

Il controllo qualità nella lavorazione CNC non termina con l'ultima passata di taglio. Un pezzo può essere lavorato con un percorso utensile perfettamente programmato e non soddisfare comunque le specifiche a causa dell'usura dell'utensile, della flessione del dispositivo di fissaggio o delle variazioni termiche durante il processo di taglio. La precisione dimensionale è l'obiettivo principale della lavorazione CNC e la verifica di tale precisione prima che un pezzo lasci l'officina è ciò che distingue un fornitore affidabile da uno inaffidabile.
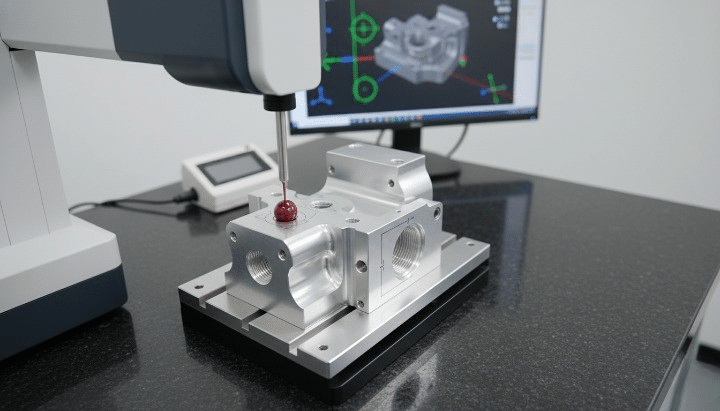
Processo di ispezione CMM per parti CNC
Le macchine di misura a coordinate, comunemente note come CMM, sono lo strumento standard del settore per verificare che i pezzi lavorati soddisfino i requisiti dimensionali e geometrici. Misurando le caratteristiche fisiche rispetto al modello CAD originale con una precisione sub-micrometrica, l'ispezione con CMM fornisce ai produttori una base oggettiva e documentata per confermare la qualità dei pezzi prima della consegna.
Che cos'è l'ispezione CMM?
L'ispezione con CMM è il processo che utilizza una macchina di misura a coordinate per verificare che un componente fabbricato sia conforme alle specifiche di progettazione. Comprendere il funzionamento della macchina stessa è fondamentale per capire perché questo metodo di ispezione sia diventato indispensabile nella produzione di precisione.
Che cosa è una macchina di misura a coordinate (CMM)?
Una macchina di misura a coordinate è uno strumento di precisione che misura la geometria fisica di un oggetto registrando la posizione dei punti sulla sua superficie nello spazio tridimensionale. Una sonda entra in contatto con il pezzo in posizioni definite e la macchina registra le coordinate X, Y e Z di ciascun punto di contatto rispetto a un sistema di riferimento fisso. Il software confronta quindi questi punti misurati con le dimensioni nominali definite nel modello CAD del pezzo, calcolando le deviazioni per ogni elemento ispezionato [1].
I componenti chiave di una CMM includono:
- Sonda: Il dispositivo di rilevamento che entra in contatto con la superficie del pezzo o la scansiona. Le sonde a contatto registrano un singolo punto di contatto, mentre le sonde a scansione raccolgono dati in modo continuo lungo la superficie.
- Tabella di misurazione: Una superficie di precisione in granito o ceramica che fornisce un piano di riferimento stabile e piatto su cui posizionare il pezzo durante l'ispezione.
- Software: Controlla il movimento della sonda, registra i dati di misurazione, confronta i risultati con i valori nominali CAD e genera i rapporti di ispezione.
- Assi X, Y e Z: I tre assi lineari lungo i quali la sonda si muove per raggiungere qualsiasi punto del volume di misura, ciascuno dotato di encoder lineari ad alta risoluzione che tracciano la posizione con una precisione a livello di micron.
Perché l'ispezione CMM è importante nella lavorazione CNC
L'ispezione con CMM svolge diverse funzioni difficili da replicare con metodi di misurazione manuali:
- Garantisce che i componenti corrispondano ai disegni CAD: Il confronto diretto con il modello digitale verifica che ogni caratteristica misurata rientri nella tolleranza specificata, non solo quelle facilmente verificabili con strumenti manuali.
- Verifica le tolleranze e le caratteristiche geometriche: Le tolleranze geometriche complesse, come la posizione, la planarità e la perpendicolarità, sono difficili o impossibili da verificare con precisione tramite calibri o micrometri, ma vengono misurate in modo routinario e oggettivo da una macchina di misura a coordinate (CMM).
- Riduce i difetti e le rilavorazioni: L'individuazione dei problemi dimensionali prima della spedizione o dell'assemblaggio dei componenti previene guasti a valle, la cui correzione risulta molto più costosa nelle fasi successive della catena produttiva.
- Migliora la fiducia dei clienti: I rapporti di ispezione documentati forniscono prove oggettive di conformità, a supporto degli accordi di qualità e dei requisiti normativi in settori come quello aerospaziale e dei dispositivi medici. [2].
Una staffa aerospaziale lavorata a CNC, con una tolleranza di posizione di ±0.01 mm sui fori di montaggio, illustra perché l'ispezione con CMM sia necessaria e non facoltativa. A questo livello di tolleranza, gli strumenti di misurazione manuali non possono confermare in modo affidabile la conformità, ed è necessario verificare la relazione geometrica tra i fori multipli, non solo i loro singoli diametri. Una CMM misura la posizione effettiva di ciascun foro rispetto ai punti di riferimento del componente e conferma se la staffa soddisfa la tolleranza di posizione prima di essere approvata per l'assemblaggio nella struttura dell'aeromobile.
Come funziona l'ispezione CMM per i pezzi lavorati a CNC
L'ispezione con CMM segue una sequenza strutturata, dalla preparazione del pezzo fino alla stesura del rapporto finale. Ogni fase contribuisce all'accuratezza e all'affidabilità complessive del risultato dell'ispezione, e saltare o affrettare una qualsiasi fase introduce il rischio di errori di misurazione.
Fase 1: Preparazione del pezzo CNC
- pulizia del componente: Trucioli, residui di liquido refrigerante e fluido da taglio devono essere rimossi dalla superficie del pezzo prima della misurazione, poiché qualsiasi contaminazione sulla caratteristica misurata introduce un errore nel punto di contatto della sonda.
- Stabilizzazione della temperatura: Le misurazioni con CMM sono estremamente sensibili alla dilatazione termica. I pezzi lavorati sotto flusso di refrigerante o in un ambiente di officina caldo vengono in genere lasciati stabilizzare alla temperatura controllata della sala CMM, spesso 20 °C, prima dell'inizio della misurazione, soprattutto per i componenti con tolleranze ristrette. [3].
- Posizionamento e fissaggio: Il pezzo viene posizionato sul piano di misura e fissato, appoggiato liberamente per geometrie semplici oppure tenuto in un apposito dispositivo di fissaggio per pezzi che richiedono un orientamento costante o che presentano caratteristiche altrimenti inaccessibili alla sonda.
Fase 2: Caricamento dei dati CAD e del programma di ispezione
- Importazione delle specifiche di progettazione: Il modello CAD del componente, comprensivo di dimensioni nominali e tolleranze, viene importato nel software della macchina di misura a coordinate (CMM), definendo così la geometria di riferimento rispetto alla quale verranno confrontate le misurazioni.
- Definizione dei punti di misurazione: Viene creato un programma di ispezione, manualmente o tramite programmazione CAD, che specifica quali elementi verranno misurati, la sequenza dei movimenti della sonda e i punti specifici o i percorsi di scansione su ciascun elemento.
Fase 3: Misurazione del componente
- La sonda entra in contatto con le superfici selezionate: La CMM esegue la routine programmata, spostando la sonda in ciascuna posizione definita e registrando i punti di contatto sulla superficie del pezzo.
- Dati raccolti automaticamente: Per ogni elemento, in genere vengono raccolti più punti per definirne accuratamente la geometria, come ad esempio diversi punti lungo la circonferenza di un foro per calcolarne il diametro e la rotondità.
- Confronto con le dimensioni di progetto: Il software calcola la dimensione effettiva o la caratteristica geometrica di ciascun elemento a partire dai punti raccolti e la confronta con il valore nominale e la banda di tolleranza definiti nei dati CAD.
Fase 4: Generazione dei rapporti di ispezione
- Esito positivo/negativo: Ogni caratteristica misurata viene contrassegnata come rientrante o fuori tolleranza, fornendo un riepilogo immediato della conformità del pezzo.
- Analisi della deviazione dimensionale: I report dettagliati mostrano il valore effettivo misurato, il valore nominale e la deviazione per ogni elemento ispezionato, supportando l'analisi delle cause principali quando vengono rilevate delle deviazioni.
- Documentazione per la registrazione della qualità: I report vengono archiviati come parte della documentazione relativa alla qualità di produzione, a supporto dei requisiti di tracciabilità e degli accordi di qualità con i clienti.
L'ispezione di un alloggiamento in alluminio lavorato a CNC con fori, fessure e superfici di montaggio multiple dimostra il valore di una routine CMM strutturata. Invece di controllare manualmente ogni elemento con calibro e altimetro, un singolo programma CMM misura il diametro e la posizione di ogni foro, la larghezza e la posizione della fessura e la planarità della superficie in un'unica sequenza automatizzata, producendo un report dimensionale completo in una frazione del tempo che richiederebbe l'ispezione manuale, con una precisione notevolmente maggiore sulle relazioni geometriche tra gli elementi.
Tipologie di misurazioni effettuate durante l'ispezione con CMM
Le macchine di misura a coordinate (CMM) sono in grado di misurare un'ampia gamma di caratteristiche dimensionali e geometriche, molte delle quali sarebbero impraticabili o impossibili da verificare con i tradizionali strumenti manuali.
Dimensioni lineari
Le misurazioni lineari di base, come lunghezza, larghezza e altezza, vengono verificate registrando i punti di contatto della sonda sui contorni delle caratteristiche rilevanti e calcolando la distanza tra di essi. Sebbene queste dimensioni possano talvolta essere controllate manualmente, la misurazione con CMM offre una maggiore precisione ed elimina le variazioni dipendenti dall'operatore, in particolare per le caratteristiche difficili da raggiungere con il calibro.
Ispezione di fori e perforazioni
Per garantire la piena conformità di fori e alesaggi, non basta un semplice controllo del diametro:
- Diametro: Calcolato a partire da più punti lungo la circonferenza del foro, fornisce un risultato più affidabile rispetto a una misurazione con calibro a due punti, che può non rilevare le ovalizzazioni.
- Posizione: La posizione centrale effettiva del foro viene confrontata con la sua posizione nominale rispetto ai riferimenti del pezzo, verificando la conformità alle tolleranze di posizione.
- Rotondità: La deviazione da un cerchio perfetto viene calcolata a partire dai punti raccolti, identificando problemi come la flessione o le vibrazioni dell'utensile che un semplice controllo del diametro non rivelerebbe. [4].
Dimensionamento e tolleranze geometriche (GD&T)
Le macchine di misura a coordinate (CMM) sono particolarmente adatte a verificare le specifiche GD&T che definiscono le relazioni geometriche tra le caratteristiche, piuttosto che le semplici dimensioni:
- Planarità: Misura la deviazione di una superficie da un piano perfetto, rilevante per la sigillatura delle superfici e le superfici di montaggio.
- Parallelismo: Verifica che due superfici o elementi mantengano una relazione coerente tra loro entro la tolleranza specificata.
- Perpendicolarità: Conferma che una caratteristica è orientata ad angolo retto rispetto a un datum di riferimento, aspetto fondamentale per le superfici di spallamento e le interfacce di montaggio.
- Tolleranza di posizione: Definisce una zona ammissibile entro la quale la posizione effettiva di una caratteristica può variare rispetto a punti di riferimento specificati, comunemente applicata a schemi di foratura e altre caratteristiche georeferenziate.
Analisi della superficie e delle caratteristiche
Oltre alle dimensioni di base e alle tolleranze geometriche (GD&T), le macchine di misura a coordinate (CMM) misurano caratteristiche più complesse, tra cui angoli tra superfici, larghezza e posizione delle fessure e contorni complessi, confrontando la geometria del pezzo punto per punto con un modello di superficie CAD anziché con semplici primitive geometriche.
Esempio
La misurazione della posizione e del diametro dei fori per i bulloni su un componente automobilistico lavorato a CNC mostra come queste tipologie di misurazione lavorino in sinergia. La macchina di misura a coordinate (CMM) verifica il diametro di ciascun foro per confermare che possa accogliere il bullone specificato, controlla la posizione di ciascun foro rispetto ai riferimenti di montaggio del componente per garantire il corretto allineamento con l'assemblaggio di accoppiamento e può anche verificare la perpendicolarità dell'asse del foro rispetto alla superficie di montaggio per garantire che il bullone si inserisca correttamente senza indurre sollecitazioni di flessione.
Tipologie di macchine di misura a coordinate (CMM) utilizzate nella produzione CNC
Le diverse architetture di macchine di misura a coordinate (CMM) sono adatte a diverse dimensioni dei pezzi, geometrie e ambienti di ispezione. La scelta del tipo di macchina appropriato dipende dai pezzi da produrre e dal flusso di lavoro di ispezione richiesto.
CMM a ponte
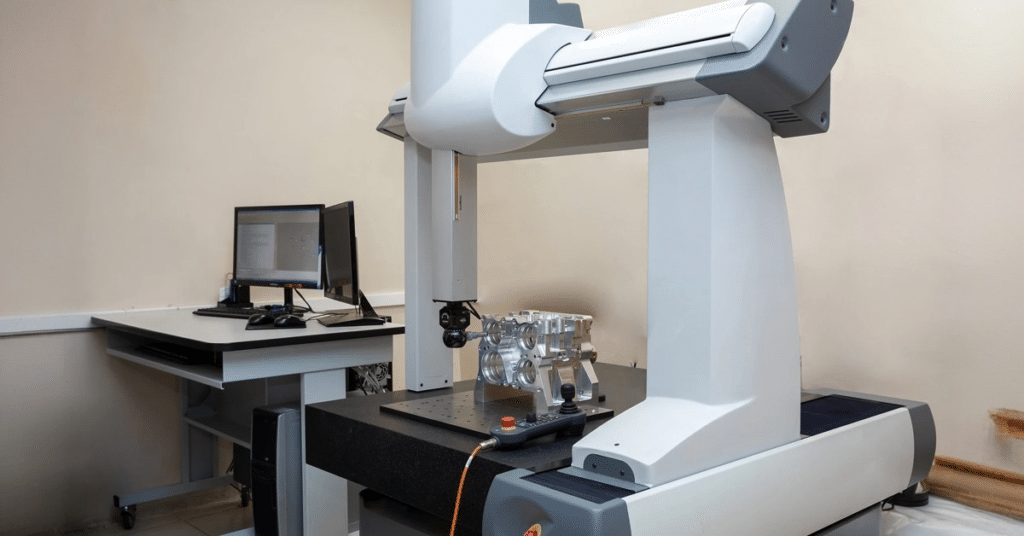
La CMM a ponte è la configurazione più comune nella produzione di precisione, caratterizzata da una struttura a ponte mobile che si estende sul piano di misura e supporta il gruppo dell'asse Z verticale. Questo design offre un'eccellente rigidità e precisione, rendendolo la scelta standard per i componenti lavorati di precisione nella maggior parte dei settori [5].
CMM a sbalzo
Le macchine di misura a coordinate (CMM) a sbalzo supportano il braccio di misura da un solo lato, lasciando liberi la parte anteriore e i lati del piano di misura per facilitare il caricamento e l'accesso ai pezzi. Questa configurazione è particolarmente adatta a pezzi di piccole dimensioni e ad applicazioni in cui i frequenti cambi di pezzo rendono prioritario un facile accesso, sebbene la struttura a sbalzo offra una rigidità leggermente inferiore rispetto a una struttura a ponte per pezzi di dimensioni maggiori.
CMM a portale
Le macchine di misura a portale (CMM) sono macchine di grandi dimensioni supportate da colonne montate a pavimento, progettate per misurare grandi pezzi lavorati a CNC come strutture di carrozzeria per autoveicoli, grandi fusioni o componenti strutturali aerospaziali che non rientrerebbero nel volume di misura di una macchina a ponte o a sbalzo standard.
Sistemi CMM portatili e bracci articolati
Le CMM portatili, compresi i sistemi di misurazione a braccio articolato, consentono di eseguire l'ispezione direttamente sulla macchina utensile o in officina, anziché richiedere il trasporto del pezzo in una sala metrologica dedicata. Questi sistemi offrono flessibilità per pezzi di grandi dimensioni o non mobili e supportano l'ispezione in corso di produzione, sebbene in genere con una precisione leggermente inferiore rispetto a una CMM a ponte fisso in un ambiente controllato [6].
Applicazioni di esempio
- Dispositivi medici: Le macchine di misura a coordinate (CMM) a ponte verificano le strette tolleranze richieste per gli strumenti chirurgici e i componenti dei dispositivi impiantabili.
- Componenti aerospaziali: Sia le macchine di misura a coordinate a ponte che quelle a portale ispezionano qualsiasi cosa, dalle piccole staffe di precisione ai grandi assemblaggi strutturali.
- Parti automobilistiche: Le macchine di misura a coordinate (CMM) a ponte sono standard per i componenti di motori e trasmissioni, mentre i sistemi a portale gestiscono pannelli della carrozzeria e grandi parti strutturali.
- Componenti per macchinari industriali: Le macchine di misura a coordinate (CMM) a sbalzo e a ponte verificano carter, alberi e strutture di montaggio dei riduttori in diversi ambiti della produzione industriale.
Vantaggi dell'ispezione CMM per componenti CNC
L'adozione dell'ispezione CMM nella produzione di precisione offre vantaggi tangibili rispetto ai metodi di ispezione manuali, sia in termini di qualità dei pezzi che di efficienza produttiva complessiva.
Precisione e coerenza migliorate
La misurazione CMM elimina la variazione dipendente dall'operatore intrinseca alla misurazione manuale con calibri, micrometri e comparatori. Lo stesso programma di ispezione produce risultati coerenti indipendentemente dall'operatore che lo esegue, eliminando una fonte significativa di incertezza di misurazione dal processo di controllo qualità [7].
Controllo qualità più rapido
Le procedure di ispezione automatizzate misurano decine o centinaia di caratteristiche in una singola esecuzione del programma, molto più velocemente rispetto al controllo manuale di ogni dimensione con utensili manuali. Questo vantaggio in termini di velocità diventa particolarmente significativo per i pezzi con geometria complessa o numerose caratteristiche critiche.
Scarti e rilavorazioni ridotti
L'individuazione precoce dei problemi dimensionali tramite ispezione CMM, soprattutto se integrata nelle routine di controllo in corso di produzione o del primo campione, consente ai produttori di identificare e correggere i problemi di lavorazione prima che un intero lotto venga prodotto fuori tolleranza, riducendo sostanzialmente gli scarti e i costi di rilavorazione.
Migliore ottimizzazione dei processi
I dati CMM raccolti durante un ciclo di produzione rivelano tendenze che indicano problemi di processo sottostanti, come una deriva dimensionale graduale che indica l'usura dell'utensile, o deviazioni ricorrenti che indicano un errore di fissaggio o di programmazione. Questi dati supportano il miglioramento continuo del processo, andando oltre la semplice ispezione di conformità/non conformità.
Tracciabilità e documentazione
I report di ispezione generati dal software CMM forniscono una documentazione di qualità per ogni componente o lotto, a supporto degli accordi di qualità con i clienti, della conformità normativa e dei requisiti di audit in settori regolamentati come quello aerospaziale e della produzione di dispositivi medici.
Esempio
L'utilizzo dei report CMM per identificare l'usura degli utensili che causa fori sovradimensionati durante la produzione CNC illustra chiaramente i vantaggi dell'ottimizzazione del processo. Se una serie di report di ispezione mostra che i diametri dei fori tendono gradualmente ad avvicinarsi al limite di tolleranza superiore su pezzi consecutivi, questo schema indica direttamente l'usura dell'inserto nell'operazione di alesatura o foratura, consentendo al team di produzione di programmare un cambio utensile prima che i pezzi superino la tolleranza, anziché scoprire il problema solo dopo che sono già stati prodotti pezzi difettosi.
Sfide comuni e migliori pratiche nell'ispezione con CMM
Nonostante la sua precisione, l'ispezione con CMM non è immune da errori. Comprendere le fonti comuni di incertezza di misura e le pratiche per mitigarle è essenziale per ottenere risultati di ispezione affidabili.
Sfide comuni
- Fissaggio improprio: Un componente non fissato adeguatamente o deformato dalle forze di serraggio durante la misurazione produrrà risultati imprecisi che non rifletteranno la sua vera geometria allo stato libero.
- Variazione della temperatura: La misurazione di un componente prima che si sia stabilizzato alla temperatura della camera di ispezione introduce un errore dovuto alla dilatazione termica, particolarmente significativo per componenti di grandi dimensioni o con tolleranze ristrette.
- Problemi di accessibilità della sonda: Cavità profonde, caratteristiche interne o geometrie complesse possono essere difficili o impossibili da raggiungere per una sonda standard, richiedendo configurazioni di sonde specializzate o strategie di misurazione alternative.
- Geometrie complesse: Le superfici scolpite e i contorni a forma libera richiedono tecniche di scansione di nuvole di punti e di confronto delle superfici più complesse rispetto alla semplice misurazione basata sulle caratteristiche. [8].
Best Practices
- Calibrazione regolare della CMM: Le macchine devono essere calibrate secondo un programma prestabilito, utilizzando manufatti di riferimento certificati, per garantire che la precisione delle misurazioni rimanga entro i limiti di prestazione specificati per la macchina nel tempo.
- Preparazione corretta del componente: Prima di ogni ciclo di ispezione, in particolare per i componenti con tolleranze ristrette, è necessario applicare procedure di pulizia e stabilizzazione della temperatura coerenti.
- Procedure di ispezione uniformi: L'utilizzo di programmi di ispezione documentati e ripetibili, anziché misurazioni manuali estemporanee, garantisce la comparabilità dei risultati tra operatori, turni e periodi di tempo diversi.
- Formazione degli operatori: Una corretta tecnica di fissaggio, la selezione della sonda e lo sviluppo del programma richiedono personale qualificato che comprenda sia il software della CMM sia i principi metrologici alla base di misurazioni accurate.
- Integrazione con i flussi di lavoro CAD/CAM: Il collegamento diretto dei programmi di ispezione CMM al modello CAD del componente semplifica la creazione dei programmi e garantisce che i criteri di ispezione rimangano sincronizzati con le modifiche di progettazione.
Conclusione
L'ispezione con CMM è diventata il metodo standard per la verifica della conformità dimensionale e geometrica dei pezzi lavorati a CNC, offrendo un livello di precisione e documentazione ineguagliabile dai metodi di ispezione manuali. Dalle dimensioni lineari di base alle complesse tolleranze geometriche e dimensionali (GD&T) e ai confronti di superfici a forma libera, le CMM offrono ai produttori un metodo oggettivo e ripetibile per confermare che un pezzo corrisponda al progetto prima di essere consegnato al cliente.
I vantaggi vanno ben oltre la semplice verifica di conformità/non conformità. Maggiore precisione, cicli di ispezione più rapidi, riduzione degli scarti e le informazioni sui processi ottenute dall'analisi delle tendenze contribuiscono a migliorare i risultati produttivi nel tempo. Per qualsiasi azienda che produce componenti CNC di precisione, in particolare in settori regolamentati come quello aerospaziale e dei dispositivi medicali, l'ispezione con CMM non è una fase di controllo qualità opzionale, ma una parte fondamentale per la fornitura di componenti che garantiscano prestazioni affidabili nell'applicazione prevista.
Referenze
Alsoufi, MS, Bawazeer, SA, Alhazmi, MW, Hijji, HH, Alhazmi, H., & Alqurashi, HF (2025). Accuratezza dimensionale e variabilità di misura in parti tornite a CNC utilizzando calibri digitali e macchine di misura a coordinate su cinque materiali. Materials , 18 (12), 2728. https://doi.org/10.3390/ma18122728
Cho, N., & Tu, J. (2001). Modellazione della rotondità di parti lavorate per l'analisi delle tolleranze. Precision Engineering , 25 (1), 35–47. https://doi.org/10.1016/s0141-6359(00)00053-2
Mantel, MR (nd). Macchine di misura a coordinate: un moderno strumento di ispezione nella produzione . Digital Commons @ NJIT. https://digitalcommons.njit.edu/theses/1246?utm_source=digitalcommons.njit.edu%2Ftheses%2F1246&utm_medium=PDF&utm_campaign=PDFCoverPages
Mian, NS, Fletcher, S., & Longstaff, A. (2018). Riduzione della latenza tra lavorazione e misurazione tramite FEA per prevedere gli effetti transitori termici sulla misurazione CMM. Measurement , 135 , 260–277. https://doi.org/10.1016/j.measurement.2018.11.034
Samelova, V., Marek, T., Jelinek, A., Jankovych, R., Maradova, K., & Holub, M. (2024). Uno studio di caso sulla valutazione della capacità e dell'applicabilità di una macchina di misura a coordinate con braccio articolato e di una sonda Touch-Trigger per la misurazione su macchina. Machines , 12 (12), 841. https://doi.org/10.3390/machines12120841
Xia, G. (23 febbraio 2026). Macchina di misura a coordinate (CMM) spiegata: tipologie, principi di funzionamento, precisione e applicazioni . Rapid-Protos. https://www.rapid-protos.com/coordinate-measuring-machine/
Zeng, S., Wan, X., Li, W., Yin, Z., & Xiong, Y. (2012). Un nuovo approccio alla progettazione di dispositivi di fissaggio per la soppressione delle vibrazioni di lavorazione di pezzi flessibili. International Journal of Machine Tools and Manufacture , 58 , 29–43. https://doi.org/10.1016/j.ijmachtools.2012.02.008




