

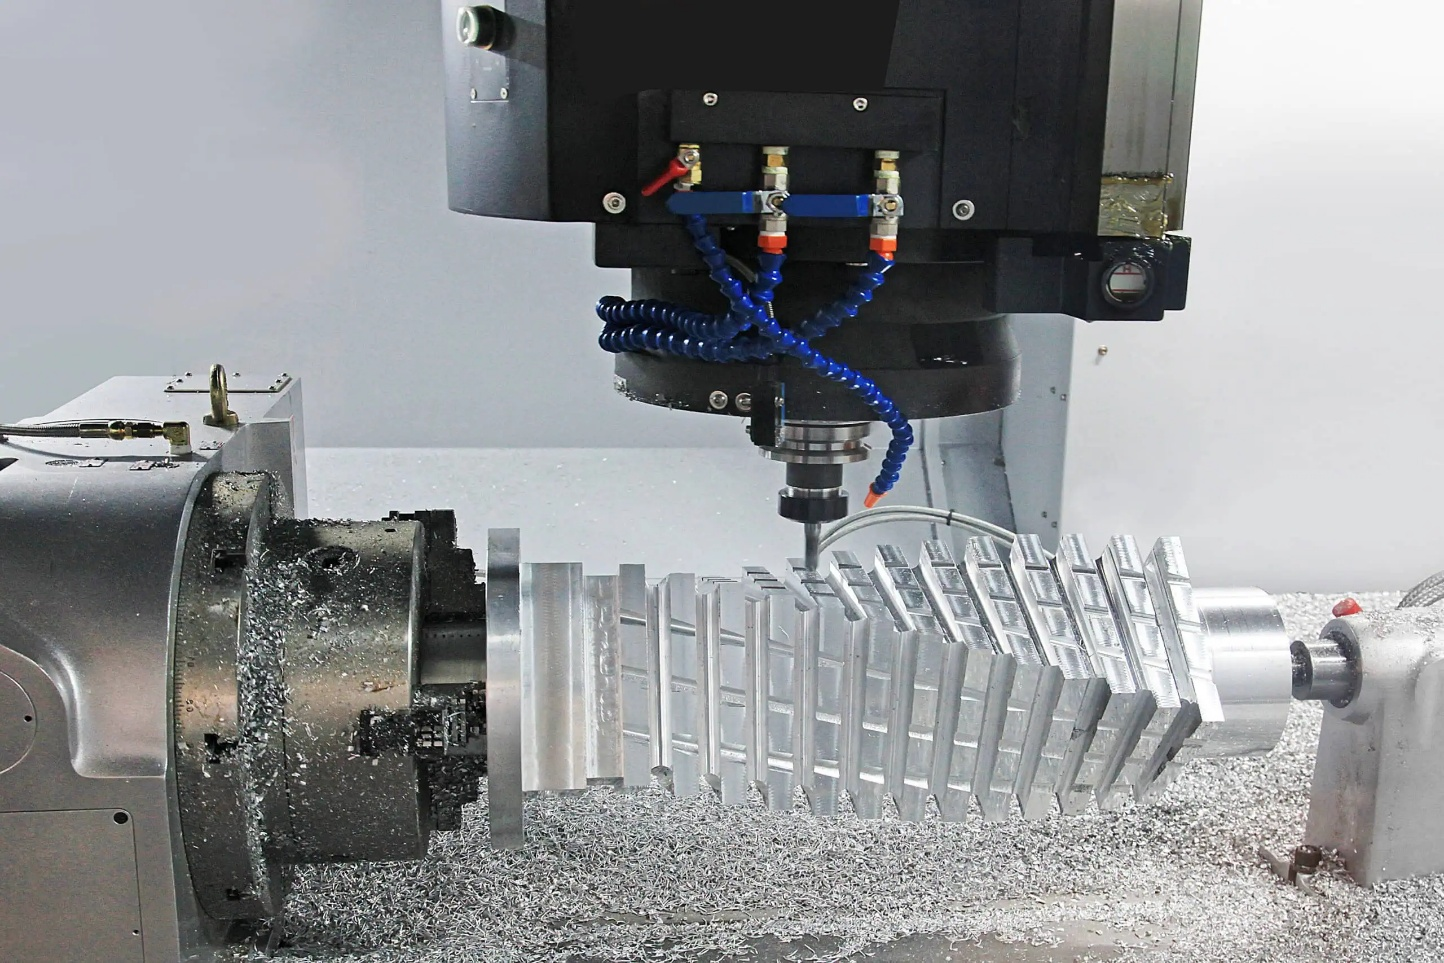
La lavorazione CNC offre precisione, ripetibilità e capacità geometriche che pochi altri processi produttivi possono eguagliare. Tuttavia, è anche un processo costoso e, senza una chiara comprensione di ciò che determina tali costi, i budget possono essere significativamente sottostimati in fase di progettazione. Per produttori, ingegneri e progettisti di prodotto, comprendere i costi della lavorazione CNC non è solo una questione di approvvigionamento, ma una vera e propria disciplina progettuale.
Quanto costa la lavorazione CNC?
I costi di lavorazione raramente sono determinati da una singola variabile. La scelta del materiale, la geometria del pezzo, i requisiti di tolleranza, il volume di produzione e le operazioni di finitura secondaria contribuiscono tutti al prezzo finale di un componente lavorato. Le decisioni prese durante la fase di progettazione hanno un'influenza sproporzionata su questi costi, spesso maggiore di qualsiasi negoziazione in fase di preventivo. Questo articolo esamina i principali fattori che incidono sui costi nella lavorazione CNC e individua strategie pratiche per ridurre le spese senza compromettere la qualità del pezzo o le prestazioni funzionali.
Selezione dei materiali e suo impatto sul costo della lavorazione CNC
La scelta del materiale è una delle prime e più importanti decisioni nel processo di lavorazione CNC. Influisce non solo sul costo di approvvigionamento della materia prima, ma anche sugli utensili da taglio necessari, sul tempo di ciclo richiesto per la lavorazione del pezzo e sulla velocità di usura di tali utensili. Un materiale selezionato esclusivamente in base alle prestazioni, senza considerare la sua lavorabilità, può aumentare notevolmente il costo totale del pezzo, ben oltre quanto suggerirebbe il solo prezzo della materia prima.
Perché la scelta dei materiali è importante
Ogni materiale si comporta in modo diverso in condizioni di taglio. Alcuni materiali si lavorano rapidamente con un'usura minima degli utensili, mantenendo brevi i tempi di ciclo e bassi i costi degli utensili. Altri generano elevate forze di taglio, richiedono velocità inferiori e usurano rapidamente gli inserti, il che aumenta il costo per pezzo. Moltiplicando queste differenze per un lotto di produzione, diventano significative. Il costo del materiale non è quindi solo il prezzo al chilogrammo di materia prima; è la somma del costo di approvvigionamento, del tempo di lavorazione e del consumo degli utensili. [1]
Differenze di costo tra materiali comuni
Il profilo dei costi dei materiali di uso comune per la lavorazione CNC varia considerevolmente:
- Alluminio: È il materiale più conveniente da lavorare nella maggior parte delle applicazioni. Le leghe di alluminio come la 6061 e la 7075 si tagliano ad alte velocità con basse forze di taglio, producendo finiture superficiali eccellenti con un'usura minima degli utensili. Il costo della materia prima è moderato e i tempi di ciclo sono brevi, il che rende l'alluminio la scelta predefinita per le applicazioni in cui il rapporto resistenza/peso è un fattore critico e quindi il costo è un fattore determinante.
- Acciaio dolce: L'acciaio dolce ha un prezzo moderato come materia prima ed è ragionevolmente lavorabile in condizioni di taglio standard. Rappresenta una scelta economicamente vantaggiosa per i componenti strutturali in cui non è richiesta resistenza alla corrosione e non è specificato un trattamento termico.
- Acciaio inossidabile: Più costoso dell'acciaio dolce sia in termini di costo del materiale che di costo di lavorazione. Leghe come la 304 e la 316 si induriscono durante il taglio, richiedendo inserti affilati, velocità di taglio moderate e velocità di avanzamento costanti per evitare sfregamenti e guasti prematuri dell'utensile. I tempi di ciclo sono più lunghi rispetto all'alluminio o all'acciaio dolce per geometrie di pezzi equivalenti.
- Titanio: Tra i materiali più costosi da lavorare, le leghe di titanio presentano una bassa conduttività termica, il che significa che il calore generato durante il taglio si concentra sul tagliente dell'utensile anziché dissiparsi nel truciolo. Questo accelera drasticamente l'usura dell'utensile, aumenta i costi di attrezzaggio e richiede velocità di taglio inferiori, allungando i tempi di ciclo. La lavorazione di un componente in titanio può costare da tre a cinque volte di più rispetto a quella di un componente equivalente in alluminio.
- Materie plastiche tecniche: Materiali come Delrin, PEEK e nylon sono economici da lavorare in termini di forze di taglio e usura degli utensili, ma richiedono un fissaggio accurato per gestire la flessione del pezzo e la dilatazione termica durante il taglio. Per applicazioni a basso carico, offrono un'alternativa economicamente vantaggiosa ai componenti metallici. [2]
Come la lavorabilità dei materiali influenza i costi
La lavorabilità incide direttamente sui tempi di ciclo e sul consumo di utensili, entrambi fattori che incidono significativamente sui costi:
- I materiali più facili da lavorare consentono velocità di taglio e di avanzamento maggiori, riducendo il tempo di ciclo per pezzo e aumentando l'utilizzo della macchina.
- I materiali duri richiedono parametri più lenti, cambi di inserti più frequenti e, occasionalmente, utensili di qualità specializzata, il che comporta un aumento dei costi.
- I materiali che generano trucioli lunghi e filamentosi, come alcune leghe di acciaio inossidabile, richiedono maggiore attenzione alla gestione dei trucioli, il che può aumentare i tempi di intervento dell'operatore.
Un utile confronto è quello tra la lavorazione di una semplice staffa di montaggio in alluminio 6061 e quella in titanio di grado 5 (Ti-6Al-4V). La staffa in alluminio potrebbe essere completata in 8 minuti con un singolo inserto che dura per 50 o più pezzi. L'equivalente in titanio, con la stessa geometria, potrebbe richiedere dai 35 ai 40 minuti di tempo ciclo con la sostituzione dell'inserto ogni 10-15 pezzi, aumentando sia i costi di tempo macchina che i costi degli utensili di un fattore pari a quattro o più.
Suggerimenti per la riduzione dei costi
- Adattare le prestazioni dei materiali ai requisiti effettivi: Specificare titanio o acciaio inossidabile di alta qualità per un componente che sarà soggetto a carichi moderati in un ambiente non aggressivo è un costo evitabile. Scegliere un materiale con caratteristiche prestazionali adeguate, anziché eccessive, è una delle decisioni più semplici per ridurre i costi già in fase di progettazione.
- Prendiamo in considerazione leghe alternative: In molti casi, un acciaio a bassa lega con un trattamento termico adeguato, o una lega di alluminio con un trattamento di anodizzazione idoneo, offre prestazioni di servizio comparabili a costi di lavorazione significativamente inferiori rispetto a una lega di alta qualità.
- Valutare le materie plastiche ingegneristiche: Per i componenti non strutturali che operano in ambienti chimici o elettrici, il PEEK o il Delrin possono soddisfare tutti i requisiti funzionali a una frazione del costo di un equivalente metallico.
Complessità della progettazione del componente e tempi di lavorazione
Dopo la selezione del materiale, la complessità del progetto del pezzo è il fattore determinante principale per i costi di lavorazione CNC. La geometria influenza ogni aspetto del processo: il numero di impostazioni necessarie, gli utensili richiesti, il tempo di ciclo e l'impegno profuso per l'ispezione finale. Un pezzo sovradimensionato geometricamente, con caratteristiche che non hanno alcuna funzione pratica, costa di più in ogni fase della produzione senza offrire alcun vantaggio in termini di prestazioni.
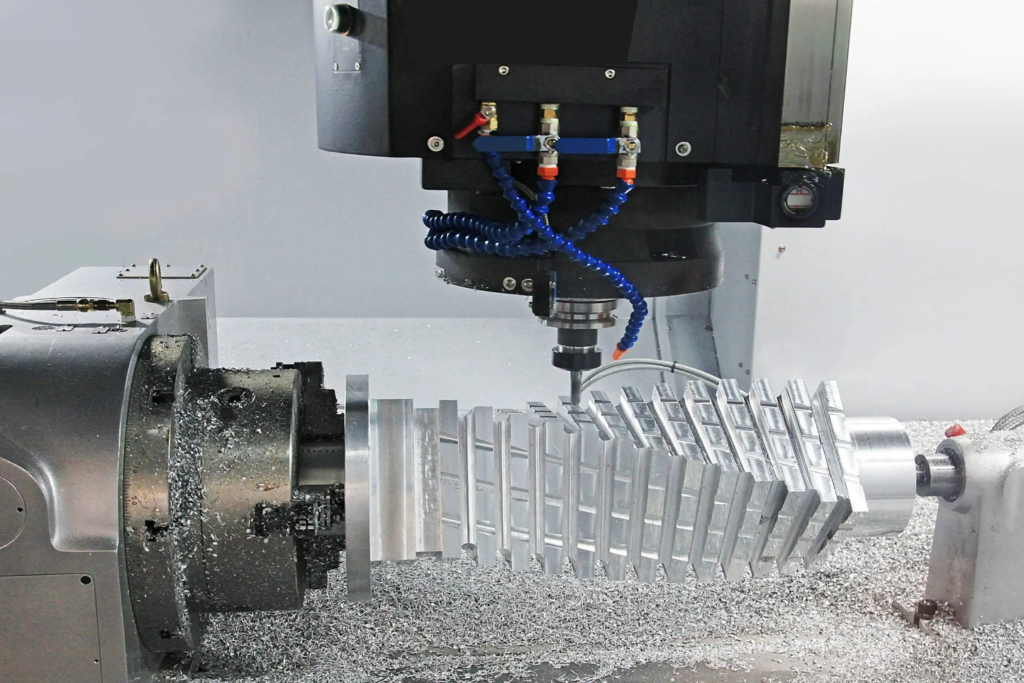
Progettazione complessa di componenti CNC
In che modo il design influisce sui costi di produzione?
Le geometrie complesse richiedono più operazioni sulla macchina, più cambi utensile e, in molti casi, impostazioni aggiuntive in cui il pezzo deve essere riposizionato e rifissato per accedere alle caratteristiche da orientamenti diversi. Ogni impostazione aggiuntiva introduce un proprio costo in termini di tempo macchina, manodopera e potenziale accumulo di errori di posizionamento. Un pezzo che può essere completato in una singola impostazione su un centro di lavoro a tre assi costerà quasi sempre meno da produrre rispetto a un pezzo geometricamente simile che richiede due o tre impostazioni, anche se la materia prima e le tolleranze sono identiche. [3]
Caratteristiche di progettazione che aumentano i costi
Alcune caratteristiche geometriche aumentano costantemente i costi di lavorazione e dovrebbero essere utilizzate solo laddove siano funzionalmente giustificate:
- Tasche profonde: La lavorazione di cavità profonde richiede utensili a lungo raggio, meno rigidi e più soggetti a vibrazioni, il che comporta parametri di taglio più lenti e un maggior numero di passaggi per ottenere la finitura desiderata. Rapporti profondità-larghezza superiori a 3:1 aumentano sensibilmente i costi; rapporti superiori a 6:1 possono rendere una lavorazione sproporzionatamente costosa rispetto alle sue dimensioni.
- Pareti sottili: Le sezioni di spessore inferiore a 1.5 mm nel metallo o a 2.5 mm nella plastica si flettono sotto l'azione delle forze di taglio, richiedendo profondità di taglio ridotte, velocità di avanzamento inferiori e un'attenta sequenza dei percorsi utensile per evitare di graffiare il pezzo. Ciascuna di queste regolazioni aumenta il tempo di ciclo.
- Angoli interni stretti: Gli utensili di fresatura CNC sono cilindrici, il che significa che gli angoli interni possono essere realizzati solo con un raggio minimo pari al raggio dell'utensile. Specificare angoli interni acuti richiede o l'elettroerosione come operazione secondaria oppure l'utilizzo di frese molto piccole a basse velocità di avanzamento, entrambe soluzioni costose. Progettare angoli con il raggio più ampio possibile riduce direttamente i costi.
- Contorni complessi: Le superfici scolpite e i contorni tridimensionali complessi richiedono la lavorazione a cinque assi o più configurazioni a tre assi con utensili a punta sferica specializzati. Entrambi gli approcci aumentano i tempi di programmazione, i tempi di ciclo e la produttività oraria della macchina rispetto alle geometrie prismatiche.
- Sottosquadri: Le caratteristiche non accessibili con gli orientamenti standard degli utensili richiedono utensili di sottosquadro specializzati, impostazioni aggiuntive o processi alternativi come la brocciatura. Laddove i sottosquadri non siano funzionalmente essenziali, eliminarli in fase di progettazione consente di ridurre in modo significativo i costi. [4]
Il ruolo delle tolleranze e delle finiture superficiali
Le tolleranze e le specifiche di finitura superficiale hanno un impatto diretto e misurabile sui costi di lavorazione:
- Tolleranze strette: Tolleranze più strette di IT7 richiedono passaggi di finitura più lenti, misurazioni in corso di processo più frequenti e maggiore attenzione alla stabilità termica e alla gestione dell'usura degli utensili. Ognuno di questi fattori comporta un aumento dei costi. Una tolleranza di ±0.005 mm su una caratteristica non critica ha un costo di produzione e verifica significativamente maggiore rispetto a ±0.05 mm, senza alcun vantaggio funzionale se la caratteristica non richiede tale precisione.
- Finiture superficiali di pregio: Raggiungere valori Ra inferiori a 0.8 µm richiede in genere passaggi di finitura dedicati a basse velocità di avanzamento e, in alcuni casi, operazioni secondarie come la rettifica o la lappatura. Specificare un valore Ra di 0.4 µm su una superficie che verrà verniciata o rivestita comporta costi aggiuntivi non necessari.
- Costo dell'ispezione: Tolleranze più ristrette richiedono ispezioni più rigorose, tra cui misurazioni con CMM e documentazione dei risultati. Il tempo dedicato all'ispezione e alla documentazione incide sul costo totale del componente, soprattutto nella produzione di piccoli lotti, dove i costi di setup e ispezione non possono essere ammortizzati su un lotto di grandi dimensioni.
Esempio
Un utile esempio è il confronto tra un semplice alloggiamento rettangolare in alluminio e un alloggiamento di dimensioni esterne simili, ma che incorpora diverse cavità interne, pareti curve, fori svasati ad angoli composti e diverse caratteristiche con tolleranze di ±0.01 mm. L'alloggiamento semplice può richiedere una sola impostazione, tre utensili e 15 minuti di tempo ciclo. La versione complessa può richiedere tre impostazioni, otto utensili, 90 minuti di tempo ciclo e una procedura di ispezione con macchina di misura a coordinate (CMM). Il costo di lavorazione del pezzo complesso potrebbe essere facilmente da cinque a otto volte superiore, interamente dovuto alle scelte di progettazione piuttosto che alle differenze di materiale o di volume.
Suggerimenti per la riduzione dei costi
- Semplifica la geometria laddove la funzione lo consenta: Ogni elemento di un componente dovrebbe essere funzionale alla sua funzione. Se una parete curva, una cavità profonda o un profilo complesso non contribuiscono al funzionamento del componente, sostituirli con una geometria più semplice riduce i costi senza compromettere le prestazioni.
- Utilizzare fori di dimensioni e raggi standard: Progettare fori con dimensioni standard per punte da trapano e raggi interni conformi alle dimensioni standard delle frese elimina la necessità di utensili speciali e riduce la frequenza di cambio utensile.
- Applicare tolleranze ristrette in modo selettivo: Identificate le caratteristiche che richiedono effettivamente tolleranze ristrette, in genere superfici di accoppiamento, sedi dei cuscinetti e elementi di allineamento, e specificate tolleranze standard per tutte le altre parti. Questa semplice prassi può ridurre significativamente i tempi di ispezione e i tempi del ciclo di finitura in un lotto di produzione. [4]
Costi di installazione, attrezzatura e manodopera delle macchine
La complessità del materiale e del design determina cosa è necessario fare per produrre un componente. L'allestimento, gli utensili e la manodopera ne determinano il costo. Queste tre categorie di costo sono spesso sottovalutate in fase di preventivo, soprattutto per le produzioni a basso volume e i prototipi, dove possono rappresentare una quota maggiore del costo totale del componente rispetto al tempo di lavorazione stesso.
Costi di installazione nella lavorazione CNC
Prima di effettuare un singolo taglio, è necessario un notevole lavoro di preparazione della macchina, del programma e delle attrezzature per la produzione:
- Programmazione CNC e preparazione CAM: Un programmatore CNC deve interpretare il disegno del pezzo, creare o importare il modello CAD, generare i percorsi utensile nel software CAM, simulare il programma per verificare il movimento senza collisioni e post-elaborare il codice per il controllore specifico della macchina. Per un pezzo semplice, questo può richiedere da una a due ore. Per un componente complesso con più impostazioni, la programmazione può richiedere un'intera giornata o più. Questo tempo viene addebitato al lavoro indipendentemente dal numero di pezzi prodotti.
- Progettazione e realizzazione di attrezzature: Quando le morse o i mandrini standard non riescono a posizionare e bloccare il pezzo in modo adeguato, è necessario ricorrere a dispositivi di fissaggio personalizzati. La progettazione e la lavorazione di un dispositivo di fissaggio personalizzato comportano costi aggiuntivi che devono essere ammortizzati nel corso della produzione. Per un prototipo unico, il costo del dispositivo di fissaggio può essere paragonabile al costo di lavorazione del pezzo stesso.
- Configurazione e collaudo della macchina: Il caricamento del programma, l'impostazione degli offset degli utensili, la verifica del primo pezzo e le regolazioni preliminari prima dell'inizio della produzione richiedono tempo sulla macchina. Questo tempo di impostazione viene in genere fatturato alla tariffa oraria completa della macchina, rappresentando quindi una componente di costo significativa per le piccole serie di produzione. [5]
Spese di attrezzaggio
Gli utensili da taglio rappresentano un costo ricorrente nella lavorazione CNC, che aumenta in proporzione alla difficoltà del materiale e al volume di produzione:
- Utensili da taglio e inserti: Gli inserti standard in metallo duro per tornitura e fresatura hanno un costo unitario relativamente basso, ma gli utensili specializzati come utensili di formatura, frese per filettature, frese a candela di piccolo diametro e inserti in PCD hanno prezzi significativamente più elevati. Un singolo inserto in PCD per la finitura dell'alluminio può costare più di un'intera scatola di inserti standard in metallo duro.
- Sostituzione degli utensili a causa dell'usura: Nelle produzioni in serie, gli inserti vengono indicizzati o sostituiti a intervalli definiti per mantenere la coerenza dimensionale. La frequenza di sostituzione dipende dal materiale, dai parametri di taglio e dalla tolleranza richiesta. Per materiali difficili come il titanio o l'acciaio temprato, il costo degli utensili per pezzo può essere considerevole e deve essere incluso nel prezzo preventivato fin dall'inizio. [6]
Requisiti di manodopera
La lavorazione CNC è in gran parte automatizzata, ma non è esente da manodopera. Tre categorie di manodopera contribuiscono al costo del pezzo:
- Programmatori CNC: Responsabile della traduzione dei disegni tecnici in programmi macchina verificati. La competenza di programmazione influisce direttamente sull'efficienza del tempo di ciclo, poiché un programma ben ottimizzato può ridurre il tempo di ciclo dal 20 al 30% rispetto a un programma di base.
- Operatori di macchina: Caricare e scaricare i pezzi, monitorare il processo, effettuare misurazioni in corso d'opera, gestire i cambi utensile e rispondere agli allarmi. Nella produzione ad alto volume con processi consolidati, un operatore può gestire più macchine contemporaneamente, riducendo il costo della manodopera per pezzo. Nella produzione a basso volume o in lavorazioni complesse, il rapporto operatore-macchina è più elevato.
- Ispettori di qualità: Misurare i pezzi finiti in base alle specifiche del disegno, utilizzare le apparecchiature CMM e generare i verbali di ispezione ove richiesto. La manodopera addetta all'ispezione viene spesso trascurata nelle stime dei costi, ma diventa significativa per i pezzi con molte dimensioni critiche o per quelli che richiedono una certificazione documentata.
Esempio
La relazione tra costi di setup e volume di produzione è illustrata più chiaramente confrontando un prototipo unico con un lotto di produzione. Si consideri un componente in alluminio lavorato che richiede due ore di programmazione, un'ora di setup della macchina e 20 minuti di tempo ciclo per pezzo. Per un singolo prototipo, il tempo totale addebitato è di circa tre ore e venti minuti, di cui solo venti minuti sono tempo di taglio effettivo. I costi di setup e programmazione rappresentano l'83% del totale. Per un lotto di 50 pezzi identici, gli stessi costi di setup e programmazione vengono ripartiti sull'intero lotto, riducendo i costi generali non di taglio per pezzo a meno di cinque minuti equivalenti, e il tempo ciclo diventa la voce di costo dominante, come dovrebbe essere.
Suggerimenti per la riduzione dei costi
- Standardizzare la progettazione dei componenti: L'utilizzo di dimensioni, schemi di foratura e specifiche dei materiali uniformi per tutta una famiglia di prodotti consente di riutilizzare attrezzature, programmi e utensili per più lavorazioni, ammortizzando l'investimento iniziale su un numero maggiore di pezzi.
- Riutilizzare attrezzature e utensili esistenti: Prima di progettare un dispositivo di fissaggio personalizzato, valutare se un sistema di fissaggio modulare esistente o una semplice modifica con ganasce morbide siano sufficienti per posizionare il pezzo in modo adeguato. Evitare la fabbricazione di dispositivi di fissaggio personalizzati consente di risparmiare sia sui costi che sui tempi di consegna.
- Operazioni di combinazione: Progettare i componenti in modo che tutte le funzionalità siano accessibili con un'unica configurazione elimina completamente i costi di configurazione aggiuntivi. Anche una modesta riduzione da tre a due configurazioni può ridurre significativamente il costo totale del componente nella produzione di piccoli volumi. [6]
Effetti del volume di produzione e della dimensione del lotto
Il volume di produzione è una delle leve più efficaci per controllare il costo unitario della lavorazione CNC. I costi fissi associati alla programmazione, all'allestimento e al fissaggio rimangono sostanzialmente costanti, indipendentemente dal numero di pezzi prodotti in una serie. All'aumentare della dimensione del lotto, questi costi fissi vengono ripartiti su un maggior numero di pezzi, riducendo progressivamente il contributo di costo per unità. Comprendere questa relazione consente a produttori e progettisti di prendere decisioni informate in merito alle quantità degli ordini, alla pianificazione della produzione e alla convenienza economica della prototipazione rispetto alla produzione in serie.
Lavorazioni CNC per la produzione di piccoli lotti
Perché la quantità influenza il costo unitario
Il costo unitario di un pezzo lavorato a CNC è costituito da due componenti distinte: costi fissi che non cambiano con la quantità e costi variabili che scalano direttamente con il numero di pezzi prodotti. I costi fissi includono la programmazione, la preparazione CAM, l'impostazione delle attrezzature e la messa a punto della macchina. I costi variabili includono il tempo di ciclo per pezzo, il consumo di utensili, il materiale e il tempo di ispezione per pezzo. A bassi volumi, i costi fissi sono predominanti e il costo unitario è elevato. Con l'aumentare del volume, i costi fissi per unità diminuiscono e i costi variabili diventano il principale fattore determinante del prezzo unitario. Questa è la struttura economica fondamentale della lavorazione CNC e il motivo per cui i pezzi prototipo costano invariabilmente di più per unità rispetto ai pezzi di produzione di identica geometria. [7]
Differenze di costo in base ai volumi di produzione
Il profilo dei costi varia in modo significativo a seconda delle diverse fasce di volume:
- Produzione di pezzi singoli: Il costo unitario è al suo massimo. L'intero onere di programmazione, configurazione e collaudo ricade su un unico soggetto. È richiesto il collaudo del primo esemplare e non vi è alcuna possibilità di ottimizzare il processo attraverso cicli ripetuti. Il prezzo del prototipo riflette questa realtà e dovrebbe essere preventivato di conseguenza.
- Produzione a basso volume (da 10 a 50 pezzi): I costi di setup iniziano a ripartirsi sull'intero lotto, riducendo sensibilmente il costo unitario rispetto alla produzione di pezzi singoli. Tuttavia, i costi generali per singolo pezzo rimangono significativi e qualsiasi rilavorazione o scarto ha un impatto proporzionalmente elevato sull'economia del lotto.
- Produzione di medio volume (da 50 a 500 pezzi): I costi di setup e programmazione diventano una frazione minore del costo totale del lotto. Il tempo di ciclo e il materiale dominano il costo unitario, e gli sforzi di ottimizzazione del processo, come il perfezionamento del percorso utensile e la regolazione dei parametri di taglio, offrono rendimenti misurabili. Il consumo di utensili diventa una componente di costo più visibile a questo livello di volume.
- Produzione ad alto volume (500 pezzi e oltre): Il costo unitario è determinato quasi interamente dal tempo di ciclo, dai materiali e dagli utensili. I costi fissi sono trascurabili per singolo pezzo. A questi volumi, gli investimenti nella riduzione del tempo di ciclo, in attrezzature dedicate e in sistemi automatizzati di carico e scarico offrono un elevato ritorno sull'investimento. [8]
Economie di scala nella lavorazione CNC
Oltre alla semplice ripartizione dei costi, volumi di produzione più elevati consentono di ottenere efficienze operative che riducono ulteriormente il costo unitario:
- Riduzione del costo del lavoro per unità: Man mano che gli operatori acquisiscono familiarità con una procedura, i tempi di carico, misurazione e monitoraggio si riducono. Nelle produzioni ad alto volume, un singolo operatore che gestisce più macchine contemporaneamente riduce significativamente i costi di manodopera assegnati a ciascun pezzo.
- Migliore utilizzo delle macchine: Cicli di produzione più lunghi riducono la percentuale di tempo macchina dedicato all'allestimento e al cambio formato rispetto al tempo di taglio, migliorando l'efficienza complessiva delle attrezzature e riducendo il costo orario effettivo attribuito a ciascun pezzo.
- Stabilizzazione del processo: Nel corso di un lungo ciclo produttivo, il processo si stabilizza in uno stato costante in cui i modelli di usura degli utensili sono prevedibili, gli intervalli di ispezione possono essere ottimizzati e i tassi di scarto diminuiscono man mano che gli operatori identificano e correggono eventuali variazioni sistematiche.
Esempio
Un esempio concreto di economia di volume è il confronto tra il costo unitario di produzione di 10, 100 e 1,000 alloggiamenti in alluminio identici, ciascuno con un tempo di ciclo di 25 minuti e un costo combinato di setup e programmazione di 300 dollari. Per 10 pezzi, il solo costo di setup incide per 30 dollari per pezzo, prima di considerare il tempo di lavorazione. Per 100 pezzi, tale incidenza scende a 3 dollari per pezzo. Per 1,000 pezzi, diventa praticamente trascurabile, pari a 0.30 dollari per pezzo. Il costo del tempo di ciclo rimane costante in tutti e tre gli scenari, ma la sua quota sul costo unitario totale aumenta con l'aumentare del volume, spostando l'attenzione sulla riduzione dei costi dall'ottimizzazione del setup alla riduzione del tempo di ciclo man mano che le quantità crescono.
Suggerimenti per la riduzione dei costi
- Raggruppa gli ordini in lotti più grandi: Laddove lo spazio di stoccaggio e il flusso di cassa lo consentano, l'accorpamento di più ordini di piccole dimensioni in un'unica produzione più ampia riduce la frequenza dei tempi di allestimento e distribuisce i costi fissi in modo più efficace. Anche il raddoppio della dimensione del lotto, da 25 a 50 pezzi, può comportare una significativa riduzione del costo unitario.
- Pianifica i programmi di produzione in modo efficiente: Raggruppare in cicli di produzione sequenziali componenti simili che utilizzano lo stesso materiale, le stesse attrezzature o gli stessi utensili riduce i tempi di cambio tra le lavorazioni e migliora l'efficienza complessiva dell'officina.
- Valutare le quantità minime economiche di ordine: Per i componenti che vengono consumati regolarmente, il calcolo della dimensione del lotto in corrispondenza della quale il costo di allestimento per unità scende al di sotto di una soglia definita aiuta a stabilire una quantità minima d'ordine razionale che bilanci il costo di magazzino con la redditività della lavorazione.
Conclusione
I costi della lavorazione CNC raramente dipendono da una singola variabile. Come dimostrato nelle sezioni precedenti, la scelta del materiale, la complessità della progettazione del pezzo, l'investimento in attrezzature e utensili e il volume di produzione contribuiscono ciascuno in modo indipendente al costo finale di un componente lavorato, e le loro interazioni si amplificano rapidamente quando sono presenti contemporaneamente più fattori di costo. L'aspetto più importante che emerge da tutte e quattro le aree è sempre lo stesso: le decisioni prese in fase di progettazione hanno la maggiore influenza sul costo totale di produzione, spesso più di qualsiasi negoziazione con un fornitore dopo la definizione del progetto.
Gli ingegneri e i progettisti di prodotto che comprendono questi fattori di costo sono in una posizione migliore per prendere decisioni ponderate fin dalle prime fasi, quando le modifiche sono economiche, piuttosto che in seguito, quando non lo sono più. Selezionare un materiale con prestazioni adeguate anziché eccessive, semplificare la geometria laddove la funzione lo consente, progettare per la lavorazione con un'unica impostazione e pianificare i volumi di produzione in modo intelligente non significa compromettere la qualità. Sono i principi di una buona ingegneria. La progettazione attenta ai costi e la produzione di precisione non sono priorità in conflitto; se applicate correttamente, si rafforzano a vicenda in ogni fase del processo produttivo.
Referenze
Frank, M., Petrick, IJ, El-Amine Lehtihet e Voigt, RC (2002). Impatto della progettazione e dell'impostazione degli utensili sulla variabilità dei componenti PM di produzione . ResearchGate; sconosciuto. https://www.researchgate.net/publication/242161361_IMPACT_OF_TOOLING_DESIGN_AND_SET-UP_ON_THE_VARIABILITY_OF_PRODUCTION_PM_COMPONENTS
García-Martínez, E., Miguel, V., Mancebo, Á., & Martínez-Martínez, A. (2023). Determinazione di strategie di lavorazione economicamente vantaggiose per la fresatura di sgrossatura di cavità in alluminio mediante produzione assistita da computer. Advances in Science and Technology , 132 , 176–183. https://doi.org/10.4028/p-2kdotw
Come viene determinato il costo della lavorazione CNC ? (2025). Jlccnc.com. https://jlccnc.com/blog/cnc-machining-cost
Jung, J.-Y. (2002). Journal of Intelligent Manufacturing , 13 (4), 227–238. https://doi.org/10.1023/a:1016092808320
Minguella-Canela, J., Planas, SM, Ayats, JRG, & López, MA de los S. (2019). Studio e confronto dei diversi schemi di costo associati a geometria, materiale e processo tra le tecnologie di produzione di stampa 3D, stampaggio a iniezione e lavorazione meccanica. Procedia Manufacturing , 41 , 280–287. https://doi.org/10.1016/j.promfg.2019.09.010
Nizami Yusubov, Dmitriy Ardashev, Heyran Abbasova e Ramil Dadashov. (2025). L'influenza delle condizioni di taglio e dell'usura dell'utensile sull'efficienza di lavorazione nelle macchine utensili CNC . 1 , 4–19. https://doi.org/10.61413/IYJP4291
Santiago, AM, António José Festas e João Paulo Davim. (2026). Fresatura CNC multiasse di superfici complesse in alluminio 7075 per applicazioni aerospaziali. The International Journal of Advanced Manufacturing Technology , 142 (7-8), 3967–3978. https://doi.org/10.1007/s00170-025-17209-9
Soori, M., Arezoo, B., & Dastres, R. (2024). Operazioni di lavorazione CNC sostenibili, una rassegna. Sustainable Operations and Computers , 5 , 73–87. https://doi.org/10.1016/j.susoc.2024.01.001




