

La finitura superficiale è una delle specifiche più importanti, eppure spesso trascurate, nella progettazione di componenti lavorati a CNC. Mentre le tolleranze dimensionali e la scelta del materiale tendono a ricevere la maggior parte dell'attenzione durante la fase di progettazione, le condizioni superficiali di un componente lavorato influenzano direttamente le sue prestazioni funzionali, la durata, la resistenza alla corrosione e l'aspetto estetico. Specificare una finitura errata, o non specificarne alcuna, può comportare la realizzazione di componenti che soddisfano i requisiti dimensionali ma che si guastano durante l'utilizzo o richiedono costose rilavorazioni.
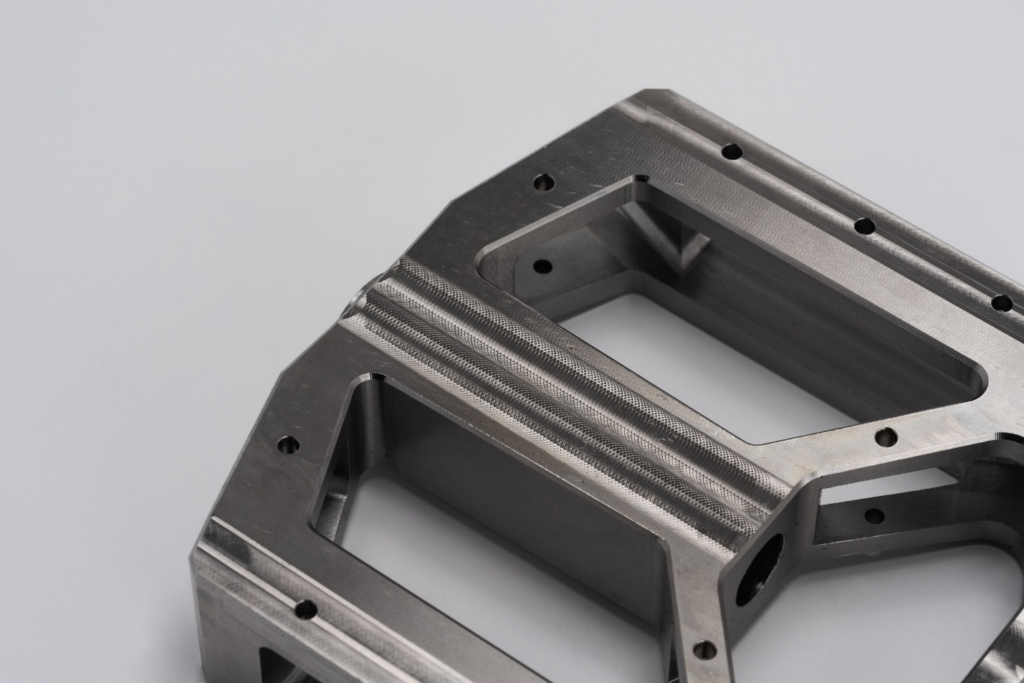
Standard di finitura superficiale per la lavorazione CNC
Questa guida illustra i principi fondamentali della finitura superficiale nella lavorazione CNC, dalla definizione e misurazione della rugosità ai metodi di finitura più comuni applicati in produzione. Esamina i fattori che influenzano la scelta della finitura superficiale, tra cui i requisiti funzionali, la compatibilità dei materiali, il volume di produzione e i costi, e fornisce indicazioni pratiche per ingegneri e progettisti che devono prendere decisioni sulla finitura in fase di progettazione.
Comprensione della finitura superficiale nella lavorazione CNC
La finitura superficiale è un concetto più ampio di quanto possa sembrare a prima vista. Comprende non solo l'aspetto di una superficie, ma anche il suo comportamento meccanico, chimico e tribologico durante l'utilizzo. Prima di selezionare un metodo di finitura o specificare un valore di rugosità su un disegno, è importante comprendere con precisione cosa si intende per finitura superficiale nel contesto della lavorazione CNC e come viene quantificata e controllata.
Che cosa si intende per finitura superficiale?
La finitura superficiale si riferisce alle caratteristiche geometriche di una superficie lavorata, descrivendone la struttura, la rugosità e le condizioni generali dopo la lavorazione. È importante distinguere tra tre termini correlati ma distinti:
- Finitura superficiale È il termine generico che descrive la condizione generale di una superficie, comprese la sua rugosità, ondulazione e orientamento. Comprende sia la texture microscopica lasciata dall'utensile da taglio sia eventuali deviazioni geometriche a livello macroscopico presenti sulla superficie.
- Ruvidezza della superficie La rugosità superficiale è la tessitura fine e irregolare di una superficie prodotta dal processo di taglio. È la componente della finitura superficiale più comunemente specificata e misurata e viene quantificata utilizzando parametri standardizzati come Ra.
- Tessitura superficiale Include rugosità, ondulazione e orientamento nel loro insieme. L'ondulazione si riferisce alle ondulazioni superficiali a lunghezza d'onda maggiore causate da vibrazioni o flessioni della macchina, mentre l'orientamento descrive la direzione predominante del disegno superficiale rispetto alla direzione di lavorazione.
Nella lavorazione CNC, i termini finitura superficiale e rugosità superficiale sono spesso usati in modo intercambiabile nella pratica, sebbene siano tecnicamente distinti. Quando un disegno specifica un valore di finitura superficiale, si riferisce quasi sempre a un parametro di rugosità. [1]
Come si misura la finitura superficiale
Il parametro di rugosità superficiale più utilizzato nella lavorazione CNC è Ra, il valore medio aritmetico della rugosità:
- Ra (rugosità media): Definita come la media aritmetica delle deviazioni assolute del profilo superficiale dalla linea media su una lunghezza di campionamento, Ra è espressa in micrometri (µm) e fornisce un singolo valore rappresentativo della rugosità complessiva di una superficie. È il parametro standard utilizzato nei disegni tecnici nella maggior parte dei settori industriali.
- Valori Ra comuni nella lavorazione CNC: Le superfici lavorate meccanicamente presentano in genere valori di Ra compresi tra 1.6 e 6.3 µm, a seconda dei parametri di taglio e del materiale. Le operazioni di finitura possono raggiungere valori di Ra pari o inferiori a 0.8 µm, mentre la rettifica e la lappatura possono produrre valori di Ra inferiori a 0.2 µm. Le superfici tornite o fresate di precisione, destinate ad interfacce di cuscinetti o superfici di scorrimento di guarnizioni, sono generalmente specificate con valori di Ra compresi tra 0.4 e 0.8 µm.
- Leggere le specifiche di finitura superficiale sui disegni: La finitura superficiale è indicata nei disegni tecnici mediante il simbolo di tessitura superficiale definito nella norma ISO 1302. Il valore Ra è riportato accanto al simbolo e, ove pertinente, possono essere specificati parametri aggiuntivi come il metodo di lavorazione o la direzione di deposizione. La corretta comprensione di questi simboli è essenziale affinché l'operatore e il responsabile del controllo qualità possano interpretare e verificare i requisiti. [2]
Fattori che influenzano la finitura superficiale
La finitura superficiale nella lavorazione CNC non è determinata da una singola variabile. È il risultato combinato di diversi fattori di processo interagenti:
- Utensili da taglio e usura degli utensili: Un inserto affilato e dalla geometria corretta produce una finitura superficiale prevedibile e uniforme. Con l'usura dell'inserto, il tagliente si degrada, aumentando l'attrito e l'aratura sulla superficie del pezzo, il che fa aumentare progressivamente i valori di Ra. L'indicizzazione regolare dell'inserto è essenziale per mantenere la finitura superficiale specificata durante la produzione.
- Velocità di avanzamento e velocità del mandrino: La velocità di avanzamento è il parametro controllabile dominante per la rugosità superficiale nella tornitura e fresatura. La rugosità teorica di una superficie tornita è direttamente proporzionale al quadrato della velocità di avanzamento e inversamente proporzionale al raggio di punta dell'inserto. Riducendo la velocità di avanzamento da 0.2 mm/giro a 0.1 mm/giro è possibile ridurre la rugosità Ra di un fattore quattro sulla stessa superficie.
- Proprietà dei materiali: I materiali morbidi e duttili, come l'alluminio puro o l'acciaio a basso tenore di carbonio, tendono a produrre superfici più ruvide rispetto ai materiali più duri a parità di parametri di taglio, a causa della formazione di accumuli di materiale e della sua dispersione nella zona di taglio. Le leghe a lavorabilità migliorata con aggiunta di zolfo o piombo consentono di ottenere finiture superficiali migliori rispetto alle leghe standard.
- Rigidità e vibrazioni della macchina: Le vibrazioni e le oscillazioni producono irregolarità superficiali periodiche che aumentano la rugosità Ra e creano un disegno visivamente sgradevole sulla superficie lavorata. Le condizioni della macchina, la rigidità del portautensili e il bloccaggio del pezzo influenzano il comportamento vibratorio del sistema di taglio.
- Utilizzo del refrigerante: Un'adeguata applicazione del liquido di raffreddamento riduce la temperatura nella zona di taglio, rimuove i trucioli dalla superficie lavorata e lubrifica l'interfaccia tra l'utensile e il pezzo. Tutti questi effetti contribuiscono a migliorare la finitura superficiale, in particolare nei materiali soggetti alla formazione di accumuli di materiale sui bordi.
Finitura standard di lavorazione
La finitura "as-machined" è la condizione superficiale di base di un pezzo lavorato a CNC, rappresentando il risultato del processo di taglio senza successive operazioni di finitura. È la condizione superficiale più economica e veloce da ottenere ed è perfettamente adeguata per un'ampia gamma di applicazioni industriali. Comprendere cosa offre una finitura "as-machined" e dove presenta dei limiti è il punto di partenza per qualsiasi decisione relativa alla finitura superficiale.
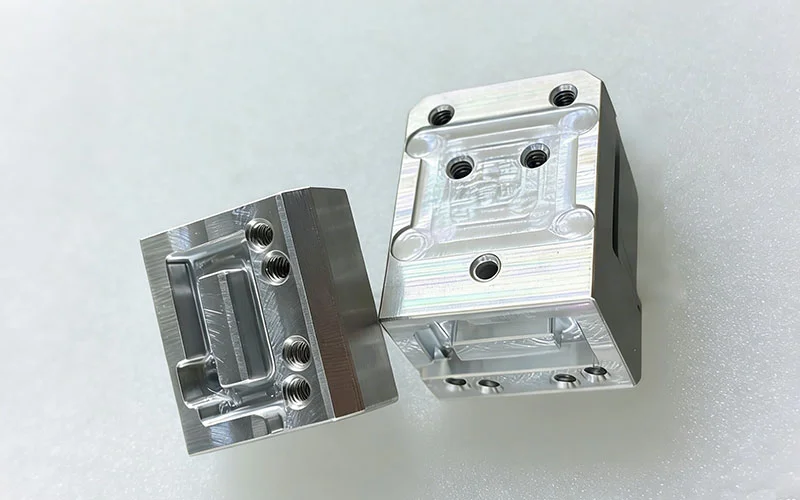
Finitura superficiale lavorata
Che cos'è una finitura "as-machined"?
La finitura "as-machined" è la condizione superficiale lasciata direttamente dall'utensile di taglio dopo la passata di lavorazione finale. Non viene applicato alcun ulteriore processo, rivestimento o trattamento. La texture superficiale è determinata interamente dai parametri di taglio utilizzati nell'operazione finale, principalmente velocità di avanzamento, velocità di taglio, geometria dell'utensile e comportamento del materiale. I valori tipici di Ra per i pezzi CNC "as-machined" sono compresi tra Ra 1.6 e 6.3 µm per le superfici fresate e tra Ra 0.8 e 3.2 µm per le superfici tornite, a seconda dei parametri di finitura applicati. [3]
Caratteristiche
Le superfici ottenute mediante lavorazione meccanica presentano un insieme di caratteristiche coerenti e prevedibili:
- Segni di utensili visibili: Sulle superfici lavorate sono visibili i segni di avanzamento regolari lasciati dall'utensile, in particolare sulle superfici fresate dove è evidente il disegno ad arco circolare della fresa. Sulle superfici tornite, a basso ingrandimento sono visibili le linee di avanzamento elicoidali. Questi segni sono una caratteristica normale della lavorazione, non un difetto.
- Buona precisione dimensionale: Poiché non viene aggiunto né rimosso materiale dopo la lavorazione, la superficie lavorata riflette direttamente la precisione dimensionale raggiunta durante il processo di taglio. Le tolleranze mantenute durante la lavorazione vengono preservate senza distorsioni dovute a successivi trattamenti termici o chimici.
- Elaborazione aggiuntiva minima: L'assenza di operazioni secondarie fa sì che il pezzo passi direttamente dalla macchina al controllo qualità e quindi alla consegna, riducendo al minimo i tempi di consegna e le operazioni di movimentazione.
Vantaggi
- Opzione più economica: Non essendo necessarie operazioni di finitura secondarie, la finitura ottenuta tramite lavorazione meccanica elimina la manodopera aggiuntiva, i tempi di utilizzo delle attrezzature e i materiali associati ai trattamenti post-lavorazione. Per le applicazioni in cui il costo è un fattore critico e l'aspetto estetico e la resistenza alla corrosione non sono prioritari, questa rappresenta la scelta più economica.
- Tempi di produzione rapidi: I pezzi possono essere ispezionati e spediti immediatamente dopo la lavorazione, senza dover attendere le operazioni di finitura, il che è particolarmente vantaggioso per la prototipazione e la produzione di piccoli volumi, dove i tempi di consegna sono cruciali.
- Adatto a numerose applicazioni industriali: Una gran parte dei componenti interni delle macchine, delle staffe strutturali, dei dispositivi di fissaggio e degli utensili funzionano in modo affidabile per tutta la loro vita utile con nient'altro che una finitura superficiale grezza, così come ottenuta dalla lavorazione. [4]
Limiti
- Attrazione estetica limitata: Le superfici lavorate meccanicamente sono funzionali piuttosto che decorative. I segni visibili degli utensili e l'aspetto metallico relativamente opaco non sono adatti a prodotti destinati al consumatore o ad applicazioni in cui la presentazione visiva è importante.
- Vulnerabilità alla corrosione: Le superfici in acciaio non rivestite, così come ottenute dalla lavorazione, sono soggette a ossidazione e corrosione in ambienti umidi o chimicamente aggressivi. Senza un rivestimento o un trattamento protettivo, i componenti in acciaio richiedono un'attenta conservazione e manipolazione per prevenire il deterioramento della superficie prima e dopo l'installazione.
- Non adatto a tutti i requisiti funzionali: Le applicazioni che richiedono basso attrito, isolamento elettrico, maggiore resistenza all'usura o una specifica chimica superficiale non possono basarsi esclusivamente sullo stato di lavorazione iniziale e richiedono un'adeguata finitura secondaria. Applicazioni comuni
La finitura "as-machined" è la scelta standard per:
- Componenti interni della macchina: Elementi strutturali, staffe, distanziatori e alloggiamenti che operano all'interno di assemblaggi sigillati dove l'aspetto estetico è irrilevante e l'esposizione ambientale è controllata.
- Attrezzature e utensili: Dispositivi di bloccaggio, maschere e portautensili da taglio in cui la precisione dimensionale è il requisito principale e l'aspetto superficiale è irrilevante.
- Componenti del prototipo: Prototipi in fase iniziale, destinati ai test funzionali piuttosto che alla presentazione al cliente, dove velocità e costi hanno la priorità sulla qualità della finitura.
Un esempio rappresentativo è una staffa in acciaio lavorata a CNC utilizzata nell'assemblaggio di apparecchiature industriali. La staffa sopporta carichi strutturali, si interfaccia con connessioni bullonate e opera all'interno di un alloggiamento sigillato della macchina. La finitura ottenuta tramite lavorazione meccanica soddisfa tutti i requisiti funzionali al minor costo possibile, e non è giustificata alcuna ulteriore finitura.
Metodi comuni di finitura superficiale per componenti lavorati a CNC
Quando la condizione di lavorazione iniziale non è sufficiente a soddisfare i requisiti funzionali, ambientali o estetici di un componente, si applicano metodi di finitura secondaria. Ogni metodo opera attraverso un meccanismo diverso, fornisce un risultato superficiale differente ed è adatto a una gamma diversa di materiali e applicazioni. La scelta del metodo di finitura più appropriato richiede la comprensione di cosa fa ciascun processo, qual è il suo costo e in quali casi è indicato.
Granigliatura di perle
Panoramica del processo: La sabbiatura con microsfere proietta finissime microsfere di vetro o ceramica sulla superficie del pezzo mediante aria compressa, producendo una texture opaca uniforme tramite pallinatura della superficie anziché rimozione di materiale significativo. Il processo copre uniformemente l'intera superficie esposta, eliminando i segni direzionali degli utensili e producendo un aspetto uniforme e a bassa lucentezza.
Vantaggi:
- Produce una finitura opaca uniforme che nasconde efficacemente i segni di lavorazione.
- Migliora l'aspetto della superficie senza alterare in modo significativo le dimensioni del pezzo
- Applicabile a geometrie complesse e caratteristiche interne accessibili al materiale esplosivo.
- Costo relativamente basso rispetto ai metodi di finitura chimici o elettrochimici.
limitazioni:
- Non migliora di per sé la resistenza alla corrosione; l'acciaio o l'alluminio sabbiato non trattato rimangono suscettibili all'ossidazione.
- La contaminazione del materiale abrasivo può rappresentare un problema nelle applicazioni in camera bianca o sottovuoto se i residui del materiale abrasivo non vengono rimossi completamente.
- La rugosità superficiale dopo la sabbiatura non è controllata con la stessa precisione delle superfici lavorate o rettificate. [5]
Materiali idonei: Alluminio, acciaio inossidabile, acciaio al carbonio, titanio e la maggior parte dei metalli impiegati in ingegneria rispondono bene alla sabbiatura. È meno comunemente applicata alle materie plastiche a causa del rischio di danni superficiali a pressioni di sabbiatura più elevate.
Un'applicazione tipica è rappresentata dagli involucri elettronici in alluminio, dove il progettista richiede un aspetto opaco, pulito e uniforme, senza i costi dell'anodizzazione. La sabbiatura elimina tutti i segni degli utensili e produce una superficie grigia uniforme, ideale sia per prodotti industriali che per quelli destinati al consumatore.
Anodizzazione
Panoramica del processo: L'anodizzazione è un processo elettrochimico che converte lo strato superficiale dell'alluminio in un rivestimento di ossido di alluminio duro e poroso. Il pezzo viene immerso in un bagno elettrolitico e attraversato da una corrente elettrica, che fa crescere uno strato di ossido dal substrato di alluminio verso l'esterno. Il rivestimento risultante è parte integrante del materiale di base anziché essere applicato sulla superficie, garantendo un'eccellente adesione e stabilità dimensionale.
Tipi di anodizzazione:
- Anodizzazione di tipo II (anodizzazione standard): Produce un rivestimento con uno spessore da 5 a 25 µm. Offre una buona resistenza alla corrosione, migliora leggermente la durezza superficiale e si presta alla colorazione con coloranti per applicazioni decorative. Il tipo II è la scelta standard per componenti in alluminio destinati all'architettura, ai beni di consumo e all'industria in generale.
- Anodizzazione dura di tipo III: Produce spessori di rivestimento da 25 a 75 µm a temperature del bagno più basse e densità di corrente più elevate. Il rivestimento risultante è significativamente più duro del Tipo II, con una durezza superficiale che si avvicina a quella dell'acciaio temprato. Il Tipo III è specificato per applicazioni critiche in termini di usura, dove il substrato di alluminio deve resistere all'abrasione e ai danni meccanici. [6]
Vantaggi:
- Migliora sostanzialmente la resistenza alla corrosione dell'alluminio
- Aumenta la durezza superficiale, in particolare con il tipo III
- Accetta colorazioni uniformi a scopo decorativo o identificativo
- Il rivestimento è parte integrante del substrato e non si sfalda né si delamina.
limitazioni:
- Applicabile, in condizioni standard, solo alle leghe di alluminio; non adatto ad acciaio, titanio o materie plastiche.
- Aggiunge spessore al rivestimento, che deve essere preso in considerazione sulle superfici di accoppiamento di precisione prima dell'anodizzazione.
- L'anodizzazione dura di tipo III riduce la resistenza alla fatica dei componenti in alluminio, un aspetto da tenere in considerazione nelle applicazioni soggette a carichi dinamici.
Applicazioni: staffe strutturali aerospaziali, collettori idraulici, alloggiamenti per strumenti ottici, contenitori per dispositivi elettronici di consumo e qualsiasi componente in alluminio che richieda resistenza alla corrosione combinata con resistenza all'usura.
Un esempio rappresentativo è rappresentato dalle staffe di montaggio in alluminio per il settore aerospaziale, che devono resistere alla corrosione durante l'esercizio, pur rispettando rigorosi requisiti dimensionali. L'anodizzazione di tipo II offre la protezione necessaria con un peso aggiuntivo ridotto e una dilatazione dimensionale accettabile.
Powder Coating
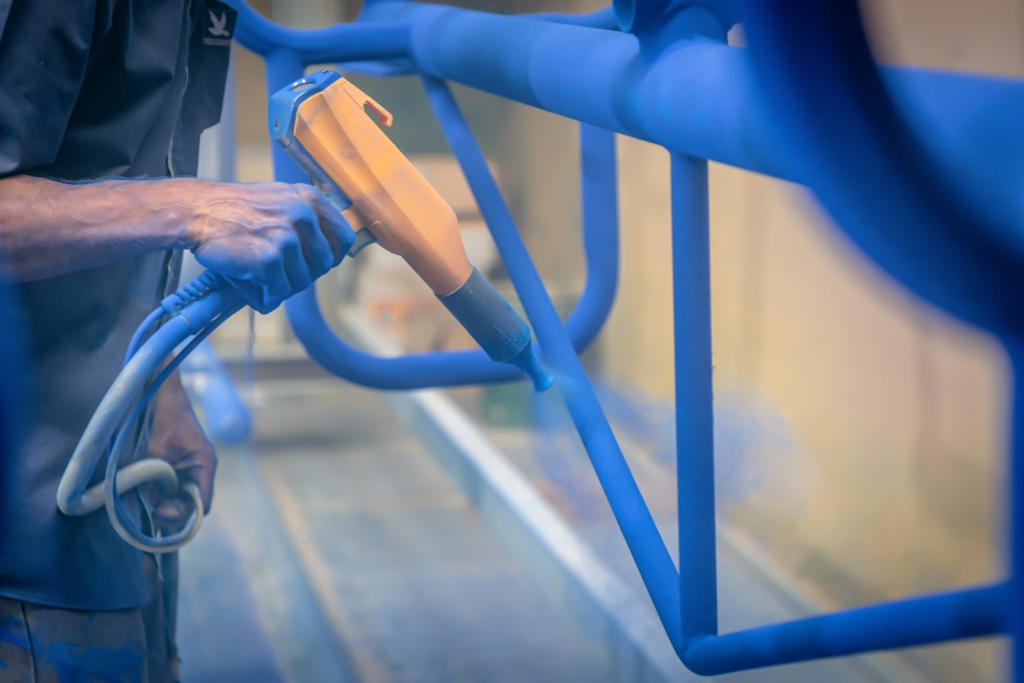
Panoramica del processo: La verniciatura a polvere applica una polvere polimerica termoplastica o termoindurente secca sulla superficie del pezzo mediante un processo elettrostatico, dopodiché il pezzo viene polimerizzato in un forno a temperature tipicamente comprese tra 160 e 200 gradi Celsius. La polvere si fonde e fluisce durante la polimerizzazione, formando una pellicola continua e uniforme sulla superficie del pezzo. Gli spessori del rivestimento variano in genere da 60 a 120 µm.
Vantaggi:
- Offre un'eccellente resistenza alla corrosione e agli agenti chimici, superando le prestazioni delle vernici liquide nella maggior parte dei test di esposizione ambientale.
- Disponibile in una vasta gamma di colori e texture, tra cui finiture opache, lucide e testurizzate.
- Più ecologico rispetto ai rivestimenti liquidi a base di solventi, in quanto non contiene composti organici volatili.
- Elevata resistenza agli urti e ai graffi, adatta ad ambienti esterni e industriali.
limitazioni:
- Prima del rivestimento, è necessario tenere conto di uno spessore del rivestimento compreso tra 60 e 120 µm su tutte le superfici di accoppiamento e sulle filettature.
- Le temperature di polimerizzazione impediscono l'applicazione su materiali termosensibili o su assemblaggi contenenti componenti che non possono resistere alle temperature del forno.
- Raggiungere una copertura uniforme in cavità profonde e fori ciechi è più difficile che su superfici aperte.
Applicazioni: involucri per attrezzature da esterno, componenti per macchinari agricoli, parti del sottoscocca di autoveicoli e qualsiasi componente in acciaio o alluminio che richieda una verniciatura resistente in ambienti difficili.
lucidatura
Panoramica del processo: La lucidatura rimuove progressivamente il materiale superficiale attraverso una sequenza di fasi abrasive, ciascuna più fine della precedente, fino al raggiungimento della rugosità e della riflettività desiderate. La lucidatura meccanica utilizza composti abrasivi su mole abrasive, mentre l'elettrolucidatura utilizza un processo elettrochimico per dissolvere uniformemente le irregolarità superficiali, producendo una superficie liscia e brillante senza stress meccanico.
Livelli di qualità della superficie:
- Lucidatura standard: Ra da 0.4 a 0.8 µm, adatto per superfici funzionali che richiedono basso attrito o migliore pulibilità.
- Lucidatura a specchio: Ra inferiore a 0.1 µm, utilizzato per superfici ottiche, componenti decorativi e applicazioni che richiedono la massima resistenza alla corrosione grazie all'eliminazione di fosse e fessure superficiali.
Vantaggi:
- Riduce significativamente la rugosità superficiale, migliorando le prestazioni tribologiche e la pulibilità.
- L'elettrolucidatura rimuove i contaminanti superficiali e il materiale stressato, migliorando la resistenza alla corrosione oltre quanto offerto dal solo materiale di base.
- Produce un aspetto visivamente distintivo e di alto valore, adatto ad applicazioni in ambito medico, nell'industria alimentare e nei prodotti di consumo di alta gamma.
limitazioni:
- Richiede molto lavoro ed è quindi relativamente costoso, soprattutto per geometrie complesse.
- Rimuove materiale, un aspetto che deve essere preso in considerazione nelle superfici con tolleranze di precisione.
- La lucidatura a specchio è impraticabile per grandi superfici a causa del costo [6]
Applicazioni: strumenti chirurgici, dispositivi medici impiantabili, apparecchiature per la lavorazione degli alimenti, componenti per la gestione dei fluidi e parti decorative per prodotti di consumo.
Spazzolare
Panoramica del processo: La spazzolatura consiste nel far passare la superficie del pezzo contro un nastro o una ruota abrasiva in un'unica direzione costante, producendo una grana lineare fine e uniforme. Il processo rimuove i segni degli utensili e le irregolarità superficiali, conferendo al contempo una caratteristica texture direzionale ampiamente associata a prodotti metallici di alta qualità.
Vantaggi:
- Produce una finitura direzionale pulita e uniforme, esteticamente gradevole e ampiamente accettata nelle applicazioni di consumo e architettoniche.
- Grazie alla sua venatura uniforme, nasconde efficacemente piccoli graffi superficiali e segni di manipolazione.
- Costo contenuto rispetto alla lucidatura, pur garantendo un aspetto notevolmente più raffinato rispetto alle superfici lavorate o sabbiate.
Applicazioni: pannelli per elettronica di consumo, ferramenta architettonica, elettrodomestici da cucina, pannelli di strumentazione e qualsiasi applicazione in cui sia richiesto un aspetto metallico di alta qualità senza i costi della lucidatura a specchio.
Un esempio comune è rappresentato dai pannelli in alluminio spazzolato utilizzati nei prodotti di elettronica di consumo, dove la finitura con venature direzionali comunica qualità e precisione, pur rimanendo pratica da produrre su larga scala.
Scegliere la finitura superficiale ideale per i pezzi lavorati a CNC
La scelta della finitura superficiale non è una decisione predefinita o un ripensamento da applicare alla fine del processo di progettazione. Si tratta di una scelta ingegneristica ponderata che deve essere effettuata con lo stesso rigore applicato alla selezione dei materiali e alla definizione delle tolleranze. Una finitura errata aumenta i costi senza migliorare le prestazioni; la finitura corretta offre un valore funzionale ed economico significativo. Quattro considerazioni principali guidano il processo di selezione: requisiti funzionali, requisiti estetici, compatibilità dei materiali ed economicità di produzione.
Considera i requisiti funzionali
La funzionalità è il fattore determinante nella scelta della finitura. Prima di qualsiasi altra considerazione, il progettista deve identificare la funzione che la superficie dovrà svolgere durante l'utilizzo:
- Resistenza all'usura: Le superfici soggette a contatto di scorrimento, abrasione o sollecitazioni meccaniche ripetitive richiedono finiture che aumentino la durezza o riducano l'attrito. L'anodizzazione dura di tipo III sull'alluminio e la nichelatura chimica sull'acciaio sono soluzioni consolidate per le superfici critiche per l'usura. La lucidatura riduce le asperità superficiali che innescano l'usura adesiva, rendendola adatta per superfici di perni e interfacce di scorrimento di precisione.
- Resistenza alla corrosione: I componenti che operano in ambienti umidi, marini, chimici o esterni richiedono rivestimenti barriera o di conversione che impediscano l'ossidazione del materiale di base. L'anodizzazione per l'alluminio, la verniciatura a polvere per l'acciaio e l'elettrolucidatura per l'acciaio inossidabile affrontano la resistenza alla corrosione attraverso meccanismi diversi, adatti ai rispettivi materiali.
- Riduzione dell'attrito: Le superfici di appoggio, le interfacce di tenuta e i componenti scorrevoli traggono vantaggio da superfici lisce a bassa rugosità Ra, che minimizzano le sollecitazioni di contatto e riducono i coefficienti di attrito. Le superfici lucidate e lappate con rugosità Ra compresa tra 0.1 e 0.4 µm sono standard per queste applicazioni.
- Isolamento elettrico: Le superfici in alluminio anodizzato offrono una significativa resistenza elettrica grazie allo strato di ossido di alluminio non conduttivo, rendendo l'anodizzazione una scelta funzionale per involucri elettrici e componenti strutturali isolanti negli assemblaggi elettronici. [7]
Considerare i requisiti estetici
Per i prodotti destinati al consumatore, per quelli architettonici e per quelli industriali di alta gamma, l'aspetto estetico è un requisito ingegneristico legittimo, non una preferenza superficiale:
- Aspetto opaco o lucido: La sabbiatura produce una texture opaca uniforme, adatta a prodotti in cui si desidera ridurre i riflessi e ottenere un aspetto sobrio. La lucidatura, invece, crea una superficie brillante e riflettente, associata a un elevato valore e precisione. La scelta tra le due tecniche dovrebbe riflettere il posizionamento visivo previsto per il prodotto e le aspettative del suo utilizzatore finale.
- Finiture decorative: L'anodizzazione con coloranti consente di produrre componenti in alluminio in una gamma controllata di colori senza l'utilizzo di vernici, offrendo una durata e una stabilità dimensionale ineguagliabili dai rivestimenti liquidi. Questa pratica è standard nell'elettronica di consumo, negli articoli sportivi e nella ferramenta per l'edilizia.
- Immagine del marchio e del prodotto: La finitura superficiale è un'espressione tangibile della qualità del prodotto. Una finitura in alluminio spazzolato su uno strumento di precisione comunica cura e accuratezza in un modo che una superficie grezza, ottenuta tramite lavorazione meccanica, non riesce a fare. Laddove la finitura superficiale contribuisce alla percezione del marchio, ha un valore commerciale che ne giustifica il costo.
Considera la compatibilità dei materiali
Non tutti i processi di finitura sono compatibili con ogni materiale. Applicare una finitura incompatibile comporta uno spreco di denaro e può danneggiare il pezzo:
- Alluminio: Il materiale più versatile in termini di opzioni di finitura. Anodizzazione, sabbiatura, verniciatura a polvere, spazzolatura e lucidatura sono tutte tecniche applicabili. L'anodizzazione è la scelta più comune per l'alluminio grazie alla sua combinazione di protezione dalla corrosione, miglioramento della durezza e flessibilità estetica.
- Acciaio inossidabile: L'acciaio inossidabile, naturalmente resistente alla corrosione, richiede in genere una finitura per motivi estetici piuttosto che protettivi. Spazzolatura, lucidatura e sabbiatura sono tutte opzioni standard. L'elettrolucidatura migliora sia l'aspetto che la resistenza alla corrosione rimuovendo lo strato superficiale e rinforzando il film di ossido passivante.
- Acciaio al carbonio: Richiede un rivestimento protettivo praticamente in tutti gli ambienti di utilizzo. La verniciatura a polvere e la nichelatura chimica sono le scelte più comuni, in quanto forniscono una protezione barriera contro la corrosione. L'acciaio al carbonio non rivestito dovrebbe essere lasciato senza rivestimento solo in ambienti interni controllati con un sistema attivo di gestione della corrosione.
- Ottone: La lucidatura è la finitura standard per l'ottone, che gli conferisce la brillantezza dorata tipica della ferramenta decorativa e dei raccordi di precisione. L'applicazione di una vernice trasparente dopo la lucidatura preserva l'aspetto originale, prevenendo l'ossidazione durante l'utilizzo.
- Materie plastiche: La maggior parte delle materie plastiche tecniche si lavora con precisione ottenendo finiture superficiali accettabili senza necessità di trattamenti secondari. Qualora sia necessario migliorarne l'aspetto, si possono applicare una leggera lucidatura o la levigatura a vapore per materiali specifici, come l'ABS. I trattamenti chimici e i processi elettrochimici utilizzati per i metalli non sono generalmente compatibili con i substrati plastici. [8]
Considerare il volume di produzione e i costi
I costi della finitura variano in modo diverso rispetto a quelli della lavorazione meccanica, e l'impatto sui costi della scelta della finitura cambia significativamente in base ai volumi di produzione:
- Produzione di prototipi: Nella produzione di prototipi, il costo di finitura per singolo pezzo è elevato a causa delle spese generali di allestimento e movimentazione. Per i prototipi destinati a test funzionali piuttosto che alla presentazione al cliente, specificare una finitura grezza o sabbiata evita costi superflui, garantendo comunque un pezzo presentabile.
- Produzione a basso volume: Per volumi da 10 a 50 pezzi, le operazioni di finitura in serie, come l'anodizzazione, diventano più economiche poiché i pezzi possono essere disposti su appositi supporti e lavorati insieme. Il costo di finitura per singolo pezzo si riduce significativamente rispetto alla lavorazione di pezzi singoli.
- Produzione di massa: Ad alti volumi, il costo di finitura per pezzo viene minimizzato grazie all'efficienza della lavorazione in lotti e a una gestione ottimizzata. A questa scala, la differenza di costo marginale tra le opzioni di finitura si riduce e la scelta può essere guidata più esclusivamente da requisiti funzionali ed estetici piuttosto che da vincoli di costo.
Conclusione
La finitura superficiale è una specifica funzionale con conseguenze dirette sulle prestazioni del componente, sulla resistenza alla corrosione, sulla durata e sul costo. Ciascun metodo considerato, dalla lavorazione meccanica all'anodizzazione, alla verniciatura a polvere e alla lucidatura, ha uno scopo ben preciso ed è adatto a materiali e ambienti specifici. Non esiste una singola finitura universalmente corretta; la scelta giusta è sempre quella che soddisfa i requisiti dell'applicazione al minor costo giustificabile.
Le decisioni più efficaci in materia di finitura superficiale si prendono in fase di progettazione, prima che materiali e geometria vengano definiti. I progettisti che considerano la finitura superficiale come parte integrante del processo di progettazione, anziché come un dettaglio finale, realizzano costantemente componenti con prestazioni migliori in esercizio e costi di produzione inferiori.
Referenze
Abellán-Nebot, JV, Vila Pastor, C., & Siller, HR (2024). Una revisione dei fattori che influenzano la rugosità superficiale nella lavorazione e il loro impatto sulla sostenibilità. Sustainability , 16 (5), 1917. https://doi.org/10.3390/su16051917
Guida alla sabbiatura con microsfere: processo, finitura superficiale e texture . (2026). Jlccnc.com. https://jlccnc.com/blog/what-is-bead-blasting
Chen, W., Shao, Y., Li, X., Zhao, G., & Fu, J. (2014). Superfici nanotopografiche per il controllo del destino delle cellule staminali: Ingegneria della meccanobiologia dal basso. Nano Today , 9 (6), 759–784. https://doi.org/10.1016/j.nantod.2014.12.002
Grzesik, W., & Żak, K. (2012). Modifica della finitura superficiale prodotta dalla tornitura dura mediante operazioni di superfinitura e brunitura. Journal of Materials Processing Technology , 212 (1), 315–322. https://doi.org/10.1016/j.jmatprotec.2011.09.017
Malakizadi, A., Mallipeddi, D., Dadbakhsh, S., M'Saoubi, R., & Krajnik, P. (2022). Post-elaborazione di leghe metalliche prodotte con tecniche di fabbricazione additiva – Una revisione. International Journal of Machine Tools and Manufacture , 179 , 103908. https://doi.org/10.1016/j.ijmachtools.2022.103908
Palová, K., Kelemenová, T., & Kelemen, M. (2023). Procedure di misurazione per la valutazione della rugosità superficiale di pezzi lavorati. Applied Sciences , 13 (16), 9385. https://doi.org/10.3390/app13169385
Verniciatura a polvere vs. anodizzazione: differenze, costi e prestazioni . (2026). Jlccnc.com. https://jlccnc.com/blog/powder-coating-vs-anodizing
Finitura superficiale nella lavorazione meccanica: tipologie, tabelle e prove . (2025). Jlccnc.com. https://jlccnc.com/blog/surface-finish-types




