

La fresatura CNC è tra i processi più versatili della produzione moderna, in grado di realizzare qualsiasi cosa, dalle semplici superfici piane ai complessi contorni tridimensionali, il tutto su un'unica macchina. Dietro ogni operazione di fresatura di successo, tuttavia, si cela un utensile da taglio selezionato specificamente per il lavoro da svolgere. La scelta dell'utensile, del suo materiale, della geometria e del rivestimento determina direttamente la qualità del pezzo, l'efficienza della lavorazione, la durata dell'utensile e, in definitiva, il costo di produzione del componente finito.
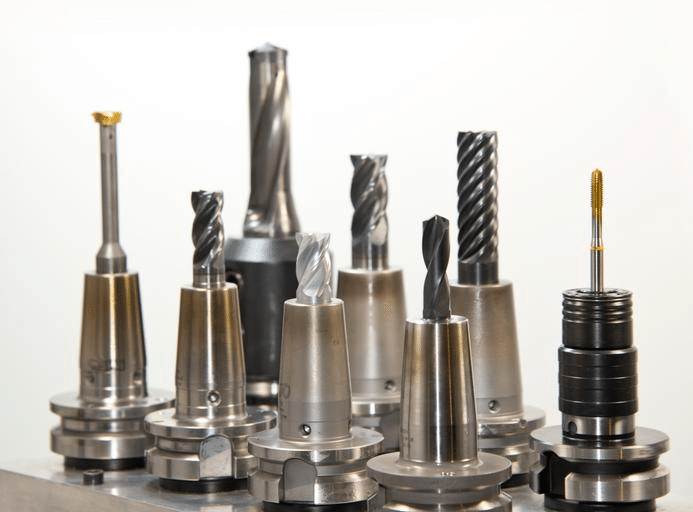
Utensili da taglio utilizzati nella lavorazione CNC
Un reparto di fresatura ben attrezzato si avvale di una vasta gamma di utensili da taglio, ciascuno progettato per un compito specifico. Le frese a candela gestiscono la maggior parte delle operazioni di profilatura, scanalatura e contornatura, le frese frontali lavorano in modo efficiente grandi superfici piane e una serie di utensili specializzati si occupa di filettatura, smussatura e lavorazione di sedi per chiavette.
Comprensione degli utensili da taglio per fresatura CNC
Prima di confrontare specifici tipi di utensili, è utile stabilire cosa siano gli utensili da fresatura, come rimuovano il materiale e quali fattori influenzino il processo di selezione in diversi scenari di lavorazione.
Che cosa sono gli utensili da taglio per fresatura CNC?
Gli utensili da taglio per fresatura CNC sono utensili rotanti con uno o più taglienti che rimuovono materiale da un pezzo mentre l'utensile ruota e si muove lungo un percorso programmato. A differenza della tornitura, in cui il pezzo ruota contro un utensile stazionario, la fresatura inverte questa relazione: l'utensile ruota ad alta velocità mentre il pezzo, tenuto fermo o spostato lungo assi controllati, viene portato a contatto con i taglienti. Il materiale viene rimosso sotto forma di trucioli quando ciascun tagliente entra in contatto con il pezzo in sequenza durante la rotazione [1].
Componenti chiave di un utensile di fresatura
- Taglienti: Le superfici affilate che entrano in contatto con il pezzo in lavorazione rimuovono il materiale. Il numero e la geometria dei taglienti influenzano direttamente la velocità di asportazione del materiale e la finitura superficiale.
- Flauti: Le scanalature elicoidali o rettilinee tra i taglienti forniscono lo spazio necessario per l'evacuazione dei trucioli. Il design delle scanalature influenza il flusso dei trucioli, le forze di taglio e la qualità della finitura superficiale.
- Shank: La parte cilindrica dell'utensile è alloggiata nel portautensili della macchina. Il diametro e la lunghezza del gambo influenzano la rigidità dell'utensile e la massima profondità di taglio raggiungibile senza eccessiva flessione.
- Rivestimenti per utensili: Strati superficiali sottili e duri applicati per migliorare la resistenza all'usura, ridurre l'attrito e prolungare la durata dell'utensile in condizioni di taglio impegnative.
Fattori che influenzano la scelta degli utensili
- Materiale del pezzo: Materiali diversi richiedono geometrie degli utensili, numero di taglienti e rivestimenti differenti per ottenere un'efficiente rimozione del materiale senza un'eccessiva usura dell'utensile.
- Requisiti di finitura superficiale: Le operazioni di finitura di precisione richiedono utensili diversi, spesso con più taglienti e geometrie specifiche, rispetto alle operazioni di sgrossatura aggressive.
- Geometria della parte: Angoli interni, cavità profonde e contorni complessi richiedono diametri e profili degli utensili specifici per accedere e riprodurre con precisione le caratteristiche desiderate.
- Capacità della macchina: La gamma di velocità del mandrino, la potenza disponibile e la rigidità della macchina influenzano quali utensili possono essere utilizzati efficacemente e con quali parametri di taglio. [2].
La lavorazione di una staffa in alluminio per applicazioni aerospaziali e di una cavità per stampo in acciaio temprato illustra come la scelta dell'utensile cambi drasticamente in base al materiale. Per il componente in alluminio, è preferibile una fresa a candela in metallo duro ad alta elica e tagliente affilato, lavorata ad alta velocità del mandrino per una rapida ed efficiente evacuazione dei trucioli e un'eccellente finitura superficiale. La cavità per stampo in acciaio temprato, al contrario, richiede un utensile in metallo duro rivestito o in ceramica con una geometria del tagliente più robusta, lavorato a velocità e avanzamenti significativamente inferiori per gestire le forze di taglio e il calore generati durante la lavorazione di un materiale molto più duro.
Frese a candela: gli utensili di fresatura CNC più versatili
Le frese a candela sono lo strumento fondamentale della fresatura CNC, capaci di eseguire una gamma di operazioni più ampia di qualsiasi altra categoria di utensili. Comprendere le differenze tra i vari tipi di frese a candela è essenziale per selezionare l'utensile giusto per una determinata lavorazione o operazione.
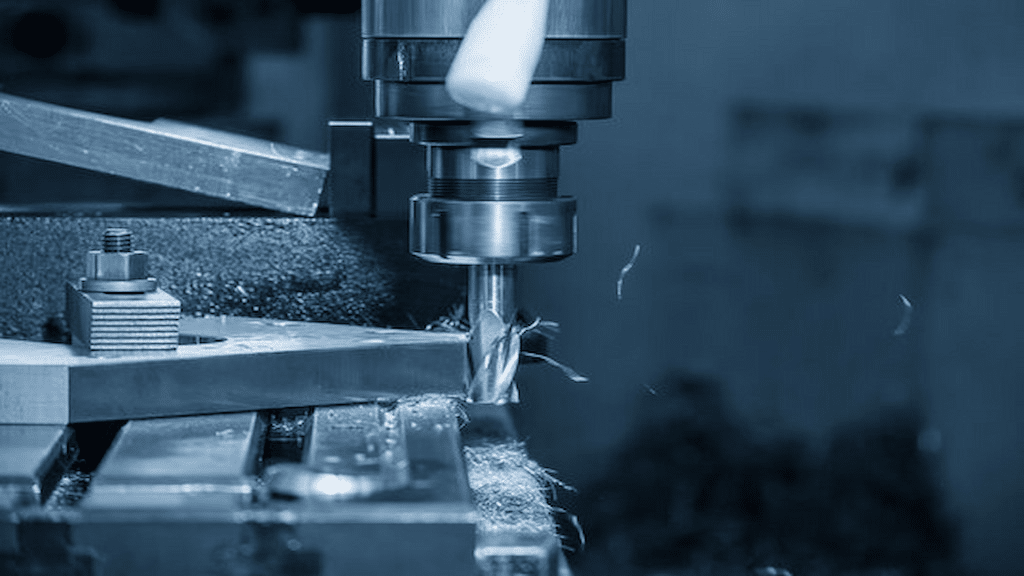
Cos'è una fresa?
Una fresa a candela è un utensile da taglio rotante con taglienti sia sulla faccia terminale che sulla superficie periferica, che le consentono di tagliare simultaneamente in più direzioni. Ciò distingue le frese a candela dalle punte da trapano, che sono progettate principalmente per il taglio assiale per produrre fori rotondi e non possiedono la capacità di taglio periferico necessaria per operazioni di scanalatura, profilatura o contornatura. Una fresa a candela può penetrare nel materiale, tagliare lungo un profilo e lavorare tasche e contorni, risultando molto più versatile di una punta da trapano per lavori di fresatura generici [3].
Tipi comuni di frese a candela
- Frese a testa quadra: Sono caratterizzate da taglienti a fondo piatto con angoli netti a 90 gradi, che le rendono la scelta standard per scanalature, tasche con spalle squadrate e profilatura generale dove sono richiesti angoli interni netti.
- Frese a testa sferica: Sono dotate di una punta di taglio emisferica che consente di produrre superfici lisce e a curvatura continua. Sono gli utensili standard per la lavorazione di contorni 3D, la lavorazione di stampi e matrici e qualsiasi applicazione che richieda superfici con giunzioni uniformi.
- Frese a raggio d'angolo: La combinazione del profilo di taglio piatto di una fresa a testa quadrata con un piccolo raggio all'angolo aumenta la resistenza del tagliente e riduce la concentrazione di stress che causa la scheggiatura. Questa geometria migliora significativamente la durata dell'utensile nelle applicazioni di sgrossatura e semifinitura.
- Frese di sgrossatura: Sono caratterizzate da un profilo del tagliente seghettato o ondulato che scompone i trucioli in segmenti più piccoli, riducendo le forze di taglio e consentendo velocità di asportazione del materiale più elevate a scapito della finitura superficiale, risultando ideali per la fase iniziale di asportazione del materiale prima delle operazioni di finitura. [4].
Applicazioni tipiche
Le frese a candela supportano un'ampia gamma di operazioni di fresatura:
- slotting: Realizzazione di scanalature rettilinee in un pezzo, in genere utilizzando frese a testa quadrata di dimensioni adeguate alla larghezza della scanalatura.
- profiling: Lavorazione del contorno esterno o interno di un pezzo secondo un profilo definito, seguendo un percorso utensile programmato lungo il perimetro del pezzo.
- Fresatura di tasche: Rimozione di materiale dall'interno di un contorno chiuso per creare una cavità incassata, generalmente mediante una combinazione di passate di fresa a candela di sgrossatura e finitura.
- Lavorazione di contorno: Realizzazione di superfici complesse, spesso non planari, utilizzando frese a testa sferica che seguono un percorso utensile tridimensionale derivato dal modello CAD della superficie del pezzo.
Frese frontali e il loro ruolo nella lavorazione delle superfici
Mentre le frese a candela si occupano della maggior parte delle lavorazioni di contornatura e svuotamento, le frese frontali hanno uno scopo ben preciso: produrre superfici ampie e piane in modo efficiente e con una finitura uniforme. Capire quando è opportuno utilizzare una fresa frontale anziché una fresa a candela è fondamentale per una pianificazione efficiente del processo.
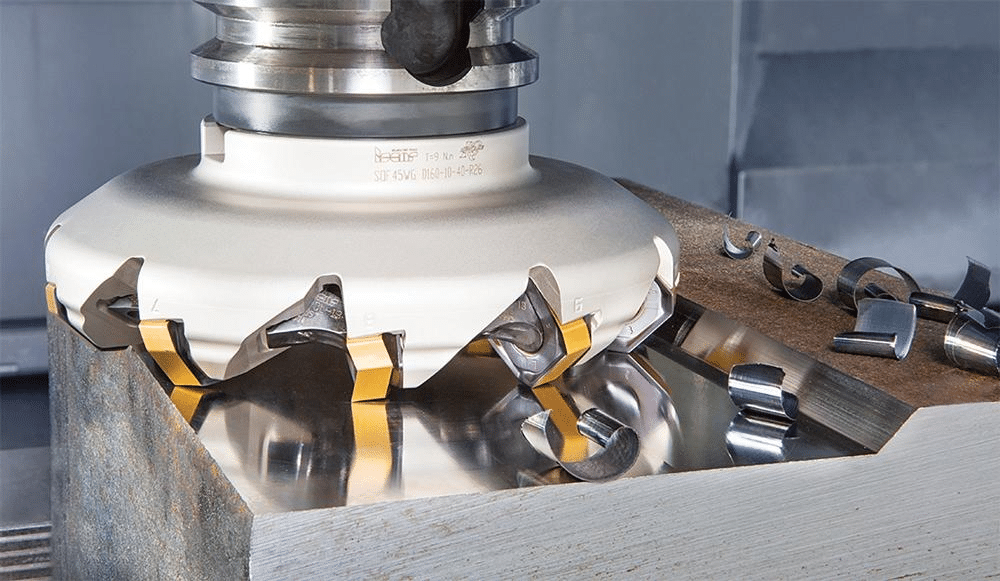
Che cosa è una fresa frontale?
Una fresa frontale è un utensile di fresatura, in genere di diametro maggiore rispetto a una fresa a candela standard, progettato con inserti di taglio multipli sostituibili disposti attorno alla sua periferia. Invece di un singolo tagliente integrale, il design a inserti multipli della fresa frontale consente a ciascun inserto di impegnarsi brevemente con il pezzo in lavorazione durante la rotazione, distribuendo il carico di taglio su più taglienti e consentendo larghezze di taglio molto maggiori in un singolo passaggio rispetto a quanto potrebbe ottenere una fresa a candela comparabile [5].
Vantaggi della fresatura frontale
- Rimozione più rapida del materiale: L'ampia larghezza di taglio di una fresa frontale, combinata con l'impiego simultaneo di più inserti, consente di lavorare grandi superfici piane in un tempo notevolmente inferiore rispetto a quanto sarebbe necessario utilizzando una fresa a candela di diametro inferiore, con passaggi multipli.
- Migliore finitura superficiale su ampie superfici piane: Le frese frontali, in particolare quelle dotate di inserti raschiatori, producono un'eccellente planarità e finitura superficiale su ampie superfici in un'unica passata, risultato difficile da ottenere con passate sovrapposte di frese a candela.
- Produttività migliorata: La combinazione di una più rapida rimozione del materiale e di una finitura superficiale superiore riduce il tempo di ciclo complessivo per i pezzi con ampie superfici piane.
Applicazioni comuni
- Squadratura del materiale grezzo: La fresatura frontale è spesso la prima operazione eseguita su barre o lamiere grezze, in quanto consente di ottenere una superficie di riferimento piana e precisa prima di procedere con le lavorazioni successive.
- Preparazione delle superfici di riferimento: Le superfici di riferimento utilizzate per il successivo fissaggio o la misurazione vengono solitamente fresate frontalmente per garantire planarità e perpendicolarità rispetto al resto del pezzo.
- Finitura di superfici di grandi pezzi: Le passate di finitura finali su grandi superfici piane, come basi di macchine o piastre di montaggio, vengono in genere eseguite con una fresa frontale per ottenere la planarità e la finitura superficiale richieste in modo efficiente [6].
La fresatura frontale di un blocco di acciaio prima dell'inizio della lavorazione di precisione è una fase iniziale standard in molte sequenze di lavorazione. Il blocco grezzo, spesso leggermente fuori squadra e con una superficie irregolare dovuta al taglio o alla preparazione del materiale grezzo, viene fresato frontalmente sulle sue superfici di riferimento principali per stabilire punti di riferimento precisi e piani. Questi punti di riferimento fungono quindi da punti di riferimento affidabili per tutte le successive operazioni di fissaggio e lavorazione eseguite sul pezzo.
Altri importanti utensili da taglio per fresatura CNC
Oltre alle frese a candela e alle frese frontali, esiste una gamma di utensili da taglio specializzati che rispondono a specifiche esigenze di lavorazione che gli utensili generici non sono in grado di gestire in modo efficiente.
Mulini a conchiglia
Le frese a conchiglia sono utensili di fresatura frontale di grande diametro progettati per essere montati su un mandrino separato anziché avere un gambo integrato, il che li rende economici per operazioni di spianatura e finitura di grandi diametri dove un utensile pieno di diametro equivalente sarebbe costoso e pesante.
Tagliamosche
Le frese a disco utilizzano un singolo utensile da taglio montato su un portautensili rotante, producendo una finitura superficiale molto fine a basso costo. Sono particolarmente utili per la finitura di grandi superfici piane, dove la qualità della superficie è più importante della velocità di asportazione del materiale e dove il costo di una fresa a più inserti non è giustificato dal volume di produzione richiesto.
Frese per scanalature a T
Le frese a T sono utensili specializzati progettati per realizzare la caratteristica scanalatura a T utilizzata nei piani delle macchine, nelle piastre di fissaggio e nei sistemi di attrezzaggio. In genere, la fresa richiede una scanalatura diritta pre-lavorata, dopodiché allarga la base della scanalatura per creare il profilo sottosquadro che consente ai dadi o bulloni a T di scorrere e bloccarsi in posizione.
Mulini per smusso
Le frese per smussatura sono utensili da taglio angolati utilizzati per smussare spigoli vivi, rimuovere bave e creare transizioni angolate uniformi sui bordi dei pezzi. La smussatura migliora la sicurezza dei pezzi durante la manipolazione, prepara i bordi per l'assemblaggio e può ridurre la concentrazione di stress negli angoli vivi.
Discussioni
Le frese per filettature producono filettature sia interne che esterne mediante interpolazione elicoidale di un utensile da taglio con profilo speciale, offrendo un'alternativa alla filettatura o alla maschiatura a punto singolo. La fresatura di filettature è particolarmente utile per filettature di grande diametro, materiali duri e applicazioni in cui la rottura del maschio in una parte di alto valore sarebbe inaccettabile [7].
Tagliatrici Keyseat e Woodruff
Le frese per sedi di chiavette realizzano le scanalature diritte utilizzate per alloggiare le chiavette che trasmettono la coppia tra alberi e componenti montati come ingranaggi e pulegge. Le frese Woodruff producono il profilo della sede della chiavetta con fondo curvo utilizzato con le chiavette Woodruff, un design comune nelle applicazioni su alberi che richiedono una sede per chiavetta autoallineante.
Esempio
L'utilizzo di una fresa per filettature per la creazione di filettature in componenti aerospaziali di alto valore illustra perché questa categoria di utensili esiste accanto alla maschiatura convenzionale. In un raccordo aerospaziale in titanio o acciaio ad alta resistenza, la rottura di un maschio all'interno di un componente costoso e quasi finito può significare lo scarto dell'intero pezzo. La fresatura per filettature evita completamente questo rischio, poiché il percorso di interpolazione elicoidale di una fresa non espone l'utensile allo stesso rischio di rottura di un maschio che avanza assialmente in un foro cieco, pur producendo una geometria della filettatura precisa e ripetibile.
Materiali e rivestimenti per utensili da taglio
Il materiale di base di un utensile da taglio, combinato con l'eventuale rivestimento applicato, determina le prestazioni dell'utensile in specifiche condizioni di taglio, la sua durata e i materiali che può lavorare efficacemente.
Acciaio ad alta velocità (HSS)
Gli utensili in acciaio rapido offrono una buona tenacità e sono relativamente economici, il che li rende adatti alla lavorazione generica, in particolare in ambienti di produzione a basso volume o in officine meccaniche. La loro principale limitazione è la ridotta resistenza al calore rispetto al carburo, che limita le velocità di taglio alle quali possono essere utilizzati senza rapida usura o rottura del tagliente [8].
Utensili in metallo duro integrale
Gli utensili in carburo offrono una durezza e una resistenza al calore significativamente maggiori rispetto all'acciaio rapido (HSS), consentendo velocità di taglio molto più elevate e una maggiore durata, soprattutto in ambienti di produzione dove l'efficienza del ciclo di lavoro è fondamentale. Il rovescio della medaglia è una maggiore fragilità rispetto all'HSS, che rende gli utensili in carburo più soggetti a scheggiature in caso di tagli interrotti o rigidità insufficiente.
Utensili in ceramica e CBN
Gli utensili in ceramica e nitruro di boro cubico (CBN) sono riservati alla lavorazione ad alta temperatura e alta velocità di acciai temprati e superleghe, dove la loro eccezionale durezza a caldo consente velocità di taglio di gran lunga superiori a quelle sopportabili dal carburo. Questi materiali sono fragili e richiedono configurazioni stabili e rigide, ma offrono notevoli vantaggi in termini di produttività nelle specifiche applicazioni su materiali duri per cui sono stati progettati.
Rivestimenti comuni per utensili
- TiN (nitruro di titanio): Un rivestimento multiuso che offre maggiore durezza e attrito ridotto rispetto agli utensili non rivestiti, adatto a una vasta gamma di applicazioni di lavorazione meccanica generale.
- TiAlN (nitruro di titanio e alluminio): Offre un'eccellente resistenza al calore ed è particolarmente adatto alla lavorazione a secco o ad alta velocità di acciaio e acciaio inossidabile.
- AlTiN (nitruro di alluminio e titanio): Offre prestazioni alle alte temperature persino superiori a quelle del TiAlN, comunemente utilizzato negli utensili impiegati nella lavorazione di materiali duri e difficili.
- DLC (carbonio simile al diamante): Offre un attrito molto basso, il che lo rende particolarmente adatto alla lavorazione di materiali non ferrosi e abrasivi come alluminio e compositi, dove la formazione di bordi e l'adesione dei trucioli rappresentano un problema. [9].
Come i rivestimenti migliorano le prestazioni
- Usura ridotta: I rivestimenti duri resistono all'usura abrasiva del tagliente, prolungando la durata utile dell'utensile.
- Migliore resistenza al calore: I rivestimenti riducono il trasferimento di calore al substrato dell'utensile, preservando la durezza del tagliente alle elevate temperature generate durante il taglio.
- Maggiore durata dell'utensile: L'effetto combinato di resistenza all'usura e al calore consente agli utensili rivestiti di mantenere le prestazioni di taglio su un numero di pezzi significativamente maggiore rispetto a un utensile equivalente non rivestito.
Esempio
L'utilizzo di frese in metallo duro rivestite in TiAlN per la lavorazione di componenti in acciaio temprato dimostra come la scelta del rivestimento sia fondamentale per soddisfare le esigenze applicative. La combinazione della durezza intrinseca del metallo duro e della resistenza al calore del TiAlN consente all'utensile di mantenere il suo tagliente anche alle alte temperature generate durante la lavorazione dell'acciaio temprato, dove un utensile non rivestito o rivestito in TiN si usurerebbe rapidamente e richiederebbe sostituzioni molto più frequenti.
Procedure ottimali per la selezione degli utensili da taglio per fresatura CNC
Per scegliere l'utensile giusto in modo coerente, è necessario considerare congiuntamente il materiale, la geometria e i parametri di taglio, anziché trattare la scelta dell'utensile come una decisione isolata.
Abbinare lo strumento al materiale
- Alluminio: Predilige utensili in metallo duro ad alta elica e taglienti affilati, lavorati ad alta velocità, privilegiando un'efficiente evacuazione dei trucioli e un'eccellente finitura superficiale.
- Acciaio: Richiede utensili con una geometria del tagliente robusta e rivestimenti adeguati, che bilancino la resistenza all'usura con la tenacità necessaria per gestire forze di taglio moderate.
- Acciaio inossidabile: Richiede taglienti affilati e un controllo accurato dei parametri per gestire l'incrudimento e la generazione di calore, privilegiando spesso utensili in metallo duro rivestito con geometria positiva.
- Titanio: Richiede utensili progettati per basse velocità di taglio e alte velocità di avanzamento, con rivestimenti e geometrie selezionati specificamente per gestire la concentrazione di calore caratteristica della lavorazione del titanio.
Considera la geometria dell'utensile
- Numero di scanalature: Un minor numero di scanalature garantisce una maggiore evacuazione dei trucioli, risultando adatto a materiali più morbidi e a una rimozione aggressiva del materiale, mentre un maggior numero di scanalature migliora la finitura superficiale nei materiali più duri, dove il volume dei trucioli è inferiore.
- Angolo dell'elica: Angoli di elica più elevati migliorano l'azione di taglio e l'evacuazione dei trucioli, un aspetto particolarmente vantaggioso nell'alluminio e in altri materiali più morbidi.
- Diametro utensile: I diametri maggiori migliorano la rigidità e la velocità di asportazione del materiale, mentre i diametri minori sono necessari per accedere a spazi interni ristretti e dettagli precisi.
Ottimizza i parametri di taglio
- Velocità del mandrino: Deve essere abbinato al materiale dell'utensile, al rivestimento e al materiale del pezzo in lavorazione per ottenere una velocità di taglio superficiale adeguata.
- Velocità di avanzamento: Regola lo spessore del truciolo e influisce direttamente sia sulle forze di taglio che sulla finitura superficiale; deve essere bilanciato in relazione alla velocità del mandrino e alla profondità di taglio.
- Profondità di taglio: Le operazioni di sgrossatura privilegiano profondità di taglio maggiori per massimizzare l'asportazione del materiale, mentre le operazioni di finitura utilizzano profondità ridotte per ottenere precisione dimensionale e qualità superficiale.
Monitorare l'usura degli utensili
Riconoscere i segni di usura degli utensili, tra cui l'aumento delle forze di taglio, il deterioramento della finitura superficiale, la deriva dimensionale e le variazioni udibili del suono di taglio, consente di sostituire gli utensili al momento opportuno, prima che causino problemi di qualità del pezzo o guasti catastrofici dell'utensile.
Ridurre i costi di lavorazione
Una gestione efficace della durata degli utensili, che include la selezione appropriata dei parametri e la sostituzione tempestiva, combinata con una corretta manutenzione e conservazione degli utensili, riduce la spesa complessiva per gli utensili mantenendo una qualità costante dei pezzi nelle diverse serie di produzione [10].
Conclusione
La scelta dell'utensile di fresatura CNC più adatto è fondamentale per ottenere precisione, efficienza e una produzione economicamente vantaggiosa. Le frese a candela gestiscono la maggior parte delle operazioni di profilatura, scanalatura e contornatura con notevole versatilità, mentre le frese a spianare eccellono nella produzione di superfici piane e rifinite con precisione su ampie aree. Utensili specializzati come frese per filettature, frese per smussature e frese per sedi di chiavetta colmano le lacune che gli utensili generici non possono coprire in modo efficiente.
Oltre alla geometria dell'utensile, la scelta del materiale di base e del rivestimento determina le prestazioni dell'utensile in specifiche condizioni di taglio e la sua durata in produzione. L'abbinamento del materiale, della geometria e dei parametri di taglio dell'utensile al materiale del pezzo e ai requisiti del componente è ciò che distingue un processo di lavorazione efficiente ed economicamente vantaggioso da uno afflitto da un'eccessiva usura dell'utensile, una finitura superficiale scadente e una qualità dei pezzi non uniforme. Una selezione oculata degli utensili, applicata in modo coerente in tutto il processo produttivo, ripaga in ogni singolo pezzo che esce dalla macchina.
Referenze
Bag, R., Panda, A., Sahoo, AK e Kumar, R. (2022). Lavorazione meccanica dura ad alta velocità sostenibile dell'acciaio AISI 4340 in ambiente secco. Arabian Journal for Science and Engineering , 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Bermanschläger, SC, Baumann, C., Brünner, J., Kolozsvari, S., Mayrhofer, PH, & Bleicher, F. (2026). Prestazioni di utensili rivestiti con TiN, (Ti,Al)N e (Ti,Al,Ta,Ce)N nella lavorazione a secco dell'acciaio C45E. CIRP Journal of Manufacturing Science and Technology , 66 , 31–40. https://doi.org/10.1016/j.cirpj.2026.01.013
Dhobale, N., Mulik, S., Jegadeeshwaran, R., & Patange, A. (2021). Supervisione degli inserti degli utensili di fresatura mediante approccio convenzionale e di intelligenza artificiale: una revisione. Sound&Vibration , 55 (2), 87–116. https://doi.org/10.32604/sv.2021.014224
Fan, M., Bi, C., Liu, X., Ding, M., & Song, H. (2023). Ricerca sulla progettazione e sulle prestazioni di taglio di una fresa a lemniscata rotante. Research Square . https://doi.org/10.21203/rs.3.rs-3578726/v1
Globisch, S., Friedrich, M., Heidemann, N., & Döpper, F. (2024). Concetto di utensile per una fresa a candela in metallo duro integrale per la sgrossatura e la finitura dell'acciaio per utensili Toolox 44. Journal of Manufacturing and Materials Processing , 8 (4), 170. https://doi.org/10.3390/jmmp8040170
Khattab, A., Sztankovics, I., & Felhő, C. (2025). Confronto sperimentale preliminare tra fresatura a tuffo e fresatura frontale: influenza dei parametri di taglio sulla forza di taglio e sulla rugosità superficiale. Eng—Advances in Engineering , 6 (6), 128. https://doi.org/10.3390/eng6060128
Laghari, RA, & Mekid, S. (2023). Approccio completo al monitoraggio delle condizioni dei processi di lavorazione basato sull'IIoT. Measurement , 217 , 113004. https://doi.org/10.1016/j.measurement.2023.113004
Pajaziti, A., Tafilaj, O., Gjelaj, A., & Berisha, B. (2025). Ottimizzazione della pianificazione del percorso utensile e delle prestazioni della macchina CNC nella lavorazione efficiente in termini di tempo. Machines , 13 (1), 65. https://doi.org/10.3390/machines13010065
Silva, FJG, Martinho, RP, Magalhães, LL, Fernandes, F., Sales-Contini, RCM, Durão, LM, Casais, RCB, & Sousa, VFC (2024). Uno studio comparativo di diverse strategie di fresatura su produttività, usura dell'utensile, rugosità superficiale e vibrazioni. Journal of Manufacturing and Materials Processing , 8 (3), 115. https://doi.org/10.3390/jmmp8030115
Stankov, N., & Ivanov, A. (2025). Profilatura analitica e grafica di frese per filettatura per la formazione di filettature interne. Applied Sciences , 15 (13), 7308. https://doi.org/10.3390/app15137308




