

Núningssuðu (e. friction stir welding, FSW) er suðutækni í föstu formi þar sem suðusamurinn er myndaður með því að hræra málminn handvirkt til að mynda núningshita og síðan snúningsverkfæri knúið eftir samskeytalínunni milli tveggja vinnuhluta. Þessi hræring eða blöndun gefur ferlinu nafn sitt. Hefðbundin núningssuðu framleiðir núningshita frá hlutunum sjálfum en FSW framleiðir hann úr sérstöku slitsterku verkfæri.
Hvernig núningshrærisveisla virkar
Í FSW er snúningsverkfærið þrepalaga; það hefur minni rannsakanda sem nær undir sívalningslaga öxlina. Öxlin býr til mikinn núningshita þegar hún nuddar við efri yfirborð hlutanna tveggja við suðu. Samtímis býr rannsakandinn - sem á að auðvelda vélræna blöndun - til meiri hita með því að hræra málminn meðfram samskeytinu. Í stað þess að bræða málminn mýkir þetta núnings- og blöndunarferli hann í mjög sveigjanlegt ástand.
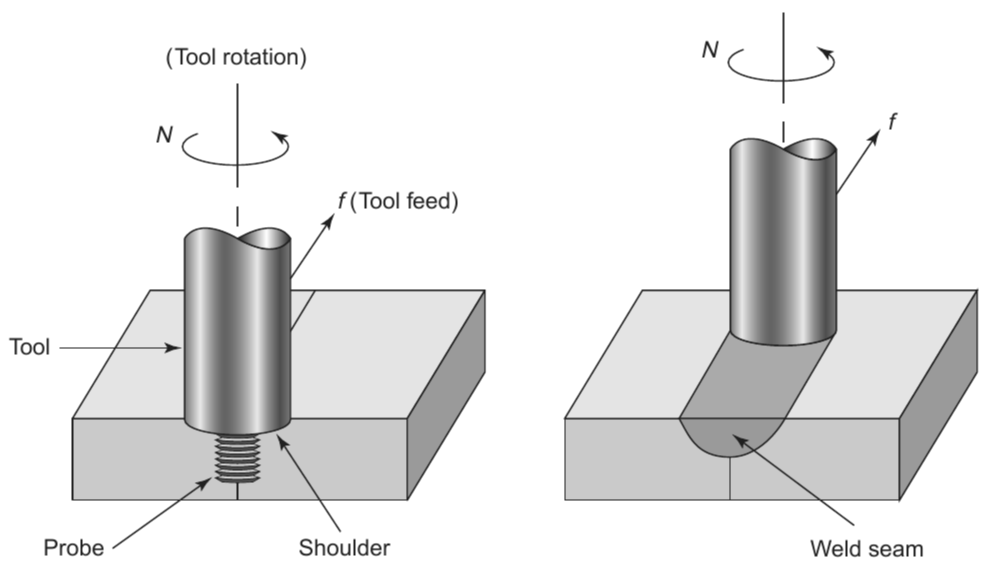
Fremri flötur snúningsnemans ýtir mýkta málminum inn í rýmið fyrir aftan sig og í kringum sig þegar verkfærið færist áfram eftir samskeytinu. Málmurinn er smíðaður í samfellda suðu með þessu ferli. Til að tryggja að mýkta málmurinn flæði rétt í kringum nemandann er öxlin nauðsynleg til að halda efninu saman.
Fín, jafnása endurkristölluð korn myndast við mikla plastaflögun við hátt hitastig meðan á FSW ferlinu stendur. Suður sem framleiddar eru með þessari fínstilltu örbyggingu hafa einstaka vélræna eiginleika. Sterkleiki suðunnar eykst vegna flókinnar efnishreyfingar umhverfis pinnann sem mögulegar eru vegna sérstakrar verkfæralögunar og samsetningar færslu og snúnings.
Tólrúmfræði og hönnun
Rúmfræði verkfæris er nauðsynleg fyrir þróun núningssuðuferlisins (e. Friction Hrærsuðu, FSW). Hönnun FSW verkfæris, sem samanstendur af pinna og öxl, er nauðsynleg fyrir suðuhraða og efnisflæði. Helstu tilgangur verkfærisins er að auðvelda efnisflæði og veita staðbundna upphitun, eins og sýnt er á myndinni hér að neðan.
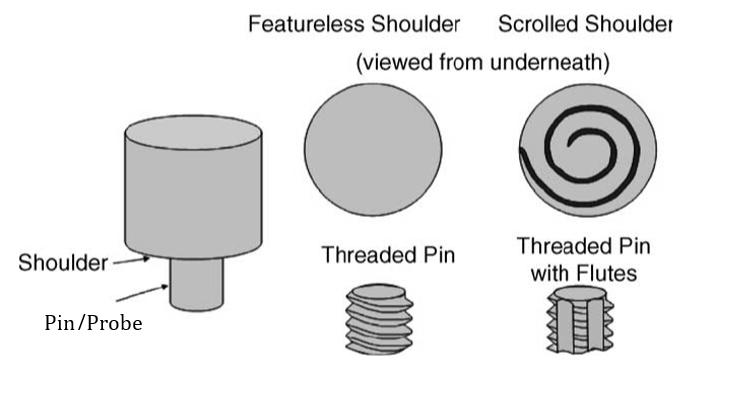
Hiti myndast við fyrstu dýfingu vegna núnings milli pinnans og vinnustykkisins sem og aflögunar efnisins. Núningur milli öxlarinnar og vinnustykkisins framleiðir meginhluta hitunarþáttarins. Aðrir hönnunarþættir eru minna mikilvægir fyrir hitunarhagkvæmni en hlutfallsleg stærð pinnans og öxlarinnar. Að auki hjálpar öxlin við staðbundna hitun með því að loka inni hitaða efnið.
Hæfni verkfærisins til að hreyfa og hræra efnið er annað mikilvæga hlutverk þess. Hönnun verkfærisins hefur áhrif á bæði álagið í ferlinu og örbyggingu og einsleitni eiginleika suðunnar. Snúðir sívalningslaga pinnar og íhvolfur öxl eru venjulega notaðir fyrir þess konar verk.
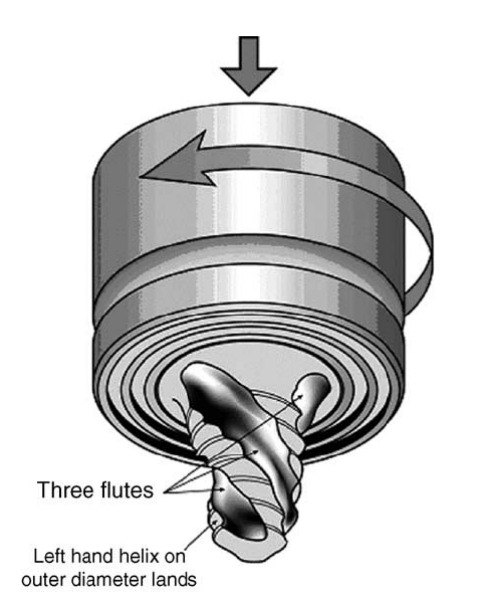
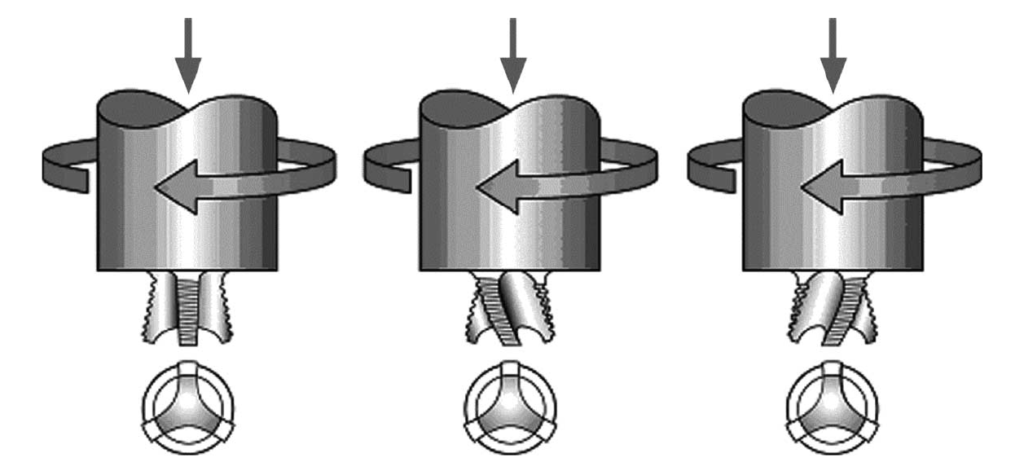
Þróun hefur orðið á rúmfræði verkfæra til að fella inn háþróaða eiginleika sem bæta efnisflæði, blöndun og lækka álag á ferli eftir því sem skilningur okkar á efnisflæði hefur aukist. Til dæmis þróaði TWI Whorl og MX Triflute verkfærin, sem eru sýnd á myndinni hér að neðan, með pinnum sem eru mótaðir eins og styttur. Í samanburði við sívalningslaga pinna með sama rótarþvermál hreyfa þessar hönnun mun minna efni; um það bil 60% og 70% minna, talið í sömu röð. Kostir þessara verkfæra eru meðal annars minni suðuafl, auðveldara flæði mýkts efnis og meiri varmamyndun vegna bættra samspils efnis og pinna. Þeir hafa soðið álplötur allt að 50 mm þykkar í einni umferð með góðum árangri og þeir hafa gert enn þykkari suðu í síðari umferðum.
Hefðbundnir sívalningslaga skrúfþráðapinnar fyrir suðu með yfirlappi leiða oft til óhóflegrar þynningar á efri plötunni, sem dregur úr beygjueiginleikum. Þegar þreyta er aðaláhyggjuefnið í notkun eru breidd suðuviðmótsins og hakhornið afar mikilvæg. Til að auka gæði suðu með yfirlappi voru nýrri pinnaform eins og A-skew og Flared-Trifute búin til. Þessar hönnun bæta smíða- og blöndunarstarfsemi á suðuviðmótinu, stækka suðusvæðið og hækka hlutfall sveipaðs rúmmáls og kyrrstætt rúmmáls. Þeir gefa verulega stækkað suðusvæði, minnkun á þynningu efri plötunnar um meira en fjórfaldan þátt og aukningu á suðuhraða um meira en 100% samanborið við hefðbundna pinna, allt með 20% minnkun á áskrafti.
Útvíkkaðar-Triflute verkfæri
Þessar framfarir undirstrika mikilvægi verkfærageómetrunar í vökvahermun. Sérstaklega auka A-skew og Flared-Trifute pinnarnir gæði suðunnar með því að minnka hakhornið á suðuviðmótinu, breyta flæðisleiðinni og bæta blöndunaraðgerðir.
Suðubreytur í núningssuðu
Tveir þættir eru sérstaklega mikilvægir í núningssuðu (FSW): hreyfingarhraði verkfærisins (v, mm/mín) og snúningshraði verkfærisins (ω, rpm). Til að ljúka suðuferlinu flytur hreyfill verkfærisins efnið sem hefur verið hrært eftir samskeytalínunni eftir að snúningur þess hefur hrært og blandað efninu í kringum snúningspinnann.
Öflug hrærsla og blöndun efnisins stafar af hærri snúningshraða verkfæra vegna hærri hitastigs sem myndast við meiri núningshitun. Því er vert að taka fram að núningsvíxlverkun milli verkfærisyfirborðs og vinnustykkis stýrir hitunarferlinu. Því er ekki endilega búist við að hitunin aukist línulega með snúningshraða verkfærisins, þar sem núningstuðullinn á snertifletinum getur verið breytilegur.
Önnur mikilvæg breyta er hallahornið sem verkfærið eða spindillinn hallar sér í miðað við yfirborð vinnustykkisins. Skrúfgangurinn hjálpar verkfærisöxlinni að færa hrærða efnið á skilvirkan hátt þegar hann er hallaður rétt í átt að efninu sem liggur eftir. Til að fá sléttar verkfærisöxlar og góðar suðusamsetningar er innsetningardýpt pinnans - stundum kallað markdýpt - í vinnustykkið einnig nauðsynleg.
Til að efnisflutningur frá framhlið pinnans að aftanverðu færi á skilvirkan hátt tryggir kjörinn innsetningardýpt rétta snertingu verkfærisöxlarinnar við upprunalega yfirborð vinnustykkisins. Suða getur myndað yfirborðsraufar eða innri rásir ef innsetningardýptin er of grunn. Hins vegar, ef hún er of djúp, gæti myndast mikil glampamyndun, sem myndi valda því að suðan yrði greinilega íhvolf og suðuðu plöturnar þynntust á staðnum.
Nýjar þróunaraðferðir, þar á meðal „skrunnar“ verkfæraaxlir, gera kleift að vinna FSW án þess að verkfærið halli sér, sem er mjög gagnlegt fyrir samskeyti með beygjum.
Fyrir sumar FSW ferla getur forhitun eða kæling einnig verið nauðsynleg. Það er mögulegt að núningur og hrærsla ein og sér valdi ekki því að efni með hátt bræðslumark, eins og stál og títan, eða mikla leiðni, eins og kopar, mýkjist og mýkjist í kringum snúningstækið í þeim mæli sem þarf. Forhitun eða viðbót við fleiri ytri hitunargjafa getur bætt efnisflæði og lengt ferlisgluggann við slíkar aðstæður. Aftur á móti getur kæling verið gagnleg fyrir efni með lægra bræðslumark, eins og magnesíum og ál, til að koma í veg fyrir að styrkjandi útfellingar leysist upp og að endurkristölluð korn vaxi verulega í og við hrærisvæðið.
Sameiginlegar hönnun
Samskeyti með núningshræri (e. friction hrærsuðu, FSW) eru hagnýtustu samskeytahönnunin. Vegna fjölhæfni þeirra og auðveldrar notkunar eru þessar hönnun ómissandi.
Fyrir einfalda ferkantaða stufsamskeyti eru tvær eins stórar plötur eða blöð klemmdar fast á bakplötu. Þetta kemur í veg fyrir að hliðar samskeytanna aðskiljist við suðu. Mikill kraftur myndast þegar snúningsverkfærið steypist niður í samskeytalínuna; því er mjög mikilvægt að gæta þess sérstaklega að halda plötunum í röð. Sterk suða myndast þegar öxl verkfærisins fer eftir samskeytalínunni eftir að hafa komist í snertingu við yfirborð plötunnar. Stufsamskeyti eru algengur kostur fyrir margar suðuforrit vegna einfaldleika þeirra.
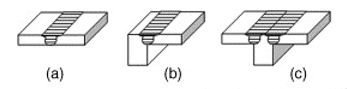
(a) ferkantaður stubbur, (b) brúnstubbur, (c) T-laga stubbur
Önnur dæmigerð uppsetning er yfirlappandi samskeyti, sem er bakplata sem er klemmd yfir tvær plötur eða blöð sem skarast. Snúningsverkfærið tengir plöturnar tvær með því að stinga lóðrétt í gegnum efri plötuna og inn í neðri plötuna og færa sig síðan í rétta átt. Notkun þar sem skarast efni þarf að vera örugglega tengd saman nýtur góðs af þessari tækni.
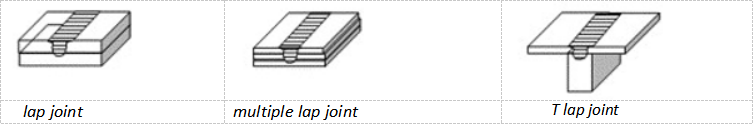
FSW leyfir fjölbreytt úrval af samskeytagerðum, þar á meðal köflum, auk grunnsamskeyta með stubbum og yfirlappum. Þessar samsetningar, sem sameina þætti stubba og yfirlappa, eru hannaðar til að uppfylla sérstakar verkfræðilegar kröfur. Til dæmis eru köflum (sjá mynd hér að neðan) notaðar þegar ákveðin byggingarskilyrði þarf að uppfylla við suðuferlið.
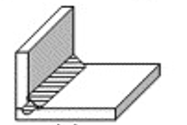
flökunarsamloka
Kostir FSW
Fyrir notkun þar sem öryggi og burðarþol eru í fyrirrúmi, býður núningssuðu (e. Friction Hrærsuðu, FSW) upp á marga kosti, þar á meðal að búa til ótrúlega endingargóða suðusaum sem þola mikinn vélrænan þrýsting. Þetta ferli tryggir framúrskarandi víddarstöðugleika með lágmarks aflögun og framleiðir tengingar sem eru miðils- og þrýstingsþéttar með litlum aflögun. FSW framleiðir snyrtilega, sprungulausa örbyggingu og viðheldur eiginleikum málmblöndunnar þar sem hún framleiðir mjög lítinn hita.
Þegar kemur að umhverfinu er leysisuðusuðu einstaklega umhverfisvæn þar sem hún þarfnast ekki rekstrarefna eins og víra og gasa og þarfnast ekki yfirborðshreinsunar, slípunarúrgangs eða hlífðargass. Hún notar mun minna efni og vegur minna þar sem orkunotkun hennar er aðeins 2.5 prósent af orkunotkun leysissuðu. Í bílaiðnaði, skipaiðnaði og léttum flugvélaiðnaði leiðir þessi skilvirkni til minni eldsneytisnotkunar.
FSW framleiðir einnig sterkari og mýkri suðu en aðrar suðuaðferðir og dregur úr fjölda fastra hluta sem þarf að skipta út við hönnun og framleiðslu. Þetta er gert með því að snúa vinnustykkinu örlítið án þess að nota utanaðkomandi krafta.
Áskoranir og takmarkanir
Það eru ýmsar gallar við núningssuðuaðferðina (FSW). Einn helsti gallinn er að þegar verkfærið er dregið til baka myndast útgangsgat sem getur verið erfitt í sumum tilfellum.
Einnig þarf að klemma þétt saman bitana sem verið er að suða, sem flækir aðgerðina.
Notkun sem treysta á hefðbundinn búnað getur ekki notað FSW vegna mikillar upphafsfjárfestingar og þarfar á sérhæfðum búnaði. Þar að auki krefst FSW töluverðs niðurtíma milli suðu og er hægari en aðrar suðuaðferðir.
Notkun núningssuðu (FSW)
Margar mismunandi atvinnugreinar nota núningssuðu (e. friction stir welding, FSW), aðallega til að sameina álblöndur af öllum gerðum sem hafa verið steyptar, valsaðar eða pressaðar. Þessi tækni getur, allt eftir gæðum málmblöndunnar og afkastagetu vélarinnar, suðað stutsamskeyti úr álblöndu með þykkt frá 0.3 mm til 75 mm í einni umferð. FSW er gagnlegt til að sameina málmblöndur eins og magnesíum, títan, kopar, nikkel og stál auk áls. Það er einnig hægt að nota til að sameina plast og málmblöndur (e. metal matrix composites, MMC). Það getur jafnvel sameinað efni sem eru ekki samhæf, eins og stál og ál.
Í flug- og geimferðaiðnaðinum er FSW tilvalið til að framleiða þunnar málmblöndur, eldsneytistanka og flugvélaskrokka vegna mikils suðugæða og rúmfræðilegrar nákvæmni. Það er notað í bílaiðnaðinum til léttsmíði, sem bætir eldsneytisnýtingu. FSW er notað í skipasmíði og járnbrautariðnaði til að smíða þungaflutningatanka, vagna og járnbrautarvagna. FSW er einnig notað í rafeindatækni, svo sem rafhlöðubakka fyrir rafmagnsbíla, sem sýnir fram á aðlögunarhæfni þess að fjölbreyttum notkunarmöguleikum.
Heimildir
Groover, MP, 2010. Grunnatriði nútímaframleiðslu: Efni, ferlar og kerfi. 4. útgáfa. Hoboken, NJ: John Wiley & Sons, Inc.




