

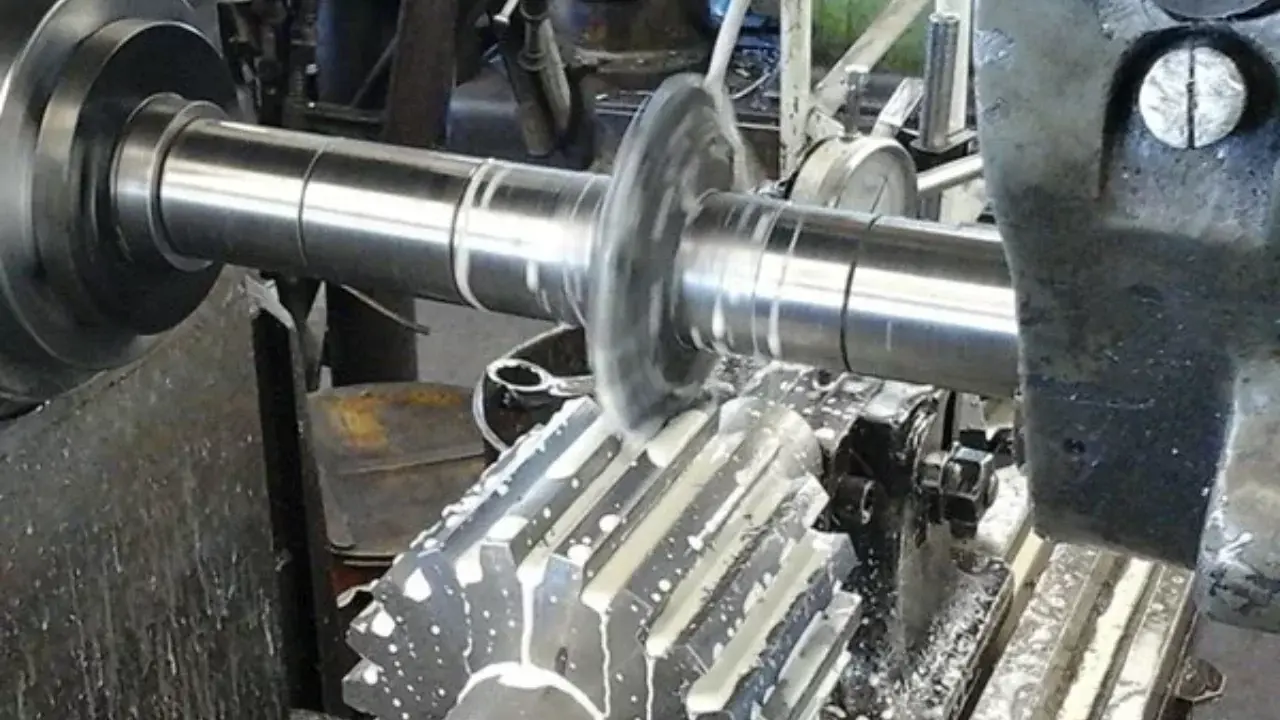
Áttu erfitt með að ákveða hvaða vinnsluaðferð hentar þínum framleiðsluþörfum? Einföld fræsun gæti verið svarið við framleiðsluáskorunum þínum og býður upp á einstaka fjölhæfni og nákvæmni á samkeppnishæfu verði.
Einföld fræsun er vinnsluferli sem notar snúningshníf með mörgum tönnum til að fjarlægja efni af vinnustykki og búa til slétt yfirborð. Nútímaleg CNC einföld fræsun býður upp á framúrskarandi stjórn, sem gerir kleift að fjarlægja efni nákvæmlega í einni uppsetningu með endurtekningarhæfni sem gerir hana tilvalda fyrir bæði frumgerð og framleiðslulotur.
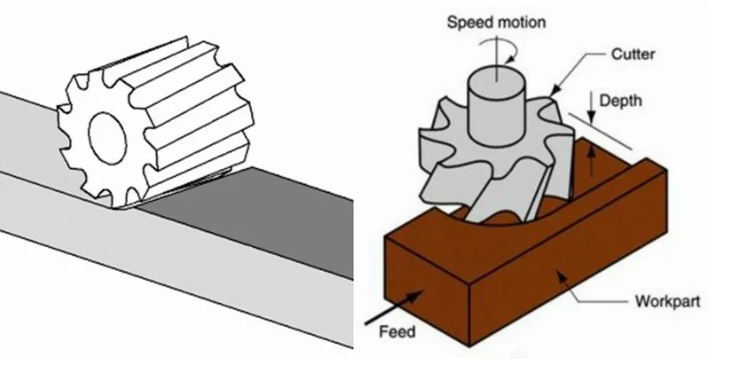
CNC sléttfræsingarferli sem sýnir lárétta skurðarvél
Sem einhver sem hefur rekið CNC-vinnslustöð í mörg ár hef ég séð af eigin raun hvernig fræsun breytir hráefni í nákvæma íhluti. Leyfðu mér að leiða þig í gegnum allt sem þú þarft að vita um þetta grundvallarvinnsluferli og hvernig það gæti gagnast næsta verkefni þínu.
Hvaða efni henta best með venjulegri fræsingu?
Er efniviðurinn í verkefninu þínu að valda þér höfuðverk með öðrum vinnsluaðferðum? Einföld fræsun virkar vel með fjölbreyttum efnum og leysir hugsanlega framleiðsluáskoranir þínar en viðheldur samt þröngum vikmörkum.
Einföld fræsun virkar einstaklega vel með málmum eins og áli, stáli, messingi og kopar, sem og plasti og samsettum efnum. Ferlið er sérstaklega áhrifaríkt fyrir efni sem þurfa flata, samsíða fleti með samræmdum víddum, sem gerir það tilvalið fyrir íhluti sem þurfa nákvæmar festingarfleti eða viðmiðunarfleti.
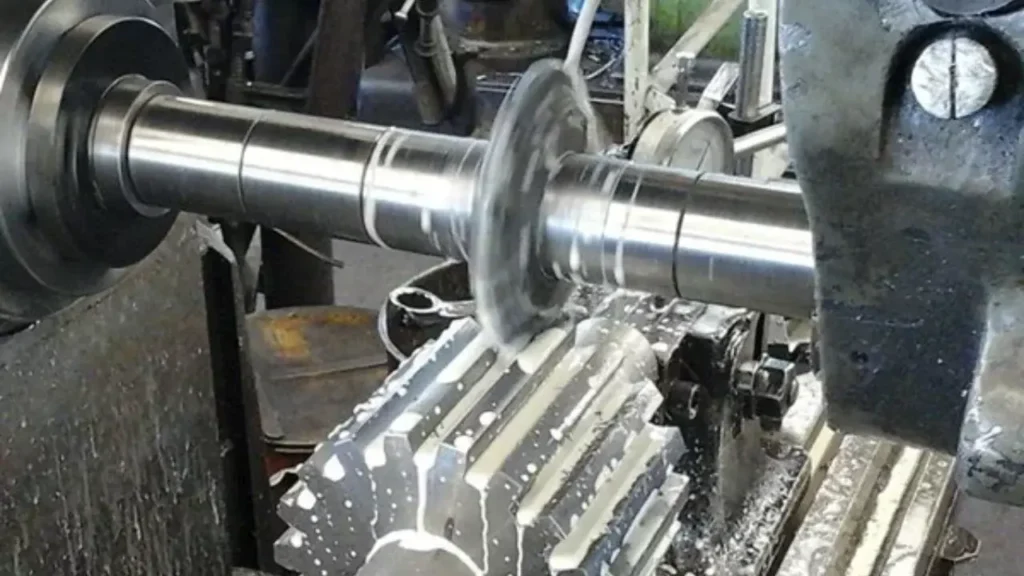
Mismunandi efni eru unnin með venjulegri fræsingu
Einföld fræsun skín sannarlega þegar rétt efni er parað saman við viðeigandi skurðarbreytur. Í verksmiðju okkar höfum við fínstillt breytur fyrir tugi efna í gegnum ára reynslu. Ál er kannski þolnasta efnið fyrir einföld fræsun, sem gerir kleift að ná miklum hraða og framúrskarandi yfirborðsáferð. Við keyrir venjulega ál á skurðarhraða sem er 3-5 sinnum hraðar en stál, sem bætir framleiðsluhagkvæmni verulega.
Stál býður upp á fleiri áskoranir en svarar vel við nútíma karbítverkfærum. Ég man eftir nýlegu verkefni þar sem við slípuðum 304 ryðfríu stáli íhlutum fyrir framleiðanda lækningatækja. Með því að velja réttu skurðarverkfærin með viðeigandi húðun og hámarka fóðrunarhraðann náðum við spegilmyndandi yfirborðsáferð með Ra 0.8 μm en viðhéldum ±0.02 mm vikmörkum.
Plast þarfnast sérstakrar athygli vegna tilhneigingar þess til að bráðna við mikinn hita. Við höfum þróað sérstakar aðferðir fyrir verkfræðiplast eins og PEEK og Delrin, með því að nota sérhæfða skurði og kælingaraðferðir til að koma í veg fyrir hitabreytingar. Fyrir samsett efni eins og kolefnisþráða notum við demantshúðuð verkfæri til að takast á við slitþol þessara efna.
| efni Type | Skurðarhraði (hlutfallslegur) | Verkfærakröfur | Sérstök atriði til athugunar |
|---|---|---|---|
| ál | Hátt (100%) | HSS eða Carbide | Frábær vélhæfni |
| stál | Miðlungs (30-40%) | Karbíð æskilegt | Hitastjórnun mikilvæg |
| Ryðfrítt stál | Lágt (20-30%) | Húðað karbíð | Kælivökvi nauðsynlegur |
| plasti | Miðlungs-Hátt (60-80%) | Skarp verkfæri | Hitastýring |
| Samsetningar | Lágt-Miðlungs (30-50%) | Demants- eða sérhæfð húðun | Rykhreinsun nauðsynleg |
Hvernig ber venjuleg fræsun saman við aðrar CNC-ferlar?
Veltirðu fyrir þér hvort sléttfræsun sé rétti kosturinn meðal þeirra fjölmörgu vinnslumöguleika sem í boði eru? Að skilja kosti hennar samanborið við aðrar aðferðir gæti sparað þér tíma, peninga og framleiðsluhöfuðverk.
Einföld fræsun er framúrskarandi í að búa til flata, samsíða fleti á skilvirkan hátt, en ferli eins og að beygja með sívalningslaga hlutum og þrívíddarfræsun takast á við flóknar útlínur. Einföld fræsun býður upp á fjölhæfni, nákvæmni og hagkvæmni sem gerir hana tilvalda fyrir íhluti sem krefjast flatra eiginleika og þröngra víddarvikmörk.
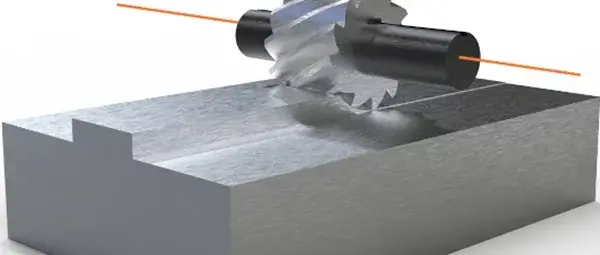
Sjónræn samanburður á fræsingu og öðrum CNC ferlum
Af minni reynslu af því að keyra margar CNC aðgerðir, þá hefur einfaldur fræsingarkosti sína kosti sem eru ekki strax augljósir fyrr en þú hefur unnið með mismunandi vinnslugreinar. Helsti kosturinn við einfaldur fræsingarkosti samanborið við beygjuaðgerðir er hæfni hennar til að búa til nákvæma, flata fleti með einstakri samsíða lögun. Þó að rennibekkur sé framúrskarandi í að búa til sívalningslaga eiginleika, þá getur hann einfaldlega ekki keppt við getu fræsingarvélar til að vinna með flata fleti.
Í samanburði við rafskautsfræsingu (EDM) býður venjuleg fræsun upp á mun hraðari efnisfjarlægingu. Ég átti einu sinni viðskiptavin sem skipti um íhlut úr vírsniðsfræsingu yfir í venjuleg fræsingarferli okkar, sem stytti framleiðslutímann um 75% en viðhélt svipuðum vikmörkum. Ókosturinn var aðeins öðruvísi yfirborðseiginleikar, en fyrir notkun þeirra réttlætti kostnaðarsparnaðurinn breytinguna.
Í samanburði við þrívíddar útlínuvinnslu býður einfaldur fræsingar upp á einfaldari forritun og yfirleitt hraðari hringrásartíma fyrir íhluti með aðallega flata eiginleika. Við framleiddum nýlega röð af festingarplötum sem kröfðust afar flatra yfirborða en lágmarks útlínuvinnslu. Með því að leggja áherslu á einfaldar fræsingaraðgerðir í stað fullrar þrívíddarvinnslu styttum við hringrásartímann um næstum 40%.
| aðferð | best Fyrir | Hlutfallslegur kostnaður | hraði | Surface Finish | Dæmigert þolmörk |
|---|---|---|---|---|---|
| Slétt mölun | Flatir fletir, raufar | Miðlungs | Meðal-Hratt | Góð | ± 0.025mm |
| Beygja | Sívalningslaga eiginleikar | Lágt-miðlungs | Fast | mjög gott | ± 0.025mm |
| EDM | Flókin form, hert efni | Hár | Hægur | Mjög góð | ± 0.010mm |
| 3D fræsun | Flókin útlínur, lífræn form | Hár | Hægur | Gott-frábært | ± 0.025mm |
| mala | Mjög nákvæmar flatar fletir | Hár | Mjög hægt | Mjög góð | ± 0.005mm |
Hvaða atvinnugreinar reiða sig mest á fræsingarþjónustu?
Krefst iðnaðurinn þinn nákvæmra íhluta með stöðugum gæðum? Einföld fræsun er grunnframleiðsluferli fyrir geirar þar sem ekki er hægt að skerða víddarnákvæmni og yfirborðsgæði.
Einföld fræsun er nauðsynleg í flug- og geimferðaiðnaði fyrir burðarhluta, bílaiðnað fyrir vélarhluta, lækningatækjaframleiðslu fyrir tækjahluti og hálfleiðarabúnað fyrir nákvæmar festingarplötur. Sérhver iðnaður sem þarfnast flatra, samsíða fleta með þröngum vikmörkum treystir mjög á einföldu fræsunargetu.

Íhlutir framleiddir með sléttri fræsingu fyrir mismunandi atvinnugreinar
Á mínum tveggja áratuga reynslu af vélrænni vinnslu hef ég orðið vitni að því mikilvæga hlutverki sem fræsun gegnir í fjölbreyttum atvinnugreinum. Flug- og geimferðageirinn er einn af krefjandi notkunarsviðum, þar sem við framleiðum reglulega burðarhluta sem krefjast afar þröngra vikmörka. Fyrir þessi verkefni notum við okkar nákvæmustu vélar með hitauppbótarkerfum til að viðhalda víddarstöðugleika í gegnum allt fræsingarferlið.
Bílaiðnaðurinn notar mikið fræsingu fyrir strokkahausa, vélarblokkir og gírkassa. Eitt sérstakt bílaiðnaðarverkefni fól í sér fræsingu á festingarflötum fyrir afkastamikið vélastjórnunarkerfi, þar sem flatneskjuþol var mikilvægt fyrir rétta varmaflutning. Með því að nota sérhæfðar festingar- og skurðaraðferðir náðum við flatneskju innan 0.015 mm yfir 300 mm yfirborð.
Framleiðsla á hálfleiðarabúnaði býður upp á einstakar áskoranir sem fræsun tekur á á áhrifaríkan hátt. Við höfum framleitt hundruð íhluta í lofttæmisklefa þar sem stórir, flatir fletir verða að viðhalda einstakri flatnæmi til að tryggja rétta þéttingu. Þessir íhlutir úr áli og ryðfríu stáli þurfa oft yfirborðsáferð upp á Ra 0.4 μm eða betri með flatnæmisvikmörkum mældum í míkronum frekar en þúsundustu hlutum.
Læknaiðnaðurinn reiðir sig á fræsingu fyrir skurðtæki, ígræðslubúnað og greiningartæki. Samsetning nákvæmra, flatra yfirborða og lífsamhæfra efna eins og títan og sérstakra gerða af ryðfríu stáli gerir fræsingu ómissandi fyrir þessi verkefni.
| Iðnaður | Algengar umsóknir | Efnisstillingar | Dæmigert þolmörk | Sérstakar kröfur |
|---|---|---|---|---|
| Aerospace | Burðarvirki, innréttingar | Ál, títan, sérhæfðar málmblöndur | ± 0.010mm | Efnisvottanir, rekjanleiki |
| Bílar | Vélarblokkir, gírkassar | Steypujárn, ál, stál | ± 0.025mm | Mikil afkastageta |
| Hálfleiðari | Lofttæmisklefar, festingarplötur | Ál, ryðfrítt stál | ± 0.012mm | Framúrskarandi flatleiki, hreinleiki |
| Medical | Skurðaðgerðartæki, ígræðslutæki | Títan, læknisfræðilega gæða ryðfrítt | ± 0.015mm | Lífsamhæfni, skjölun |
| Navy | Knúningshlutir, tengihlutir | Brons, ryðfrítt stál, samsett efni | ± 0.050mm | Tæringarþol |
Hvaða vikmörk er hægt að ná með nútíma CNC fræsingu?
Hefur þú áhyggjur af því að uppfylla strangar kröfur um stærð íhluta þinna? Nú á dögum býður CNC-fræsingartækni upp á nákvæmni sem keppir við sérhæfð ferli á broti af kostnaðinum.
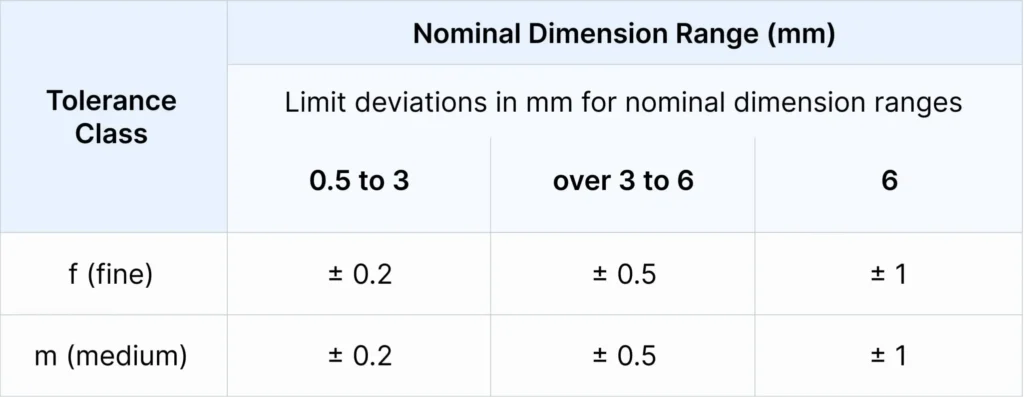
Nútíma CNC fræsvélar ná reglulega vikmörkum upp á ±0.025 mm (0.001") og yfirborðsfrágangi allt að Ra 0.8 μm við bestu aðstæður. Þessir eiginleikar eru mögulegir þökk sé háþróaðri vélasmíði, hitauppbótarkerfum, nákvæmum spindlum og háþróaðri CNC stýringu sem tryggir stöðugar niðurstöður.
Nákvæmar mælingar á sléttu, fræstu yfirborði sem sýna þröng vikmörk
Ég hef fjárfest mikið í háþróaðri CNC búnaði í gegnum tíðina og get vottað þá einstöku nákvæmni sem nú er möguleg með nútíma fræsingu. Nýjustu vélar okkar eru með línulegum glerkvarða með upplausn allt niður í 0.0001 mm, sem gerir okkur kleift að viðhalda stöðugum víddarvikmörkum upp á ±0.015 mm í framleiðslulotum. Þetta nákvæmnisstig var áður eingöngu viðfangsefni slípunaraðgerða.
Hitastýring gegnir lykilhlutverki í að ná hámarks nákvæmni. Loftslagsstýrð aðstaða okkar heldur hitastigi innan ±1°C og nákvæmustu vélar okkar eru með hitauppbótarkerfi sem aðlagast sjálfkrafa örsmáum hitauppþenslum bæði í vélbyggingu og vinnustykki. Ég man eftir krefjandi verkefni fyrir hálfleiðaraviðskiptavin þar sem við héldum ±0.008 mm vikmörkum á 500 mm álplötum með því að innleiða sérhæfða hitastýringaraðferð.
Tækni skurðarverkfæra hefur einnig tekið miklum framförum. Nútíma karbítfræsar með sérhæfðum húðunum og rúmfræði gera okkur kleift að ná yfirborðsáferð sem áður var ómöguleg. Með vandlegri vali á skurðarbreytum og verkfæraleiðum framleiðum við reglulega yfirborð með grófleikagildum undir Ra 0.4 μm beint úr fræsingarferlinu, sem útrýmir aukaaðgerðum.
Aðferðir við vinnuhlutafestingu hafa veruleg áhrif á möguleg vikmörk. Við notum lofttæmisfestingar, nákvæmnisskrúfstöng og sérsniðin festingarkerfi til að lágmarka aflögun vinnustykkisins við vinnslu. Fyrir mjög nákvæmar aðgerðir notum við stundum mæliprófanir í vinnslu til að staðfesta mál áður en mikilvægir eiginleikar eru gerðir, sem gerir kleift að leiðrétta verkfæri til að bæta upp fyrir slit eða hitaáhrif.
| Þolmarksstig | Dæmigert Umsóknir | Kröfur um árangur | Kostnaðaráhrif |
|---|---|---|---|
| Staðall (±0.05 mm) | Almennir íhlutir, óviðeigandi yfirborð | Staðlað CNC-fræsitæki, hæft rekstur | Grunnkostnaður |
| Nákvæmni (±0.025 mm) | Samskeyti, viðmiðunareiginleikar | Hitastýrt umhverfi, gæðaverkfæri | 20-30% iðgjald |
| Mikil nákvæmni (±0.010 mm) | Mikilvægir festingareiginleikar, þéttifletir | Háþróuð vél, hitauppbót, mælingar í vinnslu | 50-80% iðgjald |
| Mjög nákvæm (±0.005 mm) | Sjónrænir íhlutir, mælifletir | Sérhæfðar vélar, stýrt umhverfi, háþróuð festing | 100%+ aukagjald |
Niðurstaða
CNC fræsun býður upp á einstaka nákvæmni, fjölhæfni efnis og hagkvæmni fyrir íhluti sem þurfa slétt yfirborð. Með nútímalegum búnaði sem getur náð vikmörkum á míkrómetrastigi er hún enn nauðsynleg í framleiðsluiðnaði þrátt fyrir nýrri tækni.




