


Skurðvökvar gegna mikilvægu hlutverki í CNC-vinnslu með því að bæta bæði skilvirkni ferlisins og gæði lokahluta. Þessir vökvar eru notaðir við málmskurð til að draga úr hita, núningi og sliti á verkfærum og viðhalda jafnframt nákvæmni í víddum. Án viðeigandi kælingar og smurningar getur of hátt hitastig á skurðarsvæðinu valdið hraðri niðurbroti verkfæra, lélegri yfirborðsáferð og rúmfræðilegri aflögun á vinnustykkinu.
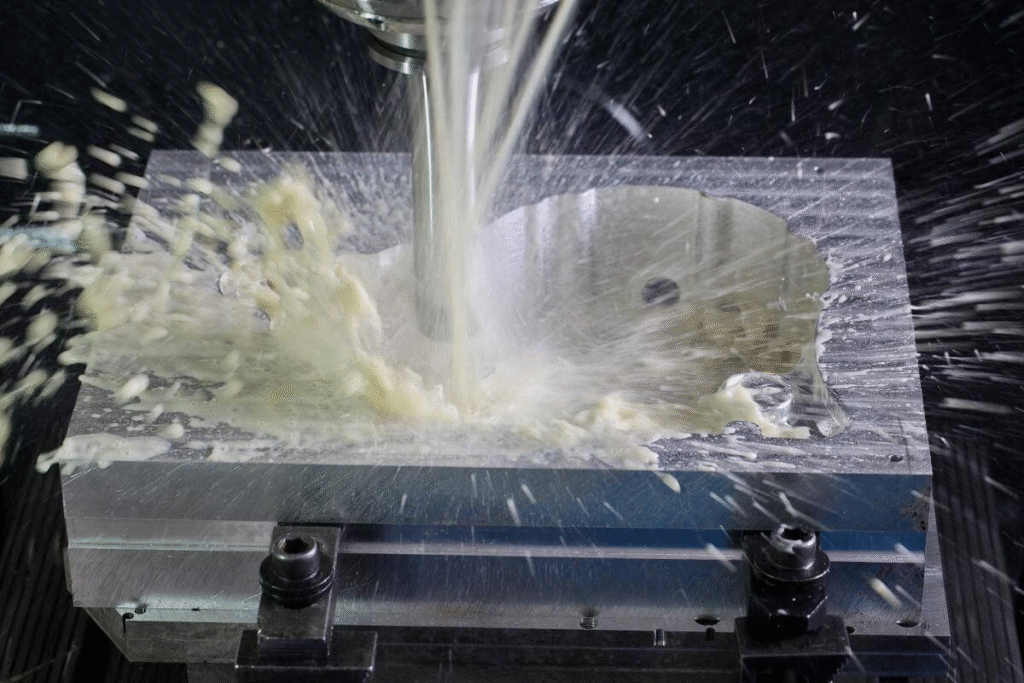
Val og ástand skurðarvökva hefur bein áhrif á yfirborðsheilleika og endingu verkfæra. Þættir eins og samsetning vökvans, styrkur hans og dreifingaraðferð ákvarða hversu vel hita er fjarlægt og flísar eru hreinsaðar af skurðsvæðinu. Þegar skurðarvökvum er stjórnað rétt hjálpa þeir til við að auka afköst verkfæra, stöðuga vinnslubreytur og tryggja stöðuga gæði hluta.
Hins vegar getur rangt val á vökva, mengun eða ófullnægjandi viðhald leitt til minnkaðrar nákvæmni í vinnslu, tæringar og heilsufars- eða umhverfisvandamála. Að skilja hvernig skurðarvökvar virka, gerðir þeirra og skoðunaraðferðir er nauðsynlegt til að hámarka vinnsluárangur og lágmarka rekstrarkostnað.
Grunnatriði skurðarvökva
Skurðvökvar eru nauðsynlegir til að viðhalda hitajafnvægi, smurningu og hreinleika í CNC vinnsluaðgerðum. Árangur þeirra fer eftir efnasamsetningu, notkunartækni og eindrægni við bæði verkfæri og efni í vinnustykki. Vel valinn skurðvökvi eykur afköst verkfæra, kemur í veg fyrir ótímabært slit og bætir gæði hluta, en óhentugur eða illa viðhaldinn skurðvökvi getur valdið víddarvillum og tæringu.
Tilgangur og virkni skurðarvökva
Helstu markmið skurðvökva eru að draga úr hitamyndun, lágmarka núning og aðstoða við flísafrásog. Hvert hlutverk stuðlar að betri yfirborðsheilleika og lengri endingartíma verkfæra.
- Kæling: Hátt skurðhitastig myndast vegna núnings milli verkfærisins, vinnustykkisins og flísarinnar. Kælingarvirknin fjarlægir hita af skurðsvæðinu og viðheldur stöðugu hitastigi sem dregur úr hitabreytingum og varðveitir hörku verkfærisins.
- smurning: Smurefni mynda þunna filmu milli skurðbrúnarinnar og yfirborðs efnisins. Þetta dregur úr núningi, minnkar skurðkraft og hjálpar til við að koma í veg fyrir myndun brúna sem getur skemmt yfirborðsáferð.
- Flutningur flísar: Virkt vökvaflæði hjálpar til við að skola flísar frá verkfærinu, kemur í veg fyrir endurskurð og verndar skurðbrúnina gegn núningi.
- Tæringarvarnir: Vökvar innihalda aukefni sem mynda verndandi filmu á vinnustykkinu og vélhlutum. Þetta kemur í veg fyrir oxun og bletti eftir vinnslu.
Með því að sameina þessar aðgerðir stöðuga skurðvökvar vinnsluumhverfið, viðhalda samræmi í ferlinu og lágmarka kostnaðarsamar verkfæraskiptingar.
Tegundir skurðarvökva
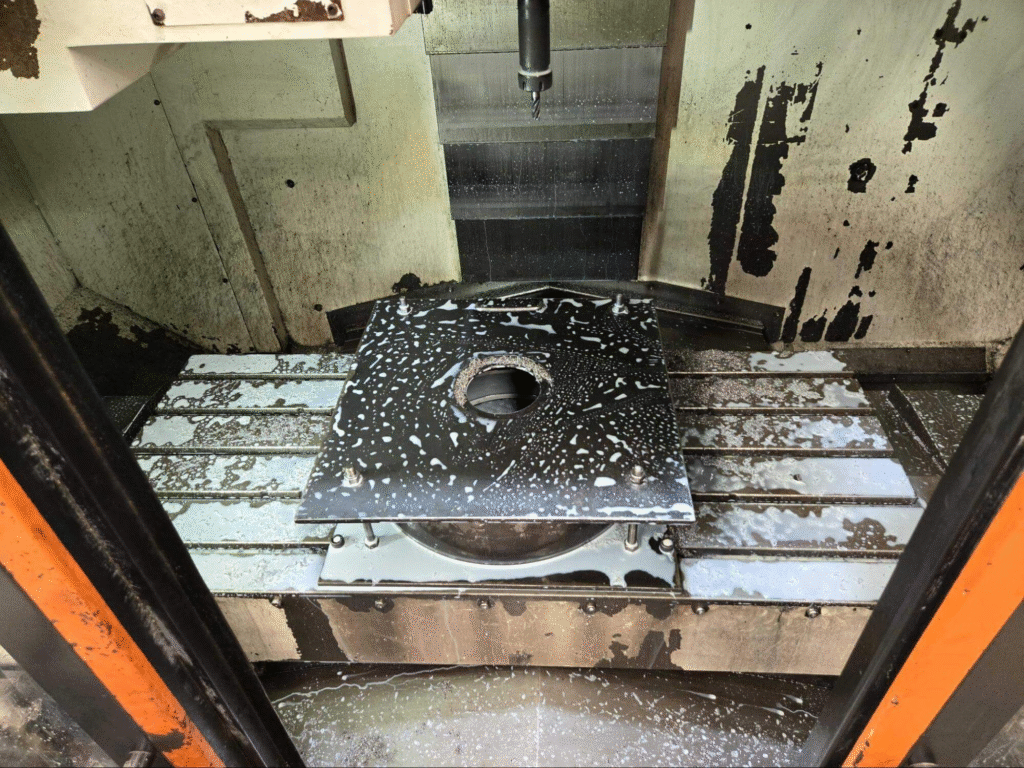
Tegundir skurðarvökva í CNC vinnslu
Val á skurðarvökva fer eftir efnistegund, skurðarskilyrðum og umhverfisþáttum. Hver flokkur hefur sína kosti og takmarkanir.
- Vatnsleysanlegar vökvar: Þessar blöndur blanda vatni og olíu saman, sem veitir sterka kælingu og miðlungsmikla smurningu. Þær eru almennt notaðar í hraðvinnslu þar sem hitastýring er mikilvæg.
- Hálf-tilbúnir og tilbúnir vökvar: Hálfgerviefni vega upp á móti smurningu og hreinleika, en gerviefni innihalda enga olíu og bjóða upp á framúrskarandi kælingu og minni leifar. Þau henta vel fyrir nákvæma vinnslu og sjálfvirk kerfi sem krefjast lítils viðhalds.
- Beinar olíur: Þetta eru óþynntar olíur, einnig þekktar sem óblandaðar olíur, sem eru jarðolíu- eða jurtaolíuvökvar með sterka smureiginleika. Þær eru tilvaldar fyrir lághraða- og háþrýstingsskurð en mynda meiri móðu og hita samanborið við vatnsbundnar lausnir.
Að velja réttan vökva krefst þess að vega og meta kælivirkni, smureiginleika, efnissamrýmanleika og umhverfisöryggi.
Verkunarháttur
Skurðvökvar virka með tveimur meginferlum: smurningu og varmaflutningi. Að skilja þessa ferla hjálpar til við að hámarka notkunaraðferðir og bæta stöðugleika vinnslu.
- Smurningaráhrif: Smurfilman dregur úr beinni snertingu málms við málm milli verkfæris og vinnustykkis. Þetta lágmarkar viðloðun, slit og yfirborðsrif, sérstaklega í sveigjanlegum efnum eins og áli eða koparblöndum.
- Hitaleiðni: Vökvar taka í sig og flytja burt hita sem myndast við núning og plastaflögun. Skilvirk varmaflutningur lækkar skurðhitastig, dregur úr sliti á verkfærum og viðheldur gæðum yfirborðsins.
Rétt viðhaldið skurðvökvakerfi tryggir að báðir kerfin virki saman, sem leiðir til stöðugrar vinnsluárangurs, lengri endingartíma verkfæra og framúrskarandi yfirborðsáferðar.
Áhrif skurðvökva á yfirborðsheilleika
Yfirborðsheilleiki er lykilvísir að gæðum vinnslu og hefur áhrif á afköst hluta, þreytuþol og víddarstöðugleika. Skurðvökvar gegna beinu hlutverki í að móta þessa niðurstöðu með því að stjórna hitastigi, draga úr núningi milli verkfæris og vinnustykkis og koma í veg fyrir skemmdir á örbyggingu. Rétt tegund og styrkur vökva tryggir slétta áferð og lágmarkar galla eins og bruna á yfirborði, leifarspennu og sprungur. Að viðhalda réttri rennslishraða og stútstaðsetningu hjálpar einnig til við að halda skurðarsvæðinu hreinu, sem er mikilvægt til að ná fram samræmdum yfirborðseiginleikum.
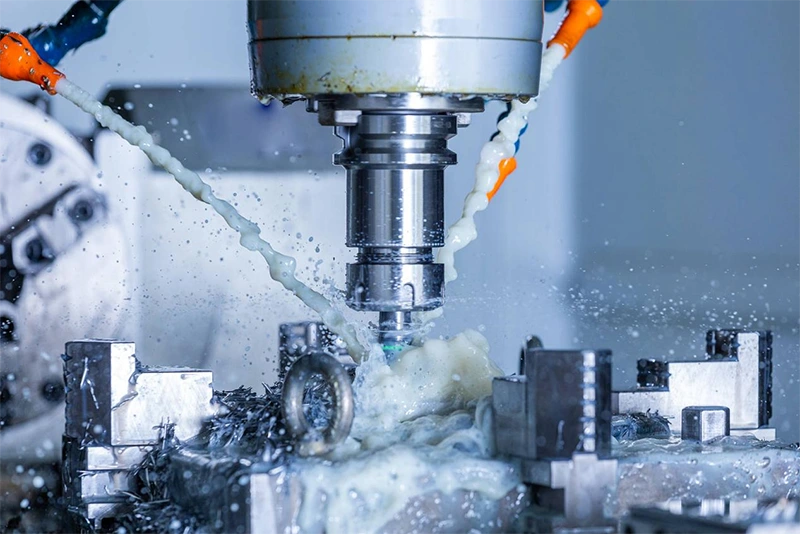
Notkun skurðarvökva í CNC vinnslu
Þættir sem hafa áhrif á yfirborðsfrágang
Vel stjórnað skurðvökvakerfi jafnar hitastig og dregur úr vélrænu álagi við skurð. Báðir þessir þættir hafa sterk áhrif á lokaáferð yfirborðsins.
- Hitastýring og hitastöðugleiki: Of mikill hiti við vinnslu getur valdið hitabreytingum og oxun, sem leiðir til hrjúfra eða ójafnra yfirborða. Skurðvökvar taka í sig og bera burt þennan hita og viðhalda jafnri hitastigi yfir skurðarsvæðið. Þessi hitastöðugleiki hjálpar til við að varðveita lögun verkfærisins og kemur í veg fyrir hitasprungur í hlutanum.
- Minnkað núning og myndun uppbyggðra brúna: Mikil núningur getur valdið því að efnið festist við skurðarverkfærið og myndar brún (e. build-up edge, BUE). Þetta fyrirbæri rífur yfirborðslagið og eykur hrjúfleika. Skurðvökvar draga úr núningi við snertifleti, koma í veg fyrir BUE og tryggja hreina skurðaðgerð sem bætir áferð og útlit.
Samræmd yfirborðsáferð dregur úr kröfum um eftirvinnslu, svo sem fægingu eða slípun, og hjálpar til við að viðhalda nákvæmni hluta.
Áhrif á yfirborðsgrófleika, örbyggingu og leifarspennu
Yfirborðsheilleiki nær lengra en ójöfnur; hann felur í sér breytingar á örbyggingu og dreifingu spennu undir yfirborðinu. Skurðvökvar hafa áhrif á alla þessa þætti með hitastýringu og smurningu.
- Áhrif á tengiflöt verkfæris og vinnustykkis: Stöðug smurning dregur úr skerálagi og sliti á lími við snertiflötinn. Þetta leiðir til minni titrings í verkfærunum og betri örfrágang. Slétt skurður dregur úr rifu á yfirborðinu og tryggir einsleita áferð.
- Forvarnir gegn yfirborðsbruna og sprungum: Án fullnægjandi kælingar getur yfirborðið ofhitnað, sem veldur staðbundinni bráðnun eða fasabreytingum. Skurðvökvar viðhalda stýrðum hitaskilyrðum og forðast svæði sem verða fyrir hita eða málmfræðilegar breytingar sem skerða endingu hluta.
- Stjórnun á breytingum á örhörku: Of mikill hiti getur herð eða mýkt yfirborð efnisins ójafnt og skapað spennuhalla. Vökvar dreifa hita jafnar, viðhalda stöðugri örhörku og bæta þreytuþol.
Leifarspenna er falin ógn við nákvæmnisíhluti. Rétt vökvastjórnun lágmarkar hitahalla og verkfæraþrýsting sem veldur slíkri spennu.
Hlutverk í víddarnákvæmni og hlutaþoli
Nákvæm vinnsla er háð því að viðhalda litlum víddarþoli. Skurðvökvar stuðla að þessu með því að stöðuga bæði skurðarverkfærið og vinnustykkið meðan á notkun stendur.
- Minnkun á varmaþenslu og röskun: Þegar hitastig hækkar þenjast efni út, sem leiðir til víddarfrávika. Skurðvökvar draga úr hitastigshalla milli verkfærisins og vinnustykkisins, sem takmarkar þenslu og varðveitir rúmfræði.
- Betri stjórn á frávikum á yfirborði: Samræmd smurning dregur úr sliti á verkfærum og kemur í veg fyrir að skurðbrúnirnar verði eins og þær séu að breytast smám saman. Regluleg smurning fjarlægir einnig flísar á áhrifaríkan hátt og kemur í veg fyrir endurskurð sem getur rispað eða afmyndað yfirborðið.
Með því að viðhalda bestu mögulegu skurðarskilyrðum tryggja vökvar að lokavíddir passi við hönnunarforskriftir og lágmarka þörfina fyrir leiðréttingarvinnslu.
Áhrif skurðvökva á líftíma verkfæra
Endingartími verkfæra er einn mikilvægasti afköstaþátturinn í CNC-vinnslu. Sérhver skurður myndar hita, þrýsting og núning sem smám saman slitnar á skurðbrúninni. Skurðvökvar draga úr þessum áhrifum með því að veita kælingu og smurningu, sem hefur bein áhrif á hversu lengi verkfæri viðheldur lögun sinni og skurðarhagkvæmni. Rétt valinn og viðhaldinn vökvi getur lengt endingartíma verkfæra verulega, sem gerir kleift að framleiða lengur, skipta færri verkfærum og gæði hluta stöðugri.
Skurðvökvar fyrir endingu verkfæra
Árangur skurðarvökva fer eftir vinnsluferlinu, efnistegund og skurðarbreytum. Of mikill hiti eða skortur á smurningu flýtir fyrir sliti, en rétt vökvagjöf tryggir stýrðan skurðhita og mýkri flísafjarlægingu. Þetta jafnvægi ákvarðar endingu og hagkvæmni vinnsluferlisins.
Slitkerfi sem minnkað er með vökvum
Skurðvökvar virka sem hindrun milli verkfærisins og vinnustykkisins og draga úr styrk ýmissa slitferla sem eiga sér stað á skurðsvæðinu.
- Límslit: Gerist þegar verkfæri og vinnustykki festast við mikinn hita og þrýsting. Vökvinn lágmarkar viðloðun með því að mynda smurfilmu, sem dregur úr málmflutningi og yfirborðsskemmdum.
- Slípiefni: Harðar agnir í flísum eða vinnustykki geta rispað yfirborð verkfærisins. Skurðvökvar hjálpa til við að skola burt þessar agnir, lágmarka núning og varðveita skerpu verkfærisins.
- Dreifingarslit: Við hátt hitastig geta efnafræðileg frumefni dreifst á milli verkfæris og vinnustykkisefnis og veikt skurðbrúnina. Áhrifarík kæling frá skurðvökvum lækkar dreifingarhraðann og viðheldur hörku verkfærisins.
- Oxunarslit: Súrefni í loftinu hvarfast við heita verkfærafleti og myndar brothætt oxíð sem leiða til flísunar. Vökvar virka sem varma- og efnaskjöldur og takmarka oxun og brot á eggjum.
Með því að bregðast við þessum slittegundum stöðuga skurðarvökvar skurðarskilyrði og tryggja stöðuga afköst verkfæranna í gegnum allan framleiðsluferilinn.
Hitaminnkun og stöðugleiki verkfærakanta
Að stjórna hita er nauðsynlegt fyrir endingu verkfæra. Of mikill hiti mýkir skurðefni, breytir viðloðun húðunar og leiðir til vélrænna bilana. Skurðvökvar fjarlægja hita hratt af skurðsvæðinu og halda bæði verkfæri og vinnustykki innan öruggra notkunarmarka.
Stöðug kæling tryggir að brúnir verkfæra haldi tilætluðum hörku og lögun sinni, sem kemur í veg fyrir ótímabært slit eða plastaflögun. Það dregur einnig úr hitabreytingum, sem geta valdið örsprungum meðfram skurðbrúninni. Þar af leiðandi halda verkfæri lögun sinni í lengri tíma og styðja nákvæmar og endurteknar skurðir jafnvel í miklum hraða.
Lengri endingartími verkfæra og hagkvæmni
Lengri endingartími verkfæra þýðir beint rekstrarsparnað. Minnkuð tíðni verkfæraskipta lágmarkar niðurtíma og eykur framleiðni í verkstæðinu. Stöðug afköst verkfæra draga einnig úr skraphlutfalli og tryggja jafna gæði hluta frá einum framleiðslulotu til annars.
Í stórfelldri framleiðslu er kostnaður við skurðarvökva tiltölulega lítill samanborið við sparnaðinn sem fylgir lengri þjónustu verkfæra. Rétt viðhald og afhendingaraðferðir vökva skila mikilli ávöxtun fjárfestingarinnar með minni verkfærakaupum, bættum hringrásartíma og stöðugri vinnsluafköstum.
Vel stjórnað vökvakerfi styður því bæði tæknilega og efnahagslega skilvirkni og er lykilþáttur í sjálfbærri CNC vinnsluaðferðum.
Flóð vs. MQL vs. þurrvinnsluafköst
Notkunaraðferð skurðarvökva hefur mikil áhrif á varmaflutning, slit verkfæra og heildarhagkvæmni vinnslu. Hefðbundin flóðkæling, nútíma lágmarkssmurning (MQL) og þurrvinnsla hafa hvert um sig sérstaka kosti eftir tegund aðgerðar, efni og forgangsröðun framleiðslu. Að skilja hvernig þessi kerfi virka hjálpar vélvirkjum að halda jafnvægi á milli kælihagkvæmni, umhverfisáhrifa og kostnaðarstýringar.
Að velja rétta aðferð krefst þess að greina þætti eins og skurðarhraða, verkfærisefni, flísálag og hitaeiginleika vinnustykkisins. Þó að flóðkæling bjóði upp á framúrskarandi hitastýringu, þá einbeita MQL og þurrvinnsla sér að sjálfbærni og kostnaðarlækkun. Rétta ákvörðunin felst oft í því að para ferlið við efniseiginleika og æskilegan gæði hlutarins.
Flóðkæling
Flóðkæling er algengasta aðferðin í CNC vinnslu, þar sem mikið magn af vökva er stöðugt beint á skurðarsvæðið. Þessi aðferð er sérstaklega áhrifarík til að dreifa hita og skola flísar úr djúpum eða lokuðum skurðarsvæðum.
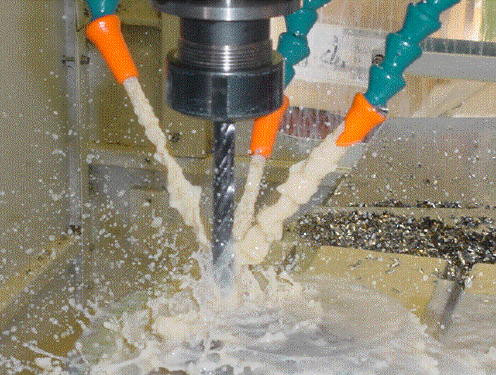
Áferð skurðvökvans með því að flæða yfir verkfærið/vinnustykkið
Kostir:
- Viðheldur stöðugu hitastigi á bæði verkfæri og vinnustykki.
- Tryggir skilvirka flísafjarlægingu og hreinna yfirborðsáferð.
- Minnkar slit á verkfærum með því að veita stöðuga smurningu undir miklu álagi.
Takmarkanir:
- Mikil vökvanotkun og viðhaldskostnaður.
- Áhyggjur af umhverfismálum og förgun vegna mikils magns úrgangs.
- Hugsanleg myndun misturs sem hefur áhrif á heilsu og sýnileika notanda.
Flóðkæling virkar best í samfelldri vinnslu sem felur í sér hörð efni eða langan verkfæratíma, þar sem hámarkskæling er nauðsynleg til að koma í veg fyrir bilun í verkfærum.
Lágmarks magn smurningar (MQL)
MQL er háþróuð smurningaraðferð sem flytur lítið magn af vökva í úðaformi beint á skurðflötinn. Í stað þess að kæla með vökvaflæði í stórum stíl byggir MQL á nákvæmri smurningu sem lágmarkar núning og hitamyndun.
Hvernig MQL virkar: Þjappað loft flytur fína smurefnisþoku að snertifleti verkfæris og flísar. Vökvinn myndar þunnt mörklag sem dregur úr snertihita og skurðkrafti.
Kostir:
- Verulega minni vökvanotkun og hreinna vinnuumhverfi.
- Minni meðhöndlun úrgangs og aukið öryggi rekstraraðila.
- Lengri endingartími verkfæra í efnum eins og áli, messingi og lágblönduðu stáli vegna markvissrar smurningar.
Takmarkanir:
- Minni árangursríkur í þungri grófvinnslu eða djúpskurði sem krefjast mikillar kælingar.
- Getur leitt til hitauppsöfnunar í skurðarverkfærum fyrir hraðstál eða við langvarandi vinnslu.
MQL hentar best fyrir nákvæmnis- eða hálffrágangsferli þar sem miðlungs kæling og hrein flísafgangur nægja.
Þurrvinnsla
Þurrvinnsla eyðir skurðarvökvum algjörlega og treystir á bestu verkfæraefni, húðun og skurðarbreytur til að stjórna hita og núningi. Hún er sífellt meira notuð í umhverfisvænni framleiðslu og sjálfvirkum umhverfum.
Þegar þurrvinnsla er viðeigandi:
- Þegar efni framleiða stuttar, auðmeðhöndlaðar flísar, eins og steypujárn.
- Þegar verkfærahúðun eins og TiAlN eða DLC veitir fullnægjandi hitaþol.
- Þegar kröfur um yfirborðsfrágang eru meðalháar og aukafrágangur er ásættanlegur.
Kostir:
- Eyðir kostnaði við kælivökva og vandamálum með förgun úrgangs.
- Bætir umhverfislega sjálfbærni og öryggi rekstraraðila.
- Minnkar hættu á tæringu og mengun vökva í vélum.
Takmarkanir:
- Hærri skurðhitastig getur dregið úr húðun og nákvæmni verkfæra.
- Yfirborðsgæði geta versnað án viðeigandi stillingar á breytum.
- Varmaþensla getur haft áhrif á þröng vikmörk í nákvæmni vinnslu.
Þurrvinnsla er áhrifarík þegar stöðugleiki ferlisins og efniseiginleikar leyfa hitastjórnun með því að aðlaga skurðhraða og rúmfræði verkfæris.
Samanburður á afköstum fyrir lykilefni
Besta kælingaraðferðin er mismunandi eftir efnisgerð vegna mismunandi varmaleiðni, hörku og hegðun flísanna.
- Stál: Flóðkæling veitir besta jafnvægið á milli hitastýringar og yfirborðsáferðar. MQL getur virkað fyrir mjúkt stál með húðuðum karbítverkfærum, en þurrvinnsla leiðir oft til óhóflegs slits.
- Ál: MQL býður upp á framúrskarandi afköst vegna mikillar varmaleiðni áls og tilhneigingar til að festast við verkfæri. Flóðkæling er gagnleg fyrir djúpar vasavinnslur þar sem flísafjarlæging er mikilvæg.
- Títan: Flóðkæling er nánast nauðsynleg vegna lélegrar varmaleiðni títans og mikils skurðhita. MQL og þurrvinnsla geta valdið verkfærabilun vegna hraðrar mýkingar á brúninni.
- Ofurblendi: Krefjast háþrýstiflæðikerfa til að viðhalda endingartíma verkfæra og stjórna stærð. MQL eða þurrar aðstæður henta sjaldan fyrir þessi erfiðu efni.
Hver aðferð hefur sinn sérstöðu og bestu niðurstöðurnar nást þegar kælingaraðferðin er í samræmi við hegðun efnisins, skurðarskilyrði og framleiðslumarkmið.
Skoðunaraðferðir fyrir gæði skurðarvökva
Skurðvökvar brotna smám saman niður við notkun vegna hita, mengunar í flísum, bakteríuvaxtar og þynningar. Þegar gæði vökvans minnka, veikjast kælingar-, smurningar- og tæringarvarnareiginleikar hans, sem hafa bein áhrif á nákvæmni vinnslu og yfirborðsáferð. Regluleg skoðun tryggir að vökvinn haldi réttu efnajafnvægi og eðlisfræðilegu ástandi. Eftirlit með þessum breytum hjálpar einnig til við að koma í veg fyrir kostnaðarsaman niðurtíma af völdum skemmda á verkfærum eða höfnunar á hlutum.
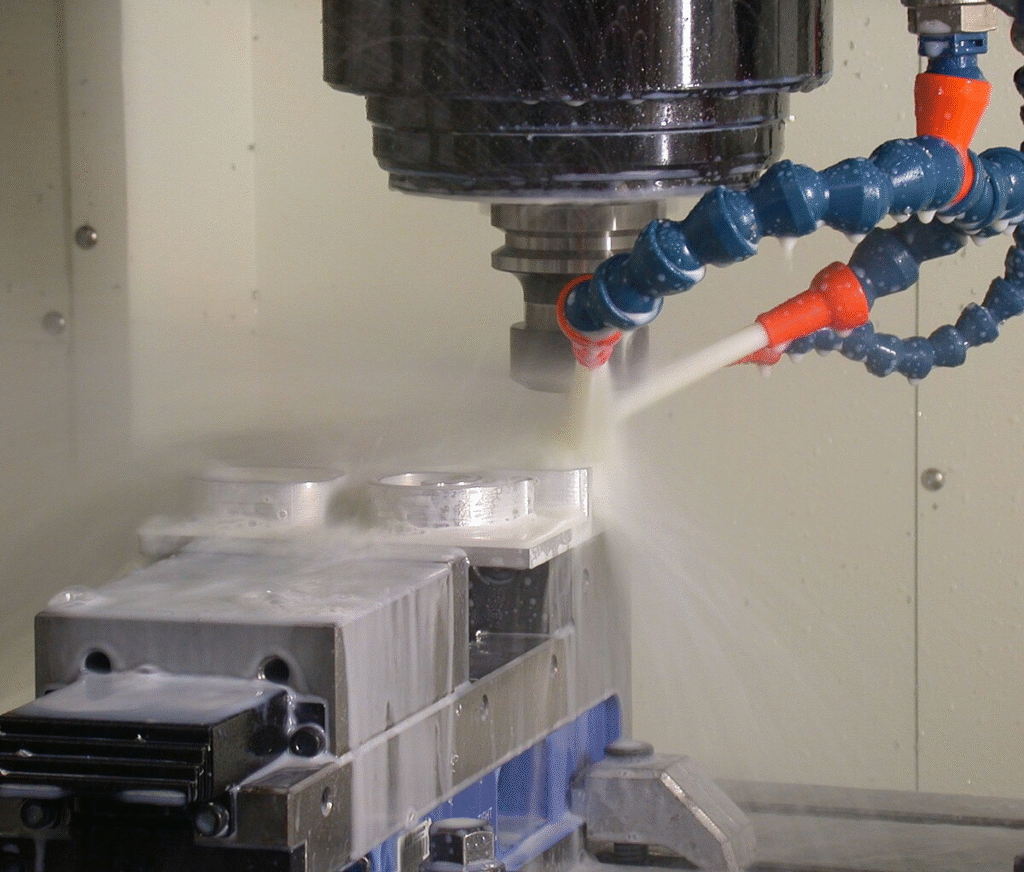
Í umhverfi þar sem mikil nákvæmni er krafist geta jafnvel smávægilegar breytingar á pH-gildi, styrk eða hreinleika leitt til ósamræmis á yfirborði eða tæringar á vélrænum hlutum. Vel skipulögð skoðunarrútína heldur vélrænu ferlinu fyrirsjáanlegu og lengir endingartíma bæði vökvans og búnaðarins.
Lykilfæribreytur til að fylgjast með
Nokkrir þættir ákvarða afköst skurðarvökva og ætti að mæla þá reglulega. Þessir vísar endurspegla efnafræðilegan stöðugleika og vélrænan virkni vökvans.
- Styrkur: Ákvarðar jafnvægið milli kælingar og smurningar. Lágt þéttni dregur úr vörn og eykur slit á verkfærum, en of ríkar blöndur valda uppsöfnun leifa. Reglulegar athuganir með ljósbrotsmæli hjálpa til við að viðhalda réttu hlutfalli.
- pH stig: Gefur til kynna basískan eða sýrustig vökvans. Sýrustig á bilinu 8 til 9 er almennt kjörinn tími. Lækkun á sýrustigi bendir til bakteríuvaxtar eða efnafræðilegrar niðurbrots, en hátt sýrustig getur tært íhluti vélarinnar.
- Fjöldi baktería og sveppa: Örverumengun dregur úr afköstum vökvans og veldur óþægilegri lykt. Prófunarbúnaður eða dýfingargler hjálpa til við að greina vöxt snemma, sem gerir kleift að meðhöndla lífefnafræðilega virkni tímanlega.
- Olíustig í flutningabíl: Olía sem lekur úr vökvakerfi eða spindlum vélarinnar getur myndað yfirborðsfilmu, sem hindrar súrefni og ýtir undir bakteríuvöxt. Nota ætti skimmers eða gleypipúða til að fjarlægja hana.
- Sjónræn skýrleiki og lykt: Ský eða ólykt bendir til mengunar, oxunar eða of mikils fíns efnis í vökvanum. Sjónræn skoðun er einföld en verðmæt gæðaeftirlit.
Stöðug eftirlit með þessum breytum viðheldur stöðugleika yfir langar framleiðslulotur og kemur í veg fyrir ófyrirséðar vökvaskiptingar.
Skoðunarverkfæri og prófunaraðferðir
Til að fylgjast með ástandi vökva þarfnast einfaldra en áreiðanlegra tækja. Regluleg notkun þessara tækja veitir snemmbúin viðvörunarmerki um hnignun.
- Ljósbrotsmælir: Mælir vökvaþéttni með því að greina ljósbrot í gegnum lítið sýni. Mælingar eru bornar saman við kvörðunargögn til að tryggja rétta þynningu.
- pH-mælir eða prófunarræmur: Notað til að staðfesta sýrustig. Skyndileg breyting á pH-gildi gefur oft til kynna mengun eða líffræðilega virkni sem þarf að leiðrétta tafarlaust.
- Örveruprófunarbúnaður: Greinið bakteríu- eða sveppasýkingar innan 24 til 48 klukkustunda. Snemmbúin greining hjálpar til við að koma í veg fyrir skemmdir á vökva og óþægilega lykt í verkstæðinu.
- Síun og olíufjarlægingarskoðun: Síur og síur ættu að vera athugaðar hvort þær séu stíflaðar eða virki ekki rétt. Stífluð sía getur leyft fínu rusli að endurræsa, valda núningi og hafa áhrif á afköst verkfærisins.
Reglubundnar prófanir með þessum tólum veita mælanleg gögn fyrir viðhaldsákvarðanir og hámarks líftíma vökva.
Ráðlagður tíðni eftirlits og skráningar
Tíðni skoðunar fer eftir framleiðslumagni og notkun véla. Mikil hraðavinnsla eða fjölvaxtavinnsla krefst nánari eftirlits en einstaka vélræn vinnsla.
- Daglega: Athugið vökvastig, útlit og lykt. Hreinsið skimrana og gætið þess að hvorki froðumyndun né óhóflegar leifar myndist.
- Vikulega: Mælið styrk og pH og skráið gildi til að greina þróun. Skoðið síunarkerfi og hreinsið brunna ef þörf krefur.
- Mánaðarlega: Framkvæmið bakteríupróf og farið yfir söguleg gögn til að spá fyrir um hvenær þörf verður á vökvaskiptingu eða meðferð.
Nákvæm skráning hjálpar til við að greina stigvaxandi hnignun og styður við fyrirbyggjandi aðgerðir áður en gæði vinnslu versna.
Hvenær á að fylla á samanborið við að skipta út
Ákvörðunin um hvort bæta skal við eða skipta um vökva fer eftir niðurstöðum skoðunar og mengunarstigi.
- Fylla á: Ef styrkur eða pH víkur lítillega frá forskriftum, geta leiðréttingar með hreinu þykkni eða vatni endurheimt jafnvægið. Síun og loftræsting geta einnig endurlífgað væglega niðurbrotna vökva.
- Skipta um: Þegar örveruvöxtur, farolía eða fínmálmur fara yfir ásættanlegt magn þarf að skipta um það að fullu. Á þessu stigi tryggir hreinsun á botnbotni og leiðslum að nýja framleiðslulotan virki sem best.
Agað skoðunarkerfi viðheldur ekki aðeins gæðum vökvans heldur tryggir einnig samræmda frágang hluta, lengri endingartíma verkfæra og bætt hreinlæti í verkstæðinu.
Niðurstaða
Skurðvökvar eru ómissandi hluti af CNC-vinnslu og hafa bein áhrif á yfirborðsheilleika, víddarnákvæmni og endingu verkfæra. Hæfni þeirra til að kæla, smyrja og vernda bæði verkfærið og vinnustykkið tryggir að vinnsluaðgerðir gangi skilvirkt og stöðugt fyrir sig. Rétt val á vökva, stjórnun á styrk og afhendingaraðferðir hjálpa til við að ná hreinni skurðum, mýkri áferð og lengri endingu verkfæra, en viðhalda þröngum vikmörkum. Að vanrækja þessa þætti getur fljótt leitt til aukins slits, lélegrar yfirborðsgæða og hærri framleiðslukostnaðar.
Jafn mikilvægt er viðhald og skoðun á skurðvökvum allan líftíma þeirra. Eftirlit með lykilþáttum eins og sýrustigi, styrk og mengun tryggir að vökvinn haldi áfram að virka eins og til er ætlast. Með því að samþætta skipulagðar skoðunarvenjur, sjálfbærar notkunaraðferðir eins og MQL og ábyrga vökvastjórnun geta framleiðendur dregið úr úrgangi og rekstrarkostnaði og jafnframt verndað bæði búnað og umhverfið. Að lokum er samræmd vökvaumhirða ekki aðeins tæknileg krafa heldur einnig lykilþáttur í skilvirkri, sjálfbærri og hágæða CNC vinnslu.




