

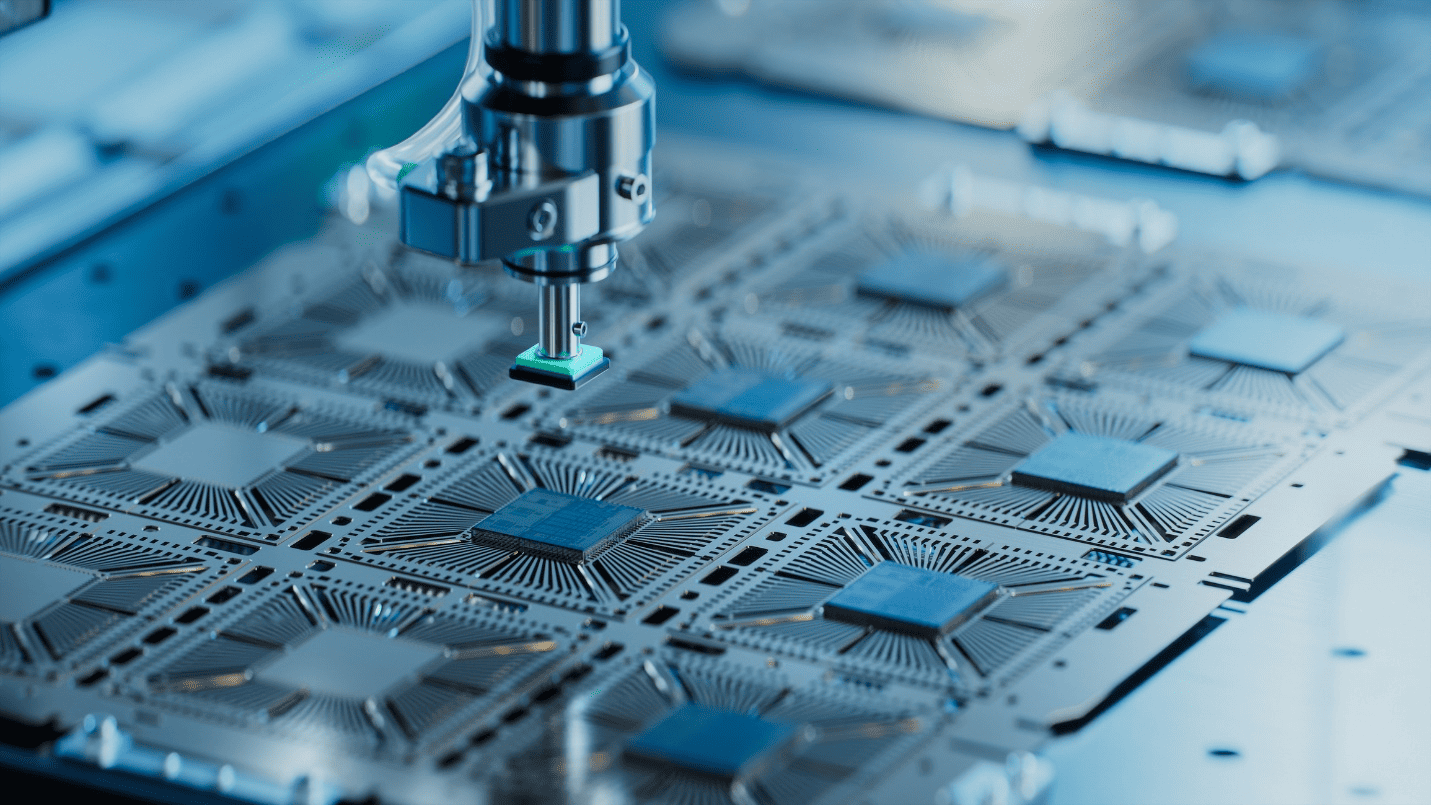
Hálfleiðaraiðnaðurinn starfar á fremstu brún nútíma framleiðslu og framleiðir örgjörva sem knýja allt frá neytendaraftækjum til geimferðakerfa. Þar sem smárahnútar halda áfram að minnka undir 5 nm og 3 nm þröskuldum, verður búnaðurinn sem notaður er til að framleiða þessa örgjörva að virka með óvenjulegri nákvæmni og samræmi. Jafnvel minnsta víddarfrávik í mikilvægum búnaðaríhlut getur leitt til afkastataps sem nemur milljónum dollara á framleiðslulotu.
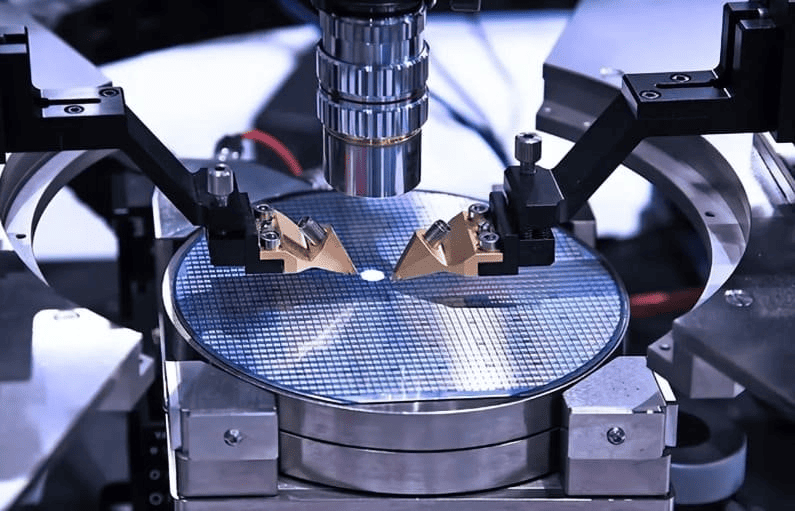
CNC vinnsla fyrir hálfleiðaraiðnaðinn
CNC-vinnsla hefur fest sig í sessi sem undirstöðuatriði í framleiðslu á nákvæmum íhlutum sem hálfleiðarabúnaður krefst. Hæfni hennar til að viðhalda vikmörkum á míkrómetrastigi, vinna flóknar rúmfræðir og skila samræmdum niðurstöðum í allri framleiðslugetu gerir hana einstaklega hentuga fyrir þessa iðnað. Þessi grein fjallar um hvernig CNC-vinnsla stuðlar að afköstum hálfleiðarabúnaðar, gæðum íhluta og víðtækari þrýstingi í átt að næstu kynslóð örgjörvaframleiðslutækni.
Að skilja framleiðslu á hálfleiðarabúnaði
Framleiðsla hálfleiðara er margstiga ferli sem felur í sér hundruð nákvæmlega raðaðra skrefa til að umbreyta hráum kísilplötum í virka samþætta hringrás. Hvert stig er háð búnaði sem verður að framkvæma endurtekið innan afar þröngra ferlisglugga. Nákvæmni búnaðarins er ekki aukaatriði í ferlinu; það er ferlið sjálft.
Helstu búnaður sem notaður er í framleiðslu hálfleiðara
Helstu flokkar búnaðar í hálfleiðaraverksmiðju eru meðal annars:
- Steinritunarkerfi: Varpið rafrásarmynstrum á yfirborð skífna með útfjólubláu eða mjög útfjólubláu ljósi. Nákvæmni mynsturstaðsetningar er mæld í nanómetrum, sem gerir burðarþol og hitastöðugleika vélgrindarinnar afar mikilvæga.
- Etsvélar: Fjarlægið efni sértækt af yfirborði skífunnar með plasma- eða efnaferlum. Rúmfræði hólfsins og ástand yfirborðsins hafa bein áhrif á einsleitni etsingar á öllum skífunum.
- Útfellingarbúnaður: Þunnar efnisfilmur eru settar á skífur með efnafræðilegri gufuútfellingu (CVD) eða eðlisfræðilegri gufuútfellingu (PVD). Nákvæmni víddar hólfsins stjórnar einsleitni filmuþykktar.
- Kerfi fyrir meðhöndlun á vöfflum: Flytja skífur milli vinnslustöðva án þess að valda mengun eða vélrænu álagi. Kröfur um endurtekningarhæfni staðsetningar eru yfirleitt innan nokkurra míkrona.
- Skoðunar- og mælitæki: Mæla mikilvægar víddir, yfirborðsgalla og eiginleika filmu á mörgum stöðum í ferlinu. Eigin byggingarþættir þeirra verða að vera víddarstöðugir til að skila áreiðanlegum mælingum.
Af hverju nákvæmni búnaðar hefur bein áhrif á gæði flísanna
Sérhver búnaðaríhlutur í hálfleiðaraverksmiðju er hluti af keðju af samtengdum ferlisskrefum. Víddarvilla í vegg lofttæmisklefa hefur áhrif á þrýstingsjöfnuði. Rangstillt stig hefur áhrif á nákvæmni mynsturs. Illa frágenginn gasflutningsíhlutur veldur mengun. Í háþróuðum hnútum eru þetta ekki fræðilegar áhættur; þær eru veruleiki sem drepur afköst og verksmiðjur vinna stöðugt að því að útrýma. [1]
Vaxandi eftirspurn eftir strangari vikmörkum
Þegar hálfleiðarahnútar minnka, herðast kröfur um þol sem gerðar eru til íhluta búnaðarins samhliða. Íhlutur sem er ásættanlegur fyrir 28 nm framleiðslu gæti verið algjörlega óhentugur fyrir 3 nm framleiðslu. EUV litografíuvélar, til dæmis, þurfa ljósfræðilega og burðarvirkjaíhluti sem eru fræstir með þolmörkum sem mæld eru í tugum nanómetra, með yfirborðsáferð og hitastöðugleikaforskriftum sem ýta hefðbundinni vinnslu út á mörk sín. ASML, eini framleiðandi EUV kerfa, kaupir íhluti sem eru fræstir með þolmörkum undir míkron frá mjög sérhæfðum framboðskeðjum. Þessi þróun í átt að strangari forskriftum er ekki tímabundin; hún er skilgreinandi braut iðnaðarins. [2]
Af hverju nákvæmni er mikilvæg í hálfleiðarabúnaði
Nákvæmni í hálfleiðarabúnaði er ekki gæðakröfur; hún er rekstrarleg nauðsyn. Eðlisfræði örgjörvaframleiðslu á háþróuðum hnútum skilur nánast ekkert svigrúm eftir fyrir víddarvillur, rangstillingu eða mengun á yfirborði. Sérhver íhlutur í búnaðarkeðjunni verður að virka innan tilgreindra vikmörka samræmd, í þúsundir rekstrarstunda, undir hita-, vélrænum og efnafræðilegum álagi í rauntíma framleiðsluumhverfi.
Þolmörk á míkronstigi og undir míkronstigi
Í háþróuðum hálfleiðaraeiningum eru íhlutir búnaðar venjulega tilgreindir með vikmörkum upp á ±1 µm eða meira. Þetta takmarkast ekki við ljósfræðilega íhluti; burðarhlutar, lofttæmisflansar, stigasamsetningar og gasdreifingarbúnaður hafa allir nákvæmniskröfur sem yrðu taldar undantekningar í flestum öðrum atvinnugreinum. Til að ná þessum vikmörkum í framleiðslu, frekar en í rannsóknarstofu, þarf véla með mikla rúmfræðilega nákvæmni, stöðugt hitaumhverfi og strangt ferlisstjórnun í öllu vinnsluferlinu. [3]
Áhrif víddarvillna á framleiðslu
Víddarvillur í hálfleiðarabúnaði breiðast beint út í galla á skífustigi:
- Villur í mynsturyfirlagningu: Ef skífustig er ekki í réttri stöðu um jafnvel 10 nm veldur það misræmi milli litografíulaga á milli þeirra, sem leiðir til óvirkra tækja.
- Ójöfnuður í filmu: Íhlutir í útfellingarklefa með rangri lögun breyta dreifingu gasflæðis, sem leiðir til ójafnrar þykktar filmu yfir yfirborð skífunnar.
- Ójöfnuður í etsingu: Plasmaetsklefar með frávikum í vídd frá hönnun framleiða ósamræman etshraða yfir skífuna, sem dregur úr afköstum deyja.
- Mengun agna: Illa frágengin innri yfirborð í lofttæmisklefum eða gaslínum losa agnir sem lenda á yfirborði skífna og valda göllum sem ekki er hægt að leiðrétta eftir á.
Hver þessara bilunarhátta þýðir beint minni afköst, sem í framleiðslu á hálfleiðurum í miklu magni þýðir verulegt fjárhagstjón á hverja lotu sem verður fyrir áhrifum. [4]
Titringsstýring og nákvæmni í röðun
Hálfleiðarabúnaður starfar í umhverfi þar sem titringur verður að vera virkt stjórnaður. Sérstaklega litografíukerfi nota virkar titringseinangrunarpallar til að aftengja ljósleiðarasúluna frá titringi í gólfinu. Vélunnin íhlutir sem mynda þessa palla og stuðningsvirki verða að vera rúmfræðilega nákvæmir og rétt jafnvægir til að forðast að valda eigin titringsuppsprettum. Nákvæmni stillingar ljósleiðara- og vélrænna samsetninga fer eftir nákvæmni vélunninna festingarflata og viðmiðunareiginleikum sem staðsetja hvern íhlut innan kerfisins. Jafnvel minniháttar flatneskjuvillur á festingarfleti geta valdið hornskekkju sem rýrir myndgreiningargetu á öllu skífusviðinu.
Kröfur um yfirborðsáferð fyrir mengunarviðkvæmt umhverfi
Inni í hálfleiðaravinnslutólum er yfirborðsáferð mengunarvarnaþáttur, ekki bara fagurfræðilegur. Gróf innri yfirborð í lofttæmisklefum fanga vinnslulofttegundir, losa lofttæmi og losa agnir. Rafpóleruð eða nákvæmlega vélræn yfirborð með lágum Ra-gildum draga verulega úr þessari áhættu. Fyrir íhluti sem verða fyrir árásargjarnum efnum eins og flúor-bundnum etslofttegundum hefur yfirborðsáferð einnig áhrif á efnaþol, þar sem grófari yfirborð hefur meira virkt yfirborðsflatarmál fyrir efnaárás, sem flýtir fyrir tæringu og agnamyndun. [5]
CNC vinnslutækni notuð í framleiðslu hálfleiðara
Engin ein CNC-aðferð nær yfir allt svið íhluta sem krafist er í hálfleiðarabúnaði. Fjölbreytni í rúmfræði hluta, efnum og þolkröfum í einni vél krefst jafn fjölbreyttrar vinnslutækni. Í reynd nota framleiðendur hálfleiðarabúnaðar og framboðskeðjur þeirra nokkrar CNC-aðferðir, oft í samsetningu, til að framleiða íhluti sem uppfylla ströngustu kröfur iðnaðarins.
Hálfleiðara CNC vinnsla fyrir afkastamikla íhluti
CNC fræsun fyrir flóknar rúmfræðir
CNC-fræsingarferlið er ríkjandi ferli til að framleiða burðar- og virknihluta sem skilgreina arkitektúr hálfleiðarabúnaðar. Lofttæmishólf, búnaðargrindur, festingarplötur og gasgreiningar eru aðallega fræsaðir íhlutir. Nútíma CNC-vinnslustöðvar sem notaðar eru í þessum geira starfa með staðsetningarnákvæmni upp á ± 1 µm eða betri, studdar af hitauppbótar vélarbyggingum og hágæða línulegum kóðurum.
Helstu eiginleikar sem tengjast hálfleiðarabúnaði eru meðal annars:
- Þétt flatneskju- og samsíðastjórnun á þéttiflötum og festingarflötum, þar sem frávik upp á meira en nokkra míkron geta haft áhrif á lofttæmi eða röðun íhluta.
- Djúpvasa- og þunnveggjavinnsla fyrir léttar burðarvirki, sem krefjast vandlega stýrðra skurðkrafta til að koma í veg fyrir að vinnustykkið beygist.
- Flókin innri rúmfræði fyrir gasdreifingargreinar og kælirásir, þar sem stærðir flæðisleiðarinnar hafa bein áhrif á einsleitni ferlisins.
CNC beygja fyrir sívalningslaga og snúningshluta
CNC-beyging framleiðir sívalningslaga íhluti sem finnast í hálfleiðarabúnaði: ása, spindla, tengihluti, flansa og snúningsþrepaþætti. Í þessu samhengi verða beygjuaðgerðir að hafa þvermálsþol og yfirborðsáferð sambærileg við þá sem krafist er í framleiðslu á geimferðaöxlum. Leguset á spindlum fyrir meðhöndlun á skífum, til dæmis, eru venjulega tilgreind með ISO-þolgráðum IT5 eða IT6, með kröfum um yfirborðsáferð Ra 0.4 µm eða betri til að tryggja rétta legusetu og langan líftíma.
Fjölása CNC vinnsla fyrir flóknar hönnun
Fimmása og fjölása CNC vinnsla hefur orðið nauðsynleg fyrir íhluti í hálfleiðarabúnaði sem sameina flókna ytri rúmfræði við innri eiginleika sem krefjast aðgangs úr mörgum sjónarhornum. Fimmása vinnslumiðstöð getur framleitt flókna íhluti í lofttæmisklefa, ásamt tengiflönsum, innri kælirásum og nákvæmum þéttiflötum, í einni uppsetningu. Þetta útilokar endurstaðsetningarvillur sem safnast upp þegar sami hlutinn er framleiddur í mörgum uppsetningum á einfaldari vélum, sem bætir beint rúmfræðilega nákvæmni fullunninna íhluta. Fyrir hálfleiðarabúnað, þar sem tengslin milli margra eiginleika á einum hlut eru oft jafn mikilvæg og eiginleikarnir sjálfir, er vinnsla í einni uppsetningu verulegur gæðakostur. [6]
Nákvæmar boranir og skurðaðgerðir
Nákvæmar holur í íhlutum hálfleiðarabúnaðar þjóna sem samræmingareiginleikar, festingarstaðsetningar, lofttæmisgáttir og vökvagöng. Kröfur um þessa eiginleika ná lengra en einföld þvermálsþol:
- Staðsetningarnákvæmni: Boltahatamynstur á lofttæmisflönsum verða að vera í takt við tengihluta innan við brot úr millimetra til að tryggja rétta þéttingu undir lofttæmi.
- Sívalningslaga: Boraðar holur sem notaðar eru sem legu- eða hylsunarsæti verða að vera kringlóttar og beinar í allri sinni dýpt, ekki aðeins með réttu þvermáli í einni þversniðslínu.
- Yfirborðsáferð í boruðum holum: Innri yfirborð nákvæmnisbora er oft tilgreint sem Ra 0.8 µm eða betra, sérstaklega þar sem þau þjóna sem rennandi yfirborð eða þéttiflötur.
Jigboranir og nákvæmar CNC-boranir með einpunktsborstöngum uppfylla þessar kröfur reglulega í framleiðslu á hálfleiðarabúnaði.
Háhraða vinnsla fyrir háþróuð efni
Nokkur efni sem eru algeng í hálfleiðarabúnaði, þar á meðal álblöndur, títan og verkfræðikeramik, eru best unnin með hraðvinnsluaðferðum. Hátt snúningshraði ásamt lágum skurðardýpt og miklum fóðrunarhraða dregur úr skurðkrafti, lágmarkar hitamyndun í vinnustykkinu og gefur framúrskarandi yfirborðsáferð. Fyrir álhluta í lofttæmisklefa framleiðir hraðvinnslu samsetningu víddarnákvæmni og yfirborðsgæða sem krafist er án þess að leifarálag og hitabjögun geti stafað af hefðbundnum skurðarbreytum. [7]
Lykilhlutir hálfleiðarabúnaðar framleiddir með CNC vinnslu
Hálfleiðarabúnaður er samsetning mjög sérhæfðra íhluta, sem hver um sig hefur nákvæmar kröfur um vídd og yfirborð. CNC-vinnsla er aðalframleiðsluaðferðin fyrir meirihluta þessara íhluta og nær yfir burðarvirki, ferlismikilvægar hólf og nákvæm hreyfikerfi. Að skilja hvað hver íhlutur krefst af vinnsluferlinu skýrir hvers vegna hefðbundnar framleiðsluaðferðir eru ófullnægjandi í þessari iðnaði.
Tómarúmshólf
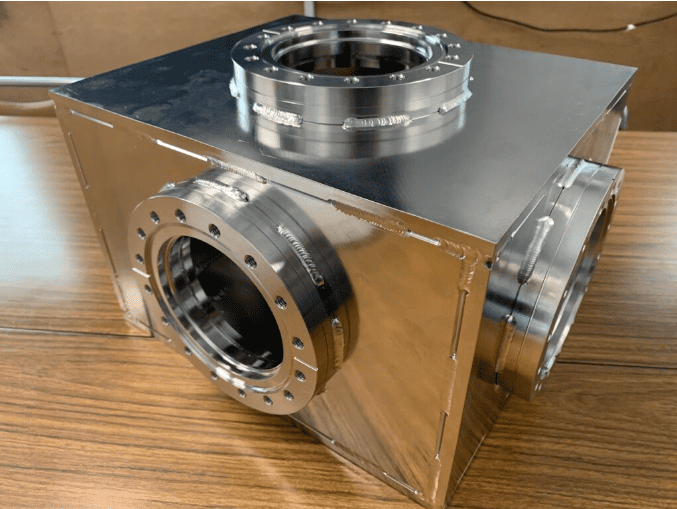
Lofttæmishólf fyrir hálfleiðarabúnað
Lofttæmisklefar eru meðal þeirra íhluta sem krefjast mest víddar í hálfleiðarabúnaði. Þeir verða að viðhalda burðarþoli undir þrýstingi í andrúmsloftinu en halda innri rúmfræðinni nógu nákvæmri til að styðja við einsleit ferlisskilyrði á yfirborði skífunnar. Kröfur um CNC-vinnslu fyrir lofttæmisklefa eru meðal annars:
- Flatleiki á þéttiflötum: Samfelldar og ISO-flansar þurfa flatneskju þéttiflötsins innan nokkurra míkrona til að ná lekaþéttum málm- eða elastómerþéttingum við hátt eða ofurhá lofttæmi.
- Innri yfirborðsáferð: Rafpóleraðar eða nákvæmlega vélrænar innri fletir lágmarka útgasun og agnamyndun, sem hvort tveggja dregur úr afköstum ferla við útfellingu og etsun.
- Staðsetning hafnar og eiginleika: Lofttæmisgáttir, sjóngluggaflásar og gegnumfærslur tækja verða að vera staðsettar nákvæmlega miðað við miðlínu hólfsins til að samræmast ytri vélbúnaði og verkfærum.
Álblönduhólf, sérstaklega þau sem eru vélræn úr 6061-T6 eða 6063 efni, eru ráðandi í CVD og PVD notkun vegna samsetningar efnisins af vélrænni vinnsluhæfni, lágri útgufun og eindrægni við anóðunarmeðferðir sem bæta yfirborðsþol. [8]
Vafrastig og staðsetningarkerfi
Skífustig eru þeir hreyfiþáttar sem staðsetja skífuna miðað við ferlið eða myndgreiningarkerfið með endurtekningarnákvæmni á nanómetrastigi. Vélunnin íhlutir innan skífustigs eru meðal annars:
- Sviðsgrindur og vagnar: Vélsmíðað úr graníti, áli eða málmblöndum með lága þenslu til að sameina stífleika í burðarvirki og lágmarks hitavöxt. Flatleiki yfirborðs á legu- og leiðarfestingarflötum er mikilvægur fyrir beina og endurtekningarhæfni sviðsins.
- Sæti í línulegum leiðarbrautum: Yfirborðið sem nákvæmar línulegar leiðarar eru festar á verður að vera flatt og samsíða innan míkrons meðfram allri ferðlengd sviðsins, þar sem öll frávik birtast beint sem staðsetningarvilla við skönnun á skífum.
- Eiginleikar festingar á mælikvarða kóðara: Staðsetningarmælikvarðar verða að vera festir á nákvæmlega vélræna viðmiðunarfleti til að tryggja að mæld staðsetning samsvari raunverulegri stöðu stigsins á öllu ferðasviðinu.
Rangstillt skífustig veldur yfirlagningarvillum milli litografíuútsetninga, sem geta gert heilar skífulotur óvirkar á háþróuðum hnútum undir 10 nm. Kostnaðurinn við slíkt tap á afköstum gerir nákvæmni vinnslu stigsíhluta að beinni fjárhagslegri breytu í hagfræði framleiðslu.
Búnaðargrindur og burðarvirki
Burðargrind hálfleiðaravinnslutækja veitir rúmfræðilega viðmiðun fyrir alla íhluti sem eru festir í henni. Nákvæmni rammans ákvarðar röðun vinnslueininga, ljósleiðara og meðhöndlunarkerfa gagnvart hvort öðru. Kröfur um CNC-vinnslu á burðarvirkjum eru meðal annars:
- Nákvæmni viðmiðunarflatar: Aðalviðmiðunarfletir verða að vera vélrænt sléttir og ferkantaðir til að þjóna sem áreiðanlegar festingarviðmiðanir í öllu samsetningarferli búnaðarins.
- Nákvæmni gatamynsturs: Nákvæmlega boraðar holur staðsetja undireiningar og einingar innan rammans. Staðsetningarvillur í þessum mynstrum leiða beint til rangrar stillingar á festum íhlutum.
- Meðhöndlun á eftirstandandi streitu: Stórir burðarhlutar sem eru vélrænir úr áli eða stálplötum geta haldið í sér spennu frá vals- eða steypuferlinu. Þessi spenna slaknar á með tímanum og veldur víddarbreytingum. Rétt efnisval, spennulosun fyrir vélræna vinnslu og íhaldssamar aðferðir til að fjarlægja efni eru nauðsynlegar til að framleiða stöðuga grindur. [9]
Nákvæmar festingar og festingar
Festingar og festingar staðsetja skynjara, ljósfræðilega íhluti, gassprautur og aðra virka þætti innan vinnsluumhverfisins. Þótt þeir séu minni hver fyrir sig en hólf eða rammar, þá hafa þessir íhlutir oft ströngustu hlutfallslegu þolkröfur í samsetningu, þar sem þeir stjórna beint staðsetningu mikilvægra hluta í ferlinu. Skynjarafesting sem er 50 µm úr stað getur valdið því að skoðunarkerfi fyrir skífur missi af göllum eða gefi frá sér rangar mælingar, en hvorugt er ásættanlegt í framleiðslu.
Íhlutir gasdreifingarkerfis
Gasdreifingarhlutar, þar á meðal greinar, sprautubúnaður og dreifiblokkir, stjórna flæði ferlislofttegunda inn í ets- og útfellingarklefa. Kröfur um CNC-vinnslu fyrir þessa hluta beinast að:
- Innri gangrúmfræði: Þversnið og lengdir flæðisleiða verða að vera nákvæmar til að tryggja að hannað rennsli og þrýstingslækkun náist í notkun.
- Yfirborðsáferð á blautum fleti: Innri fletir sem verða fyrir áhrifum hvarfgjörnra ferlislofttegunda verða að vera sléttar og lausar við vinnsluför sem fanga lofttegundir, stuðla að tæringu eða mynda agnir.
- Tengipunktar og tengipunktar: Tengipunktar með skrúfgangi eða flans verða að vera nákvæmlega staðsettir og mældir þannig að þeir passi rétt við pípulagnir uppstreymis og niðurstreymis. [10]
Kæliplötur og hitastýringarhlutar
Hitastjórnun er mikilvæg verkfræðileg áskorun í hálfleiðarabúnaði, þar sem varmi frá ferlinu verður að vera skilvirkt fjarlægður til að viðhalda víddarstöðugleika og vernda viðkvæma íhluti. CNC-fræsaðar kæliplötur innihalda:
- Innri kælirásir: Fræstar eða boraðar rásir flytja hitastýrðan vökva í gegnum íhlutinn. Rásarform, þar á meðal þversnið, bil og leiðarlengd, stjórnar hitajafnvægi yfir yfirborð plötunnar.
- Flatleiki yfirborðs: Kæliplötur sem tengjast ferlisíhlutum eða skífuklemmum verða að vera flatar til að tryggja einsleita hitauppstreymi og stöðuga hitadreifingu yfir skífuna.
- Efnisval: Ál er ríkjandi efni fyrir kæliplötur vegna mikillar varmaleiðni og vinnsluhæfni, en ryðfrítt stál er notað þar sem efnasamrýmanleiki við kælivökva er nauðsynlegur.
Niðurstaða
CNC-vinnsla er tæknilegi grunnurinn að afköstum hálfleiðarabúnaðar. Sérhver íhlutaflokkur sem fjallað er um í þessari grein, allt frá lofttæmisklefum til skífuþrepum og kæliplötum, er háður henni til að ná þeirri víddarnákvæmni og yfirborðsheilleika sem háþróuð smíði krefst.
Þegar örgjörvahnútar minnka og vinnslugluggar þrengjast munu nákvæmniskröfur sem gerðar eru til vélrænna íhluta aðeins aukast. CNC-vélavinnsla, studd af sífelldum framförum í nákvæmni véla og ferlastýringu, er enn hæfasta og stigstærðasta aðferðin til að uppfylla þessar kröfur og hlutverk hennar í framboðskeðju hálfleiðara er að dýpka samhliða þeirri atvinnugrein sem hún þjónar.
Heimildir
Allwood, JM, Childs, TH, Clare, AT, De Silva, AK, Dhokia, V., Hutchings, IM, Leach, RK, Leal-Ayala, DR, Lowth, S., Majewski, CE, Marzano, A., Mehnen, J., Nassehi, A., Ozturk, E., Raffles, MH, Roy, R., Shyha, I., & Turner, S. (2015). Framleiðsla á tvöföldum hraða. Journal of Materials Processing Technology , 229 , 729–757. https://doi.org/10.1016/j.jmatprotec.2015.10.028
Arun, AP, Sreenivasan, N., Patil, JH, Kusanur, R., Ramachandraiah, HL, & Ramakrishna, M. (2025). Þunnfilmur fyrir næstu kynslóð tækni: Ítarleg yfirferð yfir grunnatriði, vöxt, útfellingaraðferðir, notkun og nýjar landamæri. Processes , 13 (12), 3846. https://doi.org/10.3390/pr13123846
Cao, D., Dong, H., Zeng, Z., Zhang, W., Li, X., & Yu, H. (2025). Varmastýringarkerfi í vörpunarlitografíutólum: Ítarleg yfirlitsgrein. Micromachines , 16 (8), 880. https://doi.org/10.3390/mi16080880
Chen, H., & Chen, C. (2025). Yfirlit yfir kyrrstæða, aðlögunar- og breytilega sýnatöku í framleiðslu á skífum. Applied System Innovation , 9 (1), 1. https://doi.org/10.3390/asi9010001
Dahmen, T. (2021). Aukefnisframleiðsla fyrir eldsneytissprautur: Hönnun, ferli og efni. Vélaverkfræðideild DTU . https://doi.org/10.13140/rg.2.2.21672.85762
Fragassa, C., Vetricini, J., Latini, M., Merlin, M., & Santulli, C. (2026). Tilraunakennd rannsókn á fjarlægingu yfirborðsmengunar í vélrænum málmum með því að nota fjöltæknigreiningu. Metals , 16 (5), 485. https://doi.org/10.3390/met16050485
Krimpenis, AA, & Iordanidis, DM (2023). Hönnun og greining á borðtölvu-CNC fjölása blönduðum fræsingar-þráðarútdráttarvél fyrir ómálmkennd efni. Machines , 11 (6), 637. https://doi.org/10.3390/machines11060637
Möhring, H., Biermann, D., Bleicher, F., Melkote, S., & Kappmeyer, G. (2025). Festingar og klemmukerfi vinnuhluta í vinnslu. CIRP Annals , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Orji, NG, Badaroglu, M., Barnes, BM, Beitia, C., Bunday, BD, Celano, U., Kline, RJ, Neisser, M., Obeng, Y., & Vladar, AE (2018). Mælifræði fyrir næstu kynslóð hálfleiðara. Nature Electronics , 1 (10), 532–547. https://doi.org/10.1038/s41928-018-0150-9
Sambo, AM, Younas, M., & Njuguna, J. (2024). Innsýn í vinnslutækni fyrir Ti6Al4V málmblöndur sem framleiddar eru með viðbót: Ítarleg yfirlitsgrein. Applied Sciences , 14 (22), 10340. https://doi.org/10.3390/app142210340




