


Suða er ein algengasta vélræna aðferðin sem hefur verið til í mörg ár og er enn mikið notuð í iðnaði. Það eru margar mismunandi gerðir af suðu og sú rétta fer eftir eiginleikum efnisins. Sveigjanleiki, stífleiki, hitastigs- og slitþol og hönnunarbygging vinnustykkisins eru þættir sem þarf að hafa í huga í verkefninu.
Seinna í þessari grein munum við ræða eina af þeim gerðum suðu sem kallast hnífssuðu. Hvað er þá hnífssuðu? Hvaða efni henta í hana? Hver er styrkur suðuhlutanna? Hvernig virkar hún? Haltu áfram að lesa því við munum fjalla stuttlega um alla þessa tæknilegu þætti í þessari grein.
Hvað er suðu með suðuhnetum?
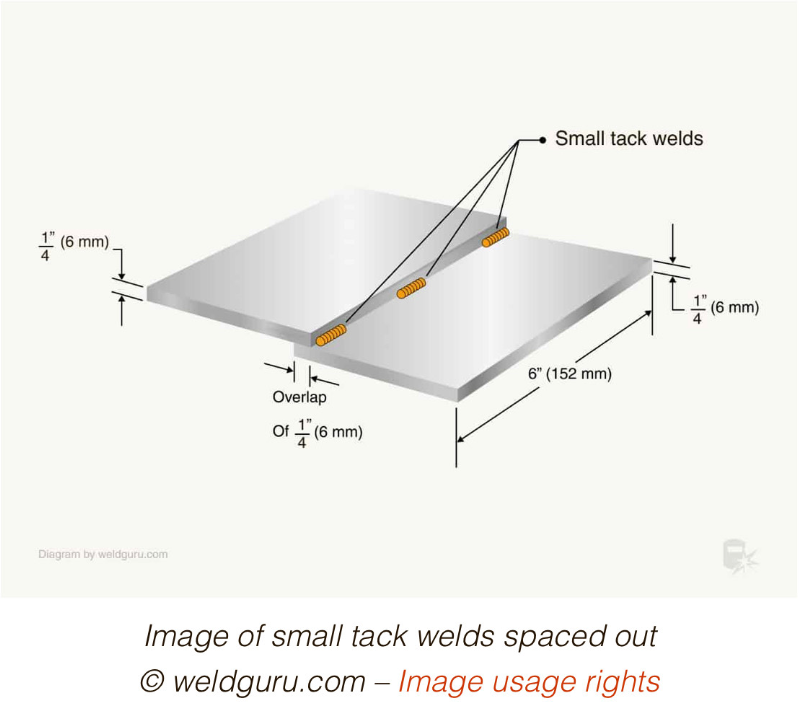
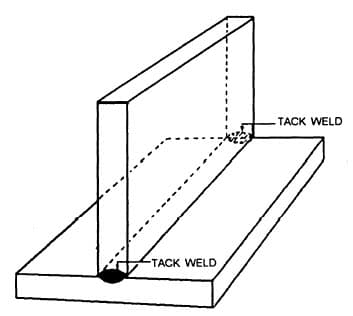
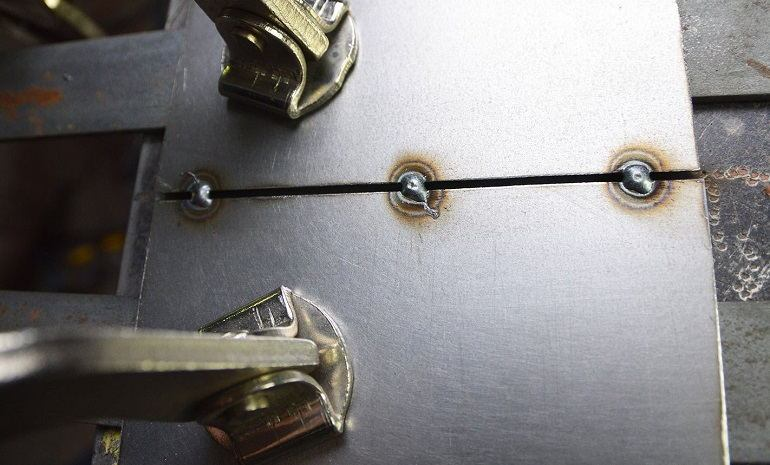
Hálssuðun er forsuðuferli þar sem litlar suðuperlur eru settar á vinnustykkið eftir allri lengd þess. Meginmarkmið hálssuðuns er að halda tengihlutunum í röð fyrir lokasuðuferlið. Það auðveldar suðu með því að koma í veg fyrir að vinnustykki hreyfist við lokasuðuferlið. Hálssuðun tryggir að hönnunarröðun og fjarlægð milli platna sé viðhaldið þar til lokasuðuferlinu er lokið.
Það útilokar notkun festinga og klemma og er tilvalið til notkunar í litlum iðnaðarframleiðslu. Suðuferlið skapar mikið innra álag í málmplötum við upphitun og kælingu. Heftsuða getur þolað innra álag vegna útþenslu og samdráttar málmsins við lokasuðuferlið og verndar samskeytislögun.
Hvernig virkar suðu með suðu?
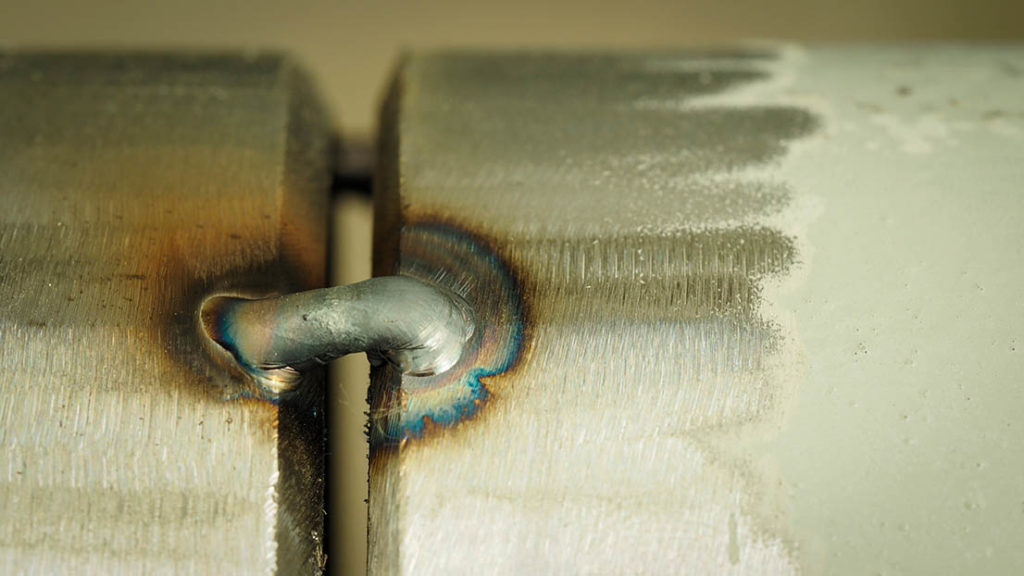
Rafskautar eru notaðar til að sameina plötur í steypusuðu. Vinnsluferlið við steypusuðu er svipað og í einfaldri suðu. En nokkur tæknileg atriði þarf að hafa í huga. Mælt er með háum hita og stuttum boga fyrir steypusuðuperlur. Venjulega eru steypusuður 1,2 til 1,8 cm að lengd til að halda vinnustykkinu í réttu horfi. Því viðkvæmara sem efnið er, því minni ætti að nota steypusuðuna. Stútsuðan er vandlega framkvæmd til að forðast hitabreytingar í viðkvæmum efnum.
Viðeigandi stærð suðusamstæðunnar er þannig að hún felli fullkomlega að lokasuðunni. Hún ætti ekki að vera svo stór að hún valdi rofi og verulegu spennustigi eftir lokasuðuna.
Til dæmis ætti suðusamskeyti sem er 1/2 tommu breitt ekki að hafa 5/8 tommu suðusamskeyti.
Efni sem notuð eru í suðu með járni:
Ýmsar gerðir af efnum eru notaðar í hnútsuða. Auðveldleiki suðu fer eftir gerð og þykkt efnisins sem vinnustykkið er úr. Hentugustu efnin fyrir hnútsuða eru steypujárn, messing, ál, ryðfrítt stál, títan og magnesíumblöndur.
Eftirfarandi tæknilegar breytur skal hafa í huga áður en suðu með járnsuðu er framkvæmd.
Innri spenna – hröð upphitun og kólnun efnisins við lokasuðu veldur innri spennu sem getur rofið suðuperlurnar og raskað rúmfræðinni.
Lengd samskeytisins – ef verið er að suða beina rúmfræði þarf færri hechtsuður, en fyrir rúmfræði eins og kúlu-, karrý- eða bogalögun þarf margar hechtsuður.
Efnisþykkt – Þunnar plötur eða viðkvæm efni þurfa fleiri suðusömingar en þykkar plötur þurfa færri.
Hvaða gerðir af suðu með suðu eru til?
Það eru til ýmsar gerðir af suðu með suðuþræði sem eru sérstaklega þekktar fyrir mismunandi tilgang og aðstæður. Hér að neðan eru fjórar mikilvægustu og algengustu gerðir suðu með suðuþræði.
STAÐLAÐAR SUÐUR MEÐ HEFTI:
Megintilgangur staðlaðra suðuþráða er að veita aukinn stuðning við lokasuðuna. Þær eru ætlaðar til að vera notaðar í lokasuðunni. Þær eru nógu stórar til að þær geti þolað þyngd efnisins og áhrif hitastigs. En ekki svo stórar að þær passi ekki við lokasuðuna, heldur verður að viðhalda jafnvægi í stærð. Til dæmis, ekki þráða ½ tommu ef þú þarft aðeins ⅜ tommu krosssuðu.
Þessi tegund suðu er notuð í MIG -suðuferlum.
BRÚARSÚÐUR:
Brúarsuðu er önnur almennt notuð tegund suðu. Brúarsuður fylla óþarfa bil á milli vinnuhluta eftir að þeir eru þétt saman með lokasuðu. Þessi óþarfa bil eru upphaflega mynduð vegna mistaka við að skera efnin.
Brúarsuðuþráður fer ekki í gegnum samskeytisrótina. Það er gert með því að setja litla þráða á hvert vinnustykki, eitt af öðru, þannig að það fyrra kólni á meðan.
Þessi tegund suðu er notuð í flússuðu með kjarna eða MIG- og TIG- suðuferlum.
HEITSÚÐUR:
Heitfestingarsuðu er næstum því það sama og brúarfestingarsuðu. Heitfestingar fylla eyður í samskeytum milli tveggja íhluta með því að setja inn auka fylliefni og umframhita. Fullkomin snerting milli tveggja samtengdra vinnuhluta er nauðsynleg og heitfestingar eru fullkomnar fyrir það.
Of mikill hiti veldur samdrætti í vinnustykkjunum þegar þau kólna og bilið milli íhlutanna fyllist. Eini munurinn á brúarsuðu og heitsuðu er að suðumaðurinn þarf að slá á það með sleggju eftir að hafa brúað samskeytin.
THERMIT TACK SUÐUR:
Þetta er einstök tegund af hnitasuðu þar sem mismunandi efnum er blandað saman og háhitaviðbrögð eiga sér stað. Thermit hnitasuðuferlið felur í sér að blanda saman áli, járnoxíðdufti og hreinu magnesíum. Viðbrögðin eiga sér stað við mjög hátt hitastig, yfir 2000 gráður á Celsíus.
Tegundir hnífsuðu:
Rétt eins og með ýmsar gerðir af hnútsuða, eru einnig til mismunandi gerðir af hnútsuða. Hver gerð hefur ákveðið hlutverk. Það eru fjórar algengar gerðir af hnútsuðum:
- Ferhyrningur: notaður til að tengja saman tvo hluta í réttu horni.
- Lóðrétt: liggur lóðrétt frá toppi til botns á milli vinnuhlutanna.
- Rétt horn: festir tvö vinnustykki hornrétt hvort á annað.
- Rétt hornið festir tvö hornrétt vinnustykki og myndar T-laga lögun.
Leiðir til að framkvæma hnútsuða rétt:
Það er nauðsynlegt að framkvæma hnútsuða rétt því minniháttar gallaður hnútsuða getur gert sjálfa suðuna viðkvæma fyrir sprungum. Þess konar suður geta skaðað fólk og mannvirki þar sem þær geta auðveldlega brotnað af.
Eftirfarandi grunnaðferðir eru venjulega notaðar til að framkvæma hnútsuða án galla:
- Kynntu þér stefnu og röð suðusáðanna fyrirfram.
- Prófaðu gæði efnisins í málmstykkinu með sköfu.
- Gakktu úr skugga um að vinnustykkin séu hrein og án óhreininda.
- Þegar þú hefur festisuðu á stórum faldi skaltu byrja frá miðju vinnustykkisins og halda áfram að brúnunum.
- Heftsuðu á vinnustykkjunum í röð frá öðrum endanum veldur því að þeir rýrna á milli laganna.
- Rýrnun veldur skörun milli laganna og fyllir eyðurnar milli vinnuhluta.
- Gefðu jafnan hita á báðar hliðar málmstykkisins og notaðu eina sekúndu tímaramma.
- Reynið ekki að hreyfa málminn fyrr en hann er alveg kólnaður.
KOSTIR OG GALLAR TAKKSUÐU:
Suðusveifla hefur sína kosti og galla eins og aðrar gerðir suðu:
Kostir við suðu með járnsuðu:
- Heftsuðu gerir framleiðendum kleift að skoða hönnun sína áður en lokasuðun fer fram.
- Það útrýmir notkun á festingum eins og seglum og klemmum. Það er gagnlegt fyrir framleiðsluverkefni í litlu magni.
- Heftsuður bera nægilegt ytra og innra álag við lokasuðuferlið og koma í veg fyrir aflögun.
- Það tryggir fullnægjandi vélrænan styrk milli vinnuhluta við lokasuðu.
- Heftsuðu er ódýr vegna þess að hún notar óbrjótanlegan vír frekar en dýr fylliefni.
- Það stöðugar samskeytin milli vinnuhlutanna án þess að nota klemmur.
- Hægt er að færa eða aðskilja suðuhluta auðveldlega ef þörf krefur.
- Þar sem auðvelt er að fjarlægja suðusömur veita þær framleiðendum aukið vald yfir framleiðsluferlinu. Það hjálpar þeim að útbúa fullkomna lokaafurð.
- Auðvelt í notkun ef þú kannt verkið vel.
Ókostir við suðu með járni:
- Það getur skapað suðumanninum aukinn erfiðleika ef stærð suðanna er ekki viðráðanleg.
- Það er erfitt að jafna ákveðið magn af hita á báðum málmhlutunum.
- Það þarfnast mikillar einbeitingar til að koma í veg fyrir óvart mistök við suðu með hnút.
- Rangar suðusamsetningar geta valdið skemmdum á gæðum samskeyta.
- Heitsuður þurfa stundum mikið fylliefni til að koma í veg fyrir að gjall safnist fyrir í sprungunum.
- Það flýtir fyrir uppsöfnun suðuoxíða í rifunum.
- Stórar suðusamsetningar þurfa að vera slípaðar sem gerir lokasuðu erfiðari.
- Heftsuðu veldur hraðri upphitun og kólnun sem sum efni þola ekki.
- Suðusömur þurfa að vera skrúbbaðar eftir suðuferlið.
- Heftsuðusamskeyti eru tiltölulega veik og hafa stuttan líftíma.
Almennar spurningar:
Eru suðusuður sterkar?
Heftsuður eru sterkar. Sterkari heftsuður eru gerðar úr hágæða fyllingarefni og með því að stjórna fjölda hefta. Rétt gerðir heftir þola mikið álag án þess að brotna.
Af hverju myndast sprungur í suðusamskeytum?
Helsta orsök sprungna er óviðeigandi suðumaður. Aðrar orsakir sprungna eru of mikill hiti og rýrnun við kælingu.
Tillögur sérfræðinga:
Það er ekki erfitt að suða með suðu ef maður kann grunnfærnina og hefur næga reynslu.
- Gakktu úr skugga um að staðsetning suðu og hitinn sem myndast sé jafndreifð og í jafnvægi. Það myndi leysa flest vandamál með suðu.
- Einnig skal tryggja jafnvægi milli stærðar og fjölda suðusauma.
Ályktun:
Heftsuðu er mjög kostur fyrir framleiðsluferlið, sérstaklega til að viðhalda gæðum, nákvæmni og víddarlínuleika. Hins vegar getur rangt suðuverkefni leitt til mikils tjóns. Þess vegna þarftu alltaf sérfræðinga í verkfræði og traust fyrirtæki sem tryggir hágæða.
Hvort sem þú þarft sérsniðna vinnslu, hraðgerða frumgerðasmíði eða plötusmíði, þá getum við með háþróaðri vinnsluverkstæði, nútímalegum suðuaðstöðu og fullkomnu skoðunarferli veitt þér bestu gæði og greiða framleiðsluupplifun um allan heim.
Hvernig á að byrja? Þú þarft bara að ræða verkefnisupplýsingar þínar við reynslumikið starfsfólk okkar til að fá fljótlegt verðtilboð og afhendingartíma fyrir verkefnið.




