

Þegar CNC-hluti losnar úr vélinni er yfirborð hans meira en bara sjónrænt útkoma skurðarverkfæra og verkfæraleiða. Þetta yfirborð hefur bein áhrif á hvernig hlutinn hegðar sér í notkun. Núningur, slit, tæringarþol, áreiðanleiki þéttingar og þreytuþol eru öll undir áhrifum af ástandi yfirborðsins. Í mörgum tilfellum gegnir yfirborðsáferðin jafn mikilvægu hlutverki og efnisval eða nákvæmni í víddum. Að meðhöndla frágang sem snyrtilegt skref leiðir oft til ótímabærra bilana, samsetningarvandamála eða óþarfa kostnaðar.

Yfirborðsfrágangur fyrir CNC vinnslu
Þessi grein fjallar um yfirborðsfrágang eftir CNC-vinnslu frá hagnýtu sjónarmiði. Í stað þess að nota fægingu, anóðiseringu eða óvirkjun út frá vana eða útliti, hjálpar þessi handbók verkfræðingum, hönnuðum og kaupendum að velja frágang sem uppfyllir raunverulegar kröfur um afköst.
Af hverju yfirborðsfrágangur skiptir máli fyrir virkni hluta
Yfirborðsfrágangur er oft ræddur eftir að vinnslu er lokið, en í reynd hefur hann bein áhrif á hvernig hlutur virkar í notkun. Yfirborðið sem eftir er af CNC-vinnslu er ekki hlutlaust. Verkfæramerki, örgróp og staðbundin spenna hafa öll áhrif á núning, tæringarhegðun og langtíma endingu. Jafnvel þegar hlutur uppfyllir víddarmörk getur yfirborðsástand ráðið því hvort hann virkar áreiðanlega eða bilar snemma.
Lykilvirk áhrif vélrænna yfirborða
Ein af beinustu áhrifum yfirborðsáferðar er áhrif hennar á núning og slit. Grófari yfirborð auka ójöfnu snertingar, sem eykur núning og flýtir fyrir sliti. Sléttari yfirborð draga almennt úr núningi, en þau breyta einnig myndun og hegðun smurfilma.
Lykilþættir sem hafa áhrif á ástand yfirborðs eru meðal annars:
- Núningur og slithegðun
Yfirborðsgrófleiki stjórnar snertiflatarmáli, varmamyndun og slithraða í renni- eða snúningsfleti.
- Þreytulíftími og sprungumyndun
Verkfæramerki virka sem örspennuvaldar. Við lotubundna álagi myndast oft sprungur á þessum stöðum, sem dregur úr þreytuþoli.
- Tæringarleiðir og mengunarhætta
Yfirborðsrásir og rifið efni geta innilokað raka, efni og rusl og skapað staðbundnar tæringarstaði.
- Áreiðanleiki passa, þéttingar og pörunar
Yfirborðsáferð hefur áhrif á hversu vel hlutar sitja, þéttast og viðhalda jöfnu snertingu með tímanum.
Hver þessara þátta verður mikilvægari eftir því sem álag eykst, vikmörk þrengjast eða umhverfið verður árásargjarnara.
Virknidæmi í algengum forritum
Hlutverk yfirborðsfrágangs verður ljósara þegar skoðað er tilteknar notkunartilvik. Í snúningskerfum eins og legum og ásum hefur yfirborðsfrágangur bein áhrif á hávaða, slit og rekstrarhita. Ás getur verið rétt víddarlega settur, en sýnileg verkfæramerki geta truflað smurningu og leitt til ótímabærra skemmda á legum.

Í vökvameðhöndlunaríhlutum hefur yfirborðsástand áhrif á bæði flæði og þéttingu. Ventilsæti, dæluhús og þéttifletir þurfa oft stýrða frágang til að koma í veg fyrir leka og rof. Gróf innri yfirborð geta truflað flæðismynstur og aukið þrýstingsfall, sérstaklega í hraðvirkum eða slípandi vökvum.
Mismunandi flokkar hluta setja mismunandi kröfur um yfirborðsáferð:
- Renni- og snúningshlutar Eins og ásar, hylsun og leiðarar treysta á stýrðan ójöfnu til að tryggja slit og smurstöðugleika.
- Vökva-snúin yfirborð krefjast áferðar sem styður við þéttingu og lágmarkar ókyrrð eða efnistap.
- Uppbyggingarhlutar forgangsraða oft þreytuþol og tæringarvörn frekar en lágum núningi.
- Snyrtivörur einbeita sér að sjónrænum gæðum, en samt sem áður þarf að huga að földum virkniáhættu.
Að skilja hvaða flokki yfirborð tilheyrir hjálpar til við að koma í veg fyrir óþarfa eða ófullnægjandi frágang.
Þegar hrá vélræn áferð er ásættanleg
Í mörgum tilfellum er yfirborð eins og það er unnið fullkomlega nægjanlegt. Hlutir sem virka í stöðugu, þurru umhverfi og verða fyrir litlu lotuálagi virka oft áreiðanlega án viðbótarfrágangs. Dæmi um slíkt eru sviga, festingar, festingarplötur og innri burðarvirki.
Að láta yfirborð vera eins og þau voru vélrænt getur haft í för með sér hagnýta kosti:
- Varðveitir stranga víddarstýringu
- Minnkar afgreiðslutíma og vinnslukostnað
- Útrýmir breytileika sem fylgir aukaaðgerðum
Þegar mögulegt er, bætir það samræmi og einfaldar framleiðsluna að forðast óþarfa frágang.
Þegar frágangur verður skylda
Einnig eru aðstæður þar sem yfirborðsmeðhöndlun er nauðsynleg frekar en valfrjáls. Hlutir sem verða fyrir tærandi umhverfi, endurtekinni álagi eða hreinlætiskröfum þurfa yfirleitt viðbótar yfirborðsmeðhöndlun til að uppfylla kröfur um afköst eða reglugerðir.
Frágangur er venjulega nauðsynlegur þegar:
- Hlutinn starfar undir lotubundinni eða þreytuáhrifamikilli álagi
- Yfirborðið verður að vera þétt gegn vökvum eða lofttegundum
- Tæringarþol er mikilvægt fyrir endingartíma
- Reglugerðarstaðlar gilda, svo sem kröfur um læknisfræðilega notkun eða snertingu við matvæli
Í þessum tilfellum er yfirborðsfrágangur verkfræðileg ákvörðun sem byggir á hagnýtri verkfræði. Markmiðið er ekki útlit, heldur stýrð yfirborðshegðun yfir allan líftíma hlutarins.
Pólun og vélræn frágangur: Þegar sléttleiki er mikilvægur
Pólun og aðrar vélrænar frágangsaðferðir eru oft valdar með þeirri forsendu að sléttara sé alltaf betra. Í raun breytir pólun því hvernig yfirborð hegðar sér vélrænt, efnafræðilega og víddarlega. Þó að það geti bætt afköst verulega í ákveðnum tilgangi getur það einnig valdið vandamálum ef það er notað án skýrrar hagnýtrar ástæðu. Að skilja hvaða pólun breytir í raun er nauðsynlegt áður en það er tilgreint á teikningu eða í innkaupapöntun.

Líta ætti á vélræna frágang sem markvissa aðferð. Hún er áhrifaríkast þegar hlutverk yfirborðsins er skýrt skilgreint, svo sem að draga úr núningi, bæta þrif eða stjórna snertihegðun. Þegar hún er notuð í blindu getur hún dregið úr áreiðanleika hluta eða falið dýpri vandamál í vinnslu sem hefði átt að vera tekin fyrir fyrr.
Hvaða breytingum hefur raunverulega orðið á fægingu og slípun
Pólun breytir fyrst og fremst yfirborðsgerð frekar en eiginleikum efnisins. Að fjarlægja toppa sem eftir eru af vinnslu dregur úr yfirborðsgrófleika og breytir því hvernig yfirborð hafa samskipti við álag. Þessi breyting hefur áhrif á snertifleti, smurhegðun og staðbundna spennudreifingu.
Frá hagnýtu sjónarmiði hefur fæging áhrif á nokkra lykileiginleika yfirborðs:
- Minnkun á yfirborðsgrófleika
Pólun lækkar Ra og tengda ójöfnubreytur með því að fjarlægja verkfæramerki og ójöfnur á yfirborði. Þetta bætir sléttleika en dregur einnig úr getu yfirborðsins til að halda í sig smurefni í sumum tilfellum.
- Snertihegðun og núningur
Sléttari yfirborð dregur almennt úr núningi við renni snertingu. Hins vegar geta mjög sléttar áferðir leitt til vandamála með smurningu á jaðri eða rennihegðun ef þær eru ekki rétt hannaðar.
- Spennuþéttni við verkfæramerki
Að fjarlægja hvassa vinnslugróp dregur úr staðbundnum spennuhækkunum. Þetta getur bætt þreytuþol í hlutum sem verða fyrir lotubundnum álagi, að því gefnu að vikmörk séu viðhaldið.
Mikilvægt er að hafa í huga að fæging leiðréttir ekki rúmfræðilegar villur. Flatleiki, kringlóttleiki og samstillingarvandamál haldast óbreytt nema efnisfjarlæging sé stranglega stjórnað.
Bestu notkunarmöguleikar fyrir slípaðar fleti
Pólun er mest virði þegar yfirborðsvirkni hefur bein áhrif á afköst, öryggi eða hreinleika. Í slíkum tilfellum vega ávinningurinn þyngra en aukinn kostnaður og áhætta við vinnslu.
Fægð áferð er almennt tilgreind fyrir:
- Læknisfræðilegir íhlutir, íhlutir sem komast í snertingu við matvæli og í hreinlætisvörur
Slétt yfirborð dregur úr bakteríusamloðun og gerir þrif skilvirkari. Pússun hjálpar til við að uppfylla reglugerðir og hreinlætisstaðla þar sem mengun á yfirborði er ekki þolanleg.
- Sýnilegir eða sjónrænir íhlutir
Fyrir hluti þar sem útlit skiptir máli bætir pússun sjónræn gæði og skynjað verðmæti. Þetta á við um vörur sem snúa að neytendum og byggingarhluta.
- Renni- og pörunarfletir
Hólkar, leiðarar og þéttiviðmót njóta oft góðs af stýrðri sléttleika til að draga úr sliti og tryggja stöðuga snertingu meðan á hreyfingu stendur.
Í þessum tilfellum er pússun valin til að styðja við skýra hagnýta útkomu frekar en einfaldlega að bæta útlit.
Algengar gildrur í vélrænni frágangi
Eitt algengasta vandamálið við slípun er óviljandi efnisfjarlæging. Of mikil slípun getur breytt mikilvægum víddum, sérstaklega á eiginleikum með þröngum vikmörkum. Jafnvel litlar breytingar geta haft áhrif á passa, röðun eða afköst í nákvæmum samsetningum.
Aðrar algengar áhættur eru meðal annars:
- Rúnnun á hvössum brúnum
Pússun hefur tilhneigingu til að mýkja brúnir og horn, sem getur haft áhrif á virkni rúmfræði eins og þéttibrúnir eða viðmiðunareiginleika.
- Að hylja vinnslugalla
Yfirborðsslípun getur falið nöturmerki, slit á verkfærum eða óviðeigandi fóðrun frekar en að taka á rót vandans við vinnslu.
- Ósamræmi yfirborðsgæði
Handvirk eða illa stýrð pússunarferli geta leitt til breytileika milli hluta og dregið úr endurtekningarhæfni.
Þessi vandamál koma oft upp þegar fæging er meðhöndluð sem leiðréttingarskref í stað þess að vera skipulagt ferli með skilgreindum takmörkunum.
Anodisering og umbreytingarhúðun: Vernd með aukaverkunum
Anóðisering er oft valin vegna þess að hún er víða þekkt sem endingargóð og tæringarþolin áferð fyrir álhluta. Þó að þessir kostir séu raunverulegir breytir anóðisering einnig yfirborðinu á þann hátt að það hefur áhrif á mál, slitþol og langtímaáreiðanleika. Að meðhöndla anóðiseringu sem einfalda verndarhúð getur leitt til óvæntra vandamála, sérstaklega á nákvæmnishlutum.

Til að nota anóðiseringu rétt verður að skilja hana sem stýrða yfirborðsumbreytingu frekar en snyrtilag. Ferlið breytir ályfirborðinu sjálfu, sem hefur í för með sér greinilega kosti en einnig takmarkanir í hönnun og framleiðslu sem þarf að hafa í huga snemma.
Hvað anóðisering í raun veitir
Anóðisering býr til oxíðlag sem er samþætt ál undirlaginu. Ólíkt húðun sem borið er á, vex þetta lag bæði út á við og inn á við frá upprunalega yfirborðinu. Fyrir vikið bætir anóðisering ýmsa virkni eiginleika og breytir jafnframt yfirborðslögun.
Mikilvægustu hagnýtu ávinningarnir eru meðal annars:
- Bætt tæringarþol
Anóðískt oxíðlag verndar ál gegn oxun og efnaárásum, sérstaklega utandyra og í röku umhverfi.
- Aukin yfirborðshörku
Anodíseruð yfirborð eru harðari en bert ál, sem bætir viðnám gegn núningi og léttri sliti.
- Rafmagns einangrun
Oxíðlagið er óleiðandi, sem getur verið gagnlegt í forritum þar sem rafmagns einangrun er nauðsynleg.
Þessir eiginleikar gera anóðiseringu aðlaðandi fyrir burðarvirki og umhverfisvernd, en þeir gera hana ekki hentuga fyrir allar yfirborðsfleti á hlutnum.
Þegar anóðisering virkar best
Anóðisering er áhrifaríkust á álhlutum þar sem tæringarþol og yfirborðsþol skipta meira máli en nákvæm víddarstýring. Burðarhlutar, hylki og ytri íhlutir njóta oft góðs af anóðiseringu án verulegrar áhættu.
Dæmigert forrit þar sem anóðisering virkar vel eru meðal annars:
- Álbyggingarhlutar
Rammar, sviga og girðingar sem krefjast umhverfisverndar en reiða sig ekki á nákvæma passun.
- Slitþolnar en ekki nákvæmar yfirborðsflatir
Yfirborð sem verða fyrir meðhöndlun eða vægri núningi en eru ekki hluti af renni- eða þéttiflötum.
- Útivist og sjávarumhverfi
Anodisering hjálpar til við að vernda álhluta gegn raka, saltáhrifum og niðurbroti sem tengist útfjólubláum geislum.
Í þessum tilfellum vega hagnýtur ávinningur anodiseringar þyngra en takmarkanir hennar, að því tilskildu að ferlið sé rétt stjórnað.
Máls- og þolatriði
Einn af þeim þáttum sem oftast er gleymdur í anóðunarferli er þykktarmyndun. Þar sem oxíðlagið vex að hluta inn í grunnefnið breytast fullunnin mál. Þetta getur haft áhrif á passform, bil og pörunartengsl ef ekki er tekið tillit til þess við hönnun.
Mikilvæg víddarvandamál eru meðal annars:
- Þykktaruppbygging á nákvæmniseiginleikum
Holur, raufar og legufletir geta minnkað umfram þolmörk eftir anodiseringu.
- Þráðaðir eiginleikar
Þræðir geta fest sig eða misst grip ef anóðunarþykkt er ekki stjórnað eða hulið.
- Þröng þolsamsetningar
Hlutir sem eru hannaðir í nafnstærð án tillits til anóðunar ná oft ekki að setja saman rétt.
Til að forðast þessi vandamál verða hönnuðir að tilgreina víddarmörk og bera kennsl á yfirborð sem þarfnast grímu eða eftirvinnslu.
Óvirkjun og efnafræðileg frágangur: Þrif vs. húðun
Óvirkjun er oft flokkuð ásamt yfirborðshúðun, en hvað varðar virkni þjónar hún allt öðrum tilgangi. Ólíkt anóðiseringu eða málun bætir óvirkjun ekki við nýju lagi eða breytir víddum. Þess í stað bætir hún tæringarþol með því að hreinsa og stöðuga núverandi yfirborð. Þessi greinarmunur er mikilvægur, sérstaklega fyrir nákvæmnisíhluti þar sem ekki er hægt að skerða víddarheilleika.
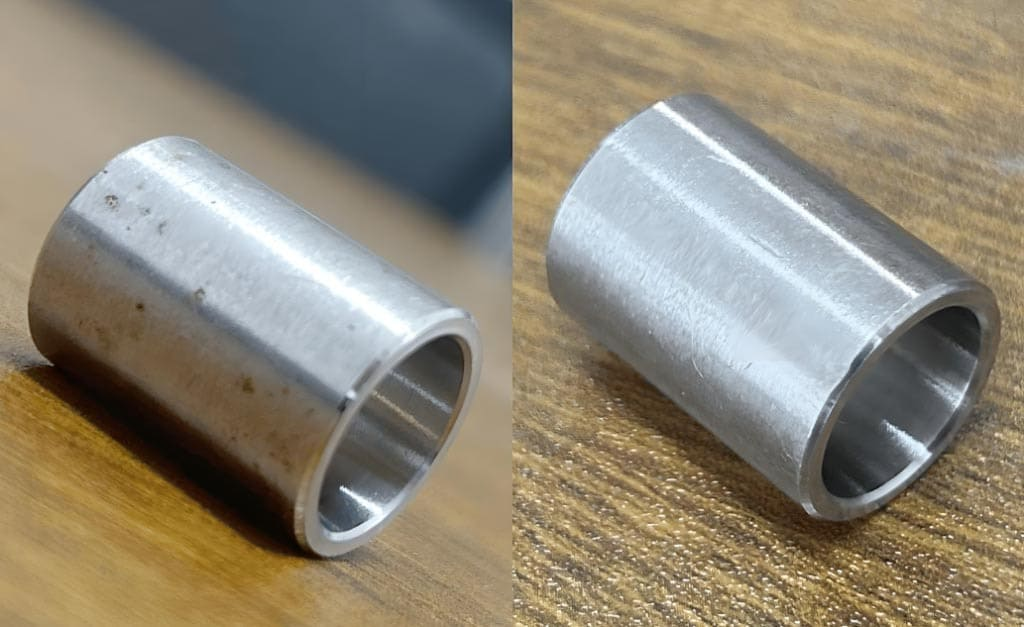
Í CNC-vinnslu eru hlutar úr ryðfríu stáli sérstaklega viðkvæmir fyrir yfirborðsmengun. Skurðarverkfæri, festingar og meðhöndlun geta komið með frítt járn og aðrar leifar á yfirborðið. Óvirkjun leysir þetta vandamál með því að fjarlægja mengunarefni og leyfa náttúrulegri tæringarþol efnisins að virka eins og til er ætlast.
Hvað óvirkjun gerir og hvað ekki
Óvirkjun virkar með stýrðri efnameðferð, yfirleitt með því að nota saltpéturs- eða sítrónusýrulausnir. Ferlið leysir upp frítt járn og önnur mengunarefni af yfirborðinu án þess að ráðast á grunnmálminn þegar það er gert rétt.
Hvað varðar virkni býður óvirkjun upp á nokkra lykilkosti:
- Fjarlæging á mengun af fríu járni
Vélvinnsla og meðhöndlun geta myndað járnagnir sem verða upphafsstaðir tæringar. Óvirkjun fjarlægir þessar leifar.
- Aukið tæringarþol
Með því að þrífa yfirborðið gerir óvirkjun ryðfría stálið kleift að mynda stöðugt og samfellt krómoxíðlag.
- Varðveisla víddar nákvæmni
Þar sem engin húðun er bætt við, haldast mál og vikmörk hluta óbreytt.
Á sama tíma er mikilvægt að skilja takmarkanir óvirkjunar. Hún eykur ekki hörku yfirborðsins, bætir slitþol eða dylur galla í vinnslu. Það er algengt og kostnaðarsamt mistök að ætlast til þess að óvirkjun bæti upp fyrir lélega yfirborðsgæði.
Bestu notkunarmöguleikar fyrir óvirk yfirborð
Óvirkjun er áhrifaríkust á nákvæmum íhlutum þar sem tæringarþol er krafist án þess að breyta rúmfræði. Þetta gerir hana sérstaklega verðmæta í iðnaði með strangar kröfur um afköst og reglugerðir.
Dæmigerð forrit eru:
- Nákvæmir hlutar úr ryðfríu stáli
Íhlutir með þröng vikmörk, svo sem ásar, tengihlutir og festingar.
- Læknisfræði-, geimferða- og matvælatengd búnaður
Notkun þar sem hreinleiki, tæringarþol og heilleiki efnis eru mikilvæg.
- Íhlutir með flókinni rúmfræði
Hlutir þar sem uppsöfnun húðunar myndi valda vandamálum með passa eða samsetningu.
Í þessum tilfellum bætir óvirkjun yfirborðsstöðugleika en viðheldur upprunalegu vélrænu formi.
Mikilvægi forhreinsunar og undirbúnings yfirborðs
Óvirkjun kemur ekki í stað réttrar vinnslu eða þrifa. Fjarlægja þarf olíur, kælivökva og innfelld óhreinindi áður en efnameðferð hefst. Ef mengunarefni verða eftir verður óvirkjunarferlið óstöðugt og minna árangursríkt.
Lykilatriði í undirbúningi eru oft:
- Ítarleg fituhreinsun til að fjarlægja vélarolíur
- Skolið til að fjarlægja leifar af hreinsiefnum
- Skoðun á innfelldum rusli eða skemmdum á yfirborði
Að sleppa eða flýta sér yfir þessum skrefum eykur hættuna á ójöfnu tæringarþoli eða litun eftir vinnslu.
Að velja rétta efnasamsetningu fyrir málmblönduna
Ekki bregðast öll ryðfrí stál við óvirkjun á sama hátt. Samsetning málmblöndu, hitameðferð og fyrri vinnsla hafa áhrif á hvernig yfirborðið bregst við mismunandi efnalausnum. Að velja röng efnasambönd getur dregið úr virkni eða skemmt yfirborðið.
Algeng vandamál koma upp þegar:
- Nítrósýrutengdar aðferðir eru notaðar á viðkvæmar málmblöndur án viðeigandi eftirlits.
- Sítrónuefnatengdar aðferðir eru notaðar án fullnægjandi staðfestingar
- Blandaðar málmblöndur eru unnar saman án aðgreiningar
Skýr auðkenning á efnisgæði og stýrðum vinnslubreytum er nauðsynleg til að ná samræmdum árangri.
Algengar misskilningar og mistök
Einn algengasti misskilningurinn er að gera ráð fyrir að óvirkjun bæti yfirborðsáferð eða feli galla í vinnslu. Í raun og veru verða allir yfirborðsgalla sem eru til staðar fyrir óvirkjun sýnilegir eftir á.
Önnur algeng mistök eru meðal annars:
- Að meðhöndla óvirkjun sem valfrjálsa hlutum úr ryðfríu stáli
- Að nota það sem leiðréttingarskref eftir lélegar vinnsluaðferðir
- Að ekki tókst að staðfesta tæringarþol með prófunum
Þegar það er notað rétt er óvirkjun fyrirbyggjandi aðgerð, ekki viðgerðarferli.
Óvirkjun gegnir vægu en mikilvægu hlutverki í yfirborðsfrágangi. Hún verndar nákvæmnihluta án þess að breyta lögun þeirra, en aðeins þegar hún er notuð með réttri undirbúningi og þekkingu á efni. Í næsta kafla munum við sameina alla frágangsmöguleika og byggja upp hagnýtt rammaverk til að velja rétta yfirborðsfrágang út frá virkni, áhættu og kostnaði.
Að velja rétta áferð: Bestu starfsvenjur og ákvarðanarammi
Val á yfirborðsáferð ætti aldrei að vera sjálfgefin ákvörðun. Hver frágangsferli breytir því hvernig yfirborð hagar sér, hefur í för með sér ákveðna áhættu og eykur kostnað. Áreiðanlegustu hlutar eru yfirleitt afleiðing af meðvituðum ákvörðunum sem teknar eru snemma í hönnun, ekki ákvarðanir um frágang sem teknar eru á síðustu stundu til að bæta útlit eða uppfylla óljósar forskriftir.

Hagnýt nálgun á yfirborðsfrágangi byrjar á því að skilgreina skýrt hvað hver yfirborðshluti á að gera. Þegar skilið er hvaða virkni það hefur, verður mun auðveldara að útrýma óþarfa valkostum og einbeita sér að frágangi sem veitir raunverulegt gildi.
Spurningar sem þarf að spyrja áður en áferð er valin
Áður en tilgreint er hvaða frágangsferli sem er er mikilvægt að meta hlutverk yfirborðsins innan samsetningarinnar og rekstrarumhverfis hennar. Þetta skref kemur í veg fyrir ofvinnslu og hjálpar til við að forðast frágangsskref sem stangast á við virknikröfur.
Lykilspurningar sem ráða vali á áferð eru meðal annars:
- Hvaða hlutverki gegnir yfirborðið?
Ákvarðið hvort yfirborðið sé burðarvirki, burðarþol, rennilás, þéttingarefni eða eingöngu snyrtifræðilegt.
- Er tæring, slit eða núningur aðaláhyggjuefnið?
Mismunandi áferð bregst við mismunandi bilunarháttum. Að bera kennsl á aðaláhættuna hjálpar til við að þrengja valmöguleikana.
- Hversu þröng eru vikmörkin?
Frágangur sem bætir við þykkt eða fjarlægir efni getur haft áhrif á passa og röðun.
- Er yfirborðið sýnilegt eða falið?
Snyrtivörur ættu ekki að hafa áhrif á val á frágangi á hagnýtum yfirborðum nema útlit sé afar mikilvægt.
Að svara þessum spurningum snemma dregur úr breytingum á hönnun og endurvinnslu síðar í framleiðslu.
Aðskilnaður á milli hagnýtra og snyrtilegra yfirborða
Ein áhrifaríkasta leiðin til að stjórna kostnaði og áhættu við frágang er að aðgreina snyrtifleti frá hagnýtum fleti. Ekki þarfnast allir fletir á hlut sama stigs frágangs.
Bestu starfsvenjur eru meðal annars:
- Að bera aðeins á snyrtivörur þar sem útlit skiptir máli
- Að vernda virka fleti gegn óþarfa vinnslu
- Notkun grímu eða sértækrar frágangs þegar mismunandi yfirborð þurfa mismunandi meðferðir
Þessi aðferð gerir hönnuðum kleift að ná fram sjónrænum gæðum án þess að skerða afkastamikla eiginleika.
Niðurstaða
Yfirborðsfrágangur eftir CNC-vinnslu er ekki lokaútlitsskref. Það er verkfræðileg ákvörðun sem hefur bein áhrif á hvernig hlutur virkar, hversu lengi hann endist og hversu áreiðanlegur hann virkar við raunverulegar aðstæður. Pólun, anóðisering og óvirkjun taka á mismunandi áhættum sem tengjast yfirborði, allt frá núningi og sliti til tæringar og mengunar. Þegar þessum ferlum er beitt með skýrri skilningi á yfirborðsvirkni styrkja þau afköst hluta. Þegar þeim er beitt af vana skapa þau oft falda vandamál.
Árangursríkustu frágangsaðferðirnar byrja með ásetningi. Með því að skilja hvernig hver yfirborð hefur samskipti við álag, umhverfi og tengihluta geta verkfræðingar og kaupendur valið frágang sem skapar raunverulegt verðmæti og forðast óþarfa kostnað og áhættu. Að velja rétta fráganginn snýst ekki um að láta hluti líta betur út. Það snýst um að tryggja að hver yfirborð styðji tilgang hlutarins allan líftíma hans.




