

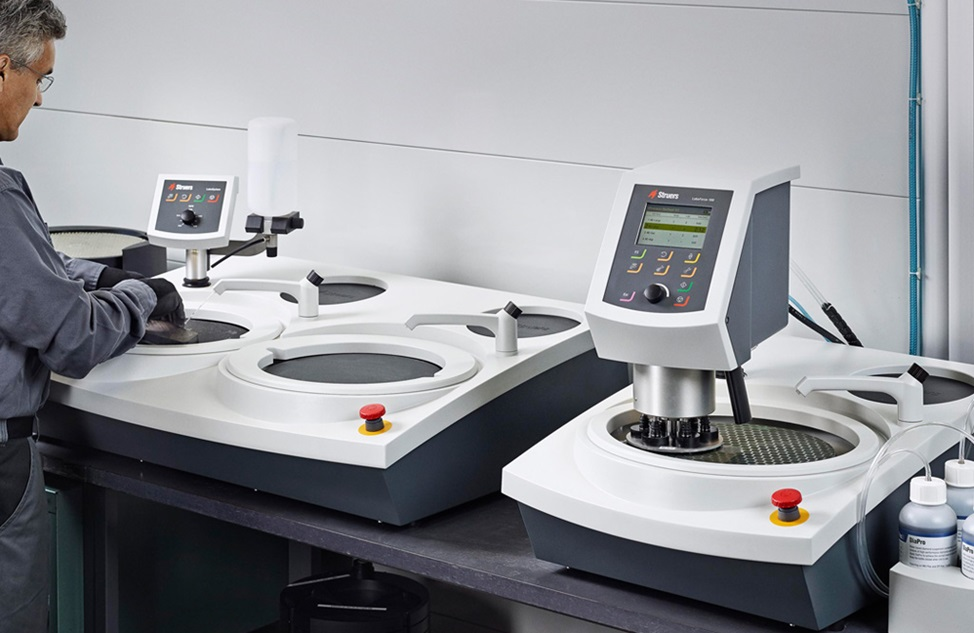
Í eftirvinnslu lofttæmisklefa er fæging nauðsynlegt en oft gleymt skref. Hefur þú einhvern tíma velt því fyrir þér hvers vegna það er svona mikilvægt? Hvaða áhrif gæti slétt yfirborð klefa haft á virkni hans í nákvæmum geirum eins og framleiðslu hálfleiðara eða geimferðaiðnaði?
Jafnvel minnstu gallar geta leitt til mengunar, útblásturs eða dýrra bilana þar sem lofttæmisklefar virka í erfiðu umhverfi. Hvers vegna er þá nauðsynlegt að fægja til að draga úr þessari áhættu? Eftirfarandi grein fjallar um heillandi svið fægingaraðferða og skoðar hvernig þær bæta skilvirkni, endingu og áreiðanleika lofttæmisklefa. Byrjum því.
2. Pólun í lofttæmisklefaframleiðslu
Mikilvægt skref í eftirvinnslu lofttæmisklefa er fæging, sem bætir útlit og virkni yfirborða klefanna. Gróft yfirborð, óhreinindi og örgöll geta myndast við smíði, sem getur haft áhrif á getu klefans til að viðhalda háu lofttæmi. Með því að slétta út þessa galla og minnka yfirborðsgrófleika eykur fægingin heildarhagkvæmni og hreinleika klefans.
Mikilvægi pússunar
Pússun er lykilatriði til að draga úr útgasun — losun innilokaðra lofttegunda frá yfirborðsgöllum við lofttæmi. Að auki auðvelda slétt yfirborð að þrífa hólfið og koma í veg fyrir uppsöfnun óhreininda, sem tryggir að það henti enn fyrir viðkvæmar lofttæmingarferli.
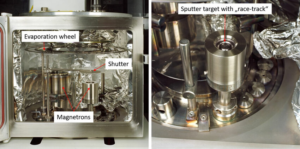
Hægri: Segulmælir með festu spúttarmarkmiði, Vinstri: Lofttæmishólf með markhjóli
3. Tegundir fægingaraðferða
Ýmsar aðferðir við slípun eru notaðar við smíði lofttæmisklefa til að ná fram þeirri yfirborðsáferð sem krafist er, allt eftir þörfum klefans. Hver aðferð hefur sína kosti og er valin út frá fjölda breyta, þar á meðal æskilegu lofttæmisumhverfi, efni klefans og nauðsynlegri sléttleika. Eftirfarandi eru dæmigerðar aðferðir við slípun:
1. Vélræn fæging
Hefðbundið er yfirborð lofttæmishólfsins sléttað með vélrænni fægingu , þar sem notaðir eru slípiefni og slípiefni eins og fægishjól eða sandpappír. Þessi aðferð dregur úr ójöfnum og útrýmir yfirborðsgöllum líkamlega.
- aðferðTil að draga smám saman úr hrjúfleika yfirborðsins notar vélræn pússun smám saman fínni slípiefni.
- Kostir: Hagkvæmt fyrir stór svæði. Fjarlægir ójöfnur á yfirborði og undirbýr yfirborðið fyrir frekari frágang.
- GallarÞað gæti ekki náð þeirri miklu sléttleika sem þarf fyrir notkun sem krefst mjög mikils lofttæmis. Það krefst stöðugleika og mikillar vinnu til að framleiða samræmdar niðurstöður.
2. Rafpólun
Lofttæmishólf er dýft í raflausn og útsett fyrir rafstraumi meðan á rafefnafræðilegri póleringu stendur. Þessi tækni skapar mjög slétta og endurskinsríka áferð með því að fjarlægja efni varlega af yfirborðinu.
Leiðandi efni, venjulega ryðfrítt stál eða annað óvirkt efni, þjónar sem katóða (neikvætt hlaðin rafskaut) við rafpússun, en lofttæmishólfið eða hluturinn sem verið er að pússa þjónar sem anóða (jákvætt hlaðin rafskaut).
- MálsmeðferðÍ rafgreiningarbaði þjónar hólfið sem anóða. Straumurinn mýkir sveiflur með því að leysa upp yfirborðsefnið á smásjárstigi.
- Kostir: Framleiðir ótrúlega slétta, spegilmyndandi yfirborð. Hægt er að minnka yfirborðsgrófleika niður í afar lágt gildi (Ra-gildi undir míkron) með þessari aðferð. Hún eykur viðnám gegn tæringu með því að fjarlægja óhreinindi á yfirborðinu.
- Gallar: Einn galli er að það þarfnast sérstaks búnaðar. Dýrara en handvirk pússun.
3. Efnafræðileg fæging
Efnapússun fjarlægir og sléttir yfirborð lofttæmishólfsins með efnalausn. Venjulega er hún notuð á flókið hannaða eða viðkvæma hluti sem erfitt er að pússa vélrænt.
- MálsmeðferðKlefinn er sökkt í efnabað sem fjarlægir agnir jafnt og án þess að þörf sé á búnaði.
- HagurHentar fyrir flóknar rúmfræðir og hönnun. Það tryggir að erfitt er að ná til staðanna og frágangurinn sé jafn.
- galliÞað getur verið erfitt að stjórna því nákvæmlega. Það getur skilið eftir sig mengunarefni sem krefjast nákvæmrar þrifa.
4. Pússun
Pússun er frágangstækni sem framleiðir slétt yfirborð með því að nota snúningshjól úr klút og fægiefni. Sem síðasta skref er hún oft notuð til að bæta útlit lofttæmishólfsins.
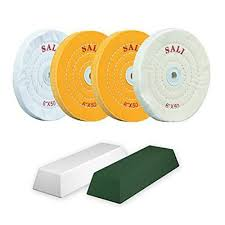
- AðferðTil að pússa yfirborðið er filthjóli eða klút þakinn pússefni snúið á miklum hraða.
- HagurAuðvelt í notkun og skilvirkt til að bæta fagurfræði. Gefur glansandi áferð.
- GallarAðallega fagurfræðilegt; ekki hentugt til að framleiða fínar lofttæmisfleti eitt og sér. Það er takmarkað við utandyraflöt.
5. Laserpússun
Í snertilausu ferli sem kallast leysigeislun, er yfirborð efnisins brætt með leysigeislun, sem gerir yfirborðsspennu kleift að slétta út galla þegar efnið storknar.
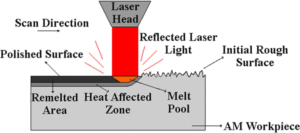
- AðferðÞunnt lag af efni er brætt með því að beina leysigeisla að yfirborði hólfsins. Þegar bráðna efnið fyllir í galla sléttist yfirborðið þegar það kólnar.
- HagurTilvalið fyrir lítil, flókin svæði, afar nákvæmt og stjórnað.
snertilaus aðferð, sem dregur úr líkum á mengun.
Tilvalið fyrir flókin eða erfitt að ná til yfirborða.
- GallarÞarfnast sérstaks leysibúnaðar.
takmarkast af getu efnisins til að storkna og bráðna án þess að breyta eiginleikum sínum.
6. Plasmapússun
Plasmapússun fjarlægir smáútfellingar af yfirborðinu með því að nota plasma, jónað gas. Þessi aðferð virkar sérstaklega vel fyrir yfirborð sem þurfa samræmda áferð án vélræns álags eða til að pússa óleiðandi efni.
- Málsmeðferð: Lágþrýstingsloft er komið inn í lofttæmishólfið, sem myndar plasma. Þegar jónir plasmasins ráðast á yfirborðið, er efnið fjarlægt atóm fyrir atóm.
- Kostir: Gefur afar hreina og hágæða fleti. Minna líkamlegt tjón þar sem verkfærin komast ekki í snertingu við hlutinn sem unnið er með. Hentar fyrir yfirborð sem ekki eru úr málmi.
- galliHægari en vélrænar aðferðir. Það krefst sérstaks plasma- og lofttæmisbúnaðar.
7. Ómskoðunarpússun
Yfirborð lofttæmishólfsins er pússað með ómskoðunarpússun , sem notar hátíðni ómskoðunartitring til að hræra í slípiefnisblöndu. Þessi tækni er fullkomin fyrir pússun lítilla eða flókinna hluta.
- Málsmeðferð: Hátíðni titringur sem ómskoðunarskynjari framleiðir veldur því að slípiefnisagnirnar í seyjunni sveiflast og pússa yfirborðið.
- HagurFrábært fyrir flókna rúmfræði og smáatriði. Nákvæmt og eyðileggjandi. Minnkar líkur á efnistapi eða óhóflegri slípun.
- Gallar: Ókostur er að það virkar ekki vel á stórum yfirborðsflötum. Það krefst nákvæmrar stjórnunar á samsetningu og titringseiginleikum leðjunnar.
8. Segulmögnunarslípunarpússun (MAP)
Í segulslípunartækni eru slípiefnin notuð til að pússa yfirborð með segulsviðum. Þessi tækni virkar mjög vel fyrir flókin form eða innri yfirborð sem ekki er hægt að komast að með hefðbundnum verkfærum.
- Málsmeðferð: Þegar segulsvið er kynnt til sögunnar raða járnsegulmagnaðar slípiefnisagnir sér og ferðast eftir yfirborðinu og pússa það jafnt.
- Kostir: Hentar vel við flóknar rúmfræði og innri yfirborð. Það getur pússað erfiða staði án þess að þurfa að nota raunverulegan búnað. Lítil yfirborðsskemmd og einsleit áferð.
- Gallar: Takmarkað við svæði þar sem segulsvið geta komið fyrir eða við járnsegulmögnuð efni. Það krefst nákvæmrar stjórnunar á slípiefninu og styrk segulsviðsins.
9. Vökvaþotupólun
Háþrýstisvökvi sem inniheldur slípiefni er beint á yfirborðið við vökvaþrýstislípun til að slita og pússa undirlagið. Þetta virkar mjög vel fyrir yfirborð sem krefjast mikillar nákvæmni og fyrir nákvæma pússun.
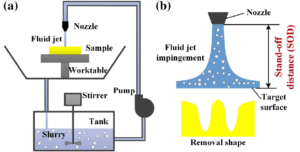
- MálsmeðferðFerlið felur í sér að pússa og fjarlægja smásæjar agnir af yfirborði hólfsins með því að beina þrýstiþotu af vökva sem inniheldur fínt slípiefni.
- HagurÞað býður upp á framúrskarandi stjórn og nákvæmni í pússunarferlinu. Tilvalið fyrir viðkvæm efni sem þola ekki handpússun. Það er hægt að nota á bæði málm- og önnur yfirborð.
- Gallar: Ókosturinn er að til að viðhalda stöðugum vökvaþrýstingi og flæði þarf sérhæfðan búnað. Vinnslan er hægari fyrir stærri svæði.
4. Efnisatriði sem þarf að hafa í huga við pússun
Efniviðurinn í hólfinu er lykilþáttur í vali á bestu fægingaraðferðinni fyrir eftirvinnslu í lofttæmishólfi. Val á viðeigandi fægingaraðferð tryggir yfirborðsheilleika, hámarksafköst og endingu lofttæmishólfsins þar sem mismunandi efni bregðast mismunandi við fægingaraðferðum. Helstu efni og mikilvægir þættir fyrir fægingu eru taldir upp hér að neðan:
1. Ryðfrítt stál
Styrkur ryðfrítt stáls, auðveld framleiðsla og tæringarþol gerir það að einu vinsælasta efninu fyrir smíði lofttæmisklefa. Til að forðast mengun og útblástur í lofttæmisforritum er nauðsynlegt að yfirborðið sé slétt og hreint.
- FægingartækniRyðfrítt stál er oft pússað með vélrænum, efnafræðilegum og rafpússunaraðferðum.
Með hliðsjón af:
- Í ofurháu lofttæmi (UHV) stillingum er rafslípun oft notuð til að fá mjög slétta, spegilmyndandi áferð sem dregur úr útgasun, en vélræn slípun er best til að slétta hrjúf yfirborð.
- Pólun verður að vera stjórnað til að koma í veg fyrir myndun galla á yfirborði sem gætu valdið tæringu eða mengun.
2. Ál:
Þó að ál sé mýkra en ryðfrítt stál og líklegra til að skemmast á yfirborði við vélræna fægingu, er það notað í lofttæmisklefum þegar létt uppbygging er nauðsynleg.
- FægingartækniÁl: Hægt er að pússa ál með vélrænum, efnafræðilegum eða rafpússun.
Dómgreind
- Sveigjanleiki áls krefst þess að nota nákvæmari vélrænar pússunaraðferðir til að forðast rispur á yfirborðinu.
- Hægt er að ná sléttu yfirborði með efnafræðilegri fægingu án þess að efnið verði fyrir vélrænum álagi.
- Hægt er að lágmarka yfirborðsgrófleika og auka viðnám efnisins gegn tæringu með rafpólun.
3. Kopar
Framúrskarandi varma- og rafleiðni kopars gerir hann að vinsælum valkosti fyrir sérhæfð lofttæmisklefa; en hann er einnig viðkvæmur og viðkvæmur fyrir tæringu eða tæringu.
Aðferð: Pólunaraðferðir fela í sér efna-, vélræna og rafpólun.
Atriði sem þarf að hafa í huga:
- Nauðsynlegt er að pússa koparyfirborð vandlega til að koma í veg fyrir oxun og rispur.
- Til að fá slétt og hreint yfirborð með minni líkum á tæringu eða mengun er mælt með rafpólun.
- Yfirborðið gæti þurft að endurgera með efnafræðilegri fægingu eftir vélræna vinnslu.
4. Títan:
Títan er vinsælt efni fyrir lofttæmisklefa í erfiðum aðstæðum eða þar sem þarf að vera létt vegna styrks þess, lágs eðlisþyngdar og einstakrar tæringarþols. Pússunaraðferðir fela í sér rafpússun, efnapússun og vélræna pússun.
Með hliðsjón af:
- Þrátt fyrir sterka tæringarþol þarf að pússa títan vandlega til að koma í veg fyrir yfirborðsskemmdir.
- Algengustu aðferðirnar til að búa til slétt, mengunarlaus yfirborð eru efnafræðileg fæging og raffæging.
- Mikilvægt er að fylgjast vel með vélrænni slípun þar sem hún getur leitt til breytinga á yfirborði og staðbundinnar upphitunar.
5. Gler og keramik
Lofttæmisklefar sem krefjast mikillar hitaþols eða gegnsæis fyrir sjónræna notkun nota gler og keramik. Þessi efni þarf að pússa með sérstökum aðferðum vegna brothættni þeirra.
Meðal fægingaraðferða eru vökvaþrýstislípun, efnafæging og ómskoðunarfæging.
Atriði til að hugsa um:
- Almennt séð er vélræn pússun ekki viðeigandi þar sem gler og keramik eru brothætt og geta brotnað á yfirborðinu.
- Fyrir þessi efni er mælt með efna- og ómskoðunarpússun því hún gefur slétt yfirborð án þess að valda þeim óhóflegu álagi eða skaða.
- Fyrir afar nákvæma yfirborðsfrágang, sérstaklega í íhlutum í ljósfræðilegum gæðaflokki, er vökvaþrýstiþvottur möguleiki.
6. Ómálmefni (fjölliður)
Fyrir tiltekna notkun gætu ákveðnir hlutar lofttæmisklefa verið úr fjölliðum eins og PTFE (Teflon). Þessi efni þarf að pússa með aðferðum sem koma í veg fyrir ofhitnun og skemmdir. Pússunaraðferðir fela í sér efnapússun og ómsjárpússun.
Dómgreind:
- Þar sem fjölliður eru viðkvæmar fyrir hitabreytingum er oft forðast vélræna slípun.
- Til að búa til slétt yfirborð án þess að breyta uppbyggingu efnisins er beitt ómskoðun og efnafræðilegri fægingu.
5. Skref í pússunarferlinu
Við framleiðslu á lofttæmisklefum er pússun margþrepa ferli sem tryggir hreint, slétt og gallalaust yfirborð fyrir bestu frammistöðu í lofttæmisstillingum. Pússunarferlið samanstendur af eftirfarandi nauðsynlegum skrefum:
1. Undirbúningur yfirborðs
Að undirbúa yfirborðið fyrir pússun er fyrsta skrefið í pússunarferlinu. Til þess þarf að þrífa, affita og hylja suma hluta sem ekki þarf að pússa.
Aðgerðir sem gripið hefur verið til:
Þrif: Notið leysiefni eða hreinsiefni til að losna við óhreinindi, olíur, skít eða leifar frá vinnsluaðgerðum.
Fituhreinsun: Til að losna við þrjóska fitu og olíur skal nota efnafituhreinsiefni eða ómskoðunarhreinsun.
Yfirborðsgríma : Til að vernda svæði sem þarf ekki að pússa er hægt að hylja þau með grímu.
Mikilvægi : Þegar yfirborðið er rétt undirbúið er komið í veg fyrir að óhreinindi festist í efnið við slípun og allt yfirborðið er undirbúið fyrir slétta áferð.
2. Gróf pólering
Fyrsta skrefið í efnisfjarlægingu er gróf slípun. Meginmarkmiðið er að losna við allar frávik á yfirborði, rispur, vinnslumerki og aðra hugsanlega framleiðslugalla.
Aðgerðir sem gripið hefur verið til:
Gróf slípiefni : Til að útrýma verulegum göllum skal nota gróf slípiefni eins og kísilkarbíð eða áloxíð.
Slípibelti, slípihjól og önnur vélræn verkfæri má nota við vélræna pússun.
 Gróft sandpappír Pólun yfirborðs (heimild. Shutterstock)
Stýrður þrýstingur : Til að koma í veg fyrir að nýir gallar myndist á yfirborðinu skal gæta þess að beitt sé jöfnum þrýstingi.
Mikilvægi : Með því að skapa yfirborð sem er tiltölulega flatt, slétt og laust við veruleg galla, undirbýr gróf slípun brautina fyrir fína slípun.
3. Fínpússun
Annað skrefið í fægingu, sem miðar að því að framleiða spegilmyndandi gæði, kallast fínfæging. Í þessu skrefi er yfirborðið fínpússað með fínni slípiefnum og fægingarferlum þar til það er sléttara.
Aðgerðir sem gripið hefur verið til:
Fínni slípiefni: Efni eins og demantpasta eða fínt áloxíð eru notuð sem smám saman fínni slípiefni.
Rafpólun : Til að fá mjög endurskinsríka og slétta áferð er hægt að beita rafpólun á þessu stigi á málma eins og ál og ryðfrítt stál.
Aðferðir án slípiefna: Efna- eða ómskoðunarpússun eru dæmi um aðferðir án slípiefna sem notaðar eru á efnum eins og keramik, gleri eða fjölliðum.
Mikilvægi: Yfirborðsgrófleiki er minnkaður með fínni slípun, sem er nauðsynlegt til að draga úr útgasun, forðast mengun og auka heildarafköst soghólfsins.
4. Yfirborðsskoðun.
Til að meta gæði slípaðs yfirborðs og ganga úr skugga um að það uppfylli nauðsynlegar kröfur er yfirborðsskoðun nauðsynlegt fyrsta skref.
Skref sem taka þátt:
Sjónræn skoðun: Í fyrstu skoðuninni er notað stækkunargler til að leita að augljósum yfirborðsgöllum eins og rispum, blettum eða ójöfnum.
Mæling á yfirborðsgrófleika: Til að ákvarða hversu slétt yfirborð er skal nota prófílmæla eða önnur verkfæri til að mæla yfirborðsgrófleika. Mjög lágur yfirborðsgrófleiki (venjulega á milli 0.1 og 0.4 míkron) er oft nauðsynlegur fyrir lofttæmisklefa.
Smásjárgreining: Til að finna jafnvel minnstu galla á nákvæmum yfirborðum er hægt að nota smásjár- eða leysigeislaskönnun.
Mikilvægi: Með því að skoða yfirborðið er tryggt að pússunarferlið hafi skilað tilætluðum árangri og að engir gallar séu til staðar sem gætu haft áhrif á virkni lofttæmishólfsins.
5. Lokahreinsun og skoðun
Síðasta hreinsunar- og skoðunarstigið tryggir að engin óhreinindi séu eftir á slípuðu yfirborðinu eftir að yfirborðið uppfyllir nauðsynleg skilyrði áður en lofttæmisklefinn er notaður.
Skref tekin:
Ómskoðunarhreinsun : Venjulega eru ómskoðunarböð notuð til að hreinsa lofttæmishólfið til að losna við allar leifar eða fínar fægiefni sem kunna að hafa verið eftir á yfirborðinu.
Efnaskolun : Til að tryggja að yfirborðið sé óaðfinnanlegt skaltu íhuga að nota efnaskolun með afjónuðu vatni eða öðrum hreinsilausnum.
Þurrkun: Til að fjarlægja allt eftirstandandi vatn af yfirborði hólfsins er það þurrkað með köfnunarefnisgasi eða hreinu, síuðu lofti.
Síðasta skoðun: Til að ganga úr skugga um að engin mengunarefni, agnir eða gallar séu á yfirborðinu er framkvæmd síðasta sjónræna og smásjárskoðun.
Mikilvægi: Öllum leifum eða agnum sem gætu haft áhrif á virkni lofttæmishólfsins, sérstaklega í ofurháu lofttæmi (UHV), er fjarlægt við lokahreinsun og skoðun. Þetta tryggir að yfirborð hólfsins sé óaðfinnanlegt og tilbúið til notkunar.
6. Pólunarbúnaður og verkfæri
Til að fægja í lofttæmisklefa þarf að nota sérstök verkfæri og búnað sem eru hannaður fyrir efnið og fægingaraðferðina sem notuð er. Helstu gerðir verkfæra og búnaðar sem notaður er í fægingarferlinu eru taldar upp hér að neðan:
1. Vélræn fægingarverkfæri
Til að slétta yfirborð felur vélræn slípun í sér að það er slípað líkamlega. Til að tryggja jafna áferð án þess að valda göllum krefst þessi aðferð nákvæmra tækja.
- Slípihjól: Þetta er notað til grófslípunar fyrir upphaf, þar sem útrýmt er verulegum yfirborðsgöllum, núningi og vinnslumerkjum. Hægt er að velja ýmsar kornstærðir út frá efninu og æskilegum yfirborðsgæðum.

- Slípiefni beltiÞar sem þau bjóða upp á stöðuga núning eru slípibönd oft notuð á stórum flötum. Þau fást í mismunandi kornstærðum, bæði fyrir grófa og framúrskarandi slípun.
- Pólunarpúðar og diskarPússefni eru borin á ásamt pússunarpúðum og diskum til að fá glansandi og slétt yfirborð. Val á pússunarpúðum fer eftir efninu sem verið er að pússa, sem getur verið úr filti, froðu eða bómull.
- Snúningspússari og pússari: Þessi flytjanlegu eða kyrrstæðu tæki, sem bera fægiefni á yfirborð með jöfnum þrýstingi og hraða fyrir fína fægingu, eru kölluð snúningsfægivélar og púðar.
- Segulslípunarpússun (MAP): Á svæðum þar sem erfitt er að ná til með hefðbundnum vélrænum pússunarbúnaði eru segulsvið notuð til að meðhöndla slípiefni í ferli sem kallast segulpússun (e. magnetic sliping (MAP)).
2. Rafpólunarbúnaður:
Í rafefnafræðilegri rafslípun er vinnustykkið (lofttæmishólfið) sökkt í raflausnarbað og þjónar sem anóða. Rafslípunarbúnaður tryggir slétt og glansandi yfirborð og samræmda efnisfjarlægingu.
Rafvökvaböð : Þessi böð innihalda sérstaklega útbúna rafvökvalausn og geta innihaldið brennisteins- eða fosfórsýrur. Til að tryggja áreiðanlega fjarlægingu efnisins er hitastigi rafvökvabaðsins haldið í skefjum.
Aflgjafar: Anóðan (vinnustykkið) og katóðan (oft ryðfrí stálplata eða stöng) verða að hafa nauðsynlegan rafmagnsspennumun sem myndast af jafnstraumsaflgjafa (DC). Til að stjórna hraða efnisfjarlægingar og sléttleika yfirborðsins er aflgjafinn nákvæmlega stilltur.
Festingar: Þessar eru notaðar til að tryggja jafna útsetningu fyrir rafsviðinu með því að festa lofttæmishólfið þétt í rafvökvabaðinu. Flókin hólf geta þurft sérstakan búnað til að tryggja jafna slípun.
Katóða: Til að hefja nauðsynlega rafefnafræðilega viðbrögð eru katóður staðsettar nálægt vinnustykkinu. Katóðan verður að vera staðsett á viðeigandi hátt til að tryggja samræmda slípun á öllu yfirborðinu.
3. Efnafræðileg fæging:
Efnapússun skapar hreint yfirborð með því að fjarlægja þunnt lag af efni með vandlega stýrðum efnahvörfum. Efnapússunarbúnaður veitir nákvæma stjórn á ferlinu til að koma í veg fyrir galla á yfirborðinu.
Efnaböð: Þessi böð eru úr sérstökum efnum og innihalda súra eða basíska lausn. Til dæmis má meðhöndla málm með lausn af flúorsýru og saltpéturssýru. Samsetning efnabaðsins er sérstaklega hönnuð til að útrýma ófullkomleika á yfirborði án þess að valda verulegu efnistapi.
Hitastýringarkerfi: Hitastigið hefur mikil áhrif á efnafræðilega fægingu. Til að viðhalda réttu hitastigi fyrir skilvirka efnisfjarlægingu og forðast óæskileg aukaverkanir eru hitunar- eða kælikerfi sameinuð efnabaðinu.
4. Laserpússun
Háorku leysigeislar eru notaðir í leysislípun til að bræða og slétta yfirborð efnis, sem gerir bráðna efninu kleift að storkna í jafna slétta áferð.
Leysigeisli: Helsta búnaðurinn sem býr til orkumikla leysigeisla sem geta brætt yfirborð efnis er leysigeislinn, sem getur verið CO2-, trefja- eða Nd-leysir. Auk nákvæmni og stjórnanleika eru trefja- og Nd-leysir oft notaðir.
Geislaflutningskerfi: Leysigeislinn er beint á tilætlaðan stað á vinnustykkinu með því að nota spegla, linsur og ljósleiðara. Til að tryggja samræmda efnisfjarlægingu tryggir þessi tækni að leysirinn sé fullkomlega einbeittur á yfirborðið.
5. Segulmögnunarslípunarpússun (MAP)
Segulmúrslípun gerir það mögulegt að pússa viðkvæma hluti og erfiða staði nákvæmlega, þar á meðal innri yfirborð röra.
Segulsviðsframleiðandi: Segulsviðið, sem rafseglar eða varanlegir seglar framleiða, er nauðsynlegur þáttur í segulslípunarefni. Til að stjórna slípiefnum við slípun er sviðsstyrkurinn stilltur.
Slípiefni: Slípiefnin sem notuð eru í MAP eru annað hvort járnsegulmögnuð eða parasegulmögnuð og eru oft samsett úr litlum slípiefnum (kísillkarbíði, demanti eða áloxíði) ásamt járndufti. Þessar agnir eru notaðar til að slípa yfirborðið þar sem þær laðast að segulsviðinu.
Snúningskerfi : Til að tryggja jafna slípun yfir allt yfirborðið er vinnustykkið eða slípiefnið snúið í ýmsum MAP-kerfum. Þetta er sérstaklega gagnlegt við slípun á rörlaga eða sívalningslaga yfirborðum.
6. Plasmapússun:
Fyrir viðkvæm yfirborð og efni sem krefjast mikillar nákvæmni virkar það ótrúlega vel.
Plasmaframleiðslueining: Með því að nota orkugjafa eins og útvarpsbylgjur (RF) eða jafnstraum (DC), jónar þessi eining gas (venjulega vetni, súrefni eða argon) til að framleiða plasma. Með efnahvörfum eða eðlisfræðilegri sprengjuárás fjarlægir jónaða gasið efni af yfirborðinu.
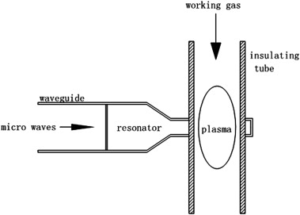
Lofttæmisklefi: Til að skapa stýrt andrúmsloft þar sem plasma getur haft áhrif á yfirborð efnisins, er slípunin framkvæmd inni í lofttæmisklefa. Lofttæmið tryggir mikla nákvæmni og mengunarvarnir.
7. Vökvaþotupólun
Vökvaþotupússun felur í sér eftirfarandi búnað.
Dæla með háþrýstingi
Háþrýstisdæla er notuð til að þrýsta á vökvann til að skapa nauðsynlegan hraða fyrir skilvirka efnisfjarlægingu. Til að tryggja samræmda slípun þarf dælan að skila stöðugu og stjórnanlegu flæði.
Öryggis- og girðingarkerfi
FJP er venjulega framkvæmt í lokuðu rými til að vernda öryggi notanda og forðast mengun þar sem þar eru notaðir hraðskreiðar þotur af slípiefni.
Kerfi fyrir staðsetningu og hreyfistjórnun
Vinnustykkið eða þotustúturinn er oft festur á tölvustýrt kerfi sem gerir kleift að hreyfa sig nákvæmlega til að ná fram einsleitri pússun.
7. Staðlar og kröfur um pússun
ASTM og ISO staðlarnir:
ISO staðlar : tryggja einsleitni og framúrskarandi yfirborðsáferð lofttæmisklefa og skilgreina leyfileg skilyrði fyrir hreinleika og yfirborðsgrófleika.
ASTM staðall: Til dæmis tilgreinir ASTM B912 forskriftir fyrir rafpólun á ryðfríu stáli, með áherslu á gæði yfirborðsáferðar og tæringarþol.
Reglugerðir í hverjum iðnaði stjórna yfirborðsmeðferð til að takmarka útblástur, koma í veg fyrir mengun og viðhalda heilleika lofttæmis. Þessar ráðleggingar styðja við að varðveita bestu mögulegu endingu og afköst lofttæmisklefa.
8. Áskoranir og lausnir í pússun
Eftirfarandi áskoranir eru til staðar og lausnir þeirra.
Áskoranir:
- Ójöfnur á yfirborðiÞað getur verið erfitt að ná fram samræmdri yfirborðsfægingu á flóknum rúmfræðim.
- lausn: Til að fjarlægja efni einsleitt skal nota nákvæmnisstýrðar pússunaraðferðir eins og vökvaþrýstiþvott eða CNC-aðstoðaða pússun.
Áskoranir:
- EfnisnæmiÖflug pússun gæti skemmt viðkvæm efni.
- lausn: Til að draga úr vélrænu álagi efnisins skal nota snertilausar aðferðir eins og leysi- eða plasmapússun.
Áskoranir:
- Tímafrekt ferliAð pússa flókna eða stóra fleti getur tekið langan tíma.
- lausn: Til að flýta fyrir ferlinu skal nota sjálfvirkan búnað og háþróaðar pússunaraðferðir (eins og segulslípunarefni).
Áskoranir:
- Mengun: Yfirborðsmengun getur haft áhrif á afköst lokatómarúmshólfsins.
- lausn: Til að tryggja að yfirborðið sé laust við óhreinindi skal framkvæma vandlega hreinsun og skoðun eftir pússun.
Áskoranir
- Hitamyndun: Við pússun getur of mikill hiti valdið því að yfirborðið afmyndast.
- lausn: Til að takast á við hita á áhrifaríkan hátt skal nota kælikerfi og stilla slípunarskilyrði.
9. Kostir réttrar pússunar í lofttæmisklefum
Hér eru nokkrir kostir þess að pússa í eftirvinnslu lofttæmisklefa.
- Betri skilvirkniYfirborðshrjúfleikar minnka með réttri pússun, sem einnig lágmarkar útgasun og agnamyndun, bætir skilvirkni lofttæmis og hreinleika.
- Bætt ending: Ending lofttæmisklefa eykst til muna með réttri pússun, sem lagar galla á yfirborðinu og eykur viðnám gegn umhverfisáhrifum.
- Þol gegn tæringu og efnahvörfumÞegar pússun er framkvæmd með aðferðum eins og rafpússun, sem gerir yfirborðið óvirkt, minnkar hætta á tæringu.
- Framlengdur líftímiPússun lengir endingartíma lofttæmishólfsins með því að útrýma örgöllum og draga úr sliti.
- Úrbætur í fagurfræði og virkni: Auk þess að vera fagurfræðilega ánægjuleg, lágmarka slípuð yfirborð líkur á mengun, auðvelda þrif og tryggja hámarksafköst í krefjandi aðstæðum.
10. Notkun fægingar í ýmsum atvinnugreinum
Í mörgum mismunandi geirum er pússun nauðsynleg til að bæta skilvirkni og áreiðanleika lofttæmisklefa. Helstu notkunarsvið eru talin upp hér að neðan:
Loft- og geimferðafræði: Nákvæmar lofttæmisaðstæður og lítil útgasun eru nauðsynleg í gervihnattaprófunum og rannsóknum í loft- og geimferðafræði, og það er hvernig slípuð lofttæmisklefar eru notaðir.
Framleiðsla hálfleiðara: Framleiðsla örflaga og rafeindaíhluta í þessum geira er tryggð með afar hreinum, slípuðum hólfum sem eru laus við mengun.
Lyfjafræði og líftækni: Til að tryggja að engin yfirborðsmengun komi fram við lyfjaframleiðslu eru slípuð lofttæmishólf nauðsynleg fyrir sótthreinsun og hreinlæti í aðferðum eins og frostþurrkun.
Vísindarannsóknir : Á sviðum eins og öreindafræði og efnisfræði, þar sem smáir ófullkomleikar á yfirborði geta haft áhrif á niðurstöður, eru slípuð yfirborð í lofttæmisklefum nauðsynleg fyrir nákvæmar rannsóknir.
Kjarnorkuiðnaður : Mikil lofttæmisgæði eru nauðsynleg fyrir öruggar og skilvirkar tilraunir í kjarnorkuiðnaðinum, þar sem slípuð hólf eru notuð í aðferðum eins og rannsóknum á kjarnasamruna.
11. Niðurstaða
Í smíði lofttæmisklefa er rétt slípun það sem gleymist þegar kemur að því að bæta hreinleika, afköst og endingu. Í mikilvægum geirum, eins og flug- og geimferðaiðnaði, rafeindatækni og líftækni, tryggir slípun að lofttæmisklefar starfi sem best með því að bæta tæringarþol eða tryggja ótrúlega slétt yfirborð.
Fyrir nýjustu tækni eru slípuð hólf mikilvæg því þau veita nákvæmni, áreiðanleika og lengri líftíma þegar þau eru notuð rétt. Var þessi bloggfærsla gagnleg fyrir þig? Hefur þú einhverjar spurningar? Láttu okkur bara vita með því að skrifa athugasemd hér að neðan.







