Ál og málmblöndur þess hafa fjölmarga notkunarmöguleika í ýmsum geirum, svo sem í flutningum, almennri verkfræði, rafmagns-, burðarvirkja- og byggingariðnaði. Það er einnig gagnlegt í framleiðslu á innlendum vörum og til umbúða í efna- og matvælageiranum. Ál, samanborið við aðra málma, hefur lága hörku og hátt varmaþenslugildi. Þetta gerir framleiðslu á nákvæmum álíhlutum viðkvæma fyrir aflögun vörunnar.
Fjölbreyttir þættir stuðla að aflögun nákvæmra íhluta úr álblöndu. Þessir þættir eru meðal annars efni, framleiðsluumhverfi, lögun hlutar og afköst skurðarvökva. Eftirfarandi eru leiðir til að draga úr aflögun í íhlutum úr álblöndu við CNC-vinnslu:
1. Minnka innri spennu álefnisins
Spenna er skilgreind sem mæling á innri kröftum sem myndast þegar agnir í efni þrýsta hver á aðra. Álag er mælikvarði á spennu sem endurspeglar aflögunargráðu sem innri spenna efnis veldur. Álag í efni er annað hvort valdið af innri eða ytri kröftum. Ytri kraftar beita spennu á massa efnisins (t.d. þyngdarafl) eða á yfirborð þess (t.d. snertikrafta, ytri þrýsting, núning).
Leifarspenna er algeng tegund spennu sem oft verður til eftir framleiðsluferlinu. Leifarspenna veldur mestri aflögun í þunnum íhlutum.
Nokkrar af algengustu aðferðunum til að losa um spennu í áli eru:
- Að framkvæma röð vægra skurða þegar íhluturinn nálgast fullunna stærð. Að draga úr spennu á hlutnum milli grófvinnslu og frágangsvinnslu getur einnig dregið úr eða útrýmt aflögun sem stafar af vinnsluálagi.
- Losun titringsspennu (e. titringsspennulosun (VSR)) er einnig önnur algeng leið til að draga úr spennu. VSR felur í sér að beygja málminn með nægilegri sveifluvídd til að sameina myndaða spennu og eftirstandandi spennu. Þetta leiðir til plastflæðis, sem leiðir til spennulosunar. Til að hámarka spennulosun miðar VSR á ómsveiflutíðni málmsins. Þessi aðferð til að draga úr spennu án hitauppstreymis er notuð í málmvinnslu til að bæta víddarstöðugleika og vélrænan heilleika. Hún er sérstaklega notuð fyrir steypt, smíðað eða soðið ál. Nákvæmir íhlutir með einstaklega þröngum víddar- eða rúmfræðilegum vikmörkum eru oft notaðir með VSR.
- Krýógenísk aðferð er önnur aðferð til að draga úr spennu sem dregur úr eftirstandandi spennu ásamt því að bæta slitþol og tæringarþol. Álhlutur er settur í sérstakan tank og undirgefinn fljótandi köfnunarefni. Eftir tegund málmblöndu og þykkt lækkar hitastigið niður í -300°F og málmurinn er látinn vera þar í ákveðinn tíma. Hitastigið er síðan smám saman hækkað í stofuhita. Krýógenísk aðferð er valkostur við algengari hitameðferðaraðferðir. Ál sem er meðhöndlað á þennan hátt hefur minni líkur á aflögun og er sterkara og endingarbetra. Aðrir kostir eru minni spennusprungur, lægri núningstuðull og aukin höggþol. Hlutir sem eru meðhöndlaðir á þennan hátt eru auðveldari í vinnslu og viðgerð og fullunnir hlutar hafa lengri líftíma.
- Hitameðferðaraðferðir fyrir ál
- Glæðing. Álblöndur eru oft hertar með vinnuþrýstingi snemma í framleiðsluferlinu. Vísvitandi plastaflögun vinnustykkis er oft lýst sem álagsherðingu. Álagsherðing breytir kristölluðu uppbyggingu málmsins og er síðan endurstillt með glæðingu. Málmurinn er hitaður í allt að þrjár klukkustundir, við hitastig á bilinu 570°C til 770°C. Þetta dregur úr spennu sem stafar af vinnuherðingarferlinu og hjálpar til við að leysa aflögun og aðra erfiðleika.
- Hitameðferð í lausn er önnur tegund hitameðferðar. Málmurinn er dýft í lausn við hátt hitastig (á milli 825°F og 980°F) og síðan kældur til að kæla efnið hratt. Þetta fangar uppleyst efni sem síðan falla út og valda öldrunarherðingu. Málmurinn er auðveldur í meðförum strax eftir kælingu, en hann harðnar með tímanum og verður sífellt erfiðari í meðförum.
2. Auka skurðarvirkni verkfærisins.
Það er mikilvægt að velja réttu skurðarverkfærin til að draga úr aflögun íhlutavinnslu. Efni skurðarverkfæranna og rúmfræðilegir þættir hafa mikil áhrif á skurðkraft og hita.
Rúmfræðilegir þættir sem hafa áhrif á skilvirkni verkfæra eru:
i. Framhlið
Framhornið verður að vera vandlega stillt til að varðveita styrk blaðsins; annars myndu hvassar brúnir skemmast. Hallahornið ætti að vera rétt stórt til að varðveita styrk eggsins. Annars vegar er hægt að nota það til að brýna brúnir. Það getur hins vegar einnig dregið úr skurðaraflögun, tryggt slétta flísafjarlægingu og síðan dregið úr skurðkrafti og hitastigi. Notkun verkfæra með neikvæðu hallahorni er ekki ráðlögð.
ii. Horn að aftan
Afturhornið hefur veruleg áhrif á hliðarslit og vinnslugæði. Þegar afturhornið er ákvarðað er skurðþykktin mikilvægur þáttur sem þarf að hafa í huga. Verkfærið sem notað er verður að hafa viðeigandi varmadreifingarskilyrði, því ætti að nota lægra útfellingarhorn. Þetta er vegna mikils fóðrunarhraða, mikils skurðálags og mikillar varmaframleiðslu við gróffræsingu. Skarpar brúnir eru nauðsynlegar við fínfræsingu til að draga úr núningi milli hliðarinnar og vélunnar sem og teygjanlegri aflögun. Þar af leiðandi ætti að velja breiðara útfellingarhorn.
iii. Helix horn
Spiralhornið þarf að vera eins stórt og við á til að tryggja mjúka fræsingu og lægri fræsingarkraft.
iv. Aðalfrávikshorn
Rétt lækkun á aðalfrávikshorninu getur bætt varmadreifingu og lækkað meðalhita vinnslusvæðisins.
3. Aðferðir við klemmu vinnustykkis ættu að vera bættar
Í ákveðnum þunnveggja álhlutum með lágan stífleika er hægt að nota klemmuaðferðirnar sem lýst er hér að neðan til að draga úr aflögun:
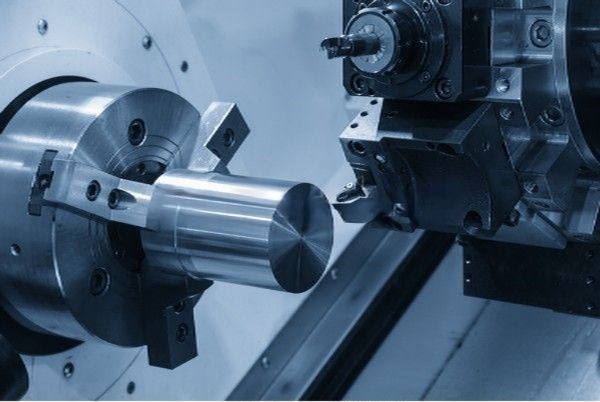
Þriggja kjálka sjálfmiðjandi chuck
- Ef þriggja kjálka sjálfmiðjandi chuck eða fjaðurchuck er notaður til að klemma þunnveggja CNC vinnsluhylsunarhluta úr geislastefnu, mun vinnustykkið án efa afmyndast þegar það losnar eftir vinnslu.
Nota ætti aðferð til að þrýsta ásendafletinum með góðum stífleika. Þráðlaga dorn er framleiddur til að finna innra gat hlutarins út frá staðsetningu innra gatsins. Hann ætti að vera settur í innra gat hlutarins. Endafletinum er þjappað saman við hlífðarplötuna og hnetunni er hert aftur á bak, þannig að hægt sé að koma í veg fyrir aflögun við vinnslu á ytri hringnum og ná nákvæmni í vinnslu.
- Nema verið sé að vinna með þunnveggja plötuhluta er ráðlegt að nota lofttæmissogbolla til að ná jafnari dreifðum klemmukrafti og síðan vinna með minni skurðmagn til að forðast aflögun hlutarins.
Einnig er hægt að nota fyllingaraðferðir. Til að auka stífleika þunnveggja vinnuhluta er hægt að setja miðla í vinnuhlutinn til að draga úr aflögun vinnuhlutans við klemmu og skurð. Til dæmis er hægt að hella þvagefnisbráð sem inniheldur 3% til 6% kalíumnítrat í vinnuhlutann. Eftir vinnslu skal dýfa vinnuhlutanum í vatn eða áfengi, síðan leysa upp og tæma fylliefnið.
4. Bæta hönnun skurðarverkfæra
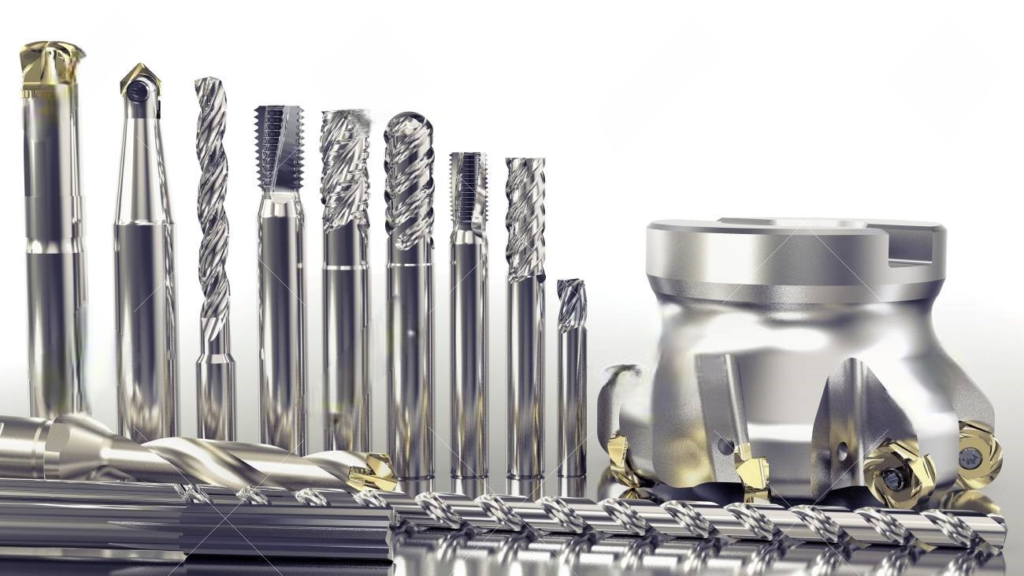
Skurðarverkfæri
- Minnkaðu fjölda tanna á fræsarskurðinum og aukið rýmið fyrir flísar.
Stærra flísarflatarmál er nauðsynlegt vegna mikillar mýktar áls og mikillar aflögunar við skurð við vinnslu.
Þannig ætti radíus botns flísarúðunnar að vera stærri, en fjöldi fræsartanna ætti að vera minni. Auka ætti radíus botns tanksins, en minnka fjöldi fræsartanna. Til að lágmarka aflögun á þunnveggja álhluta vegna flísastíflu eru tvær skurðartennur notaðar í fræsi sem er 20 mm eða minni, og þrjár skurðartennur í fræsi sem er 30 til 60 mm.
- Brýnið tennurnar fínt.
Skurðbrúnin hefur grófleika Ra=0.4µm eða minna. Áður en nýtt skurðarverkfæri er notað skal nudda varlega framan og aftan á skurðartönnunum með fínu malbiki til að fjarlægja allar rispur eða minniháttar tennur sem kunna að hafa verið eftir eftir slípun verkfærisins. Skurðarhiti minnkar og skurðaflögun er lágmarkuð vegna þessarar aðferðar.
- Hafðu eftirlit með slitstaðli verkfærisins eins strangt og mögulegt er.
Yfirborðsgrófleiki vinnustykkisins eykst eftir því sem verkfærið slitnar, ásamt skurðhita og aflögun vinnustykkisins. Þar af leiðandi, auk þess að velja verkfæraefni með sterka slitþol, ætti slitstaðall verkfærisins ekki að vera meiri en 0.2 mm, annars myndast auðveldlega flísarbrúnir. Til að forðast aflögun ætti hitastig vinnustykkisins sem er unnið ekki að fara yfir 100°C við skurð með CNC-fræsingu eða CNC-beygju.
5. Skipuleggja framleiðsluferlið á viðeigandi hátt
Titringur kemur oft fyrir við fræsingu í háhraðaskurði vegna mikils vinnsluheimildar og slitróttrar skurðar. Þetta hefur áhrif á nákvæmni vinnslu og yfirborðsgrófleika. Þess vegna er CNC háhraðaskurðarferli almennt flokkað sem hér segir: gróffræsing - hálffrágangur - hornfræsing - frágangur. Það getur verið nauðsynlegt að framkvæma annað hálffrágangursskref áður en frágangur er gerður fyrir hluti sem krefjast mikillar nákvæmni. Hlutirnir eru látnir kólna náttúrulega eftir gróffræsingu til að draga úr innri spennu og aflögun.
Eftir grófvinnslu ætti eftirstandandi frávik að vera meira en aflögunin, almennt 1-2 mm. Yfirborð hlutarins ætti að vera einsleitt í allri frágangi.
Almennt séð er besta aðferðin til að draga úr aflögun skurðar, ná háum yfirborðsgæðum og viðhalda réttri vöru að halda verkfærinu stöðugu með 0.2-0.5 mm á meðan á frágangi stendur.
Auk þeirra ástæðna sem nefndar eru hér að ofan er rekstrartæknin einnig mikilvæg í raunverulegri notkun og rétt rekstraraðferð getur dregið verulega úr beygju álhluta.
6. Samhverf vinnsla
Til að bæta varmadreifingu og koma í veg fyrir varmaaflögun í CNC álvinnsluhlutum með miklum vinnsluheimildum verður að forðast mikla hitauppsöfnun. Samhverf vinnsla er tækni sem hægt er að nota til að gera þetta.
Tökum sem dæmi 90 mm þykka málmplötu sem þarf að minnka niður í 60 mm þykkt. Jafnvel þótt hver yfirborð sé meðhöndlað í lokastærð og samfelld vinnsluþörf sé töluverð, ef fræsingarhliðin færist samstundis yfir á hina hliðina, verður hitauppstreymi vandamál og flatnin á málmplötunni verður aðeins 5 mm.
Hins vegar, ef samhverf vinnsluaðferð er framkvæmd á báðum hliðum, má meðhöndla hvert yfirborð að minnsta kosti tvisvar í viðbót þar til fullstærð er náð, sem er hagstætt fyrir varmaleiðni og hægt er að stilla flatneskjuna við 0.3 mm.
7. Veldu viðeigandi skurðarbreytur
Hægt er að minnka skurðkraft og skurðhita sem af því hlýst með því að nota réttar skurðarbreytur. Þegar skurðarbreyturnar eru stærri en venjulega í vélrænni vinnslu mun það leiða til of mikils skurðkrafts. Of mikill skurðkraftur getur auðveldlega valdið aflögun íhluta, sem og haft áhrif á stífleika spindilsins og endingu verkfærisins.
Af öllum skurðarbreytum hefur dýpt bakskurðarins mest áhrif á skurðkraftinn. Að fækka skurðarverkfærum er nauðsynlegt til að tryggja að hlutar aflagist ekki. Þetta veldur þó minnkaðri vinnsluhagkvæmni. Þessari áskorun er hægt að leysa með hraðfræsingu með tölulegri stýringu.
Vélvinnsla getur dregið úr skurðarkrafti og tryggt vinnsluhagkvæmni með því að minnka afturskurðardýpt, auka fóðrun og hækka vélhraða.

8. Takið eftir gönguleið skurðarverkfærisins
Skurðaröð fyrir grófvinnslu og frágang ætti að vera aðgreind.
Gróffræsun forgangsraðar skilvirkni fræsingar og markmiði um vinnsluhraða á tímaeiningu. Í flestum tilfellum er hægt að nota öfuga fræsingu. (Afturfræsingarvél er tegund valsverks þar sem vinnustykkið er keyrt á milli tveggja rúlla bæði fram og aftur. Nafnið sem öfugt fræsingarvél dregur af því að stálið fer fram og til baka á milli rúllanna og minnkar þykktina smám saman með hverri umferð.)
Það er að segja, umframefni á yfirborði eyðublaðsins er fjarlægt eins fljótt og skilvirkt og mögulegt er, og rúmfræðileg útlína sem þarf til frágangs er í raun mynduð.
Þegar kemur að frágangi ætti að leggja áherslu á nákvæmni og gæði og nota skal niðurfræsingu. Skurðþykkt skurðartanna lækkar jafnt og þétt frá hámarki niður í núll við niðurfræsingu, þannig að vinnuherðingin minnkar verulega, sem og aflögun íhlutarins.
9. Tvöföld þjöppun á þunnveggjum hlutum
Klemmkraftur veldur aflögun við vinnslu á CNC álhlutum. Áður en lokastærð er náð þarf að losa pressaða hlutinn og minnka þrýstinginn til að ná upprunalegu formi. Síðan ætti að beita öðrum þrýstingi til að draga úr aflögun vinnustykkisins sem myndast við klemmuna.
Stuðningsflöturinn er besti staðurinn fyrir annan þrýstipunktinn og klemmukrafturinn ætti að vera beittur í þá átt að hámarksstífleika.
Þjöppunarkrafturinn ætti að vera nægilegur til að koma í veg fyrir að vinnustykkið losni ef allt er í lagi.
Þessi aðferð krefst notkunar hæfra starfsmanna, en hún getur tryggt að unnir CNC álhlutar aflagast eins lítið og mögulegt er.
10. Borun og fræsun
Vinnsla hola í CNC álvinnsluhlutum hefur sínar eigin áskoranir. Þegar fræsarinn er notaður beint á íhlutinn verða skurðflísarnar ekki sléttar vegna skorts á sundurlausu rými í fræsarinum. Þetta veldur því að mikill skurðarhiti safnast upp, sem þenst út og afmyndar CNC álvinnsluhlutina, sem og veldur skemmdum á íhlutnum eða verkfærinu.
Að bora fyrst og síðan fræsa er besta aðferðin til að takast á við þetta vandamál.
Þetta felur í sér að bora gat með verkfæri sem er ekki minna en fræsarinn áður en fræsarinn er settur í gatið til að hefja fræsingu.
11. Notið sérstaka skurðarolíu úr áli
Sérstök skurðarolía er tegund vökva sem verður að nota í öllu CNC skurðarferlinu til smurningar, kælingar og þrifa.
Hægt er að nota nokkrar gerðir af kælivökvum við vinnslu á áli.
Vatnsleysanlegar blöndur má nota með góðum árangri til að dreifa hita við grófvinnslu þar sem efnisfjarlæging nægir til að mynda hita.
Einföld steinefnaþéttiolía, 50–50 blanda af steinefnaþéttiolíu og steinolíu, blanda af 10% smjörlíki og 90% steinolíu og 100 sekúndna steinefnaolía sem er þynnt með steinefnaþéttiolíu eða steinolíu eru nokkrar aðrar olíur sem gætu verið ráðlagðar.
Nýjar skurðarolíur nota yfirleitt brennisteinsbætiefni gegn sliti sem kjarnaefni. Þetta er vegna stöðugra umbóta á hraðskreiða skurðarverkfærum, búnaði og ferlum. Þetta hjálpar til við að vernda verkfæri í hraðskreiða skurðarferlinu, bæta nákvæmni ferlisins og skilvirkni skurðar.