

Í framleiðsluiðnaði er varan oft mótuð og sett saman með verkfærum úr stáli. Slík verkfæri eru allt frá kunnuglegum og ósérhæfðum verkfærum, svo sem borvélum og skrúfjárnum, til sérhæfðari búnaðar eins og mót til að steypa bráðið málm eða móta hluti eins og bílaplötur (í verkfræði þýðir mótun smíði eða pressun). Það eru margar gerðir af verkfærastáli. Verkfærastál til að skera málm er venjulega valið úr fjölskyldu sem kallast hraðstál (HSS), sem bera það nafn vegna þess að það er hart og slitþolið allt að 600 gráður á Celsíus (C). HSS getur skorið málma á miklum hraða samanborið við verkfæri úr venjulegra stáli, sem byrja að mýkjast yfir 200 gráður á Celsíus, um það bil. Svipaður munur er á þeim gerðum stáls sem notuð eru til að steypa eða móta málm. Í þessum aðgerðum tala verkfræðingar um heitvinnslustál og kaltvinnslustál. Heitt vinnustál er notað í mót sem halda bráðnum málmum eins og áli og sinki á sínum stað þar til vökvinn storknar, eða til að móta málm yfir 200 gráður á Celsíus (u.þ.b.), en kalt vinnustál er notað til að móta málm undir sama hitastigi.
Hvernig gengur lífið dag frá degi? Er það í jafnvægi og allt eins og það á að vera? Er jafnvægi hvort sem litið er á veraldlega stöðu eða andlega? Lífið er eins og það er. Það er ekki alltaf sólskyn. Það koma reglulega lægðir með rok og rigningu. Við vitum að í heildar samhenginu er lægð hluti af vistkerfi að leita að jafnvægi. Stundum erum við stödd í miðju lægðarinnar. Þar er logn og gott veður, sama hvað gengur á þar sem stormurinn er mestur. Sama lögmál gildir varðandi þitt eigið líf. Ef þú ert í þinn miðju, þínum sannleik þá heldur þú alltaf jafnvægi átakalaust. Sama hvað gustar mikið frá þér þegar þú lætur til þín taka. Huldufólk hefur gefið okkur hugleiðslu sem hjálpar okkur að finna þessa miðju, finna kjarna okkar og sannleikann sem í honum býr. Þegar þú veist hver þú ert og hvers vegna þú ert hér, mun líf þitt vera í flæðandi jafnvægi. Hugleiðslan virkjar þekkinguna sem er í vitund jarðar og færir hana með lífsorkunni inn í líkama okkar. Þar skoðar hún hugsana og hegðunar munstrið og athugar hvort það myndar átakalausu flæðandi jafnvægi. Hinn möguleikinn er falskt jafnvægi sem hafa þarf fyrir að viðhalda með tilheyrandi striti, áhyggjum og ótta. Síðan leiðbeinir þessi þekking okkur að því jafnvægi sem er okkur eðlilegt. Við blómstrum átakalaust, líkt og planta sem vex átakalaut frá fræi í fullþroska plöntu sem ber ávöxt.
Í framleiðsluiðnaði hafa hugtökin „verkfæri“ og „verkfærastál“ sérstaka tæknilega merkingu. Þau eru notuð til að lýsa þeim hluta framleiðsluvélarinnar sem kemst í snertingu við vöruna og stálinu sem þessi hluti er gerður úr, ef hann er úr stáli (eins og venjulega er gert).
Verkfæri, þannig skilgreind, má nota til að skera, steypa eða móta.
Skurður er aðgerð sem borvél eða einpunktsverkfæri á rennibekk framkvæma. Það er einnig aðgerð sem fjölpunktsverkfæri á fræsivél eða sagarblað framkvæma.
Steypa er sú aðgerð að halda bráðnu málmi, eða öðru bráðnu efni, á sínum stað þar til það storknar.
Mótun er sú aðgerð að smíða, beygja eða stansa vinnustykki þannig að lögun þess breytist án þess að efni tapist.
Stundum eru þessar aðgerðir sameinaðar, til dæmis þegar pressa sker hring í málmplötu og mótar hann samtímis í botn á potti.
Í þessari tæknilegu notkun er almennt vísað til vélarinnar sem geymir verkfærið og efnanna sem vélin sem geymir verkfærið er gerð úr, sérstaklega frá verkfærinu sjálfu.
Saga verkfærastáls
Fyrstu verkfærastálin voru líklega þau sem notuð voru til að búa til hefðbundin verkfæri eins og hamra, steðja, hnífa og axi. Þetta var varla aðgreinanlegt frá venjulegu járni sem framleitt var með frumstæðustu aðferðum í fyrstu.
En með tímanum lærðu hefðbundnir járnsmiðir að breyta eiginleikum járns til að gera það erfiðara fyrir sumar notkunarmöguleika og sterkara fyrir aðrar. Þessar breyttu gerðir af járni urðu fyrstu sönnu gerðir stáls.
Á fyrstu dögum stálframleiðslu, fyrir meira en þremur þúsund árum, uppgötvuðu smiðir að með því að hita upp járn af ákveðinni samsetningu og síðan dýfa því í olíu eða vatn, var hægt að gera það harðara en ef því væri einfaldlega leyft að kólna náttúrulega. Með „ákveðinni samsetningu“ á ég við járn sem innihélt um það bil eitt prósent af þyngd, eða svo, af uppleystu kolefni þegar það var heitt. Skyndileg slökkvun kom í veg fyrir að kolefnið losnaði úr lausninni og myndaði tiltölulega stórar agnir af járnkarbíði í grunnefni af tiltölulega hreinu og mjúku járni. Í staðinn læsti slökkvunarferlið kolefnisatómunum á sínum stað í því sem nú var þvingað grunnefni af járni og kolefni sem kallast martensít, sem er erfiðara að afmynda.
Auðvitað var öll þessi efnafræði ekki þekkt á þeim tíma. Þess í stað unnu smiðir fyrri tíma eftir ýmsum þumalputtareglum. Á enskri tungu gefur þetta tilefni til hugtaksins „black art“. Verk smiðanna var list fremur en vísindi, það var skítugt og svart í efnislegum skilningi, og ofan á það vissi enginn raunverulega hvað smiðirnir voru að gera. Voru þeir í bandalagi við djöfla úr álíka eldheitri gryfju helvítis? Af öllum þessum ástæðum var verk smiðsins þekkt sem „black art“, hugtak sem er notað yfir öll önnur álíka dularfull ferli í dag.

Mynd af hefðbundnum járnsmið (1606 e.Kr.) í almenningseign í gegnum Wikimedia Commons
Með tímanum varð list smiðanna flóknari og færari, þó hún væri enn list. Stykki úr hörðustu stáli voru sett þar sem brún blaðsins væri og sameinuð stykjum úr mýkri en sterkari stáli til að mynda meginhluta blaðsins. Önnur aðferð til upphafsframleiðslu fólst í því að fella karbíðdendrít út í einum stálblokk. Hins vegar kom það upp í upphafi að samsetta efnið var síðan barið, hitað og brotið saman oft til að brjóta niður hugsanlega sprunguvaldandi óhreinindi og gasbólur og mynda blöð með sterkum búkum og hörðum brúnum. Þessar aðferðir, sem meðal annars innihéldu japanska mokume-gane aðferðina og Mið-Austurlanda Damaskus aðferðina, framleiddu stál með hvirfilmynstrum sem afhjúpuðu undirliggjandi uppbyggingu, sérstaklega þegar það var etsað. Samt sem áður var lítil vísindaleg skilningur á því hvað var í raun að gerast, öfugt við innsæisríkari og listrænni skilning.

Japanskt sverð smíðað með mokume-gane tækni á bakgrunni úr keðjubrynju. Ljósmynd eftir 'Dafannin', 12. maí 1986, CC BY-SA 4.0 í gegnum Wikimedia Commons.
Hlutirnir urðu vísindalegri seint á 1700. öld og snemma á 1800. öld. Tilkoma nútíma efnafræði gerði það ljóst að stál þess tíma var málmblanda, reyndar samsett úr járni og öðrum frumefnum; að aðalaukefnið var kolefni; og að kolefnið tók á sig mismunandi myndir í mjúku stáli, hörðu stáli og steypujárni (þar sem styrkur kolefnis var um fjögur prósent miðað við þyngd).
Með því að auka hlutfall kolefnis í stálinu á stýrðan hátt varð mögulegt að framleiða afar hart, þó nokkuð brothætt, stál sem hentaði vel til að skera aðrar gerðir stáls. Þannig fæddust fyrstu verkfærastálin af nútímagerð.
Þessi fyrstu verkfærastál sameinuðu að mestu leyti martensít (hert með kælingu) grunnefni með viðbótarinnifellum af járnkarbíði.
Hins vegar höfðu þær þann ókost að mýkjast oft við hitastig yfir 200 gráður á Celsíus og það takmarkaði hraðann sem hægt var að nota þær til að skera önnur stál.
Árið 1868 fann skoski verkfræðingurinn Robert Mushet, sjálfur sonur eins af fyrstu járnmeistaranum til að viðurkenna mikilvægi kolefnis, upp á stáltegund sem hélst hörð við hærra hitastig.
Nýja málmblandan, þekkt sem Mushet-stál, innihélt ekki aðeins venjulegt magn af kolefni heldur einnig meira magn af mangan og wolfram. Mushet-stál hafði einnig þann óvenjulega eiginleika að þurfa ekki að vera kæft í vökva. Það var fyrsta „loftherðandi“ stálið: stál sem herti niður í martensít-lík stig einfaldlega með því að kæla sig niður úr rauðum hita í loftstraumi.
Í byrjun 1900. aldar bættu bandaríski verkfræðingurinn Frederick Winslow Taylor og samstarfsmenn hans eiginleika Mushet-stálsins enn frekar. Niðurstaðan varð þekkt sem hraðstál (HSS). HSS er enn harður allt upp í 500 eða jafnvel 600 gráður á Celsíus: þaðan kemur nafnið, þar sem það er hægt að nota það til að skera önnur stál á enn meiri hraða en Mushet-stál. Samhliða járni og kolefni sem eru sameiginleg öllum gerðum stáls, innihalda flestar HSS-málmblöndur enn mikið magn af wolframi, auk króms, sem hefur komið í stað mangansins í upphaflegu Mushet-blöndunni.
Nú til dags eru karbítoddar oft notaðir í krefjandi málmskurðarverkefnum, þó að hraðstál sé enn ákjósanlegt efni til framleiðslu á sagarblöðum og snúningsborum, þar sem ísetning karbítodda væri venjulega óframkvæmanleg, sérstaklega í smærri þvermál og fínni tönnar.
En hvað með steypu og mótun?
Hingað til hef ég lýst framförum í verkfærastáli sem notað er til að skera hluti, allt frá fyrstu blöðum til nútíma HSS iðnaðarverkfæra. Hins vegar á nútíma munurinn á köldvinnslustáli og heitvinnslustáli í raun við um stál sem notað er til steypu og mótunar.
Heitvinnslustál er notað í ferlum þar sem hitastig verkfærisins fer yfir 200 gráður á Celsíus (392 gráður á Fahrenheit).
Kaltvinnslustál er notað í ferlum þar sem hitastig verkfærisins er undir 200 gráðum á Celsíus.
Skilalínan við 200 gráðu Celsíus er ekki alveg hörð og föst, þar sem til eru margar mismunandi málmblöndur með mismunandi eiginleika, en hún er hefðbundin skilalína sem mikið er vísað til í fræðiritum.
Í öllum gerðum verkfærastáls eru helstu orsakir bilana brot, aflögun (sérstaklega varanleg eða „plastísk“ aflögun), slit á yfirborði og þróun sprungna vegna þreytu á yfirborði af völdum hringrásarspennu. Hringrásarspenna er bæði af vélrænum og hitauppstreymisuppruna; hitaspenna er sérstaklega alvarlegt vandamál fyrir verkfærastál til heitvinnslu.
Kalt vinnutæki stál
Kaltvinnslustál er almennt kolefnisríkt stál, sem inniheldur yfirleitt um eitt til eitt og hálft prósent kolefni miðað við þyngd. Algengustu gerðirnar eru olíuherðandi lágblönduð stál, loftherðandi meðalblönduð stál og kolefnisríkt stál og krómríkt stál.
Olíuherðandi lágblönduð stál er ódýrust. Fyrir utan þá staðreynd að þau innihalda færri óhreinindi eru þau að öðru leyti svipuð og gamaldags verkfærastál sem notað var fyrir Mushet stál.
Loftherðandi meðalstálblöndur herða með minni aflögun en stál sem þarf að herða. Þær er einnig hægt að herða í þykkari hlutum en olíuhert stál, allt að 100 millimetra eða meira.
Hákolefnis- og hákrómefni, sem eru hert annaðhvort með olíukælingu eða loftherðingu eftir nákvæmri samsetningu þeirra, eru slitþolnust.
Kaltvinnslustál er venjulega notað í fjölmörgum daglegum iðnaðarnotkunum, þar á meðal:
- Dælusteypa úr plasti
- Deyjar til að móta þunnar málmplötur eins og bogadregnar yfirbyggingarplötur bíla
- Rennibekkir og miðstöðvar
- rollers
- Rúlluformunarmót fyrir skrúfganga og riflun
- Rúmarar, rúmarar, tappa og dorn
- Hjól og haldarar fyrir vinnslu á vír og köldum rörum
- Skæri, blöð og önnur skurðarverkfæri, fyrir notkun þar sem klippingin er stutt og lítill hiti myndast
- gauges
- Blankunar-, teikningar- og gatunarform
Heitt verkfæri stál
Eins og Mushet-stál og elstu hraðstálin, hafa heitvinnslustál hefðbundið innihaldið mikið magn af wolfram sem málmblöndunarefni. Hins vegar eru einnig til heitvinnslustál sem hafa króm sem aðal málmblöndunarefni og aðrar gerðir sem hafa mólýbden sem aðal málmblöndunarefni.
Samhliða hraðskurði og borun málma eru heitvinnslustál venjulega notuð til:
- Dælusteypa úr málmum
- Extrusion
- Móta
- Framleiðsla á glervörum
Efnisval fyrir steypu
Steypuferli þar sem verkfærastál er notað eru kölluð dælusteypa, þar sem verkfærið þjónar sem deyja og gefur lokaafurðinni nákvæma eða tiltölulega nákvæma lögun á þann hátt sem er trúverðugri og endurtakanlegari en mögulegt er með steypu í sandmótum.
Steypun á rætur líklega að rekja til steypu stafa fyrir hreyfanlega leturgerð á 1400. öld e.Kr., í opnum formum í laginu eins og hver stafur. Í nútíma skilningi er málmurinn sprautaður undir þrýstingi í mót úr tveimur gagnstæðum verkfærum, sem hann fyllir nákvæmlega.
Deyjaverkfæri fyrir plast eru almennt gerð úr sérstökum gerðum af köldvinnslustáli, þekkt sem P-stáli, úr áli eða úr beryllíum-kopar málmblöndum. Kostir kopars og áls, fyrir þessa notkun, eru meðal annars mun meiri varmaleiðni og þar af leiðandi hraðari og jafnari kæling en stál.
Hins vegar endast stálmót lengur (allt að milljónir hringrása) og geta betur staðist rof frá hraðskreiðum plaststútum, sérstaklega ef þau innihalda slípandi samsetta styrkingu eins og glerþráð. Sumar yfirborðsáferðir er aðeins hægt að ná áreiðanlega með stáli.
Efnisval fyrir mótunarferli
Málmmótunarferli þar sem kaltvinnslustál er notað fela almennt ekki í sér mjög mikla aflögun málmsins. Að rúlla skrúfgangi á yfirborð stangar eða að þrýsta flatri málmplötu inn í flóknar sveigjur á yfirbyggingu bíls eru dæmigerð fyrir kaltmótunarferli í þeim skilningi.
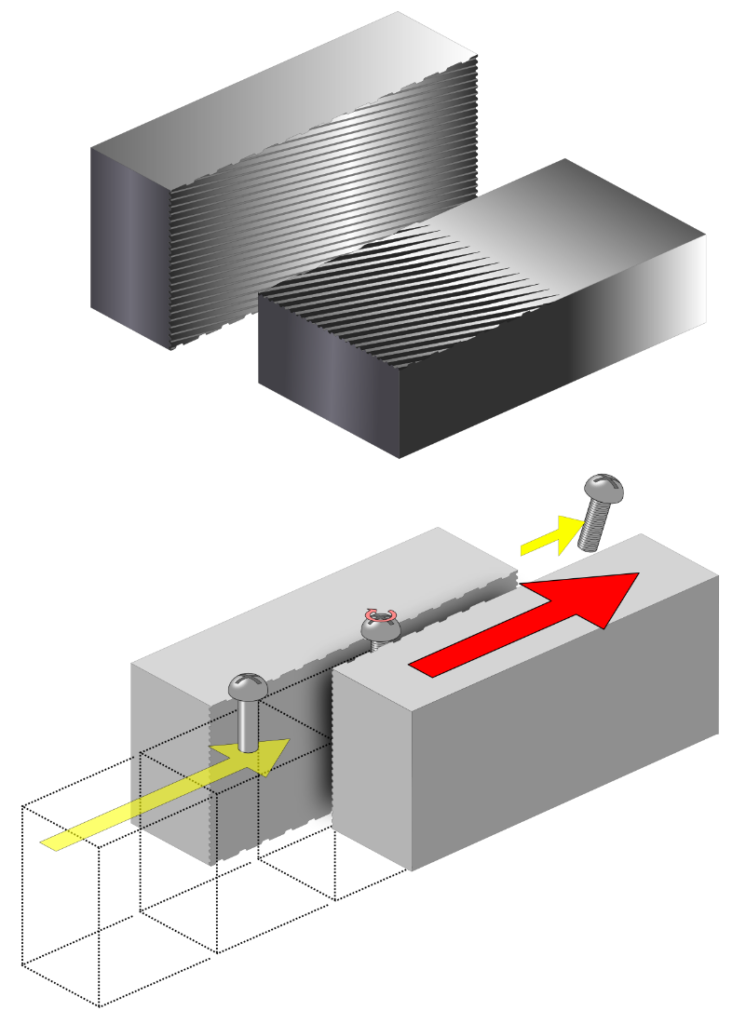
Kaldvalsun skrúfganga. Mynd eftir 'Tosaka', 12. október 2009, CC BY 3.0 í gegnum Wikimedia Commons.
Kaldvinnsluferli bæta oft gæði málmsins með því að endurstilla kristallabyggingu málmsins og herða hann , þó að áhrifin á kristallabygginguna séu venjulega bundin við yfirborðið og minna dramatísk en í tilviki smíða, sem ég fjalla um í næsta kafla.
Allar þær róttækari aðferðir við málmmótun fela í sér heita vinnu (yfir 200 gráður á Celsíus). Eins og fram hefur komið eru þetta meðal annars:
- Útdráttur og
- Móta
Eins og við höfum einnig nefnt, er framleiðsla glerhluta önnur mikilvæg notkun fyrir heitvinnslustál.
Útpressun er ferlið þar sem heitt og mýkt efni er þrýst í gegnum pressunarform til að mynda langan hlut með fastri þversniðsprófíl. Þekktustu dæmin um útpressaða hluti eru plast- og álprófílar, sem geta haft nokkuð flókin form. Hægt er að pressa plastprófílana með köldvinnslustálspressum, en álprófílana verður að pressa með heitvinnslustálspressum.
Sérstök tegund útpressunar er uppstyttur útdráttur, notaður til að móta hluti eins og álhólka og pilluhylki. Með uppstyttri útpressun er mót þrýst niður í auðan málmstykki sem síðan rennur aftur á bak í kringum mótið til að mynda dósina eða rörið. Það er sannarlega merkilegt að hægt sé að móta dósir og rör með svona þunnum en jöfnum veggjum með þessari aðferð.
Óaðfinnanleg rör eru einnig framleidd með útpressun. Heilsteyptur kubbur er hitaður og síðan stunginn í miðjuna. Hann er síðan settur yfir dorn og gefinn lokastærð og veggþykkt með útpressun.
Smíða er ferlið þar sem heitur málmur, oft rauðglóandi, er barinn í lokaform með iðnaðarhamri, með aðeins minniháttar vinnsluaðgerðum (skurði). Gott dæmi um vöru sem venjulega er framleidd með smíða er skiptilykill. Hamarinn getur verið knúinn vélrænt í báðar áttir eða lyftur vélrænt og sleppt með þyngdaraflinu („fallsmíða“).

Smíði stáldekka fyrir hjól járnbrautarlesta. Mynd eftir Rainer Halama , 19. júní 2010, CC BY-SA 3.0 í gegnum Wikimedia Commons.
Smíðatækni er bein iðnaðarafkoma eldri smíðatækni eins og mokume-gane og Damaskus. Hún hefur svipaða áhrif, þ.e. að hún veldur því að glerkennd óhreinindi og gasbólur dreifast og lokast, og stóru kristallarnir eða „kornin“ sem finnast venjulega inni í steyptum málmi – svipað og gljáflísin á galvaniseruðu járngirðingu, sem sjálf eru tegund af málmkristalli – rofna og koma í staðinn fyrir minni og í mörgum tilfellum einnig afmyndast í átt að ytri sveigjum lokaformsins.
Eins og búast mátti við er fínkornabygging betri en gróf; og fínkornabygging þar sem kornin fylgja einnig lögun vörunnar bætir enn frekar vélræna eiginleika fullunnins hlutar, sem gerir það mun ólíklegra að hluturinn springi í horni undir miklu álagi en ella.
Á vefsíðunni dropforging.net er að finna mjög góð dæmi um kristalla sem fylgja lögun sinni . Meginlíkindin við vörur færustu smíða fyrri tíma eru augljós, nema hvað að í þessu tilfelli er útkoman iðnaðarvara frekar en sverð.
Margir af „alvarlegustu“ vélrænu hlutunum, hlutum sem bera þungar byrðar og hefðu alvarlegar eða að minnsta kosti mjög pirrandi afleiðingar ef þeir brotnuðu, eru smíðaðir. Ásamt lyklum, sem gætu brotnað á þeim stöðum þar sem álagið er mest, nálægt mötunni, ef þeir væru smíðaðir með einhverri annarri aðferð, eru smíðaðir hlutir meðal annars sveifarásar véla og tengistangir sem tengja stimplana við sveifarásinn, þó að stimplarnir sjálfir séu yfirleitt steyptir. (Smíðaðir stimplar eru hins vegar notaðir í kappakstursvélum og eru að verða sífellt vinsælli í almennri notkun).
Það eru tvær megingerðir smíða: opin smíði og lokuð smíði. Opin smíði þrýstir málmi í gróft form og bætir almenna innri uppbyggingu hans en gefur honum ekki neina sérstaklega ákveðna lögun eða kornamynstur. Lokuð smíði framleiðir ákveðnari form og kornamynstur.







