

CNC-vinnsla er mikið notuð framleiðsluferli sem mótar efni með því að fjarlægja umframefni úr vinnustykki. Í þessu ferli myndast oft úrgangur í formi málmflísar, úrgangs og afgangsefnis. Þessar aukaafurðir eiga sér stað þegar skurðarverkfæri fjarlægja efnislög til að ná fram æskilegri lögun, stærð og yfirborðsáferð íhlutar.
Að lágmarka úrgang í CNC-vinnslu er mikilvægt bæði af efnahagslegum og umhverfislegum ástæðum. Að draga úr óþarfa efnisfjarlægingu hjálpar framleiðendum að lækka framleiðslukostnað, bæta rekstrarhagkvæmni og nota hráefni á ábyrgari hátt. Til dæmis, þegar álblokkir eru unnar til að framleiða flugvélafestingar, eru mikið magn af málmflögum fjarlægð. Án vandlegrar skipulagningar og skilvirkra vinnsluaðferða getur töluverður hluti verðmæts efnis tapast í ferlinu.
Hönnunarbestun í CNC vinnslu
Hönnunarákvarðanir sem teknar eru áður en framleiðsla hefst hafa bein áhrif á magn efnis sem verður fjarlægt við vinnslu. Þegar hlutar eru hannaðir án þess að taka tillit til skilvirkni vinnslunnar krefst ferlið oft mikillar skurðar, viðbótaruppsetningar og óþarfa efnisfjarlægingar. Vandleg hönnunaráætlun hjálpar framleiðendum að draga úr úrgangi en viðhalda jafnframt nauðsynlegum styrk og virkni íhlutsins.
CAD hermun á CNC vinnsluhönnun
Nútíma verkfræðiteymi treysta á stafræn hönnunartól og framleiðslureglur til að tryggja að hlutar séu fínstilltir áður en þeir komast í vélaverkstæðið. Nokkrar hönnunaraðferðir hjálpa til við að draga úr efnissóun og bæta jafnframt skilvirkni vinnslu.
CAD og CAM hermun
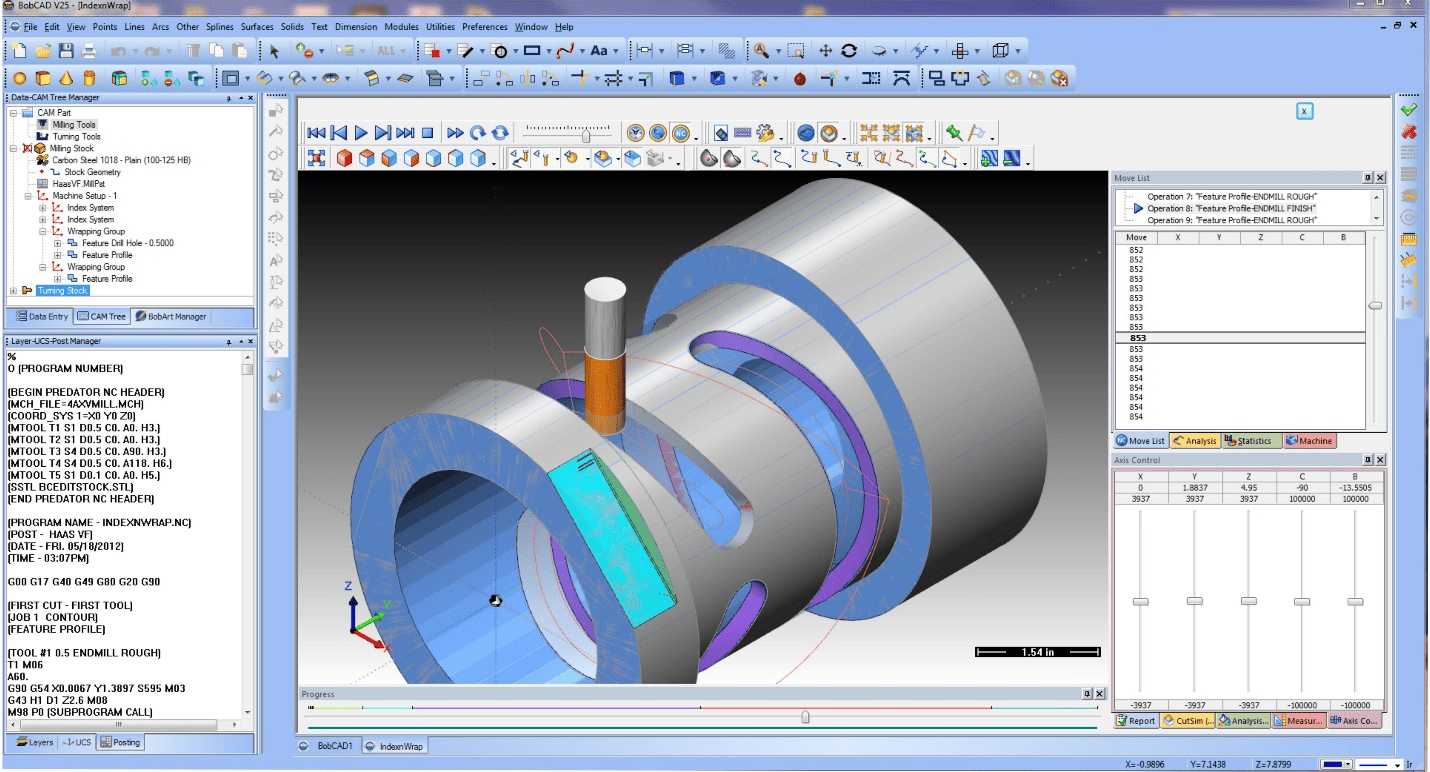
Tölvustýrð hönnun og tölvustýrð framleiðsluhugbúnaður gerir verkfræðingum kleift að prófa vinnsluferli áður en framleiðsla hefst. Þessar hermir sýna hvernig skurðarverkfæri hafa samskipti við efnið og afhjúpa svæði þar sem óhófleg efnisfjarlæging getur átt sér stað.
Að keyra hermun leiðir oft í ljós tækifæri til að einfalda hönnun eða aðlaga vinnsluaðferðir. Þar af leiðandi geta framleiðendur forðast óþarfa skurð og dregið úr efnistapi.
Til dæmis, þegar verkfræðingur hannar flugfestinga, gæti hann tekið eftir því með hermun að ákveðin svæði innihalda meira efni en þörf er á. Með því að minnka þykkt þessara hluta örlítið helst lokahlutinn traustur en þarfnast minna hráefnis við framleiðslu. Jafnvel litlar breytingar eins og þessar geta leitt til verulegs efnissparnaðar í stórum framleiðslulotum.
Hönnun fyrir framleiðslugetu (DFM)
Hönnun fyrir framleiðsluhæfni leggur áherslu á að búa til íhluti sem eru auðveldir og skilvirkir í vinnslu. Þegar hönnun inniheldur flókin form, djúp holrými eða erfið horn, verður vinnsluferlið oft hægara og skapar meira úrgang.
Með því að beita meginreglum DFM er hægt að einfalda rúmfræði hluta og draga úr magni efnis sem þarf að fjarlægja.
Nokkur hagnýt atriði í hönnun eru meðal annars:
- Einföldun innri eiginleika
Flókin innri holrúm krefjast oft sérhæfðra verkfæra og margra vinnsluferla. Með því að einfalda þessa eiginleika eða aðlaga stærðir þeirra geta verkfræðingar dregið úr skurðarþörfinni.
- Forðastu mjög þunna veggi
Þunnir hlutar geta leitt til villna í vinnslu eða titrings í verkfærum, sem getur leitt til skemmda á hlutum. Að viðhalda hæfilegri veggþykkt bætir stöðugleika vinnslunnar og dregur úr skraptíðni.
- Notkun staðlaðra gatastærða og radíusa
Staðlaðar stærðir verkfæra gera framleiðendum kleift að vinna eiginleika á skilvirkan hátt án þess að þurfa sérsniðin verkfæri. Þetta hjálpar til við að draga úr vinnslutíma og óþarfa efnisfjarlægingu.
Gott dæmi má sjá í iðnaðardæluhúsum. Í stað þess að hanna flókin innri holrými sem krefjast mikillar vinnslu, einfalda verkfræðingar oft innri uppbyggingu og varðveita jafnframt flæðisgetu vökvans. Þessi aðlögun dregur úr bæði flækjustigi vinnslu og efnissóun.
Að fínstilla hlutastefnu
Stefna vinnustykkisins við vinnslu hefur einnig áhrif á hversu skilvirkt efni er fjarlægt. Rétt staðsetning gerir kleift að vinna marga eiginleika í einni uppsetningu, sem dregur úr bæði vinnslutíma og hættu á villum.
Að breyta stefnu hluta á hönnunarstigi getur bætt skilvirkni vinnslu verulega . Þegar eiginleikar eru í samræmi við skurðarstefnu vélarinnar geta verkfæri fjarlægt efni á skilvirkari hátt og með færri umferðum.
Ímyndaðu þér vélrænan íhlut sem inniheldur göt, vasa og yfirborðseiginleika á mörgum hliðum. Ef hlutinn er illa staðsettur gæti vélvirkinn þurft nokkrar aðskildar uppsetningar til að klára verkið. Hver viðbótaruppsetning eykur vinnslutíma og getur leitt til óþarfa skurðar.
Með því að snúa hönnuninni á skipulagsstigi geta verkfræðingar stundum samstillt nokkra eiginleika á sama vinnslufleti. Þetta gerir kleift að klára hlutinn með færri aðgerðum, sem dregur úr bæði framleiðslutíma og efnissóun.
Skilvirk efnisval og birgðastjórnun
Efnisskipulagning gegnir mikilvægu hlutverki í að draga úr úrgangi við CNC-vinnslu. Stærð, gerð og magn hráefnis sem notað er í upphafi framleiðslu ákvarðar hversu mikið umframefni þarf að fjarlægja síðar. Þegar efni er illa valið eða ónákvæmt áætlað, framleiða vinnsluaðgerðir oft meira magn af úrgangi.
Framleiðendur einbeita sér því að því að velja viðeigandi efni og stjórna birgðum vandlega áður en vinnsla hefst. Rétt skipulagning gerir þeim kleift að draga úr óþarfa efnisfjarlægingu og viðhalda jafnframt framleiðsluhagkvæmni.
Að velja rétta hráefnið
Að velja rétt hráefni er ein einfaldasta leiðin til að draga úr úrgangi við vinnslu. Þegar upphafsstærð hlutarins passar vel við lokastærðir hlutarins þarf minni skurð og færri flísar myndast við vinnslu.
Verkfræðingar skoða oft nokkra þætti áður en þeir velja efni:
- Efnisvíddir sem passa vel við fullunninn hlut
Notkun á efni sem er miklu stærra en nauðsyn krefur eykur skurðarmagnið. Þegar efnisstærðin er nær lokastærð íhlutarins verður vinnsluferlið skilvirkara. Til dæmis getur val á álstöng með svipaðri stærð og lokafestingin dregið verulega úr magni flísanna sem framleiddar eru.
- Efnisflokkar sem henta notkuninni
Mismunandi efni haga sér mismunandi við vinnslu. Sumar málmblöndur mynda miklar flísar eða þurfa margar skurðarferðir. Að velja efni sem vinnur hreint getur dregið úr úrgangi og aukið endingartíma verkfæra.
- Staðlað efnisform
Staðlaðar stangir, plötur eða kubbar eru víða fáanlegar og oft stærðarvalin til að henta algengum vinnsluaðgerðum. Notkun þessara staðlaða forms dregur úr efnissnyrtingu og óþarfa fjarlægingu við framleiðslu.
Í flug- og geimferðaiðnaðinum, til dæmis, velja framleiðendur oft álstykki sem passa vel við lögun lokahlutarins. Þessi aðferð dregur úr magni hráefnis sem þarf að fjarlægja við vinnslu.
Birgðir og birgðastýring
Árangursrík birgðastjórnun hjálpar einnig til við að koma í veg fyrir sóun á efni. Léleg birgðastjórnun getur leitt til ofpöntunar á hráefni, sem getur að lokum orðið úrelt eða ónotað.
Framleiðendur treysta á stafræn kerfi til að fylgjast með efnisnotkun og viðhalda nákvæmum birgðaskrám. Þessi kerfi gera framleiðsluteymum kleift að skipuleggja innkaup út frá raunverulegri eftirspurn frekar en grófum áætlunum.
Nokkrar hagnýtar aðferðir hjálpa til við að bæta birgðastjórnun:
- Stafræn birgðaeftirlit
Margar verksmiðjur nota birgðastjórnunarhugbúnað til að fylgjast með innkomu efnis, birgðastöðu og notkunarmynstri. Þessar upplýsingar hjálpa innkaupateymum að panta aðeins það sem þarf fyrir komandi framleiðslulotur.
- Efnisspá byggð á framleiðsluáætlunum
Með því að samræma pantanir á hráefni við staðfestar framleiðsluáætlanir draga framleiðendur úr hættu á að umframbirgðir verði ónotaðar.
- Skýr merkingar- og geymslukerfi
Rétt geymsla og auðkenning efna kemur í veg fyrir rugling á milli mismunandi efnisgæða eða stærða. Þetta dregur úr líkum á að rangt efni sé skorið eða fargað.
Til dæmis gæti vélræn verkstæði sem framleiðir íhluti í lækningatækja fylgst með notkun títanstönga í gegnum stafrænt birgðakerfi. Með því að greina fyrri framleiðslugögn getur verkstæðið ákvarðað nákvæmlega hversu mikið efni þarf fyrir hverja lotu. Þetta kemur í veg fyrir óþarfa birgðasöfnun og dregur úr magni ónotaðs efnis sem annars gæti orðið að rusli.
Hreiður og hlutasamþjöppun
Önnur áhrifarík leið til að draga úr sóun í CNC-vinnslu er með betri hlutaskipulagningu. Þegar margir íhlutir eru framleiddir úr sama efnisblaði eða blokk, gegnir uppröðun þessara hluta mikilvægu hlutverki í því hversu skilvirkt efnið er notað. Vandleg skipulagning gerir framleiðendum kleift að hámarka nothæft svæði hráefna og draga úr afgangshlutum sem ekki er hægt að endurnýta.
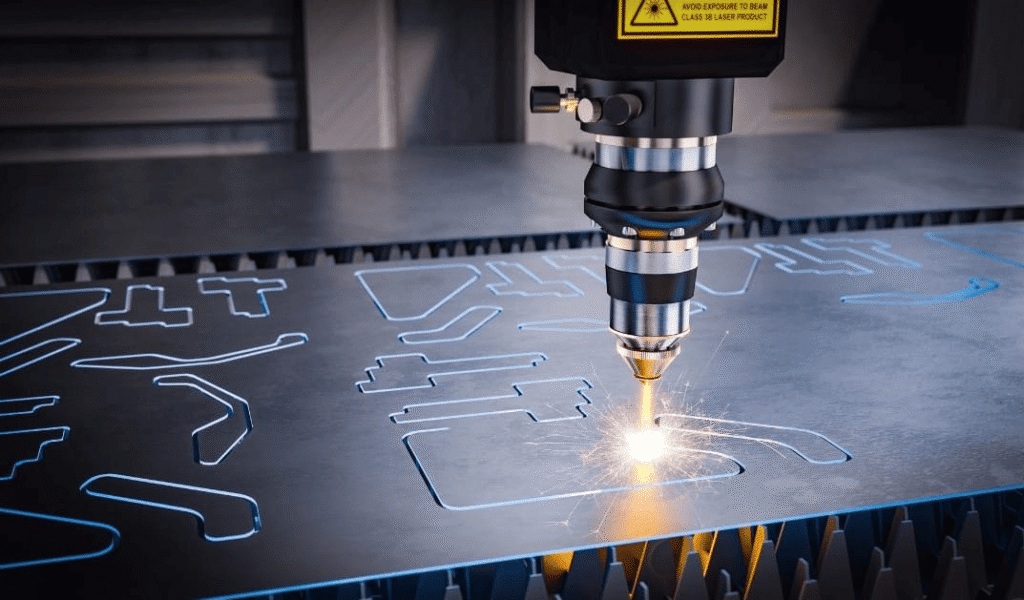
innfelldir CNC hlutar á málmplötu
Tvær aðferðir eru mikið notaðar til að bæta nýtingu efnis við framleiðslu. Þessar aðferðir beinast að því að raða hlutum á skilvirkan hátt og einfalda fjölda íhluta sem þarf í samsetningu.
Hreiðurhagræðing
Hreiðurgerð vísar til þess ferlis að raða mörgum hlutum innan einnar plötu, blaði eða efnisblokkar þannig að ónotað rými sé lágmarkað. Nútíma CNC-verksmiðjur treysta oft á sérhæfðan hugbúnað til að framkvæma þetta verkefni því handvirk áætlanagerð nær sjaldan sömu skilvirkni.
Hugbúnaður til að setja saman hreiður metur rúmfræði hvers íhlutar og ákvarðar hvernig hægt er að setja þá saman með lágmarks bili á milli þeirra. Niðurstaðan er skipulag sem notar eins mikið af tiltæku efni og mögulegt er.
Nokkrir hagnýtir kostir fylgja réttri hreiðurgerð:
- Hámarka nothæft efnisflatarmál
Hlutum er raðað þétt saman til að forðast stór tóm rými. Þetta tryggir að hægt sé að framleiða fleiri íhluti úr sömu málmplötunni.
- Að draga úr afgangsúrgangi
Þegar hlutum er raðað af handahófi verða oft óreglulegir bitar af ónotuðu efni eftir. Hugbúnaður til að hreiður saman dregur úr þessum afgangshlutum, sem dregur úr heildar efnissóun.
- Að bæta skurðarvirkni
Vel skipulagt skipulag gerir skurðarverkfærum kleift að fylgja styttri leiðum milli hluta. Þetta bætir skilvirkni vinnslu og dregur einnig úr framleiðslutíma.
Algengt dæmi má sjá í vinnslu á plötum. Þegar framleiddir eru margar litlar sviga úr álplötu raðar hugbúnaður hverri sviga þannig að lítið ónotað pláss skilur eftir á milli þeirra. Þar af leiðandi geta framleiðendur framleitt fleiri hluti úr einni plötu og myndað minna úrgangsefni.
Að sameina marga íhluti
Sameining hluta er önnur aðferð sem hjálpar til við að draga úr bæði efnissóun og flækjustigi framleiðslu. Í stað þess að vinna nokkra aðskilda íhluti og setja þá saman síðar, endurhanna verkfræðingar stundum vöruna þannig að margar aðgerðir séu samþættar í einn hlut.
Þessi aðferð dregur úr fjölda einstakra hluta sem þarf að vinna úr. Færri hlutar þýða einnig færri uppsetningar, styttri vinnslutíma og minna efni fjarlægt í heildina.
Hægt er að ná fram nokkrum ávinningi með sameiningu hluta:
- Minni efnisnotkun
Þegar einstakir íhlutir eru sameinaðir í einn hluta minnkar magn hráefnis sem þarf fyrir hvern einstakan hluta.
- Minnkuð vinnsluaðgerðir
Færri íhlutir þýða færri vinnslulotur og færri skurðarferðir, sem hjálpar til við að takmarka magn efnis sem fjarlægt er.
- Einfölduð samsetningarferli
Að fækka hlutum styttir einnig samsetningartíma og minnkar hættuna á vandamálum með röðun eða festingu.
Í bílaiðnaðinum er þetta hugtak oft notað við hönnun burðarhúsa. Íhlutur sem upphaflega samanstóð af þremur vélrænum hlutum getur verið endurhannaður sem eitt samþætt hús. Þessi breyting útrýmir viðbótarvinnsluskrefum og dregur úr magni úrgangsefnis sem framleitt er við framleiðslu.
Stefnumótandi vinnslutækni
Vélrænar aðferðir hafa áhrif á hversu skilvirkt efni er fjarlægt við CNC aðgerðir. Jafnvel þegar hönnun og efni eru vel skipulögð geta óhagkvæmar skurðaraðferðir samt sem áður skapað óþarfa úrgang. Með því að velja réttar vinnsluaðferðir geta framleiðendur fjarlægt efni á stýrðan og skilvirkan hátt og viðhaldið gæðum hluta.
Nútímaleg CNC kerfi bjóða upp á nokkrar háþróaðar skurðaraðferðir sem hjálpa til við að bæta nýtingu efnis. Þessar aðferðir beinast að því að viðhalda stöðugum skurðarskilyrðum, draga úr óhóflegum skurðarferlum og lágmarka vinnsluvillur.
Háhraða vinnsla
Háhraðavinnsla eykur skilvirkni með því að leyfa skurðarverkfærum að fjarlægja efni hratt og viðhalda nákvæmni. Með því að auka snúningshraða og hámarka fóðrunarhraða verður skurðarferlið sléttara og stjórnaðra.
Þessi aðferð hjálpar til við að draga úr úrgangi á nokkra vegu:
- Skilvirkari efnisflutningur
Hraðari skurðhraði gerir verkfærum kleift að fjarlægja efni í færri umferðum. Þetta dregur úr óþarfa skurðartíma og kemur í veg fyrir óhóflega efnisfjarlægingu.
- Bætt yfirborðsáferð
Slétt skurður dregur úr þörfinni fyrir viðbótarfrágang, sem oft fjarlægir meira efni en nauðsyn krefur.
- Minnkaður þrýstingur á verkfæri á vinnustykkið
Stýrðar skurðaraðstæður koma í veg fyrir aflögun í mýkri efnum, sem dregur úr hættu á að framleiða gallaða hluti.
Í bílaframleiðslu er hraðfræsun algeng þegar framleiddir eru álhlutar úr vélum. Tæknin fjarlægir mikið magn af efni hratt og nákvæmar víddir viðhaldast.
Aðlagandi verkfærabrautir
Aðlögunarhæfar verkfæraslóðir gera CNC-vélum kleift að aðlaga skurðarslóðir út frá lögun og flækjustigi hluta. Í stað þess að fylgja stífum hreyfingum aðlagar verkfærið stöðugt hreyfingu sína til að viðhalda stöðugum skurðarskilyrðum.
Þessi aðferð bætir skilvirkni vinnslunnar þar sem skurðarverkfærið helst í snertingu við efnið á stýrðan hátt.
Helstu kostir aðlögunarhæfra verkfæraslóða eru meðal annars:
- Stöðug notkun verkfæra
Skurðtækið viðheldur stöðugri snertingu við efnið, sem kemur í veg fyrir skyndilegt álag á verkfærið og dregur úr óþarfa skurði.
- Bætt flísarýming
Flísar eru fjarlægðar á skilvirkari hátt, sem kemur í veg fyrir að þær trufli skurðarferlið.
- Minni hætta á óhóflegri efniseyðingu
Stýrð hreyfing verkfærisins tryggir að aðeins nauðsynlegt magn af efni sé fjarlægt.
Til dæmis, þegar beygð yfirborð eru unnin á íhlutum í geimferðum, leyfa aðlögunarhæfar verkfæraslóðir skurðarverkfærinu að fylgja flóknum rúmfræðiformum og viðhalda stöðugum skurðarskilyrðum. Þessi aðferð bætir nákvæmni og dregur úr sóun sem stafar af ónákvæmri vinnslu.
Precision Machining
Nákvæm vinnsla leggur áherslu á að ná nákvæmum víddum og þröngum vikmörkum í fyrstu vinnslulotunni. Þegar hlutar eru framleiddir nákvæmlega frá upphafi forðast framleiðendur viðbótarvinnsluferla og draga úr líkum á að farga gölluðum íhlutum.
Nákvæm vinnsla byggir á nokkrum mikilvægum aðferðum:
- Nákvæm kvörðun vélarinnar
Vel stilltar CNC vélar viðhalda stöðugri skurðnákvæmni allan framleiðsluferlið.
- Stöðugar skurðarbreytur
Réttur fóðrunarhraði og snúningshraði tryggja mjúka skurð og koma í veg fyrir víddarvillur.
- Nákvæm skoðun meðan á framleiðslu stendur
Reglulegar mælingar gera rekstraraðilum kleift að greina lítil frávik áður en þau leiða til gallaðra hluta.
Nákvæmni er sérstaklega mikilvæg í atvinnugreinum sem krefjast strangra gæðastaðla. Framleiðsla lækningatækja er skýrt dæmi um þetta. Íhlutir eins og skurðtæki verða að uppfylla nákvæm vikmörk. Þegar vinnsla er nákvæm frá upphafi eru færri hlutar hafnað og efnissóun minnkar verulega.
Verkfærastjórnun og viðhald
Ástand skurðarverkfæra hefur bein áhrif á gæði vélunnar og magn efnisúrgangs sem myndast. Slitin eða illa viðhaldin verkfæri geta valdið hrjúfum yfirborðum, víddarvillum og jafnvel skemmdum íhlutum. Reglulegt eftirlit og viðhald verkfæra tryggir að vinnsla haldist skilvirk og dregur úr óþarfa úrgangi.
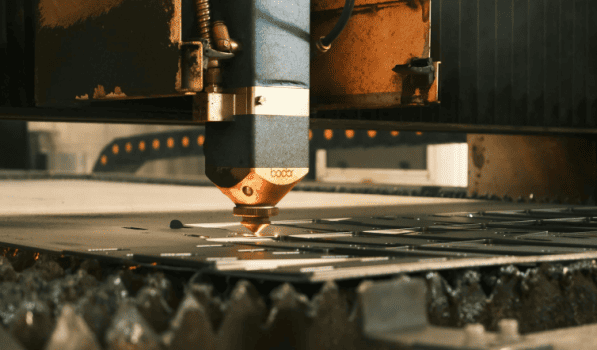
Með því að innleiða skipulagðar verkfærastjórnunaraðferðir er hægt að viðhalda stöðugri skurðarafköstum og lengja endingartíma verkfæra, sem aftur lágmarkar efnissóun.
Vöktun verkfæralífs
Eftirlit með sliti verkfæra gerir framleiðendum kleift að skipta um eða brýna verkfæri áður en þeir byrja að framleiða gallaða hluti. CNC kerfi geta fylgst með notkun og afköstum verkfæra og veitt rauntíma gögn um skurðarhagkvæmni.
Hagnýtar leiðir til að fylgjast með endingartíma verkfæra eru meðal annars:
- Skráning skurðartíma eða hringrása
Að fylgjast með fjölda klukkustunda sem tól hefur verið í notkun hjálpar til við að ákvarða hvenær það er að nálgast lok líftíma síns.
- Sjónræn skoðun
Regluleg athugun á hvort verkfærin séu sprungin, sljó eða skemmd á yfirborðinu gerir rekstraraðilum kleift að greina slit snemma.
- Notkun skynjara-byggðrar eftirlits
Háþróaðar CNC vélar geta greint breytingar á skurðkrafti eða titringi, sem getur bent til skemmda á verkfærum.
Til dæmis, í nákvæmri vinnslu á geimferðahlutum, getur slitið skurðarverkfæri valdið ójöfnum yfirborðum eða skurðum. Með því að fylgjast með endingartíma verkfæra geta notendur skipt um verkfæri áður en gallar koma upp, sem dregur úr sóun á efni og endurvinnslu.
Reglulegt viðhald og kvörðun
Stöðugt viðhald og kvörðun á CNC vélum og verkfærum er nauðsynleg til að halda vinnsluferlum nákvæmum. Jafnvel minniháttar rangstillingar eða uppsöfnun rusls geta leitt til víddarvillna, óhóflegrar efnisfjarlægingar eða höfnunar á hlutum.
Helstu viðhaldsaðferðir eru:
- Þrif og smurning
Að fjarlægja flísar og smurolía dregur úr núningi og kemur í veg fyrir ofhitnun verkfærisins, sem bætir skurðargetu.
- Kvörðun véla
Að tryggja að vélarásar, spindlar og festingar séu rétt samstilltar viðheldur nákvæmni og kemur í veg fyrir óþarfa efnisfjarlægingu.
- Áætlaðar skoðanir
Reglubundið eftirlit með verkfærahöldum, spennhylkjum og skurðinnsetningum hjálpar til við að greina slit eða rangstillingu áður en það hefur áhrif á framleiðslugæði.
Til dæmis gæti CNC-verksmiðja sem framleiðir nákvæm lækningatæki skoðað skurðarverkfæri eftir ákveðinn fjölda vinnsluferla. Þetta tryggir stöðuga nákvæmni, dregur úr göllum í hlutum og takmarkar efnisúrgang.
Endurvinnsla úrgangs og ábyrg förgun
Jafnvel með vandlegri skipulagningu og skilvirkri vinnslu er óhjákvæmilegt að einhver úrgangur sé fyrir hendi. Réttar endurvinnslu- og förgunaraðferðir hjálpa til við að draga úr umhverfisáhrifum CNC-aðgerða og nýta afgangsefni eftir því sem kostur er. Með því að innleiða ábyrgar starfsvenjur er tryggt að úrgangur og notaðir vökvar séu meðhöndlaðir á skilvirkan hátt og hugsanlegur úrgangur verði breytt í verðmæta auðlind.
Endurvinnsluaðferðir styðja ekki aðeins sjálfbærni heldur lækka einnig rekstrarkostnað með því að endurnýta efni í framleiðsluferlið.
Endurvinnsla skrotmálma
Málmflísar og afskurður frá CNC-vinnslu er hægt að safna og endurnýta í nýjum framleiðsluferlum. Með því að aðgreina málma eftir gerð og hreinleika geta framleiðendur endurunnið verulegan hluta úrgangsefnisins.
Lykilatriði við endurvinnslu málma eru meðal annars:
- Safna flísum beint á vinnslustaðnum
Með því að nota sérstakar tunnur eða færibönd er tryggt að málmspænir séu safnaðar saman áður en þeim er blandað saman við annað úrgang, og gæði efnisins viðhaldist.
- Aðgreining málma eftir gerð
Ál, stál og títan ætti að halda aðskildum til að viðhalda samræmi við bræðslu eða endurvinnslu.
- Bræðsla og endurnýting rusls
Hægt er að bræða endurunna málmflísar og móta þær í nýjar stangir eða efnisstöngur, sem dregur úr þörfinni fyrir ferskt hráefni.
Til dæmis endurvinna flug- og geimframleiðendur oft álflísar úr framleiðslu á sviga. Þessar flísar eru hreinsaðar, bræddar og endurgerðar í nýjar kubba, sem gerir efninu kleift að komast aftur inn í framboðskeðjuna og lækkar heildarkostnað.
Endurvinnsla kælivökva og smurefnis
Vélar eins og kælivökvar og smurefni eru nauðsynleg fyrir skurðarhagkvæmni og endingu verkfæra, en þeir geta mengast af málmögnum og rusli. Endurvinnsla þessara vökva kemur í veg fyrir óþarfa förgun og sparar auðlindir.
Árangursríkar endurvinnsluaðferðir eru meðal annars:
- Síunarkerfi
Með því að fjarlægja málmagnir og óhreinindi er hægt að endurnýta kælivökvann eða smurefnið í síðari vinnsluferlum.
- Eftirlit með gæðum vökva
Regluleg eftirlit með sýrustigi (pH), styrk og mengunarstigi tryggir að vökvarnir haldist virkir og dregur úr hættu á göllum íhlutum.
- Örugg förgun ónothæfra vökva
Vökvum sem ekki er hægt að endurnýta skal farga samkvæmt umhverfisreglum til að koma í veg fyrir mengun.
Í nákvæmum CNC-verkstæðum aðskilja síunareiningar málmagnir frá notuðum kælivökva. Þetta gerir kleift að endurnýta sama kælivökvann margoft, sem dregur úr efnaúrgangi og rekstrarkostnaði en viðheldur samt skurðarafköstum.
Endurvinnsla bæði málma og vinnsluvökva styður ekki aðeins við umhverfisábyrgð heldur stuðlar einnig að hagkvæmari framleiðslu til lengri tíma litið.
Niðurstaða
Að lágmarka úrgang í CNC-vinnslu krefst vandlegrar skipulagningar, skilvirkra ferla og ábyrgrar starfshátta á öllum framleiðslustigum. Frá því að hámarka hönnun hluta og efnisval til notkunar á háþróaðri vinnsluaðferðum og viðhaldi verkfæra, stuðlar hvert skref að því að draga úr umfram efnisfjarlægingu og bæta heildarhagkvæmni. Tækni eins og hreiður, hlutasamþjöppun og aðlögunarhæf verkfæraslóðir hjálpa til við að hámarka efnisnýtingu en viðhalda nákvæmni og gæðum.
Jafnvel með þessum ráðstöfunum er óhjákvæmilegt að einhver úrgangur myndist. Endurvinnsla á járnskroti og vinnsluvökvum tryggir að afgangsefni séu endurnýtt þegar mögulegt er, sem styður við sjálfbærni og lækkar framleiðslukostnað. Með því að sameina hugvitsamlega hönnun, nákvæma vinnslu og ábyrgar förgunaraðferðir geta framleiðendur dregið úr úrgangi, sparað auðlindir og skapað umhverfisvænni og hagkvæmari starfsemi.




