

CNC-fræsun er meðal fjölhæfustu ferla í nútíma framleiðslu og getur framleitt allt frá einföldum sléttum yfirborðum til flókinna þrívíddarútlína í einni vél. Að baki hverri vel heppnaðri fræsingu er hins vegar skurðarverkfæri sem er sérstaklega valið fyrir viðkomandi verkefni. Val á verkfæri, efni þess, lögun og húðun ræður beint gæðum hluta, skilvirkni vinnslu, endingu verkfærisins og að lokum kostnaði við framleiðslu fullunninna hluta.
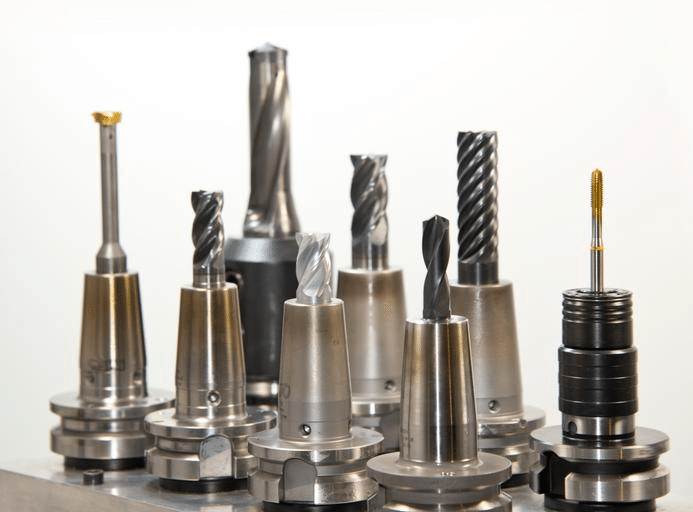
Skurðarverkfæri sem notuð eru í CNC vinnslu
Vel útbúin fræsiaðstaða dregur úr fjölbreyttum skurðarverkfærum, hvert hannað fyrir tiltekið verkefni. Endafræsar sjá um meirihluta sniðfræsingar, rifafræsingar og útlínufræsingar, planfræsar takast á við stóra, flata fleti á skilvirkan hátt og úrval sérhæfðra verkfæra sinna þráðfræsingu, affasunarfræsingu og lykilrifsfræsingu.
Að skilja CNC fræsingarverkfæri
Áður en tilteknar gerðir verkfæra eru bornar saman er gagnlegt að ákvarða hvað fræsi- og skurðarverkfæri eru, hvernig þau fjarlægja efni og hvaða þættir stjórna valferlinu í mismunandi vinnsluaðstæðum.
Hvað eru CNC fræsingartæki?
CNC fræsitæki eru snúningsverkfæri með einni eða fleiri skurðbrúnum sem fjarlægja efni af vinnustykki þegar verkfærið snýst og hreyfist eftir forritaðri braut. Ólíkt beygju, þar sem vinnustykkið snýst á móti kyrrstæðu verkfæri, snýst fræsing þessu sambandi við: verkfærið snýst á miklum hraða á meðan vinnustykkið, sem haldið er kyrrstæðum eða fært eftir stýrðum ásum, kemst í snertingu við skurðbrúnirnar. Efni er fjarlægt í formi flísar þegar hver skurðbrún snertir vinnustykkið í röð við snúning [1].
Lykilþættir fræsingartóls
- Skurðarbrúnir: Slípuðu yfirborðin sem snerta vinnustykkið og fjarlægja efni. Fjöldi og lögun skurðbrúna hefur bein áhrif á efnisfjarlægingarhraða og yfirborðsáferð.
- Flautur: Spírallaga eða beinar raufar milli skurðbrúna sem veita bil fyrir flísafrás. Hönnun raufanna hefur áhrif á flísflæði, skurðkraft og gæði yfirborðsáferðar.
- Skaft: Sívalningslaga hluti verkfærisins er haldinn í verkfærahaldara vélarinnar. Skaftþvermál og lengd hafa áhrif á stífleika verkfærisins og hámarksskurðardýpt sem hægt er að ná án óhóflegrar sveigju.
- Húðun verkfæra: Þunn, hörð yfirborðslög sem eru notuð til að bæta slitþol, draga úr núningi og lengja endingartíma verkfæra við krefjandi skurðaraðstæður.
Þættir sem hafa áhrif á val á verkfærum
- Efni vinnustykkis: Mismunandi efni þurfa mismunandi lögun verkfæra, fjölda skurðbrúna og húðun til að ná fram skilvirkri efnisfjarlægingu án óhóflegs slits á verkfærunum.
- Kröfur um yfirborðsáferð: Fínfrágangur kallar á önnur verkfæri, oft með fleiri skurðbrúnum og sértækri rúmfræði, en ágengar grófvinnsluaðgerðir.
- Rúmfræði hluta: Innri horn, djúpir vasar og flóknar útlínur krefjast hver um sig sérstakra verkfæraþvermála og sniða til að nálgast og endurskapa nákvæmlega nauðsynlega eiginleika.
- Vélargeta: Snúningshraðabil, tiltæk hestöfl og stífleiki vélarinnar hafa áhrif á hvaða verkfæri er hægt að keyra á skilvirkan hátt og við hvaða skurðarbreytur. [2].
Vinnsla á álfestingum fyrir geimferðir og móthola úr hertu stáli sýnir hversu dramatískt verkfæraval breytist með efninu. Álhlutinn kýs fræsingu með háum helix- og hvössum eggjum úr karbíði sem keyrir á miklum snúningshraða fyrir hraða og skilvirka flísafjarlægingu og framúrskarandi yfirborðsáferð. Móthola úr hertu stáli, hins vegar, krefst verkfæris úr húðuðu karbíði eða keramik með sterkari kantformi, sem keyrir á mun lægri hraða og fóðrun til að stjórna skurðkröftum og hita sem myndast við vinnslu á mun harðara efni.
Endafræsar: Fjölhæfustu CNC fræsingartækin
Endafræsar eru vinnuhesturinn í CNC-fræsingu og geta framkvæmt fjölbreyttari aðgerðir en nokkur annar flokkur verkfæra. Að skilja muninn á milli gerða endfræsa er nauðsynlegt til að velja rétt verkfæri fyrir tiltekna eiginleika eða aðgerð.
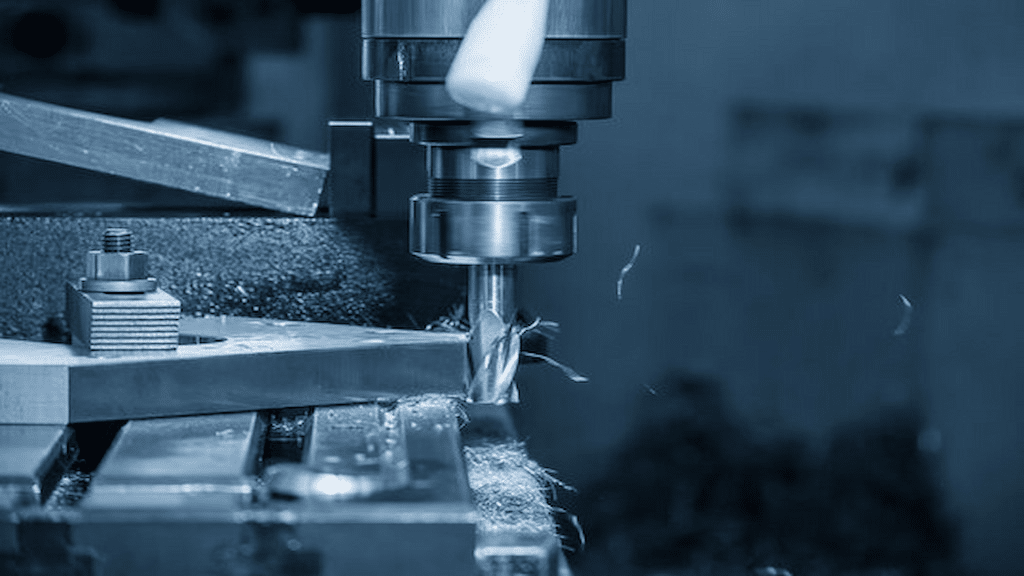
Hvað er endafræsari?
Endafræsari er snúningsskurðarverkfæri með skurðbrúnir bæði á endafleti og jaðarfleti, sem gerir því kleift að skera í margar áttir samtímis. Þetta greinir endfræsara frá borum, sem eru fyrst og fremst hannaðir fyrir ásskurð til að framleiða kringlótt göt og skortir þá jaðarskurðargetu sem þarf til að skera raufar, snið eða útlínur. Endafræsari getur kafað í efni, skorið eftir sniði og unnið vasa og útlínur, sem gerir hana mun fjölhæfari en bor fyrir almenna fræsvinnu [3].
Algengar gerðir af endafræsum
- Ferkantaðar endafræsar: Eru með flatbotna skurðbrúnir með hvössum 90 gráðu hornum, sem gerir þá að staðalkosti fyrir raufar, ferkantaðar vasar og almenna prófílgerð þar sem krafist er hvassra innri horna.
- Kúluhnútarfræsar: Hafa hálfkúlulaga skurðarodd, sem gerir þeim kleift að framleiða slétt, samfellt bogadregin yfirborð. Þetta eru staðalverkfærin fyrir þrívíddar útlínuvinnslu, mót og steypuvinnu og öll forrit sem krefjast sléttra blandaðra yfirborða.
- Endafræsar fyrir hornradíus: Sameinið flata skurðarprófíl ferkantaðrar endafræsar með litlum radíus í horninu, sem eykur brúnastyrk og dregur úr spennuþéttni sem leiðir til flísunar. Þessi rúmfræði bætir endingartíma verkfæranna verulega í gróffræsingu og hálffrágangi.
- Gróffræsarar: Eru með tenntri eða bylgjuðri skurðbrún sem brýtur flísar í smærri bita, dregur úr skurðkrafti og gerir kleift að fjarlægja efni meira á kostnað yfirborðsáferðar, sem gerir þær tilvaldar fyrir upphafsstig efnisfjarlægingar fyrir frágang. [4].
Dæmigert Umsóknir
Endafræsar styðja fjölbreytt úrval af fræsingaraðgerðum:
- Rafa: Að skera beinar rásir í vinnustykki, venjulega með því að nota ferkantaðar endafræsar sem passa við breidd raufarinnar.
- Prófílgreining: Að vinna ytri eða innri mörk hlutar að skilgreindri útlínu, fylgja forritaðri verkfæraslóð umhverfis jaðar hlutarins.
- Vasafræsun: Að fjarlægja efni innan lokaðra marka til að búa til inndregið holrými, almennt með því að nota blöndu af gróffræsingu og frágangi á endfræsum.
- Útlínuvinnsla: Að framleiða flókin, oft ógróf yfirborð með kúluhnefsfræsum eftir þrívíddarverkfæraslóð sem er fengin úr CAD yfirborðslíkani hlutarins.
Yfirborðsfræsar og hlutverk þeirra í yfirborðsvinnslu
Þótt fræsar með enda sjái um meginhluta útlínu- og vasaskurðarvinnu, þá þjóna planfræsar sérstökum tilgangi: að framleiða stór, slétt yfirborð á skilvirkan hátt og með samræmdri áferð. Að skilja hvenær á að grípa til planfræsara frekar en endafræsara er mikilvægur þáttur í skilvirkri skipulagningu ferla.
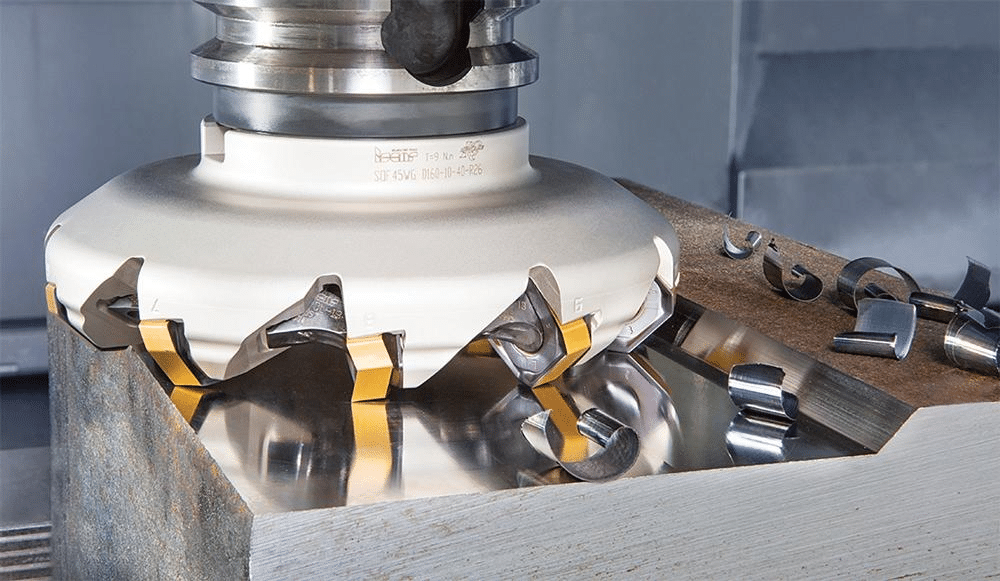
Hvað er andlitsmylla?
Fræsivél er fræsiverkfæri, yfirleitt stærra í þvermál en venjuleg endafræsari, hannað með mörgum skiptanlegum skurðarinnskotum sem eru staðsettar umhverfis það. Í stað einnar samþættrar skurðarkantar gerir fjölinnskotshönnun endafræsarans kleift að hver innskot snerti vinnustykkið stuttlega meðan á snúningi stendur, sem dreifir skurðálagi yfir nokkrar brúnir og gerir kleift að fá mun breiðari skurðbreidd í einni umferð en sambærileg endafræsari gæti náð [5].
Kostir Face Milling
- Hraðari fjarlæging efnis: Breið skurðarbreidd planfræsara, ásamt mörgum samtímis virkjum innskotum, gerir kleift að vinna stór flöt svæði á mun styttri tíma en þyrfti með minni endfræsi, sem gerir margar ferðir.
- Betri yfirborðsáferð á stórum, sléttum svæðum: Fræsingar með sléttu yfirborði, sérstaklega þær sem eru búnar þurrkarinnsetningum, framleiða framúrskarandi flatneskju og yfirborðsáferð yfir stór svæði í einni umferð, sem er erfitt að endurtaka með skarastandi endafræsingarferlum.
- Bætt framleiðni: Samsetning hraðari efnisfjarlægingar og framúrskarandi yfirborðsáferðar dregur úr heildarvinnslutíma fyrir hluti með stórum, flötum eiginleikum.
Algengar umsóknir
- Ferningur efnis: Flatfræsing er oft fyrsta aðgerðin sem framkvæmd er á hráum stöngum eða plötum, og myndar slétt og nákvæmt viðmiðunarflöt áður en frekari vinnsla hefst.
- Undirbúningur viðmiðunarflata: Viðmiðunarfletir sem notaðir eru til síðari festingar eða mælinga eru almennt yfirborðsfræsaðir til að tryggja flatneskju og ferköntun miðað við restina af hlutanum.
- Frágangur á stórum vinnustykkisflötum: Lokafrágangur á stórum, sléttum flötum, svo sem vélföstum eða festingarplötum, er venjulega framkvæmdur með yfirborðsfræsi til að ná fram nauðsynlegri sléttleika og yfirborðsáferð á skilvirkan hátt. [6].
Að fræsa stálblokk áður en nákvæmnisvinnsla hefst er staðlað fyrsta skref í mörgum vinnsluferlum. Óunni blokkin, sem oft er örlítið órétt og hefur ójafnt yfirborð eftir sögun eða grófvinnslu, er fræst á aðalviðmiðunarfleti hennar til að fá nákvæmar, flatar viðmiðanir. Þessir viðmiðanir þjóna síðan sem áreiðanlegir viðmiðunarpunktar fyrir allar síðari festingar- og vinnsluaðgerðir sem framkvæmdar eru á hlutanum.
Önnur mikilvæg CNC fræsingartæki
Auk endafræsa og planfræsa er úrval sérhæfðra skurðarverkfæra sem mæta sérstökum vinnsluþörfum sem almenn verkfæri geta ekki tekist á við á skilvirkan hátt.
Shell Mills
Skelfræsar eru stórþvermáls andlitsfræsingarverkfæri sem eru hönnuð til að festast á sérstakan odd frekar en að hafa sambyggðan skaft, sem gerir þær hagkvæmar fyrir stórþvermáls andlits- og yfirborðsfræsingaraðgerðir þar sem heilt verkfæri með sama þvermál væri dýrt og þungt.
Fluguskerar
Flugfræsarar nota eitt skurðarstykki sem er fest í snúningsfestingu, sem gefur mjög fína yfirborðsáferð á lágum kostnaði. Þeir eru sérstaklega gagnlegir til að klára stórar, sléttar fleti þar sem yfirborðsgæði skipta meira máli en efnisfjarlægingarhraði og þar sem kostnaður við fjölþætta andlitsfræsara er ekki réttlætanlegur miðað við framleiðslumagnið sem um ræðir.
T-raufaskera
T-rifafræsarar eru sérhæfð verkfæri sem eru hönnuð til að fræsa einkennandi T-laga raufina sem notuð er í vélarborðum, festiplötum og verkfærakerfum. Skerinn þarfnast venjulega forfræstraðrar beinnar raufar, en eftir það víkkar T-rifafræsarinn botn raufarinnar til að búa til undirskorið snið sem gerir T-mötum eða boltum kleift að renna og læsa á sínum stað.
Chamfer Mills
Skáfræsar eru skáskurðarverkfæri sem notuð eru til að brjóta skarpar brúnir, fjarlægja skurð og skapa samræmdar skáhallar umskipti á brúnum hluta. Skáfræsing bætir öryggi hluta við meðhöndlun, undirbýr brúnir fyrir samsetningu og getur dregið úr spennuþéttni í skörpum hornum.
Thread Mills
Þráðfræsarar framleiða bæði innri og ytri þræði með spírallaga innsetningu með sérstöku skurðarverkfæri, sem býður upp á valkost við einpunktsþræðingu eða tappaskurð. Þráðfræsing er sérstaklega mikilvæg fyrir þræði með stórum þvermál, hörð efni og notkun þar sem tappabrot í verðmætum hlutum væri óásættanlegt [7].
Keyseat og Woodruff Cutters
Lyklasætisfræsarar fræsa beinu raufarnar sem notaðar eru til að setja lykla í sem flytja togkraft milli ása og festra íhluta eins og gíra og trissna. Woodruff-fræsarar framleiða kílagöt með bogadregnum botni sem notaður er með Woodruff-lyklum, algeng hönnun í ásforritum sem krefjast sjálfstillandi lyklasætis.
Dæmi
Notkun þráðfræsara til að búa til þræði í verðmætum flug- og geimhlutum sýnir hvers vegna þessi flokkur verkfæra er til samhliða hefðbundinni tappskurði. Í flug- og geimhluta úr títan eða hástyrktarstáli getur brotinn tappa inni í dýrum, næstum fullgerðum hluta þýtt að allur íhluturinn verði tekinn úr notkun. Þráðfræsing kemur í veg fyrir þessa áhættu alveg, þar sem helix-innskotsleið þráðfræsara setur ekki verkfærið í sömu hættu á broti og tappa sem færist áslægt inn í blindgat, en framleiðir samt nákvæma, endurtekna þráðrúmfræði.
Skurðarverkfæri og húðun
Grunnefni skurðarverkfæris, ásamt hugsanlegri húðun, ákvarðar hvernig verkfærið virkar við tilteknar skurðaraðstæður, hversu lengi það endist og hvaða efni það getur vinnsluð á skilvirkan hátt.
Háhraðastál (HSS)
Verkfæri úr hraðstáli bjóða upp á góða seiglu og eru tiltölulega ódýr, sem gerir þau hentug til almennrar vinnslu, sérstaklega í umhverfi með minni magni eða verkstæðum. Helsta takmörkun þeirra er minni hitaþol samanborið við karbíð, sem takmarkar skurðhraðann sem hægt er að keyra þau á án þess að slitna hratt eða skemmist [8].
Verkfæri úr heilu karbíði
Karbítverkfæri bjóða upp á mun meiri hörku og hitaþol en HSS, sem styður við mun hærri skurðarhraða og lengri endingartíma verkfæra, sérstaklega í framleiðsluumhverfi þar sem skilvirkni hringrásartíma skiptir máli. Ókosturinn er meiri brothættni samanborið við HSS, sem gerir karbítverkfæri viðkvæmari fyrir flísun við truflanir eða ófullnægjandi stífleika.
Keramik og CBN verkfæri
Keramik- og kubísk bórnítríð (CBN) verkfæri eru eingöngu notuð til háhita- og hraðvinnslu á hertu stáli og ofurblöndum, þar sem einstök heithörka þeirra gerir kleift að skera hraða sem er langt umfram það sem karbíð þolir. Þessi efni eru brothætt og þurfa stöðugar og stífar uppsetningar, en skila verulegri framleiðniaukningu í þeim sérstöku hörðu efnum sem þau eru hönnuð fyrir.
Algengar verkfærahúðanir
- TiN (títanítríð): Alhliða húðun sem býður upp á betri hörku og minni núning samanborið við óhúðuð verkfæri, hentug fyrir fjölbreytt úrval af almennum vinnsluforritum.
- TiAlN (títanálnítríð): Veitir framúrskarandi hitaþol og hentar vel til þurrvinnslu eða hraðvinnslu á stáli og ryðfríu stáli.
- AlTiN (ál títan nítríð): Býður upp á enn betri afköst við háan hita en TiAlN, sem er almennt notað í verkfæri sem notuð eru við vinnslu á hörðum og erfiðum efnum.
- DLC (demantalíkt kolefni): Veitir mjög lágt núning, sem gerir það vel til þess fallið að vinna úr járnlausum og slípandi efnum eins og áli og samsettum efnum, þar sem áhyggjuefni eru varðandi uppsöfnun brúna og flísaflögu. [9].
Hvernig húðun bætir afköst
- Minnkað slit: Harðar húðanir standast slit á skurðbrúninni og lengja þannig endingartíma verkfærisins.
- Betri hitaþol: Húðun dregur úr hitaleiðni í undirlag verkfærisins og varðveitir hörku skurðbrúnarinnar við hækkað hitastig sem myndast við skurð.
- Lengri endingartími verkfæra: Samanlögð áhrif slitþols og hitaþols gera húðuðum verkfærum kleift að viðhalda skurðargetu á mun fleiri hlutum en sambærilegt óhúðað verkfæri.
Dæmi
Notkun TiAlN-húðaðra karbíðfræsa til að vinna úr hertu stáli sýnir fram á val á húðun sem passar við kröfur notkunar. Samsetning grunnhörku karbíðs og hitaþols TiAlN gerir verkfærinu kleift að viðhalda skurðbrún sinni þrátt fyrir háan hita sem myndast við vinnslu á hertu stáli, þar sem óhúðað eða TiN-húðað verkfæri slitnar hratt og þarfnast mun tíðari skipta.
Bestu starfsvenjur við val á CNC fræsingarverkfærum
Að velja rétt verkfæri krefst þess að taka efni, rúmfræði og skurðarbreytur til greina saman, frekar en að meðhöndla verkfæraval sem eina ákvörðun.
Paraðu verkfærið við efnið
- Ál: Kýs frekar karbítverkfæri með háum helix og hvössum eggjum sem ganga á miklum hraða, með forgangsröðun á skilvirkri flísafrásog og framúrskarandi yfirborðsáferð.
- Stál: Krefst verkfæra með sterkri brúnformgerð og viðeigandi húðun, sem vegur á milli slitþols og seiglu sem þarf til að takast á við miðlungs skurðkraft.
- Ryðfrítt stál: Krefst hvassra skurðbrúna og nákvæmrar stillingar á breytum til að stjórna vinnuherðingu og hitamyndun, og er oft æskilegt að nota húðuð karbítverkfæri með jákvæðri rúmfræði.
- Títan: Krefst verkfæra sem eru hönnuð fyrir lágan skurðarhraða og mikla fóðrunarhraða, með húðunum og rúmfræði sem er sérstaklega valin til að stjórna hitastyrk sem er einkennandi fyrir títanvinnslu.
Íhugaðu rúmfræði verkfæra
- Fjöldi flauta: Færri raufar veita meiri flísafjarlægingu, sem hentar fyrir mýkri efni og ákafa efnisfjarlægingu, en fleiri raufar bæta yfirborðsáferð í harðari efnum þar sem flísafjöldi er minni.
- Helixhorn: Hærri helixhorn bæta klippivirkni og flísafrás, sérstaklega gagnlegt í áli og öðrum mýkri efnum.
- Þvermál verkfæris: Stærri þvermál bæta stífleika og efnisfjarlægingarhraða, en minni þvermál eru nauðsynleg til að komast að þröngum innri eiginleikum og fínum smáatriðum.
Fínstilltu skurðarfæribreytur
- Snældahraði: Verður að passa við verkfærisefni, húðun og efni vinnustykkisins til að ná viðeigandi skurðarhraða á yfirborði.
- Fóðurhraði: Stýrir flísþykkt og hefur bein áhrif á bæði skurðkraft og yfirborðsáferð; verður að vera í jafnvægi við snúningshraða og skurðardýpt.
- Skurðdýpt: Grófskurðaraðgerðir kjósa stærri skurðardýpt til að hámarka efnisfjarlægð, en frágangsaðgerðir nota grunnt skurðardýpi til að ná fram víddarnákvæmni og yfirborðsgæðum.
Monitor Tool Wear
Að bera kennsl á merki um slit á verkfærum, þar á meðal aukinn skurðkraft, skemmda yfirborðsáferð, víddarrek og heyranlegar breytingar á skurðhljóðinu, gerir kleift að skipta um verkfæri á réttum tíma áður en þau valda vandamálum með gæði hluta eða stórfelldum bilunum í verkfærunum.
Draga úr vinnslukostnaði
Árangursrík stjórnun á endingartíma verkfæra, þar á meðal viðeigandi val á breytum og tímanleg skipti, ásamt réttu viðhaldi og geymslu verkfæra, dregur úr heildarkostnaði við verkfæri og viðheldur stöðugum gæðum hluta í allri framleiðslulotu [10].
Niðurstaða
Að velja rétta CNC fræsingartækið er grundvallaratriði til að ná nákvæmni, skilvirkni og hagkvæmri framleiðslu. Endafræsar sjá um meirihluta sniðfræsingar, rifafræsingar og útlínufræsingar með einstakri fjölhæfni, en planfræsar skara fram úr í að framleiða flata, nákvæmlega frágengna fleti yfir stór svæði. Sérhæfð verkfæri eins og þráðfræsar, affasfræsar og lykilfræsar fylla eyðurnar sem almenn verkfæri geta ekki fyllt á skilvirkan hátt.
Auk lögun verkfæra ræður val á grunnefni og húðun hvernig verkfæri virkar við tilteknar skurðaraðstæður og hversu lengi það endist í framleiðslu. Að passa verkfæraefni, lögun og skurðarbreytur við efni vinnustykkisins og kröfur hlutarins er það sem að lokum aðgreinir skilvirka og hagkvæma vinnsluferli frá ferli sem er hrjáð af óhóflegu sliti verkfæra, lélegri yfirborðsáferð og ósamræmi í gæðum hluta. Hugvitsamlegt verkfæraval, sem er notað á samræmdan hátt í allri framleiðsluferlinu, skilar sér í hverjum einasta hluta sem kemur af vélinni.
Heimildir
Bag, R., Panda, A., Sahoo, AK, & Kumar, R. (2022). Sjálfbær hraðvinnsla á AISI 4340 stáli í þurru umhverfi. Arabian Journal for Science and Engineering , 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Bermanschläger, SC, Baumann, C., Brünner, J., Kolozsvari, S., Mayrhofer, PH, & Bleicher, F. (2026). Afköst verkfæra húðaðra TiN-, (Ti,Al)N- og (Ti,Al,Ta,Ce)N-verkfæra við þurrvinnslu á C45E stáli. CIRP Journal of Manufacturing Science and Technology , 66 , 31–40. https://doi.org/10.1016/j.cirpj.2026.01.013
Dhobale, N., Mulik, S., Jegadeeshwaran, R., & Patange, A. (2021). Eftirlit með fræsingarinnsetningum með hefðbundinni og gervigreindaraðferð: Yfirlit. Sound&Vibration , 55 (2), 87–116. https://doi.org/10.32604/sv.2021.014224
Fan, M., Bi, C., Liu, X., Ding, M., & Song, H. (2023). Rannsóknir á hönnun og skurðargetu snúningsfræsara af gerðinni Lemniscate. Research Square . https://doi.org/10.21203/rs.3.rs-3578726/v1
Globisch, S., Friedrich, M., Heidemann, N., & Döpper, F. (2024). Hugmynd að verkfærakróki fyrir endfræsara úr heilu karbíði fyrir gróffræsun og frágang á verkfærastálinu Toolox 44. Journal of Manufacturing and Materials Processing , 8 (4), 170. https://doi.org/10.3390/jmmp8040170
Khattab, A., Sztankovics, I., & Felhő, C. (2025). Fortilraunasamanburður á dýffræsingu og yfirborðsfræsingu: áhrif skurðarbreyta á skurðkraft og yfirborðsgrófleika. Eng—Advances in Engineering , 6 (6), 128. https://doi.org/10.3390/eng6060128
Laghari, RA, & Mekid, S. (2023). Heildstæð nálgun á ástandsvöktun vinnsluferla sem byggir á IIoT. Measurement , 217 , 113004. https://doi.org/10.1016/j.measurement.2023.113004
Pajaziti, A., Tafilaj, O., Gjelaj, A., & Berisha, B. (2025). Bestun á verkfærabrautaráætlun og afköstum CNC-véla í tímasparandi vinnslu. Machines , 13 (1), 65. https://doi.org/10.3390/machines13010065
Silva, FJG, Martinho, RP, Magalhães, LL, Fernandes, F., Sales-Contini, RCM, Durão, LM, Casais, RCB, & Sousa, VFC (2024). Samanburðarrannsókn á mismunandi fræsingaraðferðum varðandi framleiðni, slit verkfæra, yfirborðsgrófleika og titring. Journal of Manufacturing and Materials Processing , 8 (3), 115. https://doi.org/10.3390/jmmp8030115
Stankov, N., & Ivanov, A. (2025). Greiningar- og myndræn sniðmát fyrir þráðfræsara til að móta innri þræði. Applied Sciences , 15 (13), 7308. https://doi.org/10.3390/app15137308




