

Þunnveggjahlutar eru hlutar þar sem einn eða fleiri vegghlutar eru verulega þynnri miðað við heildarstærð íhlutans. Þessir eiginleikar eru algengir í geimferðum, læknisfræði, bílaiðnaði og nákvæmnisiðnaði, þar sem þyngdarlækkun, loftflæði eða þétt hönnun eru mikilvæg. Þó að CNC-vinnsla geri kleift að framleiða þessa hluta með mikilli nákvæmni, þá skapa þunnveggjahlutar einstaka áskoranir sem eru ekki til staðar í stífari rúmfræði.
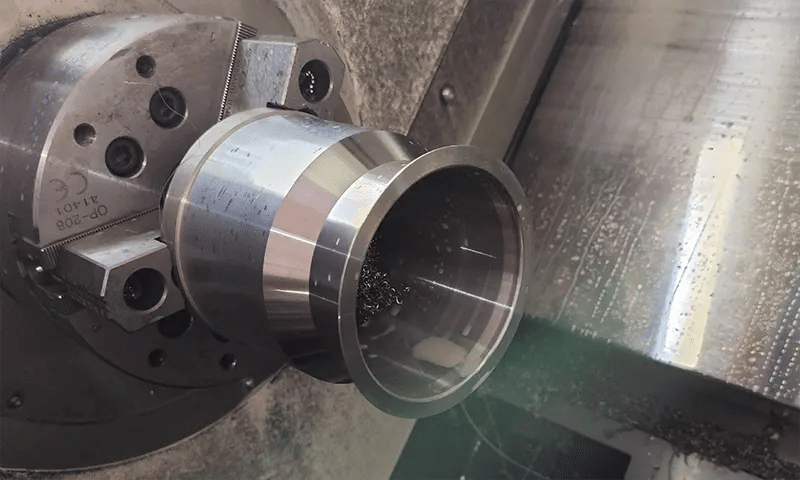
Þunnveggja hlutar með CNC fræsingu
Algengustu vandamálin við vinnslu á þunnveggjum hlutum eru aflögun við skurð, titringsvaldandi nötur og minnkuð þol eftir að hlutinn losnar úr festingunni. Þessi grein fjallar um sannaðar vinnsluaðferðir sem hjálpa til við að stjórna aflögun, viðhalda nákvæmni og varðveita heilleika hluta.
Hvað er röskun í þunnveggjavinnslu
Áður en nokkur skurðaraðferð eða hönnun festinga er skoðuð er mikilvægt að skilja hvað veldur því að þunnveggja hlutar haga sér öðruvísi við vinnslu. Aflögun er ekki tilviljunarkennd niðurstaða. Hún er fyrirsjáanleg afleiðing af því hvernig þunnt efni bregst við skurðkrafti, hita og spennulosun. Þegar ekki er tekið tillit til þessara þátta snemma getur jafnvel vel forritað CNC-ferli framleitt ónákvæma hluti.
Hvað skilgreinir þunnveggjaðan íhlut
Þunnveggjahlutur er almennt skilgreindur sem veggþykkt sem skortir nægilegan stífleika til að standast vinnslukrafta. Þó að engin alhliða þykktarmörk séu til staðar, byrja vandamál venjulega þegar veggþykktin verður lítil miðað við hæð eða óstudda lengd. Til dæmis hegðar 2 mm veggur á háum geimferðarifjum sér mjög öðruvísi en 2 mm veggur á stuttum, kassalaga mannvirki.
Þunnir veggir eru algengir í hlutum eins og túrbínuhúsum, rafeindabúnaðarhylkjum, lækningaígræðslum og léttum burðargrindum. Í mörgum af þessum forritum er veggþykktin ráðin af virknikröfum frekar en vinnsluhæfni, sem skilur eftir lítið svigrúm fyrir mistök við skurð.
Af hverju þunnir veggir afmyndast við CNC vinnslu
Þunnir veggir aflagast vegna þess að þeir geta ekki tekið á sig skurðkraft á sama hátt og þykkari hlutar. Þegar skurðarverkfærið snertir efnið ýta hliðarkraftar veggnum frá verkfærisbrautinni. Því þynnri og hærri sem veggurinn er, því meiri er sveigjan.
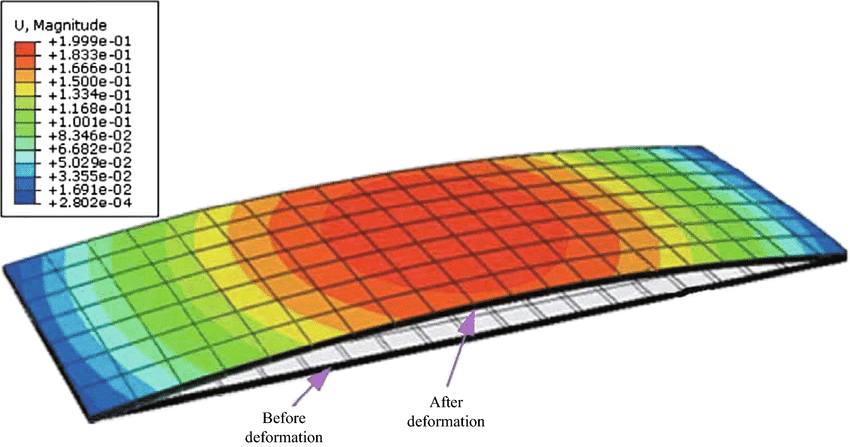
Vélræn aflögun í þunnveggjaplötu
Í reynd þýðir þetta að verkfærið gæti skorið minna efni en forritað var við grófvinnslu og síðan fjarlægt meira efni en búist var við við frágang. Ég hef séð tilvik þar sem veggur mældist innan vikmörkanna meðan hann var klemmdur, en færðist út fyrir vikmörkin um nokkra tíunduhluta úr millimetra þegar hlutinn var losaður. Þessi hegðun stafar ekki af forritunarvillum, heldur af teygjanlegri aflögun við vinnslu.
Áhrif skurðkrafta, titrings og hitauppsöfnunar
Þrír meginþættir stuðla að aflögun í þunnveggjum:
- Skurðkraftar sem ýta eða toga í vegginn við grip
- Titringur og nöldur sem magna hreyfingu veggjar
- Hitamyndun sem veldur staðbundinni útþenslu
Þegar skurðkraftar sveiflast beygist veggurinn ítrekað, sem getur leitt til ójafnrar efnisflutnings. Titringur gerir þetta verra með því að valda kraftmiklum álagi sem veggurinn getur ekki deyft. Hiti bætir við enn einu lagi af flækjustigi. Þunnir hlutar hitna hratt og kólna ójafnt, sem getur breytt vídd jafnvel eftir að vinnslu er lokið.
Til dæmis, þegar þunnt álhús er unnið við mikinn snúningshraða án fullnægjandi flísafjarlægingar, getur staðbundin upphitun valdið því að veggurinn þenst út við skurð og skreppur saman á eftir, sem leiðir til of lítilla eiginleika.
Algeng vandamál með aflögun í þunnveggjum
Röskun birtist venjulega í fyrirsjáanlegum myndum. Algengustu vandamálin eru meðal annars:
- Veggbeygja við skurð, sem leiðir til ójafnrar þykktar
- Keilulaga veggir af völdum stigvaxandi sveigju meðfram dýpt verkfærisins
- Fjaðrir aftur eftir að festingin hefur verið losuð, þar sem veggurinn fær aftur aðra lögun
- Tap á flatneskju eða samsíða lögun í aðliggjandi eiginleikum
Þessi vandamál koma oft ekki í ljós fyrr en við frágang eða lokaskoðun. Á þeim tímapunkti gæti leiðrétting á þeim þurft að endurvinna allan hlutinn eða farga honum alveg.
Mikilvægi skipulagningar áður en efnisflutningur hefst
Árangursrík þunnveggjavinnsla hefst löngu áður en fyrsta verkfæraslóðin er búin til. Áætlanagerð verður að taka tillit til þess hvernig efnisfjarlæging mun breyta stífleika hlutarins á hverju stigi. Að fjarlægja of mikið efni of snemma getur gert eftirstandandi uppbyggingu óstöðuga og gert síðari aðgerðir ófyrirsjáanlegar.
Algeng mistök eru að grófa alla vasa áður en tekið er á þunnum eiginleikum. Skipulögð aðferð getur hins vegar skilið eftir auka efni á þunnum veggjum, sem gerir nærliggjandi efni kleift að styðja þá þar til á lokastigum. Þessi tegund af röðun dregur úr losun spennu og bætir víddarsamkvæmni.
Að skilja aflögun á þessu stigi leggur grunninn að öllum síðari ákvörðunum, allt frá röðun verkfæraleiða til vinnuhlutafestingar og skoðunar. Án þessarar vitundar eiga jafnvel háþróaðar vinnsluaðferðir erfitt með að skila áreiðanlegum niðurstöðum.
Röðun verkfæraslóða fyrir stöðugleika og streitustjórnun
Þegar skilningur er kominn á aflögunarferla verður röðun verkfæraslóða ein áhrifaríkasta leiðin til að stjórna þeim. Röðin sem efnið er fjarlægt hefur bein áhrif á stífleika hluta, losun innri spennu og víddarstöðugleika. Léleg röðun getur veikt hlutinn of snemma, en vel skipulögð röð viðheldur stuðningi þar til á lokastigum.
Gróffræsing á móti frágangi í þunnveggjum
Grófvinnslu og frágangur verða að vera skýrt aðskildir þegar þunnveggir eru unnin. Grófvinnsluaðgerðir ættu að einbeita sér að því að fjarlægja lausaefni og varðveita burðarþol. Frágangur ætti að vera frátekinn fyrir síðustu vinnsluferlana, þegar hlutinn er nægilega studdur og spennan er að mestu leyti létt.
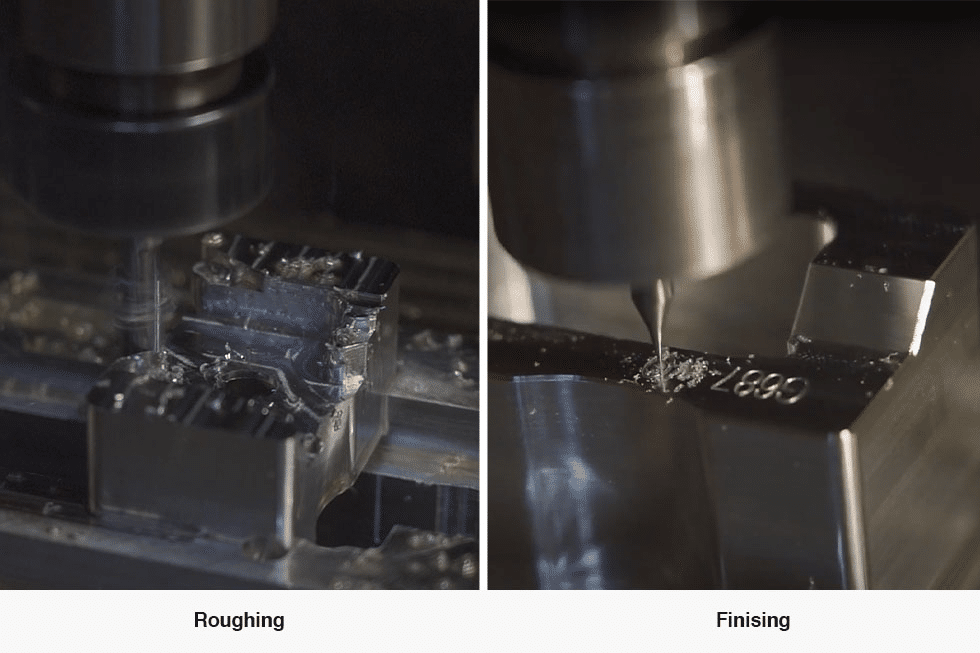
Gróffræsing vs. frágangur í CNC vinnslu fyrir fullkomna hluti
Í reynd þýðir þetta oft að skilja eftir meira efni á þunnum veggjum en á þykkari einingum. Til dæmis getur það að skilja eftir 0.3 til 0.5 mm aukalega á þunnum álvegg við grófvinnslu dregið verulega úr sveigju við frágang. Þetta viðbótarefni virkar sem tímabundin stífleiki frekar en sóun á efni.
Vélvinnsla frá þykkari hlutum að þynnri svæðum
Áreiðanleg aðferð við röðun er að vinna frá stífustu hlutunum að þeim minnst stífu. Þykkari svæði veita náttúrulegan stuðning og hjálpa til við að taka upp skurðkraft þegar aðliggjandi efni er fjarlægt.
Til dæmis, þegar unnið er vasa sem er umkringdur þunnum rifjum, er stöðugra að grófa vasann fyrst á meðan rifin haldast þykk. Rifin er síðan hægt að ná lokaþykkt í síðari aðgerðum. Þessi aðferð dregur úr hættu á að rifin titri eða beygist á fyrstu stigum vinnslunnar.
Jafnvægi í efnisflutningi til að draga úr innri álagi
Ójöfn efniseyðing getur losað um ósamhverfa innri spennu sem veldur því að hlutinn afmyndast. Jafnvægisbundin efniseyðing hjálpar til við að dreifa spennubreytingum jafnar yfir íhlutinn.
Þetta krefst ekki þess að jafnt efni sé fjarlægt alls staðar, en það krefst þess að forðast árásargjarnar skurðir á annarri hliðinni en að hinni hliðinni sé haldið fullum stuðningi. Að skipta um skurði á gagnstæðum veggjum eða vinna samhverfar eiginleika í áföngum getur dregið verulega úr aflögun í stærri þunnveggjagrindum.
Notkun hálffrágangs og hvíldarvinnslu
Hálffrágangur gegnir mikilvægu hlutverki í stöðugleika þunnveggja. Með því að innleiða millistig á milli grófvinnslu og frágangs er hlutnum leyft að aðlagast smám saman minnkaðri stífleika.
Hvíldarfræsun er sérstaklega gagnleg þegar flókin rúmfræði skilur eftir ójafnt efni eftir gróffræsingu. Að hreinsa upp afgangsefni með léttum, markvissum skurðum kemur í veg fyrir skyndilegar krafttoppa sem geta komið fram við fullkomna frágang. Þessi aðferð er almennt notuð í geimferðahlutum þar sem þunnar vírar tengja saman þykkari burðarhnúta.
Forðastu að skera í fullri dýpt nálægt lokaþykkt veggsins
Forðast skal skurði í fullri dýpt nálægt lokaþykkt veggsins þegar mögulegt er. Þessi skurður einbeitir skurðkraftinum yfir langt snertiflöt, sem eykur sveigju og titring.
Í staðinn gefa margar grunnar ferðir með stöðugri niðurskurði fyrirsjáanlegri niðurstöður. Þó að þetta auki hringrásartímann lítillega kemur það oft í veg fyrir kostnaðarsama endurvinnslu. Í hánákvæmum hlutum vegur tíminn sem sparast með því að forðast úrgang miklu þyngra en aukinn vinnslutími.
Hugvitsamleg röðun verkfæraferla breytir þunnveggjavinnslu úr tilrauna- og villuferli í stýrða aðgerð. Þegar stífleiki er varðveittur og spenna losnar smám saman helst hlutinn stöðugur meðan á vinnslu stendur, sem skapar grunninn að nákvæmri frágangi og áreiðanlegum skoðunarniðurstöðum.
Að draga úr geislavirkni og skurðkrafti
Eftir röðun verkfæraslóða er næsti stóri þátturinn sem hefur áhrif á aflögun hversu ákafur verkfærið grípur inn í efnið. Þunnveggja hlutar eru mjög viðkvæmir fyrir skurðkrafti og jafnvel lítil aukning á verkfæraþrýstingi getur valdið áberandi sveigju. Að draga úr radíaltengingu er ein áhrifaríkasta leiðin til að viðhalda stjórn á vinnslu.
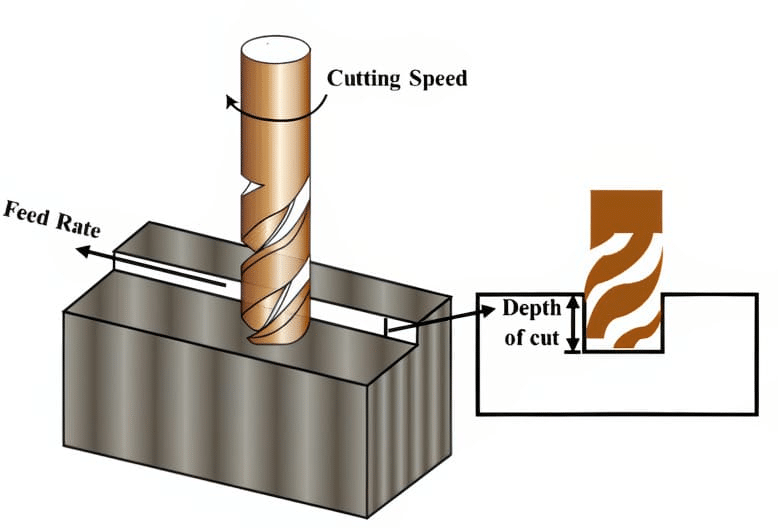
Mikilvægi lágrar geislavirkni í þunnveggjum
Geislavirkni hefur bein áhrif á hliðarskurðarkrafta. Mikil virkni ýtir veggnum til hliðar, en lítil virkni gerir verkfærinu kleift að skera með minni mótstöðu. Í þunnum hlutum hjálpar minnkuð geislavirkni veggnum að viðhalda lögun sinni við skurð.
Í reynd þýðir þetta að forðast þarf breiða yfirbyggingu nálægt þunnum veggjum. Til dæmis, þegar frágangur er gerður á 1.5 mm álvegg, getur notkun yfirbyggingar með 5 til 10 prósent þvermál verkfærisins dregið verulega úr sveigju samanborið við hefðbundna 40 prósent yfirbyggingu.
Háhraða vinnsla og aðlögunarhæfar hreinsunaraðferðir
Háhraða vinnsluaðferðir eru sérstaklega árangursríkar fyrir brothættar rúmfræðir. Aðlögunarhæf hreinsun viðheldur stöðugri verkfæraálagi með því að stilla verkfæravirkni á kraftmikinn hátt. Þetta kemur í veg fyrir skyndilegar krafttoppa sem geta beygt þunna veggi.
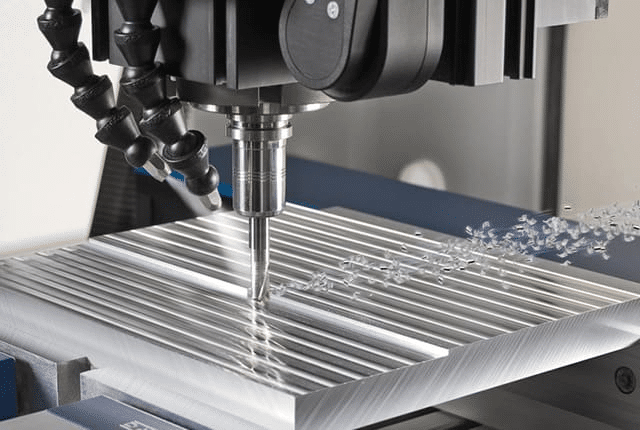
Aðlögunaraðferðir eru almennt notaðar í títan- og álhlutum í geimferðum þar sem þunnar rifjur verða að vera nákvæmar. Með því að viðhalda stöðugu flísálagi sker verkfærið mjúklega og veggurinn verður fyrir minni titringi og kraftbreytingum.
Minni yfirferð og stýrð ásdýpt
Með því að sameina litlar yfirfærslur og stýrða áslæga dýpt skapast stöðugt skurðarumhverfi. Þótt dýpri áslægar skurðir séu ásættanlegar á stífum svæðum, njóta þunnir veggir góðs af grunnri áslægri tengingu.
Jafnvægisleg nálgun felur oft í sér:
- Létt geislavirkni til að draga úr hliðarkrafti
- Miðlungs ásdýpt til að viðhalda skurðarhagkvæmni
- Samræmd flísþykkt í gegnum allt ferlið
Þessi samsetning gerir kleift að fjarlægja efni á fyrirsjáanlegan hátt án þess að ofhlaða vegginn.
Verkfæraval fyrir minni verkfæraþrýsting
Rúmfræði verkfæra gegnir lykilhlutverki í að lágmarka skurðkraft. Beitt verkfæri með háum spiralhornum draga úr skurðmótstöðu og bæta flísafrás. Verkfæri sem eru hönnuð til að klára þunna hluti framleiða oft hreinni skurði með minni þrýstingi á vegginn.
Til dæmis getur það að skipta úr almennum fræsivélum yfir í fíngerða verkfæri með mikilli helix-lögun dregið verulega úr nötri við vinnslu á þunnum hylkjum úr ryðfríu stáli. Einnig verður að fylgjast náið með sliti verkfæra, þar sem sljó verkfæri auka skurðkraft og hita.
Að stjórna hita til að koma í veg fyrir hitabreytingar
Hitauppsöfnun getur valdið því að þunnir veggir þenjast út við vinnslu og dragast saman á eftir, sem leiðir til víddarvillna. Að stjórna hita er jafn mikilvægt og að stjórna skurðkrafti.
Árangursríkar aðferðir fela í sér að nota viðeigandi kælivökvaflæði, tryggja að flísar séu fljótt fjarlægðar og forðast langvarandi snertingu við verkfæri á einu svæði. Í nákvæmnivinnu getur jafnvel stuttur dvalartími í enda verkfæraslóðar valdið staðbundinni upphitun sem hefur áhrif á veggþykkt.
Með því að draga úr geislavirkni og stjórna skurðkrafti og hita vandlega haldast þunnveggja hlutar stöðugir meðan á vinnslu stendur. Þessi aðferð bætir ekki aðeins nákvæmni heldur lengir einnig endingartíma verkfæra og framleiðir samræmdari yfirborðsgæði.
Aðferðir til að halda vinnustykki fyrir brothættar rúmfræði
Jafnvel með fínstilltum verkfæraleiðum og minnkuðum skurðkrafti getur léleg vinnufesting grafið undan öllu vinnsluferlinu. Þunnveggja hlutar eru sérstaklega viðkvæmir fyrir aflögun af völdum of mikillar eða ójafnrar klemmu. Árangursrík vinnufesting verður að tryggja hlutinn en leyfa honum að haga sér eðlilega undir skurðálagi.
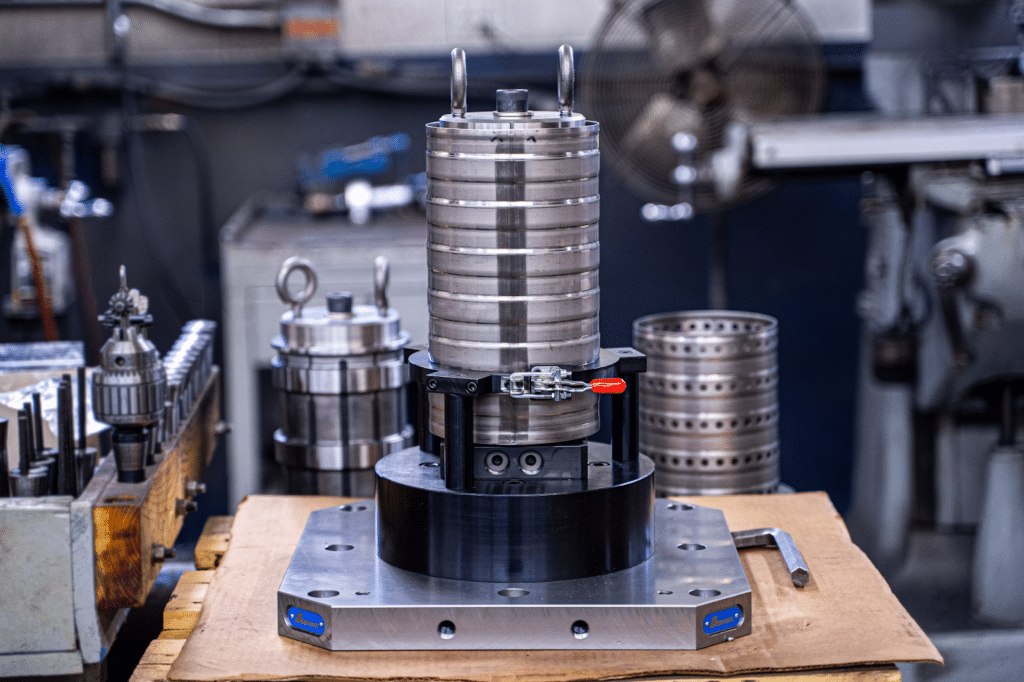
CNC vinnuhald fyrir þunnveggða hluta
Hætta á ofþvingun þunnveggja íhluta
Ofklemming er algeng orsök falinnar aflögunar. Of mikill klemmukraftur getur afmyndað þunna veggi við vinnslu, en hlutinn breytir um lögun þegar honum er sleppt. Þetta leiðir oft til þess að hlutar mælast rétt í festingunni en standast ekki skoðun eftir á.
Algeng vandamál sem orsakast af ofþrengingu eru meðal annars:
- Varanleg aflögun veggjar nálægt klemmupunktum
- Tap á samsíða tengingu eftir að klemman hefur verið losuð
- Staðbundnar beyglur eða þrýstimerki
Þessi vandamál eru oft ranglega rakin til skurðarbreytna þegar rót vandans er hönnun festinga.
Notkun mjúkra kjálka og sérsniðinna festinga
Mjúkir kjálkar gera klemmufletinum kleift að passa betur við lögun hlutarins og dreifa þannig kraftinum yfir stærra svæði. Þetta dregur úr staðbundnu álagi og bætir stöðugleika hlutarins.
Sérsniðnar festingar eru oft réttlætanlegar fyrir þunnveggja framleiðsluhluta, sérstaklega í geimferða- og læknisfræði. Til dæmis getur mótaður festing sem styður við ytra snið þunns húss komið í veg fyrir að veggurinn falli saman en veitir samt aðgang að innri vinnslu.
Tómarúmsfestingar fyrir einsleitan stuðning
Lofttæmisfesting er sérstaklega áhrifarík fyrir flata eða grunna þunnveggja hluta. Í stað punktklemmu beita lofttæmisfestingar jöfnum haldkrafti yfir yfirborðið.
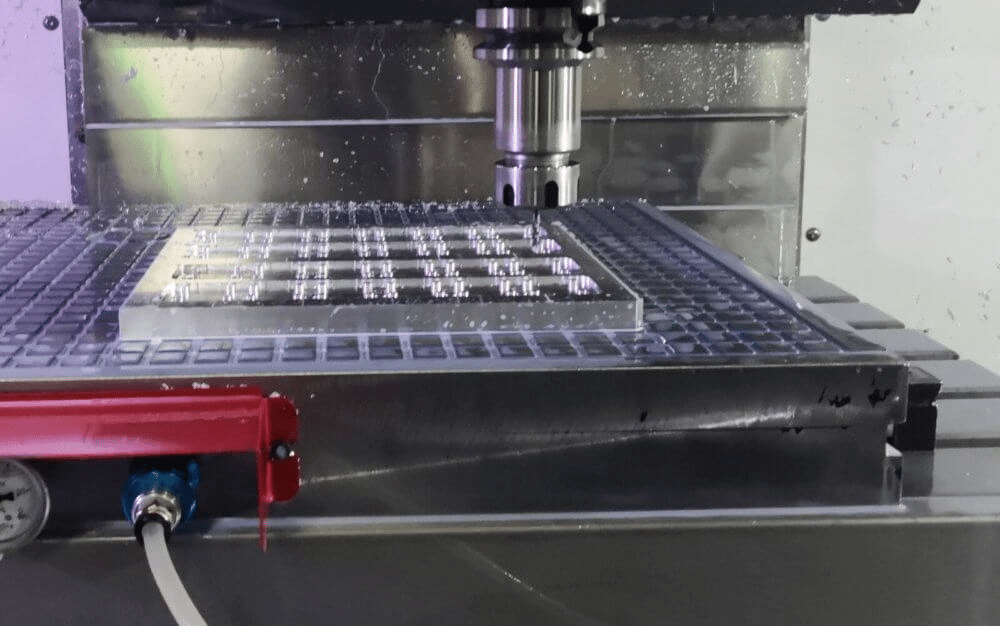
Lofttæmiskerfi virka vel fyrir hluti eins og þunnar plötur, hlífar og rafeindabúnað. Hins vegar þarf vandlega þéttingu og hreina fleti til að viðhalda jöfnum haldkrafti allan tímann.
Að styðja þunna veggi án þess að takmarka hreyfingu
Þunnir veggir þurfa stuðning, en þeir ættu ekki að vera alveg þröngir. Of mikil spenna á hlutnum getur læst spennu og leitt til aflögunar þegar vinnslu er lokið.
Árangursríkar stuðningsaðferðir eru meðal annars:
- Að styðja þunna veggi með fórnarefni við grófvinnslu
- Notkun bráðabirgðastuðninga sem fjarlægðir eru áður en lokið er
- Stuðningur við innri eiginleika með stækkanlegum dornum eða innskotum
Þessar aðferðir veita stöðugleika en leyfa samt hlutanum að slaka á náttúrulega.
Vélvinnsla í mörgum uppsetningum til að draga úr streitu
Margar uppsetningar geta hjálpað til við að dreifa vinnsluálagi jafnar. Með því að skipta aðgerðum á milli uppsetninga fjarlægir ekkert eitt stig of mikið efni í einu.
Til dæmis, með því að gróffræsa innri vasa í einni uppsetningu og klára ytri þunna veggi í annarri, getur hlutinn náð stöðugleika milli aðgerða. Þessi aðferð er algeng í nákvæmum hyljum þar sem nákvæmni víddar er mikilvæg.
Staðfesting á stöðugleika fyrir lokafrágang
Áður en lokafrágangur fer fram þarf að staðfesta stöðugleika hlutarins. Þetta getur falið í sér að kanna létt mikilvæg yfirborð eða framkvæma prófun með litlum krafti til að fylgjast með sveigju.
Að gefa sér tíma til að staðfesta stöðugleika á þessu stigi kemur oft í veg fyrir vandamál með lokavik. Í þunnveggjavinnslu geta litlar breytingar á klemmu eða stuðningi skipt sköpum um hvort hlutur uppfyllir kröfur eða hlutur sem er hafnað.
Rétt vinnufesting leggur grunninn að aflögunarstýringu. Þegar hlutinn er örugglega studdur án óhóflegrar þvingunar geta skurðaraðferðir virkað eins og til er ætlast og skilað samræmdum og nákvæmum niðurstöðum.
Skoðun og staðfesting á þunnveggjum hlutum
Eftir að vinnslu er lokið gegnir skoðun lykilhlutverki í að staðfesta hvort tekist hafi að stjórna aflögun. Þunnveggja hlutar geta virst nákvæmir við vinnslu en færst lítillega til þegar þeir eru losaðir úr festingunni. Skipulögð skoðunaraðferð hjálpar til við að greina þessi vandamál snemma og tryggir stöðuga gæði.
Skoðun og staðfesting á þunnveggjum hlutum
Að mæla veggþykkt án þess að valda aflögun
Mælingar á þunnum veggjum krefjast varúðar, þar sem of mikill kraftur getur afmyndað hlutinn og gefið villandi mælingar. Snertitæki verða að nota með stýrðum krafti, sérstaklega á óstuddum hlutum.
Algengar venjur eru meðal annars:
- Notkun lágkrafts míkrómetra eða þykktarmæla sem eru hannaðir fyrir þunnar sneiðar
- Styðjið vegginn við mælingar til að koma í veg fyrir beygju
- Forðastu endurteknar mælingar á sama stað
Í nákvæmnivinnu getur jafnvel lítill þrýstingur frá venjulegri þykkt breytt mælingunni á þunnum álvegg.
Skoðun á meðan á vinnslu stendur til að greina snemmbúna röskun
Skoðun á meðan á vinnslu stendur gerir kleift að greina aflögun áður en hlutinn nær endanlegri mynd. Að athuga mál eftir lykilvinnslustig hjálpar til við að ákvarða hvort hlutinn bregðist við eins og búist var við.
Til dæmis getur könnun á þunnum rifjum eftir hálffrágang leitt í ljós snemmbúna sveigju. Ef breytingar eru greindar á þessu stigi er hægt að aðlaga verkfærabrautir eða stuðningsaðferðir fyrir lokafrágang, sem dregur úr hættu á brotum.
Mælingaraðferðir með könnun og snertilausum mælingum
Mælingar á vélinni eru mikið notaðar til að staðfesta mikilvægar víddir án þess að fjarlægja hlutinn úr festingunni. Mælingar gera kleift að fá tafarlausa endurgjöf og draga úr áhrifum aflögunar sem tengist losun klemmu.
Snertilausar aðferðir eins og leysigeislaskönnun eða ljósfræðileg mæling eru sérstaklega gagnlegar fyrir mjög þunna eða sveigjanlega eiginleika. Þessar aðferðir útrýma mælingarkrafti alveg og eru oft notaðar í flug- og læknisfræðiframleiðslu, þar sem þolkröfur eru strangar.
Að bera saman nafn- og raunverulega rúmfræði við vinnslu
Að bera saman mæld gildi við nafnvirði eftir hvert mikilvægt skref gefur innsýn í hvernig hlutinn hegðar sér undir álagi. Frávik sem aukast smám saman benda oft til uppsafnaðrar afmyndunar frekar en einstakra villna.
Þessi samanburður er sérstaklega mikilvægur í flóknum þunnveggjamannvirkjum, svo sem grindarstyrktum húsum, þar sem staðbundin afbökun er hugsanlega ekki augljós fyrr en hún hefur áhrif á aðliggjandi eiginleika.
Lokaskoðun og gæðastaðfesting
Lokaskoðun ætti ekki aðeins að staðfesta nákvæmni víddarinnar heldur einnig heildarstöðugleika hlutarins. Mælingar ættu að vera gerðar eftir að hlutinn hefur slakað alveg á, helst eftir stuttan tíma við stofuhita.
Bestu starfsvenjur eru meðal annars:
- Staðfesting á veggþykkt, flatnæmi og samsíða lögun
- Skoðun á mikilvægum eiginleikum í frjálsu ástandi þeirra
- Skráning á niðurstöðum skoðunar til að betrumbæta framtíðarferla
Stöðug endurgjöf frá skoðun lokar hringrásinni milli vinnslustefnu og raunverulegrar frammistöðu. Fyrir þunnveggja hluta er þessi endurgjöf nauðsynleg fyrir stöðugar umbætur og langtímaáreiðanleika ferlisins.
Niðurstaða
Að vinna þunnveggja hluta með góðum árangri án þess að þeir afmyndist krefst agaðrar og meðvitaðrar nálgunar á hverju stigi ferlisins. Afmyndun er að mestu leyti stjórnað með réttri skipulagningu, ígrundaðri röðun verkfæraslóða, minnkuðum skurðkrafti og vinnufestingaraðferðum sem styðja hlutinn án þess að þröngva honum of mikið. Þegar hver ákvörðun er tekin með stífleika og spennuhegðun hluta í huga er hægt að vinna þunnveggja eiginleika nákvæmlega og endurtekið.
Jafn mikilvægt er skoðun, sem staðfestir hvort þessar aðferðir virka eins og til er ætlast. Eftirlit í vinnslu og nákvæmar lokamælingar hjálpa til við að bera kennsl á lúmskar aflögunar áður en þær verða að gæðavandamálum. Þegar vinnsluaðferð og skoðun vinna saman geta þunnveggja íhlutir uppfyllt þröng vikmörk stöðugt, jafnvel í krefjandi notkun.




