

CNC rennibekkir eru meðal mest notuðu vélaverkfæranna í nútíma framleiðslu og mynda burðarásinn í framleiðslu sívalningshluta í atvinnugreinum allt frá bílaiðnaði til flug- og geimferðaiðnaðar. Með því að snúa vinnustykkinu á móti kyrrstæðu skurðarverkfæri fjarlægir CNC rennibekkur efni með mikilli nákvæmni til að framleiða ása, tengihluti, tengi og fjölbreytt úrval snúningshluta.
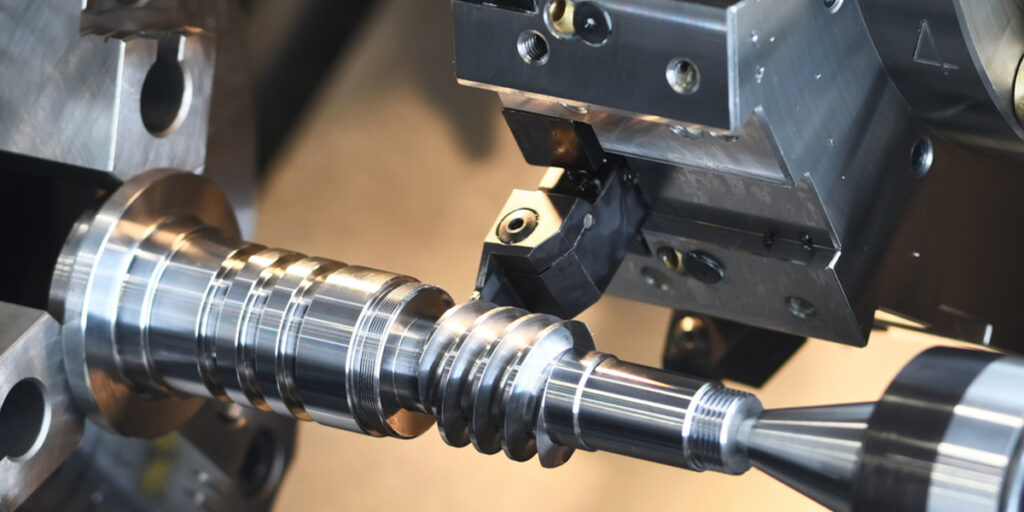
Fjórar aðgerðir skilgreina kjarnagetu CNC rennibekkjar: flatfræsing, beygja, skrúfa og riffræsa. Hver þeirra þjónar ákveðnu hlutverki, en í reynd eru þær sjaldan framkvæmdar í einangrun. Einn hluti, eins og tengibúnaður fyrir vökvakerfi eða mótorás, krefst venjulega þess að allar fjórar aðgerðir séu framkvæmdar í skipulögðu ferli innan einnar uppsetningar. Að skilja hverja aðgerð fyrir sig og hvernig þær vinna saman er grundvallaratriði í árangursríkri skipulagningu CNC rennibekkjarferla og gæðum hluta.
Að skilja grunnatriði CNC rennibekkjarvinnslu
CNC rennibekkur er upphafspunkturinn til að skilja hvernig sívalningslaga íhlutir eru framleiddir samkvæmt nákvæmum víddarkröfum. Áður en einstakar aðgerðir eru skoðaðar er vert að ákvarða hvað CNC rennibekkur er, hvernig hann virkar vélrænt og hvers vegna rennibekkjaraðgerðir eru enn lykilatriði í nákvæmri framleiðslu þrátt fyrir að flóknari fjölása vinnslutækni sé tiltæk.
Hvað er CNC rennibekkvinnsla?
CNC rennibekkur er tölvustýrð vél sem snýr vinnustykki um miðás sinn á meðan skurðarverkfæri hreyfist eftir forrituðum brautum til að fjarlægja efni og búa til þá rúmfræði sem óskað er eftir. Grundvallarreglan greinir rennibekki frá fræsivélum: á rennibekk snýst vinnustykkið og verkfærið er kyrrstætt í snúningi, en á fræsivél snýst verkfærið og verkfærið helst fast. Þessi greinarmunur gerir rennibekki að eðlisfari til þess fallna að framleiða sívalningslaga, keilulaga og snúningssamhverfar rúmfræðir með mikilli nákvæmni og yfirborðsgæðum.
CNC stýringin túlkar hlutaforrit, yfirleitt skrifað í G-kóða, og breytir því í samhæfða hreyfingu ása vélarinnar, snúningshraða og verkfæravals. Þetta útrýmir handvirkum stillingum sem krafist er á hefðbundnum rennibekkjum og skilar endurteknum niðurstöðum í framleiðslulotum án breytinga milli notanda. [1]
Helstu íhlutir CNC rennibekks
Að skilja virkni hvers íhlutar í vélinni skýrir hvernig aðgerðirnar sem rætt er um í næstu köflum eru framkvæmdar líkamlega:
- chuck: Klemmir og snýr vinnustykkinu. Þriggja kjálka klemmur eru staðalbúnaður fyrir kringlótt efni, en fjögurra kjálka klemmur leyfa nákvæma miðjusetningu óreglulegra vinnuhluta.
- Snælda: Snúningsbúnaðurinn sem knýr klemmuna og vinnustykkið. Snúningshraði er forritanlegur og aðlagast sjálfkrafa eftir því sem skurðaraðstæður breytast.
- Verkfæraturn: Heldur mörgum skurðarverkfærum samtímis og færir verkfærið í rétta stöðu undir stjórn forritsins, sem útrýmir handvirkum verkfæraskiptum og styttir hringrásartíma.
- Bakkrókur: Veitir ásstuðning við frjálsa enda langra vinnuhluta með því að nota lifandi eða dauðpunkt, sem kemur í veg fyrir sveigju undir skurðkrafti.
- CNC stjórnandi: Reiknieining vélarinnar sem keyrir hlutaforritið, stýrir hreyfingu ásanna, fylgist með skurðaraðstæðum og sér um tólfærslubætur.
Af hverju rennibekkjaraðgerðir skipta máli
CNC rennibekkir bjóða upp á þrjá framleiðslukosti sem erfitt er að endurtaka með öðrum ferlum:
- Nákvæmni og endurtekningarnákvæmni: Nútíma CNC rennibekkir hafa þvermálsvikmörk upp á ±0.005 mm eða betra við framleiðsluaðstæður, með endurtekningarhæfni í staðsetningu sem tryggir að allir hlutar í lotu uppfylli sömu forskrift.
- Hraðari framleiðsla: Sjálfvirk verkfæraskipti, stöðug yfirborðshraðastýring og forritaðar fjölfernisferlar stytta ferilstíma verulega samanborið við handvirka beygju.
- Minnkuð handvirk íhlutun: Þegar forrit hefur verið staðfest takmarkast þátttaka rekstraraðila við álagningu vinnustykkis, reglubundnar mælingar og eftirlit með sliti verkfæra, sem dregur úr hættu á mannlegum mistökum í framleiðslu í miklu magni.
Hagnýtt dæmi um þessa kosti er framleiðsla á vökvaás sem krefst flatsláttar, beygju, skrúfunar og grópunar. Allar fjórar aðgerðir eru gerðar í einni uppsetningu á CNC rennibekk, þar sem sameiginlegur gagnapunktur er viðhaldinn allan tímann og staðsetningarvillur sem myndu safnast upp ef hlutinn væri færður á milli véla eru útilokaðar. [2]
CNC frammi fyrir aðgerð
Slípun er yfirleitt fyrsta aðgerðin sem framkvæmd er á CNC rennibekk og leggur grunninn að víddar- og rúmfræðilegum grunni fyrir hverja síðari aðgerð. Vinnustykki sem hefur ekki verið rétt slípað mun bera með sér lengdarónákvæmni og óreglu í yfirborði sem breiðast út í gegnum alla vinnsluferlið. Þrátt fyrir að vera ein af einföldustu rennibekksaðgerðunum í hugtakinu, hefur slípun bein áhrif á nákvæmni fullunnins hlutar.
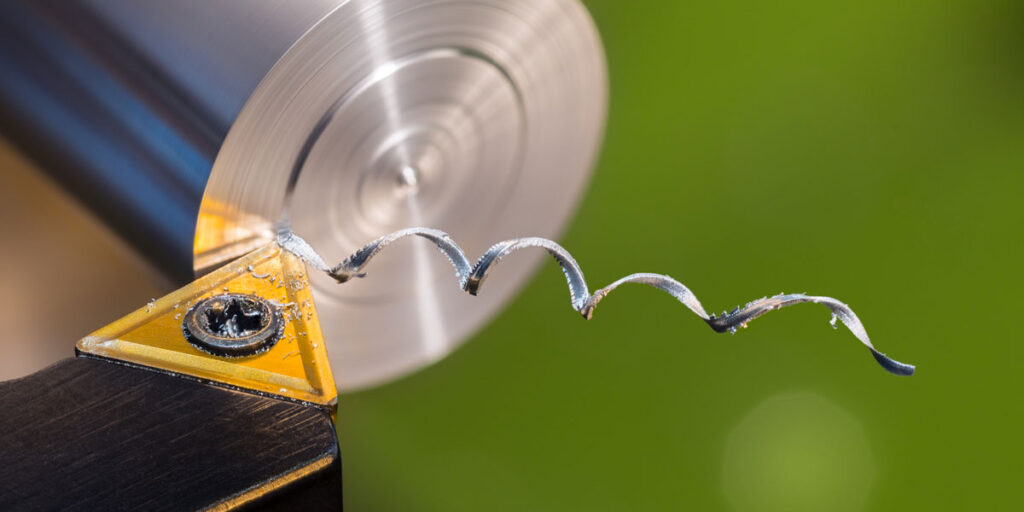
Aðgerðin sem snýr að yfirborði í vinnslu
Hvað stendur frammi fyrir?
Flakkvinnsla er rennibekksaðgerð þar sem skurðarverkfærið færist radíallega yfir endaflöt snúningshluta og fjarlægir efni til að búa til flatt, slétt yfirborð hornrétt á spindilásinn. Megintilgangurinn er að koma á hreinu og nákvæmu viðmiðunarflöti á enda hlutarins sem hægt er að mæla og stjórna ásvíddum út frá í síðari aðgerðum. Á hráefni eru endafletir sjaldan flatar eða ferkantaðar; flakkvinnsla leiðréttir þetta áður en frekari vinnslu er reynt.
Hvernig frammistaða virkar
Vinnustykkið er klemmt í klemmuna og snúið á forrituðum snúningshraða. Skurðtækið er staðsett við ytra þvermál vinnustykkisins og fært radíuslega inn á við í átt að miðju með stýrðum fóðrunarhraða. Tólið fjarlægir þunnt lag af efni yfir alla yfirborðið í einni umferð eða mörgum umferðum, allt eftir ástandi efnisins og nauðsynlegri yfirborðsáferð. Stöðugur yfirborðshraðastýring er venjulega notuð við yfirborðsfræsingu, þar sem skurðhraðinn myndi annars minnka þegar tólið nálgast miðju vinnustykkisins, þar sem yfirborðshraðinn er lægri. [3]
Við val á verkfærum fyrir yfirborðsfræsingu er almennt mælt með 80 gráðu demants- eða þríhyrningsinnskotum sem eru festar í hægri verkfærahaldara, sem veitir nægilegt bil fyrir geislastefnuna en viðheldur samt sem áður brúnstyrk.
Kostir þess að horfast í augu við
- Býr til flata og slétta fleti: Rétt yfirborðsmeðhöndluð endi veitir rúmfræðilega áreiðanlegt yfirborð fyrir síðari mælingar, sæti íhluta eða miðjuborun á afturstokki.
- Ákvarðar nákvæma lengd vinnustykkisins: Snúningur fjarlægir umfram efni af enda vinnustykkisins til að koma því í rétta upphafslengd áður en þvermálsdreining hefst.
- Bætir víddarsamkvæmni: Í lotuframleiðslu tryggir samræmd yfirborðsfræsing að öll vinnustykki byrji frá sömu áslægri viðmiðun, sem dregur úr lengdarmun yfir lotuna.
Algengar umsóknir
Framhliðun er notuð í fjölbreyttum framleiðsluaðstæðum:
- Undirbúningur hráseyðis: Stöng sem skorin eru úr sög hefur yfirleitt hrjúfar, örlítið skáhallar endafleti. Sléttið þessar fleti áður en frekari vinnslu er framkvæmt.
- Að búa til viðmiðunarfleti: Sniðnir endar þjóna sem viðmiðunarfletir fyrir ásmælingar við beygju-, þráð- og grópunaraðgerðir.
- Frágangur á skaftendum: Á fullkláruðum ásum framleiðir yfirborðsmeðhöndlun hreinar endafletir sem þarf til að íhlutir sitji rétt og passi saman.
Best Practices
- Val á fóðrunarhraða: Fóðurhraði yfirborðs er yfirleitt á bilinu 0.05 til 0.2 mm/snúning, allt eftir því hvaða yfirborðsáferð þarf að hafa. Grófari fóður er ásættanleg fyrir gróffræsingar en fyrir fínfræsingar þarf minni fóður til að ná Ra-gildum undir 1.6 µm.
- Að forðast spjall um verkfæri: Algengast er að titringur við yfirborðsfræsingu sé mikill eða þegar verkfærisframhengið er ófullnægjandi. Að lágmarka framhengið og tryggja örugga festingu á spennhylkinu dregur verulega úr tilhneigingu til titrings.
- Rétt verkfærastilling: Skurðarverkfærið verður að vera stillt nákvæmlega á miðlínuhæð. Verkfæri sem er stillt fyrir ofan eða neðan miðju skilur eftir sig óunnið efni í miðju vinnustykkisins og framleiðir kúpt frekar en flatt yfirborð. [4]
Dæmigert dæmi um yfirborðsfræsingu í reynd er undirbúningur stálstöngar áður en hún er breytt í mótorás. Hrátt stálstangarenda er yfirborðsfræst til að fá hreint ásgildi, eftir það er miðjubor settur á yfirborðið sem yfirborðsfræsti hlutinn til að veita stuðning við beygjuaðgerðirnar sem fylgja.
CNC beygjuaðgerð
Beygja er skilgreinandi aðgerð CNC rennibekkjar og ferlið sem vélin er nefnd eftir. Þó að yfirborðsfræsing fjallar um endaform vinnustykkisins, mótar beygja sívalningslaga hlutann, minnkar þvermál, býr til þrep, myndar keilur og framleiðir flókin snið. Sérstaklega í ásframleiðslu er beygja talinn fyrir meirihluta efnisfjarlægingar og hefur bein áhrif á víddarnákvæmni og yfirborðsgæði fullunninna hluta.
Hvað er að snúa?
Beygja er efniseyðingarferli þar sem skurðarverkfærið hreyfist áslægt eftir snúningsvinnustykki og minnkar ytra þvermál þess niður í forritaða markvídd. Verkfærið snertir stöðugt yfirborð vinnustykkisins þegar það fer eftir lengd skurðarins og myndar sívalningslaga yfirborð þar sem þvermálið er ákvarðað af radíalskurðardýpt og lengd þess er ákvörðuð af áslegri hreyfingu verkfærisins. Nákvæmni þvermálsins fer eftir lögun vélarinnar, ástandi verkfærisins, skurðarbreytum og stífleika vinnustykkisins, sem allt verður að vera stjórnað innan viðeigandi marka til að uppfylla tilgreind vikmörk. [5]
Tegundir beygjuaðgerða
CNC beyging nær yfir nokkrar mismunandi gerðir af aðgerðum, hver hentar tilteknum rúmfræðilegum kröfum:
- Bein beygja: Verkfærið fer samsíða spindlaásnum á föstu radíusdýpi og framleiðir þannig einsleitan sívalningslaga þvermál eftir allri lengd skurðarins. Þetta er algengasta beygjuaðgerðin og myndar grunninn að legusætum, lagaflatum og almennum sívalningslaga eiginleikum.
- Skrefbeygja: Verkfærið vinnur röð af mismunandi þvermálum í hverri ásstöðu og framleiðir þannig stiglaga snið eins og rætt er ítarlega í samhengi við framleiðslu á ásum með mörgum þvermálum. Hvert skref krefst þess að verkfærið skipti á milli sívalningslaga gangs og öxlarfletis, sem krefst nákvæmrar Z-ás staðsetningar við hverja umskipti.
- Keilulaga beygja: Verkfærið hreyfist samtímis í bæði X- og Z-ásunum í forrituðu hlutfalli og myndar þannig keilulaga yfirborð. Keilur eru algengar á verkfærasköftum, spindlum og píputengjum þar sem sjálflæsandi eða þéttandi keilulaga tengifleti eru nauðsynleg.
- Prófílbeygja: Tólið fylgir flóknum forrituðum útlínum og framleiðir sveigðar eða óreglulegar ássnið. Þetta er notað fyrir íhluti eins og kambása, mótunarvalsa og alla hluti þar sem þvermálið breytist stöðugt frekar en í stakstæðum skrefum.
Þættir sem hafa áhrif á gæði beygju
Fjórir meginferlisþættir stjórna niðurstöðu beygjuaðgerðar:
- Skurður hraði: Skurðhraði, sem er tjáður í yfirborðsmetrum á mínútu, ákvarðar hraðann sem brún skurðarins snertir vinnustykkisefnið. Of lágur hraði veldur myndun brúna og lélegri yfirborðsáferð; of mikill hraði flýtir fyrir sliti á verkfæri og hættu á hitaskemmdum á yfirborði vinnustykkisins. Fyrir meðalstórt kolefnisstál eru skurðhraði upp á 200 til 300 m/mín. með húðuðum karbítskurðum dæmigerð upphafsskilyrði.
- Fóðurhraði: Stýrir áslegri framþróun verkfærisins á hverja snúning snældunnar. Fóðrunarhraði hefur bein áhrif á yfirborðsgrófleika; lægri fóðrun skilar fínni yfirborði en eykur hringrásartímann. Fyrir frágang á legusætum eru fóðrunarhraðir frá 0.05 til 0.1 mm/snúningur dæmigerðir.
- Skurðdýpt: Ákvarðar hversu mikið af geislavirku efni er fjarlægt í hverri skurðarlotu. Grófskurðarlotur nota 2 til 5 mm dýpi til að hámarka efnisfjarlægingarhraða, en frágangslotur nota 0.1 til 0.3 mm dýpi til að ná nákvæmni í víddum án þess að valda óhóflegum skurðkrafti.
- Verkfæri efni: Húðað karbít er staðlað val fyrir stálbeygju í grófvinnslu og frágangi. Keramikinnlegg eru notuð til hraðfrágangs á hertu efni, en CBN-innlegg eru notuð til harðbeygju á íhlutum yfir 45 HRC.
Kostir CNC beygju
- Mikil víddar nákvæmni: CNC-beyging heldur stöðugt þvermálsvikmörkum frá IT6 til IT8 við framleiðsluaðstæður, með frágangi sem getur náð IT5 á stöðugum uppsetningum með vel viðhaldnum verkfærum.
- Frábær yfirborðsáferð: Bjartsýni á frágang framleiða Ra gildi upp á 0.4 til 1.6 µm á snúnum fleti, sem uppfyllir kröfur legusæta, þéttifleta og legutappa án þess að þurfa að slípa aftur í tímann í mörgum tilfellum.
- Skilvirk efnisflutningur: Grófvinnsluferli sem eru forritaðir með niðurstöðum eins og G71 sjálfvirknivæða efnisfjarlægingu í mörgum ferðum samkvæmt skilgreindu sniði, sem hámarkar málmfjarlægingarhraða og viðheldur jafnri frágangsmátt fyrir næstu frágangsferlu.
Hagnýtt dæmi er vinnsla á stigvaxnum gírkassa með mörgum þvermálum. CNC forritið raðar gróffræsingu eftir allri lengd ássins, síðan frágangsfræsingu á hverju þvermálssvæði í forgangsröðun eftir virkni, fyrst legusætin, síðan þéttiflötirnir og að lokum bilunarþvermálin, til að tryggja að mikilvægustu fletirnir fái minnst truflaða lokaskurðinn. [6]
CNC þráðunaraðgerð
Þráðun er ein tæknilega krefjandi aðgerð sem framkvæmd er á CNC rennibekk og krefst nákvæmrar samstillingar milli snúnings spindils og hreyfingar verkfæris til að búa til skrúflaga þráð sem uppfyllir víddar- og virknistaðla. Þræðir eru meðal algengustu vélrænna eiginleika í verkfræði og hæfni til að framleiða þá nákvæmlega og samræmdan á CNC rennibekk er kjarnahæfni í nákvæmni íhlutaframleiðslu.
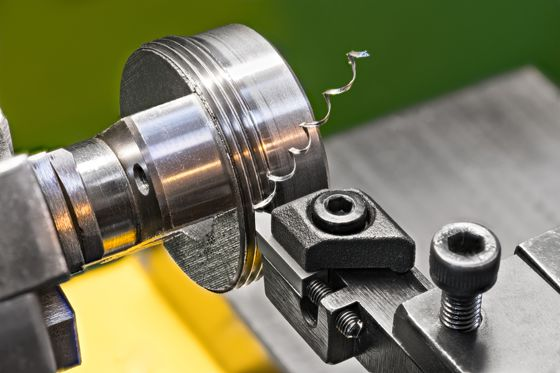
Hvað er þráðun?
Þráðun er rennibekksaðgerð sem sker spírallaga gróp með skilgreindri lögun og stigi á sívalningslaga yfirborð vinnustykkis. Þráðarsnið sem myndast gerir kleift að festa, stilla, þétta eða flytja kraft eftir notkun. Ólíkt beygju eða renningu, þar sem verkfærisfóðrið er óháð snúningi spindilsins, krefst þráðun þess að verkfærið færist nákvæmlega um eina stiglengd á hverja snúning spindilsins. Sérhver frávik í þessari samstillingu framleiðir þráð sem er röng hvað varðar stærð og ónothæfan. [7]
Hvernig CNC þráðun virkar
Í CNC rennibekk er skrúfgangur náð með stífri tengingu milli spindilkóðarans og Z-ás servódrifsins. CNC stjórntækið les stöðu spindilsins í rauntíma og knýr verkfæravagninn með fóðrunarhraða sem er nákvæmlega jafn forritaðri skrúfganga. Þessi samstilling er viðhaldin í gegnum margar ferðir, þar sem hver ferð fylgir sömu helix-braut og sú fyrri, sem dýpkar skrúfganginn smám saman þar til fullri skrúfgangadýpt er náð.
Lykilþættir þráðunarferlisins eru meðal annars:
- Nákvæmni tónhæðar: Skriðþráðarstigið verður að vera innan staðlaðra vikmörka fyrir tilgreinda skriðþráðarform. Stigvillur safnast upp eftir skriðþráðarlengdinni og geta komið í veg fyrir rétta tengingu við tengihlutinn.
- Þráðardýptarstýring: Þráðun er framkvæmd í mörgum umferðum, þar sem hver umferð fjarlægir smám saman minni flís eftir því sem þráðformið dýpkar. Þessi aðferð stýrir skurðkröftum og kemur í veg fyrir að verkfæri skekki þráðsnið.
- Innfóðrunaraðferð: Geislafóðrun sker samhverft á báðum hliðum þráðformsins, en hliðarfóðrun sker aðallega á annarri hliðinni, sem dregur úr skurðkrafti og bætir flísstjórnun. Hliðarfóðrun er æskilegri fyrir stærri þræði og seigari efni. [8]
Tegundir þráða sem framleiddar eru
CNC rennibekkir framleiða bæði ytri og innri þráðform fyrir fjölbreytt úrval staðla og notkunarsviða:
- Ytri þræðir: Skerið á ytra þvermál ása, bolta og tengja. Algeng notkun felur í sér skrúfgreiddar ásenda, vökvatengingar og framleiðslu festinga. Ytri skrúfgangur er einfaldari af þessum tveimur, þar sem aðgangur að verkfærum og flísafjarlæging er óheftur.
- Innri þræðir: Skerið innan í boraðar holur með því að nota borstöng. Innri þráðun er krefjandi en ytri þráðun vegna takmarkaðs aðgangs að verkfærum, minni stífleika borstöngarinnar og erfiðleika við að fylgjast með og mæla þráðinn við skurð. Lágmarksþvermál borholunnar og þráðdýpt ákvarða stærð borstöngarinnar og yfirhang, sem bæði hafa áhrif á mögulega nákvæmni.
Þráðunaraðferðir í CNC rennibekkjum
Þrjár aðferðir eru í boði fyrir CNC rennibekki, hver hentar mismunandi forritum:
- Einpunktsþráður: Ein innskot fer eftir spírallaga braut skrúfgangarins í mörgum umferðum. Þessi aðferð er fjölhæf, hægt að nota á allar gerðir og stig skrúfganga og framleiðir nákvæma skrúfganga í fjölbreyttum efnum. Þetta er staðlaða aðferðin fyrir skrúfganga í nákvæmnisframleiðslu.
- Þráðfræsing: Þótt tæknilega séð sé þetta fræsingaraðgerð, er þráðfræsing framkvæmd á fræsistöðvum og framleiðir þræði með því að festa fjöltanna fræsara með spírallaga innsetningu. Hún er æskileg fyrir þræði með stórum þvermál, hörð efni og blindgöt þar sem hætta á brotnun á tappum er óásættanleg.
- Banka: Tappa er knúinn inn í forborað gat undir CNC-stýringu til að framleiða innri þræði hratt. Tappaskurður er skilvirkur fyrir innri þræði með litlum þvermál í framleiðslumagni en er takmarkaður við staðlaðar þráðgerðir og er viðkvæmur fyrir verkfærabroti í hörðum eða slitnum skurðum.
Lykilatriði
- Þráðstaðlar: Þræðir verða að vera framleiddir samkvæmt réttum stöðlum fyrir notkunina. Metrískir þræðir (ISO), Unified National Coarse (UNC), Unified National Fine (UNF) og pípuþræðir (NPT, BSPT) hafa hver um sig sérstakar kröfur um stig, horn og vikmörk sem verður að forrita og staðfesta rétt.
- Meðhöndlun slits á verkfærum: Skrúfgangarinnsetningar slitna smám saman með hverjum hluta sem framleiddur er. Þegar innsetningarinnsetningarinn slitnar minnkar nákvæmni skrúfgangarformsins, sérstaklega á hliðarhornum og toppradíus. Regluleg vísun á innsetningarinnsetningar og reglubundin staðfesting á skrúfgangaþykkt er nauðsynleg í framleiðslu á skrúfgangi.
- Nákvæmni forritunar: Þráðunarferli eins og G76 í FANUC-stýringum krefjast réttrar innsláttar á stigi, þráðardýpt, innfóðrunarhorni og fjölda umferða. Forritunarvillur í þessum breytum valda þráðum sem virðast sjónrænt ásættanlegir en standast ekki mælingarskoðun. [9]
Dæmigert dæmi er framleiðsla á skrúfuðum píputengi fyrir iðnaðarvökvakerfi. Hvert tengi þarfnast ytri skrúfganga sem eru vélrænt unnar samkvæmt NPT eða BSPT stöðlum, þar sem keilulaga skrúfgangurinn býður upp á bæði vélræna tengingu og þrýstingsþéttingu án viðbótarþéttiefna. Nákvæmni í skurði og samræmi í flankahorni eru mikilvæg til að ná lekaþéttri tengingu í notkun.
Niðurstaða
CNC rennibekkvinnsla byggir á fjórum samtengdum aðgerðum: yfirborðsfræsingu, beygju, þráðsfræsingu og riffræsingu. Hver aðgerð þjónar sérstökum rúmfræðilegum og hagnýtum tilgangi, en engin þeirra starfar einangruð. Flöðufræsing ákvarðar áslæga viðmiðun, beygja skilgreinir sívalningslaga lögunina og þráðsfræsing skapar vélræna tengingu sem heldur samsetningum saman. Þessar aðgerðir, sem eru framkvæmdar í skipulögðum röð innan einnar uppsetningar, skila þeirri víddarnákvæmni, yfirborðsgæðum og hagnýtri áreiðanleika sem nákvæmnisframleiðsla íhluta krefst.
Gildi þess að skilja hverja aðgerð fyrir sig liggur í hæfni til að skipuleggja og hámarka alla vinnsluferlið. Rétt val á breytum, viðeigandi verkfæri og agað ferlisstjórnun á hverju stigi eru það sem ákvarðar hvort fullunninn hlutur uppfyllir forskriftir sínar eða þarfnast endurvinnslu. Í framleiðsluumhverfi þar sem samræmi og skilvirkni eru jafn mikilvæg er það jafn mikilvægt í dag og það hefur alltaf verið að ná tökum á þessum fjórum kjarna rennibekkjaraðgerðum.
Heimildir
Aresco, R. (23. febrúar 2024). Tækniháskólinn í Erie . Tækniháskólinn í Erie. https://erieit.edu/introduction-to-cnc-turning/
Tölvustýring - yfirlit | ScienceDirect Topics . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (11. janúar 2025). Ítarleg leiðarvísir um þráðun á rennibekk - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (6. janúar 2026). Hvernig skilar yfirborðsfræsing raunverulega sléttum CNC-flötum? - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imran, M., Suo Shuangfu, Bai Yuzhu, Wang Yuming, & Naveed Raheel. (2025). Að hámarka heilleika undirlags og yfirborðsgæði í beygju úr mjúku stáli: Fjölþætt nálgun á slit verkfæra og vinnslubreytur. Journal of Materials Research and Technology , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246
Möhring, H.-C., Biermann, D., Bleicher, F., Melkote, S., & Kappmeyer, G. (2025). Festingar og klemmukerfi vinnuhluta í vinnslu. CIRP Annals , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Omirou, S., Charalambides, M., & Chasos, C. (2024). Háþróuð CNC þráðfræsun: alhliða stöðluð hringrás fyrir skilvirka skurð á þráðum með föstum eða breytilegum stigi og radíus. The International Journal of Advanced Manufacturing Technology , 133 (5-6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
SINHA, SK (2010). SJÁLFVIRKNI FLATSÝNINGAR Á CNC VÉLMIÐSTÖÐ. Alþjóðlegt tímarit um verkfræði, vísindi og tækni , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Wan, M., & Yusuf Altintas. (2014). Vélfræði og gangverk þráðfræsingarferlis. Alþjóðlegt tímarit um vélaverkfæri og framleiðslu , 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006




