
Af hverju eru vandamál við vinnslu á álfelgum?
Álefnið hefur stóran hitastuðul og er viðkvæmt fyrir aflögun við vinnslu þunnveggja efna, sérstaklega þegar notaðir eru frjálsir smíðahlutar, vinnsluheimildin er mikil og aflögunarvandamálið er meira áberandi.
Nú skulum við læra aflögunaraðferðina fyrir CNC vinnslu á álhlutum.
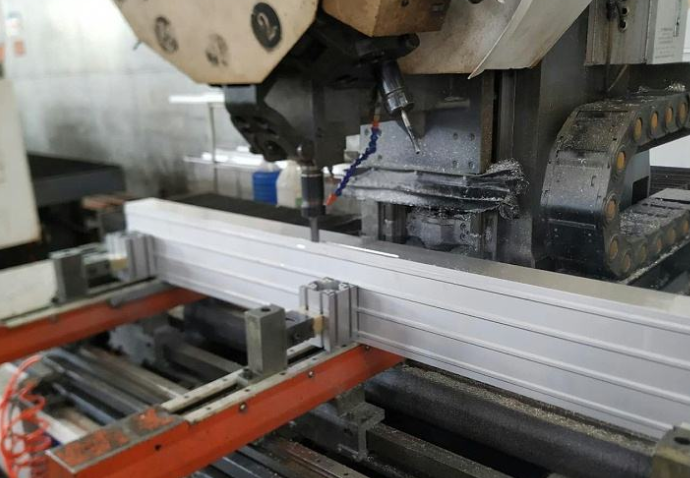
Við skurð með sementkarbíði eru margar ástæður fyrir aflögun álhluta, aðallega vegna lögunar vinnustykkisins, eiginleika vinnustykkisins og vélrænna eiginleika vinnustykkisins, og eru þær aðallega af eftirfarandi toga: aflögun vegna innri spennu á eyðublaðinu, aflögun vegna hita í skurði og klemmukrafts.
Fyrir vinnslu slíkra vélrænna hluta hefur Kunshan Baichuan Precision Components Co., Ltd., sem hefur 25 ára reynslu, fengið hlutalausn.
Lausn á aflögun vöru:
- Bæta uppbyggingu verkfæra
- Minnkaðu tennur fræsarans og bættu gæði skurðbrúnarinnar.
- Vegna mikillar mýktar álfelgunnar er mikil aflögun skurðarins við vinnslu og mikið flísarrými er krafist, þannig að það hefur einkenni stórs neðri radíus grópsins og fáar fræsartanna.
- Slípaðu tennurnar fínt
Áður en nýr hnífur er settur á þarf að slípa fram- og afturhliðina létt með fínum slípisteini til að fjarlægja slíp- og sagartönnarför sem eftir eru á blaðinu, sem getur ekki aðeins dregið úr skurðhita heldur einnig dregið úr aflögun skurðarins og stjórnað slitstaðli verkfærisins stranglega.
Því hærra sem skurðarhitastigið er, því meiri er yfirborðsgrófleiki vinnustykkisins og því meiri aflögun vinnustykkisins. Þess vegna, auk þess að velja verkfæraefni með góðri slitþol, ætti að hafa strangt eftirlit með sliti verkfærisins, annars er líklegt að útfellingar myndist og hitastig vörunnar við skurðarferlið ætti ekki að vera of hátt til að koma í veg fyrir aflögun.