

7075 ál er sterkara en 6061, en styrkur einn og sér gerir það ekki að betri valkosti fyrir CNC vinnslu. Í raunverulegri framleiðslu er betri málmblandan sú sem vegur vel á móti álagi, tæringaráhrifum, vinnsluhæfni, frágangi, skoðun og heildarframleiðslukostnaði.
Þess vegna mistakast mörg CNC verkefni við efnisval frekar en vinnslu. Kaupandi gæti valið 7075 vegna þess að gagnablaðið sýnir meiri styrk, en fullunninn hlutur þarfnast hugsanlega ekki þess styrks. Í öðrum tilfellum getur það valdið þreytu eða áhættu að velja 6061 fyrir hluta sem er undir miklu álagi.
Meginverkfræðilega spurningin er ekki „Hvaða ál er sterkara?“ Hin raunverulega spurning er „Krefst notkunin virkilega styrks 7075, eða er 6061 ódýrari framleiðslukostur?“
ASM International bendir á að álblöndur eru valdar út frá hönnunar- og afköstaviðmiðum, þar á meðal málmvinnslu, vinnsluáhrifum, framleiðslueiginleikum og notkunargetu. Þetta styður við hagnýtari valaðferð heldur en að velja eingöngu út frá togstyrk. [ 1 ]
Hvenær skapar 7075 meiri framleiðsluáhættu en verðmæti?
7075 skapar meiri framleiðsluáhættu þegar mikill styrkur þess leysir ekki raunverulegt virknivandamál. Það er oft valið vegna þess að það hefur betri styrkleika miðað við þyngd, en sá kostur getur fylgt hærri kostnaði, minni tæringarþoli, lakari suðuhæfni og strangari skoðunarkröfum.
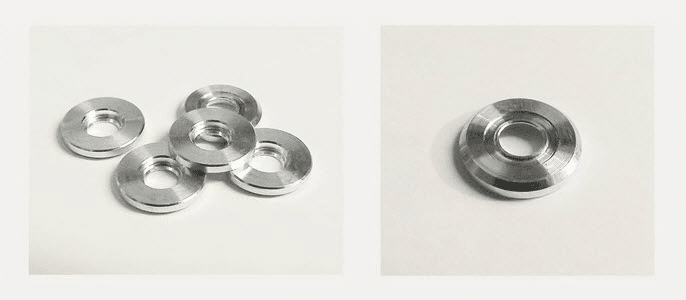
Heimild: Cox Manufacturing Aluminium 7075 vélrænir hlutar
Fyrir almennar sviga, hylki, festingar, hlífar og iðnaðarplötur býður 6061 oft upp á nægjanlegan styrk með minni framleiðsluáhættu. 6061 styður einnig við betri tæringarþol og suðuhæfni í mörgum algengum forritum, sem gerir það hentugra fyrir útibúnað, rafeindabúnaðarhylki og almenna CNC íhluti.
7075 verður verðmætt þegar hlutinn þarf að þola mikið álag, þreytu eða þyngdarnæma burðarvirkjaþjónustu. Mannvirki í geimferðum, kappaksturshlutir og afkastamiklir vélrænir hlutar eru sterkari notkunartilvik. Í þessum tilgangi gæti aukinn kostnaður og skoðunarbyrði verið réttlætanleg.
Raunverulegt dæmi: Byggingaríhlutir geimferða vs. festingar fyrir iðnaðarvélar
Burðarhlutar í geimferðum réttlæta oft notkun 7075 vegna þess að þyngdarminnkun og hlutfall styrks miðað við þyngd hafa bein áhrif á hönnunarárangur. Handbók NASA um efnisgögn: Álblöndur 7075 eru til vegna þess að 7075 hefur langa þýðingu í geimferðaiðnaði og krefst ítarlegrar skilnings á efniseiginleikum.
Festing fyrir iðnaðarvélar er öðruvísi. Ef hún styður aðallega við stöðugt álag í verksmiðjuumhverfi gæti 6061 veitt betra heildarframleiðslugildi. Að velja 7075 fyrir þá festingu gæti aukið kostnað án þess að bæta afköst. [ 2 ]
Hvaða hönnunarkröfur ættu að stýra vali á áli?
Val á áli ætti að byrja á kröfum um notkun, ekki orðspori efnisins. Verkfræðingar ættu að skoða stöðugt álag, kraftmikið álag, þreytu, þyngdarmarkmið, tæringaráhrif, samsetningaraðferð, endingartíma og vottunarkröfur áður en þeir velja 6061 eða 7075.
Fyrir stöðugt álag hentar 6061 oft þegar hönnunin felur í sér nægilega þykkt þversniðsins og sanngjarnan öryggisstuðul. Fyrir endurtekið kraftmikið álag geta þreytukröfur ýtt hönnuninni í átt að 7075. Fyrir utanhúss eða rakt umhverfi getur 6061 verið öruggara þar sem tæringarþol verður hluti af afköstum.
Samsetningaraðferðin skiptir einnig máli. Ef hlutinn verður að vera suðuður er 6061 yfirleitt betri kostur. 7075 er almennt ekki æskilegt fyrir suðuð mannvirki þar sem suðu getur valdið styrk og sprungum.
Verkfræðigögn til að skoða
| Verkfræðiskrá | Hvers vegna það skiptir máli |
| Álagsútreikningar | Staðfestir hvort styrkur 6061 sé nægjanlegur eða hvort 7075 sé réttlætanlegur |
| FEA-skýrslur | Greinir svæði með mikilli streitu, streituþéttni og öryggismörk |
| Öryggisþættir hönnunar | Sýnir hvort aðlaga eigi styrk eða rúmfræði efnisins |
| Kröfur um umhverfisáhrif | Ákvarðar þarfir varðandi tæringu, húðun og frágang |
| Samsetningaraðferð | Staðfestir hvort suðu-, festingar- eða pressufestingareiginleikar hafa áhrif á val á málmblöndu |
Hvernig hafa efniseiginleikar áhrif á afköst CNC hluta?
Efniseiginleikar hafa áhrif á styrk, vinnsluhegðun, yfirborðsáferð, tæringarviðbrögð og skoðunarkröfur. 6061 og 7075 eru báðar hitameðhöndlanlegar álblöndur, en þær eru hannaðar með mismunandi forgangsröðun hvað varðar afköst.
6061 er ál-magnesíum-kísill málmblanda sem er þekkt fyrir jafnvægi í vinnsluhæfni, tæringarþol, suðuhæfni og miðlungs til mikinn styrk. 7075 er ál-sink málmblanda sem er þekkt fyrir mun meiri styrk og sterka notkun í geimferðum, en hún er krefjandi hvað varðar tæringu og samskeyti.
Í handbók ASM um álblöndur er útskýrt að álblöndur eru valdar með því að sameina málmvinnslu, vinnslu, eiginleika og afköst. Þetta er mikilvægt vegna þess að afköst CNC eru háð bæði efnisefnafræði og framleiðsluhegðun. [ 3 ]
Samanburður á vélrænum styrk
| Eign / Þáttur | Ál 6061-T6 | Ál 7075-T6 | Verkfræðileg merking |
| Styrkleikastig | Miðlungs til hátt | Mjög há | 7075 er betra fyrir hönnun sem þola mikla álag og er næm fyrir þyngd. |
| Vélarhæfni | Góð | Gott, en erfiðara | Báðar vélrænar vel, en 7075 gæti þurft meiri verkfæra- og ferlisstjórnun |
| Tæringarþol | Betri | Lægra en 6061 | 6061 er öruggara fyrir margar úti- og iðnaðarnotkunir |
| Suðuhæfni | Góð | Lélegt / takmarkað | 6061 er æskilegt þegar suðu er nauðsynleg |
| Kostnaður | neðri | Æðri | 6061 er oft betra fyrir kostnaðarnæma framleiðslu |
| Dæmigerð notkun | Hús, sviga, festingar, plötur | Flug- og geimferðir, kappakstur, hástyrktarhlutar | Val fer eftir virkni og áhættu |
7075 er ekki sjálfkrafa betri málmblandan. Hún er sterkari málmblandan, en 6061 er oft betri framleiðslukostur þegar tæring, suðuhæfni, kostnaður og almenn afköst skipta máli.
Þreytuþol við endurtekna hleðslu
Þreytuþol skiptir máli þegar hlutur verður fyrir endurtekinni álagi frekar en einskiptis stöðugum krafti. Hlutir í flug- og bílaiðnaði bila oft vegna þreytu þar sem hringrásarálag veldur sprungum við spennuþéttni, hvössum hornum, götum, þráðum eða lélegri yfirborðsáferð.
7075 er almennt valið þar sem mikill styrkur og þreytuþol eru mikilvæg. Þreytuþol er þó ekki stjórnað af málmblöndunni einni saman. Rúmfræði, yfirborðsáferð, vinnslumerki, hitameðferð, spennuþéttni og skoðun hafa öll áhrif á endingartíma.
Grein sem einblínir á þreytu ætti að forðast að segja „7075 endist alltaf lengur.“ Rétta verkfræðilega fullyrðingin er sú að 7075 geti stutt notkun sem krefst mikillar þreytu þegar einnig er stýrt rúmfræði, yfirborðsgæðum, tæringarvörn og skoðun. [ 4 ]
Tæringarþolssjónarmið
6061 virkar almennt betur en 7075 í mörgum tæringarhættulegum umhverfum. Þetta skiptir máli fyrir utanhúss girðingar, iðnaðarbúnað, vélbúnað í nágrenni sjávar og hluti sem verða fyrir raka eða efnum.
7075 krefst oft meiri athygli á verndandi frágangi, húðun eða stýrðu umhverfi. Nærvera sinks og kopars eykur styrk en getur dregið úr tæringarþol samanborið við 6061. Í sumum tilfellum getur tæringarhætta vegið þyngra en ávinningurinn af meiri styrk.
Þetta er sérstaklega mikilvægt þegar hlutinn er bæði undir miklu álagi og útsettur fyrir tæringaraðstæðum. Tæring og álagi geta sameinast til að stytta endingartíma, sérstaklega ef frágangur eða efnisherði er ekki rétt tilgreint. [ 5 ]
Suðuhæfni og áhrif samsetningar
Suðuhæfni getur útilokað 7075 frá skoðun. Ef vélrænan hluta verður að vera suðuðan í samsetningu er 6061 venjulega æskilegra þar sem það er sveigjanlegra og hagnýtara í suðuðum mannvirkjum.
7075 er almennt forðast við hefðbundna suðu í burðarvirkjum þar sem hitunarsvæðið getur valdið styrktapi og sprungum. Fyrir samsetningar sem krefjast suðu ætti hönnunarteymið að íhuga hvort hægt sé að ná styrk með 6061 með rúmfræði frekar en að skipta yfir í 7075.
Þetta er algeng hönnunarvilla. Kaupendur velja 7075 vegna styrkleika en uppgötva síðar að samsetningaraðferðin stangast á við málmblönduna.
CNC vinnsluárangur: Hvaða breytingar munu eiga sér stað á verkstæðisgólfinu?
Í verkstæðinu eru bæði 6061 og 7075 vel vélræn, en þau taka ekki sömu ákvarðanir um framleiðslu. Hörku, hegðun flísanna, eftirstandandi spenna, skurðaraðferð og væntingar um vikmörk geta breytt því hvernig CNC forritari nálgast hlutinn.
6061 er oft auðveldara í meðförum fyrir almenna CNC fræsingu og beygju. Það styður skilvirka skurð, góða frágang og víðtæka notkun í framleiðslu. 7075 vélrænir líka hreint, en meiri styrkur þess getur aukið álag á verkfæri og gert þol, yfirborðsástand og stjórnun á leifarálagi mikilvægari.
Slit og skurðarhegðun verkfæra
Meiri styrkur og hörka 7075 getur skapað krefjandi skurðarskilyrði en 6061. Fylgjast skal náið með sliti, hita og yfirborðsáferð verkfæra, sérstaklega fyrir eiginleika með þröngum vikmörkum eða framleiðslulotur.
6061 er oft æskilegra fyrir hluti þar sem hraði, kostnaðarstýring og samræmd frágangur skipta meira máli en hámarksstyrkur. Það er algengt í hylkjum, römmum, sviga og vélahlutum vegna þess að það styður við skilvirka CNC framleiðslu.
Verkfærasmíði ætti að taka tillit til lögun hlutarins. Þunnir veggir, djúpir vasar og þröng vikmörk geta skapað meiri erfiðleika en málmblandan sjálf.
Víddarstöðugleiki við vinnslu
Víddarstöðugleiki fer eftir ástandi efnisins, formi efnisins, spennu, lögun hlutarins og vinnsluröð. Þunnveggja hlutar, stórir vasar og mikil efnisfjarlæging geta aflagað bæði 6061 og 7075 hluta.
Þetta er sérstaklega mikilvægt þegar framleiddir eru léttir hlutar í flug- og geimferðastíl. Að fjarlægja efni af annarri hlið plötunnar getur losað um innri spennu og valdið vandamálum með flatneskju. Jafnvægi milli grófvinnslu og frágangs getur dregið úr áhættu.
Ferlið ætti að taka tillit til spennuléttaðs efnis, gróffræsingar, hvíldartíma eftir því sem við á og lokaskoðun eftir að hlutinn hefur náð stöðugleika.
Þolþolsgeta
Bæði 6061 og 7075 geta stutt nákvæma vinnslu, en þröngt þol veltur á meiru en bara vali á málmblöndu. Stífleiki festingar, stýring á gagnapunkti, slit á verkfærum, hitastöðugleiki og skoðunaraðferð hafa öll áhrif á lokaniðurstöður.
Þröng vikmörk á stöðugum blokk eru mjög frábrugðin sama vikmörkum á þunnveggjahúsi. 7075 getur veitt stífleikakosti í sumum hönnunum, en tæringar- og kostnaðarsamræmi skiptir samt máli.
Besta starfshættan er að beita þröngum vikmörkum aðeins þar sem virkni krefst þeirra. Óáþreifanleg yfirborð ættu ekki að fá vikmörk á flug- og geimferðastigi bara vegna þess að efnið er af gerðinni geimferða.
Kostnaðargreining umfram verðlagningu hráefna
Kostnaðarmunurinn á milli 6061 og 7075 takmarkast ekki við hráefnisverð. Heildarkostnaðurinn inniheldur efnisinnkaup, vinnslutíma, úrgangsáhættu, skoðun, frágang, vottun og langtímaþjónustuáhættu.
6061 er oft hagkvæmara fyrir almenna CNC hluti. Það er víða fáanlegt, auðveldara að klára, auðveldara að suða og yfirleitt ódýrara. Þetta gerir það að sterkum valkosti fyrir iðnaðarbúnað, rafeindabúnaðarhylki, innréttingar, sviga og marga stuðningshluti í bílum.
7075 gæti réttlætt kostnað sinn þegar þyngdarlækkun, þreytuþol og burðarþol skapa mælanlegt gildi. Ef þessar kröfur eru ekki til staðar gæti verkefnið verið ofhönnuð.
Ferli Tafla: Kostnaður og áhrif framleiðslu
| Framleiðsluþáttur | 6061 Áhrif | 7075 Áhrif | Hvað innkaup ættu að spyrja um |
| Hráefniskostnaður | Venjulega lægri | Yfirleitt hærri | Er 7075 styrkur krafist samkvæmt útreikningum? |
| Vinnslukostnaður | Almennt skilvirkt | Gæti þurft meiri stjórn | Eru vikmörk og rúmfræði að ráða kostnaði? |
| Skrotáhætta | Lægri fyrir sameiginlega hluti | Hærra þegar eftirlit er strangt | Hvaða eiginleikar eru mikilvægir? |
| Frágangskostnaður | Auðveldara í mörgum tilfellum | Nánari skipulagning á frágangi þarf | Er nauðsynlegt að húða til að verjast tæringu? |
| vottun | Staðlað vottun nógu oft | Vottun fyrir flug- og geimferðastarfsemi/kritískar upplýsingar gæti átt við | Hvaða staðlar og MTR eru nauðsynlegir? |
| Lífsferilskostnaður | Gott til víðtækrar notkunar | Sterk þegar frammistaða réttlætir það | Hvaða bilunaraðferð er verið að koma í veg fyrir? |
Spurningar um innkaup sem þarf að spyrja áður en efni er valið
Innkaupateymi ættu ekki aðeins að spyrja um „verð í 6061“ eða „verð í 7075“. Þau ættu að spyrja hvaða áhættu efnið leysir.
Lykilspurningar eru meðal annars:
- Er hluti af burðarþoli eða aðallega burðarvirki?
- Er þreytuálag til staðar?
- Verður hlutinn útsettur fyrir raka, salti, efnum eða notkun utandyra?
- Er suðu nauðsynleg?
- Hvaða yfirborðsáferð eða húðun er nauðsynleg?
- Eru efnisvottanir nauðsynlegar?
- Er hlutinn frumgerð, lítill magn eða framleiddur?
- Mun hærri efniskostnaður draga nægilega úr hættu á bilunum til að réttlæta valið?
Hvernig hefur tæring og umhverfisáhrif áhrif á efnisval?
Tæringarþol getur gert 6061 að betri kosti jafnvel þótt 7075 sé sterkara. Ef hlutinn á að starfa utandyra, í röku umhverfi, nálægt sjó eða við iðnaðaraðstæður, verður tæringarþol nauðsynleg virkniþörf.
6061 er mikið notað fyrir utanhúss mannvirki, hylki, ramma, plötur og búnað vegna þess að það jafnar styrk og endingu í umhverfismálum. 7075 hentar betur fyrir notkun þar sem styrkur og þyngd skipta máli til að réttlæta verndandi frágang og tæringarvörn.
Verndarhúðun eins og anodisering, umbreytingarhúðun, málun eða aðrar yfirborðsmeðferðir geta bætt afköst, en þær auka einnig kostnað og skoðunarkröfur.
Raunverulegt dæmi: Útibúnaðargirðing samanborið við flugvélaburðarvirki
Útihús fyrir rafeindabúnað nýtur venjulega góðs af 6061. Íhluturinn gæti þurft tæringarþol, hreina frágang, skrúfgöt og kostnaðarstýringu frekar en mikinn styrk.
Burðarvirki í flugvél gæti réttlætt 7075. Í því tilviki gæti styrk-þyngdarhlutfall og þreytuþol verið mikilvægara en kostnaður eða suðuhæfni. Ákvörðun um efni ætti að fylgja byggingargreiningu og innkaupastöðlum, ekki óskum.
Þreytubilun og líftímaáhrif
Sterkari efni geta samt bilað ef þreyta, spennuþéttni, yfirborðsáferð og umhverfi eru hunsuð. Þreytusprungur byrja venjulega við rúmfræðilegar ósamfellur eins og götur, hvassar horn, skrúfganga og vélrænar merki.
7075 er oft notað þar sem þreytustyrkur skiptir máli, en hönnunin verður samt að stjórna spennuþéttni. Illa hönnuð 7075 hluti getur bilað fyrr en vel hönnuð 6061 hluti ef lögun, frágangi og álagsferlum er ekki stjórnað.
Yfirborðsáferð hefur einnig áhrif á þreytuhegðun. Gróf vinnslumerki geta orðið að sprungupunktum. Þess vegna geta hlutar sem eru mikilvægir fyrir þreytu þurft frágang, pússun, stýrða radíus, kúlublásun eða skoðun umfram grunn víddarprófanir.
Verkfræðileg gögn til að skoða
| Gagnategund | Hvers vegna það skiptir máli |
| Þreytuútreikningar | Staðfestir hvort 7075 sé nauðsynlegt fyrir hringlaga hleðslu |
| Kröfur um hringrás | Sýnir væntanlegan endingartíma og endurtekningu álags |
| Bilunarsaga | Greinir þekkt sprungu- eða tæringarvandamál |
| Kröfur um yfirborðsfrágang | Hjálpar til við að draga úr upphafi þreytusprungna |
| Umhverfisskrár | Ákvarðar hvort þörf sé á tæringarvörn |
Skoðunar- og vottunarkröfur fyrir framleiðslu
Skilgreina ætti skoðunarkröfur áður en efni er keypt. Fyrir 6061 gæti staðlað efnisvottun verið nægileg fyrir margar iðnaðar- og rafeindatækniframleiðslur. Fyrir 7075, sérstaklega í geimferðaiðnaði eða háafkastamikla íhluti, gæti vottun og rekjanleiki verið krefjandi.
Heimild: BaiChuan nákvæmni ál CNC fræsingarþjónusta
ASTM B209 á við um álplötur og plötur, en ASTM B221 á við um pressaðar álstangir, vír, prófíla og rör. Þessir staðlar hjálpa til við að skilgreina innkaupakröfur varðandi birgðaform og gæðaskjöl.
Vinna í geimferðum gæti krafist AMS forskrifta og sterkari rekjanleika. Handbók NASA 7075 er gagnleg því hún undirstrikar hvers vegna efni til geimferða krefjast dýpri skilnings á eiginleikum en venjulegt verslunarefni. [ 6 ] [ 7 ]
Gátlisti fyrir gæðaeftirlit
| Skoðunaratriði | Hvers vegna það skiptir máli |
| Rekjanleiki efnis | Staðfestir rétta málmblöndu og hitalotu |
| Staðfesting á skapi | Tryggir væntanlega vélræna eiginleika |
| Hörkuathugun | Hjálpar til við að staðfesta ástand og samræmi |
| Málskoðun | Staðfestir mikilvæga rúmfræði eftir vinnslu |
| CMM skoðun | Staðfestir flókna eiginleika eða eiginleika með þröngum vikmörkum |
| Yfirlitsskoðun á ástandi yfirborðs | Greinir rispur, tæringu, rispur eða vandamál með frágang |
| Húðunarskoðun | Staðfestir umhverfisvernd þar sem þess er krafist |
Efnisval er ólokið fyrr en skoðunaráætlun staðfestir að hægt sé að sannreyna valið málmblöndu, hertu, lögun og áferð.
Ákvarðanir um efnisval sem tengjast iðnaðinum
Efnisval breytist eftir atvinnugreinum þar sem hver geiri metur mismunandi áhættu. Flug- og geimferðir gætu forgangsraðað hlutfalli styrks og þyngdar. Innréttingar í lækningatækja gætu forgangsraðað tæringarþoli, frágangi og þrifum. Rafmagnstæki gætu forgangsraðað vinnsluhæfni, flatleika, varmatengingu og snyrtivöruanóðun.
Heimild: BaiChuan ál CNC vinnsla í rafeindatækni
Loft- og geimhlutar
7075 er oft valið fyrir íhluti í geimferðum sem verða fyrir miklu álagi vegna þess að það býður upp á mikla styrkleikahlutfall. Burðarvirki í flugvélum, sviga með miklu álagi og plötur í geimferðaiðnaði eru algeng notkun.
6061 gæti samt hentað fyrir óþarfa vélbúnað, innréttingar, hlífar eða íhluti í geimferðum þar sem tæringarþol, kostnaður og framleiðsluhæfni skipta meira máli en hámarksstyrkur.
Bílaíhlutir
Notkun í bifreiðum fer eftir afköstum. 6061 er oft notað fyrir sviga, hylki, ramma og almenna vélræna íhluti. 7075 má velja fyrir kappakstur, mótorsport og léttar hlutar sem þola mikla álagi.
Lykilatriðið er þyngdarminnkun samanborið við framleiðslukostnað. Fyrir bílahluti í miklu magni eða sem eru viðkvæmir fyrir kostnaði, býður 6061 oft upp á betri jafnvægi.
Íhlutir lækningatækja
Lækninga- og greiningartæki nota oft ál fyrir hylki, innréttingar, stuðningsplötur og íhluti tækja. 6061 er oft valið vegna þess að það er vel unnið með vélræna vélræna vélræna frágang, vel frágengið og styður við tæringarþolnar fleti.
7075 má aðeins íhuga þegar íhluturinn þarfnast mikils styrks en samt sem áður lítillar þyngdar. Yfirborðsmeðhöndlun, hreinsiefni og tæringareiginleika verður að skoða vandlega.
Rafmagnstæki og girðingar
6061 er yfirleitt æskilegt fyrir rafeindabúnaðarhylki, kælikerfi, festingarplötur og stjórnhús. Það styður við góða vélræna vinnsluhæfni, anóðiseringu, tæringarþol og kostnaðarstýringu.
7075 er sjaldgæfara nema húsið eða festingin þurfi óvenju mikinn vélrænan styrk. Fyrir flestar rafeindavörur skipta hitastilling, flatleiki, tengistilling og frágangur meira máli en endanleg styrkur.
Iðnaðarbúnaður
6061 er almennt notað fyrir vélplötur, sviga, festingar, spjöld og búnaðaríhluti. Það er hagnýtt, aðgengilegt og hagkvæmt.
7075 má nota fyrir verkfæri sem þurfa mikla álag, vélræna arma, létt tengi eða sérstaka íhluti þar sem styrk-til-þyngdarhlutfallið skapar raunverulegt afköstgildi.
Algeng mistök sem verkfræðingar og kaupendur gera við efnisval
Algengasta mistökin eru að velja 7075 eingöngu út frá togstyrk. Þetta getur skapað óþarfa kostnað og tæringarhættu þegar 6061 myndi virka vel.
Annað mistök er að hunsa herðingu. Teikning sem segir „6061 ál“ eða „7075 ál“ er ófullkomin fyrir alvarlega framleiðslu. Herðingin, eins og T6, T651 eða önnur skilyrði, hefur áhrif á styrk, stöðugleika og vinnsluvæntingar.
Kaupendur vanmeta einnig suðuhæfni. Ef suða er hluti af samsetningunni er 6061 yfirleitt betri hönnunarleiðin. Að velja 7075 fyrst og uppgötva suðuhæfnivandamálið síðar getur neyðst til að endurhanna.
Síðasta mistökin eru að nota efni sem tengjast geimferðum fyrir vandamál sem ekki tengjast geimferðum. Ef hlutinn er ekki mikilvægur hvað varðar þyngd, þreytu eða mikla álag, getur 7075 aukið kostnað án þess að hafa verulegt gildi.
Ákvörðunarrammi: Ætti CNC hlutinn þinn að nota 6061 eða 7075?
Veldu 6061 þegar hönnunin krefst tæringarþols, suðuhæfni, góðrar vélrænnar vinnsluhæfni, hreinnar frágangs og kostnaðarstýringar. Það er yfirleitt sterkari og hagnýtari kosturinn fyrir almenna CNC hluti.
Veldu 7075 þegar hönnunin krefst hámarks styrkleikahlutfalls, sterkari þreytuþols, kröfur um geimferðatækni eða mælanlegrar þyngdarlækkunar. Það ætti að vera stutt með verkfræðilegri greiningu, ekki valið eingöngu vegna þess að það er sterkara.
Veldu 6061 þegar:
- Tæringarþol er mikilvægt
- Suðu er nauðsynleg
- Kostnaðarstýring skiptir máli
- Almennur burðarvirkni er nægjanleg
- Stór framleiðslumagn er fyrirhugað
- Yfirborðsfrágangur og anóðisering eru mikilvæg
- Hlutinn er hús, festing, festing, plata eða umgjörð
Veldu 7075 þegar:
- Hámarks styrkleikahlutfall á móti þyngd er krafist
- Þreytuálag er umtalsvert
- Nauðsynlegt er að hafa afköst í geimferðafræði
- Þyngdartap hefur mælanlegt gildi
- Verkfræðileg greining réttlætir aukakostnaðinn
- Hlutinn er mjög álagður og ekki soðinn
- Kröfur um vottun styðja valið
Algengar spurningar
Er 7075 alltaf betri en 6061?
Nr. 7075 er sterkari, en 6061 er oft betri hvað varðar tæringarþol, suðuhæfni, kostnaðarstýringu, frágang og almenna CNC framleiðslu.
Hvaða álfelgur eru skilvirkari?
6061 er almennt skilvirkara fyrir algengar CNC hluti vegna þess að það er auðvelt að vinna það og styður víðtæka framleiðslunotkun. 7075 vinnur einnig vel, en meiri styrkur þess gæti krafist fleiri verkfæra og ferlisstýringar.
Hvaða málmblöndu virkar betur í útiveru?
6061 virkar almennt betur í mörgum úti- og raka umhverfi vegna þess að það hefur sterkari tæringarþol en 7075.
Réttlætir 7075 hærra verð?
7075 réttlætir kostnað sinn þegar mikil þyngdarhlutfall, þreytuþol eða kröfur um loftferðatækni eru nauðsynlegar. Ef þessar kröfur eru ekki til staðar er 6061 oft hagkvæmara.
Hvaða álfelgur er betri fyrir hluta í geimferðum?
7075 er oft notað fyrir hluta í geimferðaiðnaði sem verða fyrir miklu álagi. 6061 má samt nota fyrir óþarfa íhluti í geimferðaiðnaði, innréttingar, hlífar eða hluti þar sem tæringarþol og vinnsluhæfni skipta meira máli.
Er hægt að suða 7075?
7075 er almennt ekki mælt með fyrir hefðbundnar suðuðar byggingar. 6061 er yfirleitt betri kostur þegar suðu er nauðsynleg.
Hvaða málmblöndu veitir betri þreytuþol?
7075 veitir oft sterkari þreytuþol í notkun við mikið álag, en þreytuþol fer einnig eftir rúmfræði, yfirborðsáferð, spennuþéttni, umhverfi og skoðun.
Hvaða vottanir ættu kaupendur að óska eftir?
Kaupendur ættu að óska eftir efnisvottorðum, staðfestingu á málmblöndu og hita, samræmi við viðeigandi ASTM eða AMS staðla, hörkuprófum ef þörf krefur og víddarskoðunarskýrslum fyrir mikilvæga hluti.
Niðurstaða: Besti kosturinn við ál fer eftir áhættu, ekki eingöngu styrk
Besti kosturinn fyrir CNC ál er ekki alltaf sterkasta málmblandan. Það er málmblandan sem þolir álag hlutarins, umhverfi, samsetningaraðferð, skoðunarkröfur, frágangsþarfir og heildarkostnað.
6061 er oft ódýrari kosturinn fyrir almenna CNC vinnslu þar sem hann veitir jafnvægi á milli styrks, tæringarþols, suðuhæfni, kostnaðar og frágangs. 7075 er betri kosturinn þegar hlutinn þarfnast sannarlega mikils styrkleika miðað við þyngd og verkefnið getur réttlætt hærri efniskostnað, skipulagningu tæringarvarna og skoðunarkröfur.
Besta verkfræðilega ákvörðunin er að velja ekki 7075 vegna þess að það er sterkara. Besta ákvörðunin er að velja málmblöndu sem dregur úr áhættu á vörunni en uppfyllir jafnframt raunverulegar kröfur um afköst.
Heimildir
1. ASM International. Eiginleikar og val á álblöndumASM handbók, bindi 2B.
https://dl.asminternational.org/handbooks/edited-volume/91/Properties-and-Selection-of-Aluminum-Alloys
2. ASM International. Ál og álmálmblöndur - efnisleiðbeiningar.
https://www.asminternational.org/aluminum-and-aluminum-alloys-subject-guide/
3. Davis, Jr. Ál og álblöndurGögn um efni frá ASM International / NIST.
https://materialsdata.nist.gov/bitstream/handle/11115/173/Aluminum%20and%20Aluminum%20Alloys%20Davis.pdf
4. Sessler, J. Handbók um efnisgögn: Álblöndu 7075Tækniskýrsluþjónn NASA, 1966.
https://ntrs.nasa.gov/api/citations/19670004550/downloads/19670004550.pdf
5. Handbók ASM / efnisgögn NIST. Hitameðferð á álblöndum.
https://materialsdata.nist.gov/bitstream/handle/11115/192/Heat%20Treating%20of%20Aluminum%20Alloys.pdf
6. ASTM International. ASTM B209 / B209M staðlaðar forskriftir fyrir ál og álblönduplötur.
https://store.astm.org/b0209m-14.html
7. ASTM International. ASTM B221 staðlaðar forskriftir fyrir pressaðar stangir, vír, prófíla og rör úr áli og álblöndu.
https://store.astm.org/b0221-12.html




