Miért magasabb az öttengelyes CNC megmunkálás óránkénti költsége, miközben az egységköltség gyakran alacsonyabb?
Egy öttengelyes CNC-gép óradíja magasabb lehet, mint egy hagyományos háromtengelyes marógépé, de ez nem feltétlenül teszi drágábbá a kész alkatrész gyártását. Többszörös szögletes jellemzőkkel, összetett felületekkel vagy igényes beállítási követelményekkel rendelkező alkatrészek esetén az öttengelyes megmunkálás annyira csökkentheti a teljes gyártási munkát, hogy ellensúlyozza a magasabb gépi díjat.
Az 5-tengelyes CNC megmunkálás költségeinek megértéséhez a kulcs a gépi munkaidő és a kész alkatrész árának különbsége. A beállítás, a programozás, a munkadarab-befogás, a forgácsolási idő, az ellenőrzés és a gyártási mennyiség mind befolyásolja a végső árat. Egy nagyobb teljesítményű gép gazdaságosabb választás lehet, ha elegendő mértékben kiküszöböli ezeket a költségeket.
Miért magasabb az öttengelyes CNC megmunkálás óradíja?
Az öttengelyes CNC megmunkálás gyakran óránként többe kerül, mivel a berendezés beszerzése, üzemeltetése, programozása és karbantartása bonyolultabb.
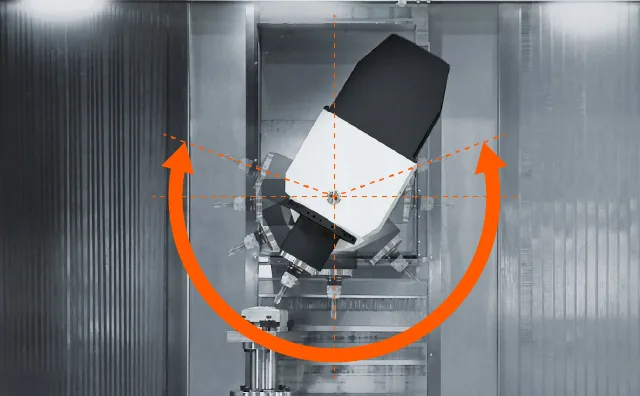
Egy hagyományos háromtengelyes marógép a forgácsolószerszámot a munkadarabhoz képest három lineáris tengely mentén mozgatja: X, Y és Z. Egy szabványos öttengelyes konfiguráció két forgótengelyt ad hozzá, lehetővé téve a szerszám vagy a munkadarab különböző szögekben történő orientálását. Ezek a további mozgások nagyobb gyártási rugalmasságot biztosítanak, de szigorúbb mechanikai és vezérlési követelményeket is támasztanak.
Az órabér-különbség kialakulásához számos tényező járul hozzá:
- Gépberuházás: A forgótengelyes egységek, a fejlett vezérlők és a többtengelyes alkatrészek növelhetik a berendezések beszerzési és karbantartási költségeit.
- Programozás: Az összetett öttengelyes szerszámpályák speciális CAM szoftvert, utófeldolgozást, szimulációt és tapasztalt programozókat igényelhetnek.
- Kalibráció: A pontos többtengelyes megmunkálás a geometriai, forgótengelyes és termikus hibák szabályozásától függ.
- Üzemeltetési költségek: A karbantartás, a gépek kihasználtsága, a munkaerő-megállapodások és az értékcsökkenés befolyásolja, hogy egy műhely hogyan számítja ki az óradíját.
A bonyolultság nem korlátozódik a további tengelyek mozgatására. Az egyidejű öttengelyes megmunkálás összehangolt mozgást igényel, miközben megőrzi a vágószerszám és a munkadarab közötti kívánt kapcsolatot.
A NIST szerszámgép-kalibrálással kapcsolatos kutatása a geometriai, kinematikai és termikus hibákat fontos szempontként azonosítja a megmunkálási pontosság szempontjából.
NIST
Az óradíjak a beszállítók között is eltérőek. Egyes műhelyek a gépkezelői munkadíjakat és bizonyos beállítási tevékenységeket is belefoglalják a gépárakba, míg mások ezeket a költségeket külön feltüntetik. Következésképpen az óradíjak nem mindig hasonlíthatók össze közvetlenül.
Hogyan csökkentheti az öttengelyes megmunkálás az alkatrészenkénti munkát?
Az öttengelyes megmunkálás csökkentheti az egységköltséget azáltal, hogy csökkenti az alkatrész elkészítéséhez szükséges gyártási műveletek számát.
A legjelentősebb lehetőségek általában a kevesebb beállítást, a jobb szerszámhozzáférést és a csökkentett forgácsolási időt foglalják magukban. Ezek az előnyök különösen akkor relevánsak, ha több alkatrészt kell különböző tájolásokból megmunkálni.
Kevesebb beállítás, újrabefogási művelet és készülékcsere
Vegyünk egy alkatrészt, amelynek több ferde felületén furatok, zsebek és szerelési felületek találhatók.
Egy háromtengelyes marógépen a kezelőnek esetleg el kell távolítania a munkadarabot, el kell forgatnia, egy másik befogásban kell rögzítenie, és új megmunkálási referenciát kell létrehoznia, mielőtt a következő jellemzőkészlethez férne hozzá.
Minden egyes beállítás időt vesz igénybe anélkül, hogy feltétlenül anyagot kellene eltávolítani. Emellett további befogóeszköz-költségeket és pozicionálási hibák lehetőségét is eredményezheti.
Egy öttengelyes gép képes a munkadarab vagy a vágószerszám forgatására, hogy több különböző orientációt érjen el, miközben az alkatrész ugyanabban a befogásban marad rögzítve.
Ez csökkentheti:
- Manuális áthelyezés és igazítás.
- Ismétlődő munkadarab-befogási műveletek.
- Speciális szerelvénykövetelmények.
- Nem forgácsológépes idő.
- Bizonyos kockázatok, amelyek a nullapontok beállítások közötti átvitelével járnak.
A megtakarítás akkor válik jelentőssé, amikor a megszüntetett műveletek egyébként a termelési idő jelentős részét emésztenék fel.
Az öttengelyes megmunkálás nem szünteti meg az összes beállítást. A munkadarab rögzítésére használt felület például továbbra is külön simító műveletet igényelhet.
Jobb szerszámhozzáférés és hatékonyabb megmunkálás
A szerszám orientációja a vágási hatékonyságot is befolyásolhatja.
Egy mély zseb vagy ferde felület hosszú, karcsú forgácsolószerszámot igényelhet, ha rögzített háromtengelyes irányból közelítik meg. A nagy szerszámkinyúlás növelheti az elhajlás és a rezgés kockázatát, ami potenciálisan korlátozhatja a forgácsolási paramétereket.

Az öttengelyes pozicionálás lehetővé teheti, hogy a szerszám kedvezőbb szögből közelítse meg ugyanazt a jellemzőt. Ezáltal egy rövidebb, merevebb marószerszám praktikusabbá tehető.
Megfelelő geometriák esetén a jobb hozzáférhetőség hatékonyabb megmunkálási stratégiákat támogathat és csökkentheti a különálló műveletek szükségességét.
Ezek az előnyök nem automatikusak. A szerszámpálya minősége, az anyag viselkedése, a forgácsolási feltételek és a gép konfigurációja továbbra is meghatározza a tényleges ciklusidőt.
Hogyan viszonyulnak egymáshoz a háromtengelyes, az indexelt 3+2-es és az egyidejű öttengelyes megmunkálás?
A gazdaságos megmunkálási útvonal a szükséges szerszámelhelyezésektől és az alkatrész gyártás közbeni rögzítésének módjától függ.
Nem minden alkatrész, amely öttengelyes berendezésekkel megmunkálható, igényel egyidejű öttengelyes megmunkálást.
A háromtengelyes megmunkálás hatékonyan használható könnyen hozzáférhető prizmás alakzatok, például sík felületek, egyszerű zsebek és korlátozott számú irányból elérhető furatok esetében.
Az indexelt 3+2-es megmunkálás forgótengelyeket használ a szerszám vagy a munkadarab kiválasztott szögben történő pozicionálására. A tájolás rögzített marad, amíg a gép végrehajtja a forgácsolási műveletet, majd egy másik megmunkálási területre vált.
Az egyidejű öttengelyes megmunkálás koordinálja a lineáris és forgó mozgást a forgácsolás során. Különösen hasznos, ha a szerszám orientációjának folyamatosan változnia kell egy összetett felület mentén.
| Összehasonlítási tényező | Háromtengelyes megmunkálás | Indexelt 3+2 megmunkálás | Egyidejű öttengelyes megmunkálás |
|---|---|---|---|
| Szerszám hozzáférés | Fix irány beállításonként | Többszörös indexelt orientáció | Folyamatosan változó orientációk |
| Beállítási követelmények | Újraszorításra lehet szükség | Több arculatú műveleteket képes konszolidálni | Összesített műveleteket képes konszolidálni |
| Programozás | Általában kevésbé összetett | További pozicionálási és távolságtervezés | Fejlett többtengelyes szerszámpályák |
| Munkatartás | Hagyományos vagy dedikált szerelvények | Forgási hézagot igényel | Koordinált mozgás közben szabad mozgásteret igényel |
| Óradíjjal kapcsolatos szempontok | Gyakran alacsonyabb a hasonló berendezések esetében | Többtengelyes gépi díjszabás érvényes | Speciális megmunkálási díjszabás érvényesülhet |
| Megfelelő geometria | Hozzáférhető prizmás jellemzők | Szögletes furatok és többoldalas elemek | Komplex kontúrok és formált felületek |
| Költségmérleg | Hatékony, ha korlátozott a további beállítások lehetősége | Csökkentheti az áthelyezést folyamatos forgóvágás nélkül | Akkor indokolt, ha az összetett szerszámmozgás jelentős értéket képvisel |
A fontos különbség az, hogy az öttengelyes képesség és az egyidejű öttengelyes forgácsolás nem ugyanaz a követelmény.
Egy több ferde furatot és sík felületet tartalmazó alkatrész esetében az indexelt 3+2 megmunkálás biztosíthatja a szükséges hozzáférést a folyamatos öttengelyes mozgás programozási követelményei nélkül.

Egy összetett járókerék vagy formázott alkatrész indokolttá teheti az egyidejű megmunkálást, mivel a marónak a felület követése közben változtatnia kell az irányát.
A gyártási költségek szabályozásának központi eleme a legkevésbé bonyolult, a rajzi követelményeknek megbízhatóan megfelelő folyamat kiválasztása.
Mi határozza meg az öttengelyes CNC megmunkálás teljes költségét alkatrészenként?
Az öttengelyes CNC megmunkálás teljes költsége alkatrészenként nem csak a gép óradíjától függ. A vevőknek értékelniük kell a teljes gyártási folyamatot, beleértve az előkészítést, a gyártást, az ellenőrzést és az esetlegesen szükséges másodlagos műveleteket.
Két költségkategória különösen fontos: az egyszeri költségek és az ismétlődő termelési költségek.
Egyszeri programozási, beállítási és felszerelési költségek
A gyártás megkezdése előtt a gépészműhelynek elő kell készítenie a CAM programot, ki kell választania a szerszámokat, létre kell hoznia a munkadarab-befogást, be kell állítania az eltolásokat és ellenőriznie kell a kezdeti megmunkálási műveleteket.
Ezeket a kiadásokat gyakran egyszeri mérnöki vagy előkészítési költségekként írják le.
Egy prototípus esetében a munka nagy része egyetlen komponenshez rendelhető. Amikor ugyanaz az előkészítés egy nagyobb gyártási tételt támogat, a költsége több alkatrész között osztható el.
Ez magyarázza, hogy a CNC megmunkálás beállítási költsége miért befolyásolhatja erősen a prototípusok és a kis tételek árazását.
Az öttengelyes megmunkálás bonyolultabb programozást igényelhet, de a műveletek konszolidálására való képessége csökkentheti a több különálló beállítással járó előkészítést.
Az, hogy ez nettó megtakarítást eredményez-e, az összehasonlítás mindkét oldalától függ.
Ismétlődő költség elfogadott kész alkatrészenként
Az ismétlődő költségek magukban foglalják a gépi időt, a kezelői kezelést, a vágószerszám-fogyasztást, az ellenőrzést és a befejezést.
A gépi idő költsége a következőképpen fejezhető ki:
\[ \text{Gép-idő költség}=\text{Óradíj}\szor\text{Felszámított idő} \]
Ez a számítás önmagában nem tükrözi a teljes gyártási költséget.
Egy hasznosabb mérőszám a következő:

Az összeg magában foglalja az alkalmazandó anyagok, előkészítés, megmunkálás, szerszámozás, minőségellenőrzés és befejező költségeket. A gép árában már szereplő költségeket nem szabad újra beleszámítani.
Az elfogadott alkatrészek mennyisége azért fontos, mert a selejt és az átdolgozás befolyásolhatja a rajznak megfelelő alkatrészek leszállításának költségét.
A termelési volumen az előkészítési költségek eloszlását is befolyásolja. A nagyobb tétel nem teszi automatikusan olcsóbbá az öttengelyes megmunkálást. Ha az alkatrészenkénti ismétlődő költség magasabb marad, a mennyiség növelése nem feltétlenül fordítja meg az eredményt.
A helyes gazdasági összehasonlítás az egyenértékű, elfogadható alkatrész előállításának teljes költsége minden egyes megvalósítható gyártási útvonalon.
Mit mutat egy valós háromtengelyes és öttengelyes gyártási összehasonlítás?
A DMG MORI által közzétett gyártási összehasonlítás bemutatja, hogyan csökkentheti az öttengelyes megmunkálás egy összetett alkatrész gyártási munkáját.
A DMG MORI nagynyomású folyadékelosztós példájában arról számolt be, hogy a háromtengelyes folyamat legalább öt beállítást igényelt, míg az öttengelyes megközelítés kettőt.
A jelentett megmunkálási ciklusidő a háromtengelyes megmunkálásnál 48 percről 33 percre változott az öttengelyes megmunkálásnál, ami a ciklusidő körülbelül 31%-os csökkenését jelenti.
A forgácsolószerszám-igény 17 szerszámról nyolcra csökkent.
dmg mori
Ezek az eredmények számos fontos mechanizmust illusztrálnak:
- Kevesebb beállítás csökkenti az ismételt kezelést és előkészítést.
- A rövidebb megmunkálási ciklus csökkenti az alkatrész megmunkálásához szükséges időt.
- Kevesebb forgácsolószerszám egyszerűsítheti az adott gyártási folyamat szerszámozási követelményeit.
A példa nem bizonyítja a gyártási költségek univerzális csökkenését.
A DMG MORI adatai egy adott alkalmazást írnak le, és a közzétett összehasonlítás nem tartalmazza a teljes gépárakat, a programozási költségeket, a befogók költségeit és a végső egységárakat mindkét útvonalra vonatkozóan.
Bemutatja, hogyan javulhat a gyártási hatékonyság. A tényleges pénzügyi haszon meghatározásához továbbra is teljes körű költség-összehasonlításra van szükség.
Mikor a háromtengelyes megmunkálás továbbra is az olcsóbb választás?
A háromtengelyes megmunkálás továbbra is gazdaságosabb megoldás lehet, ha az alkatrész geometriája nem igényli az öttengelyes berendezések által biztosított további hozzáférhetőséget.
Egy egyszerű, sík felületű és könnyen hozzáférhető furatokkal rendelkező szerelőkonzol például hatékonyan előállítható hagyományos háromtengelyes marással.
Ha az alkatrész kevés áthelyezést igényel, az öttengelyes megmunkálás korlátozott lehetőségeket kínálhat a beállítási vagy ciklusidő csökkentésére.
A háromtengelyes megmunkálás különösen versenyképes lehet, ha:
- A geometria egyszerű megmunkálási műveletekkel érhető el.
- A meglévő berendezések már támogatják a hatékony termelést.
- A programozási követelmények viszonylag egyszerűek.
- A forgótengely-pozícionálás kiegészítése nem csökkenti jelentősen a feldolgozási időt.
- Egy bevált gyártási útvonal megfelel a megadott tűréshatároknak és felületi követelményeknek.
Az öttengelyes megmunkálás olyan programozási vagy befogási költségekkel is járhat, amelyek meghaladják az adott munka üzemeltetési megtakarításait.
A tételszám egy másik szempont. Egy speciális öttengelyes befogó vagy program megérheti az ismételt gyártást, de az előkészítési költségét indokolnia kell a megtakarított munkának.
Nincs olyan univerzális mennyiségi vagy beállítási darabszám küszöbérték, amely felett az öttengelyes megmunkálás az olcsóbb megoldássá válik.
A döntésnek tükröznie kell az alkatrész geometriáját, a rendelkezésre álló berendezéseket és a beszállító tényleges gyártási tervét.
Hogyan befolyásolják az anyag-, tűréshatár- és ellenőrzési követelmények az egységköltséget?
Az anyagválasztás és a minőségi követelmények befolyásolják a megmunkálási időt, a szerszámfogyasztást, a kidolgozást és az ellenőrzési költségeket.
Így megváltoztathatják a háromtengelyes és az öttengelyes gyártási útvonalak közötti költség-összehasonlítást.
Geometria létrehozása és funkcionális jellemzők befejezése
A különböző anyagok eltérően reagálnak a vágási műveletekre.
Az alumíniumötvözetek általában hatékony megmunkálást tesznek lehetővé megfelelő szerszámokkal és forgácsolási feltételekkel. A rozsdamentes acél viselkedése minőségenként változik, egyes minőségeknél kihívást jelent az alakváltozás és a szerszámkopás.
A titánötvözetek esetében különös figyelmet kell fordítani a hőtermelésre és a szerszám teljesítményére. Viszonylag alacsony hővezető képességük miatt a hő a forgácsolási zóna közelében koncentrálódhat, ezért fontos a szerszámválasztás és a forgácsolási stratégia.
Ezek a jellemzők a tengelyek számától függetlenül befolyásolják a megmunkálás gazdaságosságát.
Az alkatrész geometriája és a funkcionális követelmények is számítanak. Egy gép képes lehet az alapvető alkatrészforma előállítására, de a kritikus furatok, menetek, illesztési felületek vagy precíziós adatpontok további műveleteket igényelhetnek a rajznak való megfeleléshez.
A felületkezelés és a sorjátlanítás további költségeket okozhat, ahol erre vonatkozóan külön előírás van.
Az öttengelyes szerszámhozzáférés segíthet bizonyos funkciók hatékony elvégzésében, de nem szünteti meg az összes másodlagos munkát.
Méretellenőrzés és minőségellenőrzés
A munkadarab áthelyezésének csökkentése segíthet megőrizni az alakzatok közötti méretkapcsolatokat bizonyos adatátviteli hibák korlátozásával.
Ez nem jelenti azt, hogy az öttengelyes megmunkálás automatikusan szigorúbb tűréshatárokat ér el.
A tényleges pontosság a gép kalibrálásától, a szerszám állapotától, a munkadarab befogásától, a termikus viselkedéstől, a forgácsolóerőktől és a megmunkálási stratégiától függ.

A folyamat közbeni mérőérintkezés segíthet a beállítások beállításában és mérésében a megmunkálás során. Koordináta mérőgépek (CMM-ek) és más vizsgálati módszerek használhatók a megadott méretkövetelmények ellenőrzésére.
A szükséges ellenőrzési kör az alkatrésztől és annak tervezett alkalmazásától függ.
A pontos egységköltség-összehasonlítás érdekében a vásárlóknak figyelembe kell venniük az elfogadható kész alkatrészek leszállításához szükséges gyártási és ellenőrzési munkát is – nem csak az anyag forgácsolására fordított időt.
Hogyan hasonlítsák össze a vásárlók a háromtengelyes és öttengelyes CNC árajánlatokat?
A vevőknek az egyenértékű készkomponensek teljes költségét kellene összehasonlítaniuk, ahelyett, hogy a legalacsonyabb hirdetett gépóradíj alapján választanának beszállítót.
Egy értelmes összehasonlítás következetes műszaki információkkal kezdődik.
Árajánlatkérés előtt kérjük, adja meg:
- CAD modell és műszaki rajz: Határozza meg az alkatrész geometriáját és a szükséges jellemzőket.
- Anyagspecifikáció: Határozza meg a megfelelő ötvözetet, minőséget és a vonatkozó készletkövetelményeket.
- Gyártási mennyiség: Adja meg a kezdeti rendelést és a várható ismételt gyártást.
- Tűrések és adatpontok: Azonosítsa a funkcionálisan fontos méreteket és geometriai kapcsolatokat.
- Felületi követelmények: Adja meg a felületkezelési, sorjátlanítási és egyéb igényeket.
- Ellenőrzési követelmények: Tisztázza a méretellenőrzéssel és a dokumentációval kapcsolatos elvárásokat.
Azt is hasznos megkérdezni, hogy a beszállító hogyan szándékozik gyártani az alkatrészt.
A folyamat több beállítást igényel? Biztosítja-e az indexelt megmunkálás a szükséges hozzáférést? Az egyidejű öttengelyes mozgás érdemi előnyt biztosít? A programozás, a szerszámozás, az ellenőrzés és a simítás benne foglaltatik az árajánlatban?
A válaszok segítenek megmagyarázni a beszállítói árak közötti különbségeket.
A CNC megmunkálási költségek csökkentését kereső mérnökök számára a jellemzők hozzáférhetőségének, a szükségtelen geometriai bonyolultságnak, a befogási követelményeknek és a tűréshatár-specifikációknak a felülvizsgálata gyakorlati fejlesztési lehetőségeket tárhat fel.
A legalacsonyabb óránkénti gépdíj nem feltétlenül jelenti a legalacsonyabb költségű gyártási útvonalat. Az összehasonlításnak meg kell állapítania, hogy melyik folyamat képes megbízhatóan leszállítani a szükséges alkatrészt a legmegfelelőbb összköltséggel.
Összegzés
Az öttengelyes CNC megmunkálás magasabb óradíjjal járhat a berendezés, a programozás és az üzemeltetési követelmények miatt. Gazdasági előnye akkor jelentkezik, amikor a jobb szerszámhozzáférés, a kevesebb beállítás és a hatékonyabb gyártás csökkenti az elfogadható készdarabra jutó összköltséget.
A háromtengelyes megmunkálás továbbra is praktikus és gazdaságos választás számos könnyen hozzáférhető alkatrész esetében. Az indexelt 3+2-es megmunkálás hatékony köztes megoldást kínálhat, míg az egyidejű öttengelyes megmunkálás akkor indokolt, ha a geometria összehangolt szerszámmozgást igényel.
A helyes kiválasztás a rajztól, az anyagtól, a mennyiségtől, a tűréshatároktól és a teljes gyártási útvonaltól függ.
A BaiChuan Precision három-, négy- és öttengelyes CNC marási szolgáltatásokat kínál egyedi alkatrészekhez. A mérnökök és a beszerzési csapatok benyújthatják rajzaikat és gyártási követelményeiket egy gyárthatósági felülvizsgálatra és árajánlatra az alkatrész igényei alapján.
BaiChuan
Referenciák
1. Lee, M. és Kulvatunyou, B. (2019). Költségalapú tervezés . NIST.
2. DMG MORI. 5-tengelyes kiválóság.
_3. Seco Tools. Gyártásgazdaságosság: Globális optimalizálás ._
4. Siemens NX. (2013). Az öttengelyes megmunkálásra való áttérés megkönnyítése.
5. Gao, W. és munkatársai (2023). Szerszámgép-kalibrálás.
6. Renishaw. Standard pontosságú szerszámgépekhez való tapintófejek.
7. Kennametal. (2023). 10 tipp titán marásához.
8. BaiChuan Precision. CNC marás.