

Az ellenállás-hegesztés (RW) számos fúziós hegesztési technikát foglal magában, amelyek hő és nyomás keverékével érik el az egyesülést. A hőt a hegesztendő csatlakozásnál termelik, amelyet elektromos ellenállással kell árammal hegeszteni. Az ellenállás-hegesztés fő elemeit az alábbi ábra mutatja a csoport legnépszerűbb módszeréhez, az ellenállás-ponthegesztéshez. A hegesztendő munkadarabok (gyakran fémlemez alkatrészek), két ellentétes elektróda, az alkatrészek elektródák közé sajtolásának módja és egy szabályozott áramot alkalmazó váltakozó áramú áramforrás alkotja az alkatrészeket. Ponthegesztés során a folyamat egy hegesztési rögnek nevezett olvasztott zónát hoz létre a két alkatrész között.
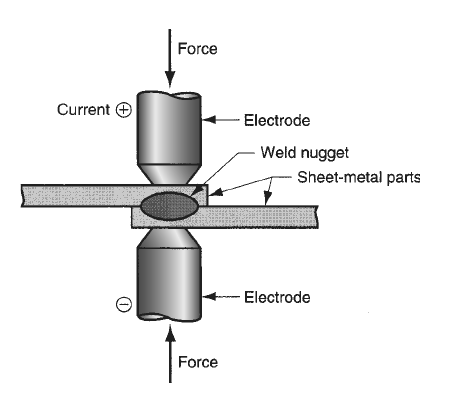
Az ellenállás-hegesztés nem igényel védőgázokat, folyósítószert vagy hozaganyagot, mint az ívhegesztés, és az elektromos energiát hordozó elektródák nem fogynak el. Az ellenállás-hegesztést fúziós hegesztéshez sorolják, mivel az illeszkedő felületek hő hatására gyakorlatilag mindig megolvadnak. Vannak azonban bizonyos kivételek. Az olvadás megakadályozása érdekében bizonyos ellenállás-fűtésen alapuló hegesztési technikák az alapfémek olvadáspontjánál alacsonyabb hőmérsékletet alkalmaznak.
Az ellenállás-hegesztési eljárás számos kulcsfontosságú változót foglal magában, mint például az elektróda tulajdonságai, a hegesztőáram, az elektróda ereje és az áram időtartama. Az ellenállás-hegesztés egy hatékony és gyors hegesztési eljárás, mivel olyan áramot igényel, amely akár tízszerese vagy akár százszor nagyobb is lehet, mint az ívhegesztés, bár a tényleges hegesztési idő általában kevesebb, mint egy másodperc.
Áramforrás és hőtermelés a RW-ben
Az ellenállás-hegesztés (RW) során az áramkör ellenállása, az áram folyása és az áramalkalmazás hossza mind befolyásolja a hegesztéshez szükséges hőenergiát. A következő matematikai kifejezés ezt az összefüggést szemlélteti:
H = I²Rt
ahol �� a keletkezett hő joule-ban (Btu-ra való átszámításhoz oszd el 1055-tel); �� az áramerősség amperben; �� az elektromos ellenállás ohmban; és �� az idő másodpercben.
Az ellenállás-hegesztési eljárások gyakran nagyon nagy áramokat (5000–20 000 A) alkalmaznak viszonylag alacsony feszültségek mellett (általában 10 V alatt). A legtöbb eljárásban az áram időtartama (t) kicsi; például egy standard ponthegesztési műveletnél 0.1–0.4 másodpercig is eltarthat. Mivel az ellenállás az ellenállásban (RW) nagyon alacsony (kb. 0.0001 V), és a fenti egyenlet négyzetes része felerősíti az áram hatását, nagy áramot alkalmaznak. A munkadarabok, az elektródák ellenállásának, az elektródák és a munkadarabok közötti érintkezési ellenállásoknak, valamint az adagolófelületek érintkezési ellenállásának kombinációja ellenállást eredményez a hegesztőáramkörben. Ezért hő keletkezik ezekben az elektromos ellenállási zónákban. Mivel a hegesztés előnyös helye az érintkező felületek, optimális, ha ezeknek van a legnagyobb ellenállásuk az összegben. A rézhez hasonló fémek használata, amelyek rendkívül alacsony ellenállással rendelkeznek, csökkenti az elektródák ellenállását. Az ott keletkező hő elvezetése érdekében az elektródákat gyakran vízzel hűtik. A munkadarabok ellenállását az alkatrész vastagsága és az alapanyagok ellenállása határozza meg. Az elektróda mérete, alakja és érintkezési felületei, valamint a felületi feltételek (például az elektróda mérete és a munkafelületek tisztasága) határozzák meg az elektródák és az alkatrészek közötti érintkezési ellenállást.
Végső soron a felületkezelés, a higiéniai körülmények, az érintkezési terület és a nyomás mind befolyásolja az érintkező felületek ellenállását. Nem lehetnek szennyeződések, például festék, olaj vagy kosz, amelyek elválasztanák az érintkező felületeket.
A nyomás ugyanolyan fontos az ellenállás-hegesztés sikeréhez, mint a hő. Az ellenállás-hegesztésnél (RW) a nyomás fő célja, hogy a megfelelő hegesztési hőmérséklet elérése után az érintkező felületeket összenyomja az egyesülés érdekében, valamint hogy az áram ráadása előtt érintkezést kényszerítsen ki a két munkafelület és az elektródák között.
Az ellenállás-hegesztés előnyei és hátrányai
Az ellenállás-hegesztés számos előnye miatt gyakori megoldás az ipari alkalmazásokban. Két fő előnye a hatékonysága és a sebessége, amelyek nagy termelési sebességet tesznek lehetővé. A folyamathoz nincs szükség hozaganyagokra, és mivel a hő lokalizált, kisebb az esélye a szomszédos alkatrészek meghajlásának. Az ellenállás-hegesztés kiválóan alkalmas automatizálásra is, ami tökéletessé teszi a nagyméretű gyártáshoz. Mivel a hő pontosan szabályozható, a kapott hegesztések robusztusak, pontosak és precízek. Ez a megközelítés költséghatékonyabb is, mert kevesebb befejező munkát és kevesebb energiát igényel, mint sok más, és biztonságosabb is, mert nem bocsát ki füstöt vagy szikrát.
Az ellenállás-hegesztésnek azonban számos hátránya van. Egyes műveleteknél nehéz lehet beszerezni a szükséges berendezéseket, mivel gyakran költséges és specializált. Korlátozza a hegeszthető fémek fajtáit, mivel csak nagy elektromos ellenállású anyagokkal lehet dolgozni. A zárt hő miatt a nagy darabokat nehéz hegeszteni, és az alkatrészek pontos illesztése elengedhetetlen a gyenge kötések elkerülése érdekében. Az anyagok hő okozta egyenetlen tágulása vagy összehúzódása torzuláshoz vezethet, ami potenciálisan problémát jelenthet. Az ellenállás-hegesztés ezen nehézségek ellenére is hasznos technológia számos gyártási környezetben.
Főbb ellenállás-hegesztési eljárások
A három fő, kereskedelmi szempontból jelentős ellenállás-hegesztési eljárás az ellenállás-ponthegesztés (RSW), az ellenállás-varrathegesztés (RSEW) és a dudorhegesztés (RPW).
Ellenállási ponthegesztés (RSW)
Az ellenállás-ponthegesztés (RSW) a legelterjedtebb módszer a maga nemében, és széles körben alkalmazzák háztartási gépek, autók, fémbútorok és egyéb lemeztermékek tömeggyártásában. Az ellenállás-ponthegesztés gazdasági jelentősége egyértelművé válik, ha figyelembe vesszük, hogy egy átlagos autó karosszériáján körülbelül 10 000 ponthegesztés található, és hogy az autók éves gyártása világszerte eléri a tízmillió darabot.
Az ellenállás-ponthegesztés (RSW) egy olyan RW-módszer, amelyben az ellentétes elektródák egyetlen helyen egyesítik az átfedő illesztések illeszkedő felületeit. Ezt a módszert 3 mm-es (0.125 hüvelyk) vagy annál vékonyabb lemezalkatrészeknél alkalmazzák, ha nincs szükség légmentes összeszerelésre. Az alkatrészek összekapcsolásához ponthegesztések sorozatát használják. Bár a kerek elektródák a leggyakoribb elektródaformák, négyzet, hatszögletű és más alakok is alkalmazhatók, az elektróda hegye határozza meg a hegesztési pont méretét és alakját.
A kapott hegesztési rög átmérője általában 5 és 10 mm (0.2 és 0.4 hüvelyk) között van, és az alapfémek kissé a rögön túl vannak, ahol a hőhatásövezet kiterjed. A hegesztés szilárdságának összehasonlíthatónak kell lennie a környező fém szilárdságával, ha helyesen állítják elő. A következő ábra a ponthegesztési ciklus lépéseit szemlélteti.
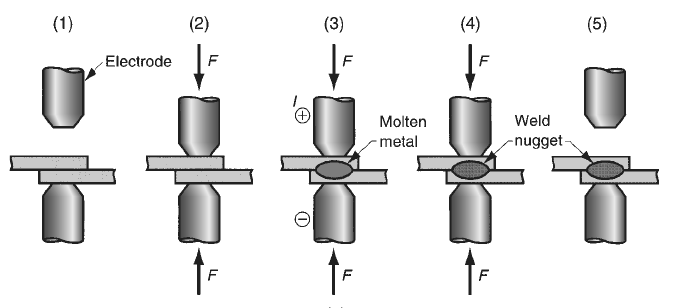
Az RSW elektródák gyártásához két fő anyagkategóriát használnak: réz alapú ötvözeteket és tűzálló fémek, például réz és volfrám összetételeit. A második csoport nagyobb kopásállósága közismert. A ponthegesztésnél, mint a legtöbb gyártási folyamatban, a szerszám fokozatosan öregszik a használattal. Az elektródákat lehetőség szerint belső vízhűtő járatokkal készítik. A ponthegesztés széleskörű ipari felhasználása miatt számos szerszámmal és technikával elvégezhető. A berendezés hordozható ponthegesztő pisztolyokból, valamint prés- és billenőkaros ponthegesztő gépekből áll. A billenőkaros ponthegesztők egy felső elektródát tartalmaznak, amely mozgatható, és felemelhető és leengedhető a be- és kirakodás megkönnyítése érdekében. Az alsó elektróda álló helyzetben marad. A felső elektróda egy billenőkarhoz van rögzítve – innen ered a név –, amelynek mozgását a munkavállaló lábpedálja vezérli.
A hegesztési ciklus során az erő és az áramerősség a modern berendezések programozásával szabályozható. A présekkel ellátott ponthegesztők nehezebb munkákhoz készültek. A hidraulikus vagy pneumatikus erővel hajtott függőleges prés egyenes vonalú mozgást hoz létre a felső elektróda számára. A préshatásnak köszönhetően nagyobb erők is alkalmazhatók, és a bonyolult hegesztési ciklusok jellemzően a vezérlők segítségével programozhatók. A feladat az előző két géptípusra vonatkozik, amelyek mindkettő álló ponthegesztő. Kihívást jelent az alkatrész áthelyezése és pozicionálása álló gépekbe a nagy, nehéz feladatokhoz. A hordozható ponthegesztő pisztolyok különböző méretekben és kombinációkban kaphatók, hogy megfeleljenek ezeknek a helyzeteknek. Ezeket az eszközöket két, egymással szemben lévő elektróda alkotja, amelyeket egy fogómechanizmus tart. Mivel minden alkatrész könnyű, akár egy ipari robot, akár egy emberi munkavállaló megfoghatja és kezelheti. Rugalmas elektromos kábelek és levegőtömlők segítségével csatlakoztatják az ágyút a saját energia- és vezérlőforrásához. Szükség esetén víztömlő is használható az elektródák vízhűtésének biztosítására. Az autókarosszériák ponthegesztése gyakori feladat a mobil ponthegesztő pisztolyoknál az autószerelő üzemekben. Bár ezek közül a pisztolyok közül néhányat még mindig emberek kezelnek, az ipari robotok ma már az előnyben részesített technológia.
Ellenállási varrathegesztés (RSEW)
Az ellenállás-varrathegesztés (RSEW) egy olyan technika, amely átfedő ponthegesztések sorozatát hozza létre egy átlapoló illesztés mentén forgó kerekek használatával, ahelyett, hogy pálca alakú elektródákat használna, mint a ponthegesztésnél. Ezt az eljárást, amely az alábbi ábrán látható, gyakran alkalmazzák fémlemez tartályok, autó kipufogódobok és benzintartályok gyártásánál, mivel légmentesen záródó kötéseket hoz létre. Bár a ponthegesztés és az RSEW lényegében azonos, az RSEW további bonyolultsággal jár a kerekek elektródái és a művelet folyamatos jellege miatt.
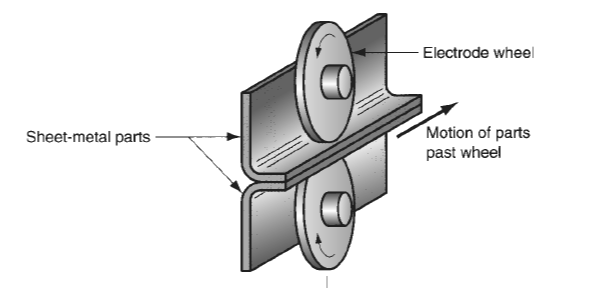
Az RSEW folyamatos működése azt jelenti, hogy a varratoknak egyenes vagy egyenletesen ívelt vonal mentén kell lenniük, mivel az éles sarkok és a folytonossághiányok problémát jelenthetnek. Ezenkívül az alkatrészek vetemedése nagyobb aggodalomra ad okot, ami szükségessé teszi a munkadarabok rögzítését és a torzulás minimalizálását célzó készülékeket.
Az RSEW eljárás során a hegesztőáram alkalmazása és az elektródakerekek mozgása határozza meg a hegesztési rögök közötti távolságot. A legnépszerűbb technikánál, az úgynevezett folyamatos mozgású hegesztésnél a ponthegesztések közötti megfelelő távolságot az áram periodikus pulzálásával érik el, miközben a kerekek állandó sebességgel forognak. Az átfedő hegesztési területek jellemzően ennek a konfigurációnak az eredményei. Másrészt a hengerelt ponthegesztésként ismert eljárás lehetővé teszi, hogy rések jelenjenek meg a hegesztési pontok között, ha az áramfrekvenciát csökkentik. Alternatív megoldásként folyamatos hegesztési varrat érhető el állandó hegesztőáram fenntartásával. Az alábbi ábra ezeket a változásokat mutatja.
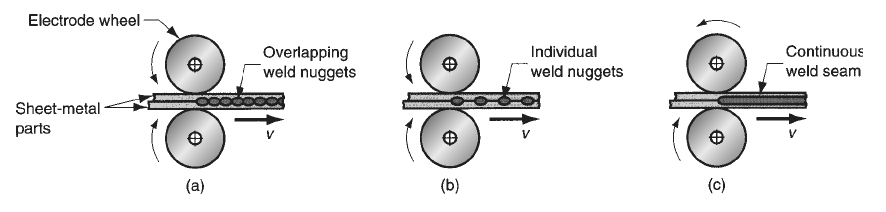
Egy másik RSEW-variáció a szakaszos mozgású hegesztés, amelyben minden ponthegesztést az elektródakerék rendszeres megállásával hoznak létre. A hegesztési területek közötti távolságot a kerék megállások közötti mozgása határozza meg, ami a fenti (a) és (b) ábrákon látható mintázatokhoz hasonló mintázatot eredményez.
Míg az elektródakerekeket pálcika alakú elektródák helyett használják, a varrathegesztő gépek hasonlóak a prés típusú ponthegesztőkhöz. Az RSEW során gyakran szükség van a munkadarab és az elektródakerekek hűtésére is. A hűtés eléréséhez általában vizet irányítanak a munkadarab felületének tetejére és alsó részére az elektródakerekek közelében.
Ellenállás-dudorhegesztés (RPW)
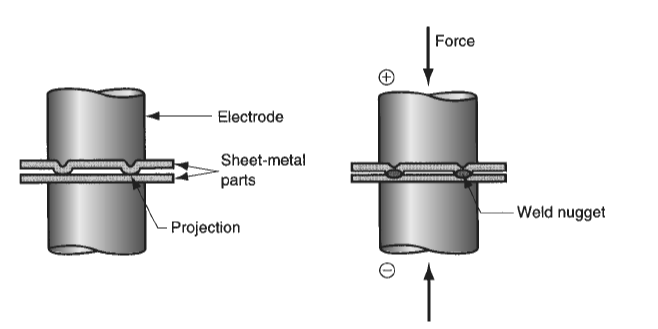
Az ellenállás-dudorhegesztés (RPW) egy ellenállás-hegesztési eljárás, ahol az összeillesztendő alkatrészek kis, előre meghatározott érintkezési pontjain jön létre koaleszcencia. Ezek az érintkezési pontok lehetnek kiemelkedések, dombornyomások vagy lokalizált csatlakozások, amelyek magukba az alkatrészekbe vannak beépítve. Például két lemezalkatrész összeillesztésekor a felső alkatrész süllyesztett élekkel készülhet, amelyek először érintkeznek az alsó alkatrésszel, ahogy az az alábbi ábrán is látható. A hegesztés költségmegtakarítása kiegyensúlyozhatja a dombornyomási eljárást, annak ellenére, hogy látszólag növeli az alkatrész költségét.
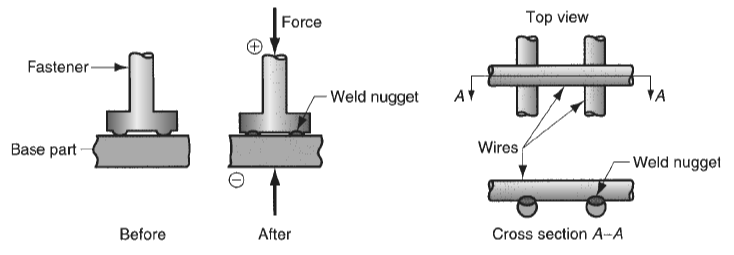
Az ellenállás-dudorhegesztés két változatban létezik, amelyeket az alábbi ábra szemléltet. Az egyik változat lehetővé teszi az ellenállás-dudorhegesztés számára, hogy a rögzítőelemeket formázott vagy megmunkált kiemelkedésekkel tartósan rögzítse egy lemezhez vagy lemezhez, megkönnyítve a jövőbeni összeszerelési eljárásokat. Hegesztett huzalból készült termékek, például bevásárlókocsik, tűzhelyrácsok és drótkerítések gyártásához egy másik változatot, az úgynevezett kereszthuzalos hegesztést alkalmazzák. A kerek huzalok érintkező felületei kiemelkedésként működnek ebben a folyamatban, segítve a hegesztéshez szükséges ellenálláshő lokalizálását.
Egyéb ellenállás-hegesztési műveletek
A korábban tárgyalt fő ellenállás-hegesztési eljárásokon kívül a következő alternatív módszerek tartoznak ebbe a kategóriába, és ezeket is figyelembe kell venni: villámhegesztés (FW), zúzós ívhegesztés (UW), ütvehegesztés (PEW) és nagyfrekvenciás ellenállás-hegesztés (HFRW).
Villogó hegesztés (FW)
A villámhegesztést (FW) elsősorban tompaillesztésekhez használják. Az eljárás során a hegesztendő felületeket egymáshoz közel hozzák, majd elektromos árammal olvadáspontig hevítik. A felületi érintkezés mértékétől függően ez az eljárás ívhegesztéssel jár, amelyet néha villámhegesztésnek is neveznek. Az FW-t ezért időnként az ívhegesztési csoportba sorolják. A felületeket a hevítés után összenyomják a hegesztés létrehozásához, ami gyakran további megmunkálást igényel az egységes illesztési méretek biztosítása érdekében. Az FW-t nagy sebességű, gazdaságos folyamatokban használják, beleértve a huzalvégek összekapcsolását a huzalhúzásnál és az acélszalagok tompahegesztését hengerművekben.
Felborult hegesztés (UW)
A fúziós hegesztéshez (FW) hasonlóan az összenyomott hegesztés (UW) egyetlen folyamatciklusba egyesíti a melegítési és a préselési fázisokat. Az FW-vel ellentétben az UW csak az érintkező felületek elektromos ellenállása által melegít – az ívképződést nem számítva. Az olvadáspont alatti hőmérséklet elérésekor az érintkező felületek megnövekedett nyomás alatt összeolvadnak, ami az érintkező területen lévő anyagok zavarosodásához vezet. Bár az UW számos alkalmazást oszt meg az FW-vel, például huzalok, csövek és csővezetékek összeillesztésében, nem pontosan fúziós hegesztési technika, mint a többi említett technika.
Ütvehegesztés (PEW)
Az FW-hez hasonlóan az ütvehegesztés (PEW) is hihetetlenül rövid hegesztési ciklusokat használ – egy és tíz milliszekundum között. Amikor az összeillesztendő felületek között hirtelen elektromos energia szabadul fel, gyors felmelegedés következik be. Az alkatrészeket ezután ütőerő alkalmazásával egyesítik. Elektronikai alkalmazásokhoz, ahol a kompakt méret és a hőre érzékeny szomszédos alkatrészek elengedhetetlenek, a PEW lokalizált fűtése tökéletes.
Nagyfrekvenciás ellenállás-hegesztés (HFRW)
A nagyfrekvenciás váltakozó áramot nagyfrekvenciás ellenállás-hegesztéshez (HFRW) használják a fémfelületek felmelegítésére, mielőtt egy fellazító erőt alkalmaznának a hegesztés befejezéséhez. Ez a technika, amely 10 és 500 kHz közötti frekvencián működik, garantálja, hogy a nagyfrekvenciás áram bőrhatása a hőt a hegesztési varratnál koncentrálja. Egy hasonló eljárásban, amelyet nagyfrekvenciás indukciós hegesztésre (HFIW) neveznek, indukciós tekercset használnak az áram előállítására a közvetlen elektromos érintkezés helyett. Folyamatos hegesztési feladatokhoz, például fémcsövek hosszanti varratainak összeillesztéséhez, a HFRW és a HFIW alkalmasak. Ezek a technikák számos ipari folyamatban hasznosak, mivel képesek állandó, kiváló minőségű hegesztéseket létrehozni nagy sebességű gyártási helyzetekben.
Referenciák
Groover, MP, 2010. A modern gyártás alapjai: Anyagok, folyamatok és rendszerek. 4. kiadás. Hoboken, NJ: John Wiley & Sons, Inc.




