

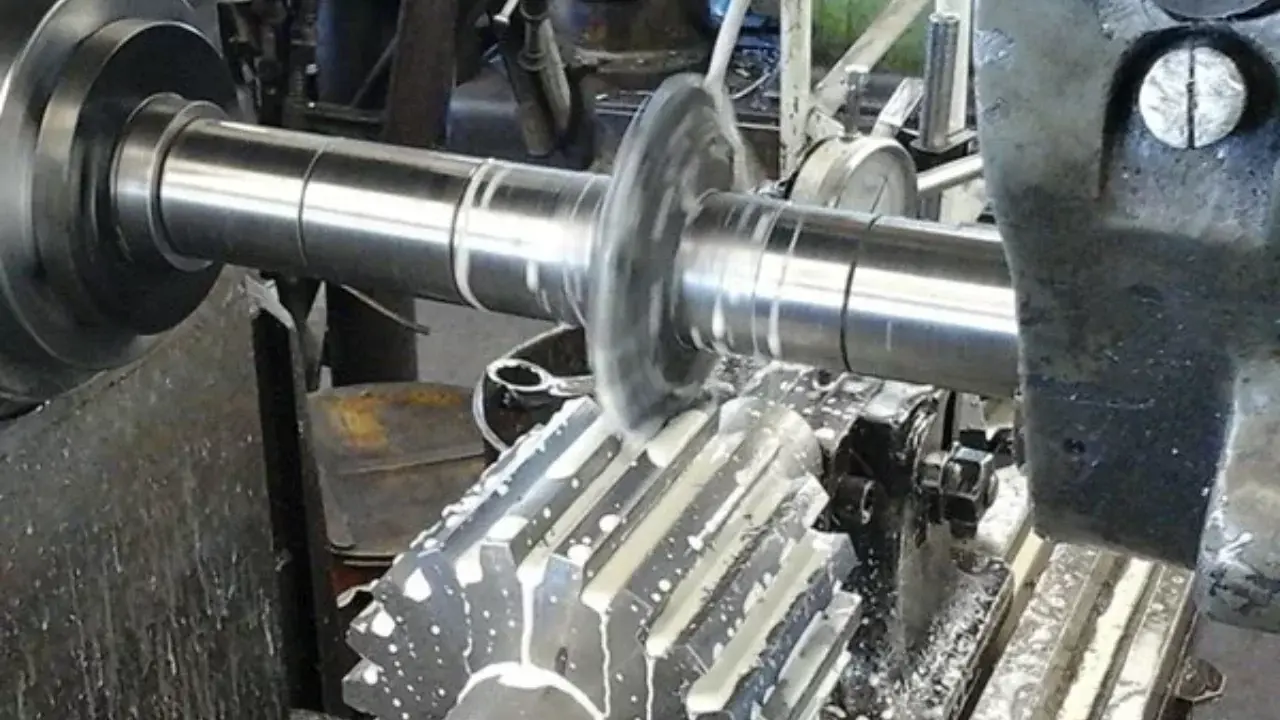
Nehezen dönti el, hogy melyik megmunkálási eljárás a legmegfelelőbb az Ön gyártási igényeihez? A síkmarás lehet a megoldás a termelési kihívásokra, kivételes sokoldalúságot és pontosságot kínálva versenyképes áron.
A síkmarás egy olyan megmunkálási folyamat, amely egy forgó többfogú marót használ az anyag eltávolítására a munkadarabról, sík felületeket hozva létre. A modern CNC síkmarás kivételes vezérlést kínál, lehetővé téve a precíz anyageltávolítást egyetlen beállítással, ismétlési pontossággal, ami ideálissá teszi mind prototípus, mind gyártási sorozatok készítéséhez.
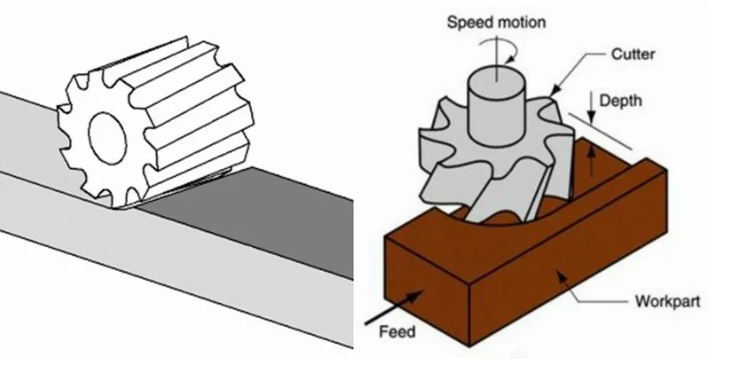
CNC síkmarási folyamat, amely vízszintes vágót mutat
Évek óta CNC megmunkálóüzemet üzemeltetve első kézből láttam, hogyan alakítja át a sima marás a nyersanyagokat precíz alkatrészekké. Hadd mutassam be mindent, amit tudnia kell erről az alapvető megmunkálási folyamatról, és arról, hogy ez hogyan válhat előnyössé a következő projektjében.
Mely anyagok használhatók a legjobban sima marással?
Fejfájást okoz a projektanyag más megmunkálási módszerekkel? A síkmarás számos anyaggal kiválóan teljesít, potenciálisan megoldva a gyártási kihívásokat, miközben szigorú tűréshatárokat tart fenn.
A síkmarás kivételesen jól működik olyan fémeknél, mint az alumínium, acél, sárgaréz és réz, valamint a műanyagok és kompozitok esetében. Az eljárás különösen hatékony olyan anyagoknál, amelyek sík, párhuzamos, állandó méretű felületeket igényelnek, így ideális olyan alkatrészekhez, amelyek precíz rögzítési felületeket vagy referenciafelületeket igényelnek.
Különböző anyagokat dolgoznak fel sima marással
A síkmarás akkor ragyog igazán, ha a megfelelő anyagot a megfelelő forgácsolási paraméterekkel párosítjuk. Gyárunkban több tucat anyag paramétereit optimalizáltuk az évek során szerzett tapasztalatunk alapján. Az alumínium talán a legmegbízhatóbb anyag a síkmaráshoz, nagy sebességeket és kiváló felületi minőséget tesz lehetővé. Az alumíniumot jellemzően 3-5-ször gyorsabb forgácsolási sebességgel dolgozzuk fel, mint az acélt, ami drámaian javítja a termelési hatékonyságot.
Az acél több kihívást jelent, de jól reagál a modern keményfém szerszámokra. Emlékszem egy nemrégiben készült projektre, ahol egy orvosi berendezéseket gyártó cég számára simán martunk 304-es rozsdamentes acél alkatrészeket. A megfelelő bevonatokkal ellátott forgácsolószerszámok kiválasztásával és az előtolási sebességek optimalizálásával tükörsima, Ra 0.8 μm-es felületi minőséget értünk el, miközben ±0.02 mm-es tűréshatárokat tartottunk fenn.
A műanyagok különös figyelmet igényelnek, mivel túlzott hő hatására hajlamosak megolvadni. Speciális protokollokat dolgoztunk ki a PEEK és a Delrinhez hasonló műszaki műanyagokhoz, speciális vágókat és hűtési stratégiákat használva a hődeformáció megakadályozására. A szénszálhoz hasonló kompozitokhoz gyémántbevonatú szerszámokat használunk ezen anyagok abrazív jellegének kezelésére.
| Anyag típusa | Vágási sebesség (relatív) | Szerszámkövetelmények | Különleges szempontok |
|---|---|---|---|
| Alumínium | Magas (100%) | HSS vagy karbid | Kiváló megmunkálhatóság |
| Acél | Közepes (30-40%) | Keményfém előnyben részesítve | A hőkezelés kritikus fontosságú |
| Rozsdamentes acél | Alacsony (20-30%) | Bevonatos keményfém | Hűtőfolyadék nélkülözhetetlen |
| műanyagok | Közepesen magas (60-80%) | Éles szerszámok | Hőmérséklet szabályozás |
| Kompozitok | Alacsony-közepes (30-50%) | Gyémánt vagy speciális bevonatok | Porelszívás szükséges |
Hogyan viszonyul a síkmarás más CNC eljárásokhoz?
Azon tűnődik, hogy a síkmarás a megfelelő választás-e a számos elérhető megmunkálási lehetőség közül? Ha megérti az erősségeit más eljárásokkal összehasonlítva, időt, pénzt és a termeléssel járó fejfájást takaríthat meg Önnek.
A síkmarás kiválóan alkalmas sík, párhuzamos felületek hatékony létrehozására, míg az olyan eljárások, mint a hengeres alkatrészek esztergálása és a 3D marás, az összetett kontúrok megmunkálására. A síkmarás a sokoldalúság, a pontosság és a költséghatékonyság ideális pontját kínálja sík felületeket és szűk mérettűréseket igénylő alkatrészekhez.
Vizuális összehasonlítás a síkmarás és más CNC-eljárások között
Több CNC-művelet során szerzett tapasztalataim alapján a síkmarásnak olyan egyértelmű előnyei vannak, amelyek nem azonnal nyilvánvalóak, amíg nem dolgoztunk különböző megmunkálási szakterületeken. A síkmarás elsődleges előnye az esztergálási műveletekkel szemben a precíz síkfelületek kivételes párhuzamosságú létrehozásának képessége. Míg az esztergagép kiválóan alkalmas hengeres alakzatok létrehozására, egyszerűen nem éri el a marógép képességét a síkfelületek terén.
A szikraforgácsolással (EDM) összehasonlítva a síkmarás jelentősen gyorsabb anyagleválasztási sebességet kínál. Egyszer egy ügyfelem áttért egy alkatrészre huzalszikraforgácsolásról a mi síkmarási eljárásunkra, ami 75%-kal csökkentette a gyártási időt, miközben hasonló tűrések maradtak. A kompromisszum a kissé eltérő felületi jellemzők voltak, de az alkalmazásuk szempontjából a költségmegtakarítás indokolta a váltást.
A 3D kontúrmarási műveletekhez képest a síkmarás egyszerűbb programozást és jellemzően gyorsabb ciklusidőket kínál az elsősorban sík felületű alkatrészekhez. Nemrégiben olyan szerelőlap-sorozatot gyártottunk, amelyek rendkívül sík felületeket, de minimális kontúrozott felületet igényeltek. Azzal, hogy a teljes 3D megmunkálás helyett a síkmarási műveletekre helyeztük a hangsúlyt, közel 40%-kal csökkentettük a ciklusidőt.
| folyamat | Legmegfelelőbb | Relatív költség | Sebesség | Felület kidolgozása | Tipikus tűréshatárok |
|---|---|---|---|---|---|
| Sima marás | Sík felületek, rések | közepes | Közepes-gyors | Jó | ± 0.025mm |
| Turning | Hengeres jellemzők | Alacsony-közepes | Gyors | nagyon jó | ± 0.025mm |
| EDM | Komplex formák, edzett anyagok | Magas | Lassíts | Kiváló | ± 0.010mm |
| 3D marás | Komplex kontúrok, organikus formák | Magas | Lassíts | Jó-Kiváló | ± 0.025mm |
| Őrlés | Nagyon precíz sík felületek | Magas | Nagyon lassú | Kiváló | ± 0.005mm |
Mely iparágak támaszkodnak leginkább a sima marási szolgáltatásokra?
Az Ön iparága precíziós, állandó minőségű alkatrészeket igényel? A síkmarás a gyártási folyamat gerincét képezi azokban az ágazatokban, ahol a méretpontosság és a felületi minőség nem veszélyeztethető.
A síkmarás elengedhetetlen a repülőgépiparban a szerkezeti alkatrészekhez, az autóiparban a motoralkatrészekhez, az orvostechnikai eszközök gyártásában a műszeralkatrészekhez és a félvezető berendezésekben a precíziós szerelőlemezekhez. Minden olyan iparág, amely sík, párhuzamos felületeket igényel szűk tűréshatárokkal, nagymértékben támaszkodik a síkmarási képességekre.

Síkmarással készült alkatrészek különböző iparágak számára
Két évtizedes megmunkálási tapasztalatom során tanúja voltam a síkmarás kritikus szerepének a különböző iparágakban. A repülőgépipar az egyik legigényesebb alkalmazási terület, ahol rendszeresen gyártunk rendkívül szűk tűréshatárokat igénylő szerkezeti alkatrészeket. Ezekhez az alkalmazásokhoz a legnagyobb pontosságú, hőkompenzációs rendszerekkel ellátott gépeinket használjuk a méretstabilitás fenntartása érdekében a marási folyamat során.
Az autóipar széles körben alkalmazza a síkmarást hengerfejek, motorblokkok és sebességváltóházak gyártásához. Az egyik konkrét autóipari projekt egy nagy teljesítményű motorvezérlő rendszer rögzítőfelületeinek marása volt, ahol a síklapúsági tűrések kritikus fontosságúak voltak a megfelelő hőátadás szempontjából. Speciális rögzítési és forgácsolási stratégiákkal 0.015 mm-en belüli síklapúságot értünk el egy 300 mm-es felületen.
A félvezető berendezések gyártása egyedi kihívásokat jelent, amelyekre a síkmarás hatékonyan válaszol. Több száz vákuumkamrás alkatrészt gyártottunk már, ahol a nagy sík felületeknek kivételes síkfelületet kell biztosítaniuk a megfelelő tömítés érdekében. Ezek az alumínium és rozsdamentes acél alkatrészek gyakran Ra 0.4 μm vagy annál jobb felületkezelést igényelnek, a síkfelületi tűrést pedig mikronban, nem pedig ezredrészben mérik.
Az orvostechnikai ipar a sebészeti eszközök, implantátumgyártó berendezések és diagnosztikai eszközök esetében a sima marást alkalmazza. A precíz síkfelületek és a biokompatibilis anyagok, például a titán és a rozsdamentes acél bizonyos minőségei kombinációja nélkülözhetetlenné teszi a sima marást ezekben az alkalmazásokban.
| Ipar | Általános alkalmazások | Anyagpreferenciák | Tipikus tűréshatárok | Speciális követelmények |
|---|---|---|---|---|
| légtér | Szerkezeti elemek, szerelvények | Alumínium, titán, speciális ötvözetek | ± 0.010mm | Anyagtanúsítványok, nyomonkövethetőség |
| Autóipari | Motorblokkok, sebességváltó házak | Öntöttvas, alumínium, acél | ± 0.025mm | Nagy volumenű kapacitás |
| Félvezető | Vákuumkamrák, szerelőlapok | Alumínium, rozsdamentes acél | ± 0.012mm | Kivételes síkfelület, tisztaság |
| orvosi | Sebészeti eszközök, implantátumrögzítők | Titán, orvosi minőségű rozsdamentes acél | ± 0.015mm | Biokompatibilitás, dokumentáció |
| Tengeri | Hajtástechnikai alkatrészek, szerelvények | Bronz, rozsdamentes acél, kompozitok | ± 0.050mm | Korrozióállóság |
Milyen tűréshatárok érhetők el a modern CNC síkmarással?
Aggódik az alkatrészek szigorú méretkövetelményeinek betartása miatt? A mai CNC síkmarási technológia olyan pontosságot biztosít, amely a speciális folyamatokkal vetekszik, töredékáron.
A modern CNC síkmarógépek optimális körülmények között rendszeresen elérik a ±0.025 mm-es (0.001") tűréshatárokat és az Ra 0.8 μm finom felületi minőséget. Ezek a képességek a fejlett gépkonstrukciónak, a hőkompenzációs rendszereknek, a nagy pontosságú orsóknak és a kifinomult CNC-vezérléseknek köszönhetők, amelyek biztosítják az állandó eredményeket.
Sima mart felület precíziós mérése szűk tűréshatárokkal
Miután az évek során jelentős összegeket fektettem be korszerű CNC-berendezésekbe, tanúsíthatom a modern síkmarással elérhető figyelemre méltó pontosságot. Legújabb gépeink lineáris üvegskálákkal rendelkeznek, amelyek akár 0.0001 mm-es felbontással is rendelkeznek, így a gyártás során következetesen ±0.015 mm-es mérettűréseket tudunk tartani. Ez a pontossági szint egykor a köszörülési műveletek kizárólagos területe volt.
A hőmérséklet-szabályozás kulcsfontosságú szerepet játszik a maximális pontosság elérésében. Klímavezérelt létesítményünkben a hőmérsékletet ±1°C-on belül tartjuk, és a legpontosabb gépeink hőkompenzációs rendszerekkel vannak felszerelve, amelyek automatikusan alkalmazkodnak a gépszerkezet és a munkadarab apró hőtágulásához. Emlékszem egy kihívást jelentő projektre egy félvezetőgyártó ügyfél számára, ahol egy speciális hőkezelési protokoll bevezetésével ±0.008 mm-es tűréshatárokat tartottunk fenn 500 mm-es alumíniumlemezeken.
A forgácsolószerszám-technológia is drámaian fejlődött. A modern keményfém marók speciális bevonatokkal és geometriákkal lehetővé teszik számunkra, hogy olyan felületi minőséget érjünk el, amely korábban lehetetlen volt. A forgácsolási paraméterek és szerszámpályák gondos megválasztásával rendszeresen közvetlenül a marási folyamatból állítunk elő Ra 0.4 μm alatti érdességi értékű felületeket, kiküszöbölve a másodlagos műveleteket.
A munkadarab-befogási technikák jelentősen befolyásolják az elérhető tűréshatárokat. Vákuumos befogókat, precíziós satukat és egyedi befogórendszereket használunk a munkadarab torzulásának minimalizálása érdekében a megmunkálás során. Rendkívül precíz alkalmazásokhoz néha folyamat közbeni szondázást alkalmazunk a méretek ellenőrzésére a kritikus jellemzők elkészítése előtt, lehetővé téve a szerszámkopás vagy a hőhatások kompenzálására szolgáló beállításokat.
| Tolerancia szint | Tipikus alkalmazások | A teljesítmény követelményei | Költségvonatkozás |
|---|---|---|---|
| Szabvány (±0.05 mm) | Általános alkatrészek, nem kritikus felületek | Standard CNC marógép, szakképzett kezelés | Alapköltség |
| Pontosság (±0.025 mm) | Párosító felületek, referencia jellemzők | Hőmérséklet-szabályozott környezet, minőségi szerszámok | 20-30% prémium |
| Nagy pontosságú (±0.010 mm) | Kritikus rögzítési jellemzők, tömítőfelületek | Csúcskategóriás gép, hőkompenzáció, folyamat közbeni mérés | 50-80% prémium |
| Ultrapontosság (±0.005 mm) | Optikai alkatrészek, mérőfelületek | Speciális gépek, szabályozott környezet, fejlett befogóberendezések | 100%+ prémium |
Összegzés
A CNC síkmarás kivételes pontosságot, anyagsokoldalúságot és költséghatékonyságot kínál a sík felületeket igénylő alkatrészekhez. A modern, mikron szintű tűréshatárokat is lehetővé tevő berendezéseknek köszönhetően az újabb technológiák ellenére is elengedhetetlen a gyártóiparban.




