

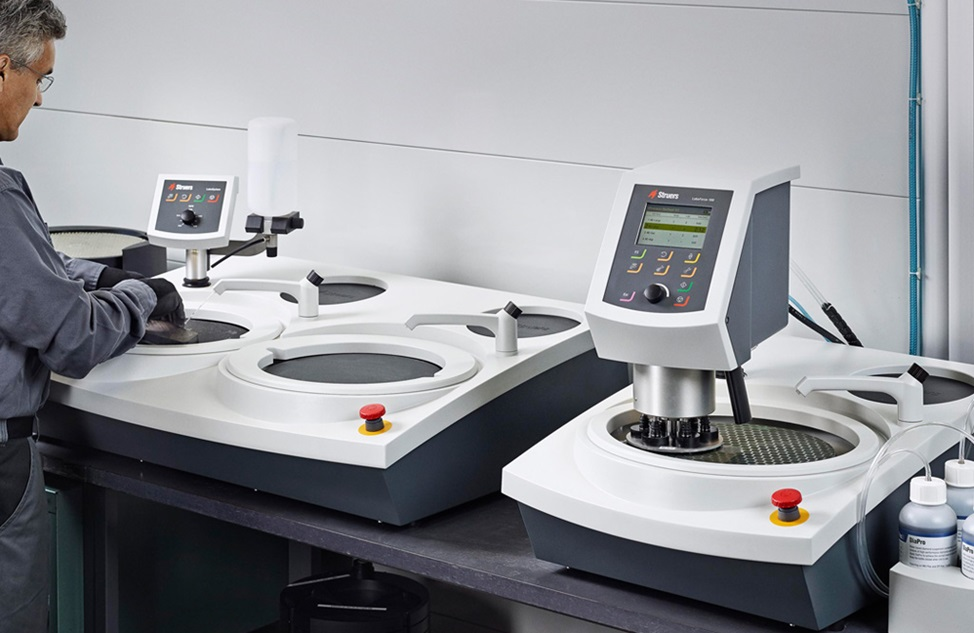
A vákuumkamrák utófeldolgozása során a polírozás egy lényeges, de gyakran figyelmen kívül hagyott fázis. Elgondolkodott már azon, hogy miért olyan fontos? Milyen hatással lehet egy kamra felületének simasága a funkcionalitására a nagy pontosságú szektorokban, mint például a félvezetőgyártás vagy a repülőgépipar?
Még a legkisebb hibák is szennyeződést, gázkiáramlást vagy költséges meghibásodásokat okozhatnak, mivel a vákuumkamrák zord környezetben működnek. Akkor miért szükséges a polírozás ezen kockázatok csökkentése érdekében? A következő cikk a polírozási módszerek lenyűgöző birodalmába megy bele, és megvizsgálja, hogyan javítják ezek a vákuumkamrák hatékonyságát, robusztusságát és megbízhatóságát. Kezdjük is.
2. Polírozás vákuumkamrás gyártásban
A vákuumkamra utófeldolgozásának egyik kulcsfontosságú szakasza a polírozás, amely javítja a kamrák felületeinek megjelenését és funkcionalitását. A gyártás során durva felületek, szennyeződések és mikrohibák alakulhatnak ki, amelyek befolyásolhatják a kamra nagy vákuumszint fenntartására való képességét. Ezen hibák kisimításával és a felületi érdesség csökkentésével a polírozás javítja a kamra általános hatékonyságát és tisztaságát.
A polírozás jelentősége
A polírozás kulcsfontosságú a gázképződés – a vákuum alatti felületi repedésekből felszabaduló csapdába esett gázok – csökkentéséhez. Ezenkívül a sima felületek megkönnyítik a kamra tisztítását és megakadályozzák a szennyeződések felhalmozódását, biztosítva, hogy az továbbra is alkalmas legyen a kényes vákuumozási folyamatokhoz.
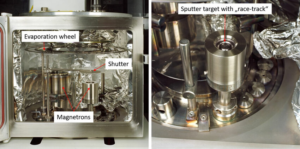
Jobbra: Magnetron felszerelt porlasztási céltáblával, Balra: Vákuumkamra céltáblakerékkel
3. Polírozási módszerek típusai
A vákuumkamra-gyártás során különféle polírozási technikákat alkalmaznak a kívánt felületminőség eléréséhez, a kamra sajátos igényeitől függően. Mindegyik technikának megvannak a maga előnyei, és számos változó alapján választják ki őket, beleértve a kívánt vákuumkörnyezetet, a kamra anyagát és a szükséges simaságot. A következők a tipikus polírozási technikák:
1. Mechanikus polírozás
Hagyományosan a vákuumkamra felületét mechanikus polírozással simítják , amelyhez csiszolóberendezéseket és anyagokat, például polírozókorongokat vagy csiszolópapírt használnak. Ez az eljárás csökkenti az érdességet és fizikailag kiküszöböli a felületi hibákat.
- folyamatA felület érdességének fokozatos csökkentése érdekében a mechanikus polírozás fokozatosan finomabb csiszolóanyagokat alkalmaz.
- Előnyök: Gazdaságos széles területeken. Eltünteti a felületi egyenetlenségeket és előkészíti a felületet a további megmunkáláshoz.
- HátrányokElőfordulhat, hogy nem éri el a rendkívül nagy vákuumot igénylő alkalmazásokhoz szükséges nagyfokú simaságot. Az eredmény állandóságát és kemény munkáját igényli.
2. Elektromos polírozás
Az elektrokémiai elektropolírozás során egy vákuumkamrát elektrolitoldatba merítenek, és elektromos áramnak teszik ki. Ez a technika nagyon sima és fényvisszaverő felületet hoz létre azáltal, hogy óvatosan eltávolítja az anyagot a felületről.
Az elektropolírozás során egy vezetőképes anyag, általában rozsdamentes acél vagy más inert anyag szolgál katódként (negatív töltésű elektróda), míg a vákuumkamra vagy a polírozandó tárgy anódként (pozitív töltésű elektróda) szolgál.
- EljárásAz elektrolizáló fürdőben a kamra anódként szolgál. Az áram mikroszkopikus szinten oldja a felületi anyagot, ezzel lágyítva a fluktuációkat.
- Előnyök: Hihetetlenül sima, tükörsima felületeket hoz létre. A felületi érdesség rendkívül alacsony szintre (mikron alatti Ra értékekre) csökkenthető ezzel a módszerrel. A felületi szennyeződések eltávolításával fokozza a korrózióállóságot.
- Hátrányok: Egyetlen hátránya, hogy speciális felszerelést igényel. Költségesebb, mint a kézi polírozás.
3. Kémiai polírozás
A kémiai polírozás kémiai oldat segítségével távolítja el és simítja a vákuumkamra felületét. Általában bonyolultan kialakított vagy kényes alkatrészeken alkalmazzák, amelyeket nehéz mechanikusan polírozni.
- EljárásA kamrát egy kémiai fürdőbe merítik, amely egyenletesen és berendezés nélkül eltávolítja a részecskéket.
- ElőnyökAlkalmas bonyolult geometriákhoz és mintákhoz. Biztosítja a nehezen hozzáférhető helyek egyenletes megmunkálását.
- hátrányaiNehézséget okozhat a pontos szabályozás. Szennyező anyagokat hagyhat maga után, amelyek aprólékos tisztítást igényelnek.
4. Polírozás
A polírozás egy olyan felületkezelési technika, amely forgó textilkorong és polírozó vegyszerek segítségével sima felületet hoz létre. Utolsó lépésként gyakran alkalmazzák a vákuumkamra megjelenésének javítására.
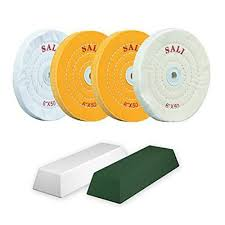
- MódszerA felület polírozásához egy polírozó anyaggal bevont filckorongot vagy kendőt nagy sebességgel forgatnak.
- ElőnyökKönnyen használható és hatékony esztétikai javításokat tesz lehetővé. Magasfényű felületet biztosít.
- HátrányokLeginkább esztétikus; önmagában nem alkalmas finom vákuumminőségű felületek előállítására. Kültéri felületekre korlátozódik.
5. Lézeres polírozás
Egy lézeres polírozásnak nevezett érintkezésmentes eljárás során az anyag felületét lézersugárzással megolvasztják, lehetővé téve a felületi feszültség általi simítást a hibákon, miközben az anyag megszilárdul.
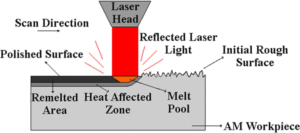
- MódszerEgy vékony anyagréteget olvasztanak meg egy lézersugár fókuszálásával a kamra felületére. Ahogy az olvadt anyag kitölti az esetleges repedéseket, a felület kisimulódik hűlés közben.
- ElőnyökTökéletes kis, bonyolult területekhez, rendkívül pontos és kontrollált.
érintésmentes módszer, ami csökkenti a szennyeződés lehetőségét.
Ideális bonyolult vagy nehezen elérhető felületekhez.
- HátrányokSpeciális lézerberendezést igényel.
korlátozza az anyag azon képessége, hogy tulajdonságainak megváltoztatása nélkül megszilárdul és megolvad.
6. Plazmapolírozás
A plazmapolírozás plazma, egy ionizált gáz segítségével távolítja el a felületről a miniatűr lerakódásokat. Ez a módszer különösen jól működik olyan felületeknél, amelyeknek mechanikai igénybevételtől mentes, egyenletes felületre van szükségük, vagy nem vezetőképes anyagok polírozásához.
- eljárás: Egy alacsony nyomású atmoszférát vezetnek a vákuumkamrába, ami plazmát hoz létre. Ahogy a plazma ionjai megtámadják a felületet, az anyag atomról atomra lehullik.
- Előnyök: Rendkívül tiszta és kiváló minőségű felületeket eredményez. Kevesebb fizikai sérülést okoz, mivel nincs érintkezés a szerszámok és a megmunkált tárgy között. Nem fémes felületekre is alkalmas.
- hátrányaiLassabb, mint a mechanikus technikák. Speciális plazma- és vákuumberendezést igényel.
7. Ultrahangos polírozás
A vákuumkamra felületét ultrahangos polírozással polírozzák , amely nagyfrekvenciás ultrahangos rezgéseket használ abrazív keverék keverésére. Kis vagy összetett alkatrészek polírozásához ez a technika tökéletes.
- eljárás: Az ultrahangos jelátalakító által keltett nagyfrekvenciás rezgések az iszapban lévő abrazív részecskék rezgését okozzák, polírozva a felületet.
- ElőnyökKiváló bonyolult geometriához és apró részletekhez. Pontos és roncsolásmentes. Csökkenti az anyagveszteség vagy a túlzott polírozás lehetőségét.
- Hátrányok: Hátrány, hogy nagy felületeken nem lehet jól dolgozni. Pontos ellenőrzést igényel a zagy összetétele és rezgési jellemzői felett.
8. Mágneses abrazív polírozás (MAP)
A mágneses abrazív polírozás során a csiszolószemcséket mágneses mezők manipulálják a felületek polírozásához. Bonyolult formák vagy a hagyományos eszközökkel nem hozzáférhető belső felületek esetén ez a technika nagyon jól működik.
- eljárás: Amikor mágneses mezőt vezetünk be, a ferromágneses abrazív részecskék elrendeződve haladnak a felület mentén, egyenletesen polírozva azt.
- Előnyök: Jól illeszkedik bonyolult geometriákhoz és belső felületekhez. Nehezen elérhető helyeket is polírozhat vele külön felszerelés nélkül. Kevés felületi károsodást és egyenletes eredményt biztosít.
- Hátrányok: Olyan területekre korlátozódik, ahol mágneses mezők alkalmazhatók, vagy ferromágneses anyagokra. Megköveteli a koptatóközeg és a mágneses térerősség pontos szabályozását.
9. Folyadéksugaras polírozás
A folyadéksugaras polírozás során nagynyomású, csiszolóanyagokat tartalmazó folyadéksugarat irányítanak a felületre , hogy koptassák és polírozzák az aljzatot. A nagyon nagy precizitást igénylő felületeknél és a precíz polírozásnál ez a módszer kiválóan működik.
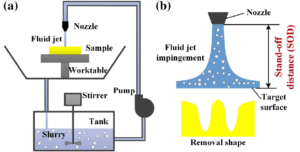
- EljárásA folyamat magában foglalja a mikroszkopikus részecskék polírozását és eltávolítását a kamra felületéről finom csiszolóanyagokat tartalmazó nyomás alatti folyadéksugár irányításával.
- ElőnyökKiválóan szabályozható és precíz a polírozási eljárás. Tökéletes olyan kényes anyagokhoz, amelyek nem tolerálják a kézi polírozást. Fémes és nem fémes felületeken is alkalmazható.
- Hátrányok: Hátránya, hogy az állandó folyadéknyomás és -áramlás fenntartása speciális berendezéseket igényel. Nagyobb területek esetén lassabban kell dolgozni.
4. Polírozáshoz figyelembe veendő anyagok
A kamra anyaga kulcsfontosságú tényező a vákuumkamrás utófeldolgozáshoz legjobb polírozási technika kiválasztásában. A megfelelő polírozási technika kiválasztása garantálja a felület integritását, a maximális teljesítményt és a vákuumkamra tartósságát, mivel a különböző anyagok eltérően reagálnak a polírozási eljárásokra. A polírozás fő anyagai és fontos tényezői az alábbiakban felsorolva vannak:
1. Rozsdamentes acél
A rozsdamentes acél szilárdsága, könnyű gyárthatósága és korrózióállósága teszi az egyik legnépszerűbb anyaggá a vákuumkamrák építésében. A vákuumalkalmazásokban a szennyeződés és a gázkiáramlás elkerülése érdekében sima és tiszta felületre van szükség.
- Polírozási technikákA rozsdamentes acélt gyakran polírozzák mechanikai, kémiai és elektropolírozási technikákkal.
Figyelembe véve a:
- Ultra nagy vákuumban (UHV) az elektropolírozást gyakran alkalmazzák a nagyon sima, tükörsima felület eléréséhez, amely csökkenti a gázkibocsátást, míg a mechanikus polírozás a legjobb a durva felületek simításához.
- A polírozást szabályozni kell, hogy megakadályozzuk a felületi hibák kialakulását, amelyek korróziót vagy szennyeződéseket okozhatnak.
2. Alumínium:
Bár az alumínium lágyabb, mint a rozsdamentes acél, és nagyobb valószínűséggel károsodik a mechanikai polírozás során, vákuumkamrákban használják, amikor könnyű szerkezetre van szükség.
- Polírozási technikákAz alumínium polírozható mechanikusan, kémiailag vagy elektropolírozható.
Megfontolandó tényezők
- Az alumínium képlékenysége miatt körültekintőbb mechanikai polírozási módszerekre van szükség a felületi karcolások elkerülése érdekében.
- Kémiai polírozással sima felület érhető el anélkül, hogy az anyagot mechanikai igénybevételnek tennénk ki.
- Az elektropolírozással minimalizálható a felületi érdesség, és növelhető az anyag korrózióállósága.
3. Réz
A réz kivételes hő- és elektromos vezetőképessége népszerűvé teszi a speciális vákuumkamrákban való alkalmazását; ugyanakkor kényes is, és hajlamos a foltosodásra vagy korrózióra.
Eljárás: A polírozási technikák közé tartozik a kémiai, mechanikai és elektropolírozás.
Figyelembe veendő dolgok:
- A rézfelületek gondos polírozása szükséges az oxidáció és a karcolások elkerülése érdekében.
- A sima, tiszta felület eléréséhez, amely csökkenti a korrózió vagy szennyeződés esélyét, elektropolírozás ajánlott.
- A felületet mechanikai megmunkálás után kémiai polírozással kell helyreállítani.
4. Titán:
A titán népszerű anyag vákuumkamrákhoz zord környezetben, vagy olyanokhoz, amelyeknek könnyű súlyra van szükségük szilárdsága, alacsony sűrűsége és kivételes korrózióállósága miatt. A polírozási technikák közé tartozik az elektropolírozás, a kémiai polírozás és a mechanikus polírozás.
Figyelembe véve a:
- A titán erős korrózióállósága ellenére a felület károsodásának elkerülése érdekében gondosan kell polírozni.
- A sima, szennyeződésmentes felületek létrehozásának leggyakoribb módszerei a kémiai polírozás és az elektropolírozás.
- Fontos a mechanikai polírozás gondos ellenőrzése, mivel az felületi változásokat és helyi felmelegedést okozhat.
5. Üveg és kerámia
Az optikai alkalmazásokhoz nagy hőállóságot vagy átlátszóságot igénylő vákuumkamrák üveg és kerámia anyagokat használnak. Ezeket az anyagokat törékenységük miatt speciális módszerekkel kell polírozni.
A polírozási technikák közé tartozik a folyadéksugaras polírozás, a kémiai polírozás és az ultrahangos polírozás.
Gondolkodtató pontok:
- Általánosságban elmondható, hogy a mechanikai polírozás nem megfelelő, mivel az üveg és a kerámia törékeny, és a felületükön megrepedhetnek.
- Ezeknél az anyagoknál kémiai és ultrahangos polírozás ajánlott, mivel ezek sima felületet biztosítanak anélkül, hogy túlzott igénybevételnek vagy károsodásnak tennék ki őket.
- Rendkívül precíz felületkezeléshez, különösen optikai minőségű alkatrészeknél, a folyadéksugaras polírozás lehetséges.
6. Nemfémes anyagok (polimerek)
Speciális felhasználási módokhoz a vákuumkamrák bizonyos részei polimerekből, például PTFE-ből (teflonból) készülhetnek. Ezeket az anyagokat olyan technikákkal kell polírozni, amelyek elkerülik a túlmelegedést és a romlást. A polírozási technikák közé tartozik a kémiai polírozás és az ultrahangos polírozás.
szempontok:
- Mivel a polimerek érzékenyek a hőhatásra, a mechanikai polírozást gyakran kerülik.
- A sima felület eléréséhez az anyag szerkezetének megváltoztatása nélkül ultrahangos és kémiai polírozást alkalmaznak.
5. A polírozási folyamat lépései
A vákuumkamrák gyártása során a polírozás egy többlépéses eljárás, amely tiszta, sima és hibátlan felületet garantál a vákuumkörnyezetben a legjobb teljesítmény érdekében. A polírozási folyamat a következő alapvető lépésekből áll:
1. Felület előkészítés
A felület előkészítése polírozásra a polírozási eljárás első lépése. Ehhez meg kell tisztítani, zsírtalanítani és időnként le kell fedni azokat a részeket, amelyeket nem kell polírozni.
Megtett intézkedések:
Tisztítás: Oldószereket vagy mosószereket használjon a megmunkálási műveletekből származó szennyeződések, olajok, kosz vagy maradványok eltávolítására.
Zsírtalanítás: A makacs zsírok és olajok eltávolításához használjon kémiai zsírtalanítókat vagy ultrahangos tisztítást.
Felületmaszkolás : A polírozást nem igénylő területek védelme érdekében maszkkal lefedhetők.
Fontosság : Ha a felület megfelelően elő van készítve, a polírozás során a szennyeződések nem ágyazódnak be az anyagba, és a teljes felület sima felületet eredményez.
2. Durva polírozás
Az anyageltávolítás első lépése a durva polírozás. Fő célja a felületi rendellenességek, karcolások, megmunkálási nyomok és egyéb lehetséges gyártási hibák eltávolítása.
Megtett intézkedések:
Durva csiszolóanyagok : A jelentős hibák kiküszöböléséhez használjon durva csiszolóanyagokat, például szilícium-karbidot vagy alumínium-oxidot.
Csiszolószalagok, csiszolókorongok és egyéb mechanikus szerszámok használhatók a mechanikus polírozáshoz.
 Durva csiszolópapírral polírozott felület (forrás. Shutterstock)
Szabályozott nyomás : Az új felületi hibák kialakulásának elkerülése érdekében ügyeljen az egyenletes nyomásra.
Fontosság : A durva polírozás egy viszonylag sima, sima és jelentős hibáktól mentes felületet hoz létre, ezzel előkészítve a terepet a finom polírozáshoz.
3. Finom polírozás
A tükörsima felület elérését célzó másodlagos polírozási lépést finompolírozásnak nevezik. Ebben a lépésben a felületet finomabb csiszolóanyagok és polírozási eljárások segítségével finomítják a kívánt simaságúra.
Megtett intézkedések:
Finomabb csiszolóanyagok: Az olyan anyagokat, mint a gyémántpaszta vagy a finom alumínium-oxid, fokozatosan finomodó csiszolóanyagként alkalmazzák.
Elektropolírozás : A nagy fényvisszaverő képességű és sima felület elérése érdekében ebben a szakaszban elektropolírozást alkalmazhatunk olyan fémeken, mint az alumínium és a rozsdamentes acél.
Nem abrazív módszerek: A kémiai vagy ultrahangos polírozás példák a nem abrazív módszerekre, amelyeket olyan anyagokon alkalmaznak, mint a kerámia, üveg vagy polimerek.
Fontosság: A felületi érdességet finom polírozással csökkentik, ami elengedhetetlen a gázkibocsátás csökkentéséhez, a szennyeződés elkerüléséhez és a kamra általános vákuumteljesítményének javításához.
4. Felületvizsgálat.
A polírozott felület minőségének felméréséhez és annak biztosításához, hogy megfeleljen a szükséges követelményeknek, a felületvizsgálat elengedhetetlen első lépés.
Az érintett lépések:
Vizuális ellenőrzés: Az első vizsgálat során nagyító berendezést használnak a nyilvánvaló felületi hibák, például karcolások, foltok vagy egyenetlenségek keresésére.
Felületi érdesség mérése: A felület simaságának meghatározásához használjon profilométereket vagy más, a felületi érdesség mérésére szolgáló eszközöket. A vákuumkamrákhoz gyakran szükség van ultra alacsony felületi érdességre (általában 0.1 és 0.4 mikron között).
Mikroszkópos elemzés: A nagy pontosságú felületeken még a legkisebb hibák megtalálásához is mikroszkópos vagy lézeres szkenneléses elemzés alkalmazható.
Jelentőség: A felület vizsgálata garantálja, hogy a polírozási eljárás a kívánt hatást hozta, és nincsenek olyan hibák, amelyek veszélyeztethetnék a vákuumkamra működését.
5. Végső tisztítás és ellenőrzés
Az utolsó tisztítási és ellenőrzési szakasz biztosítja, hogy a polírozott felületen ne maradjanak szennyeződések , miután az megfelel a szükséges szabványoknak, mielőtt a vákuumkamrát használnák.
Lépések:
Ultrahangos tisztítás : Általában ultrahangos fürdőket használnak a vákuumkamra tisztítására, hogy megszabaduljanak a felületen esetlegesen maradt maradványoktól vagy finom polírozó részecskéktől.
Kémiai öblítés : A felület makulátlanságának biztosítása érdekében érdemes kémiai öblítést végezni ioncserélt vízzel vagy más tisztítószerrel.
Szárítás: A kamra felületéről maradék vizet távolítanak el, nitrogéngázzal vagy tiszta, szűrt levegővel szárítják.
utolsó ellenőrzés: Annak érdekében, hogy megbizonyosodjunk arról, hogy nincsenek szennyeződések, részecskék vagy hibák a felületen, egy utolsó vizuális és mikroszkópos ellenőrzést végzünk.
Fontosság: A vákuumkamra működését, különösen az ultra nagy vákuum (UHV) beállításoknál esetleg károsító maradványokat vagy részecskéket a végső tisztítás és ellenőrzés során eltávolítják. Ez garantálja, hogy a kamra felülete makulátlan és használatra kész legyen.
6. Polírozó berendezések és eszközök
A vákuumkamrás polírozáshoz speciális szerszámok és berendezések szükségesek, amelyeket az alkalmazott anyaghoz és polírozási technikához terveztek. A polírozási folyamat során használt főbb szerszám- és berendezéstípusok az alábbiakban felsoroltak:
1. Mechanikus polírozó szerszámok
A felület simításához a mechanikus polírozás fizikai csiszolást jelent. A hibák nélküli, egyenletes felület garantálásához ehhez az eljáráshoz precíz eszközökre van szükség.
- Csiszolókorongok: Ezeket az előzetes durva polírozásra használják, a jelentős felületi hibák, kopások és megmunkálási nyomok kiküszöbölésére. Különböző szemcseméretek választhatók az anyagtól és a kívánt felületi minőségtől függően.

- Csiszoló szalagokMivel egyenletes kopást biztosítanak, a csiszolószalagokat gyakran használják nagy felületeken. Mind a durva, mind a kiemelkedő polírozáshoz különböző szemcseméretekben kaphatók.
- Polírozó párnák és korongokA polírozó pasztákat polírozó párnákkal és korongokkal együtt alkalmazzák, hogy fényes, sima felületet hozzanak létre. A polírozó párnák kiválasztása a polírozandó anyagtól függ, amely lehet filc, hab vagy pamut.
- Forgó polírozó és polírozó: Ezeket a hordozható vagy helyhez kötött eszközöket, amelyek egyenletes nyomással és sebességgel viszik fel a polírozó vegyszereket a felületekre a finom polírozás érdekében, forgó polírozóknak és polírozóknak nevezik.
- Mágneses abrazív polírozás (MAP): Azokon a területeken, amelyeket a hagyományos mechanikus polírozó berendezésekkel nehéz elérni, mágneses mezőket használnak a csiszolószemcsék manipulálására egy mágneses abrazív polírozásnak (MAP) nevezett folyamatban.
2. Elektromos polírozó berendezések:
Az elektrokémiai elektropolírozás során a munkadarabot (vákuumkamrát) elektrolitfürdőbe merítik, amely anódként szolgál. Az elektropolírozó berendezés sima, fényes felületet és egyenletes anyagleválasztást biztosít.
Elektrolitfürdők : Ezek a fürdők speciálisan elkészített elektrolitoldatot tartalmaznak, amely kénsavat vagy foszforsavat tartalmazhat. A megbízható anyageltávolítás biztosítása érdekében az elektrolitfürdő hőmérsékletét szabályozzák.
Tápegységek: Az anódnak (munkadarab) és a katódnak (gyakran rozsdamentes acéllemez vagy -rúd) rendelkeznie kell a szükséges elektromos potenciálkülönbséggel, amelyet egyenáramú (DC) áramforrásnak kell előállítania. Az anyagleválasztás sebességének és a felület simaságának szabályozása érdekében a tápegységet pontosan szabályozzák.
Rögzítőelemek: Ezeket az elektromos térnek való egyenletes kitettség biztosítására használják azáltal, hogy a vákuumkamrát szilárdan rögzítik az elektrolitfürdőben. A bonyolult geometriájú kamrákhoz speciális berendezésre lehet szükség az egyenletes polírozás biztosításához.
Katód: A szükséges elektrokémiai reakció megindításához a katódokat a munkadarab közelében helyezik el. A katódot megfelelően kell elhelyezni, hogy a teljes felületen egyenletes polírozást biztosítsanak.
3. Kémiai polírozás:
A kémiai polírozás tiszta felületet hoz létre azáltal, hogy gondosan szabályozott kémiai reakciók révén egy vékony anyagréteget távolít el. A kémiai polírozó berendezések precízen szabályozzák az eljárást a felületi hibák megelőzése érdekében.
Kémiai fürdők: Ezek a fürdők speciális anyagokból készülnek, és savas vagy lúgos oldatot tartalmaznak. Például a fémet hidrogén-fluorid és salétromsav oldatával lehet kezelni. A kémiai fürdő összetétele kifejezetten arra szolgál, hogy a felületi tökéletlenségeket jelentős anyagveszteség nélkül kiküszöbölje.
Hőmérséklet-szabályozó rendszerek: A hőmérséklet jelentős hatással van a kémiai polírozásra. A hatékony anyagleválasztáshoz szükséges megfelelő hőmérséklet-tartomány fenntartása és a nem kívánt mellékreakciók elkerülése érdekében fűtési vagy hűtési rendszereket kombinálnak a kémiai fürdővel.
4. Lézeres polírozás
A lézeres polírozás során nagy energiájú lézersugarakat használnak az anyag felületének megolvasztására és simítására, lehetővé téve az olvadt anyag egyenletesen sima felületté szilárdulását.
Lézerforrás: A fő berendezés, amely nagy energiájú lézersugarakat hoz létre, amelyek képesek megolvasztani az anyag felületét, a lézerforrás, amely lehet CO2, száloptikás vagy Nd lézer. Pontosságuk és szabályozhatóságuk mellett a száloptikás és az Nd lézereket gyakran alkalmazzák.
Sugártovábbító rendszer: A lézersugarat tükrök, lencsék és száloptika segítségével irányítják a munkadarab kívánt pontjára. Az egyenletes anyagleválasztás érdekében ez a technológia biztosítja, hogy a lézer tökéletesen fókuszált legyen a felületen.
5. Mágneses abrazív polírozás (MAP)
A mágneses abrazív polírozás lehetővé teszi a kényes alkatrészek és a nehezen elérhető helyek, beleértve a csövek belső felületeit is, precíz polírozását.
Mágneses mező generátor: Az elektromágnesek vagy állandó mágnesek által előállított mágneses mező a mágneses abrazív polírozás alapvető eleme. A polírozáshoz szükséges abrazív részecskék kezelése érdekében a mező erősségét kell beállítani.
Csiszoló részecskék: A MAP-ban használt csiszolóanyagok ferromágnesesek vagy paramágnesesek, és gyakran apró csiszolószemcsékből (szilícium-karbid, gyémánt vagy alumínium-oxid) állnak vas alapú porokkal kombinálva. Ezeket a részecskéket a felület csiszolására használják, mivel a mágneses mező vonzza őket.
Forgató mechanizmus : A teljes felület egyenletes polírozásának biztosítása érdekében a munkadarabot vagy a csiszolófelületet különböző MAP rendszerekben forgatják. Ez különösen hasznos csőszerű vagy hengeres felületek polírozásakor.
6. Plazma polírozás:
Érzékeny felületek és nagyfokú precizitást igénylő anyagok esetén hihetetlenül jól működik.
Plazmageneráló egység: Nagy energiájú forrás, például rádiófrekvencia (RF) vagy egyenáram (DC) segítségével ez az egység ionizál egy gázt (általában hidrogént, oxigént vagy argont) plazma előállításához. Kémiai reakciók vagy fizikai bombázás segítségével az ionizált gáz eltávolítja az anyagot a felületről.
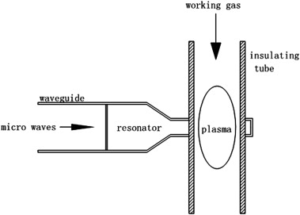
Vákuumkamra: A polírozási eljárást vákuumkamrában végzik, hogy szabályozott légkört biztosítsanak, amelyben a plazma hatékonyan kölcsönhatásba léphet az anyag felületével. A vákuum garantálja a nagy pontosságot és a szennyeződés megelőzését.
7. Folyadéksugaras polírozás
A folyadéksugaras polírozás a következő berendezéseket igényli.
Nagynyomású szivattyú
Egy nagynyomású szivattyút használnak a folyadék nyomás alá helyezésére, hogy létrehozzák a hatékony anyageltávolításhoz szükséges sebességet. Az egyenletes polírozás garantálása érdekében a szivattyúnak állandó, kezelhető áramlást kell biztosítania.
Biztonsági és burkolati rendszerek
Az FJP-t általában zárt térben végzik a kezelő biztonsága és a szennyeződés elkerülése érdekében, mivel nagy sebességű abrazív folyadéksugarat használ.
Pozicionáló és mozgásvezérlő rendszer
A munkadarabot vagy a fúvókát gyakran egy számítógéppel vezérelt rendszerre rögzítik, amely precíz mozgást tesz lehetővé az egyenletes polírozás érdekében.
7. Polírozási szabványok és követelmények
Az ASTM és ISO szabványok:
ISO szabványok : egységességet és kiválóságot biztosítanak a vákuumkamrák felületkezelésében, meghatározva a tisztaság és a felületi érdesség megengedett kritériumait.
ASTM szabvány: Például az ASTM B912 szabvány meghatározza a rozsdamentes acél elektropolírozásának specifikációit, hangsúlyozva a felületkezelés minőségét és a korrózióállóságot.
Az iparágspecifikus előírások szabályozzák a felületkezeléseket a gázkibocsátás korlátozása, a szennyeződés elkerülése és a vákuum integritásának fenntartása érdekében. Ezek az ajánlások támogatják a vákuumkamrás alkalmazások optimális tartósságának és teljesítményének megőrzését.
8. Kihívások és megoldások a polírozásban
A következő kihívások és a hozzájuk tartozó megoldások léteznek.
kihívások:
- Felületi egyenetlenségekBonyolult geometriákon kihívást jelenthet az egyenletes felületi polírozás elérése.
- Megoldás: Az egyenletes anyagleválasztás érdekében használjon precíziós polírozási módszereket, például folyadéksugaras polírozást vagy CNC-rásegítéses polírozást.
kihívások:
- AnyagérzékenységAz agresszív polírozás károsíthatja a kényes anyagokat.
- Megoldás: Az anyag mechanikai igénybevételének csökkentése érdekében használjon érintkezésmentes technikákat, például lézeres vagy plazma polírozást.
kihívások:
- Időigényes eljárásA bonyolult vagy nagy felületek polírozása sok időt vehet igénybe.
- Megoldás: A folyamat felgyorsítása érdekében használjon automatizált berendezéseket és kifinomult polírozási módszereket (például mágneses abrazív polírozást).
kihívások:
- Szennyeződés: A végső vákuumkamra teljesítményét befolyásolhatja a felületi szennyeződés.
- Megoldás: A szennyeződésektől mentes felület biztosítása érdekében polírozás után alaposan tisztítsa meg és vizsgálja meg a felületet.
Kihívások
- Hőtermelés: Polírozáskor a túl erős hő a felület deformálódását okozhatja.
- Megoldás: A hő hatékony kezeléséhez használjon hűtőrendszereket és állítsa be a polírozási körülményeket.
9. A vákuumkamrás polírozás előnyei
Íme néhány előnye a polírozásnak a vákuumkamrák utófeldolgozása során.
- Jobb HatékonyságA felületi érdesség csökken a megfelelő polírozással, ami minimalizálja a gázkibocsátást és a részecskeképződést, javítva a vákuum hatékonyságát és tisztaságát.
- Megnövelt tartósság: A vákuumkamrák tartósságát nagymértékben növeli a megfelelő polírozás, amely kijavítja a felületi hibákat és növeli a környezeti hatásokkal szembeni ellenálló képességet.
- Korrózióval és kémiai reakciókkal szembeni ellenállásAmikor a polírozást olyan technikákkal végzik, mint az elektropolírozás, amely passziválja a felületet, csökken a korrózió esélye.
- Meghosszabbított élettartamA polírozás meghosszabbítja a vákuumkamra élettartamát azáltal, hogy kiküszöböli a mikrohibákat és csökkenti a kopást.
- Esztétikai és funkcionális fejlesztések: Az esztétikai megjelenés mellett a polírozott felületek minimalizálják a szennyeződés esélyét, megkönnyítik a tisztítást, és csúcsteljesítményt biztosítanak igényes helyzetekben is.
10. A polírozás alkalmazásai különböző iparágakban
A polírozás számos különböző ágazatban elengedhetetlen a vákuumkamrák hatékonyságának és megbízhatóságának javításához. A főbb alkalmazási területek az alábbiakban felsoroltak:
Repülőgépipar: A pontos vákuumfeltételek és a minimális gázkibocsátás elengedhetetlenek a műholdak tesztelésében és a repülőgépipari kutatásban, ezért alkalmazzák a polírozott vákuumkamrákat.
Félvezetőgyártás: Ebben az ágazatban a mikrochipek és elektronikus alkatrészek gyártását rendkívül tiszta, polírozott és szennyeződésmentes kamrák biztosítják.
Gyógyszerészet és biotechnológia: A gyógyszergyártás során a felületi szennyeződés elkerülése érdekében a polírozott vákuumkamrák elengedhetetlenek a sterilitás és a tisztaság szempontjából olyan eljárásokban, mint a fagyasztva szárítás.
Tudományos kutatás : Az olyan területeken, mint a részecskefizika és az anyagtudomány, ahol a kis felületi tökéletlenségek befolyásolhatják az eredményeket, a vákuumkamrákban polírozott felületek elengedhetetlenek a nagy pontosságú kutatáshoz.
Atomipar : A nukleáris iparban, ahol polírozott kamrákat alkalmaznak olyan eljárásokban, mint a magfúziós kutatás, a biztonságos és hatékony kísérletezéshez magas vákuumminőség szükséges.
11. Következtetés
A vákuumkamrák gyártásában a megfelelő polírozás az a figyelmen kívül hagyott tényező, amely javítja a tisztaságot, a teljesítményt és a hosszú élettartamot. A repülőgépiparban, az elektronikában és a biotechnológiában is kulcsfontosságú ágazatokban a polírozás garantálja a vákuumkamrák csúcshatékonyságát a korrózióállóság javításával vagy a hihetetlenül sima felületek garantálásával.
A legmodernebb alkalmazásokhoz a polírozott kamrák kulcsfontosságúak, mivel megfelelő használat esetén pontosságot, megbízhatóságot és hosszabb élettartamot biztosítanak. Hasznosnak találta ezt a blogbejegyzést? Van bármilyen kérdése? Írja meg nekünk kommentben.







