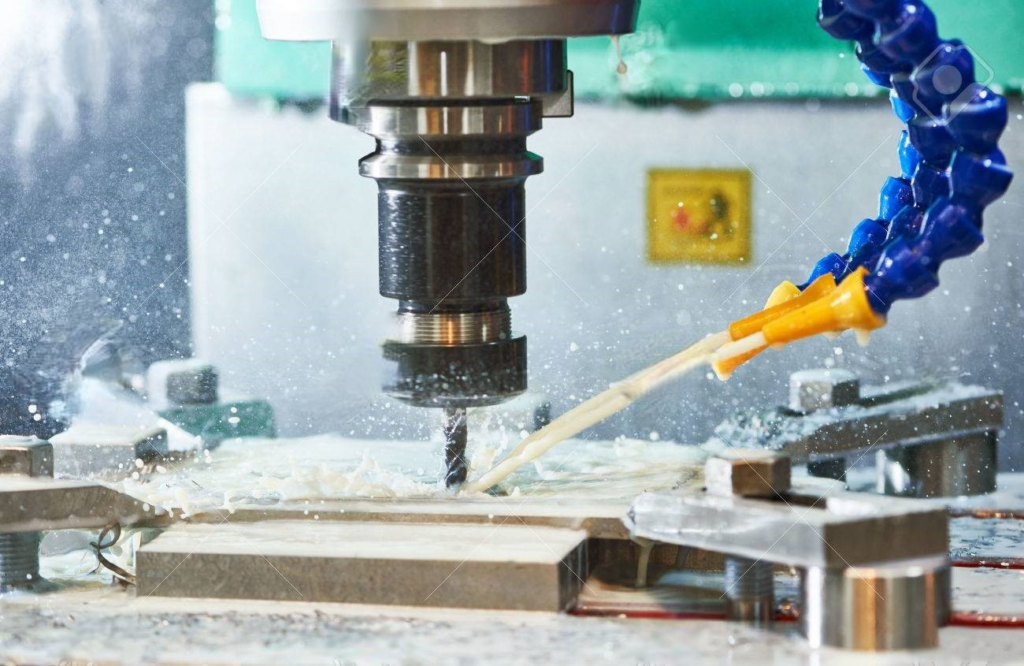
Az alumínium és ötvözetei számos alkalmazási területtel rendelkeznek különböző ágazatokban, például a szállítmányozásban, az általános gépészetben, a villamosiparban, a szerkezetépítésben és az építőiparban. Hasznosak háztartási termékek gyártásában, valamint csomagoláshoz a vegyipari és élelmiszeripari ágazatokban. Az alumínium más fémekhez képest alacsony keménységgel és magas hőtágulási értékkel rendelkezik. Ez a precíziós alumínium alkatrészek gyártását sebezhetővé teszi a termék deformációjával szemben.
Számos tényező járul hozzá az alumíniumötvözetből készült precíziós alkatrészek deformációjához. Ezek a tényezők magukban foglalják az anyag, a gyártási környezet, az alkatrész alakja és a vágófolyadék teljesítménye. Az alábbiakban bemutatjuk a CNC megmunkálás során az alumíniumötvözetből készült alkatrészek torzulásának csökkentésére szolgáló módszereket:
1. Csökkentse az alumínium anyag belső feszültségét
A feszültség az anyagban lévő részecskék egymásra gyakorolt nyomása által keltett belső erők méréseként definiálható. A feszültség mértéke, amely az anyag belső feszültsége által kiváltott deformáció mértékét tükrözi. Az anyagban lévő feszültséget belső vagy külső erők okozzák. A külső erők feszültséget fejtenek ki az anyag tömegére (pl. gravitáció) vagy a felületére (pl. érintkezési erők, külső nyomás, súrlódás).
A maradékfeszültség a gyártási folyamat során visszamaradt gyakori feszültségforma. A maradékfeszültség okozza a legnagyobb torzulást a vékony alkatrészekben.
Az alumínium feszültségmentesítésének néhány leggyakoribb módszere a következő:
- Ahogy az alkatrész eléri a kész méretét, sorozatos enyhe forgácsolások elvégzése. A feszültségmentesítés a durva és a simító megmunkálás között csökkentheti vagy kiküszöbölheti a megmunkálási feszültségek okozta torzulást is.
- A vibrációs feszültségmentesítés (VSR) szintén egy másik elterjedt módszer a feszültségmentesítésre. A VSR során a fémet olyan amplitúdóval hajlítják meg, amely egyesíti a keletkező és a maradék feszültséget. Ennek eredményeként képlékeny folyás következik be, ami feszültségcsökkentést eredményez. A feszültségcsökkentés optimalizálása érdekében a VSR a fém rezonanciafrekvenciáját célozza meg. Ezt a nem termikus feszültségmentesítési módszert a fémmegmunkálásban alkalmazzák a méretstabilitás és a mechanikai integritás javítására. Különösen öntött, kovácsolt vagy hegesztett alumíniumhoz alkalmazzák. A VSR-rel gyakran alkalmaznak kivételesen szűk méret- vagy geometriai tűréshatárokkal rendelkező precíziós alkatrészeket.
- A kriogén eljárás egy másik feszültségmentesítési módszer, amely csökkenti a maradék feszültséget, valamint javítja a kopás- és korrózióállóságot. Egy alumínium tárgyat egy speciális tartályba helyeznek, és folyékony nitrogénnek vetnek alá. Az ötvözet típusától és vastagságától függően a hőmérséklet -300°F-ra csökken, és a fémet egy meghatározott ideig ott hagyják. A hőmérsékletet ezután fokozatosan szobahőmérsékletre emelik. A kriogén módszer a hőkezelés elterjedtebb technikáinak egyik alternatívája. Az így kezelt alumíniumnak kisebb az esélye a deformációra, erősebb és tartósabb. További előnyök közé tartozik a kisebb feszültségrepedés, az alacsonyabb súrlódási együttható és a megnövekedett ütésállóság. Az így kezelt alkatrészek jobban megmunkálhatók és javíthatók, a kész alkatrészek pedig hosszabb élettartamúak.
- Alumínium hőkezelési módszerei
- Lágyítás. Az alumíniumötvözeteket gyakran a gyártási ciklus elején edzik. A munkadarab szándékos képlékeny deformációját gyakran feszültségedzésnek nevezik. A feszültségedzés módosítja a fém belsejében lévő kristályszerkezetet, amelyet később lágyítással állítanak vissza. A fémet legfeljebb három órán át melegítik, 570°C és 770°C közötti hőmérsékletre. Ez csökkenti a feszültséget, amelyet a feszültségedzés okoz, és segít a vetemedés és egyéb nehézségek megoldásában.
- Az oldatos hőkezelés egy másik típusú hőkezelés. A fémet magas hőmérsékletű (825°C és 980°C közötti) oldatba merítik, majd gyorsan lehűtik az anyagot. Ez csapdába ejti az oldott komponenseket, amelyek aztán kicsapódnak, ami öregedési keményedési hatást eredményez. A fémmel közvetlenül a lehűlés után könnyű megmunkálni, de idővel megkeményedik, és egyre nehezebb lesz megmunkálni.
2. Növelje a szerszám vágási hatékonyságát.
A megfelelő forgácsolószerszámok kiválasztása elengedhetetlen az alkatrész-megmunkálási deformáció csökkentése érdekében. A forgácsolószerszám anyaga és geometriai tényezői jelentős hatással vannak a forgácsolóerőre és a forgácsolási hőre.
A szerszámhatékonyságot befolyásoló geometriai tényezők a következők:
i. Elülső szög
Az elülső szöget gondosan kell beállítani a penge szilárdságának megőrzése érdekében; különben az éles szélek romlanának. A homlokszögnek megfelelően nagynak kell lennie az él szilárdságának megőrzése érdekében. Egyrészt az élek élezésére használható. Másrészt csökkentheti a vágási torzulást, biztosíthatja a sima forgácseltávolítást, majd csökkentheti a forgácsolóerőt és a hőmérsékletet. A negatív homlokszögű szerszámok használata nem ajánlott.
ii. Hátsó szög
A hátsó szög jelentős hatással van az oldalirányú kopásra és a megmunkálás minőségére. A hátsó szög meghatározásakor a forgácsolási vastagság lényeges figyelembe veendő tényező. A használt szerszámnak megfelelő hőelvezetési feltételekkel kell rendelkeznie, ezért alacsonyabb hátszöget kell használni. Ez a nagy előtolási sebesség, az erős forgácsolási terhelés és a durva marás során fellépő nagy hőtermelés miatt van így. A finommarás során éles élekre van szükség az oldal és a megmunkált felület közötti súrlódás, valamint a rugalmas deformáció csökkentése érdekében. Következésképpen szélesebb hátszöget kell választani.
iii. Helix Szög
A hélix szögének a lehető legnagyobbnak kell lennie a sima marás és az alacsonyabb maróerő érdekében.
iv. Fő eltérési szög
Az elsődleges eltérési szög megfelelő csökkentése javíthatja a hőelvezetési feltételeket és csökkentheti a feldolgozási terület átlaghőmérsékletét.
3. A munkadarab-befogási technikákat fejleszteni kell
Bizonyos vékony falú, alacsony merevségű alumínium alkatrészeknél az alábbiakban ismertetett rögzítési módszerek alkalmazhatók a deformáció csökkentésére:
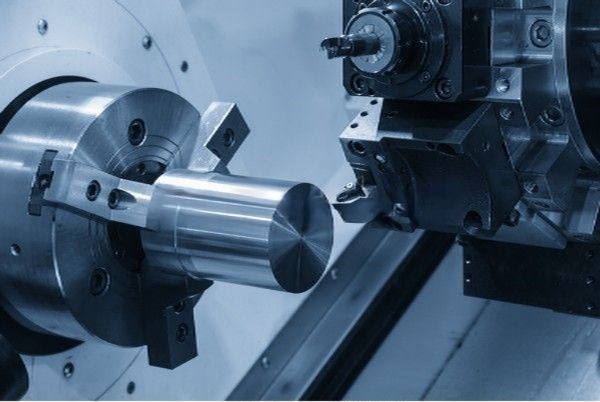
Hárompofás önközpontosító tokmány
- Ha vékonyfalú CNC megmunkáló persely alkatrészek radiális irányú befogására hárompofás önközpontosító tokmányt vagy rugós tokmányt használnak, a munkadarab a megmunkálás utáni elengedés után kétségtelenül deformálódik.
A tengelyirányú végfelület megfelelő merevségű préselésére alkalmas módszert kell alkalmazni. Egy menetes tüskét kell készíteni az alkatrész belső furatának megtalálásához az alkatrész belső furatának helyzete alapján. Ezt be kell helyezni az alkatrész belső furatába. A végfelületet a fedőlemezzel összenyomják, és az anyát hátrafelé meghúzzák, így megakadályozható a kioldódás okozta deformáció a külső kör megmunkálásakor, és elérhető a megmunkálási pontosság.
- Vékony falú lemezalkatrészek feldolgozása kivételével célszerű vákuumos tapadókorongokat használni az egyenletesebb szorítóerő eloszlása érdekében, majd kisebb forgácsmennyiséggel megmunkálni az alkatrész deformációjának elkerülése érdekében.
Alternatív megoldásként töltőanyagok is alkalmazhatók. A vékony falú munkadarabok folyamatmerevségének növelése érdekében közeget lehet a munkadarabba juttatni, hogy csökkentsük a munkadarab deformációját a befogás és a vágás során. Például 3-6% kálium-nitrátot tartalmazó karbamidolvadékot önthetünk a munkadarabba. A feldolgozás után a munkadarabot vízbe vagy alkoholba kell meríteni, majd a töltőanyagot fel kell oldani és le kell önteni.
4. A vágószerszámok tervezésének javítása
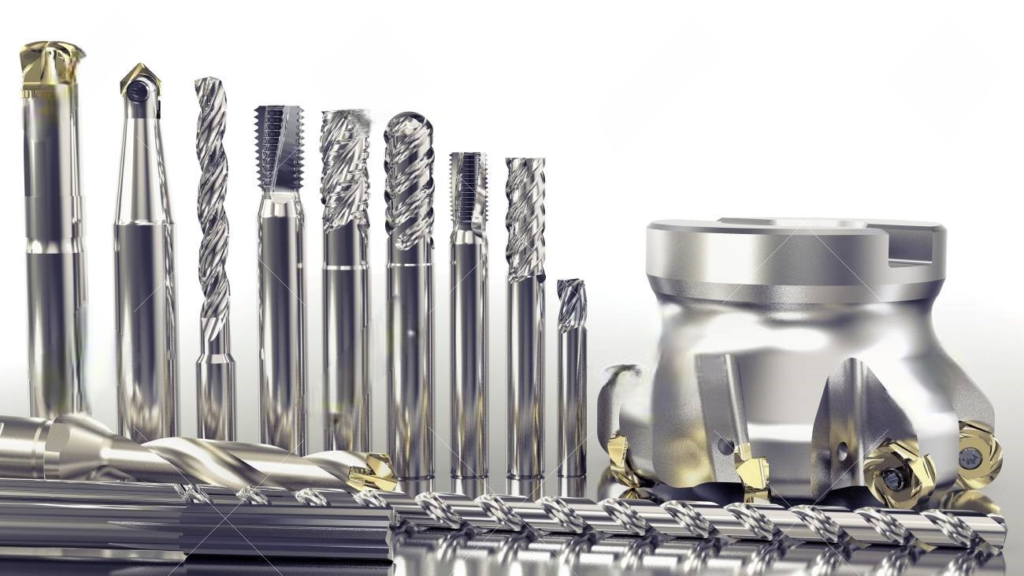
Vágó eszközök
- Csökkentse a marószerszám fogainak számát, miközben növeli a forgácstartó teret.
Az alumínium anyag nagyfokú képlékenysége és a megmunkálás során fellépő nagy forgácsolási deformáció miatt nagyobb forgácsfelületre van szükség.
Így a forgácshorony aljának sugarát nagyobbnak, de a marófogak számát kisebbnek kell lennie. A tartály aljának sugarát növelni kell, miközben a marófogak számát csökkenteni kell. Az alumíniumötvözetből készült vékony falú alkatrészek forgácseltömődés miatti torzulásának minimalizálása érdekében a 20 mm-es vagy annál kisebb marószerszámokban két vágófogat, a 30-60 mm-es marószerszámokban pedig három vágófogat használnak.
- Finoman élesítse a fogakat.
A vágóél érdessége Ra=0.4 µm vagy kevesebb. Új vágószerszám használata előtt néhány finom dörzsölést kell végezni finom aszfalttal a vágófogak elején és hátulján, hogy eltávolítsuk a sorjákat vagy kisebb recés nyomokat, amelyek a szerszámfogak köszörülése után maradhattak vissza. Ennek a módszernek köszönhetően csökken a vágási hő, és a vágási torzulás minimális.
- A szerszám kopási szabványát a lehető legszigorúbban ellenőrizni kell.
A munkadarab felületi érdessége a szerszám kopásával, a forgácsolási hőmérséklettel és a munkadarab deformációjával együtt növekszik. Ennek eredményeként a nagy kopásállóságú szerszámanyagok kiválasztása mellett a szerszám kopási szabványa nem lehet nagyobb 0.2 mm-nél, különben könnyen letöredezés keletkezhet. A torzulás elkerülése érdekében a kezelt munkadarab hőmérséklete CNC marással vagy CNC esztergával történő forgácsolás esetén nem haladhatja meg a 100 °C-ot.
5. A termelési folyamat megfelelő megszervezése
Nagy sebességű forgácsolás során a marás során gyakran előfordul rezgés a széles megmunkálási tűréshatár és a szakaszos forgácsolás miatt. Ez befolyásolja a megmunkálási pontosságot és a felületi érdességet. Ennek eredményeként a CNC nagysebességű forgácsolási folyamatát nagyjából a következőképpen osztályozzák: durva megmunkálás-elősimítás-tiszta sarkok megmunkálása-simítás. A nagy pontosságot igénylő alkatrészek esetében elengedhetetlen lehet egy második elősimítási lépés elvégzése a simítás előtt. A darabokat a durva megmunkálás után hagyják természetes módon lehűlni a belső feszültség és deformáció csökkentése érdekében.
Durva megmunkálás után a maradék margónak nagyobbnak kell lennie, mint a torzulás, általában 1-2 mm-nek. Az alkatrész felületének a simítás során homogénnek kell lennie.
Általánosságban elmondható, hogy a szerszám 0.2-0.5 mm-es rögzítése a simítási folyamat során a legjobb módszer a vágási deformáció csökkentésére, a magas felületi megmunkálási minőség elérésére és a termék helyességének fenntartására.
A fent említett okokon kívül a működési technika is kritikus fontosságú a valós működés során, és a megfelelő működési módszer jelentősen minimalizálhatja az alumíniumötvözet alkatrészek görbülését.
6. Szimmetrikus megmunkálás
A nagy megmunkálási ráhagyásokkal rendelkező CNC alumínium megmunkáló alkatrészek hőelvezetésének javítása és a hődeformáció megelőzése érdekében kerülni kell a szélsőséges hőkoncentrációt. Ehhez a szimmetrikus megmunkálási technika alkalmazható.
Vegyük például egy 90 mm vastag fémlemez esetét, amelyet 60 mm vastagságúra kell csökkenteni. Annak ellenére, hogy minden felületet a végső méretre kezelnek, és a folyamatos megmunkálási tűrés jelentős, ha a marási oldal azonnal átkerül a másik oldalra, a hőkoncentráció problémát jelent, és az ötvözetlemez síklapúsága csak 5 mm lesz.
Ha azonban a szimmetrikus megmunkálási technikát mindkét oldalon alkalmazzák, minden felületet legalább kétszer lehet kezelni a végső méret eléréséig, ami kedvező a hőelvezetés szempontjából, és a síkfelület 0.3 mm-re szabályozható.
7. Válassza ki a megfelelő vágási paramétereket
A forgácsolóerő és a keletkező forgácsolási hő csökkenthető a megfelelő forgácsolási paraméterek használatával. Ha a forgácsolási paraméterek a mechanikai megmunkálási folyamatban a szokásosnál nagyobbak, az túlzott forgácsolóerőt eredményez. A túlzott forgácsolóerő könnyen deformálhatja az alkatrészeket, valamint befolyásolhatja az orsó merevségét és a szerszám élettartamát.
Az összes forgácsolási paraméter közül a visszaforgácsolási mélységnek van a legnagyobb hatása a forgácsolóerőre. A forgácsolószerszámok számának csökkentése elengedhetetlen annak biztosításához, hogy a darabok ne torzuljanak. Ez azonban a feldolgozási hatékonyság csökkenését okozza. Ez a kihívás a numerikus vezérlésű megmunkálás nagysebességű marásával oldható meg.
A megmunkálás csökkentheti a forgácsolóerőt és biztosíthatja a feldolgozási hatékonyságot az utóforgácsolási mélység csökkentésével, az előtolás növelésével és a gép sebességének növelésével.

8. Figyeljen a vágószerszám bejárási útvonalának sorrendjére
A durva megmunkálás és a simítás forgácsolási sorrendjének elkülönülnie kell.
A durva megmunkálás a megmunkálási hatékonyságot és az egységnyi időre eső anyagleválasztási sebesség célját helyezi előtérbe. A legtöbb esetben fordított marás is alkalmazható. (A fordított maró egy olyan hengermű, amelyben a munkadarabot egy hengerpár között mozgatják előre és hátra is. A fordított maró a nevét onnan kapta, hogy az acél oda-vissza mozog a hengerek között, minden egyes menettel fokozatosan csökkentve a vastagságát.)
Vagyis a nyersdarab felületén lévő felesleges anyagot a lehető leggyorsabban és leghatékonyabban eltávolítják, és lényegében létrejön a befejezéshez szükséges geometriai kontúr.
A simítás során a hangsúlyt a pontosságra és a minőségre kell helyezni, és egyenesmarást kell alkalmazni. A marófogak vágási vastagsága egyenletesen csökken a maximumról nullára az egyenesmarás során, ezért az alakváltozás mértéke jelentősen csökken, akárcsak az alkatrész deformációjának mértéke.
9. Vékony falú alkatrészek kétszeres összenyomódása
A CNC alumínium megmunkáló alkatrészek megmunkálása során a szorítóerő deformációt okoz. A végső méret elérése előtt a préselt darabot el kell engedni, és a nyomást csökkenteni kell, hogy visszanyerje eredeti alakját. Ezután egy második nyomást kell alkalmazni a befogás által létrehozott munkadarab deformációjának csökkentése érdekében.
A támasztófelület az optimális hely a második préselési pont számára, és a szorítóerőt a maximális merevség irányába kell kifejteni.
A nyomóerőnek megfelelőnek kell lennie ahhoz, hogy a munkadarab ne lazuljon meg, ha minden rendben van.
Ez az eljárás képzett kezelők alkalmazását igényli, de biztosíthatja, hogy a feldolgozott CNC alumínium megmunkáló alkatrészek a lehető legkisebb mértékben deformálódjanak.
10. Fúrás és Marás
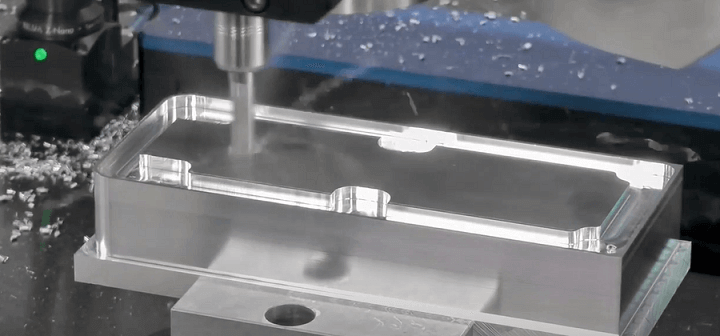
A CNC alumínium megmunkáló alkatrészek üregeinek megmunkálása sajátos kihívásokkal jár. Amikor a marót közvetlenül az alkatrészen használják, a vágási forgácsok nem lesznek simák a marószerszám hiányos szilánkolódásának köszönhetően. Ez hatalmas mennyiségű forgácsolási hő keletkezéséhez vezet, ami kitágítja és deformálja a CNC alumínium megmunkáló alkatrészeket, valamint károsítja az alkatrészt vagy a szerszámot.
A probléma megoldására a legjobb módszer először a fúrás, majd a marás.
Ez azt jelenti, hogy egy lyukat kell fúrni egy olyan szerszámmal, amely nem kisebb, mint a marószerszám, mielőtt a marót a furatba helyezné a marás megkezdéséhez.
11. Használjon speciális alumíniumötvözet vágóolajat
A speciális vágóolaj egy olyan folyadéktípus, amelyet a CNC vágási folyamat során kenésre, hűtésre és tisztításra kell használni.
Az alumínium megmunkálásakor többféle hűtőfolyadék használható.
A vízben oldódó keverékek sikeresen alkalmazhatók a hő elvezetésére durva megmunkálás során, ahol az anyagleválasztás elegendő a hőtermeléshez.
További ajánlott olajok lehetnek a tiszta ásványi tömítőolaj, az ásványi tömítőolaj és kerozin 50–50 arányú keveréke, a 10% disznózsír és 90% kerozin keveréke, valamint a 100 másodperces ásványi olaj ásványi tömítőolajjal vagy kerozinnal hígítva.
Az új vágóolajok jellemzően kénezett extrém nyomásálló kopásgátló adalékokat használnak fő összetevőként. Ez a nagy sebességű vágószerszámok, berendezések és folyamatok folyamatos fejlesztésének köszönhető. Ez segít megvédeni a szerszámokat az ultra-nagy sebességű forgácsolási folyamatban, javítja a folyamat pontosságát és a vágási hatékonyságot.