

A feldolgozóiparban a terméket gyakran acélból készült szerszámokkal alakítják és szerelik össze. Az ilyen szerszámok az ismerős és nem speciális szerszámoktól, mint például a fúrók és csavarhúzók, a speciálisabb berendezésekig, mint például az olvadt fém öntésére vagy olyan alkatrészek, mint az autók karosszériájának alakítására szolgáló szerszámok (a mérnöki tudományokban az alakítás kovácsolást vagy sajtolást jelent), terjednek. Sokféle szerszámacél létezik. A fémvágásra szolgáló szerszámacélt általában a nagysebességű acélok (HSS) családjából választják, amelyek azért viselik ezt a nevet, mert akár 600 Celsius-fokig (C) is kemények és kopásállóak maradnak. A HSS nagy sebességgel képes vágni a fémeket a közönségesebb acélból készült szerszámokhoz képest, amelyek körülbelül 200 Celsius-fok felett kezdenének lágyulni. Hasonló különbségtétel van a fém öntésére vagy alakítására használt acélfajták között is. Ezekben a műveletekben a mérnökök melegalakító szerszámacélról és hidegalakító szerszámacélról beszélnek. A melegalakító szerszámacélt olyan öntőformákhoz használják, amelyek az olvadt fémeket, például az alumíniumot és a cinket a helyükön tartják, amíg a folyadék meg nem szilárdul, vagy 200 °C feletti (kb.) fém alakítására, míg a hidegalakító szerszámacélt ugyanezen hőmérséklet alatti fém alakítására használják.
Bevezetés
A feldolgozóiparban a „szerszám” és a „szerszámacél” kifejezéseknek speciális műszaki jelentésük van. A gyártóberendezés azon részét jelölik, amely érintkezésbe kerül a termékkel, valamint azt az acélt, amelyből ez az alkatrész készült, ha acélból készült (ahogy általában).
Az így meghatározott szerszámok vágásra, öntésre vagy alakításra használhatók.
A forgácsolás az a művelet, amelyet fúró vagy esztergagép egypontos szerszáma végez. Szintén a marógép vagy a fűrészlap többpontos szerszáma által végzett művelet.
Az öntés az a folyamat, amelynek során az olvadt fémet vagy bármilyen más olvadt anyagot a helyén tartanak, amíg megszilárdul.
Az alakítás egy szilárd munkadarab kovácsolásának, hajlításának vagy sajtolásának a művelete, amelynek során az alakja anyagveszteség nélkül megváltozik.
Ezeket a műveleteket néha kombinálják, például amikor egy prés egy kört vág egy fémlemezbe, és egyidejűleg egy lábas aljává formálja.
Ebben a műszaki használatban a szerszámot tartó gépet és a szerszámot tartó gép anyagait általában külön említik magától a szerszámtól.
A szerszámacélok története
A legelső szerszámacélok valószínűleg azok voltak, amelyeket hagyományos eszközök, például kalapácsok, üllők, kések és balták készítéséhez használtak. Ezeket eleinte alig lehetett megkülönböztetni a legkezdetlegesebb technikákkal készült közönséges vastól.
Az idő múlásával azonban a hagyományos kovácsok megtanulták megváltoztatni a vas tulajdonságait, hogy egyes felhasználási célokra keményebbé, másokra pedig szívósabbá tegyék. Ezek a módosított vasformák váltak az acél első igazi formáivá.
Az acélgyártás korai napjaiban, több mint háromezer évvel ezelőtt, a kovácsok felfedezték, hogy egy bizonyos összetételű vas felmelegítésével, majd olajba vagy vízbe mártásával keményebbé tehető, mintha egyszerűen hagynánk természetes úton lehűlni. „Egy bizonyos összetétel” alatt olyan vasat értek, amely forró állapotban nagyjából egy tömegszázaléknyi oldott szenet tartalmazott. A hirtelen edzés megakadályozta, hogy a szén kijöjjön az oldatból, és viszonylag nagy vas-karbid részecskéket képezzen egy viszonylag tiszta és puha vas mátrixában. Ehelyett a edzési folyamat a szénatomokat a helyükre rögzítette abban, ami ekkor egy feszült vas- és szénmátrix, az úgynevezett martenzit volt, és amelyet nehezebb deformálni.
Természetesen ez a kémia akkoriban nem volt ismert. Ehelyett a régi kovácsok különféle ökölszabályok szerint dolgoztak. Az angol nyelvben ebből ered a „fekete művészet” kifejezés. A kovácsok munkája inkább művészet volt, mint tudomány, fizikai értelemben piszkos és fekete volt, ráadásul senki sem tudta igazán, mit csinálnak a kovácsok. Vajon a Pokol hasonlóan tüzes verméből származó démonokkal szövetkeztek? Mindezen okok miatt a kovács munkáját „fekete művészetnek” nevezték, ezt a kifejezést ma minden más hasonlóan titokzatos folyamatra alkalmazzák.

Egy hagyományos kovács (1606 CE) közkincsű képe a Wikimedia Commons-on keresztül
Idővel a kovácsok művészete egyre kidolgozottabbá és képzettebbé vált, bár továbbra is művészet maradt. A legkeményebb acél darabjait a penge élének helyére helyezték, és puhább, de szívósabb acéldarabokkal kombinálták, így alkotva a penge tömegét. Egy másik kezdeti előkészítési módszer a karbid dendritek kicsapása volt egyetlen acéltömbben. Azonban kezdetben felmerült az a gondolat, hogy a kompozitot ezután többször ütötték, hevítették és hajtogatták, hogy fellazítsák a potenciálisan rideggé váló szennyeződéseket és gázbuborékokat, és kemény testű és éles élű pengéket hozzanak létre. Ezek a technikák, amelyek név szerint magukban foglalták a japán mokume-gane módszert és a közel-keleti damaszkuszi módszert, örvénylő mintázatú acélt állítottak elő, amely feltárta az alapul szolgáló szerkezetet, különösen maratáskor. Mégis kevés tudományos megértés volt arról, hogy mi is történik valójában, szemben az intuitívabb és művészibb megértéssel.

Mokume-gane technikával készült japán kard láncinges háttéren. Fénykép: 'Dafannin', 1986. május 12., CC BY-SA 4.0 via Wikimedia Commons.
A dolgok az 1700-as évek végén és az 1800-as évek elején váltak tudományosabbá. A modern kémia megjelenése világossá tette, hogy a korabeli acél vas és más elemek ötvözete, sőt kompozitja volt; hogy a fő adalékanyag a szén volt; és hogy a szén különböző formákat öltött a lágyacélban, a keményacélban és az öntöttvasban (ahol a szén koncentrációja körülbelül négy tömegszázalék volt).
Az acél széntartalmának szabályozott módon történő növelésével lehetővé vált extra kemény, bár némileg rideg acélok előállítása, amelyek más acélfajták forgácsolására is alkalmasak voltak. Így születtek meg az első modern típusú szerszámacélok.
Ezek a korai szerszámacélok egy többnyire martenzites (edzett) mátrixot kombináltak további vas-karbid zárványokkal.
Azonban hátrányuk volt, hogy 200 Celsius-fok felett hajlamosak voltak meglágyulni, és ez korlátozta azt a sebességet, amellyel más acélok vágására használhatók voltak.
1868-ban a skót mérnök, Robert Mushet, aki maga is az egyik első vaskohász fia volt, aki felismerte a szén fontosságát, előállt egy olyan acélformával, amely magasabb hőmérsékleten is kemény maradt.
A Mushet acélként ismert új ötvözet nemcsak a szokásos mennyiségű szenet tartalmazta, hanem még nagyobb mennyiségű mangánt és volfrámot is. A Mushet acélnak az a szokatlan tulajdonsága is volt, hogy nem kellett folyadékban edzeni. Ez volt az első „levegőn keményedő” acél: egy olyan acél, amely martenzites szintre keményedett meg pusztán a vörös hőtől egy légsugárban történő lehűlés hatására.
Az 1900-as évek elején a Mushet-acél tulajdonságait az amerikai mérnök, Frederick Winslow Taylor és kollégái tovább javították. Az eredményt nagysebességű acélnak (HSS) nevezték el. A HSS akár 500 vagy akár 600 Celsius-fokig is hasznosan kemény marad: innen ered a neve is, mivel más acélok még nagyobb sebességgel is megmunkálhatók vele, mint a Mushet-acéllal. A vas és a szén mellett, amelyek minden acéltípusban közösek, a legtöbb HSS ötvözet továbbra is nagy mennyiségű volfrámot, valamint krómot tartalmaz, amely a kezdeti Mushet-recept mangánját váltotta fel.
Manapság a keményfém lapkák gyakran használatosak a legigényesebb fémforgácsolási alkalmazásokhoz, bár a gyorsacélok továbbra is az előnyben részesített anyagok a fűrészlapok és csigafúrók gyártásához, amelyekhez a keményfém lapkák behelyezése általában nem praktikus, különösen a kisebb átmérőjű és finomabb fogméretű minőségeknél.
De mi a helyzet az öntéssel és formázással?
Eddig a forgácsoláshoz használt szerszámacélok fejlesztéseit ismertettem, a korai pengéktől a modern HSS ipari szerszámokig. A hidegalakító szerszámacél és a melegalakító szerszámacél közötti modern különbségtétel azonban valójában az öntéshez és alakításhoz használt acélokra vonatkozik.
A melegalakító acélokat olyan folyamatokhoz használják, ahol a szerszám hőmérséklete meghaladja a 200 Celsius-fokot (392 Fahrenheit-fok).
A hidegalakító szerszámacélokat olyan folyamatokhoz használják, ahol a szerszám hőmérséklete 200 Celsius-fok alatt marad.
A 200 Celsius-fokos választóvonal nem feltétlenül nehéz és gyors, tekintve, hogy sokféle, eltérő tulajdonságokkal rendelkező ötvözet létezik, de ez egy hagyományos választóvonal, amelyre a szakirodalomban széles körben hivatkoznak.
A szerszámacélok minden formájánál a meghibásodás fő okai a törés, az alakváltozás (különösen az állandó vagy „képlékeny” alakváltozás), a felületi kopás és a ciklikus feszültségek által okozott felületi fáradásos repedések kialakulása. A ciklikus feszültségek mechanikai és termikus eredetűek is lehetnek; a hőfeszültségek különösen komoly problémát jelentenek a melegalakítású szerszámacélok esetében.
Hideg megmunkálású szerszámacélok
A hidegalakító szerszámacélok általában nagy széntartalmú acélok, jellemzően tömegük szerint körülbelül egy-másfél százalék szenet tartalmaznak. A leggyakoribb típusok az olajban keményedő, alacsony ötvözetű minőségek, a levegőn keményedő, közepesen ötvözött minőségek és a magas széntartalmú, magas krómtartalmú minőségek.
Az olajban edzhető, alacsony ötvözetű acélok a legolcsóbbak. Eltekintve attól a ténytől, hogy kevesebb szennyeződést tartalmaznak, egyébként sokban megegyeznek a Mushet-acél előtt használt régimódi szerszámacélokkal.
A levegőn edzhető közepes ötvözetű acélok kisebb torzulással keményednek, mint az edzeni kellően edzett acélok. Vastagabb szakaszokban is edzhetők, mint az olajjal edzett acélok, akár 100 milliméterig vagy annál nagyobb vastagságig.
A magas szén- és krómtartalmú minőségek a leginkább kopásállóak, amelyeket pontos összetételüktől függően olajos edzéssel vagy levegős edzéssel edzenek.
A hidegalakító szerszámacélokat jellemzően számos mindennapi ipari felhasználásra használják, beleértve:
- Műanyagok nyomásos öntése
- Vékony fémlemezek, például autók ívelt karosszériaelemeinek formázására szolgáló szerszámok
- Eszterga tokmányok és központok
- hengerek
- Hengerlő formázó szerszámok csavarmenetekhez és recézéshez
- Üregelők, dörzsárak, menetfúrók és tüskék
- Huzal- és hidegcsövekhez való kerekek és tartók
- Ollók, pengék és egyéb vágószerszámok olyan alkalmazásokhoz, ahol a vágás rövid ideig tart és kevés hő keletkezik
- Mérőeszközök
- Kivágó, rajzoló és lyukasztó szerszámok
Forró munkaeszköz-acélok
A Mushet acélhoz és a legkorábbi gyorsacélokhoz hasonlóan a melegalakító szerszámacélok hagyományosan nagy mennyiségű volfrámot tartalmaztak ötvözőelemként. Léteznek azonban olyan melegalakító szerszámacélok is, amelyek fő ötvözőeleme a króm, valamint más minőségek, amelyek fő ötvözőeleme a molibdén.
A nagysebességű fémforgácsolás és fúrás mellett a melegalakító szerszámacélokat jellemzően a következőkre használják:
- Fémek nyomásos öntése
- Extrusion
- Kovácsolás
- Üvegtermékek gyártása
Anyagválasztás öntéshez
Azokat az öntési folyamatokat, amelyekhez szerszámacélt használnak, nyomásos öntésnek nevezzük, amelyben a szerszám szerszámként szolgál, és részletes vagy viszonylag pontos alakot kölcsönöz a végterméknek olyan módon, amely hűbb és megismételhetőbb, mint a homokformákban történő öntés.
A nyomásos öntés valószínűleg a mozgatható betűk öntésével kezdődött az 1400-as években, nyitott, betű alakú szerszámokban. A modern értelemben vett fémet nyomás alatt fecskendezik két egymással szemben lévő szerszámból készült formába, amelyet az pontosan kitölt.
A műanyagokhoz használt szerszámokat általában speciális hidegalakítható acélból, úgynevezett P acélból, alumíniumból vagy berillium-réz ötvözetekből készítik. A réz és az alumínium előnyei ebben az alkalmazásban a sokkal nagyobb hővezető képesség, és ennek következtében a gyorsabb és egyenletesebb hűtés, mint az acélé.
Másrészt az acélformák tovább tartanak (akár több millió ciklusig), és jobban ellenállnak a gyorsan mozgó műanyag sugarai által okozott eróziónak, különösen, ha abrazív kompozit erősítést, például üvegszálat tartalmaz. Bizonyos felületkezelések is csak acéllal érhetők el megbízhatóan.
Anyagkiválasztás formázási folyamatokhoz
A hidegalakítási szerszámacélt alkalmazó fémalakítási eljárások általában nem járnak a fém nagyfokú alakváltozásával. A csavarmenetek hengerléssel történő kialakítása egy rúd felületén, vagy egy sík fémlemez préselése egy autó karosszériaelemének komplex görbéibe tipikus hidegalakítási eljárások ebben az értelemben.
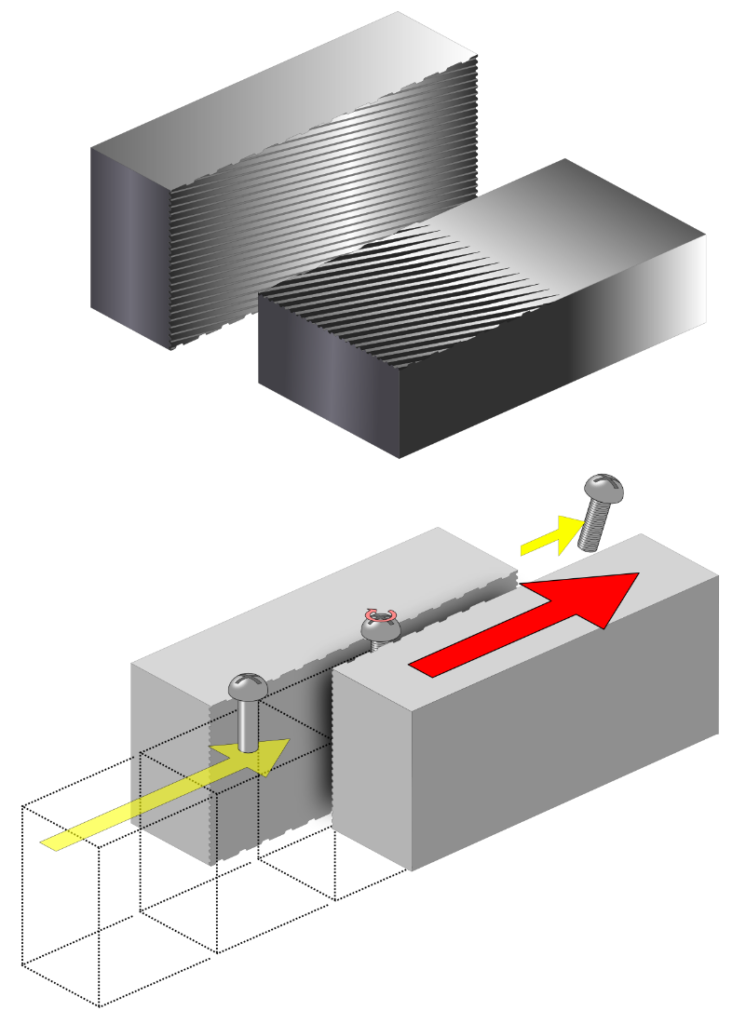
Csavarmenet hideghengerlése. Grafika: 'Tosaka', 2009. október 12., CC BY 3.0 via Wikimedia Commons.
A hidegalakítási eljárások gyakran javítják a fém minőségét a fém kristályszerkezetének újraorientációja és a feszültségkeményedés révén , bár a kristályszerkezetre gyakorolt hatás általában a felületre korlátozódik, és kevésbé drámai, mint a kovácsolás esetében, amelyet a következő szakaszban tárgyalok.
A fémalakítás minden drasztikusabb folyamata forró munkával jár (200 Celsius-fok felett). Amint említettük, ezek a következők:
- Extrudálás, és
- Kovácsolás
Amint azt már említettük, az üvegtermékek gyártása a melegalakító szerszámacél egy másik fő alkalmazási területe.
Az extrudálás az a folyamat, amelynek során egy felmelegített és meglágyított anyagot egy szerszámon keresztül nyomnak át, hogy egy hosszú, állandó keresztmetszeti profilú terméket hozzanak létre. Az extrudált cikkek legismertebb példái a műanyag és alumínium szelvények, amelyek meglehetősen bonyolult alakúak lehetnek. A műanyag szelvényeket hidegalakító szerszámacél szerszámokon keresztül lehet extrudálni, de az alumínium szelvényeket melegalakító szerszámacél szerszámokon keresztül kell extrudálni.
Az extrudálás egy speciális kategóriája a zömített extrudálás, amelyet olyan dolgok előállítására használnak, mint az alumínium dobozok és tablettatubusok testei. A zömített extrudálás során egy szerszámot nyomnak egy üres fémdarabba, amely ezután visszafelé áramlik a szerszám körül, így kialakítva a dobozt vagy a tubust. Valóban figyelemre méltó, hogy ilyen vékony, mégis egyenletes falú dobozok és tubusok alakíthatók ki ezzel a módszerrel.
A varrat nélküli csöveket extrudálással is gyártják. Egy tömör bugát felmelegítenek, majd középen kilyukasztanak. Ezután egy tüskére helyezik, és extrudálással érik el végső méretét és falvastagságát.
A kovácsolás az a folyamat, amelynek során egy forró, gyakran vörösen izzó fémdarabot ipari kalapáccsal ütnek végső alakjára, majd csak kisebb megmunkálási (vágási) műveleteket végeznek. Jó példa a kovácsolással általában előállított termékre a villáskulcs. A kalapácsot mindkét irányban mechanikusan lehet meghajtani, vagy mechanikusan fel lehet emelni és gravitációval le lehet ejteni („ejtőkovácsolás”).

Vasúti vonatkerekek acél abroncsainak kovácsolása. Fotó: Rainer Halama , 2010. június 19., CC BY-SA 3.0 via Wikimedia Commons.
A kovácsolás a régebbi kovácsolási technikák, például a mokume-gane és a damaszkuszi kovácsolás közvetlen ipari leszármazottja. Hasonló hatása van, nevezetesen az üvegszerű szennyeződések és gázbuborékok szétszóródását és bezáródását okozza, valamint az öntött fém belsejében általában található nagy kristályokat vagy „szemcséket” – hasonlóan a horganyzott vaskerítés flittereihez, amelyek maguk is egyfajta fémkristályok – széttörik és kisebbek veszik át a helyüket, sok esetben pedig a végső forma külső görbületei irányába deformálódnak.
Ahogy az várható, a finomszemcsés szerkezet jobb, mint a durva; és egy olyan finomszemcsés szerkezet, amelyben a szemcsék követik a termék alakját, tovább javítja a végtermék mechanikai tulajdonságait, így sokkal kisebb a valószínűsége annak, hogy a termék nagy terhelés alatt a sarkánál megrepedjen, mint egyébként.
A dropforging.net weboldalon nagyon jó illusztráció található az alakkövető kristályokról . A korábbi idők legképzettebb kovácsainak termékeivel való alapvető hasonlóság nyilvánvaló, azzal a különbséggel, hogy ebben az esetben az eredmény egy ipari cikk, nem pedig egy kard.
A legkomolyabb mechanikus cikkek közül sok – olyanok, amelyek nagy terhelést viselnek, és eltörésük súlyos vagy legalábbis rendkívül kellemetlen következményekkel járna – kovácsolt. A villáskulcsok mellett, amelyek a maximális feszültség pontjain, az anya közelében elpattanhatnak, ha más módszerrel készültek, a kovácsolt cikkek közé tartoznak a motorok főtengelyei és a dugattyúkat a főtengellyel összekötő összekötő rudak, bár maguk a dugattyúk általában öntvények. (A kovácsolt dugattyúkat azonban versenymotorokban is használják, és egyre népszerűbbek az általános használatban).
A kovácsolásnak két fő típusa van: a nyílt kovácsolás és a zárt süllyesztékes kovácsolás. A nyílt kovácsolás a fémet durva formára üti, és javítja annak általános belső szerkezetét, de egyébként nem ad különösebben határozott alakot vagy erezetmintát. A zárt süllyesztékes kovácsolás határozottabb alakokat és erezetmintákat eredményez.







