

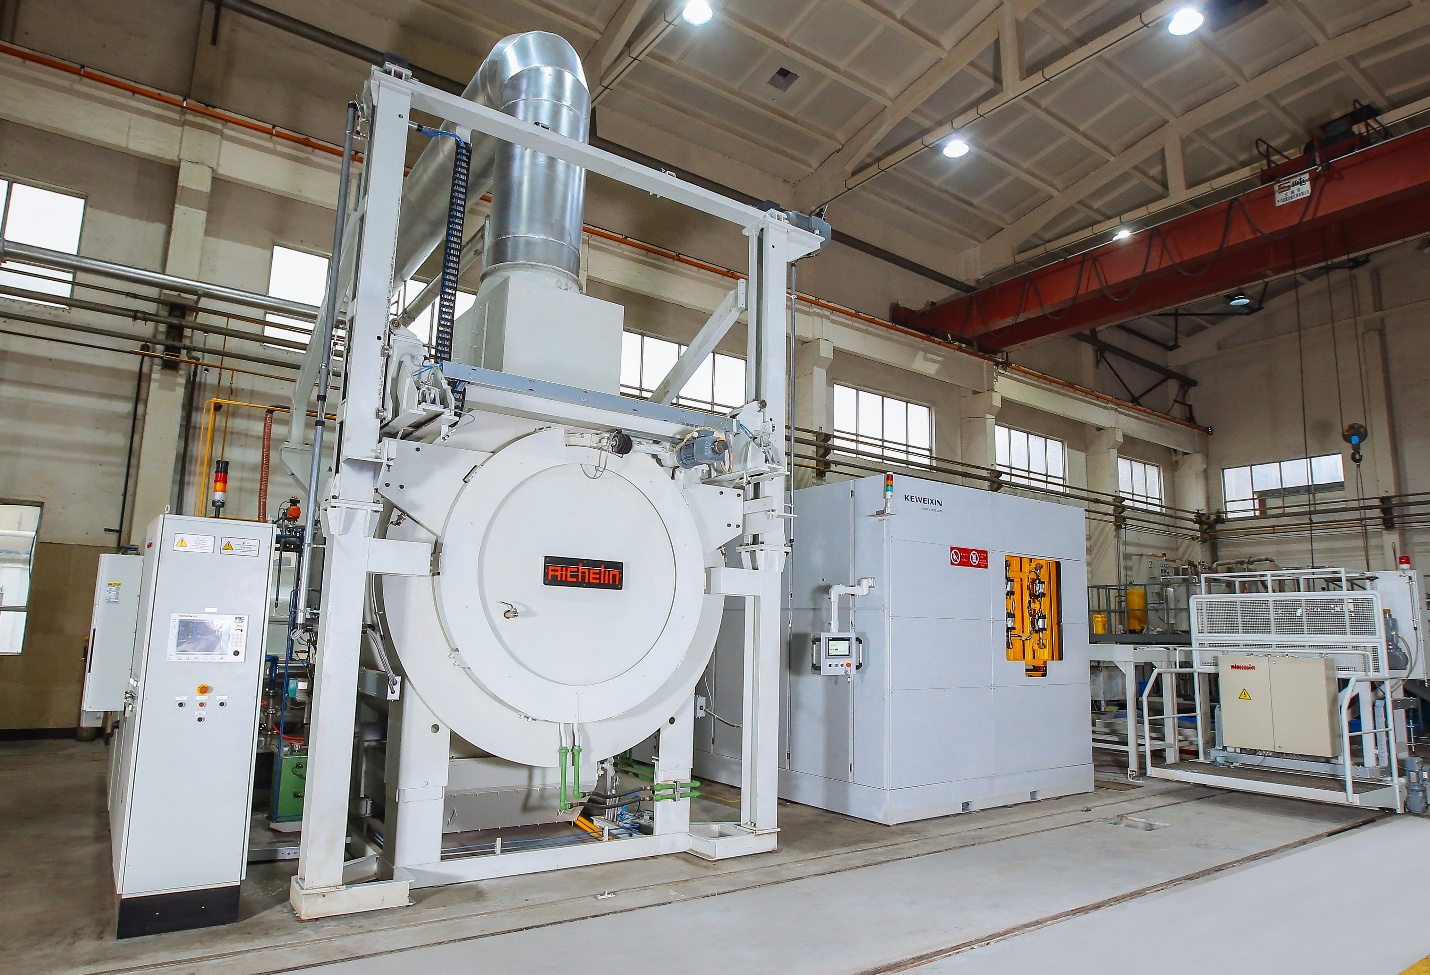
A hőkezelés és a CNC megmunkálás két olyan folyamat, amely nemcsak az alkatrész geometriáját alakítja, hanem a megmunkálás utáni viselkedését is. A hőkezelés megváltoztatja az anyag belső szerkezetét a szilárdság, a keménység vagy a szívósság javítása érdekében. A CNC megmunkálás során anyagot távolítanak el a pontos méretek és felületkezelések elérése érdekében. Amikor ezeket a folyamatokat kombinálják, a végrehajtásuk sorrendje erősen befolyásolhatja a pontosságot és az ismételhetőséget.
Hőkezelések CNC megmunkálásban
A sorrend azért fontos, mert mind a megmunkálás, mind a hőkezelés belső feszültségeket hoz létre és old fel. Ha ezeket a feszültségeket nem kezelik megfelelően, az alkatrészek megmunkálás közben vagy a végső feldolgozás után meghajolhatnak, elcsavarodhatnak vagy elmozdulhatnak a tűréshatáron belül. A torzulás, a maradékfeszültség és a hosszú távú méretstabilitás gyakori kihívást jelent, különösen a precíziós alkatrészek esetében.
A megmunkált alkatrészek maradékfeszültségének és torzulásának megértése
Mielőtt eldöntenénk, hogy mikor alkalmazunk hőkezelést, fontos megérteni, hogy a megmunkált alkatrészek miért torzulnak. A legtöbb méretprobléma nem a rossz programozásból vagy a gép pontosságából ered. Olyan belső feszültségekből erednek, amelyek már jelen voltak az anyagban, vagy a feldolgozás során keletkeztek. Ezek a feszültségek rejtve maradnak, amíg az anyagot el nem távolítják, vagy az alkatrészt hőhatásnak nem teszik ki.
Mi a maradékfeszültség és hogyan keletkezik
A maradékfeszültség egy belső feszültség, amely az anyagban reteszelődik, még akkor is, ha nem hat rá külső erő. Az anyaggyártás és -feldolgozás több szakaszában alakul ki. A hengerlés, kovácsolás, öntés, hegesztés, megmunkálás és hőkezelés mind feszültséget hagyhat maga után. Megmunkálás során maradékfeszültség akkor keletkezik, amikor a forgácsolóerők és a hő lokalizált képlékeny alakváltozást okoznak. A felületi réteg összenyomódhat, miközben a mag feszültség alatt marad, vagy fordítva, a folyamattól függően.
A hőkezelés maradékfeszültséget is létrehozhat , ha az alkatrészeket egyenetlenül melegítik és hűtik. Például edzés közben a külső rétegek gyorsabban hűlnek le és húzódnak össze, mint a mag. Ez a hűtési sebességbeli különbség belső feszültséget okoz, még akkor is, ha az alkatrész egyenesnek tűnik, amikor kiveszik a kemencéből.
A CNC alkatrészek torzulásának gyakori forrásai
A torzulás általában akkor jelentkezik, amikor a maradék feszültség újraeloszlik. A leggyakoribb kiváltó okok a következők:
- Nagy mennyiségű anyag eltávolítása egy alkatrész egyik oldaláról
- Egyenetlen befogás vagy túl szoros rögzítés
- Magas forgácsolási hőmérsékletek nagyolás közben
- Egyenetlen hűtés hőkezelés közben
Egy gyakori műhelypélda erre egy síklemez, amely a durva megmunkálás során egyenes marad, de a rögzítés kioldása után vetemedik. Az anyag eltávolítása feloldja a korábban a tárgyanyagban kiegyensúlyozott feszültséget.
Hogyan oszlik újra a belső feszültség a megmunkálás során?
Amikor anyagot távolítanak el, a belső feszültségegyensúly megváltozik. Az egyensúlyban tartott területek hirtelen szabadon mozoghatnak. Ezért fordul elő gyakran a torzulás a megmunkálási menet után, nem pedig közben. Egy hosszú rúd meghajolhat, miután egy hornyot megmunkáltak az egyik oldalon. Egy vékony lemez elcsavarodhat, miután a zsebeket kinyitják.
Ez a hatás hangsúlyosabb a durva megmunkálás során, mivel ilyenkor nagyobb mennyiségű anyagot távolítanak el gyorsan. Ha nem végeznek feszültségmentesítési lépést, az alkatrész a későbbi műveletek során is tovább mozog, ami megnehezíti a szigorú tűrések betartását.
Miért sebezhetőbbek bizonyos geometriák?
Nem minden alkatrész reagál ugyanúgy a feszültségre. A vékony falú alkatrészek, a hosszú alkatrészek és az aszimmetrikus kialakítások különösen érzékenyek. Ezek a geometriák nem rendelkeznek a feszültség-újraeloszlás ellenállásához szükséges merevséggel. Például a mély zsebekkel rendelkező repülőgépipari konzolok gyakran torzulnak a durva megmunkálás után, hacsak nem alkalmaznak közbenső feszültségmentesítést.
Az egyenetlen falvastagságú alkatrészek hajlamosabbak a nagyobb elmozdulásra is, mivel a feszültség egyenetlenül szabadul fel. Már a geometriában mutatkozó kis eltérések is mérhető síkfelületi vagy egyenességi hibákhoz vezethetnek.
A stresszel összefüggő torzulás tipikus jelei
A feszültséggel összefüggő torzulás gyakran kiszámítható módon jelentkezik. A gépészek észrevehetik, hogy egy alkatrész befogás közben helyesen mér, de eltávolítás után tűréshatáron kívül esik. A sík felületek fokozatos hajlást mutathatnak éles görbületek helyett. A furatok helyzete a műveletek befejezése után kissé eltolódhat.
Ezek a jelek arra utalnak, hogy a maradék feszültséget a folyamat korábbi szakaszában nem kezelték megfelelően. Ezen viselkedési formák megértése az alapja annak eldöntésének, hogy a hőkezelést a CNC megmunkálás előtt vagy után kell-e alkalmazni.
Hőkezelés CNC megmunkálás előtt (megmunkálás előtti hőkezelés)
A CNC megmunkálás előtti hőkezelést gyakran alkalmazzák a nyersanyag stabilizálására a jelentős forgácsolás megkezdése előtt. Ennél a megközelítésnél az anyagot közel nyers formájában, például bugában, kovácsolt darabban vagy lemezben hőkezelik, mielőtt bármilyen kritikus méretet megmunkálnának. A cél nem a végső keménység, hanem a feszültségcsökkentés és a szerkezeti egyenletesség elérése.
Hogyan működik a megmunkálás előtti hőkezelés a gyakorlatban?
A megmunkálás előtti hőkezelés jellemzően lágyítást, normalizálást vagy feszültségmentesítést foglal magában. Ezek a folyamatok csökkentik a hengerlés vagy kovácsolás során keletkező belső feszültséget, és egységesebb mikroszerkezetet hoznak létre. Sok műhelyben a nagy acéltömböket durva megmunkálás előtt feszültségmentesítik, hogy megakadályozzák az elmozdulást a nehéz anyag eltávolítása során.
Például egy gépalaphoz használt vastag ötvözött acéllemezt normalizálni lehet a megmunkálás előtt. Ez segít biztosítani, hogy a zsebek és a rögzítőfelületek megmunkálásakor a lemez sík maradjon, ahelyett, hogy sekély ívbe húzódna.
A megmunkálás előtti hőkezelés főbb előnyei
Az egyik fő előny a megmunkálás korai szakaszaiban tapasztalható fokozott stabilitás. A már csökkentett belső feszültségek miatt az anyag kiszámíthatóbban reagál a forgácsolóerőkre. Ez kevesebb meglepetéshez vezet a nagyolás és az elősimítás során.
További előnyök a következők:
- Csökkenti a hirtelen alkatrész-mozgás kockázatát durva megmunkálás során
- Egyenletesebb forgácsképződés és forgácsolási viselkedés
- Javított ismétlési pontosság nagy vagy nehéz szakaszok megmunkálásakor
A gépészek gyakran észreveszik, hogy a szerszámok simábban vágnak, és a méretek a folyamat során közelebb maradnak a névleges értékekhez.
Korlátozások és kompromisszumok
A megmunkálás előtti hőkezelésnek vannak hátrányai. Az eljárástól függően az anyag keményebbé vagy szívósabbá válhat a forgácsolhatóság szempontjából. Ez növelheti a szerszámkopást és a megmunkálási időt. Bizonyos esetekben az utolsó megmunkálási lépések ismét feszültséget okoznak, különösen, ha agresszív simító meneteket alkalmaznak.
További korlátozás, hogy a megmunkálás előtti hőkezelés nem garantálja a végső méretstabilitást. Miután az alkatrész teljesen megmunkált, további feszültségmentesítésre lehet szükség a végső ellenőrzés előtt.
A megmunkálás előtti hőkezelés legjobb felhasználási esetei
Ez a megközelítés akkor a leghatékonyabb, ha nagy mennyiségű anyagot kell eltávolítani, vagy ha olyan anyaggal dolgozunk, amelynek korábban volt mozgása.
A tipikus alkalmazások a következők:
- Nagyméretű bugák és kovácsolt alkatrészek
- Nehéz nagyoló megmunkálású alkatrészek
- A többlépéses megmunkálási munkafolyamatok korai szakaszai
Ezekben az esetekben az anyag előzetes stabilizálása csökkenti a későbbi torzulás kockázatát, és leegyszerűsíti a további megmunkálási műveleteket.
CNC megmunkálás utáni hőkezelés (megmunkálás utáni hőkezelés)
Sok precíziós alkalmazásban a CNC megmunkálás után hőkezelést végeznek, hogy elérjék a használathoz szükséges végső mechanikai tulajdonságokat. Ebben a sorrendben az alkatrészt a hőkezelés előtt a végső alakjához közeli formára munkálják meg. A hangsúly a forgácsolás közbeni anyagstabilitásról a kész alkatrész teljesítményére helyeződik át.
Precíziós alkatrészek CNC megmunkálása utáni hőkezelés
Hogyan alkalmazzák a megmunkálás utáni hőkezelést?
A megmunkálás utáni hőkezelést általában edzéshez, megeresztéshez vagy öregítéshez használják. Az alkatrészt először lágyabb vagy jobban megmunkálható állapotban megmunkálják, majd hőkezelik a kívánt szilárdság, keménység vagy kopásállóság eléréséhez. Ez a megközelítés gyakori a szerszámgyártásban, az autóipari alkatrészekben és a repülőgépipari hardverekben.
Például egy precíziós acéltengelyt durván megmunkálhatnak, majd lágyított állapotban simíthatnak, és megereszthetik a kívánt keménység eléréséhez. Az alumínium repülőgépipari alkatrészeket gyakran oldat hőkezelésnek vetik alá, és a megmunkálás után mesterségesen öregítik a végső szilárdságuk elérése érdekében.
A hőkezelés előnyei a megmunkálás után
A fő előny a végső mechanikai tulajdonságok feletti kontroll. A folyamat végén végzett hőkezeléssel a gyártók biztosítják, hogy a kész alkatrész megfeleljen a teljesítménykövetelményeknek anélkül, hogy a megmunkálhatóságot korábban veszélyeztetné.
Főbb előnyei:
- Fokozott szilárdság, keménység és kifáradási ellenállás
- Jobb kopásállóság üzem közben
- Csökkentett forgácsolóerők megmunkálás közben a lágyabb kiindulási anyagnak köszönhetően
Ez a sorozat különösen akkor hasznos, ha precíz felületkezelésre vagy finom részletekre van szükség, mielőtt az anyag megkeményedik.
A torzítással és a pontosságvesztéssel kapcsolatos kockázatok
A megmunkálás utáni hőkezelés fő kihívása a torzulás. A melegítés és hűtés feloldhatja a megmunkálás okozta feszültséget, és új hőfeszültséget hozhat létre. Még azok az alkatrészek is elmozdulhatnak a hőkezelés után, amelyek mérete a tűréshatáron belül volt a hőkezelés előtt.
Gyakori példa erre egy vékony acéllemez, amely megmunkálás után sík marad, de edzés után mérhetően meghajlik. A furatok pozíciói is kissé elmozdulhatnak, ami kritikus lehet a precíz beállítást igénylő összeállításoknál.
Gyakori módszerek a hőkezelés utáni torzulás csökkentésére
Ezen kockázatok kezelése érdekében a gyártók gyakran vezetnek be szabályozási lépéseket a hőkezelés előtt és alatt. A feszültségmentesítési ciklusokat gyakran alkalmazzák a durva megmunkálás után és a végső simítás előtt. A kritikus felületeken megmunkálási ráhagyásokat hagynak, hogy a hőkezelés után visszaállíthatók legyenek a végső méretek.
További intézkedések lehetnek a szabályozott rögzítés a hőkezelés során, különösen hosszú vagy vékony alkatrészek esetén, valamint a fűtési és hűtési sebesség gondos megválasztása.
A megmunkálás utáni hőkezelés legjobb felhasználási esetei
A megmunkálás utáni hőkezelés olyan alkatrészekhez a legalkalmasabb, ahol a teljesítmény meghaladja a méretváltozás kockázatát.
A tipikus alkalmazások a következők:
- Nagy pontosságú alkatrészek meghatározott szilárdsági követelményekkel
- Szigorú kopási vagy fáradási előírásoknak megfelelő alkatrészek
- Igényes termikus vagy mechanikai környezetben használt alkatrészek
Ezekben az esetekben a hőkezelés utáni méretkorrekciókat a munkafolyamatba tervezik, ahelyett, hogy váratlan átdolgozásként kezelnék őket.
Méretstabilitás: Hőkezelés előtti és utáni összehasonlítás
Miután mindkét megközelítést külön-külön megértettük, a valódi döntés a méretstabilitáson múlik. A megmunkálás előtti és utáni hőkezelés befolyásolja, hogy egy alkatrész mennyire tartja meg az alakját a megmunkálás során, a feldolgozás után és az élettartama alatt. A különbségek nem elméletiek. Világosan megmutatkoznak a tűréshatárok szabályozásában, a síkfelületben és a hosszú távú teljesítményben.
Méretstabilitás az alumínium megmunkálásában
Az egymás melletti hatás a méretpontosságra
Amikor a hőkezelést a megmunkálás előtt végzik, a nyersanyag-előállítás során fellépő belső feszültségek nagy része már csökken. Ennek eredményeként a durva megmunkálás általában stabilabb. A simító műveletek azonban továbbra is okozhatnak feszültséget, különösen, ha a forgácsolóerők nagyok, vagy az anyagleválasztás egyenetlen.
A megmunkálás utáni hőkezeléssel maga a megmunkálás általában könnyebb és kiszámíthatóbb. A kockázat a hőkezelés utánra helyeződik át, ahol még a kis alkatrészek is annyira elmozdulhatnak, hogy túlléphetik a szűk tűréshatárokat. Ezért sok műhely könnyű simító menetet tervez a hőkezelés után.
A gyakorlatban egy megmunkált acéltömb, amely hőkezelés előtt ±0.02 mm-t tart, a kioltás után a tűréshatáron kívülre tolódhat, kivéve, ha szándékosan meghagyták a készterméket.
A síkfelületre és az egyenességre gyakorolt hatások
A síklapúság és az egyenesség gyakran az első olyan jellemzők, amelyeket a rossz sorrend befolyásol. Az előhőkezelt anyag a megmunkálás során általában laposabb marad, különösen a lemezek és alapok esetében. Az utóhőkezelt alkatrészek elveszíthetik síklapúságukat az egyenetlen hőzsugorodás miatt, különösen vékony vagy széles alkatrészek esetében.
Például a hosszú alumínium szerszámlemezek gyakran egyenesek maradnak, ha feszültségmentesített anyagból megmunkálják őket, de az oldat hőkezelése után deformálódnak, ha nincsenek megfelelően alátámasztva.
Hosszú távú méretstabilitás üzem közben
A méretstabilitás nem ér véget az ellenőrzésnél. A terhelésnek, rezgésnek vagy hőmérsékletváltozásnak kitett alkatrészek tovább mozoghatnak, ha maradék feszültség marad fenn. A megmunkálás előtti hőkezelés általában javítja a hosszú távú stabilitást, különösen a szerkezeti alkatrészek esetében.
A megmunkálás utáni hőkezelés javítja a mechanikai szilárdságot, de ha a feszültséget előzőleg nem szüntetik meg megfelelően, az alkatrészek lassan alakot válthatnak használat közben. Ez gyakori probléma a precíziós szerelvények és öntőformák esetében.
Az anyagtípus hatása a szekvenálási döntésekre
Az anyagválasztás fontos szerepet játszik a megfelelő sorrend kiválasztásában.
- A szénacél gyakran előnyös a feszültségmentesítésből a durva megmunkálás előtt, és az edzésből a végső alakítás után.
- Az ötvözött acél több hőkezelési lépést igényelhet a nagyobb edzhetőség és a torzulás kockázata miatt.
- Az alumínium érzékeny mind a megmunkálási igénybevételre, mind a hőciklusokra, ezért fontos a közbenső feszültségmentesítés.
- A titán a megmunkálás során hajlamos deformálódni az alacsony hővezető képesség miatt, és előnyös a konzervatív forgácsolás és a fokozatos feszültségmentesítés szempontjából.
Minden anyag másképp reagál, és ugyanaz a munkafolyamat ritkán alkalmazható minden ötvözetre.
A köztes feszültségoldó lépések szerepe
A közbenső feszültségmentesítés áthidalja a szakadékot a megmunkálás előtti és utáni hőkezelés között. A durva megmunkálás utáni feszültségmentesítéssel a gyártók csökkentik a mozgást a simítás során és a végső hőkezelés után.
Ez a megközelítés gyakori a repülőgépiparban és a szerszámgyártásban, ahol az alkatrészeket nagyolják, feszültségmentesítik, félig elkészítik, majd hőkezelik és simítják. A plusz lépés költségeket okoz, de gyakran időt takarít meg a selejt és az utólagos megmunkálás megelőzésével.
Ezen kompromisszumok megértése megkönnyíti egy olyan szekvencia kiválasztását, amely mind a dimenzióvezérlést, mind a teljesítményt támogatja, ahelyett, hogy az egyiket feláldoznánk a másikért.
Legjobb munkafolyamat-gyakorlatok a torzítás minimalizálására
A megfelelő sorrend kiválasztása csak a megoldás egy része. A torzulást a legjobban egy teljes munkafolyamattal lehet szabályozni, amely figyelembe veszi a megmunkálási szakaszokat, a hőkezelés időzítését és az alkatrészkezelést. Azok a műhelyek, amelyek következetesen szigorú tűréshatárokat tartanak be, általában bevált sorrendi stratégiákra támaszkodnak egyetlen hőkezelési lépés helyett.
Ajánlott szekvenálási stratégiák
Az egyik leghatékonyabb megközelítés a durva megmunkálás, amelyet feszültségmentesítés, majd végső megmunkálás követ. Ez lehetővé teszi a megmunkálás okozta feszültségek nagy részének eltávolítását a kritikus méretek létrehozása előtt. Széles körben használják formaalapok, gépvázak és repülőgépipari szerkezetek esetében.
Egy másik gyakori stratégia a megmunkálás előtti hőkezelést egy könnyű, utólagos feszültségmentesítéssel kombinálja. Ebben az esetben az anyagot korán stabilizálják, miközben a kidolgozás során fellépő végső feszültséget a mechanikai tulajdonságok jelentős megváltoztatása nélkül csökkentik.
Mikor kell stresszoldó ciklusokat hozzáadni
A feszültségmentesítési ciklusok a legértékesebbek nehéz nagyoló megmunkálási műveletek után, vagy nagy belső üregek létrehozásakor. Ha egy alkatrész a befogás kioldása után mozgást mutat, vagy ismételt megmunkálást igényel a síkfelületi követelmények teljesítése érdekében, a feszültségmentesítési lépés gyakran indokolt.
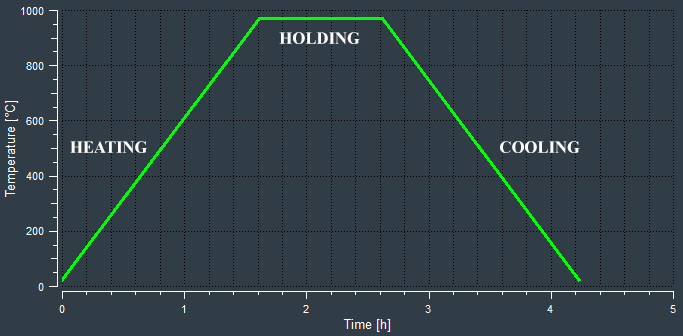
Szimulált feszültségmentesítő hőkezelési folyamat hőmérséklet-idő diagramja
Például a nagy acél szerelvényeket gyakran feszültségmentesítik a durva megmunkálás után. Ez megakadályozza a lassú torzulást, amely egyébként hetekkel a szállítás után jelentkezhetne.
Megmunkálási ráhagyások és simítási stratégia
A megmunkálás utáni hőkezelés tervezésekor kritikus fontosságú elegendő megmunkálási ráhagyás hagyása. A simítóanyag lehetővé teszi a deformált felületek selejtmentes korrigálását. A ráhagyásnak elég nagynak kell lennie ahhoz, hogy a hőkezelési mozgást kitisztítsa, de elég kicsinek ahhoz, hogy elkerülje a felesleges forgácsolást.
Nagy pontosságú munkáknál a simító megmunkálás gyakran könnyű menetekre korlátozódik, kiegyensúlyozott anyagleválasztással, hogy elkerüljék a feszültség újbóli kialakulását.
Rögzítési és szorítási szempontok
A nem megfelelő befogás még jól megtervezett munkafolyamatok esetén is torzulást okozhat. A túlzott befogás mesterséges feszültséget hoz létre, amely az alkatrész eltávolításakor szabadul fel. A befogásoknak egyenletesen kell alátámasztaniuk az alkatrészt, és lehetőség szerint tükrözniük kell, hogyan fog az üzem közben elhelyezkedni.
A vékony vagy rugalmas alkatrészek esetében előnyösek a moduláris befogók, amelyek lehetővé teszik a műveletek közötti áthelyezést, csökkentve a lokális feszültség felhalmozódását.
Döntési ellenőrzőlista a megfelelő munkafolyamat kiválasztásához
A folyamat véglegesítése előtt a gyártók jellemzően a következőket értékelik:
- Alkatrész geometriája és merevsége
- Tűrés- és síkfelületi követelmények
- Anyagtípus és hőkezelési válasz
- Termelési mennyiség és költségkorlátok
Egy nagy volumenű autóipari alkatrész egyszerűbb eljárást indokolhat, míg egy kis volumenű repülőgépipari alkatrész gyakran több stabilizálási lépést igényel.
A hőkezelés, a megmunkálási stratégia és a befogás összehangolásával a gyártók jelentősen csökkenthetik a torzulást túlzott próbálkozás és hiba nélkül.
Költség, kockázat és termelési kompromisszumok a hőkezelési szekvenálásban
A műszaki teljesítményen túl a megmunkálás előtti és utáni hőkezelés közötti választásnak egyértelmű költség- és termelési vonzatai vannak. Egy kiváló méretstabilitást biztosító sorozat továbbra is praktikus lehet, ha az elfogadható határokon túl növeli a ciklusidőt vagy a selejtkockázatot. Számos gyártási döntés végső soron itt születik meg.
Precíziós megmunkált alkatrészek hőkezelése
A további hőkezelési lépések költségvonzata
Minden hőkezelési ciklus közvetlen költségeket jelent a kemenceidő, a kezelés és az ellenőrzés révén. A közvetett költségek is emelkednek a hosszabb átfutási idők és a folyamatban lévő gyártási készletek miatt. A megmunkálás előtti hőkezelés eleinte költségeket növel, de később csökkentheti az utómunkálatok számát. A megmunkálás utáni hőkezelés elsőre olcsóbbnak tűnhet, de költségessé válhat, ha az alkatrészek deformálódnak és másodlagos megmunkálást igényelnek.
Például egy kis volumenű szerszámalkatrészeket gyártó műhely elfogadhatja a közbenső feszültségmentesítés többletköltségeit, hogy elkerülje a drága megmunkált alkatrészek selejtezését.
Selejt és átdolgozás kockázata
A torzulásból eredő selejt a CNC megmunkálás egyik legköltségesebb meghibásodási módja. Az utolsó hőkezelés után elmozduló alkatrészek gyakran újra megmunkálást, kiegyenesítést vagy teljes selejtet igényelnek. Ez a kockázat a szigorúbb tűrések és a bonyolultabb geometria esetén növekszik.
Ezzel szemben a megmunkálás előtti hőkezelés csökkenti a forgácsolás során fellépő bizonytalanságot, ami javíthatja az első menetes hozamot. Ez azonban nem szünteti meg a gondos folyamatirányítás szükségességét a munkafolyamat későbbi szakaszában.
Termelési volumennel kapcsolatos megfontolások
A gyártási volumen erősen befolyásolja a sorrendi döntéseket. A nagy volumenű alkatrészek esetében előnyös az egyszerűsített és megismételhető munkafolyamatok alkalmazása. Ha a torzulás előre látható és kezelhető határokon belül van, elegendő lehet a megmunkálás utáni hőkezelés, majd a minimális kikészítés.
A kis volumenű vagy egyszeri alkatrészek konzervatívabb megközelítést igényelnek. Ezekben az esetekben a szakaszos feszültségmentesítéssel működő hibrid munkafolyamatok nagyobb kontrollt biztosítanak, még akkor is, ha idő- és költségnövekedést okoznak.
A teljesítménykövetelmények és a praktikum egyensúlyban tartása
A leghatékonyabb munkafolyamatok egyensúlyban tartják a méretstabilitást, a mechanikai teljesítményt és a termelési hatékonyságot. A terhelést hordozó, kifáradó vagy magas hőmérsékletű környezetben működő alkatrészek gyakran indokolják a további hőkezelési lépéseket. A kevésbé kritikus alkatrészek elviselhetik a kisebb torzulásokat, ha azok nem befolyásolják a funkciót.
A tapasztalt gyártók a korábbi adatokra, a korábbi hibákra és az anyagok viselkedésére támaszkodnak, nem pedig pusztán az elméletre. Idővel ez a gyakorlati tudás értékesebbé válik, mint bármely egyetlen szabály arról, hogy mikor kell hőkezelést végezni.
A költségek, a kockázatok és a termelési kontextus, valamint a műszaki követelmények értékelésével a gyártók olyan szekvenciális stratégiát választhatnak, amely mind a minőséget, mind a jövedelmezőséget támogatja, ahelyett, hogy az egyiket a másik rovására optimalizálnák.
Összegzés
A hőkezelés és a CNC megmunkálás sorrendje közvetlen hatással van a maradék feszültségre, a torzulásra és a méretpontosságra. A megmunkálás előtti hőkezelés javítja a stabilitást a nehéz anyagleválasztás során, míg a megmunkálás utáni hőkezelés biztosítja a végső mechanikai teljesítményt. Minden megközelítés más kockázatokkal jár, és a torzulás gyakran a feszültség feloldásakor, nem pedig annak létrejöttekor jelentkezik.
Nincs egyetlen olyan sorozat, amely minden alkatrészhez működik. A legjobb eredményeket a méretstabilitás, a teljesítménykövetelmények és a gyártási költségek egyensúlyba hozásával érjük el. Nagy pontosságú vagy összetett alkatrészek esetén a szakaszos megmunkálást a feszültségmentesítéssel kombináló hibrid munkafolyamatok gyakran a legmegbízhatóbb megoldást jelentik. Az anyag viselkedésén és az alkatrész geometriáján alapuló gondos tervezés továbbra is a következetes és pontos eredmények kulcsa.




