

1.0 Bevezetés
A gyártástechnológiák fejlődésének köszönhetően egyre bővülnek a létrehozható és megmunkálható alkatrészek. Az ívek, valamint a kifinomult görbékkel és komplex 3D-s formákkal rendelkező darabok ugyanolyan egyszerűen gyárthatók, mint az egyenes vonalak. A nagyobb automatizálás fokozott egyenletességet és minőséget eredményezett, valamint csökkentette a hibák számát. A CNC nagyobb rugalmasságot is biztosít a munkadarabok rögzítésében, minimalizálva a hagyományos gépeken szükséges költséges sablonok vagy szerelvények szükségességét. Kis mennyiségek, rövid gyártási sorozatok és gyorsan szállítandó alkatrészek is kezelhetők.
1.10 CNC precíziós megmunkálás
A CNC marógépek számítógéppel vezérelt vágószerszámok, amelyek pontosan eltávolítják az anyagokat a munkadarabból. Különféle anyagok vágására, köszörülésére és esztergálására képesek, bár leggyakrabban fémekhez használják. A precízió teszi a CNC megmunkálást olyan vonzóvá. Ideális a hétköznapi gyártáshoz is, mivel rövid idő alatt nagyon precíz vágásokat biztosít. A CNC gépek a tűréshatárokat használják annak meghatározására, hogy egy termék mennyire térhet el a szabványos specifikációktól. Egyes termékek, például a repülőgépiparban és az orvostudományban használtak, valószínűleg szigorúbb tűréshatárokat igényelnek, mint a játékok vagy a bútorok.
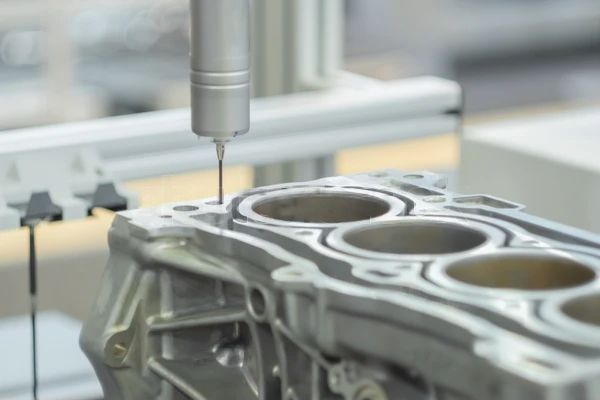
2.0 CNC marás optimalizálása Pontosság és precizitás
A következő tippek segítenek a CNC marás pontosságának és precizitásának javításában.
2.10 Szerszám torzulásának csökkentése
A legjobb formájukban lévő szerszámok tovább tartanak és jobban teljesítenek. A deformálódott szerszámokat rendszeresen ki kell cserélni. A CNC megmunkáló berendezések karbantartása során az előrejelző karbantartás kiküszöböli a szükségtelen karbantartást, miközben minimalizálja a gép meghibásodása miatti váratlan állásidőt.
A megelőző karbantartás továbbra is előnyösebb a reaktív karbantartással szemben. Ha nem állnak rendelkezésre adatok a berendezés szervizelésének ideális időpontjának becsléséhez, akkor elegendő a gyártó megelőző karbantartási követelményeinek betartása. A rendszeres karbantartás elvégzésekor ajánlott ellenőrizni a szerszámok, szűrők és orsók állapotát. Ha gyakran használja a készüléket, ezeket az alkatrészeket gyakran cserélni kell. A keményebb szerszámok választása, ahol lehetséges, szintén csökkenti a szerszámkopást.
Annak ellenére, hogy a legtartósabb szerszámok hasonló árcédulával rendelkeznek, az éles szerszámok pontosabb megmunkálási megoldásokat kínálnak. Nem számít, milyen pontosan állítja be a gépet, a tompa, kopott szerszámok nem érhetik el a magas szintű pontosságot.
2.11 Az anyagtulajdonságok megértése
A megmunkálás során figyelembe kell venni az anyagparamétereket, beleértve a szakítószilárdságot, a folyáshatárt, a Young-modulust és a munkadarab hőtágulását. Ugyanazon forgácsolóerő hatására például egy alacsony folyáshatárú anyag jobban deformálódik, mint egy nagy folyáshatárú.
2.12 Alkatrészek mechanikai kialakítása
A munka pontosságát és pontosságát befolyásolja az alkatrész kialakításának bonyolultsága, valamint a gép által megmunkált oldalak száma. Ha egy gép több tengelyen működik, nem kell aggódnia a többszöri beállítás során elkövetett hibák miatt. Mivel az 5 tengelyes gép használata kiküszöböli a további beállításokat,
Ha jelenleg egy háromtengelyes géppel rendelkezik, akkor öt oldalas megmunkálást integrálhat egy kéttengelyes asztal hozzáadásával az alkatrész mozgatásához. Ez a 3+2-es kialakítás a legegyszerűbb és legköltséghatékonyabb megközelítés az alkatrész több oldalának megmunkálásához. Ha azonban nehéz vagy masszív darabokon kell dolgoznia, előfordulhat, hogy az asztal nem tudja megtartani azokat, és az öttengelyes gépre való váltás lehet a legjobb megoldás.
2.13 Összeszerelési terv
A szerszám-előbeállítók segíthetnek a gép pontos beállításában a feladathoz. Ezek a kiegészítők kevesebb mint egy perc alatt meghatározzák a szerszámelhelyezés pontosságát. Összehasonlításképpen, egy gépésznek több mint egy órába telik 15 szerszámot konfigurálni egy feladathoz egy tapintó segítségével. Az előbeállítók használata javítja a pontosságot, mivel a rendszer képes meghatározni a szerszám pontos helyét a pontosabb vágás érdekében.
A kézi beállítás során elkövetett hibák nem fogják károsítani a munkáját a műszerek pontosabb elhelyezése miatt. Annak ellenére, hogy a közhiedelem szerint a szerszám-előbeállítók csak nagyméretű műveletekhez hasznosak, minden olyan munkahely, ahol rendszeresen cserélik a szerszámokat, profitálhat a használatukból.
A munkadarab-befogó eszközök segíthetnek megelőzni a baleseteket, és egy elektro-permanens mágnes segíthet, ha fémtárgyról van szó. Vékony alkatrészekkel végzett munka során, amelyek vágás vagy marás közben elcsúszhatnak vagy meghajolhatnak, jó ötlet elektromosan aktivált mágnest használni a rögzítéshez. A vágás pontosabbá válik egy munkadarab-befogóval az alkatrészek rögzítésére, mivel az alkatrészek nem mozdulnak el a megmunkálás során. Az alkatrészt egy munkadarab-befogó tartja stabilan, de nem kell mágneses változatot használni.
2.14 Változtatások végrehajtása a folyamatrendszeren
Különböző technikák léteznek a megmunkálási folyamatok fejlesztésére. Az alkalmazottakat kell elsősorban figyelembe venni, mivel ők azok, akik szervezetten vagy szervezetlenül kezelik az eszközöket, és ha nem tudják, időt pazarolhatnak vagy hibákat követhetnek el. Ha a vállalat úgy dönt, hogy frissíti CAM szoftverét, biztosítania kell, hogy minden alkalmazottja megfelelően tájékozott legyen a használatáról. A számítógép hibákat generál a hibás adatok miatt, ha azokat a rendszerbe viszik be. A működés javulhat a szoftver és a technológia frissítésével, hogy nagyobb pontosságot lehessen elérni. A szoftverben akár 1,000 sornyi pontadat előrejelzésével a berendezés most már előre tudja jelezni, hogy hová szeretné mozgatni a szerszámokat.
A CNC megmunkálás pontosságának növelésére egy másik módszer a vezetőrendszer megváltoztatása. Az X, Y és Z mozgások határozzák meg a vezetőrendszer pontosságát. Ahogy a magasság, a szélesség és a párhuzamosság tűrései csökkennek, egy nagy pontosságú, alacsony tűrésű vezetőrendszer költségesebbé válik. Szigorúbb tűréshatárokkal pontosabb és precízebb eredményeket lehet elérni. Fontolja meg a feladat kiszervezését, ha a költségvetése nem teszi lehetővé egy ultraprecíziós navigációs rendszer telepítését a berendezéséhez. A gépágy által nyújtott alátámasztás szintje hatással van a precíziós megmunkáló berendezések pontosságára.
Egy vízszintes, hőstabil és szilárd ágy elnyeli a rezgéseket és alátámasztja a gép mozgó elemeit, biztosítva a CNC pontosságát. A berendezés pontosságát az ágy és az alap közötti kölcsönhatás határozza meg. Az ágy tartóelemeinek elhelyezése a rögzítési pontokon kritikus fontosságú a megereszkedés megakadályozása érdekében. Még a legmerevebb ágyak is kissé besüllyednek a helyük között. Ideális esetben az ágylábak az ágy hosszának 60 százalékára legyenek egymástól távol. Az ágy lábai szellőző- és támasztópontként is szolgálnak, megakadályozva az ágy megereszkedését. Helyezze a harmadik támasztékot a másik kettő közé. A gép pontosságát az ágy megereszkedésének csökkentésével érik el.
2.15 A gép állapota
A kész eredmény nem lesz olyan pontos, mint amilyen lehetne, ha a gép nincs megfelelően kalibrálva, vagy kopás jeleit mutatja. Ennek eredményeként a gép állapota hatással van a végtermék pontosságára és precizitására.
2.16 Figyeljen a szerszám elhasználódására.
A szerszám és a munkadarab közötti durva érintkezés szerszámkopást okoz. Csökkenti a szerszámhegy méretét és megváltoztatja a szerszám vágóélének geometriáját. Ez a szerszám helytelen forgácsolásához és gyenge minőségű darabok előállításához vezethet.
2.17 Haladó programozási képességek
A CNC megmunkálás legfontosabb aspektusa a programozás. Egy képzett programozó intelligensen használhatja a belső programot, minimalizálva a CNC rendszer kumulatív hibáját, miközben egyidejűleg növeli a főprogram és az alprogramok rugalmasságát.
Általában több darabos megmunkálási módszert alkalmazunk, amikor bonyolult formákkal dolgozunk. Ha több azonos alakzatról van szó, akkor a főprogram és az alprogram közötti kapcsolatot kell kihasználnunk. Ezután a főprogramban ismételjük meg az alprogramot a megmunkálás végéig. Így garantálhatjuk a megmunkálási méretek konzisztenciáját és növelhetjük a feldolgozás hatékonyságát.
Amikor egy adat megváltozik, az inkrementális számítás időt takarít meg azáltal, hogy csak azokat a kimeneteket számítja újra, amelyek a frissített adatoktól függenek. Az inkrementális számítás gyakran a többszegmenses programok folyamatos futtatásakor egy adott kumulatív hibát eredményez. Az abszolút számítást olyan szoftverek fejlesztésére használják, amelyek csökkentik a CNC rendszer kumulatív hibáját és biztosítják a feldolgozás helyességét.
2.18 A folyamatrendszer hődeformációjának minimalizálása
A szerszámgép termikus pontatlanságát befolyásolja a forgácsolási sebesség, az előtolás, a megmunkálási idő és a környezeti hőmérséklet.
2.19 Egyedi megrendelésre készült alkatrészek használata a pontosság növelése érdekében
A nagyfokú precizitás és pontosság elérése hosszú időt vesz igénybe és költséges. Nem sok gépgyártó műhely nyújt ilyen szolgáltatásokat, mivel a nagy vagy ultramagas precizitási szintre való fejlesztés költségei jellemzően tiltóak. Amikor nagy precíziós alkatrészekre vonatkozó megrendeléseket kapnak, egyes cégek kiszervezik a munkát olyan műhelyeknek, amelyek a szükséges pontossággal tudják legyártani az alkatrészeket. Ez egy olyan üzleti terv, amely lehetővé teszi a vállalatok számára, hogy javítsák műhelyük működését anélkül, hogy megrendeléseket kellene lemondaniuk.
A vállalkozásoknak nem kell minden projektjükhöz rendelésre gyártott alkatrészeket használniuk. Lehetséges, hogy a megrendelések többségét teljesíteni tudják. Egy adott projekthez külső vállalkozó kiválasztása bizonyos szempontból előnyös lehet. Bizonyos alkalmazásoknál a rendelésre gyártott alkatrészek használata csökkenti a saját gépek kopását. A vállalatok pénzt takarítanak meg azzal, hogy nem kell az elhasználódott szerszámokat cserélniük, vagy a berendezéseiken rutinszerű karbantartást végezniük, mivel nem használják azokat olyan gyakran.
Továbbá egyetlen megrendelés vagy korlátozott számú alkatrész feldolgozásához nem kell költséges fejlesztésekbe fektetni. Gondolja át, mennyibe kerülne egy szervezetnek a berendezéseinek korszerűsítése egy külső gépészműhely bérlésének költségével szemben. Ez utóbbi a legtöbb esetben pénzt takarít meg a projekten.
Mivel a CNC pontosságának növelése jelentős idő- és pénzráfordítást igényel, egy külső műhely kiválasztása pénzt takaríthat meg a szervezet számára, miközben a pontosabb megmunkálás előnyeit is biztosítja.
Ezenkívül egy harmadik féltől származó gépműhely több pénzt fektethet be a berendezésekbe, amelyeket a jobb eredmények elérése érdekében használnak.
2.20 Forgácsolószerszám fejlesztése
A forgácsolószerszámok optimalizálása azt jelenti, hogy olyan szerszámot kell használni, amely kifejezetten az adott anyaghoz van igazítva. A kívánt pontosság és precizitás eléréséhez olyan forgácsolószerszámot kell választani, amely a legmegfelelőbb az alkalmazáshoz.
Annak ellenére, hogy a CNC marásnál a szerszámmozgások automatizáltak, a kiváló minőségű szerszámok értéket képviselnek. A szerszámgépeket rendszeresen kalibrálni kell, hogy a lehető legnagyobb pontossággal működjenek.
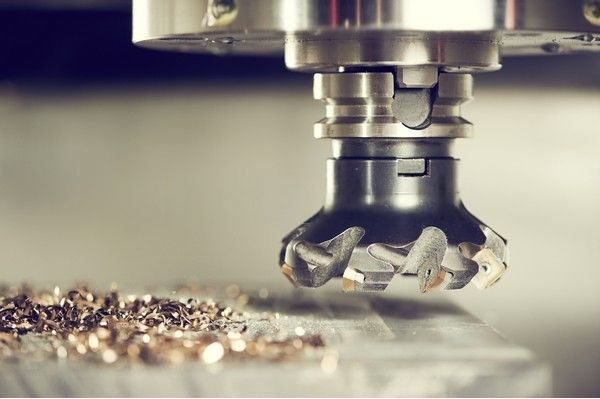
2.21 A szerszámgép lehető leggyorsabb modernizálása
A gépgyártók manapság új funkciókat vezetnek be, és rendszeresen frissítik firmware-jüket a hatékonyság növelése érdekében. A felhasználók gyorsan frissíthetik ezeket, hogy maximalizálják befektetéseik értékét. A szerszámgépek modernizálásával kapcsolatos habozás az alkatrészek pontosságának és pontosságának csökkenéséhez vezethet, ami akár a termékvisszahívások számának növekedéséhez is vezethet.
2.22 Vágási paraméterek
Minden egyes alkalmazáshoz megfelelően meg kell adni a vágási beállításokat.
2.23 A mérési pontatlanságok minimalizálása
Növelje a csapágy forgáspontosságát. A nagy pontosságú hengergörgős csapágyak és a többolajos ékcsapágyak a legjobb választási lehetőségek közé tartoznak.
3.0 A CNC gép pozíciópontosságának növelésének előnyei
- Javított fordulóidő
A projekteken megtakarított idő az egyik legfontosabb ok a CNC gépek pozicionálási pontosságának javítására. A pontosabb és precízebb megmunkálás csökkenti a munkák megismétlésének szükségességét. Továbbá a megmunkálás számos összetevőjének, például a szerszámelhelyezésnek az automatizálása minimalizálja az egyes tevékenységekhez szükséges időt. A hatékonyabb folyamatok lerövidítik a projekt befejezésére várakozó időt, ha a megmunkálás során előállított alkatrészeket használja.
- dátum
Az eltérés befolyásolja az alkatrész kezdeti pontosságát és precizitását, valamint a pontos másolatok létrehozásának képességét. A berendezések ezen tényezők kiküszöbölése érdekében történő módosítása garantálhatja, hogy az eredmények pontosak és következetesek legyenek. Továbbá nem kell minden egyes elkészült alkatrészt megmérni. Például, ha javítani szeretné a pontosságot, csökkentenie kell az emberi beavatkozást. A hibák valószínűségét csökkentheti a folyamat automatizálásával, ami lehetővé teszi az egyes gyártott tételek pontosabb reprodukálását. Mivel a hibák száma korlátozott, a berendezésekkel nagy pontosságot érhet el a lehetséges hibák számának csökkentésével.
Még ha nem is kell minden egyes elemet megmérnie, lézeres méréseket és körtesztet kell alkalmaznia az eljárások pontosságának biztosítása érdekében.
Ezek a mérőszámok segíthetnek jobban megbecsülni, hogy mikor van szükség a berendezés szervizelésére, vagy mikor kell beállítani a hatékonyság növelése érdekében.
3.10 CNC marási pontosság
A mart darab teljes pontosságát három külön mérés határozza meg: pozíciópontosság, pontosság vagy ismételhetőség és tűréshatár.
a. Pontosság a pozicionálásban
Az alkatrészen lévő pontok közötti szükséges távolság és a marás utáni ténylegesen mért távolság közötti különbség a pozíciópontosság. A CNC marógép azon képessége, hogy követni tudja a tervezett útvonalát, határozza meg a pontosságot. Az ismételt mérések összegyűjtésével és az eltérések statisztikai átlagának meghatározásával a megmunkáló műhely felmérheti a hengerlő pontosságát.
b. Megismételhető pontosság
A marógép pontosságát és precizitását ugyanazon parancsok gondos ismétlésével határozzák meg, hogy minden alkatrész ugyanazt az eredményt hozza létre. A CNC marógép vágási útvonalának irányításakor a műhely ismételt mérések elvégzésével kiszámíthatja a gép pontosságát. A pontosság mértéke az, hogy ugyanazt a precíz útvonalat újra és újra meg lehet vágni, ami az alkatrész pontos másolatát eredményezi.
c. Tolerancia
Amikor a CNC marógép megengedett eltérésére utalnak a beállított érték mérésénél, a gépészek és a mérnökök a „tűrés” szót használják. A marógépet CNC programozók és gépészek programozzák úgy, hogy az alkatrészeket a vevő tűréshatárain belül gyártsa. A marógépnek a megadott mérési érték tűréshatárán belül kell maradnia anyagok vágásakor és termékek gyártásakor. A CNC marógép célja, hogy következetesen magas pozicionálási pontosságot tartson fenn, miközben egy adott tűréshatáron belül marad.
Alkatrészek egy tételének megmunkálásakor a pontosság nélküli ismételhetőség nem fog használható eredményt hozni, mivel a darabok szintén tűréshatáron kívül esnek. Alternatív megoldásként, ha a pontosságot feláldozzuk az ismétlés érdekében, akkor csak egy vagy két alkatrész kerül előállításra. A pontosság és az ismételhetőség teljes tételekben sértetlen darabokat eredményez. A darabok minőségét a megmunkáló műhely pontossága biztosítja.
3.11 A CNC megmunkálás precíziójának és pontosságának hatása számos iparágra
i. Energia
Az energia előállítására és kezelésére használt gépek és berendezések – legyen szó földgázról, olajról vagy más forrásokból származó energia előállításáról – precíziósan megmunkált alkatrészeket igényelnek, amelyek extrém nyomást bírnak.
ii. orvosi
Precíziós megmunkálású mikro- és makroméretű alkatrészeket alkalmaznak az orvosi műveletek során használt gépekben és berendezésekben.
iii. légtér
A repülőgép környezeti viszonyoktól függetlenül történő biztonságos működésének garantálása érdekében a repülőgépipari alkatrészeknek a legszigorúbb tűréshatárokat kell betartaniuk.
Következtetés 4.0
A CNC marás pontosságának és precizitásának szükségessége manapság forró téma. Sokan azzal érvelnek, hogy az iparág rendkívül erre a két elemre összpontosít, míg mások úgy vélik, hogy ezek továbbra is a folyamat két legfontosabb összetevői. Minden ipari folyamatban a precizitás és a pontosság kétségtelenül fontos. Számos szempontot, például a sebességet, a hatékonyságot és a költségeket kell figyelembe venni. A lehető legjobb eredmények elérése érdekében kritikus fontosságú megtalálni az egyensúlyt ezen szempontok között.




