

A CNC marás a modern gyártás egyik legsokoldalúbb eljárása, amely egyetlen gépen képes bármit előállítani az egyszerű sík felületektől az összetett háromdimenziós kontúrokig. Minden sikeres marási művelet mögött azonban egy kifejezetten az adott feladathoz kiválasztott forgácsolószerszám áll. A szerszám megválasztása, anyaga, geometriája és bevonata közvetlenül meghatározza az alkatrész minőségét, a megmunkálási hatékonyságot, a szerszám élettartamát és végső soron a kész alkatrész előállítási költségét.
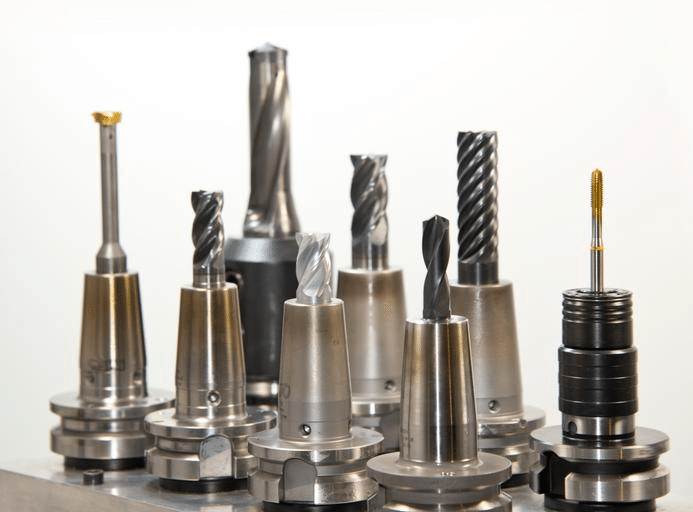
CNC megmunkálásban használt vágószerszámok
Egy jól felszerelt maróüzem széleskörű forgácsolószerszámokra támaszkodik, amelyek mindegyikét egy adott feladatra tervezték. A szármarók a profilmegmunkálás, hornyolás és kontúrozás nagy részét végzik, a síkmarók hatékonyan kezelik a nagy sík felületeket, míg a speciális szerszámok széles választéka alkalmas a menetmarásra, az élletörésre és a reteszhorony megmunkálására.
CNC marószerszámok megismerése
Mielőtt összehasonlítanánk a konkrét szerszámtípusokat, hasznos meghatározni, hogy mik a marószerszámok, hogyan távolítják el az anyagot, és milyen tényezők szabályozzák a kiválasztási folyamatot a különböző megmunkálási forgatókönyvek esetén.
Mik azok a CNC maró- és vágószerszámok?
A CNC marószerszámok forgó szerszámok egy vagy több vágóéllel, amelyek anyagot távolítanak el a munkadarabról, miközben a szerszám forog és egy programozott pályán mozog. Az esztergálással ellentétben, ahol a munkadarab egy álló szerszámhoz képest forog, a marás megfordítja ezt az összefüggést: a szerszám nagy sebességgel forog, miközben a munkadarab, amelyet álló helyzetben tartanak vagy vezérelt tengelyek mentén mozgatnak, érintkezésbe kerül a vágóélekkel. Az anyag forgács formájában távozik, amikor az egyes vágóélek sorban megérintik a munkadarabot a forgás során [1].
A marószerszám főbb alkotóelemei
- Vágóélek: Az élesített felületek, amelyek a munkadarabbal érintkeznek és anyagot távolítanak el. A vágóélek száma és geometriája közvetlenül befolyásolja az anyagleválasztási sebességet és a felületminőséget.
- Fuvolák: A vágóélek közötti spirális vagy egyenes hornyok biztosítják a forgácseltávolításhoz szükséges teret. A horony kialakítása befolyásolja a forgácsáramlást, a forgácsolóerőket és a felületminőséget.
- Lábszár: A szerszám hengeres része, amelyet a gép szerszámtartója tart. A szár átmérője és hossza befolyásolja a szerszám merevségét és a túlzott elhajlás nélkül elérhető maximális forgácsolási mélységet.
- Szerszámbevonatok: Vékony, kemény felületi rétegek a kopásállóság javítása, a súrlódás csökkentése és a szerszám élettartamának meghosszabbítása érdekében igényes forgácsolási körülmények között.
A szerszámválasztást befolyásoló tényezők
- A munkadarab anyaga: A különböző anyagokhoz eltérő szerszámgeometriára, vágóélszámra és bevonatokra van szükség a hatékony anyagleválasztáshoz a túlzott szerszámkopás nélkül.
- Felületminőségi követelmények: A finomsimítási műveletek más szerszámokat igényelnek, gyakran több vágóéllel és speciális geometriával, mint az agresszív nagyoló műveletek.
- Alkatrész geometria: A belső sarkok, a mély zsebek és az összetett kontúrok mindegyike speciális szerszámátmérőket és -profilokat igényel a szükséges jellemzők eléréséhez és pontos reprodukálásához.
- Gépi képességek: Az orsófordulatszám-tartomány, a rendelkezésre álló lóerő és a gép merevsége befolyásolja, hogy mely szerszámok használhatók hatékonyan és milyen forgácsolási paraméterekkel. [2].
Egy alumínium repülőgépipari konzol és egy edzett acél formaüreg megmunkálása jól mutatja, hogy a szerszámválasztás milyen drámaian változik az anyaggal. Az alumínium alkatrész nagy hélixű, éles szélű keményfém marót részesít előnyben, amely nagy orsósebességgel fut a gyors és hatékony forgácseltávolítás és a kiváló felületi minőség érdekében. Ezzel szemben az edzett acél formaüreg bevonatos keményfém vagy kerámia szerszámot igényel, robusztusabb élgeometriával, jelentősen alacsonyabb sebességgel és előtolással, hogy kezelni tudja a forgácsolóerőket és a sokkal keményebb anyagok megmunkálásakor keletkező hőt.
Marók: A legsokoldalúbb CNC marószerszámok
A marógépek a CNC marás alapvető eszközei, és szélesebb körű műveletek elvégzésére képesek, mint bármely más szerszámkategória. A marógépek típusai közötti különbségek megértése elengedhetetlen ahhoz, hogy egy adott jellemzőhöz vagy művelethez megfelelő szerszámot válasszunk.
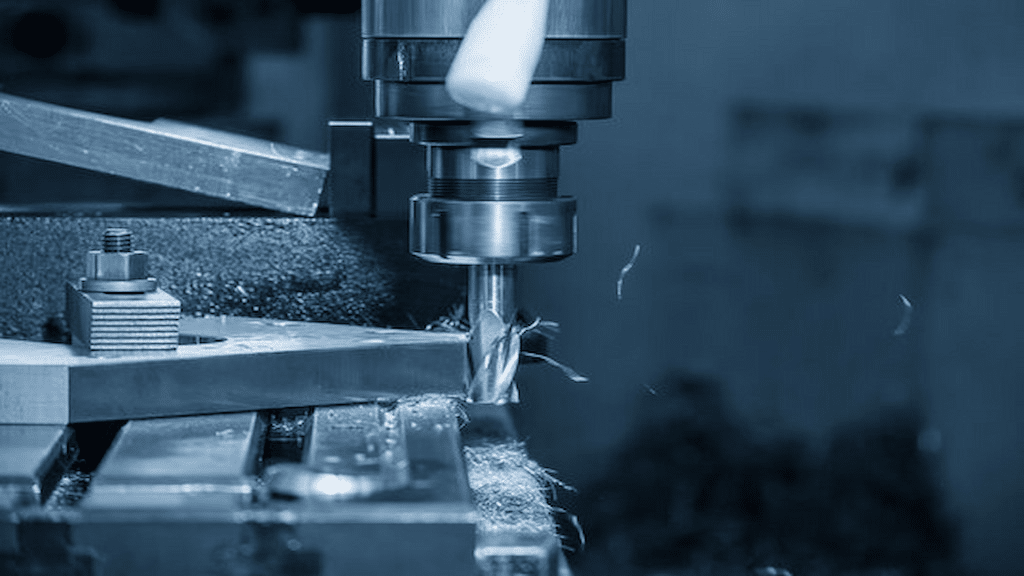
Mi az a végmaró?
A szármaró egy forgó forgácsolószerszám, amelynek vágóélei mind a homlokfelületén, mind a kerületén megtalálhatók, lehetővé téve, hogy egyszerre több irányban forgácsoljon. Ez különbözteti meg a szármarókat a fúrófejektől, amelyeket elsősorban axiális forgácsolásra terveztek kerek furatok előállítására, és nem rendelkeznek a hornyoláshoz, profilmegmunkáláshoz vagy kontúrozáshoz szükséges perifériás forgácsolási képességgel. A szármaró belemerülhet az anyagba, profil mentén vághat, valamint zsebeket és kontúrokat megmunkálhat, így sokkal sokoldalúbbá válik az általános marási munkákhoz, mint egy fúró [3].
Gyakori marótípusok
- Négyzet alakú marók: Lapos aljú vágóélekkel és éles 90 fokos sarkokkal rendelkeznek, így standard választást jelentenek hornyoláshoz, derékszögű vállú zsebekhez és általános profilmegmunkáláshoz, ahol éles belső sarkokra van szükség.
- Gömbfejű marók: Félgömb alakú vágóhegyükkel sima, folyamatosan ívelt felületeket hozhatnak létre. Ezek a standard szerszámok 3D kontúrmegmunkáláshoz, forma- és szerszámmegmunkáláshoz, valamint bármilyen olyan alkalmazáshoz, amely simára csiszolt felületeket igényel.
- Sarokrádiuszos marók: A négyszögletes maró lapos forgácsolási profilját a sarok kis rádiuszával kombinálva növelhető az él szilárdsága és csökkenthető a feszültségkoncentráció, ami a letöredezéshez vezet. Ez a geometria jelentősen javítja a szerszám élettartamát nagyoló és elősimító alkalmazásokban.
- Nagyoló marók: Fogazott vagy hullámos vágóél-profillal rendelkeznek, amely kisebb szegmensekre töri a forgácsot, csökkentve a forgácsolóerőket és lehetővé téve a nagyobb anyagleválasztási sebességet a felületminőség rovására, így ideálisak a simító műveletek előtti kezdeti anyagleválasztási szakaszhoz. [4].
Tipikus alkalmazások
A marógépek a marási műveletek széles skáláját támogatják:
- Réselés: Egyenes csatornák vágása a munkadarabba, jellemzően a horony szélességéhez illeszkedő méretű négyzet alakú marókkal.
- profilozó: Egy alkatrész külső vagy belső határának megmunkálása egy meghatározott kontúr szerint, egy programozott szerszámpályát követve az alkatrész kerülete mentén.
- Zsebmarás: Anyag eltávolítása egy zárt határvonalon belülről egy süllyesztett üreg létrehozásához, általában nagyoló és simító marómenetek kombinációjával.
- Kontúrmegmunkálás: Komplex, gyakran nem sík felületek létrehozása gömbfejű marókkal, az alkatrész CAD felületmodelljéből származtatott háromdimenziós szerszámpályát követve.
Síkmarók és szerepük a felületmegmunkálásban
Míg a homlokmarók a kontúrozási és zsebmarási munkák nagy részét végzik, a homlokmaróknak eltérő céljuk van: nagy, sík felületek hatékony és egyenletes minőségű előállítása. A hatékony folyamattervezés fontos része annak megértése, hogy mikor kell homlokmaróhoz folyamodni homlokmaró helyett.
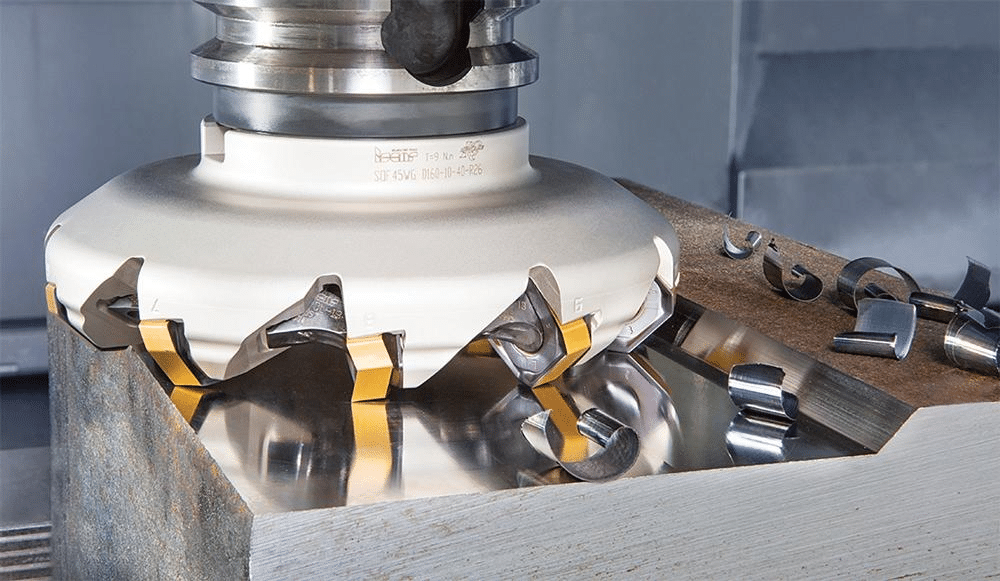
Mi az a homlokmaró?
A homlokmaró egy marószerszám, amelynek átmérője jellemzően nagyobb, mint egy hagyományos szármaróé, és amelynek kerülete mentén több cserélhető vágólapkával van ellátva. Egyetlen integrált vágóél helyett a homlokmaró többlapkás kialakítása lehetővé teszi, hogy minden lapka forgás közben rövid ideig érintkezzen a munkadarabbal, elosztva a forgácsolási terhelést több él között, és sokkal szélesebb forgácsolási szélességet tesz lehetővé egyetlen menetben, mint amit egy hasonló szármaró elérhetne [5].
Az arcmarás előnyei
- Gyorsabb anyageltávolítás: A homlokmaró széles forgácsolási szélessége, a több, egyidejűleg befogott lapkával kombinálva, lehetővé teszi a nagy sík területek lényegesen rövidebb idő alatti megmunkálását, mint egy kisebb átmérőjű szármaró használatával, több menetben.
- Jobb felületminőség nagy sík területeken: A homlokmarók, különösen a wiper lapkákkal szereltek, kiváló síklapúságot és felületi minőséget biztosítanak nagy területeken egyetlen menetben, amit átfedő szármarási menetekkel nehéz reprodukálni.
- Fokozott termelékenység: A gyorsabb anyagleválasztás és a kiváló felületminőség kombinációja csökkenti a teljes ciklusidőt a nagy sík felületű alkatrészek esetében.
Általános alkalmazások
- Derékszögű vágóanyag: A homlokmarás gyakran az első művelet, amelyet nyers rúd- vagy lemezanyagon végeznek, és amely egy sík, pontos referenciafelületet hoz létre a további megmunkálás megkezdése előtt.
- Referenciafelületek előkészítése: A későbbi rögzítéshez vagy méréshez használt alapfelületeket általában homlokmarással készítik, hogy biztosítsák a síkfelületet és a derékszöget az alkatrész többi részéhez képest.
- Nagy munkadarab felületek simítása: A nagy sík felületeken, például gépalapokon vagy szerelőlapokon a végső simító meneteket jellemzően homlokmaróval végzik a kívánt síkfelület és felületminőség hatékony elérése érdekében. [6].
Az acéltömb homlokmarása a precíziós megmunkálás megkezdése előtt számos megmunkálási folyamat első standard lépése. A nyers tömböt, amely gyakran kissé eltolódott a négyzettől és egyenetlen felülettel rendelkezik a fűrészelés vagy a durva anyag-előkészítési folyamat miatt, homlokmarással alakítják ki az elsődleges referenciafelületein, hogy pontos, sík alappontokat hozzanak létre. Ezek az alappontok ezután megbízható referenciapontként szolgálnak az alkatrészen végrehajtott összes későbbi befogási és megmunkálási művelethez.
Egyéb fontos CNC marószerszámok
A szármarókon és síkmarókon túl számos speciális forgácsolószerszám is létezik, amelyek olyan speciális megmunkálási követelményeket is kielégítenek, amelyeket az általános célú szerszámok nem tudnak hatékonyan kezelni.
Shell Mills
A feltétmarók nagy átmérőjű homlokmaró szerszámok, amelyeket különálló tengelyre szerelnek fel, ahelyett, hogy beépített szárral rendelkeznének, így gazdaságosak nagy átmérőjű sík- és felületmegmunkálási műveletekhez, ahol egy azonos átmérőjű tömör szerszám költséges és nehéz lenne.
Légyvágók
A szárnymarók egyetlen, forgó tartóba szerelt vágószerszámot használnak, így nagyon finom felületet hoznak létre alacsony költséggel. Különösen hasznosak nagy sík felületek simításához, ahol a felületi minőség fontosabb, mint az anyagleválasztási sebesség, és ahol a többlapkás homlokmaró költsége nem indokolt a termelési volumenhez képest.
T-nyílású vágógépek
A T-horonymaró speciális szerszámok, amelyeket a gépasztalokban, rögzítőlemezekben és szerszámrendszerekben használt jellegzetes T-alakú horony megmunkálására terveztek. A maróhoz jellemzően egy előre megmunkált egyenes horony szükséges, amely után a T-horonymaró kiszélesíti a horony alját, hogy létrehozza az alámetszett profilt, amely lehetővé teszi a T-anyák vagy -csavarok csúszását és rögzítését a helyükön.
Chamfer malmok
A letörésmarók szögletes vágószerszámok, amelyeket éles szélek letörésére, sorják eltávolítására és az alkatrészek élein egyenletes szögletes átmenetek létrehozására használnak. A letörés javítja az alkatrész biztonságát a kezelés során, előkészíti az éleket az összeszerelésre, és csökkentheti a feszültségkoncentrációt az éles sarkoknál.
Menetes malmok
A menetmarók belső és külső meneteket is készítenek egy speciálisan profilozott forgácsolószerszám helikális interpolációjával, alternatívát kínálva az egypontos menetmarással vagy menetfúrással szemben. A menetmarás különösen értékes nagy átmérőjű menetek, kemény anyagok és olyan alkalmazások esetén, ahol a menetfúró törése nagy értékű alkatrészeknél elfogadhatatlan lenne [7].
Kulcsos és favágók
A reteszfészekmarók egyenes hornyokat munkálnak meg, amelyeket a reteszek beültetéséhez használnak, amelyek továbbítják a nyomatékot a tengelyek és a rögzített alkatrészek, például fogaskerekek és szíjtárcsák között. A favágó marók ívelt aljú reteszhorony-profilt hoznak létre, amelyet a favágó reteszekhez használnak, ami egy gyakori kialakítás a tengelyalkalmazásokban, amelyek önbeálló reteszfészket igényelnek.
Példa
A nagy értékű repülőgépipari alkatrészek meneteinek marása menetmaróval jól mutatja, hogy miért létezik ez a szerszámkategória a hagyományos menetfúrás mellett. Egy titánból vagy nagy szilárdságú acélból készült repülőgépipari szerelvényben egy drága, majdnem kész alkatrészben lévő eltört menetfúró az egész alkatrész selejtezését jelentheti. A menetmarás teljesen kiküszöböli ezt a kockázatot, mivel a menetmaró helikális interpolációs pályája nem teszi ki a szerszámot ugyanolyan törésveszélynek, mint egy zsákfuratba axiálisan haladó menetfúró, miközben továbbra is pontos, megismételhető menetgeometriát eredményez.
Vágószerszámok anyagok és bevonatok
A forgácsolószerszám alapanyaga, a felvitt bevonattal kombinálva, meghatározza, hogy a szerszám hogyan teljesít adott forgácsolási körülmények között, mennyi ideig tart, és milyen anyagokat tud hatékonyan megmunkálni.
Nagy sebességű acél (HSS)
A gyorsacél szerszámok jó szívóssággal rendelkeznek és viszonylag olcsók, így alkalmasak általános célú megmunkálásra, különösen kisebb volumenű vagy műhelyi környezetben. Elsődleges korlátjuk a keményfémhez képest csökkent hőállóság, ami korlátozza a forgácsolási sebességet, amellyel gyors kopás vagy élszakadás nélkül futtathatók [8].
Tömör keményfém szerszámok
A keményfém szerszámok jelentősen nagyobb keménységet és hőállóságot kínálnak, mint a gyorsacél (HSS), így sokkal nagyobb forgácsolási sebességet és hosszabb szerszámélettartamot tesznek lehetővé, különösen olyan termelési környezetben, ahol a ciklusidő-hatékonyság számít. A kompromisszum a gyorsacélhoz (HSS) képest nagyobb ridegség, ami miatt a keményfém szerszámok hajlamosabbak a letöredezésre megszakított forgácsolás vagy nem megfelelő merevség esetén.
Kerámia és CBN szerszámok
A kerámia és köbös bór-nitrid (CBN) szerszámok edzett acélok és szuperötvözetek magas hőmérsékletű, nagysebességű megmunkálására szolgálnak, ahol kivételes melegkeménységük lehetővé teszi a keményfém által elviselhetőnél jóval nagyobb forgácsolási sebességet. Ezek az anyagok törékenyek, és stabil, merev beállításokat igényelnek, de jelentős termelékenységnövekedést biztosítanak azokban a speciális keményanyag-alkalmazásokban, amelyekre tervezték őket.
Gyakori szerszámbevonatok
- TiN (titán-nitrid): Általános célú bevonat, amely fokozott keménységet és csökkentett súrlódást biztosít a bevonat nélküli szerszámokhoz képest, széles körű általános megmunkálási alkalmazásokhoz alkalmas.
- TiAlN (titán-alumínium-nitrid): Kiváló hőállóságot biztosít, és jól alkalmas acél és rozsdamentes acél száraz vagy nagysebességű megmunkálására.
- AlTiN (alumínium-titán-nitrid): Még jobb magas hőmérsékleti teljesítményt nyújt, mint a TiAlN, amelyet általában edzett és nehezen megmunkálható anyagok megmunkálásához használt szerszámoknál alkalmaznak.
- DLC (Diamond-Like Carbon): Nagyon alacsony súrlódást biztosít, így kiválóan alkalmas nemvas és abrazív anyagok, például alumínium és kompozitok megmunkálására, ahol az élrátétképződés és a forgácstapadás aggodalomra ad okot. [9].
Hogyan javítják a bevonatok a teljesítményt?
- Csökkentett kopás: A kemény bevonatok ellenállnak a vágóél kopásának, meghosszabbítva a szerszám élettartamát.
- Jobb hőállóság: A bevonatok csökkentik a hőátadást a szerszám alapanyagába, megőrzik a vágóél keménységét a forgácsolás során keletkező magas hőmérsékleten.
- Hosszabb szerszámélettartam: A kopás- és hőállóság együttes hatása lehetővé teszi, hogy a bevonatos szerszámok lényegesen több alkatrészen tartsák fenn a vágási teljesítményüket, mint egy hasonló bevonat nélküli szerszám.
Példa
A TiAlN-bevonatú keményfém marók használata edzett acél alkatrészek megmunkálásához a felhasználási igényekhez igazított bevonatválasztást bizonyítja. A keményfém alapkeménységének és a TiAlN hőállóságának kombinációja lehetővé teszi, hogy a szerszám megőrizze vágóélét az edzett szerszámacél megmunkálása során keletkező magas hőmérsékletek ellenére is, ahol egy bevonat nélküli vagy TiN-bevonatú szerszám gyorsan kopna, és sokkal gyakoribb cserét igényelne.
CNC marószerszámok kiválasztásának legjobb gyakorlatai
A megfelelő szerszám kiválasztásához következetesen figyelembe kell venni az anyagot, a geometriát és a forgácsolási paramétereket együttesen, ahelyett, hogy a szerszámválasztást elszigetelt döntésként kezelnénk.
Illessze a szerszámot az anyaghoz
- Alumínium: A nagy hélixű, éles szélű keményfém szerszámokat részesíti előnyben, nagy sebességgel futva, előtérbe helyezve a hatékony forgácseltávolítást és a kiváló felületi minőséget.
- Acél: Robusztus élgeometriájú és megfelelő bevonatú szerszámokat igényel, amelyek egyensúlyt teremtenek a kopásállóság és a mérsékelt forgácsolóerők kezeléséhez szükséges szívósság között.
- Rozsdamentes acél: Éles vágóéleket és gondos paraméterszabályozást igényel a felkeményedés és a hőtermelés kezelése érdekében, gyakran előnyben részesítve a pozitív geometriájú bevonatos keményfém szerszámokat.
- Titán: Alacsony forgácsolási sebességre és nagy előtolási sebességre tervezett szerszámokat igényel, olyan bevonatokkal és geometriákkal, amelyeket kifejezetten a titán megmunkálására jellemző hőkoncentráció kezelésére választottak ki.
Vegye figyelembe a szerszámgeometriát
- Fuvolák száma: Kevesebb horony nagyobb forgácskihasználást biztosít, ami puhább anyagokhoz és agresszív anyagleválasztáshoz alkalmas, míg több horony javítja a felületminőséget keményebb anyagokban, ahol a forgácsmennyiség kisebb.
- Hélix szög: A nagyobb spirálszögek javítják a nyíróhatást és a forgácseltávolítást, ami különösen előnyös alumínium és más puhább anyagok esetében.
- Szerszám átmérője: A nagyobb átmérők javítják a merevséget és az anyagleválasztási sebességet, míg a kisebb átmérők szükségesek a szűk belső elemek eléréséhez és a finom részletekhez.
Optimalizálja a vágási paramétereket
- Orsó sebessége: A megfelelő felületi forgácsolási sebesség eléréséhez a szerszámanyaghoz, a bevonathoz és a munkadarab anyagához kell igazítani.
- Előtolási sebesség: Szabályozza a forgácsvastagságot, és közvetlenül befolyásolja mind a forgácsolóerőket, mind a felületi minőséget; egyensúlyban kell lennie az orsófordulatszámmal és a fogásmélységgel.
- Vágási mélység: A nagyoló megmunkálásoknál a nagyobb forgácsolási mélységeket részesítik előnyben az anyagleválasztás maximalizálása érdekében, míg a simító műveleteknél sekély forgácsolási mélységeket alkalmaznak a méretpontosság és a felületi minőség elérése érdekében.
Monitor Szerszámkopás
A szerszámkopás jeleinek felismerése, beleértve a megnövekedett forgácsolóerőket, a degradált felületi minőséget, a méretbeli eltolódást és a forgácsolási hang hallható változásait, lehetővé teszi a szerszámok megfelelő időben történő cseréjét, mielőtt azok alkatrészminőségi problémákat vagy katasztrofális szerszámmeghibásodást okoznának.
Csökkentse a megmunkálási költségeket
A hatékony szerszáméltartam-gazdálkodás, beleértve a megfelelő paraméterválasztást és az időben történő cserét, a megfelelő szerszámkarbantartással és -tárolással kombinálva, csökkenti a teljes szerszámköltséget, miközben megőrzi az alkatrészminőséget a gyártási sorozatok során [10].
Összegzés
A megfelelő CNC marószerszám kiválasztása alapvető fontosságú a precízió, a hatékonyság és a költséghatékony gyártás eléréséhez. A szármarók a profilmegmunkálás, hornyolás és kontúrozási műveletek nagy részét figyelemre méltó sokoldalúsággal végzik, míg a homlokmarók kiválóan alkalmasak sík, pontosan megmunkált felületek előállítására széles területeken. A speciális szerszámok, mint például a menetmarók, a letörésmarók és a reteszfészekmarók kitöltik azokat a réseket, amelyeket az általános célú szerszámok nem tudnak hatékonyan kitölteni.
A szerszámgeometrián túl az alapanyag és a bevonat megválasztása is meghatározza, hogy egy szerszám hogyan teljesít adott forgácsolási körülmények között, és mennyi ideig tart a gyártás során. A szerszámanyag, a geometria és a forgácsolási paraméterek a munkadarab anyagához és az alkatrész követelményeihez való illesztése az, ami végső soron megkülönbözteti a hatékony, költséghatékony megmunkálási folyamatot a túlzott szerszámkopás, a rossz felületi minőség és az inkonzisztens alkatrészminőség által sújtott folyamattól. A gondos szerszámválasztás, amelyet a teljes gyártási művelet során következetesen alkalmaznak, minden egyes alkatrész esetében megtérül, amely legördül a gépről.
Referenciák
Bag, R., Panda, A., Sahoo, AK, és Kumar, R. (2022). AISI 4340 acél fenntartható nagysebességű keménymegmunkálása száraz környezetben. Arabian Journal for Science and Engineering , 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Bermanschläger, SC, Baumann, C., Brünner, J., Kolozsvári, S., Mayrhofer, PH és Bleicher, F. (2026). TiN, (Ti,Al)N és (Ti,Al,Ta,Ce)N bevonatú szerszámok teljesítménye C45E acél száraz megmunkálásakor. CIRP Journal of Manufacturing Science and Technology , 66 , 31–40. https://doi.org/10.1016/j.cirpj.2026.01.013
Dhobale, N., Mulik, S., Jegadeeshwaran, R. és Patange, A. (2021). Marószerszám-lapkák felügyelete hagyományos és mesterséges intelligencia megközelítéssel: Áttekintés. Sound&Vibration , 55 (2), 87–116. https://doi.org/10.32604/sv.2021.014224
Fan, M., Bi, C., Liu, X., Ding, M. és Song, H. (2023). Kutatás a forgó lemniszkáta marószerszám tervezéséről és vágási teljesítményéről. Research Square . https://doi.org/10.21203/rs.3.rs-3578726/v1
Globisch, S., Friedrich, M., Heidemann, N. és Döpper, F. (2024). Szerszámkoncepció tömör keményfém maróhoz szerszámacél nagyolásához és simításához Toolox 44. Journal of Manufacturing and Materials Processing , 8 (4), 170. https://doi.org/10.3390/jmmp8040170
Khattab, A., Sztankovics, I. és Felhő, C. (2025). A süllyesztőmarás és a síkmarás előzetes kísérleti összehasonlítása: a forgácsolási paraméterek hatása a forgácsolóerőre és a felületi érdességre. Eng—Advances in Engineering , 6 (6), 128. https://doi.org/10.3390/eng6060128
Laghari, RA és Mekid, S. (2023). Átfogó megközelítés az IIoT-alapú megmunkálási folyamatok állapotfelügyeletéhez. Measurement , 217 , 113004. https://doi.org/10.1016/j.measurement.2023.113004
Pajaziti, A., Tafilaj, O., Gjelaj, A. és Berisha, B. (2025). Szerszámpálya-tervezés és CNC gépteljesítmény optimalizálása az időhatékony megmunkálásban. Machines , 13 (1), 65. https://doi.org/10.3390/machines13010065
Silva, FJG, Martinho, RP, Magalhães, LL, Fernandes, F., Sales-Contini, RCM, Durão, LM, Casais, RCB és Sousa, VFC (2024). Különböző marási stratégiák összehasonlító vizsgálata a termelékenység, a szerszámkopás, a felületi érdesség és a rezgés szempontjából. Journal of Manufacturing and Materials Processing , 8 (3), 115. https://doi.org/10.3390/jmmp8030115
Stankov, N., & Ivanov, A. (2025). Menetmaró szerszámok analitikus és grafikus profilalkotása belső menetek kialakításához. Applied Sciences , 15 (13), 7308. https://doi.org/10.3390/app15137308




