

A vékony falú alkatrészek olyan alkatrészek, amelyeknél egy vagy több falszakasz lényegesen vékonyabb az alkatrész teljes méretéhez képest. Ezek a jellemzők gyakoriak a repülőgépiparban, az orvostudományban, az autóiparban és a precíziós ipari alkalmazásokban, ahol a súlycsökkentés, a légáramlás vagy a kompakt kialakítás kritikus fontosságú. Míg a CNC megmunkálás lehetővé teszi ezeknek az alkatrészeknek a nagy pontosságú gyártását, a vékony falak egyedi kihívásokat jelentenek, amelyek a merevebb geometriákban nem léteznek.
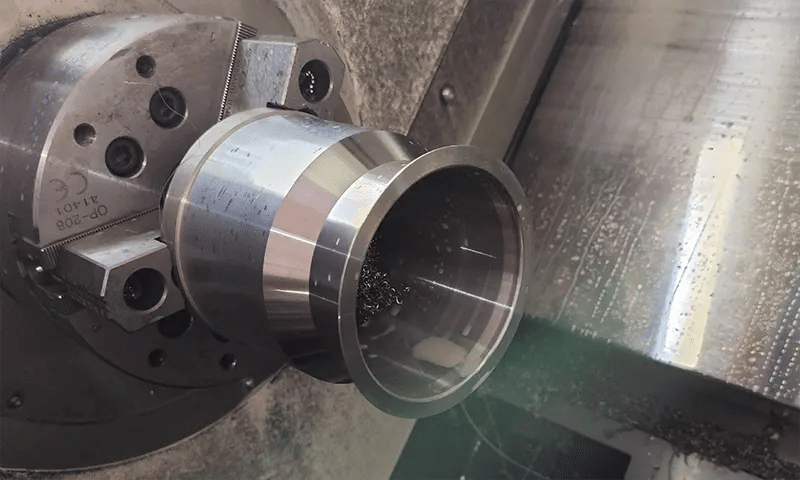
vékonyfalú alkatrészek CNC marással
A vékonyfalú alkatrészek megmunkálásakor a leggyakoribb problémák közé tartozik a deformáció a forgácsolás során, a rezgés okozta rezgés és a tűrésveszteség, miután az alkatrészt eltávolították a befogóeszközből. Ez a cikk a bevált megmunkálási stratégiákra összpontosít, amelyek segítenek a torzulás szabályozásában, a pontosság fenntartásában és az alkatrész integritásának megőrzésében.
Mi a torzulás a vékonyfalú megmunkálásban?
Mielőtt bármilyen forgácsolási stratégiát vagy befogási tervet fontolóra vennénk, fontos megérteni, hogy mi okozza a vékony falú alkatrészek eltérő viselkedését a megmunkálás során. A torzulás nem véletlenszerű eredmény. Ez a vékony anyag forgácsolóerőkre, hőre és feszültségmentesítésre adott reakciójának kiszámítható eredménye. Ha ezeket a tényezőket nem veszik figyelembe időben, még egy jól programozott CNC-folyamat is pontatlan alkatrészeket eredményezhet.
Mi határozza meg a vékony falú alkatrészt?
Egy vékony falú alkatrészt általában olyan falvastagság jellemez, amely nem rendelkezik elegendő merevséggel a megmunkálási erők ellenállásához. Bár nincs univerzális vastagsági küszöbérték, a problémák jellemzően akkor kezdődnek, amikor a falvastagság a magasságához vagy a nem alátámasztott hosszához képest kicsivé válik. Például egy 2 mm-es fal egy magas repülőgépipari bordán nagyon másképp viselkedik, mint egy 2 mm-es fal egy alacsony, dobozos szerkezeten.
A vékony falak gyakoriak olyan alkatrészekben, mint a turbinaházak, elektronikus burkolatok, orvosi implantátumok és könnyű szerkezeti vázak. Ezen alkalmazások közül sokban a falvastagságot a funkcionális követelmények, nem pedig a megmunkálhatóság határozzák meg, így a forgácsolás során kevés a hibalehetőség.
Miért deformálódnak a vékony falak CNC megmunkálás során?
A vékony falak azért deformálódnak, mert nem tudják ugyanúgy elnyelni a forgácsolóerőket, mint a vastagabb szakaszok. Ahogy a forgácsolószerszám eléri az anyagot, az oldalirányú erők eltolja a falat a szerszámpályától. Minél vékonyabb és magasabb a fal, annál nagyobb az elhajlás.
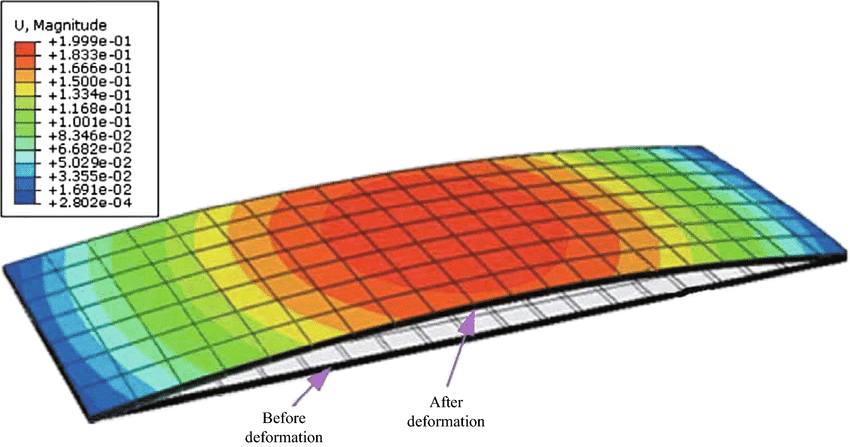
Megmunkálási torzulás vékony falú lemezben
A gyakorlatban ez azt jelenti, hogy a szerszám a nagyolás során kevesebb anyagot vághat, mint amennyit programoztak, majd a simítás során több anyagot távolíthat el a vártnál. Láttam már olyan eseteket, amikor egy fal befogás közben a tűréshatáron belül volt, de a befogás kioldása után több tizedmilliméterrel elmozdult a tűréshatáron kívülre. Ezt a viselkedést nem programozási hibák okozzák, hanem a megmunkálás során fellépő rugalmas alakváltozás.
A forgácsolóerők, a rezgés és a hőfelhalmozódás hatásai
Három fő tényező járul hozzá a vékony falú alkatrészek torzulásához:
- A falat húzó vagy nyomó vágóerők az összekapcsolódás során
- Rezgés és zörgés, amely felerősíti a fal mozgását
- Hőfelhalmozódás, ami lokalizált tágulást okoz
Amikor a forgácsolóerők ingadoznak, a fal ismételten meghajlik, ami egyenetlen anyagleválasztáshoz vezethet. A rezgés ezt súlyosbítja azáltal, hogy dinamikus terheléseket hoz létre, amelyeket a fal nem tud csillapítani. A hő egy újabb réteget ad a bonyolultsághoz. A vékony profilok gyorsan felmelegszenek és egyenetlenül hűlnek le, ami a megmunkálás befejezése után is megváltoztathatja a méreteket.
Például egy vékony alumínium burkolat nagy orsósebességgel, megfelelő forgácseltávolítás nélkül történő megmunkálásakor a lokális melegedés a fal tágulását okozhatja a forgácsolás során, majd zsugorodását utána, ami alulméretezett alkatrészeket eredményez.
Gyakori torzulási problémák vékony falú alkatrészeknél
A torzítás általában kiszámítható formában jelentkezik. A leggyakoribb problémák a következők:
- Faldeformáció vágás közben, ami egyenetlen vastagságot eredményez
- Kúpos falak, amelyeket a szerszámmélység mentén történő progresszív elhajlás okoz
- Visszarugózás a rögzítés kioldása után, ahol a fal visszatér egy másik alakjához
- A szomszédos elemek síkfelületének vagy párhuzamosságának elvesztése
Ezek a problémák gyakran csak a befejező munka vagy a végső ellenőrzés során válnak láthatóvá. Ebben a szakaszban a javításuk szükségessé teheti a teljes alkatrész újramegmunkálását vagy akár a teljes selejtezését.
A tervezés fontossága az anyageltávolítás megkezdése előtt
A hatékony vékonyfalú megmunkálás jóval az első szerszámpálya létrehozása előtt megkezdődik. A tervezés során figyelembe kell venni, hogy az anyagleválasztás hogyan változtatja meg az alkatrész merevségét minden szakaszban. A túl sok anyag túl korai eltávolítása destabilizálhatja a megmaradt szerkezetet, és a későbbi műveleteket kiszámíthatatlanná teheti.
Gyakori hiba, hogy a vékony elemek kezelése előtt minden zsebet teljesen kidolgoznak. Ezzel szemben egy előre megtervezett megközelítés további anyagot hagyhat a vékony falakon, lehetővé téve, hogy a környező anyag megtámassza azokat a végső fázisokig. Ez a fajta sorrendiség csökkenti a feszültségcsökkenést és javítja a méretkonzisztenciát.
Az ezen a szinten lévő torzulás megértése megalapozza az összes későbbi döntést, a szerszámpálya sorrendjének meghatározásától a munkadarab befogásán át az ellenőrzésig. E tudatosság nélkül még a fejlett megmunkálási stratégiák sem képesek megbízható eredményeket produkálni.
Szerszámpálya-sorrend a stabilitás és a feszültségszabályozás érdekében
Miután megértettük a torzulási mechanizmusokat, a szerszámpálya-sorrend a szabályozásuk egyik leghatékonyabb módjává válik. Az anyag eltávolításának sorrendje közvetlen hatással van az alkatrész merevségére, a belső feszültségoldásra és a méretstabilitásra. A rossz sorrend túl korán gyengítheti az alkatrészt, míg egy jól megtervezett sorrend a végső fázisokig fenntartja a tartóerőt.
Nagyolás kontra simítás vékony falú alkatrészekben
Vékony falak megmunkálásakor a nagyolást és a simítást egyértelműen el kell különíteni. A nagyolási műveleteknek a ömlesztett anyag eltávolítására kell összpontosítaniuk, miközben megőrzik a szerkezeti szilárdságot. A simítást az utolsó menetekre kell fenntartani, miután az alkatrész megfelelően meg van támasztva és a feszültségek nagyrészt mentesültek.
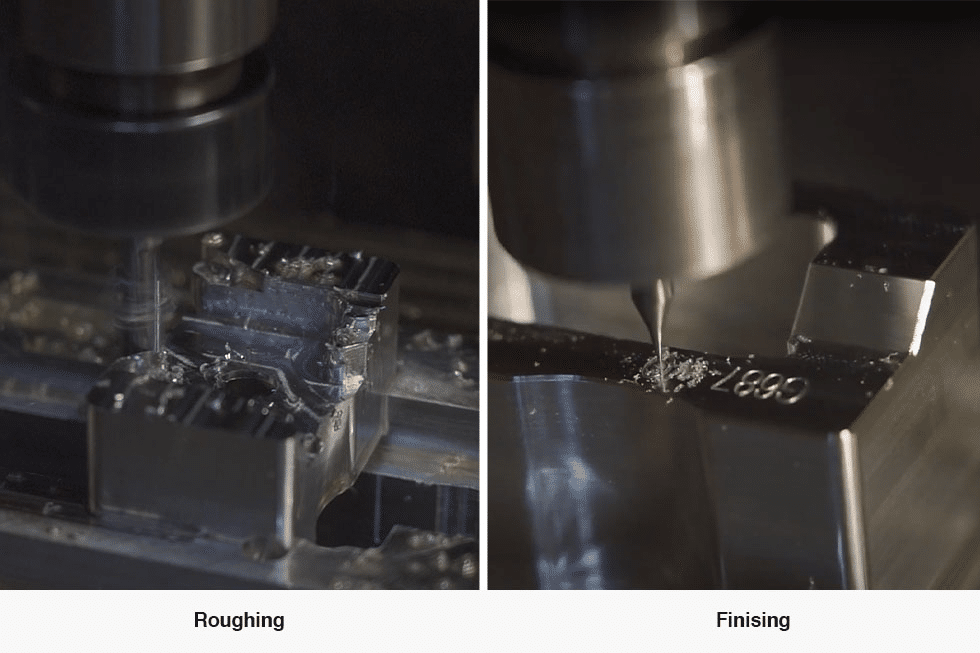
Nagyolás vs. simítás CNC megmunkálásban a tökéletes alkatrészekért
A gyakorlatban ez gyakran azt jelenti, hogy vékony falakon több alapanyagot kell hagyni, mint vastagabb elemeken. Például egy vékony alumínium falon a nagyolás során 0.3-0.5 mm plusz anyag jelentősen csökkentheti a lehajlást a simítás során. Ez a plusz anyag ideiglenes merevséget biztosít, nem pedig anyagveszteséget.
Vastagabb szakaszoktól a vékonyabb területek felé történő megmunkálás
Egy megbízható sorrendi stratégia az, hogy a legmerevebb szakaszoktól a legkevésbé merevek felé haladunk. A vastagabb régiók természetes támasztást biztosítanak, és segítenek elnyelni a forgácsolóerőket, amikor a szomszédos anyag eltávolításra kerül.
Például vékony bordákkal körülvett zseb megmunkálásakor stabilabb először a zsebet nagyolni, amíg a bordák vastagok maradnak. A bordák későbbi műveletek során érhetik el a végső vastagságot. Ez a megközelítés csökkenti a bordák rezgésének vagy görbülésének kockázatát a megmunkálás korai szakaszaiban.
Kiegyensúlyozott anyagleválasztás a belső feszültség csökkentése érdekében
Az egyenetlen anyageltávolítás aszimmetrikusan oldhatja fel a belső feszültségeket, ami az alkatrész vetemedését okozhatja. A kiegyensúlyozott anyageltávolítás segít egyenletesebben elosztani a feszültségváltozásokat az alkatrészen.
Ez nem igényli, hogy mindenhol azonos mennyiségű anyagot távolítsanak el, de az egyik oldalon kerüljék az agresszív forgácsolást, miközben a másik oldalt teljesen megtámasztják. A szemközti falakon váltakozó fogások vagy a szimmetrikus elemek szakaszos megmunkálása jelentősen csökkentheti a torzulást nagyobb, vékony falú keretekben.
Elősimítás és maradékmegmunkálás használata
Az elősimítás fontos szerepet játszik a vékonyfalú szerkezetek stabilitásában. A nagyolás és a simítás közötti köztes lépés bevezetésével az alkatrész fokozatosan alkalmazkodik a csökkent merevséghez.
A maradékmegmunkálás különösen hasznos akkor, ha összetett geometria esetén egyenetlen anyag marad a nagyolás után. A maradék anyag könnyű, célzott fogással történő eltávolítása megakadályozza a hirtelen erőkitöréseket, amelyek a teljes simító megmunkálások során előfordulhatnak. Ezt a megközelítést gyakran alkalmazzák repülőgépipari alkatrészeknél, ahol vékony gerinclemezek kötik össze a vastagabb szerkezeti csomópontokat.
Teljes mélységű vágások elkerülése a végső falvastagság közelében
A végső falvastagsághoz közeli teljes mélységű forgácsolást lehetőség szerint kerülni kell. Ezek a forgácsolások a forgácsolóerőket egy hosszú befogási felületre koncentrálják, növelve az elhajlást és a rezgést.
Ehelyett a többszöri, sekély fogások következetes lépésekben történő megmunkálása kiszámíthatóbb eredményeket hoz. Bár ez kissé növeli a ciklusidőt, gyakran megakadályozza a költséges utómegmunkálást. Nagy pontosságú alkatrészek esetében a selejt elkerülésével megtakarított idő messze meghaladja a megmunkálási idő növekedését.
Az átgondolt szerszámpálya-sorrendezés a vékonyfalú megmunkálást a próbálkozásokon alapuló folyamatból kontrollált működéssé alakítja. Amikor a merevség megmarad, és a feszültségek fokozatosan szabadulnak fel, az alkatrész a megmunkálás során stabil marad, megteremtve a pontos kidolgozás és a megbízható ellenőrzési eredmények feltételeit.
Radiális kapcsolódási és forgácsolóerők csökkentése
A szerszámpálya-sorrendezés után a torzulást befolyásoló következő fő tényező az, hogy a szerszám milyen agresszívan fog bele az anyagba. A vékony falú alkatrészek nagyon érzékenyek a forgácsolóerőkre, és a szerszámnyomás már kis növekedése is észrevehető elhajlást okozhat. A radiális fogódás csökkentése az egyik leghatékonyabb módja a megmunkálás során a kontroll megőrzésének.
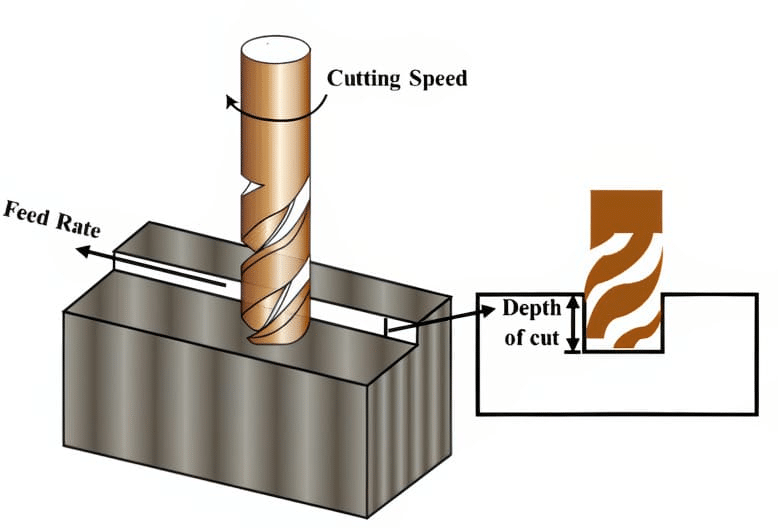
Vágási paraméterek optimalizálása
Az alacsony radiális kapcsolódás fontossága vékony falú elemekben
A radiális fogásvétel közvetlenül befolyásolja az oldalirányú forgácsolóerőket. A nagy fogásvétel oldalra nyomja a falat, míg az alacsony fogásvétel lehetővé teszi, hogy a szerszám kisebb ellenállással forgácsoljon. Vékony szakaszoknál a radiális fogásvétel csökkentése segít a falnak megtartani alakját a forgácsolás során.
A gyakorlatban ez azt jelenti, hogy kerülni kell a széles átlépéseket vékony falak közelében. Például egy 1.5 mm-es alumínium fal simításakor az 5-10 százalékos szerszámátmérő-átlépés jelentősen csökkentheti az elhajlást a hagyományos 40 százalékos átlépéshez képest.
Nagysebességű megmunkálás és adaptív tisztítási stratégiák
A nagysebességű megmunkálási stratégiák különösen hatékonyak a törékeny geometriák esetében. Az adaptív ürítés állandó szerszámterhelést biztosít a szerszámbefogás dinamikus beállításával. Ez megakadályozza a hirtelen erőkifejtéseket, amelyek meghajlíthatják a vékony falakat.
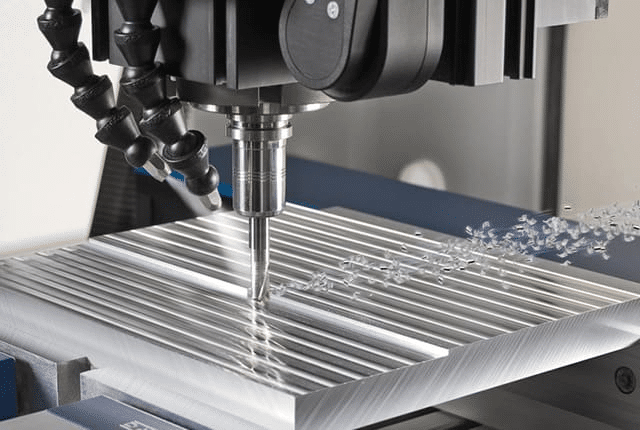
Nagy sebességű CNC megmunkálás
Az adaptív stratégiákat gyakran alkalmazzák titán és alumínium repülőgépipari alkatrészeknél, ahol a vékony bordákat pontosan kell megmunkálni. Az állandó forgácsterhelés fenntartásával a szerszám simán forgácsol, és a fal kisebb rezgésnek és erőváltozásnak van kitéve.
Kisebb átlépések és szabályozott tengelymélységek
A kis átlépések és a szabályozott axiális mélységek kombinációja stabil forgácsolási környezetet teremt. Míg a mélyebb axiális forgácsolások elfogadhatók merev területeken, vékony falak esetén a sekély axiális fogásvétel előnyös.
A kiegyensúlyozott megközelítés gyakran magában foglalja:
- Enyhe radiális kapcsolódás az oldalirányú erő csökkentése érdekében
- Mérsékelt axiális mélység a vágási hatékonyság fenntartása érdekében
- Egyenletes forgácsvastagság a teljes menet során
Ez a kombináció lehetővé teszi az anyag kiszámítható eltávolítását a fal túlterhelése nélkül.
Szerszámválasztás csökkentett szerszámnyomáshoz
A szerszámgeometria kritikus szerepet játszik a forgácsolóerők minimalizálásában. Az éles, nagy spirálszögű szerszámok csökkentik a forgácsolási ellenállást és javítják a forgácseltávolítást. A vékony elemek simítására tervezett szerszámok gyakran tisztább vágásokat eredményeznek, kisebb nyomással a falra.
Például egy általános célú maróról egy nagy hélixű simítószerszámra való váltás észrevehetően csökkentheti a rezgést vékony rozsdamentes acél burkolatok megmunkálásakor. A szerszámkopást is szorosan ellenőrizni kell, mivel az tompa szerszámok növelik a forgácsolóerőt és a hőt.
A hő kezelése a termikus torzulás megelőzése érdekében
A hő felhalmozódása a vékony falak megmunkálás közbeni tágulását, majd későbbi összehúzódását okozhatja, ami méretezési hibákhoz vezethet. A hő szabályozása ugyanolyan fontos, mint a forgácsolóerők szabályozása.
A hatékony módszerek közé tartozik a megfelelő hűtőfolyadék-áramlás használata, a forgácsok gyors eltávolítása és a szerszám egy adott területen történő hosszan tartó érintkezésének elkerülése. Nagy precíziós munkáknál még a szerszámpálya végén eltelt rövid várakozási idők is lokális felmelegedést okozhatnak, amely befolyásolja a falvastagságot.
A radiális kapcsolódási felület csökkentésével, valamint a forgácsolóerők és a hő gondos kezelésével a vékony falú alkatrészek a megmunkálás során stabilak maradnak. Ez a megközelítés nemcsak a pontosságot javítja, hanem meghosszabbítja a szerszám élettartamát és egyenletesebb felületi minőséget eredményez.
Munkadarab-befogási stratégiák törékeny geometriákhoz
Még optimalizált szerszámpályák és csökkentett forgácsolóerők esetén is a rossz munkadarab-befogás alááshatja a teljes megmunkálási folyamatot. A vékony falú alkatrészek különösen érzékenyek a túlzott vagy egyenetlen befogás okozta torzulásra. A hatékony munkadarab-befogásnak rögzítenie kell az alkatrészt, miközben lehetővé kell tennie, hogy természetesen viselkedjen a forgácsolási terhelések alatt.
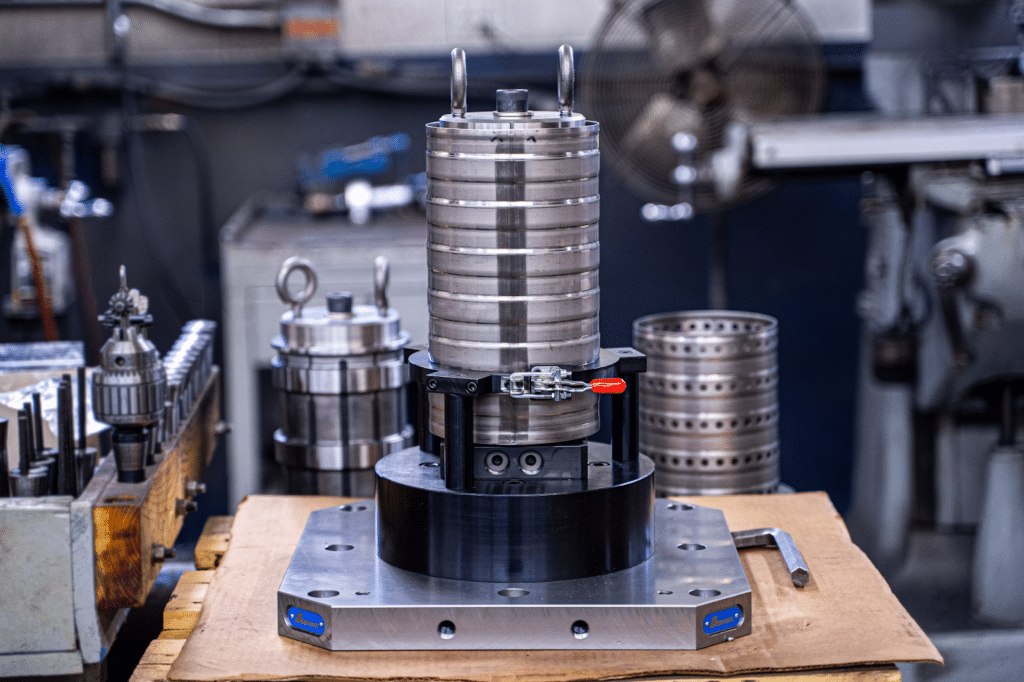
CNC munkatartó vékonyfalú alkatrészekhez
A vékony falú alkatrészek túlzott befogásának kockázatai
A túlzott befogás a rejtett torzulások gyakori oka. A túlzott befogóerő deformálhatja a vékony falakat a megmunkálás során, aminek következtében az alkatrész elmozdul az alakja, miután elengedik. Ez gyakran ahhoz vezet, hogy az alkatrészek méretei helyesek a befogóeszközben, de a későbbi ellenőrzésen nem felelnek meg a követelményeknek.
A túlzott szorítás okozta tipikus problémák a következők:
- Maradandó faldeformáció a rögzítési pontok közelében
- Párhuzamosság elvesztése kioldás után
- Lokalizált horpadások vagy nyomásnyomok
Ezeket a problémákat gyakran tévesen a forgácsolási paramétereknek tulajdonítják, ha a kiváltó ok a készülék kialakítása.
Puha pofák és egyedi szerelvények használata
A puha pofák lehetővé teszik, hogy a szorítófelület jobban illeszkedjen az alkatrész geometriájához, így az erő nagyobb területen oszlik el. Ez csökkenti a lokális feszültséget és javítja az alkatrész stabilitását.
Az egyedi szerelvények gyakran indokoltak vékony falú gyártási alkatrészek esetében, különösen a repülőgépipari és orvosi alkalmazásokban. Például egy vékony ház külső profilját megtámasztó kontúrozott szerelvény megakadályozhatja a fal beomlását, miközben továbbra is hozzáférést biztosít a belső megmunkáláshoz.
Vákuumrögzítők az egyenletes támogatáshoz
A vákuumos munkadarab-befogás különösen hatékony sík vagy sekély, vékony falú alkatrészek esetén. A pontszerű befogás helyett a vákuumos befogók egyenletes rögzítőerőt fejtenek ki a felületen.
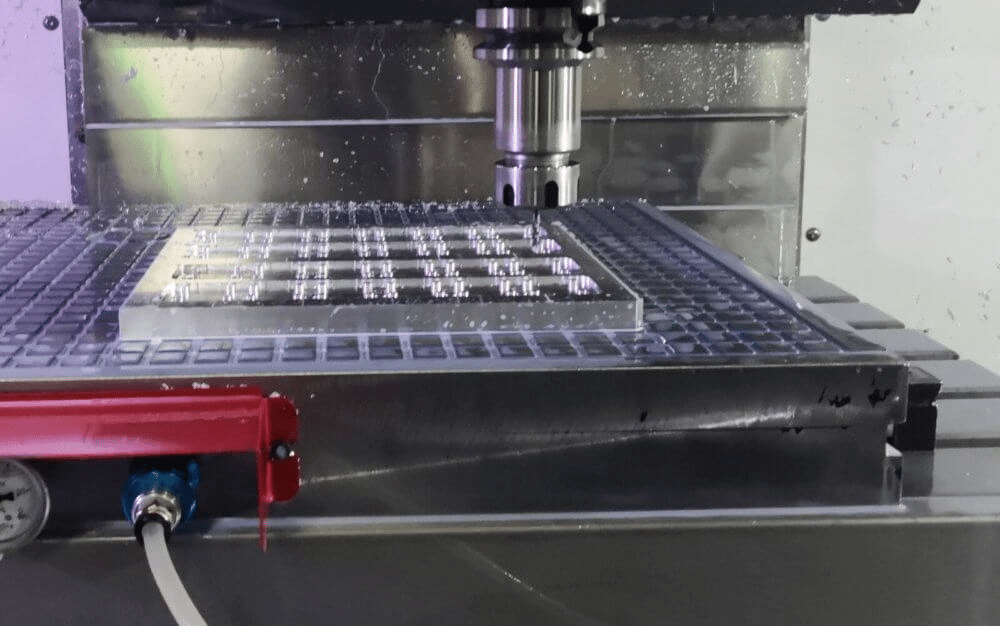
A vákuumrendszerek jól működnek olyan alkatrészekhez, mint a vékony lemezek, burkolatok és elektronikus házak. Azonban gondos tömítést és tiszta felületeket igényelnek a művelet során az állandó tartóerő fenntartása érdekében.
Vékony falak támogatása a mozgás korlátozása nélkül
A vékony falaknak alátámasztásra van szükségük, de nem szabad teljesen befogni őket. A túlzott befogás feszültséget okozhat, ami a megmunkálás befejezése után torzuláshoz vezethet.
A hatékony támogatási stratégiák a következők:
- Vékony falak alátétezése áldozati anyaggal nagyolás közben
- Ideiglenes támasztékok használata, amelyeket a befejezés előtt eltávolítanak
- Belső jellemzők támogatása bővíthető tüskékkel vagy betétekkel
Ezek a módszerek stabilitást biztosítanak, miközben lehetővé teszik az alkatrész természetes ellazulását.
Többszörös megmunkálás a feszültség csökkentése érdekében
Több beállítás segíthet a megmunkálási stressz egyenletesebb elosztásában. A műveletek beállítások közötti felosztásával egyetlen fázis sem távolít el egyszerre túl sok anyagot.
Például a belső zsebek nagyolása az egyik beállításban, a külső vékony falak simítása pedig egy másikban lehetővé teszi az alkatrész stabilizálását a műveletek között. Ez a megközelítés gyakori a precíziós házaknál, ahol a méretpontosság kritikus fontosságú.
Stabilitás ellenőrzése a végső befejezés előtt
A végső simító menetek előtt ellenőrizni kell az alkatrész stabilitását. Ez magában foglalhatja a kritikus felületek enyhe szondázását vagy egy alacsony erővel járó tesztmenet végrehajtását az elhajlás megfigyelésére.
Ha ebben a szakaszban időt szánunk a stabilitás megerősítésére, az gyakran megelőzi a végső tűréshatárokkal járó problémákat. Vékonyfalú megmunkálásnál a befogás vagy az alátámasztás apró módosításai is meghatározhatják a megfelelő és a selejtes alkatrész közötti különbséget.
A megfelelő munkadarab-befogás képezi a torzulásszabályozás alapját. Amikor az alkatrész biztonságosan megtámasztva van túlzott kényszer nélkül, a forgácsolási stratégiák a kívánt módon működhetnek, és következetes, pontos eredményeket hozhatnak.
Vékony falú alkatrészek ellenőrzése és hitelesítése
A megmunkálás befejezése után az ellenőrzés kritikus szerepet játszik annak megerősítésében, hogy a torzulást sikeresen sikerült-e kontrollálni. A vékony falú alkatrészek a megmunkálás során pontosnak tűnhetnek, de a befogás után kissé elmozdulhatnak. A strukturált ellenőrzési megközelítés segít ezeket a problémákat korán észlelni és biztosítja az állandó minőséget.
Vékony falú alkatrészek ellenőrzése és hitelesítése
Falvastagság mérése deformáció nélkül
A vékony falak mérése körültekintést igényel, mivel a túlzott tapintóerő deformálhatja az alkatrészt és félrevezető értékeket adhat. Az érintkező alapú eszközöket ellenőrzött erővel kell használni, különösen a nem alátámasztott elemeken.
Gyakori gyakorlatok a következők:
- Vékony profilokhoz tervezett alacsony erőhatású mikrométerek vagy tolómérők használata
- A fal megtámasztása mérés közben a hajlás elkerülése érdekében
- Az ugyanazon a helyen végzett ismételt mérések elkerülése
Nagy pontosságú munkáknál egy hagyományos tolómérő enyhe nyomása is megváltoztathatja a leolvasott értéket egy vékony alumínium falon.
Folyamat közbeni ellenőrzés a korai torzulások észlelésére
A folyamat közbeni ellenőrzés lehetővé teszi a torzulások azonosítását, mielőtt az alkatrész elérné végső formáját. A méretek ellenőrzése a kulcsfontosságú megmunkálási szakaszok után segít meghatározni, hogy az alkatrész a várt módon reagál-e.
Például egy vékony borda vizsgálata az elősimítás után feltárhatja a korai elhajlási trendeket. Ha ebben a szakaszban eltérést észlelnek, a szerszámpályák vagy az alátámasztási módszerek a végső simítás előtt módosíthatók, csökkentve a selejt kockázatát.
Szondázós és érintésmentes mérési módszerek
A gépi mérőfejes méréseket széles körben alkalmazzák kritikus méretek ellenőrzésére anélkül, hogy a darabot ki kellene venni a készülékből. A mérőfejes mérés azonnali visszajelzést tesz lehetővé, és csökkenti a kioldásból adódó torzulás hatását.
Az olyan érintésmentes módszerek, mint a lézerszkennelés vagy az optikai mérés, különösen hasznosak nagyon vékony vagy rugalmas alkatrészek esetében. Ezek a technikák teljesen kiküszöbölik a mérési erőt, és gyakran használják a repülőgépiparban és az orvosi gyártásban, ahol szigorúak a tűréshatárok.
Névleges és tényleges geometria összehasonlítása megmunkálás közben
A mért értékek névleges geometriával való összehasonlítása minden kritikus lépés után betekintést nyújt abba, hogyan viselkedik az alkatrész feszültség alatt. A fokozatosan növekvő eltérések gyakran kumulatív torzulásra utalnak, nem pedig elszigetelt hibákra.
Ez az összehasonlítás különösen értékes összetett, vékony falú szerkezeteknél, például ráccsal megerősített házaknál, ahol a lokalizált torzulás nem feltétlenül nyilvánvaló, amíg a szomszédos elemeket nem érinti.
Végső ellenőrzés és minőségellenőrzés
A végső ellenőrzésnek nemcsak a méretpontosságot, hanem az alkatrész általános stabilitását is meg kell erősítenie. A méréseket az alkatrész teljes ellazulása után kell elvégezni, lehetőleg rövid szobahőmérsékleten való tartózkodás után.
A legjobb gyakorlatok a következők:
- Falvastagság, síkfelület és párhuzamosság ellenőrzése
- Kritikus jellemzők vizsgálata szabad állapotukban
- Az ellenőrzési eredmények dokumentálása a jövőbeli folyamatok finomítása érdekében
A következetes ellenőrzési visszajelzés lezárja az ívet a megmunkálási stratégia és a valós teljesítmény között. Vékony falú alkatrészek esetében ez a visszajelzés elengedhetetlen a folyamatos fejlesztéshez és a hosszú távú folyamatbiztonsághoz.
Összegzés
A vékony falú alkatrészek torzulásmentes, sikeres megmunkálásához fegyelmezett és átgondolt megközelítésre van szükség a folyamat minden szakaszában. A torzulást nagyrészt megfelelő tervezéssel, átgondolt szerszámpálya-szekvenciával, csökkentett forgácsolóerőkkel és olyan munkadarab-befogási módszerekkel lehet szabályozni, amelyek túlzott kényszer nélkül támasztják meg az alkatrészt. Ha minden döntést az alkatrész merevségét és feszültségviselkedését szem előtt tartva hoznak meg, a vékony falú alkatrészek pontosan és ismételhetően megmunkálhatók.
Ugyanilyen fontos az ellenőrzés, amely ellenőrzi, hogy ezek a stratégiák a kívánt módon működnek-e. A folyamat közbeni ellenőrzések és a gondos végső mérés segítenek azonosítani a finom deformációkat, mielőtt azok minőségi problémává válnának. Amikor a megmunkálási stratégia és az ellenőrzés együttműködik, a vékony falú alkatrészek következetesen megfelelhetnek a szűk tűréshatároknak, még igényes alkalmazásokban is.




