

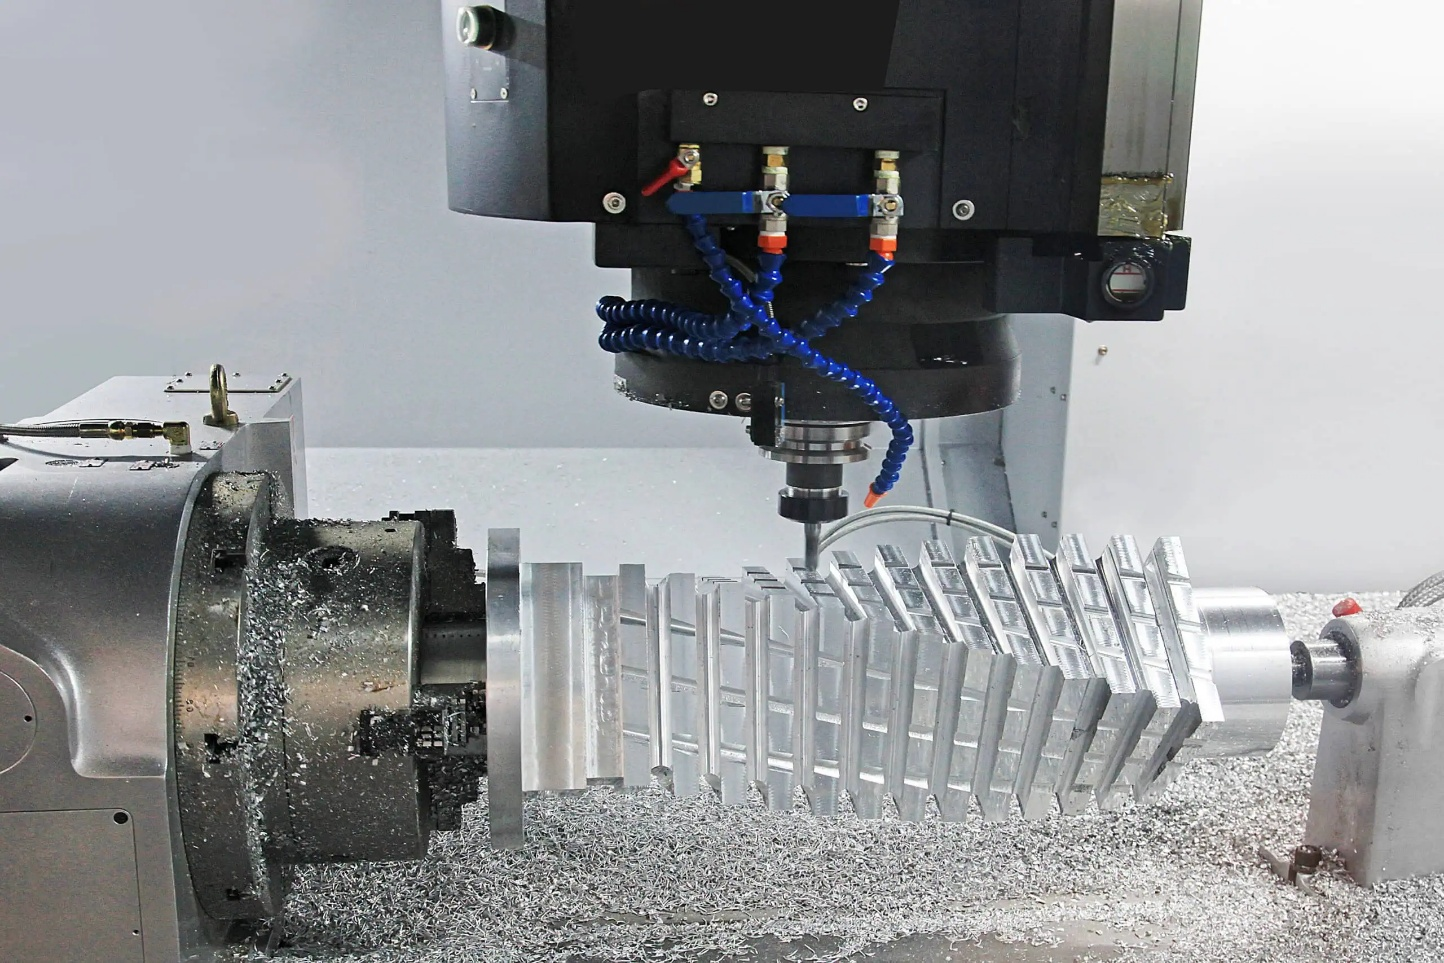
A CNC megmunkálás olyan pontosságot, ismételhetőséget és geometriai képességet biztosít, amelyhez kevés más gyártási folyamat képes. Ugyanakkor költségigényes folyamat is, és a költségeket befolyásoló tényezők egyértelmű megértése nélkül a költségvetések jelentősen alábecsülhetők a tervezési szakaszban. A gyártók, a mérnökök és a terméktervezők számára egyaránt a CNC megmunkálási költségek megértése nem csupán beszerzési kérdés, hanem egy tervezési tudományág is.
Mennyibe kerül a CNC megmunkálás
A megmunkálási költségeket ritkán határozza meg egyetlen változó. Az anyagválasztás, az alkatrész geometriája, a tűréshatárok, a gyártási mennyiség és a másodlagos simító műveletek mind hozzájárulnak a megmunkált alkatrész végső árához. A tervezési fázisban hozott döntések aránytalanul nagy hatással vannak ezekre a költségekre, gyakran nagyobb mértékben, mint az árajánlatadási szakaszban folytatott tárgyalások. Ez a cikk a CNC megmunkálás fő költségtényezőit vizsgálja, és gyakorlati stratégiákat határoz meg a kiadások csökkentésére az alkatrész minőségének vagy funkcionális teljesítményének feláldozása nélkül.
Anyagválasztás és annak hatása a CNC megmunkálási költségekre
Az anyagválasztás az egyik legkorábbi és legfontosabb döntés a CNC megmunkálási folyamatban. Nemcsak a nyersanyag beszerzési költségét befolyásolja, hanem a szükséges forgácsolószerszámokat, az alkatrész megmunkálásához szükséges ciklusidőt és a szerszámok kopási sebességét is. Egy pusztán teljesítményalapú, megmunkálhatóságot figyelmen kívül hagyó anyag jelentősen megnövelheti az alkatrész teljes költségét, ami meghaladná azt, amit a nyersanyag ára önmagában sugallna.
Miért fontos az anyagválasztás?
Minden anyag másképp viselkedik forgácsolási körülmények között. Egyes anyagok gyorsan megmunkálhatók minimális szerszámkopással, így a ciklusidők rövidek és a szerszámköltségek alacsonyak maradnak. Mások nagy forgácsolóerőket generálnak, lassabb sebességet igényelnek, és gyorsan koptatják a lapkákat, ami mind növeli az alkatrészenkénti költséget. Ha egy gyártási tételre szorozzuk őket, ezek a különbségek jelentőssé válnak. Az anyagköltség tehát nem csak a készlet kilogrammonkénti ára, hanem a beszerzési költség, a megmunkálási idő és a szerszámfelhasználás összessége. [1]
Költségkülönbségek a gyakori anyagok között
A gyakran használt CNC megmunkálóanyagok költségprofilja jelentősen eltér:
- Alumínium: A legtöbb alkalmazásban a legköltséghatékonyabb megmunkálható anyag. Az olyan alumíniumötvözetek, mint a 6061 és a 7075, nagy sebességgel és alacsony forgácsolóerőkkel forgácsolnak, kiváló felületi minőséget biztosítva minimális szerszámkopás mellett. A nyersanyagköltség mérsékelt, a ciklusidők pedig rövidek, így az alumínium az alapértelmezett választás a költségérzékeny alkalmazásokhoz, ahol a szilárdság-tömeg arány számít.
- Lágyacél: Mérsékelt árú alapanyag, és standard forgácsolási körülmények között ésszerűen megmunkálható. A lágyacél költséghatékony választás olyan szerkezeti elemekhez, ahol nincs szükség korrózióállóságra, és hőkezelés sem előírás.
- Rozsdamentes acél: Drágább, mint a lágyacél, mind az anyagköltség, mind a megmunkálási költség tekintetében. Az olyan minőségek, mint a 304 és 316, forgácsolás közben felkeményednek, ami éles lapkákat, mérsékelt forgácsolási sebességet és állandó előtolási sebességet igényel a súrlódás és a korai szerszámtörés elkerülése érdekében. Azonos alkatrészgeometriák esetén a ciklusidők hosszabbak, mint az alumínium vagy a lágyacél esetében.
- Titán: A legdrágábban megmunkálható anyagok közé tartozik. A titánötvözetek alacsony hővezető képességgel rendelkeznek, ami azt jelenti, hogy a forgácsolás során keletkező hő a szerszám élénél koncentrálódik, ahelyett, hogy a forgácsban eloszlana. Ez drámaian felgyorsítja a szerszámkopást, növeli a szerszámköltségeket, és lassabb forgácsolási sebességet igényel, ami meghosszabbítja a ciklusidőt. Egy titán alkatrész megmunkálása háromszor-ötször többe kerülhet, mint egy hasonló alumínium alkatrészé.
- Műszaki műanyagok: Az olyan anyagok, mint a Delrin, a PEEK és a nejlon, olcsón megmunkálhatók a forgácsolóerők és a szerszámkopás szempontjából, de gondos rögzítést igényelnek a munkadarab elhajlásának és hőtágulásának kezelése érdekében a forgácsolás során. Alacsony terhelésű alkalmazásoknál költséghatékony alternatívát kínálnak a fém alkatrészekkel szemben. [2]
Hogyan befolyásolja az anyagmegmunkálhatóság a költségeket?
A megmunkálhatóság közvetlenül befolyásolja a ciklusidőt és a szerszámfogyasztást, amelyek mindkettő jelentős költségtényező:
- A könnyebben megmunkálható anyagok nagyobb forgácsolási sebességet és előtolási sebességet tesznek lehetővé, csökkentve az alkatrészenkénti ciklusidőt és növelve a gép kihasználtságát.
- A kemény anyagok lassabb paramétereket, gyakoribb lapkacserét és esetenként speciális szerszámminőségeket igényelnek, amelyek mind növelik a költségeket.
- A hosszú, szálas forgácsokat hozó anyagok, mint például egyes rozsdamentes acélminőségek, fokozott figyelmet igényelnek a forgácskezelés terén, ami potenciálisan növelheti a kezelő beavatkozási idejét.
Hasznos összehasonlítás lehet egy egyszerű rögzítőkonzol megmunkálása 6061-es alumíniumból és 5-ös minőségű titánból (Ti-6Al-4V). Az alumínium konzol akár 8 perc alatt is elkészíthető, egyetlen lapkával 50 vagy több alkatrészen át. Az azonos geometriájú titán megfelelője 35-40 perces ciklusidőt igényelhet, 10-15 alkatrészenkénti lapkacserével, ami négyszeresére vagy még nagyobb mértékben növeli mind a gépidőt, mind a szerszámköltséget.
Költségcsökkentési tippek
- Igazítsa az anyag teljesítményét a tényleges követelményekhez: A titán vagy a kiváló minőségű rozsdamentes acél kiválasztása egy olyan alkatrészhez, amely mérsékelt terhelésnek lesz kitéve kedvező környezetben, elkerülhető költség. A megfelelő, nem pedig túlzott teljesítményjellemzőkkel rendelkező anyag kiválasztása az egyik legegyszerűbb költségcsökkentési döntés a tervezési szakaszban.
- Vegyük figyelembe az alternatív ötvözeteket: Sok esetben egy megfelelő hőkezeléssel kezelt, alacsonyabb ötvözetű acél vagy egy megfelelő eloxálási kezeléssel kezelt alumíniumötvözet összehasonlítható szervizteljesítményt nyújt jelentősen alacsonyabb megmunkálási költségek mellett, mint egy prémium ötvözet.
- Műszaki műanyagok értékelése: A kémiai vagy elektromos környezetben működő nem szerkezeti alkatrészek esetében a PEEK vagy a Delrin a fémes megfelelőjű anyagok költségének töredékéért is teljesítheti az összes funkcionális követelményt.
Alkatrésztervezés összetettsége és megmunkálási idő
Az anyagválasztás után az alkatrésztervezés összetettsége a CNC megmunkálási költségek legfontosabb meghatározója. A geometria mindent meghatároz: a szükséges beállítások számát, a szükséges szerszámokat, a felhasznált ciklusidőt és a folyamat végén szükséges ellenőrzési erőfeszítést. Egy geometriailag túlméretezett, funkcionális célt nem szolgáló jellemzőkkel rendelkező alkatrész előállítása minden szakaszban többe kerül anélkül, hogy további teljesítménybeli előnyt biztosítana.
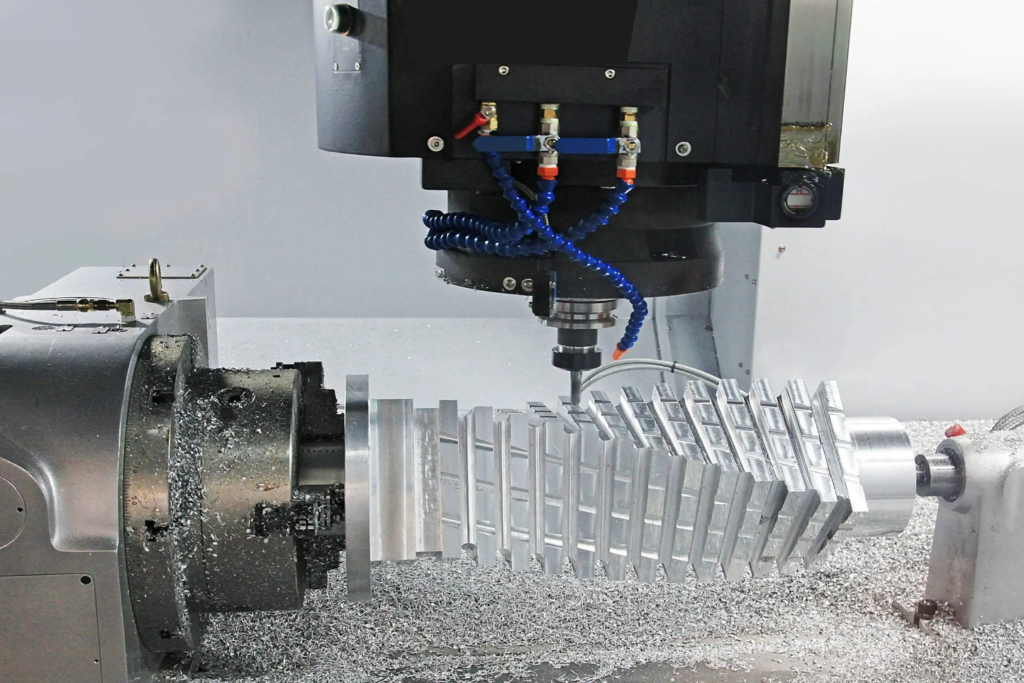
Hogyan befolyásolja a tervezés a gyártási költségeket
Az összetett geometriák több gépi műveletet, több szerszámcserét és sok esetben további beállításokat igényelnek, ahol az alkatrészt át kell pozicionálni és újra kell rögzíteni ahhoz, hogy a különböző tájolásokból származó jellemzőkhöz hozzá lehessen férni. Minden további beállítás megnöveli a megmunkálási időt, a munkaerőt és a felhalmozódott pozicionálási hibák lehetőségét. Egy olyan alkatrész, amely egyetlen beállítással elkészíthető egy háromtengelyes megmunkálóközponton, szinte mindig olcsóbb lesz, mint egy geometriailag hasonló alkatrész, amely két vagy három beállítást igényel, még akkor is, ha az alapanyag és a tűrések azonosak. [3]
Költségnövelő tervezési jellemzők
Bizonyos geometriai jellemzők folyamatosan növelik a megmunkálási költségeket, és csak akkor szabad használni, ha funkcionálisan indokolt:
- Mély zsebek: A mély zsebek megmunkálásához nagy kinyúlású szerszámokra van szükség, amelyek kevésbé merevek és hajlamosabbak a rezgésekre, ami lassabb forgácsolási paramétereket és több fogásvételt tesz szükségessé a kívánt felület eléréséhez. A 3:1-nél nagyobb mélység-szélesség arány észrevehetően növeli a költségeket; a 6:1-nél nagyobb arányok aránytalanul drágává tehetik az adott alkatrészt a méretéhez képest.
- Vékony falak: A fémben 1.5 mm-nél, műanyagban 2.5 mm-nél vastagabb szakaszok a forgácsolóerők hatására elhajlanak, ami csökkentett forgácsolási mélységet, lassabb előtolási sebességet és gondos szerszámpálya-szekvenciálást igényel a darab selejtjének elkerülése érdekében. Ezen beállítások mindegyike növeli a ciklusidőt.
- Szűk belső sarkok: A CNC marószerszámok hengeresek, ami azt jelenti, hogy a belső sarkok csak a szerszám sugarával megegyező minimális sugárral hozhatók létre. Az éles belső sarkok meghatározásához vagy szikraforgácsolásra van szükség másodlagos műveletként, vagy nagyon kis méretű marókra, amelyek alacsony előtolási sebességgel működnek, mindkettő drága. A sarkok legnagyobb elfogadható sugarú kialakítása közvetlenül csökkenti a költségeket.
- Komplex kontúrok: A szobrászati felületek és az összetett háromdimenziós kontúrok öttengelyes megmunkálást vagy több háromtengelyes beállítást igényelnek speciális gömbfejű szerszámokkal. Mindkét megközelítés növeli a programozási időt, a ciklusidőt és a gép óradíját a prizmás geometriákhoz képest.
- Alulvágások: Az olyan jellemzők, amelyekhez nem lehet standard szerszámelrendezésekkel hozzáférni, speciális alámetsző szerszámokat, további beállításokat vagy alternatív eljárásokat, például üregelőt igényelnek. Ahol az alámetszések funkcionálisan nem elengedhetetlenek, a tervezési szakaszban történő kiküszöbölésük aránytalanul nagy költségtényezőt szüntet meg. [4]
A tűrések és a felületkezelések szerepe
A tűrések és a felületkezelési előírások közvetlen és mérhető hatással vannak a megmunkálási költségekre:
- Szigorú tűréshatárok: Az IT7-nél szigorúbb tűrések lassabb simító meneteket, gyakoribb folyamatközi mérést, valamint nagyobb figyelmet igényelnek a hőstabilitásra és a szerszámkopás kezelésére. Mindezek költségekkel járnak. Egy nem kritikus jellemző ±0.005 mm-es tűréshatárának előállítása és ellenőrzése lényegesen többe kerül, mint a ±0.05 mm-es tűréshatáré, és nincs funkcionális előnye, ha az jellemző nem igényli ezt a pontosságot.
- Finom felületkezelés: A 0.8 µm alatti Ra értékek eléréséhez jellemzően alacsony előtolási sebességgel végzett simító menetekre, és bizonyos esetekben másodlagos műveletekre, például köszörülésre vagy honolásra van szükség. A 0.4 µm-es Ra érték megadása egy festendő vagy bevonandó felületen szükségtelen költségeket okoz.
- Vizsgálati költség: A szigorúbb tűrések szigorúbb ellenőrzést igényelnek, beleértve a koordináta-mérőgépes mérést és az eredmények dokumentálását. Az ellenőrzési idő és a dokumentáció növeli a teljes alkatrészköltséget, különösen kis volumenű gyártás esetén, ahol a beállítási és ellenőrzési költségek nem amortizálhatók egy nagy tételben.
Példa
Hasznos szemléltetés lehet egy egyszerű téglalap alakú alumínium ház összehasonlítása egy hasonló külső méretű házzal, amely több belső zsebet, ívelt falakat, összetett szögekben süllyesztett furatokat és számos, ±0.01 mm-es tűrésű jellemzőt tartalmaz. Az egyszerű házhoz egy beállítás, három szerszám és 15 perc ciklusidő szükséges. Az összetett változathoz három beállítás, nyolc szerszám, 90 perc ciklusidő és egy koordináta-mérő gépes ellenőrzési rutin szükséges. Az összetett alkatrész megmunkálási költsége könnyen ötször-nyolcszor magasabb lehet, amit teljes mértékben a tervezési döntések, nem pedig az anyag- vagy térfogatbeli különbségek határoznak meg.
Költségcsökkentési tippek
- Egyszerűsítsük a geometriát, ahol a függvény megengedi: Egy alkatrész minden jellemzőjének meg kell érdemelnie a helyét. Ha egy ívelt fal, mély zseb vagy összetett kontúr nem járul hozzá az alkatrész funkciójához, akkor egy egyszerűbb geometriával való cseréje csökkenti a költségeket a teljesítmény csökkenése nélkül.
- Használjon szabványos furatméreteket és sugarakat: A szabványos fúróméretekhez tartozó furatok és a szabványos maróméretekhez tartozó belső sugarak tervezése kiküszöböli a speciális szerszámok szükségességét és csökkenti a szerszámcsere gyakoriságát.
- Szelektíven alkalmazzon szűk tűréshatárokat: Azonosítsa azokat a jellemzőket, amelyek valóban szigorú tűréshatárokat igényelnek – jellemzően az illeszkedő felületeket, a csapágyüléseket és az illesztési jellemzőket –, és minden más területen szabványos tűréshatárokat határozzon meg. Ez az egyszerű szabály jelentősen csökkentheti az ellenőrzési időt és a befejezési ciklusidőt egy gyártási tételben. [4]
Gépbeállítás, szerszámozás és munkaköltségek
Az anyag és a tervezés összetettsége határozza meg, hogy mit kell tenni egy alkatrész előállításához. A beállítás, a szerszámozás és a munkaerő határozza meg, hogy mennyibe kerül. Ezt a három költségkategóriát gyakran alábecsülik az árajánlatadási szakaszban, különösen a kis volumenű és prototípus munkák esetében, ahol a teljes alkatrészköltség nagyobb részét tehetik ki, mint maga a megmunkálási idő.
CNC megmunkálás beállítási költségei
Mielőtt egyetlen vágást is elvégeznének, jelentős mennyiségű munkára van szükség a gép, a program és a befogók gyártásra való előkészítéséhez:
- CNC programozás és CAM előkészítés: Egy CNC programozónak értelmeznie kell az alkatrész rajzát, létre kell hoznia vagy importálnia kell a CAD modellt, szerszámpályákat kell generálnia a CAM szoftverben, szimulálnia kell a programot az ütközésmentes mozgás ellenőrzése érdekében, és utólag fel kell dolgoznia a kódot az adott gépvezérlőhöz. Egy egyszerű alkatrész esetében ez egy-két órát is igénybe vehet. Egy összetett, több beállításból álló alkatrész esetében a programozás egy teljes napot vagy többet is igénybe vehet. Ez az idő a munkához tartozik, függetlenül attól, hogy hány alkatrészt gyártanak.
- Lámpatest tervezése és gyártása: Egyedi befogókra akkor van szükség, ha a standard satuk vagy tokmányok nem tudják megfelelően elhelyezni és rögzíteni az alkatrészt. Az egyedi befogók tervezése és megmunkálása többletköltségeket okoz, amelyeket a gyártás során meg kell téríteni. Egyszeri prototípus esetében a befogók költsége vetekedhet magának az alkatrésznek a megmunkálási költségével.
- Gépbeállítás és próbaüzem: A program betöltése, a szerszámeltolások beállítása, az első alkatrész kipróbálása és a gyártás megkezdése előtti beállítások elvégzése időt vesz igénybe a gépen. Ezt a beállítási időt jellemzően a teljes gépi óradíjjal számolják el, így rövid gyártási sorozatok esetén jelentős költségtényező. [5]
Szerszámozási költségek
A forgácsolószerszámok a CNC megmunkálás visszatérő költségei, amelyek az anyagigény és a termelési mennyiség függvényében is arányosak:
- Forgácsolószerszámok és betétek: A standard keményfém lapkák esztergáláshoz és maráshoz viszonylag alacsony darabárral rendelkeznek, de a speciális szerszámok, mint például az alakformáló szerszámok, menetmarók, kis átmérőjű marók és PCD lapkák lényegesen magasabb áron kaphatók. Egyetlen PCD lapka alumínium simításhoz többe kerülhet, mint egy egész doboz standard keményfém lapka.
- Szerszámcsere kopás miatt: A gyártás során a lapkákat meghatározott időközönként indexelik vagy cserélik a méretkonzisztencia megőrzése érdekében. A csere gyakorisága az anyagtól, a forgácsolási paraméterektől és a szükséges tűréshatártól függ. Nehezen megmunkálható anyagok, például titán vagy edzett acél esetén az alkatrészenkénti szerszámköltség jelentős lehet, és ezt a kezdetektől fogva bele kell számítani az árajánlatba. [6]
Munkaigény
A CNC megmunkálás nagyrészt automatizált, de nem munkaerő-mentes. Három munkaerő-kategória járul hozzá az alkatrész költségéhez:
- CNC programozók: Felelős a műszaki rajzok ellenőrzött gépprogramokká alakításáért. A programozási készség közvetlenül befolyásolja a ciklusidő hatékonyságát, mivel egy jól optimalizált program 20-30 százalékkal csökkentheti a ciklusidőt egy alap programhoz képest.
- Gépkezelők: Munkadarabok be- és kirakodása, a folyamat felügyelete, folyamat közbeni mérések végrehajtása, szerszámcserék kezelése és riasztásokra való reagálás. Nagy volumenű gyártás esetén, jól bevált folyamatokkal, egy kezelő több gépet is képes egyszerre kezelni, csökkentve az alkatrészenkénti munkaerőköltségeket. Kis volumenű vagy összetett munkák esetén a kezelő-gép arány magasabb.
- Minőségellenőrök: A kész alkatrészeket össze kell hasonlítani a rajzi követelményekkel, CMM berendezéseket kell működtetni, és szükség esetén ellenőrzési jegyzőkönyveket kell készíteni. Az ellenőrzési munkaerő gyakran figyelmen kívül marad a költségbecslésekben, de jelentőssé válik a sok kritikus méretű vagy dokumentált tanúsítást igénylő alkatrészek esetében.
Példa
A beállítási költség és a termelési mennyiség közötti kapcsolatot a legvilágosabban egy egyszeri prototípus és egy gyártási tétel összehasonlítása szemlélteti. Vegyünk egy megmunkált alumínium alkatrészt, amely alkatrészenként két óra programozást, egy óra gépbeállítást és 20 perc ciklusidőt igényel. Egyetlen prototípus esetében a teljes elszámolt idő körülbelül három óra húsz perc, amelyből csak húsz perc a tényleges forgácsolási idő. A beállítási és programozási költség a teljes összeg 83 százalékát teszi ki. Egy 50 azonos alkatrészből álló tétel esetében ugyanaz a beállítási és programozási költség eloszlik a tételben, így az alkatrészenkénti nem forgácsolással járó többletköltség öt perc alá csökken, és a ciklusidő, ahogy annak lennie kell, dominálja a költségeket.
Költségcsökkentési tippek
- Az alkatrésztervek szabványosítása: A termékcsaládon belüli egységes alakzatméretek, furatmintázatok és anyagspecifikációk használata lehetővé teszi a rögzítőelemek, programok és szerszámok újrafelhasználását több munkánál is, így a beállítási beruházás több alkatrészre vetítve amortizálódik.
- Meglévő szerelvények és szerszámok újrafelhasználása: Egyedi rögzítőelem tervezése előtt értékelje, hogy egy meglévő moduláris rögzítőrendszer vagy egy egyszerű lágypofás módosítás képes-e megfelelően elhelyezni az alkatrészt. Az egyedi rögzítőelemek gyártásának elkerülése költségeket és átfutási időt takarít meg.
- Műveletek kombinálása: Az alkatrészek olyan tervezése, hogy minden funkció egyetlen beállítással elérhető legyen, teljesen kiküszöböli a további beállítási költségeket. Már a három beállításról kettőre való szerény csökkentés is jelentősen csökkentheti az alkatrész teljes költségét kis volumenű gyártás esetén. [6]
Termelési mennyiség és a tételméret hatásai
A termelési volumen az egyik legerősebb eszköz a CNC megmunkálási költség alkatrészenkénti szabályozására. A programozással, a beállítással és a befogással kapcsolatos fix költségek nagyrészt állandóak maradnak, függetlenül attól, hogy hány alkatrész készül egy sorozatban. A tételméret növekedésével ezek az fix költségek több alkatrész között oszlanak meg, fokozatosan csökkentve az egységenkénti költséghozzájárulást. Ennek az összefüggésnek a megértése lehetővé teszi a gyártók és a tervezők számára, hogy megalapozott döntéseket hozzanak a rendelési mennyiségekről, a gyártásütemezésről, valamint a prototípus-készítés és a gyártás gazdaságosságáról.
CNC megmunkálás kis tételű gyártáshoz
Miért befolyásolja a mennyiség az egységköltséget
Egy CNC-megmunkált alkatrész egységköltsége két különálló összetevőből áll: a mennyiséggel nem változó fix költségekből, és a gyártott alkatrészek számával közvetlenül arányos változó költségekből. Az állandó költségek magukban foglalják a programozást, a CAM előkészítését, a befogóberendezések beállítását és a gép kipróbálását. A változó költségek magukban foglalják az alkatrészenkénti ciklusidőt, a szerszámfelhasználást, az anyagot és az alkatrészenkénti ellenőrzési időt. Alacsony volumen esetén az állandó költségek dominálnak, és az egységköltség magas. A volumen növekedésével az egységenkénti állandó költségek csökkennek, és a változó költségek válnak az egységár elsődleges mozgatórugójává. Ez a CNC-megmunkálás alapvető gazdasági szerkezete, és az oka annak, hogy a prototípus alkatrészek egységenként mindig többe kerülnek, mint az azonos geometriájú gyártási alkatrészek. [7]
Költségkülönbségek a termelési mennyiségek között
A költségprofil jelentősen eltolódik a különböző volumenszintek között:
- Egyedi gyártás: Az egységköltség a maximumon van. A programozás, a beállítás és a próbaüzem teljes terhe egy félre hárul. Elsődleges ellenőrzésre van szükség, és nincs lehetőség a folyamat optimalizálására ismétlődő ciklusokon keresztül. A prototípus árazása ezt a valóságot tükrözi, és ennek megfelelően kell költségvetésbe foglalni.
- Kis volumenű gyártás (10-50 alkatrész): A beállítási költségek elkezdenek szétterjedni a tételben, ami észrevehetően csökkenti az egységköltséget az egy darabos gyártáshoz képest. Az alkatrészenkénti rezsiköltség azonban továbbra is jelentős, és az átdolgozás vagy a selejt arányosan nagy hatással van a tételgazdaságosságra.
- Közepes volumenű gyártás (50-500 alkatrész): A beállítási és programozási költségek a teljes tételköltség kis részét teszik ki. A ciklusidő és az anyag dominál az egységköltségben, és a folyamatoptimalizálási erőfeszítések, mint például a szerszámpálya finomítása és a forgácsolási paraméterek hangolása mérhető megtérülést hoznak. A szerszámfelhasználás láthatóbb költségkomponenssé válik ezen a volumenszinten.
- Nagy volumenű gyártás (500 alkatrész és afelett): Az egységköltséget szinte teljes mértékben a ciklusidő, az anyag és a szerszámozás határozza meg. Az állandó költségek alkatrészenként elhanyagolhatók. Ekkora volumen mellett a ciklusidő csökkentésébe, a dedikált rögzítőelemekbe, valamint az automatizált be- és kirakodásba történő befektetések erős megtérülést biztosítanak. [8]
Méretgazdaságosság a CNC megmunkálásban
Az egyszerű költségeloszláson túl a nagyobb termelési volumenek olyan működési hatékonyságot tesznek lehetővé, amely tovább csökkenti az egységköltséget:
- Csökkentett munkaköltség egységenként: Ahogy a gépkezelők megismerkednek egy feladattal, a rakodási, mérési és felügyeleti idők csökkennek. Nagy volumenű gyártások esetén, ha egy gépkezelő egyszerre több gépet is kezel, az jelentősen csökkenti az egyes alkatrészekre jutó munkaerőköltségeket.
- Javított gépkihasználtság: A hosszabb gyártási ciklusok csökkentik a beállításra és átállásra fordított gépidő arányát a forgácsolási időhöz képest, javítva a berendezések általános hatékonyságát és csökkentve az egyes alkatrészekre jutó tényleges óraköltséget.
- Folyamatstabilizálás: Hosszú gyártási ciklus alatt a folyamat egy állandó állapotba kerül, ahol a szerszámkopási minták kiszámíthatóak, az ellenőrzési időközök optimalizálhatók, és a selejtarányok csökkennek, mivel a kezelők azonosítják és korrigálják a szisztematikus eltéréseket.
Példa
A mennyiségi gazdaságosság konkrét példája 10, 100 és 1,000 azonos alumínium ház gyártásának egységköltségének összehasonlítása, amelyek mindegyikének ciklusideje 25 perc, a beállítási és programozási költsége pedig összesen 300 dollár. 10 alkatrész esetében a beállítási költség önmagában 30 dollárt tesz ki alkatrészenként, a megmunkálási idő figyelembevétele előtt. 100 alkatrész esetében ez a hozzájárulás 3 dollárra csökken alkatrészenként. 1,000 alkatrész esetében lényegében elhanyagolható, 0.30 dollár alkatrészenként. A ciklusidő költsége mindhárom forgatókönyvben állandó marad, de a teljes egységköltségen belüli részesedése a mennyiség növekedésével növekszik, így a költségcsökkentés fókusza a beállításoptimalizálásról a ciklusidő csökkentésére helyeződik át a mennyiségek növekedésével.
Költségcsökkentési tippek
- Rendelések összevonása nagyobb kötegekbe: Ahol a raktárkészlet és a pénzforgalom lehetővé teszi, több kisebb rendelés egyetlen nagyobb gyártási sorozattá való összevonása csökkenti a beállítások gyakoriságát és hatékonyabban osztja el az állandó költségeket. Már a tételméret 25-ről 50 alkatrészre való megduplázása is jelentős egységköltség-csökkenést eredményezhet.
- Tervezd meg hatékonyan a termelési ütemterveket: Az azonos anyagot, befogókat vagy szerszámokat használó hasonló alkatrészek egymást követő gyártási sorozatokba csoportosítása csökkenti a feladatok közötti átállási időt és javítja az üzem általános hatékonyságát.
- Minimális gazdaságos rendelési mennyiségek értékelése: A rendszeresen felhasznált alkatrészek esetében annak a tételméretnek a kiszámítása, amelynél az egységenkénti beállítási költség egy meghatározott küszöbérték alá esik, segít meghatározni egy racionális minimális rendelési mennyiséget, amely egyensúlyt teremt a készletköltség és a megmunkálási gazdaságosság között.
Összegzés
A CNC megmunkálás költségei ritkán egyetlen változó eredményei. Amint a fenti szakaszok mutatják, az anyagválasztás, az alkatrésztervezés összetettsége, a beállítási és szerszámbefektetés, valamint a termelési volumen mind egymástól függetlenül hozzájárul a megmunkált alkatrész végső költségéhez, és kölcsönhatásaik gyorsan összeadódnak, ha több költségtényező van jelen egyszerre. A legfontosabb megállapítás mind a négy területen egységes: a tervezési szakaszban hozott döntések vannak a legnagyobb hatással a teljes gyártási költségre, gyakran nagyobb hatással, mint a terv lezárása után a beszállítóval folytatott tárgyalások.
Azok a mérnökök és terméktervezők, akik megértik ezeket a költségtényezőket, jobb helyzetben vannak ahhoz, hogy megalapozott kompromisszumokat hozzanak korán, amikor a változtatások olcsók, mint későn, amikor már nem azok. A megfelelő, nem pedig túlzott teljesítményű anyag kiválasztása, a geometria egyszerűsítése ott, ahol a funkció megengedi, az egyetlen beállítással történő megmunkálásra való tervezés és a termelési mennyiségek intelligens tervezése nem jelent kompromisszumot a minőség terén. Ezek a jó mérnöki munka tudományágai. A költségtudatos tervezés és a precíziós gyártás nem versengő prioritások; helyesen alkalmazva a gyártási folyamat minden szakaszában erősítik egymást.
Referenciák
Frank, M., Petrick, IJ, El-Amine Lehtihet és Voigt, RC (2002). A szerszámtervezés és -beállítás hatása a gyártási P/M alkatrészek változékonyságára . ResearchGate; ismeretlen. https://www.researchgate.net/publication/242161361_IMPACT_OF_TOOLING_DESIGN_AND_SET-UP_ON_THE_VARIABILITY_OF_PRODUCTION_PM_COMPONENTS
García-Martínez, E., Miguel, V., Mancebo, Á. és Martínez-Martínez, A. (2023). Költséghatékony megmunkálási stratégiák meghatározása alumínium durva zsebmarásához számítógéppel segített gyártással. Advances in Science and Technology , 132 , 176–183. https://doi.org/10.4028/p-2kdotw
Hogyan határozzák meg a CNC megmunkálás költségét ? (2025). Jlccnc.com. https://jlccnc.com/blog/cnc-machining-cost
Jung, J.-Y. (2002). Intelligens Gyártás Folyóirata , 13 (4), 227–238. https://doi.org/10.1023/a:1016092808320
Minguella-Canela, J., Planas, SM, Ayats, JRG és López, MA de los S. (2019). A geometriához, anyaghoz és feldolgozáshoz kapcsolódó különböző költségsémák vizsgálata és összehasonlítása a 3D nyomtatási, fröccsöntési és megmunkálási gyártási technológiák között. Procedia Manufacturing , 41 , 280–287. https://doi.org/10.1016/j.promfg.2019.09.010
Nizami Yusubov, Dmitriy Ardashev, Heyran Abbasova és Ramil Dadashov. (2025). A forgácsolási körülmények és a szerszámkopás hatása a megmunkálási hatékonyságra CNC szerszámgépekben . 1 , 4–19. https://doi.org/10.61413/IYJP4291
Santiago, AM, António José Festas és João Paulo Davim. (2026). Összetett felületek többtengelyes CNC marása 7075 alumíniumból repülőgépipari alkalmazásokhoz. The International Journal of Advanced Manufacturing Technology , 142 (7-8), 3967-3978. https://doi.org/10.1007/s00170-025-17209-9
Soori, M., Arezoo, B. és Dastres, R. (2024). Fenntartható CNC megmunkálási műveletek, áttekintés. Sustainable Operations and Computers , 5 , 73–87. https://doi.org/10.1016/j.susoc.2024.01.001




