

A CNC esztergák a modern gyártásban a legszélesebb körben használt szerszámgépek közé tartoznak, és a hengeres alkatrészek gyártásának gerincét alkotják az autóipartól a repülőgépiparig terjedő iparágakban. A munkadarab egy álló vágószerszámmal szembeni forgatásával a CNC eszterga nagy pontossággal távolítja el az anyagot, így tengelyeket, szerelvényeket, csatlakozókat és számos forgó alkatrészt állít elő.
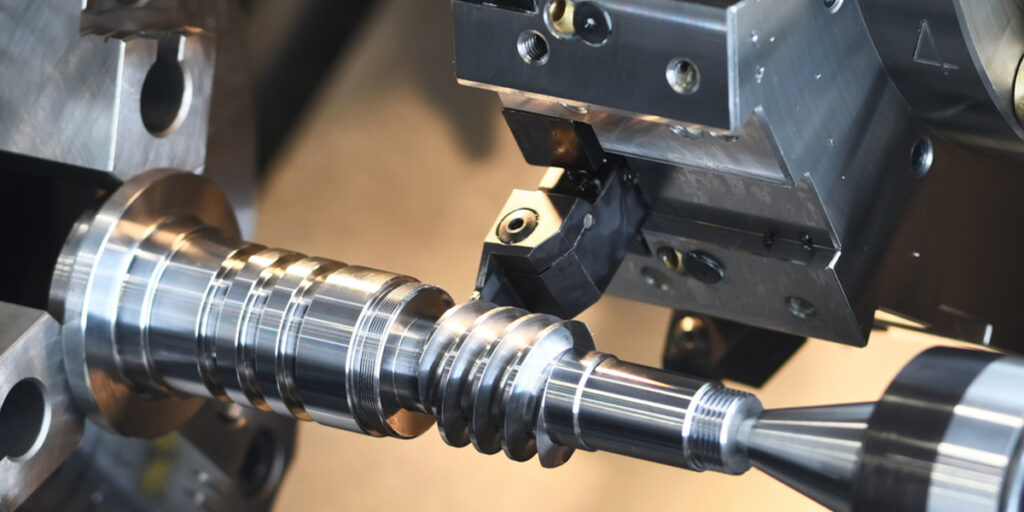
Négy művelet határozza meg a CNC esztergák alapvető képességeit: síkmegmunkálás, esztergálás, menetesztergálás és beszúrás. Mindegyiknek más a célja, mégis a gyakorlatban ritkán végzik őket elkülönítve. Egyetlen alkatrész, például egy hidraulikus csatlakozó vagy egy motortengely, jellemzően mind a négy műveletet egy tervezett sorrendben, egyetlen beállításon belül kell végrehajtani. Az egyes műveletek külön-külön és azok együttes működésének megértése alapvető fontosságú a hatékony CNC esztergálási folyamattervezés és az alkatrészminőség szempontjából.
CNC esztergálás alapjainak megértése
A CNC esztergálás a kiindulópont annak megértéséhez, hogyan lehet hengeres alkatrészeket szigorú méretspecifikációk szerint gyártani. Az egyes műveletek vizsgálata előtt érdemes meghatározni, hogy mi is az a CNC eszterga, hogyan működik mechanikailag, és miért maradnak az esztergaműveletek központi szerepet a precíziós gyártásban a bonyolultabb többtengelyes megmunkálási technológiák elérhetősége ellenére is.
Mi az a CNC esztergálás?
A CNC eszterga egy számítógéppel vezérelt szerszámgép, amely a munkadarabot a központi tengelye körül forgatja, miközben a forgácsolószerszám a programozott pályákon mozog az anyag eltávolítása és a kívánt geometria létrehozása érdekében. Az esztergákat az alapelv különbözteti meg a marógépektől: az esztergán a munkadarab forog, és a szerszám névlegesen álló helyzetben van, míg a marógépen a szerszám forog, és a munkadarab rögzített marad. Ez a különbségtétel az esztergákat eredendően alkalmassá teszi hengeres, kúpos és forgásszimmetrikus geometriák nagy pontosságú és felületi minőségű előállítására.
A CNC vezérlő értelmezi a jellemzően G-kódban írt alkatrészprogramot, és átalakítja azt a gép tengelyeinek, az orsófordulatszámnak és a szerszámválasztásnak a koordinált mozgásává. Ez kiküszöböli a hagyományos esztergákon szükséges kézi beállításokat, és megismételhető eredményeket biztosít a gyártási tételeken keresztül, kezelőről kezelőre történő változtatás nélkül. [1]
CNC eszterga főbb alkatrészei
Az egyes gépalkatrészek funkcionális szerepének megértése tisztázza, hogy a következő szakaszokban tárgyalt műveletek fizikailag hogyan hajtódnak végre:
- Chuck: Befogja és forgatja a munkadarabot. A hárompofás tokmányok szabványosak a kerek anyagokhoz, míg a négypofás tokmányok lehetővé teszik a szabálytalan munkadarabok precíz központosítását.
- Orsó: A forgó szerelvény, amely a tokmányt és a munkadarabot hajtja. Az orsósebesség programozható, és automatikusan igazodik a forgácsolási körülmények változásához.
- Szerszám torony: Több vágószerszámot tart egyszerre, és programvezérléssel a megfelelő szerszámpozícióba indexel, kiküszöbölve a kézi szerszámcserét és csökkentve a ciklusidőt.
- Farokszár: Axiális támasztást biztosít hosszú munkadarabok szabad végén élő vagy holtpont segítségével, megakadályozva az elhajlást a forgácsolóerők alatt.
- CNC vezérlő: A gép számítástechnikai egysége, amely végrehajtja az alkatrészprogramot, kezeli a tengelymozgást, figyeli a forgácsolási feltételeket és kezeli a szerszámeltolás kompenzációját.
Miért fontosak az esztergálási műveletek?
A CNC esztergálási műveletek három olyan gyártási előnyt biztosítanak, amelyeket nehéz alternatív eljárásokkal megismételni:
- Pontosság és ismételhetőség: A modern CNC esztergák gyártási körülmények között ±0.005 mm-es vagy annál jobb átmérőtűrést tartanak fenn, a pozíciós ismétlési pontosság pedig biztosítja, hogy egy tételben minden alkatrész megfeleljen ugyanazon specifikációnak.
- Gyorsabb gyártás: Az automatizált szerszámcserék, az állandó felületi sebesség szabályozása és a programozott többfogású ciklusok jelentősen csökkentik a ciklusidőket a kézi esztergáláshoz képest.
- Csökkentett manuális beavatkozás: Miután egy programot validáltak, a kezelői beavatkozás a munkadarab betöltésére, az időszakos mérésekre és a szerszámkopás figyelésére korlátozódik, csökkentve az emberi hiba kockázatát a nagy volumenű gyártás során.
Ezen előnyök gyakorlati példája egy hidraulikus tengely gyártása, amely síkmegmunkálást, esztergálást, menetmegmunkálást és beszúrást igényel. Mind a négy műveletet egyetlen beállítással végzik el egy CNC esztergán, így végig közös alappontot tartanak fenn, és kiküszöbölik az áthelyezési hibákat, amelyek akkor halmozódnának fel, ha az alkatrészt a gépek között mozgatnák. [2]
CNC homlokművelet
A síkmegmunkálás jellemzően az első művelet, amelyet egy CNC esztergán végeznek, és ez határozza meg minden további művelet méretbeli és geometriai alapját. A nem megfelelően síkmegmunkált munkadarab hosszbeli pontatlanságokat és felületi egyenetlenségeket hordoz, amelyek a teljes megmunkálási folyamaton keresztül átterjednek. Annak ellenére, hogy elméletileg az egyik legegyszerűbb esztergálási művelet, a síkmegmunkálás közvetlen hatással van a kész alkatrész pontosságára.
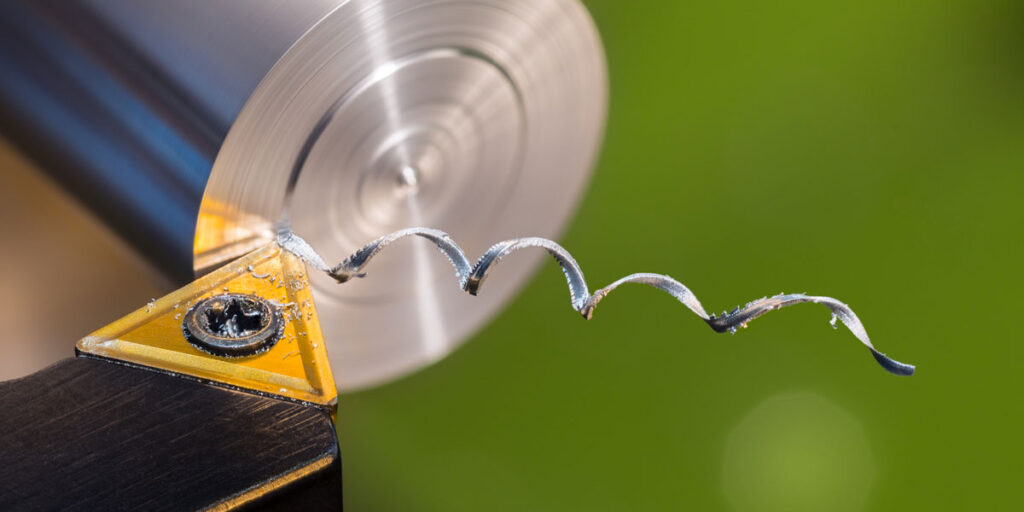
A megmunkálás során alkalmazott homlokművelet
Mi a szembenézés?
A síkesztergálás egy esztergálási művelet, amelynek során a vágószerszám sugárirányban mozog a forgó munkadarab homlokfelületén, anyagot távolítva el, hogy sík, sima felületet hozzon létre, merőlegesen az orsótengelyre. Az elsődleges cél egy tiszta, pontos referenciafelület létrehozása a munkadarab végén, amelyből az axiális méretek mérhetők és szabályozhatók a későbbi műveletek során. Nyersanyagon a homlokfelületek ritkán síkak vagy derékszögűek; a síkesztergálás ezt korrigálja a további megmunkálás megkísérlése előtt.
Hogyan működik a szembenézés
A munkadarabot a tokmányba rögzítik, és programozott orsósebességgel forgatják. A vágószerszámot a munkadarab külső átmérőjére helyezik, és szabályozott előtolási sebességgel sugárirányban befelé, a középpont felé tolják. A szerszám egyetlen vagy több menetben vékony anyagréteget távolít el a teljes felületen, az anyag állapotától és a kívánt felületi minőségtől függően. A síkesztergálás során jellemzően állandó felületi sebességszabályozást alkalmaznak, mivel a forgácsolási sebesség egyébként csökkenne, ahogy a szerszám közeledik a munkadarab közepéhez, ahol a felületi sebesség alacsonyabb. [3]
A síkmegmunkáláshoz általában a 80 fokos gyémánt- vagy trigonlapkákat részesítik előnyben jobbos szerszámtartóba szerelve, amelyek elegendő szabad teret biztosítanak a radiális előtolás irányához, miközben megőrzik az él szilárdságát.
A szembenézés előnyei
- Sima és sík felületeket hoz létre: A megfelelően megmunkált vég geometriailag megbízható felületet biztosít a későbbi mérésekhez, alkatrész-illesztésekhez vagy szegnyereg-középfúráshoz.
- A munkadarab pontos hosszának meghatározása: A homlokesztergálás során eltávolítják a felesleges anyagot a munkadarab végéről, hogy az elérje a megfelelő kezdőhosszt az átmérőesztergálás megkezdése előtt.
- Javítja a méretkonzisztenciát: A sorozatgyártás során az egységes homlokmegmunkálás biztosítja, hogy minden munkadarab ugyanarról a tengelyirányból induljon ki, csökkentve a hosszvariációt a sorozaton belül.
Általános alkalmazások
A homlokzatburkolást számos termelési forgatókönyvben alkalmazzák:
- Nyers alaplé elkészítése: A fűrészeléssel vágott rúdanyagnak jellemzően érdes, enyhén ferde végfelületei vannak. A további megmunkálás előtt vágja le a derékszögű homlokfelületeket, és simítsa le ezeket a felületeket.
- Referenciafelületek létrehozása: A homloklapok vonatkoztatási felületként szolgálnak az axiális mérésekhez esztergálás, menetesztergálás és beszúrás során.
- Tengelyvégek befejezése: A kész tengelyeken a homlokcsiszolás tiszta végfelületeket eredményez, amelyek az alkatrészek megfelelő illeszkedéséhez és összeszereléshez szükségesek.
Best Practices
- Előtolási sebesség kiválasztása: A síkmegmunkálási előtolási sebesség jellemzően 0.05 és 0.2 mm/fordulat között mozog, a kívánt felületi minőségtől függően. Durvább előtolás elfogadható nagyoló menetekhez; simító menetekhez alacsonyabb előtolás szükséges az 1.6 µm alatti Ra értékek eléréséhez.
- A szerszám zörgésének elkerülése: A síkmegmunkálás során fellépő rezgések leggyakoribb oka a szerszám túlnyúlásának túlzott mértékűsége vagy a munkadarab befogásának hiányosságai. A szerszám túlnyúlásának minimalizálása és a tokmány biztonságos befogása jelentősen csökkenti a rezgések kialakulásának valószínűségét.
- A szerszám helyes beállítása: A forgácsolószerszámot pontosan a középvonal magasságára kell beállítani. A középvonal fölé vagy alá beállított szerszám megmunkálatlan anyagcsúcsot hagy a munkadarab középpontjában, és domború, nem pedig sík felületet hoz létre. [4]
A gyakorlatban a felületkezelés egy reprezentatív példája az acélrúd előkészítése a motortengely esztergálása előtt. A nyers rúd végét felületkezelik, hogy tiszta axiális viszonyítási pontot hozzanak létre, majd egy központosító fúrót alkalmaznak a felületen, hogy szegnyereg-támasztást biztosítsanak a következő esztergálási műveletekhez.
CNC esztergálási művelet
Az esztergálás a CNC esztergák meghatározó művelete, és ez a folyamat, amelyről a gép a nevét kapta. Míg a síkesztergálás a munkadarab véggeometriáját célozza meg, addig az esztergálás a hengeres testet formálja, csökkenti az átmérőket, lépcsőket hoz létre, kúpokat hoz létre és összetett profilokat hoz létre. A tengelygyártásban az esztergálás teszi ki az anyagleválasztás nagy részét, és közvetlenül meghatározza a kész alkatrész méretpontosságát és felületi minőségét.
Mi az esztergálás?
Az esztergálás egy anyagleválasztási folyamat, amelynek során a forgácsolószerszám axiálisan mozog egy forgó munkadarab mentén, csökkentve annak külső átmérőjét egy programozott célértékre. A szerszám folyamatosan érintkezik a munkadarab felületével, miközben végighalad a vágás hosszán, hengeres felületet hozva létre, amelynek átmérőjét a radiális fogásmélység, hosszát pedig a szerszám axiális elmozdulása határozza meg. Az így kapott átmérő pontossága a gép geometriájától, a szerszám állapotától, a forgácsolási paraméterektől és a munkadarab merevségétől függ, amelyeket mind megfelelő határokon belül kell szabályozni a megadott tűréshatárok betartása érdekében. [5]
Az esztergálási műveletek típusai
A CNC esztergálás számos különböző művelettípust foglal magában, amelyek mindegyike egy adott geometriai követelménynek felel meg:
- Egyenes kanyarodás: A szerszám rögzített radiális mélységben mozog az orsótengelyhez képest, így a fogás teljes hosszában egyenletes hengeres átmérőt hoz létre. Ez a leggyakoribb esztergálási művelet, és képezi a csapágyülések, a csapágycsapok felületei és az általános hengeres jellemzők alapját.
- Lépcsős fordulás: A szerszám egymást követő axiális pozíciókban több különböző átmérőjű darabot munkál meg, így lépcsős profilt hoz létre, amint azt a többátmérős tengelygyártás kapcsán részletesen tárgyaltuk. Minden lépés megköveteli a szerszámtól az átmenetet egy hengeres fogazás és egy vállfelület között, ami minden átmenetnél precíz Z-tengelyirányú pozicionálást igényel.
- Kúpesztergálás: A szerszám egyszerre mozog mind az X, mind a Z tengely mentén egy programozott arányban, kúpos felületet hozva létre. A kúpok gyakoriak a szerszámszárakon, orsóorrokon és csőszerelvényeken, ahol önzáró vagy tömítő kúpos csatlakozásokra van szükség.
- Profilesztergálás: A szerszám egy komplex programozott kontúrt követ, görbe vagy szabálytalan axiális profilokat hozva létre. Ezt olyan alkatrészekhez használják, mint a vezérműtengelyek, formázóhengerek és minden olyan alkatrész, ahol az átmérő folyamatosan változik, nem pedig különálló lépésekben.
Az esztergálás minőségét befolyásoló tényezők
Négy fő folyamatparaméter szabályozza az esztergálási művelet eredményét:
- Vágási sebesség: A forgácsolási sebesség, amelyet felületi méterben/percben fejeznek ki, meghatározza azt a sebességet, amellyel a lapka éle eléri a munkadarab anyagát. A túl alacsony sebesség élrátétképződést és gyenge felületi minőséget okoz; a túl nagy sebesség felgyorsítja a szerszámkopást és a munkadarab felületének hőkárosodását okozhatja. Közepes széntartalmú acél esetében a bevonatos keményfém lapkák esetén a 200-300 m/perc forgácsolási sebesség a jellemző kiindulási feltétel.
- Előtolási sebesség: Szabályozza a szerszám axiális előtolását orsófordulatonként. Az előtolási sebesség közvetlenül befolyásolja a felületi érdességet; az alacsonyabb előtolás finomabb felületeket eredményez, de növeli a ciklusidőt. Csapágyülések simító megmunkálásánál a jellemző előtolási sebesség 0.05–0.1 mm/fordulat.
- Vágási mélység: Meghatározza a menetenként eltávolított radiális anyagmennyiséget. A nagyoló menetek 2-5 mm-es mélységet alkalmaznak az anyagleválasztási sebesség maximalizálása érdekében, míg a simító menetek 0.1-0.3 mm-es mélységet alkalmaznak a méretpontosság eléréséhez anélkül, hogy túlzott forgácsolóerőket hoznának létre.
- A szerszám anyaga: A bevonatos keményfém a standard választás acélesztergáláshoz nagyoló és simító megmunkálásoknál. A kerámia lapkákat edzett anyagok nagysebességű simítására, míg a CBN lapkákat 45 HRC feletti alkatrészek keményesztergálására használják.
A CNC esztergálás előnyei
- Nagy méretpontosság: A CNC esztergálás gyártási körülmények között következetesen tartja az IT6 és IT8 közötti átmérőtűréseket, míg a simító műveletek stabil beállítások és jól karbantartott szerszámok mellett képesek elérni az IT5-ös értékeket.
- Kiváló felületkezelés: Az optimalizált simítási paraméterek 0.4–1.6 µm Ra értékeket eredményeznek esztergált felületeken, így számos alkalmazásban megfelelnek a csapágyülések, tömítőfelületek és siklócsapágyak követelményeinek utólagos köszörülés nélkül.
- Hatékony anyageltávolítás: Az olyan előprogramozott ciklusokkal programozott nagyoló ciklusok, mint a G71, automatizálják a több menetből álló anyagleválasztást egy meghatározott profil szerint, maximalizálva a fémleválasztási sebességet, miközben fenntartják a simítási ráhagyást a következő simító menethez.
Gyakorlati példa erre egy több átmérőjű lépcsős kardántengely megmunkálása. A CNC program nagyoló megmunkálásokat végez a teljes tengelyhosszon, majd simító megmunkálásokat az egyes átmérőzónákon funkcionális prioritási sorrendben, először a csapágyüléseket, majd a tömítőfelületeket, végül a hézagátmérőket, biztosítva, hogy a legkritikusabb felületek kapják a legkevésbé zavart végső megmunkálást. [6]
CNC menetmegmunkálás
A menetvágás az egyik legigényesebb technikai művelet CNC esztergán, amely pontos szinkronizálást igényel az orsó forgása és a szerszám mozgása között, hogy olyan spirális menetet hozzon létre, amely megfelel a méret- és funkcionális szabványoknak. A menetek a mérnöki tudományok leggyakoribb mechanikai jellemzői közé tartoznak, és a CNC esztergán történő pontos és következetes előállításuk alapvető kompetencia a precíziós alkatrészgyártásban.
Mi a menetvágás?
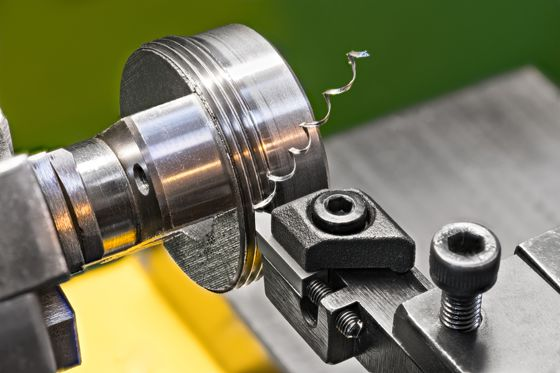
A menetvágás egy esztergálási művelet, amely során meghatározott alakú és menetemelkedésű spirális hornyot vágnak a munkadarab hengeres felületére. Az így létrejövő menetprofil lehetővé teszi a mechanikus illeszkedést az illeszkedő menetes alkatrésszel, lehetővé téve a rögzítést, beállítást, tömítést vagy erőátvitelt az alkalmazástól függően. A síkesztergálással vagy esztergálással ellentétben, ahol a szerszám előtolás független az orsó forgásától, a menetvágás megköveteli, hogy a szerszám orsófordulatonként pontosan egy menetemelkedéssel haladjon előre. Ebben a szinkronizációban bármilyen eltérés mérethibás és funkcionálisan használhatatlan menetet eredményez. [7]
Hogyan működik a CNC menetmegmunkálás
Egy CNC esztergán a menetvágást az orsójeladó és a Z-tengelyes szervohajtás közötti merev csatlakozás biztosítja. A CNC vezérlő valós időben olvassa le az orsó pozícióját, és a szerszámkocsit a programozott menetemelkedésnek pontosan megfelelő előtolási sebességgel hajtja. Ez a szinkronizáció több meneten keresztül is megmarad, minden egyes menet ugyanazt a spirális pályát követi, mint az előző, fokozatosan mélyítve a menetprofilt, amíg el nem éri a teljes menetmélységet.
A menetvágási folyamat főbb aspektusai a következők:
- Hangmagasság pontossága: A menetemelkedést a megadott menetformára vonatkozó standard tűréshatáron belül kell tartani. A menetemelkedési hibák a menethossz mentén felhalmozódnak, és megakadályozhatják a megfelelő illeszkedést az illeszkedő alkatrészhez.
- Menetmélység szabályozás: A menetmarást több menetben végzik, minden menetben egyre kisebb forgácsot távolítanak el a menetforma mélyülésével. Ez a megközelítés jól kezeli a forgácsolóerőket, és megakadályozza, hogy a szerszám elhajlása torzítsa a menetprofilt.
- Betáplálási módszer: A radiális fogásvétel szimmetrikusan vág a menetforma mindkét oldalán, míg az oldalirányú fogásvétel elsősorban az egyik oldalon vág, csökkentve a forgácsolóerőket és javítva a forgácskezelést. Az oldalirányú fogásvétel nagyobb menetemelkedésű menetekhez és szívósabb anyagokhoz előnyösebb. [8]
A gyártott szálak típusai
A CNC esztergák külső és belső menetformákat is gyártanak a szabványok és alkalmazások széles skáláján:
- Külső menetek: Tengelyek, csavarok és csatlakozók külső átmérőjének megmunkálása. Gyakori alkalmazások közé tartoznak a menetes tengelyvégek, hidraulikus szerelvények és rögzítőelemek gyártása. A külső menetmarás a kettő közül az egyszerűbb, mivel a szerszámhozzáférés és a forgácseltávolítás akadálytalan.
- Belső menetek: Belső furatok fúrása menetvágó fúrórúddal. A belső menetvágás igényesebb, mint a külső menetvágás a korlátozott szerszámhozzáférés, a fúrórúd csökkent merevsége, valamint a menet megfigyelésének és mérésének nehézségei miatt a forgácsolás során. A minimális furatátmérő és a menetmélység határozza meg a fúrórúd méretét és kinyúlását, amelyek mindkettő befolyásolja az elérhető pontosságot.
Menetesztelési módszerek CNC esztergákban
A CNC esztergákon három menetvágási módszer áll rendelkezésre, amelyek mindegyike más-más alkalmazáshoz alkalmas:
- Egypontos menetvágás: Egyetlen lapka több menetben követi a menet spirális pályáját. Ez a módszer sokoldalú, bármilyen menetformához és menetemelkedéshez alkalmazható, és pontos meneteket hoz létre a legkülönbözőbb anyagokon. Ez a precíziós gyártásban a tengelymenetek standard módszere.
- Menetmarás: Bár technikailag marási művelet, a menetmarás esztergáló maróközpontokon történik, és egy többfogú marószerszám helikális interpolációjával hozza létre a meneteket. Előnyben részesítik nagy átmérőjű menetekhez, kemény anyagokhoz és zsákfuratokhoz, ahol a menetfúró törési kockázata elfogadhatatlan.
- Megcsapolás: Egy CNC vezérlésű menetfúrót hajtanak be egy előfúrt furatba, hogy gyorsan belső meneteket hozzanak létre. A menetfúrás hatékony kis átmérőjű belső menetek gyártási volumenben történő előállításánál, de a szabványos menetformákra korlátozódik, és érzékeny a szerszámtörésre kemény vagy megszakított forgácsolás esetén.
Fő szempontok
- Menetszabványok: A meneteket az alkalmazásnak megfelelő szabvány szerint kell gyártani. A metrikus menetek (ISO), az egységes nemzeti durvamenetes (UNC), az egységes nemzeti finommenetes (UNF) és a csőmenet-szabványok (NPT, BSPT) mindegyike rendelkezik meghatározott menetemelkedés-, szög- és tűréshatár-követelményekkel, amelyeket helyesen kell programozni és ellenőrizni.
- Szerszámkopás kezelése: A menetvágó betétek minden egyes legyártott alkatrész gyártásával fokozatosan kopnak. Ahogy a betét kopik, a menet alakjának pontossága romlik, különösen az élszögek és a csúcssugár esetében. A gyártási menetmegmunkálási műveletek során rendszeres betétindexelés és időszakos menetvastagság-ellenőrzés szükséges.
- Programozási pontosság: A FANUC-alapú vezérlőkben a G76-hoz hasonló menetvágó ciklusok megkövetelik a menetemelkedés, a menetmélység, a fogásvételi szög és a fogások számának helyes bevitelét. Az ilyen paraméterekben bekövetkező programozási hibák olyan meneteket eredményeznek, amelyek vizuálisan elfogadhatónak tűnnek, de a mérőeszköz ellenőrzése során hibásak. [9]
Jellemző példa erre az ipari folyadékrendszerekhez való menetes csőszerelvények gyártása. Minden egyes szerelvényhez NPT vagy BSPT szabvány szerint megmunkált külső menet szükséges, ahol a kúpos menetforma mechanikus illeszkedést és nyomás alatti tömítést is biztosít további tömítőelemek nélkül. A menetemelkedés pontossága és a menetszög állandósága kritikus fontosságú a szivárgásmentes csatlakozás eléréséhez üzem közben.
Összegzés
A CNC esztergálás négy egymástól függő műveletre épül: síkesztergálás, esztergálás, menetmegmunkálás és beszúrás. Mindegyik különálló geometriai és funkcionális célt szolgál, de egyik sem működik elszigetelten. A síkesztergálás határozza meg az axiális referenciát, az esztergálás a hengeres formát, a menetmegmunkálás pedig a mechanikus illesztési elemeket hozza létre, amelyek összetartják az egységeket. Egyetlen beállításon belül, tervezett sorrendben végrehajtva ezek a műveletek biztosítják a precíziós alkatrészgyártáshoz szükséges méretpontosságot, felületi minőséget és funkcionális megbízhatóságot.
Az egyes műveletek külön-külön történő megértésének értéke abban rejlik, hogy képesek legyünk megtervezni és optimalizálni a teljes megmunkálási sorrendet. A helyes paraméterválasztás, a megfelelő szerszámozás és a fegyelmezett folyamatirányítás minden szakaszban meghatározza, hogy a kész alkatrész megfelel-e a specifikációnak, vagy utólagos megmunkálásra van szükség. Egy olyan termelési környezetben, ahol a következetesség és a hatékonyság ugyanolyan fontos, e négy alapvető esztergálási művelet elsajátítása ma is ugyanolyan releváns, mint valaha volt.
Referenciák
Aresco, R. (2024. február 23.). Erie Műszaki Intézet . Erie Műszaki Intézet. https://ereit.edu/introduction-to-cnc-turning/
Számítógépes numerikus vezérlés - áttekintés | ScienceDirect Topics . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (2025. január 11.). Átfogó útmutató az esztergán történő menetvágáshoz - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (2026. január 6.). Hogyan eredményez a homlokmarás valóban sík CNC felületeket? - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imran, M., Suo Shuangfu, Bai Yuzhu, Wang Yuming és Naveed Raheel. (2025). Felület alatti integritás és felületi minőség optimalizálása lágyacél esztergálásnál: Többcélú megközelítés a szerszámkopáshoz és a megmunkálási paraméterekhez. Journal of Materials Research and Technology , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246
Möhring, H.-C., Biermann, D., Bleicher, F., Melkote, S. és Kappmeyer, G. (2025). Szerelvények és munkadarab-befogó rendszerek a megmunkálásban. CIRP Annals , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Omirou, S., Charalambides, M. és Chasos, C. (2024). Fejlett CNC menetmarás: átfogó előprogramozott ciklus fix vagy változó menetemelkedésű és sugarú menetek hatékony vágásához. The International Journal of Advanced Manufacturing Technology , 133 (5-6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
SINHA, SK (2010). HOMLOKZATMEGMUNKÁLÁSI MŰVELET AUTOMATIZÁLÁSA CNC MEGMUNKÁLÓKÖZPONTON. International Journal of Engineering Science and Technology , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Wan, M. és Yusuf Altintas. (2014). A menetmarási folyamat mechanikája és dinamikája. International Journal of Machine Tools and Manufacture , 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006




