

A CNC megmunkálás minőségellenőrzése nem ér véget az utolsó forgácsolási menet befejezésével. Egy alkatrész megmunkálható tökéletesen programozott szerszámpályával, és mégsem felel meg a specifikációnak a szerszámkopás, a rögzítőelemek elhajlása vagy a forgácsolási folyamat során fellépő hőváltozások miatt. A méretpontosság a CNC megmunkálás lényege, és ennek a pontosságnak az ellenőrzése, mielőtt egy alkatrész elhagyná a műhelyt, az, ami megkülönbözteti a megbízható beszállítót a megbízhatatlantól.
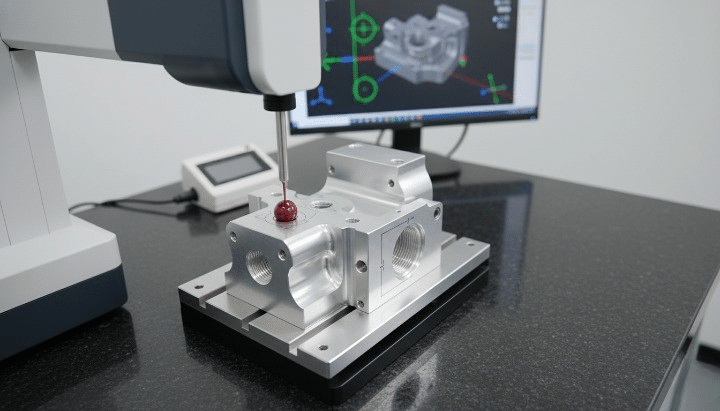
CMM ellenőrzési folyamat CNC alkatrészekhez
A koordináta mérőgépek, közismert nevén a CMM-ek, az iparági szabványeszközök annak ellenőrzésére, hogy a megmunkált alkatrészek megfelelnek-e a méret- és geometriai követelményeknek. A fizikai jellemzők szubmikronos pontossággal történő mérésével a CMM-ellenőrzés objektív, dokumentált alapot biztosít a gyártóknak az alkatrészminőség megerősítéséhez a kiszállítás előtt.
Mi a CMM ellenőrzés?
A koordináta-mérőgépes (CMM) ellenőrzés egy olyan folyamat, amelynek során koordináta-mérőgéppel ellenőrzik, hogy a gyártott alkatrész megfelel-e a tervezési specifikációknak. A gép működésének megértése az alapja annak, hogy megértsük, miért vált ez az ellenőrzési módszer nélkülözhetetlenné a precíziós gyártásban.
Mi az a koordináta mérőgép (CMM)?
A koordináta-mérőgép egy precíziós műszer, amely egy tárgy fizikai geometriáját méri a felületén lévő pontok helyzetének háromdimenziós térben történő rögzítésével. Egy mérőtapintó meghatározott helyeken érintkezik az alkatrésszel, és a gép rögzíti az egyes érintkezési pontok X, Y és Z koordinátáit egy rögzített vonatkoztatási rendszerhez képest. A szoftver ezután összehasonlítja ezeket a mért pontokat az alkatrész CAD-modelljében meghatározott névleges méretekkel, és kiszámítja az eltéréseket minden egyes ellenőrzött jellemzőhöz [1].
A CMM főbb összetevői a következők:
- Szonda: Az érzékelő eszköz, amely érintkezik vagy letapogatja az alkatrész felületét. Az érintő mérőfejek egyetlen érintkezési pontot regisztrálnak, míg a pásztázó mérőfejek folyamatos adatokat gyűjtenek a felület mentén.
- Mérőtábla: Precíziós gránit vagy kerámia felület, amely stabil, sík referenciasíkot biztosít, amelyen az alkatrész az ellenőrzés során elhelyezkedik.
- Szoftver: Vezérli a mérőfej mozgását, rögzíti a mérési adatokat, összehasonlítja az eredményeket a CAD névleges értékekkel, és ellenőrzési jelentéseket készít.
- X, Y és Z tengelyek: A három lineáris tengely, amelyek mentén a mérőfej mozog, hogy elérje a mérési térfogat bármely pontját, mindegyik nagy felbontású lineáris útmérővel van felszerelve, amelyek mikron pontossággal követik nyomon a pozíciót.
Miért fontos a CMM-ellenőrzés a CNC megmunkálásban?
A koordináta-mérőgépes (CMM) ellenőrzés számos olyan funkciót lát el, amelyeket manuális mérési módszerekkel nehéz megismételni:
- Biztosítja az alkatrészek CAD rajzoknak való megfelelőségét: A digitális modellel való közvetlen összehasonlítás igazolja, hogy minden mért jellemző a megadott tűréshatáron belül esik, nem csak azok, amelyeket kéziszerszámokkal könnyű ellenőrizni.
- Tűrések és geometriai jellemzők ellenőrzése: Az olyan komplex geometriai tűrések, mint a pozíció, a síklapúság és a merőlegesség, nehezen vagy egyáltalán nem ellenőrizhetők pontosan tolómérővel vagy mikrométerrel, de egy koordináta-mérő gép rutinszerűen és objektíven méri őket.
- Csökkenti a hibákat és az utólagos megmunkálást: A méretproblémák azonosítása az alkatrészek kiszállítása vagy összeszerelése előtt megakadályozza a későbbi, sokkal költségesebb javításokat igénylő hibákat.
- Növeli az ügyfelek bizalmát: A dokumentált ellenőrzési jelentések objektív bizonyítékot szolgáltatnak a megfelelőségre, alátámasztva a minőségi megállapodásokat és a szabályozási követelményeket olyan iparágakban, mint a repülőgépipar és az orvostechnikai eszközök gyártása. [2].
Egy CNC-vel megmunkált repülőgépipari konzol, amelynek rögzítőfuratainál ±0.01 mm-es pozíciótűrés van meghatározva, jól szemlélteti, hogy miért szükséges a koordináta-mérőgépes (CMM) ellenőrzés, és miért nem opcionális. Ezen a tűréshatáron a kézi mérőeszközök nem tudják megbízhatóan megerősíteni a megfelelőséget, és nem csak az egyes átmérőiket, hanem a több furat közötti geometriai kapcsolatot is ellenőrizni kell. A koordináta-mérőgép megméri az egyes furatok tényleges helyzetét az alkatrész alapjellemzőihez képest, és megerősíti, hogy a konzol megfelel-e a pozíciótűrésnek, mielőtt jóváhagynák a repülőgép szerkezetébe való összeszerelésre.
Hogyan működik a CMM CNC alkatrészek vizsgálata?
A koordináta-mérőgéppel végzett ellenőrzés strukturált sorrendet követ az alkatrész-előkészítéstől a végső jelentésig. Minden egyes lépés hozzájárul az ellenőrzési eredmény általános pontosságához és megbízhatóságához, és bármely szakasz kihagyása vagy elsietése mérési hiba kockázatát hordozza magában.
1. lépés: A CNC alkatrész előkészítése
- Az alkatrész tisztítása: A forgácsokat, a hűtőfolyadék-maradványokat és a vágófolyadékot el kell távolítani az alkatrész felületéről a mérés előtt, mivel a mért jellemzőn lévő bármilyen szennyeződés hibát okoz a mérőfej érintkezési pontjában.
- Stabilizáló hőmérséklet: A koordináta-mérőgépes (CMM) mérések rendkívül érzékenyek a hőtágulásra. A hűtőfolyadék áramlatában vagy meleg műhelykörnyezetben megmunkált alkatrészeket jellemzően hagyják stabilizálódni a koordináta-mérőgépes helyiség szabályozott hőmérsékletére, gyakran 20 °C-ra, a mérés megkezdése előtt, különösen a szűk tűrésű alkatrészek esetében. [3].
- Pozicionálás és rögzítés: Az alkatrészt a mérőasztalra helyezik és rögzítik, vagy szabadon pihentetve egyszerű geometriák esetén, vagy egy erre a célra szolgáló tartóban olyan alkatrészekhez, amelyek állandó tájolást igényelnek, vagy olyan jellemzőkkel rendelkeznek, amelyekhez a mérőfej egyébként nem férne hozzá.
2. lépés: CAD adatok és ellenőrző program betöltése
- Tervezési specifikációk importálása: Az alkatrész CAD-modelljét, beleértve a névleges méreteket és a tűréshatárokat, importálják a koordináta-mérőgép szoftverébe, létrehozva a referenciageometriát, amellyel a méréseket összehasonlítják.
- Mérési pontok meghatározása: Létrehoznak egy ellenőrző programot, akár manuálisan, akár CAD-alapú programozással, meghatározva, hogy mely jellemzőket mérik, a mérőfej mozgásának sorrendjét, valamint az egyes jellemzők konkrét pontjait vagy szkennelési útvonalait.
3. lépés: Az alkatrész mérése
- A szonda megérinti a kiválasztott felületeket: A koordináta-mérőgép végrehajtja a programozott rutint, a mérőfejet minden meghatározott helyre mozgatja, és regisztrálja az érintkezési pontokat az alkatrész felületén.
- Automatikusan gyűjtött adatpontok: Minden egyes jellemzőhöz jellemzően több pontot gyűjtenek a geometriájának pontos meghatározásához, például egy furat kerülete körül több pontot az átmérő és a kerekdedség kiszámításához.
- Összehasonlítás a tervezési méretekkel: A szoftver a gyűjtött pontokból kiszámítja az egyes jellemzők tényleges méretét vagy geometriai jellemzőjét, és összehasonlítja azt a CAD adatokban meghatározott névleges értékkel és tűréshatárral.
4. lépés: Ellenőrzési jelentések generálása
- Megfelelt/nem felelt meg az eredményeknek: Minden mért jellemzőt tűréshatáron belüli vagy kívüliként jelöl a rendszer, így azonnal összefoglalja az alkatrész megfelelőségét.
- Méreteltérés-elemzés: A részletes jelentések minden vizsgált jellemző esetében tartalmazzák a ténylegesen mért értéket, a névleges értéket és az eltérést, támogatva az ok-okozati elemzést, ha eltéréseket találnak.
- Minőségi nyilvántartások dokumentációja: A jelentéseket a gyártási minőségbiztosítási nyilvántartás részeként archiválják, támogatva a nyomonkövethetőségi követelményeket és az ügyfelekkel kötött minőségi megállapodásokat.
Egy CNC-megmunkált alumínium ház, amely több furatot, hornyot és rögzítőfelületet tartalmaz, vizsgálata jól mutatja a strukturált koordináta-mérőgép (CMM) rutin értékét. Ahelyett, hogy minden egyes jellemzőt manuálisan, tolómérővel és magasságmérővel ellenőriznénk, egyetlen CMM program méri meg az összes furat átmérőjét és pozícióját, a horony szélességét és helyét, valamint a felület síkját egyetlen automatizált sorozatban, így egy teljes méretjelentést készíthet a manuális ellenőrzéshez szükséges idő töredéke alatt, lényegesen nagyobb pontossággal az jellemzők közötti geometriai kapcsolatok tekintetében.
A CMM-ellenőrzés során végzett mérések típusai
A koordináta-mérő gépek (CMM) széles körű méret- és geometriai jellemzők mérésére képesek, amelyek közül sokat nem lehet vagy nem lehet hagyományos kéziszerszámokkal ellenőrizni.
Lineáris méretek
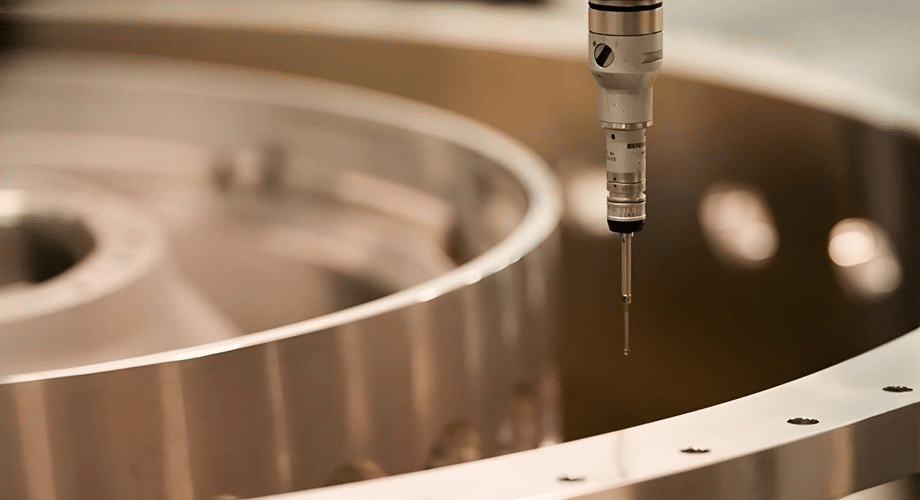
Az olyan alapvető lineáris méréseket, mint a hosszúság, szélesség és magasság, a mérőfej érintkezési pontjainak rögzítésével és a közöttük lévő távolság kiszámításával ellenőrzik. Bár ezeket a méreteket néha manuálisan is ellenőrizni lehet, a koordináta-mérőgéppel végzett mérés nagyobb pontosságot biztosít, és kiküszöböli a kezelőtől függő eltéréseket, különösen a tolómérővel nehezen hozzáférhető jellemzők esetében.
Furat- és furatvizsgálat
A furatok és furatok teljes megfelelőségének megerősítéséhez többre van szükség, mint egy egyszerű átmérő-ellenőrzés:
- Átmérő: A furat kerülete mentén több pontból számítva, ami megbízhatóbb eredményt biztosít, mint a kétpontos tolómérős mérés, amelynél a körkörös eltérések figyelmen kívül hagyhatók.
- Pozíció: A furat tényleges középpontjának helyzetét összehasonlítják a névleges helyzetével az alkatrész-nullpontokhoz képest, ellenőrizve a pozíciótűrés betartását.
- Kerekség: A tökéletes körtől való eltérést a gyűjtött pontokból számítják ki, azonosítva az olyan problémákat, mint a szerszám elhajlása vagy a rezgés, amelyeket egy egyszerű átmérő-ellenőrzés nem mutatna ki. [4].
Geometriai méretezés és tolerancia (GD&T)
A koordináta-mérőgépek (CMM) egyedülállóan alkalmasak olyan GD&T-kijelölések ellenőrzésére, amelyek az elemek közötti geometriai kapcsolatokat határozzák meg, nem pedig az egyszerű méretet:
- Síklapúság: Egy felület eltérését méri egy tökéletes síktól, ami releváns a tömítőfelületek és a szerelési felületek szempontjából.
- Párhuzamosság: Ellenőrzi, hogy két felület vagy jellemző a megadott tűréshatáron belül konzisztens kapcsolatban áll-e egymással.
- Függőlegesség: Megerősíti, hogy egy alakzat valóban derékszögben van-e tájolva egy hivatkozott adathoz képest, ami kritikus fontosságú a vállfelületek és a szerelési csatlakozások szempontjából.
- Pozíció tolerancia: Meghatároz egy megengedett zónát, amelyen belül egy jellemző tényleges helye eltérhet a megadott adatpontokhoz képest, általában furatmintázatokra és más elhelyezett jellemzőkre alkalmazzák.
Felület- és jellemzőelemzés
Az alapvető méreteken és a GD&T kiértékeléseken túl a koordináta-mérő gépek összetettebb jellemzőjellemzőket is mérnek, beleértve a felületek közötti szögeket, a horony szélességét és helyét, valamint az összetett kontúrokat, ahol az alkatrész geometriáját pontról pontra összehasonlítják egy CAD felületmodellel, nem pedig egyszerű geometriai primitívekkel.
Példa
A CNC-megmunkált autóipari alkatrészek csavarfuratainak helyének és átmérőjének mérése azt mutatja, hogy ezek a mérési típusok együttműködnek. A koordináta-mérő gép (CMM) ellenőrzi az egyes furatok átmérőjét, hogy megerősítse, elfogadja-e a megadott rögzítőelemet, ellenőrzi az egyes furatok helyzetét az alkatrész rögzítési pontjaihoz képest, hogy biztosítsa a megfelelő illeszkedést az illesztő szerelvényhez, és ellenőrizheti a furattengely merőlegességét a rögzítési felületre, hogy biztosítsa a rögzítőelem megfelelő illeszkedését hajlítófeszültség nélkül.
A CNC gyártásban használt CMM-ek típusai
A különböző koordináta-mérőgépek (CMM) architektúrái különböző alkatrészméretekhez, geometriákhoz és ellenőrzési környezetekhez igazodnak. A megfelelő géptípus kiválasztása a gyártandó alkatrészektől és a szükséges ellenőrzési munkafolyamattól függ.
Bridge CMM
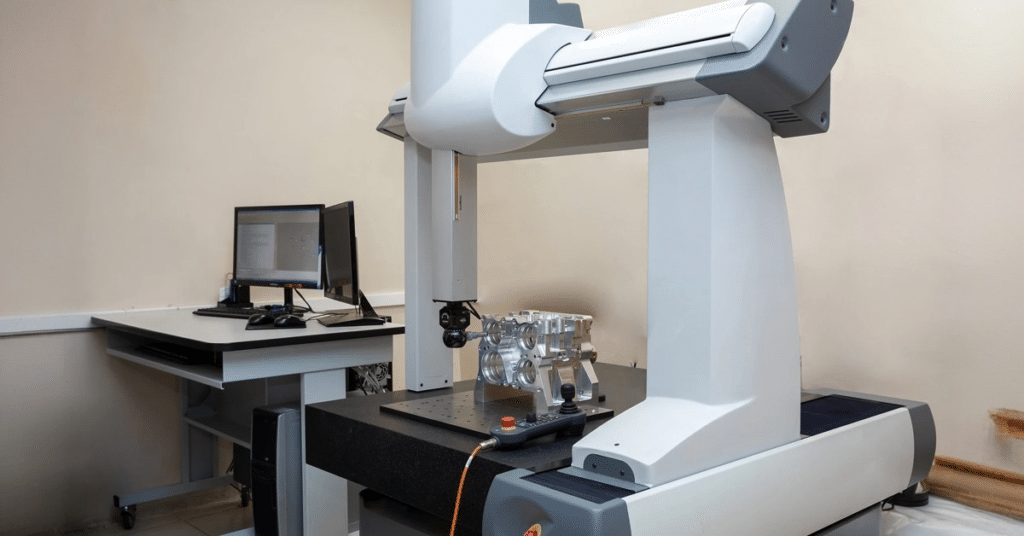
A híd alakú koordináta-mérőgép (CMM) a precíziós gyártásban leggyakrabban használt konfiguráció, amely egy mozgó hídszerkezettel rendelkezik, amely átível a mérőasztalon és hordozza a függőleges Z tengely szerelvényét. Ez a kialakítás kiváló merevséget és pontosságot kínál, így a legtöbb iparágban a precíziós megmunkálású alkatrészek standard választásává válik [5].
Konzolos CMM
A konzolos koordináta-mérőgépek csak az egyik oldalról támasztják meg a mérőkart, így a mérőasztal eleje és oldalai nyitva maradnak a könnyű alkatrészadagolás és hozzáférés érdekében. Ez a konfiguráció jól alkalmazható kisebb munkadarabokhoz és olyan alkalmazásokhoz, ahol a gyakori alkatrészcserék miatt a könnyű hozzáférés elsődleges fontosságú, bár a konzolos szerkezet valamivel kisebb merevséget kínál, mint a hídkialakítás nagyobb méretek esetén.
Gantry CMM
A portálgépek (Gantry CMM) nagyméretű, padlóra szerelt oszlopokon elhelyezett gépek, amelyeket nagyméretű CNC-megmunkált alkatrészek, például autóipari karosszériaszerkezetek, nagy öntvények vagy repülőgépipari szerkezeti elemek mérésére terveztek, amelyek nem férnének bele egy szabványos híd- vagy konzolgép mérési térfogatába.
Hordozható koordináta-mérőgépek és csuklós karos rendszerek
A hordozható koordináta-mérőgépek (CMM), beleértve a csuklós karos mérőrendszereket is, lehetővé teszik a vizsgálat közvetlen elvégzését a szerszámgépnél vagy a gyártócsarnokban, ahelyett, hogy az alkatrészt egy erre a célra kijelölt méréstechnikai helyiségbe kellene szállítani. Ezek a rendszerek rugalmasságot kínálnak nagyméretű vagy mozgatható alkatrészekhez, és támogatják a folyamat közbeni vizsgálatot, bár jellemzően valamivel alacsonyabb pontossággal, mint egy fix hídú CMM szabályozott környezetben [6].
Példa Alkalmazások
- Orvosi eszközök: A híd alakú koordináta-mérőgépek ellenőrzik a sebészeti eszközök és a beültethető eszközalkatrészek szigorú tűréshatárait.
- Repülési alkatrészek: Mind a híd-, mind a portálgépes koordináta-mérőgépek mindent ellenőriznek, a kis precíziós konzoloktól a nagy szerkezeti egységekig.
- Autóalkatrészek: A híd alakú koordináta-mérőgépek (CMM) szabványosak a motor- és sebességváltó-alkatrészekhez, míg a portálrendszerek a karosszériaelemeket és a nagy szerkezeti alkatrészeket kezelik.
- Ipari gépek alkatrészei: A konzolos és híd alakú koordináta-mérőgépek (CMM) ellenőrzik a sebességváltó házait, tengelyeit és rögzítőszerkezeteit az általános ipari gyártás során.
A CMM-vizsgálat előnyei CNC alkatrészeknél
A koordináta-mérőgépes (CMM) ellenőrzés bevezetése a precíziós gyártásban mérhető előnyöket mutat a manuális ellenőrzési módszerekkel szemben, mind az alkatrészminőség, mind az általános termelési hatékonyság tekintetében.
Továbbfejlesztett pontosság és konzisztencia
A koordináta-mérőgépes mérés kiküszöböli a tolómérőkkel, mikrométerekkel és idomszerekkel végzett kézi mérésekben rejlő, kezelőtől függő eltéréseket. Ugyanaz az ellenőrzési program konzisztens eredményeket produkál, függetlenül attól, hogy melyik kezelő futtatja, ezáltal jelentős mérési bizonytalanságot szüntet meg a minőségellenőrzési folyamatban [7].
Gyorsabb minőségellenőrzés
Az automatizált ellenőrző rutinok egyetlen programfuttatás során több tucat vagy akár több száz jellemzőt mérnek, sokkal gyorsabban, mint ha manuálisan, kéziszerszámokkal ellenőriznék az egyes méreteket. Ez a sebességbeli előny különösen jelentős az összetett geometriájú vagy számos kritikus jellemzővel rendelkező alkatrészek esetében.
Csökkentett selejt és átdolgozás
A méretproblémák korai felismerése a koordináta-mérőgépes (CMM) ellenőrzés során, különösen a folyamat közbeni vagy első cikk ellenőrzési rutinokba integrálva, lehetővé teszi a gyártók számára, hogy azonosítsák és kijavítsák a megmunkálási problémákat, mielőtt egy teljes tétel tűréshatáron kívülre kerülne, jelentősen csökkentve a selejtarányokat és az újrafeldolgozási költségeket.
Jobb folyamatoptimalizálás
A gyártás során gyűjtött koordináta-mérőgép-adatok olyan trendeket tárnak fel, amelyek a mögöttes folyamatproblémákra utalnak, például a fokozatos méretbeli eltolódásra, amely a szerszámkopást jelzi, vagy az ismétlődő eltérésekre, amelyek egy befogási vagy programozási hibára utalnak. Ezek az adatok a folyamatos folyamatfejlesztést támogatják az egyszerű sikeres/sikertelen ellenőrzésen túl.
Nyomon követhetőség és dokumentálás
A koordináta-mérőgép szoftverek által generált ellenőrzési jelentések dokumentált minőségi feljegyzést biztosítanak minden alkatrészről vagy tételről, támogatva az ügyfelek minőségi megállapodásait, a szabályozási megfelelést és az auditkövetelményeket a szabályozott iparágakban, például a repülőgépiparban és az orvostechnikai eszközök gyártásában.
Példa
A CNC-gyártás során a túlméretezett furatokat okozó szerszámkopás azonosítása a CMM-jelentések segítségével egyértelműen szemlélteti a folyamatoptimalizálás előnyeit. Ha egy sorozat ellenőrzési jelentés azt mutatja, hogy a furatátmérők fokozatosan a felső tűréshatár felé tartanak az egymást követő alkatrészeken, ez a minta közvetlenül a fúrási vagy kidolgozási művelet során fellépő lapkakopásra utal, lehetővé téve a gyártócsapat számára, hogy a szerszámcserét még azelőtt ütemezze, mielőtt bármelyik alkatrész túllépné a tűréshatárt, ahelyett, hogy a problémát csak a hibás alkatrészek legyártása után fedeznék fel.
Gyakori kihívások és bevált gyakorlatok a CMM ellenőrzésében
A pontossága ellenére a koordináta-mérőgépes (CMM) ellenőrzés sem mentes a hibáktól. A mérési bizonytalanság gyakori forrásainak és az azokat csökkentő gyakorlatoknak a megértése elengedhetetlen a megbízható ellenőrzési eredmények eléréséhez.
Gyakori kihívások
- Nem megfelelő rögzítés: Egy olyan alkatrész, amely nincs megfelelően rögzítve, vagy a mérés során a szorítóerők hatására eltorzul, pontatlan eredményeket fog produkálni, amelyek nem tükrözik a valódi szabad állapotú geometriáját.
- Hőmérséklet-ingadozás: Ha egy alkatrészt még azelőtt mérünk, hogy az stabilizálódott volna az ellenőrző helyiség hőmérsékletével, hőtágulási hibát okoz, ami különösen jelentős nagyobb alkatrészek vagy szűk tűrések esetén.
- Szonda hozzáférhetőségi problémák: A mély zsebek, belső jellemzők vagy összetett geometriák nehezen vagy egyáltalán nem érhetők el egy standard mérőfejjel, ezért speciális mérőfej-konfigurációkat vagy alternatív mérési stratégiákat igényelnek.
- Összetett geometriák: A szobrászati felületek és a szabad formájú kontúrok olyan pontfelhő-szkennelési és felület-összehasonlítási technikákat igényelnek, amelyek bonyolultabbak, mint az egyszerű jellemzőalapú mérés. [8].
Best Practices
- Rendszeres koordináta-mérőgép kalibrálás: A gépeket meghatározott ütemterv szerint, hitelesített referenciaeszközök használatával kell kalibrálni, hogy a mérési pontosság idővel a gép meghatározott teljesítményén belül maradjon.
- Az alkatrész megfelelő előkészítése: Minden ellenőrzési ciklus előtt következetes tisztítási és hőmérséklet-stabilizációs eljárásokat kell alkalmazni, különösen a szűk tűrésű alkatrészek esetében.
- Következetes ellenőrzési eljárások: A dokumentált, megismételhető ellenőrzési programok használata az eseti manuális mérések helyett biztosítja, hogy az eredmények összehasonlíthatók legyenek a különböző kezelők, műszakok és időszakok között.
- Kezelői képzés: A megfelelő befogási technika, a mérőfej kiválasztása és a programfejlesztés képzett személyzetet igényel, akik ismerik mind a koordináta-mérőgép szoftverét, mind a pontos mérés mögött álló metrológiai elveket.
- Integráció CAD/CAM munkafolyamatokkal: A CMM ellenőrzési programok közvetlen összekapcsolása az alkatrész CAD modelljével leegyszerűsíti a program létrehozását, és biztosítja, hogy az ellenőrzési kritériumok szinkronban maradjanak a tervmódosításokkal.
Összegzés
A koordináta-mérőgépes (CMM) ellenőrzés a CNC-megmunkált alkatrészek méret- és geometriai megfelelőségének ellenőrzésére szolgáló szabványos módszerré vált, olyan pontosságot és dokumentációt biztosítva, amelyet a manuális ellenőrzési módszerek nem tudnak elérni. Az alapvető lineáris méretektől kezdve az összetett GD&T-kijelöléseken át a szabad formájú felület-összehasonlításokig a CMM-ek objektív, megismételhető módot kínálnak a gyártóknak annak megerősítésére, hogy egy alkatrész megfelel a tervezési szándékának, mielőtt az eljutna a vevőhöz.
Az előnyök túlmutatnak az egyszerű megfelelt/nem felelt meg ellenőrzésen. A jobb pontosság, a gyorsabb ellenőrzési ciklusok, a csökkent selejt és a trendelemzésből származó folyamatbetekintés mind hozzájárulnak a jobb gyártási eredményekhez az idő múlásával. Minden precíziós CNC alkatrészeket gyártó szervezet számára, különösen a szabályozott iparágakban, mint például a repülőgépipar és az orvostechnikai eszközök, a CMM-ellenőrzés nem opcionális minőségbiztosítási lépés, hanem kritikus része az olyan alkatrészek szállításának, amelyek megbízhatóan működnek a tervezett alkalmazásban.
Referenciák
Alsoufi, MS, Bawazeer, SA, Alhazmi, MW, Hijji, HH, Alhazmi, H. és Alqurashi, HF (2025). CNC-esztergált alkatrészek méretpontossága és mérési változékonysága digitális tolómérőkkel és koordináta-mérőgépekkel öt anyagtípuson. Materials , 18 (12), 2728. https://doi.org/10.3390/ma18122728
Cho, N., & Tu, J. (2001). Megmunkált alkatrészek körkörösség-modellezése tűréshatár-elemzéshez. Precision Engineering , 25 (1), 35–47. https://doi.org/10.1016/s0141-6359(00)00053-2
Mantel, MR (nd). Koordináta mérőgépek: modern ellenőrző eszköz a gyártásban . Digital Commons @ NJIT. https://digitalcommons.njit.edu/theses/1246?utm_source=digitalcommons.njit.edu%2Ftheses%2F1246&utm_medium=PDF&utm_campaign=PDFCoverPages
Mian, NS, Fletcher, S. és Longstaff, A. (2018). A megmunkálás és a mérés közötti késleltetés csökkentése végeselemes analízis (FEA) segítségével a CMM mérések termikus tranziens hatásainak előrejelzésére. Measurement , 135 , 260–277. https://doi.org/10.1016/j.measurement.2018.11.034
Samelova, V., Marek, T., Jelinek, A., Jankovych, R., Maradova, K. és Holub, M. (2024). Esettanulmány egy csuklós karú koordináta-mérőgép és egy tapintó mérőfej képességeinek és alkalmazhatóságának felméréséről gépen történő méréshez. Machines , 12 (12), 841. https://doi.org/10.3390/machines12120841
Xia, G. (2026. február 23.). Koordináta mérőgép (CMM) ismertetése: típusok, működési elvek, pontosság és alkalmazások . Rapid-Protos. https://www.rapid-protos.com/coordinate-measuring-machine/
Zeng, S., Wan, X., Li, W., Yin, Z. és Xiong, Y. (2012). Újszerű megközelítés a rugalmas munkadarabok megmunkálási rezgésének elnyomására szolgáló készüléktervezésben. International Journal of Machine Tools and Manufacture , 58 , 29–43. https://doi.org/10.1016/j.ijmachtools.2012.02.008




