

A hegesztési hibák veszélyeztethetik a szerkezeti integritást, katasztrofális meghibásodásokhoz vezethetnek, és több ezer forintos javítási költségeket okozhatnak. Megfelelő ellenőrzés nélkül ezek a rejtett hibák időzített bombákként ketyegnek a kritikus alkatrészekben.
A roncsolásmentes vizsgálat (NDT) lehetővé teszi a hegesztett alkatrészek alapos vizsgálatát azok károsodása nélkül. Ezek a technikák különféle fizikai elveket alkalmaznak a felületi és felület alatti hibák kimutatására, biztosítva a szerkezeti integritást, miközben megőrzik a vizsgált alkatrészek funkcionalitását. A NDT elengedhetetlen a minőségellenőrzéshez azokban az iparágakban, ahol az alkatrész meghibásodása nem lehetséges.
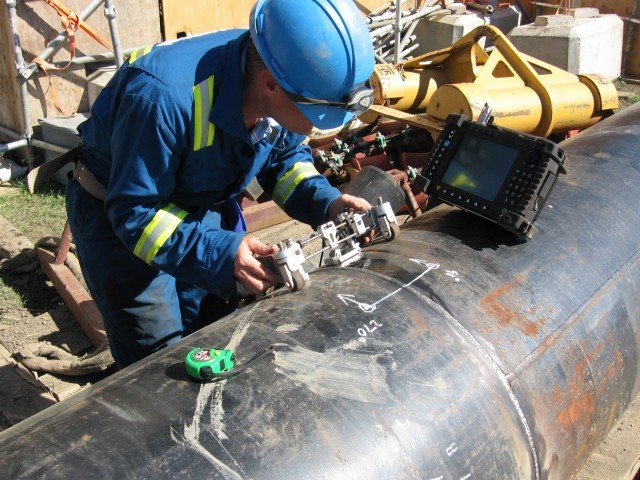
Hegesztett alkatrészek roncsolásmentes vizsgálata
Megmunkálási műveleteink során első kézből láttuk, hogy a megfelelő vizsgálati protokollok hogyan dönthetik el az alkatrész sikerét vagy kudarcát. Fedezzük fel a roncsolásmentes vizsgálat világát, és azt, hogy hogyan alakíthatja át a gyártási minőségbiztosítást.
Mi a roncsolásmentes vizsgálat?
A gyártókra egyre nagyobb nyomás nehezedik, hogy hibátlan alkatrészeket szállítsanak, miközben szoros gyártási ütemtervet kell tartaniuk. A hagyományos roncsolásos vizsgálat értékes alkatrészek feláldozását, a költségek növekedését és a hulladék keletkezését jelenti.
A roncsolásmentes vizsgálat számos olyan vizsgálati módszert foglal magában, amelyek az anyagtulajdonságokat és az alkatrészek integritását károsodás okozása nélkül értékelik. Ezek a technikák olyan elveket alkalmaznak, mint a hanghullámok, az elektromágneses mezők vagy a sugárzás, hogy szabad szemmel láthatatlan hibákat észleljenek. A roncsolásmentes vizsgálat kulcsfontosságú minőségbiztosítást nyújt, miközben megőrzi a vizsgált alkatrész rendeltetésszerű használatát.
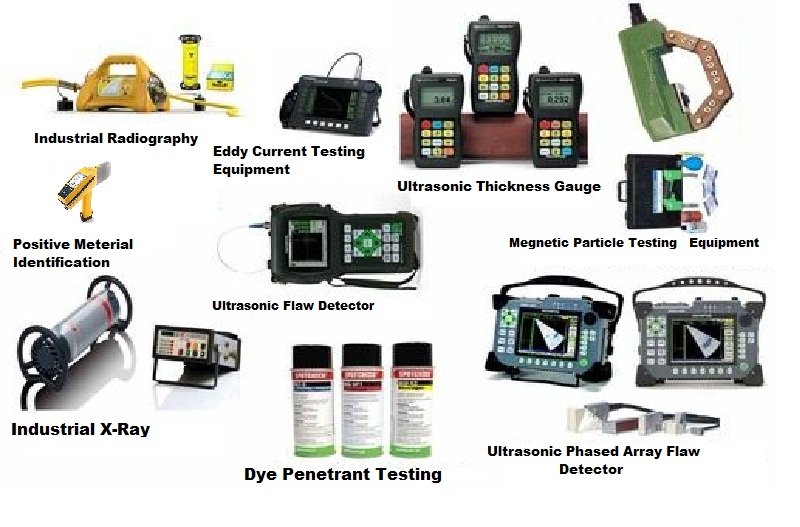
Különböző roncsolásmentes vizsgálóberendezések
A roncsolásmentes vizsgálati (NOT) technikák az elmúlt évtizedekben jelentősen fejlődtek, kifinomultabbá és elérhetőbbé váltak a gyártási alkalmazásokban. Az alapvető roncsolásmentes vizsgálati módszerek közé tartozik az ultrahangos vizsgálat (UT), a radiográfiai vizsgálat (RT), a mágneses poros vizsgálat (MPI), a folyadékbehatolásos vizsgálat (PT) és a vizuális vizsgálat. Mindegyik módszernek megvannak a sajátos erősségei és alkalmazásai a vizsgált anyagtól és a keresett hibák típusától függően.
Az ultrahangos vizsgálat nagyfrekvenciás hanghullámokat használ a belső hibák kimutatására a visszavert jelek mérésével. Különösen hatékony vastag fémprofilok esetén, és nagy pontossággal képes megtalálni a repedéseket, zárványokat és egyéb folytonossági hiányosságokat. A radiográfiai vizsgálat röntgen- vagy gammasugarakat használ a belső szerkezetek képének elkészítéséhez, így ideális az üregek, zárványok és helytelen belső geometria kimutatására.
A mágneses részecskékkel végzett vizsgálat úgy működik, hogy mágneses mezőt indukál a ferromágneses anyagokban – amikor a mező folytonossági hiányosságokba ütközik, a felületre felvitt mágneses részecskék ezeken a helyeken koncentrálódnak, láthatóvá téve a hibákat. A folyadékpenetrációs vizsgálat a kapilláris hatáson alapul, amely látható festéket vonz a felületet törő hibákba, kiemelve a repedéseket és a porozitást, amelyek egyébként láthatatlanok lennének. A vizuális vizsgálat, bár látszólag alapvető, továbbra is alapvető fontosságú, és gyakran olyan eszközökkel egészül ki, mint a boroszkópok és a nagyfelbontású kamerák.
A megfelelő roncsolásmentes vizsgálati módszer kiválasztása olyan tényezőktől függ, mint az anyagösszetétel, az alkatrész geometriája, a vizsgált hibatípusok és az ellenőrzési terület megközelíthetősége.
Hogyan alkalmazhatók a különböző NDT módszerek precíziós fémalkatrészekre?
A precíziós alkatrészek egyre szigorúbb tűréshatárokkal szembesülnek, és még a mikroszkopikus hibák is katasztrofális meghibásodásokat okozhatnak. Az ügyfelek tökéletességet követelnek, de a hagyományos vizsgálati módszerek gyakran elsiklanak a kritikus, rejtett hibák felett.
A különböző roncsolásmentes vizsgálati (NDT) módszerek meghatározott célokat szolgálnak a precíziós fém alkatrészek vizsgálatakor. Az ultrahangos vizsgálat kiválóan alkalmas vastag fém alkatrészek belső hibáinak sugárzási veszélyek nélküli feltárására, míg a röntgenvizsgálat részletes képeket készít a komplex geometriák belső szerkezetéről. A mágneses poros vizsgálat gyorsan azonosítja a ferromágneses anyagok felületi és felületközeli repedéseit, így ideális acél alkatrészek vizsgálatához.
Ultrahangos vizsgálat precíziós fém alkatrészeken
Precíziós megmunkálási műveleteink során több módszert alkalmazó roncsolásmentes vizsgálatot (NOTD) alkalmazunk, amely a különféle fémalkatrészek által támasztott egyedi kihívásokra ad választ. A titánötvözetekből készült kritikus repülőgépipari alkatrészek esetében jellemzően ultrahangos vizsgálat és folyékony penetrációs vizsgálat kombinációját alkalmazzuk. Az ultrahangos módszer lehetővé teszi számunkra, hogy a belső szerkezetet átvizsgáljuk az olyan rendellenességek után, mint a zárványok vagy üregek, amelyek nagy feszültség alatt meghibásodáshoz vezethetnek, míg a folyékony penetrációs vizsgálat feltárja azokat a felületi törési hibákat, amelyek feszültségkoncentrációs pontként szolgálhatnak.
Vákuumkamrás alkatrészek esetében, ahol a szivárgásmentes integritás kiemelkedő fontosságú, héliumszivárgás-vizsgálatot és radiográfiai vizsgálatot is alkalmazunk. A héliumteszt még a legkisebb szivárgási útvonalakat is kimutatja, amelyek veszélyeztethetik a vákuum teljesítményét, míg a radiográfia igazolja a megfelelő hegesztési penetrációt és a porozitás hiányát a kritikus varratok hegesztésekor.
A fejlett CNC-megmunkált alkatrészek gyakran profitálnak az örvényáramos vizsgálatból, amely különösen érzékeny a vezetőképes anyagok felületi és felületközeli hibáira. Ez a módszer felbecsülhetetlen értékűnek bizonyult vékony falú alkatrészek esetében, ahol a hagyományos módszerek túl invazívak vagy érzéketlenek lehetnek a kisebb, de kritikus hibákra.
Az egyes módszerek hatékonysága anyagonként változik – az alumínium alkatrészek eltérő megközelítést igényelhetnek, mint az acél vagy titán alkatrészek. Például a mágneses részecskékkel történő vizsgálat kiválóan működik acél autóipari alkatrészeken, de hatástalan a nem ferromágneses anyagok, például az alumínium vagy a titán esetében. Ezen anyagspecifikus szempontok megértése elengedhetetlen egy átfogó roncsolásmentes vizsgálati stratégia kidolgozásához a különféle precíziós megmunkálási műveletekhez.
Milyen költségvonzatai vannak a roncsolásmentes vizsgálat (NDT) bevezetésének a megmunkálási műveletekben?
A roncsolásmentes vizsgálati módszerek bevezetése jelentős előzetes beruházást igényel a berendezésekbe és a képzésbe, miközben a gyártási ütemtervek a további vizsgálati eljárások miatt késedelmekkel nézhetnek szembe. Sok gyártó aggódik a minőségbiztosítás és a működési hatékonyság egyensúlyba hozása miatt.
Míg a roncsolásmentes vizsgálat (NOT) kezdeti bevezetése költségekkel jár a berendezések, a képzés és a tanúsítás tekintetében, a hosszú távú pénzügyi előnyök jellemzően meghaladják ezeket a beruházásokat. A korai hibaészlelés megakadályozza a költséges átdolgozást, csökkenti a garanciális igényeket és védi a márka hírnevét. A kritikus alkatrészek esetében a roncsolásmentes vizsgálat jelentheti a különbséget a megbízható teljesítmény és a katasztrofális meghibásodás között.
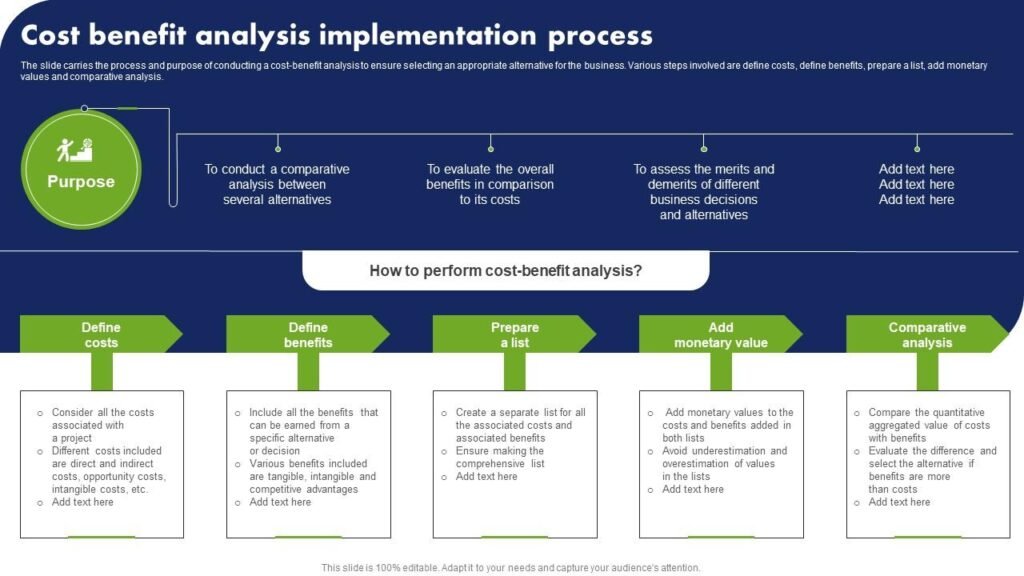
A roncsolásmentes vizsgálat bevezetésének költség-haszon elemzése
A precíziós megmunkálási műveletekben a roncsolásmentes vizsgálat (NOT) bevezetésének pénzügyi vonatkozásai több dimenzióban is gondos mérlegelést igényelnek. Tapasztalataink szerint a létesítményünkben átfogó roncsolásmentes vizsgálati (NOT) képességek kiépítése során a kezdeti tőkeráfordítás 50 000 dollártól (az alapberendezések esetében) több mint 300 000 dollárig (a fejlett rendszerek, például az ipari CT-szkennelés esetében) terjedt. Ezt a beruházást azonban a minőségi hibák lehetséges költségeivel szemben kell értékelni.
A személyzeti megfontolások egy másik jelentős költségtényezőt jelentenek. A megfelelő roncsolásmentes vizsgálathoz minősített technikusokra van szükség – több roncsolásmentes vizsgálati módszer esetében is beruháztunk a kulcsfontosságú csapattagok II. szintű minősítésébe, ami mind képzési beruházásokat, mind a betanulási folyamat során átmeneti termelékenységcsökkenést igényelt. A roncsolásmentes vizsgálattal rendelkező személyzet éves bérprémiumai jellemzően 15-30%-kal haladják meg a standard gépészbérlést.
A működési hatás a roncsolásmentes vizsgálat (NOT) módszerétől és az integrációs megközelítéstől függően változik. A gyártósori tesztelés általában minimális ciklusidőt biztosít, de gondos gyártósori integrációt igényel, míg a kötegelt tesztelés kevesebb zavart okoz, de késleltetheti a hibák felfedezését. Azt tapasztaltuk, hogy az automatizált roncsolásmentes vizsgálati rendszerek stratégiai bevezetése a kritikus ellenőrzési pontokon kínálja a legjobb egyensúlyt, különösen a nagy volumenű termelés esetén.
Kis és közepes sorozatú gyártáshoz kockázatalapú tesztelési megközelítést dolgoztunk ki, ahol a kritikus jellemzők 100%-os ellenőrzésen esnek át, míg a kevésbé kritikus elemek statisztikai mintavételen esnek át. Ez optimalizálja a költség-haszon arányt, miközben fenntartja a minőségi szabványokat. Ezenkívül a megfelelően dokumentált roncsolásmentes vizsgálati eljárások csökkentették biztosítási díjainkat az átfogó minőségellenőrzési intézkedések bemutatásával.
Különösen értékes mérőszámnak bizonyult a „minőség költségének” kiszámítása a roncsolásmentes vizsgálat bevezetése előtt és után. Míg az ellenőrzési költségek a termelési érték körülbelül 3-5%-ával nőttek, a meghibásodási költségeink (selejt, átdolgozás, garanciális igények) több mint 60%-kal csökkentek, ami nettó pozitív hatással volt a jövedelmezőségre.
Mikor kell roncsolásmentes vizsgálatot alkalmazni a gyártási folyamatban?
A gyártásvezetők gyakran nehezen tudják meghatározni a roncsolásmentes vizsgálat (NOTD) bevezetésének megfelelő időzítését – a túl korai vizsgálat erőforrásokat pazarol a stabil folyamatokra, a túl késői vizsgálat pedig azt jelenti, hogy a hibákat csak jelentős értéknövelés után fedezik fel. Ez az időzítési dilemma bizonytalanságot okoz a minőségtervezésben.
A roncsolásmentes vizsgálatot kritikus ellenőrzési pontokon kell alkalmazni, ahol a hibák jelentős további problémákat okoznának, vagy ahol az utólagos megmunkálás exponenciálisan megdrágul. A megvalósítás kulcsfontosságú szakaszai közé tartozik az anyagellenőrzés a megmunkálás megkezdése előtt, a hibákat okozó kritikus műveletek után, valamint a nagy értékű vagy biztonságkritikus alkatrészek szállítása előtti végső ellenőrzés.
Stratégiai NDT megvalósítási pontok a gyártásban
A roncsolásmentes vizsgálat (NOT) bevezetésének stratégiai időzítése a gyártási folyamat során jelentősen befolyásolja mind a minőségi eredményeket, mind a működési hatékonyságot. Az igényes iparágakban alkalmazott precíziós alkatrészekkel szerzett tapasztalataink alapján kidolgoztunk egy olyan keretrendszert az NDT integrációjához, amely optimalizálja a hibák észlelését, miközben minimalizálja a termelési zavarokat.
A beérkező anyagok fázisában kezdeti NDT-szűrést végzünk az anyag integritásának ellenőrzésére, mielőtt megkezdenénk az értéknövelő műveleteket. A kritikus anyagok, mint például a kiváló minőségű titán és a speciális ötvözetek esetében ez jellemzően ultrahangos vizsgálatot jelent a belső rétegződések vagy zárványok kimutatására, amelyek veszélyeztethetik a kész alkatrész integritását. Ez a korai szűrés számos gyártási hibát előzött meg azáltal, hogy a nem megfelelő minőségű anyagokat még a megmunkálás megkezdése előtt azonosította.
A gyártási folyamat során a nagy hibalehetőségű műveletek után NDT-t alkalmazunk. Például összetett hegesztési műveletek után azonnal mágneses porvizsgálatot (ferromágneses anyagok esetén) vagy folyadékpenetrációs vizsgálatot végzünk a hegesztési hibák azonosítása érdekében. Ez lehetővé teszi az azonnali korrekciót a további megmunkálási műveletek előtt, amelyek megnehezítenék vagy lehetetlenné tennék a javítást.
A szűk tűréshatárokkal rendelkező kritikus jellemzők esetében koordináta-mérőgépes (CMM) ellenőrzést alkalmazunk érintésmentes optikai mérőrendszerekkel integrálva. Bár ezek a rendszerek elsősorban méretvizsgálatokat végeznek, felületi anomáliákat is észlelnek, amelyek mélyebb problémákra utalhatnak, és további roncsolásmentes vizsgálatot igényelnek.
A végső ellenőrzés egy másik kulcsfontosságú megvalósítási pont. Repülőgépipari alkatrészek esetében átfogó roncsolásmentes vizsgálatot (NDT) végzünk utolsó minőségbiztosítási lépésként, az anyagnak és a lehetséges hibatípusoknak megfelelő módszereket alkalmazva. Ez az utolsó védelmi vonalként szolgál, mielőtt az alkatrészek kritikus alkalmazásokban üzembe helyezésre kerülnének.
Azt tapasztaltuk, hogy a leghatékonyabb megközelítés az, ha a roncsolásmentes vizsgálati (NDT) követelményeket már a kezdeti folyamattervezés során megtervezzük, ahelyett, hogy később hozzáadnánk őket. Ez az előrelátó megközelítés lehetővé teszi az optimális vizsgálati pont kiválasztását, a megfelelő módszerválasztást és a hatékony termelési folyamatot, amely szűk keresztmetszetek létrehozása nélkül figyelembe veszi az ellenőrzési követelményeket.
Hogyan csökkentheti a roncsolásmentes vizsgálat a selejtarányokat a precíziós gyártásban?
Magas selejtarányok a precíziós gyártás során keletkező hulladékanyagok, munkaerő és gépidő miatt, miközben késik az ügyfélszállítás és csökken a profitmarzs. Hatékony észlelési módszerek nélkül a minőségi problémák a gyártás során súlyosbodnak.
A roncsolásmentes vizsgálat (NDT) jelentősen csökkenti a selejtezési arányt azáltal, hogy a hibákat a gyártási folyamat korai szakaszában, még a hozzáadott érték létrehozása előtt azonosítja. A kritikus szakaszokban megfelelő tesztelés bevezetésével a gyártók azonnal kijavíthatják a problémákat, valós idejű visszajelzések alapján finomíthatják a folyamatokat, és olyan statisztikai folyamatszabályozást hozhatnak létre, amely fenntartja az állandó minőséget.
Selejtezési arány csökkentése roncsolásmentes vizsgálat (NDT) bevezetésével
Gyártóüzemünkben drámai minőségjavulást értünk el a stratégiai roncsolásmentes vizsgálat (NOT) bevezetésének köszönhetően. Amikor elkezdtük gyártani a nagynyomású hidraulikus alkatrészeket tengeri alkalmazásokhoz, a kezdeti selejtarányunk megközelítette a 8%-ot – ez egy fenntarthatatlan szint, amely veszélyeztette az ügyfélkapcsolatokat és a jövedelmezőséget. Egy átfogó roncsolásmentes vizsgálati program bevezetésével ezt hat hónapon belül 1% alá csökkentettük, miközben egyidejűleg növeltük a termelési volument.
Ennek a fejlesztésnek a kulcsa a többrétegű roncsolásmentes vizsgálati (NDT) megközelítésünk volt. A nyersanyagok esetében ultrahangos vizsgálatot vezettünk be az anyag integritásának ellenőrzésére a megmunkálás előtt. A kezdeti hegesztési műveletek után vizuális ellenőrzést végeztünk fokozott megvilágítással, valamint mágneses poros vizsgálatot alkalmaztunk a felületi és felületközeli hibák kiszűrésére, amikor azok még könnyen javíthatók voltak.
A kritikus belső átjárók és nyomáshatárok esetében egyedi akusztikus emissziós vizsgálati protokollt fejlesztettünk ki, amely roncsolásos vizsgálat nélkül képes ellenőrizni a falvastagságot és kimutatni a potenciális szivárgási útvonalakat. Ez lehetővé tette a 100%-os vizsgálatot a statisztikai mintavétel helyett, ami drámaian javította az alkatrészek integritásának bizalmát.
A hibák közvetlen észlelésén túl a roncsolásmentes vizsgálati programunk értékes adatokat generált, amelyek lehetővé tették számunkra az ismétlődő problémák kiváltó okainak azonosítását és kezelését. Például a mágneses poros vizsgálati eredmények mintázatelemzése kimutatta, hogy bizonyos hegesztési hibák következetesen előfordultak bizonyos környezeti páratartalom mellett, ami lehetővé tette számunkra, hogy olyan környezeti szabályozásokat vezessünk be, amelyek teljesen kiküszöbölik ezeket a hibákat.
Összefüggéseket állapítottunk meg specifikus gépparaméterek és hibaminták között, így létrehozva egy visszacsatolási hurkot, ahol a roncsolásmentes vizsgálati eredmények befolyásolták a folyamatok módosítását. Ez a folyamatos fejlesztési ciklus átalakította minőségi mutatóinkat, és versenyelőnyt teremtett a nagy pontosságú, biztonságkritikus alkatrészekre vonatkozó szerződések elnyerésében.
A pénzügyi hatás túlmutatott a selejt és az átdolgozás csökkenésén. Az ügyfelek bizalma megnőtt, ami a megrendelések bővüléséhez és az ellenőrzési követelmények csökkenéséhez vezetett. A garanciális igényeink szinte nullára csökkentek, és a bemutatott minőségellenőrzési képességeink alapján számos kulcsfontosságú ügyfélnél jogosultak voltunk a kiemelt beszállítói státuszra.
Összegzés
A roncsolásmentes vizsgálat kritikus befektetést jelent a precíziós gyártók számára, akik az alkatrészek integritását a termelési hatékonyság feláldozása nélkül szeretnék biztosítani. A megfelelő roncsolásmentes vizsgálati módszerek gyártási folyamat stratégiai pontjain történő bevezetésével korán észlelhetjük a hibákat, folyamatosan finomíthatjuk az eljárásokat, és olyan alkatrészeket szállíthatunk, amelyek a legigényesebb alkalmazásokban is hibátlanul teljesítenek.




