

Borite se s preranim kvarom alata? Lošom završnom obradom površine? Prekomjernim zastojem? Odabir pogrešnog alatnog čelika može uništiti precizne operacije obrade i povećati troškove do neba.
Odabir alatnog čelika ovisi o usklađivanju svojstava materijala sa zahtjevima primjene. Optimalni izbor uravnotežuje tvrdoću, otpornost na habanje, žilavost i otpornost na toplinu, uzimajući u obzir materijal obratka, parametre rezanja i proizvodne zahtjeve. Pravilan odabir produžuje vijek trajanja alata i poboljšava kvalitetu obrade.
Postupak odabira alatnog čelika
Kao tvrtka za CNC obradu po narudžbi, iz prve ruke sam vidio kako odabir alatnog čelika može stvoriti ili uništiti projekt. Razlika između uspjeha i neuspjeha često se svodi na razumijevanje složenog odnosa između svojstava materijala i zahtjeva primjene. Istražimo ključne čimbenike koji utječu na te odluke.
Koji čimbenici utječu na odabir alatnog čelika za preciznu CNC obradu?
Odabir neprikladnog alatnog čelika je kao pokušaj rezanja tvrdog drva škarama - frustrirajuće, neučinkovito i potencijalno štetno za vašu opremu i ugled.
Odabir alatnog čelika prvenstveno ovisi o tvrdoći materijala obratka, zahtjevima za brzinom rezanja, potrebama za otpornošću na temperaturu i geometriji alata. Tvrđi obratci zahtijevaju čvršće alatne čelike s vrhunskom otpornošću na habanje, dok složene geometrije mogu zahtijevati čelike koji održavaju integritet ruba pod naprezanjem.
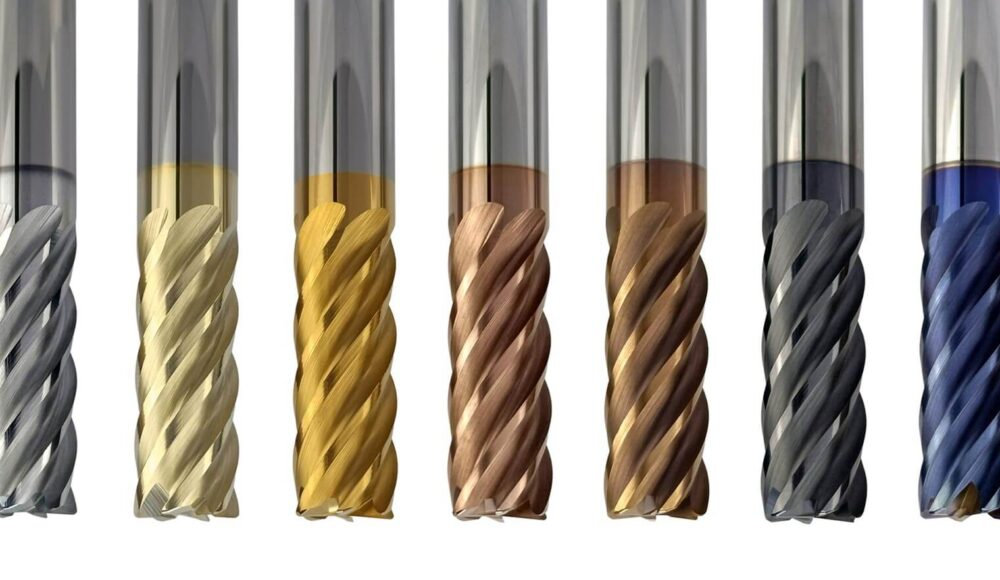
Vrste alatnih čelika za CNC obradu
Odabir alatnog čelika uključuje uravnoteženje više konkurentskih čimbenika kako bi se postigle optimalne performanse. AISI klasifikacijski sustav pruža strukturirani pristup, kategorizirajući alatne čelike u skupine poput onih koji se kale u vodi (W-serija), otpornih na udarce (S-serija), onih za hladnu obradu (A, D i O serija), onih za vruću obradu (H-serija), brzih (M i T serija) i onih za posebne namjene.
Prilikom obrade abrazivnih materijala poput lijevanog željeza ili kaljenih čelika, obično biramo brzorezne čelike ili karbide s izvrsnom otpornošću na habanje. Za teške primjene gdje alati doživljavaju značajne udarne sile, čelici otporni na udarce koji sadrže silicij, mangan i molibden pokazali su se neprocjenjivim. Kemijski sastav izravno utječe na performanse - sadržaj ugljika utječe na potencijal tvrdoće, krom poboljšava otpornost na habanje, vanadij poboljšava zadržavanje oštrice, a molibden povećava tvrdoću na vrućem mjestu.
U našoj tvornici vodimo detaljne zapise o performansama alata u različitim primjenama. Ovaj pristup temeljen na podacima omogućuje nam kontinuirano usavršavanje našeg procesa odabira, usklađivanje specifičnih alatnih čelika s određenim zahtjevima kupaca za maksimalnu učinkovitost i isplativost.
Kako toplinska obrada utječe na performanse alatnog čelika u proizvodnji?
Problem: Nepravilna toplinska obrada može učiniti čak i vrhunske alatne čelike neupotrebljivima, uzrokujući katastrofalne kvarove tijekom kritičnih operacija obrade i rezultirajući skupim kašnjenjima projekta.
Toplinska obrada transformira alatne čelike mijenjajući njihovu mikrostrukturu, povećavajući tvrdoću, otpornost na habanje i čvrstoću. Proces uključuje precizne cikluse zagrijavanja, kaljenja i popuštanja prilagođene svakoj vrsti čelika. Pravilna obrada uravnotežuje tvrdoću i žilavost uz minimiziranje deformacija i naprezanja.
Postupak toplinske obrade alatnog čelika
Toplinska obrada predstavlja možda najvažniji korak u razvoju optimalnih svojstava alatnog čelika. Proces započinje austenitizacijom - zagrijavanjem čelika na određenu temperaturu gdje se njegova kristalna struktura transformira, omogućujući ugljiku i legiranim elementima da se otope u čvrstu otopinu. Ova temperatura značajno varira između vrsta čelika; na primjer, alatni čelik W1 koji se kali u vodi može se austenitizirati na 790 °C, dok brzorezni M2 zahtijeva temperature veće od 1200 °C.
Metode kaljenja također se drastično razlikuju ovisno o sastavu čelika. Kaljenje u ulju omogućuje umjerene brzine hlađenja pogodne za mnoge legirane alatne čelike, dok hlađenje zrakom funkcionira za visoko legirane čelike poput D2 ili A2. Kaljenje u vodi, iako brže, uvodi veći rizik od deformacije i općenito je rezervirano za jednostavne geometrije u običnim ugljičnim alatnim čelicima.
Popuštanje slijedi nakon kaljenja i uključuje ponovno zagrijavanje kaljenog čelika kako bi se smanjila krhkost i unutarnje naprezanje. Mnogi alatni čelici zahtijevaju više ciklusa popuštanja kako bi se postigla dimenzijska stabilnost i optimalne kombinacije svojstava. Odnos temperature i svojstava nije linearan; na primjer, sekundarno kaljeni čelici poput H13 zapravo povećavaju tvrdoću kada se popuštaju u određenim temperaturnim rasponima zbog finog taloženja karbida.
U našim operacijama strojne obrade razvili smo specijalizirane protokole toplinske obrade za različite primjene alata. Alati koji se koriste za operacije rezanja na visokim temperaturama prolaze kroz različite cikluse popuštanja od onih dizajniranih za otpornost na udarce, što osigurava optimalne performanse svakog od njih u predviđenoj primjeni.
Kako različite klasifikacije alatnih čelika utječu na točnost obrade?
Pogrešna klasifikacija alatnog čelika može dovesti do dimenzijskih nedosljednosti, loše završne obrade površine i čestih ponovnih obrada - što uzrokuje tisuće izgubljenog materijala i rada, a istovremeno narušava odnose s kupcima.
Klasifikacije alatnih čelika izravno utječu na preciznost obrade kroz njihove jedinstvene kombinacije otpornosti na habanje, dimenzijske stabilnosti i zadržavanja oštrice. Brzorezni čelici izvrsni su u općoj obradi, dok alatni čelici za hladnu obradu pružaju vrhunsku dimenzijsku stabilnost. Napredne klase metalurgije praha nude iznimnu konzistentnost za najzahtjevnije precizne primjene.
Točnost obrade s različitim alatnim čelicima
Korelacija između klasifikacije alatnog čelika i točnosti obrade očituje se na nekoliko ključnih načina. Čelici za hladnu obradu serije A poput A2 i A6 nude izvrsnu dimenzijsku stabilnost tijekom toplinske obrade, što ih čini idealnim za precizna mjerenja i složene alate za oblikovanje. Njihov umjereni sadržaj karbida pruža dobru otpornost na habanje bez žrtvovanja brusivosti ili obradivosti.
Čelici serije D, s visokim udjelom ugljika i kroma, pružaju vrhunsku otpornost na habanje i zadržavanje oštrice. Ta svojstva čine ih posebno vrijednima za obradu abrazivnih materijala gdje trošenje alata može brzo ugroziti dimenzijsku točnost. Međutim, njihove veće karbidne strukture ponekad mogu ograničiti postignute završne obrade površine u usporedbi s finozrnatim alternativama.
Brzorezni čelici (serije M i T) održavaju svoju tvrdoću na povišenim temperaturama, što omogućuje veće brzine rezanja bez dimenzijskog pomaka zbog toplinskog omekšavanja. Ovo svojstvo je posebno vrijedno u okruženjima s visokom proizvodnjom gdje bi fluktuacije temperature alata mogle ugroziti konzistentnost.
Metalurgija praha revolucionirala je performanse alatnog čelika stvaranjem materijala s izuzetno ujednačenim mikrostrukturama i fino raspoređenim karbidima. Ove napredne vrste pokazuju vrhunsku brusivost i dimenzijsku stabilnost tijekom toplinske obrade, omogućujući proizvodnju složenih geometrija alata s izuzetno uskim tolerancijama. U našim preciznim strojnim operacijama otkrili smo da alatni čelici na bazi PM-a mogu održati dimenzijsku točnost do 30% dulje od svojih konvencionalnih kolega pod istim uvjetima rezanja.
Koji su kompromisi između tvrdoće i žilavosti u proizvodnim primjenama?
Proizvodni inženjeri često se suočavaju s frustrirajućom dilemom: odabrati tvrđe alatne čelike koji se prerano troše zbog ljuštenja ili tvrđe opcije koje se postupno, ali predvidljivo deformiraju - oba scenarija povećavaju troškove i vrijeme zastoja.
Kompromis između tvrdoće i žilavosti predstavlja temeljni izazov pri odabiru alatnog čelika. Tvrđi čelici (65+ HRC) nude vrhunsku otpornost na habanje i zadržavanje oštrice, ali su skloni lomljenju pri udaru. Žilaviji čelici bolje apsorbiraju udarce i odupiru se lomu, ali se mogu brže trošiti. Optimalna ravnoteža ovisi o specifičnim obrascima naprezanja za određenu primjenu.
Kompromis između tvrdoće i žilavosti
Inverzni odnos između tvrdoće i žilavosti stvara složene matrice odlučivanja za proizvodne primjene. Tvrdoća, mjerena u HRC (Rockwell C skala), snažno korelira s otpornošću na habanje i tlačnom čvrstoćom. Međutim, kako se tvrdoća povećava, duktilnost i otpornost na udar obično se smanjuju. Ovaj kompromis postaje posebno kritičan kod prekidanih operacija rezanja gdje alati doživljavaju cikličko opterećenje.
Moderni metalurški napredak donekle je proširio granice mogućnosti. Na primjer, matrični brzorezni čelici poput ASP 2023 i CPM REX 76 postižu vrijednosti tvrdoće veće od 70 HRC, a istovremeno održavaju razumnu žilavost zahvaljujući svojim jedinstvenim mikrostrukturnim karakteristikama. Ovi napredni materijali imaju fine, jednoliko raspoređene karbide u žilavoj matrici, što ublažava tradicionalni kompromis.
Specifična razmatranja primjene dodatno kompliciraju odluke o odabiru. Kod brze obrade kaljenih čelika, zadržavanje oštrice može biti ograničavajući faktor, favorizirajući tvrđe materijale alata unatoč potencijalnoj krhkosti. Suprotno tome, kod teških operacija grube obrade s promjenjivim opterećenjima rezanja, žilavost postaje najvažnija kako bi se spriječio katastrofalan kvar alata.
Pažljivom analizom načina kvara u našim operacijama obrade, razvili smo smjernice specifične za primjenu. Za prilagođene komponente vakuumskih komora koje zahtijevaju uske tolerancije i izvrsnu površinsku obradu, obično odabiremo CPM S90V tvrdoće 58-60 HRC, što pruža optimalnu ravnotežu za ovu primjenu. Za teške automobilske komponente koje su izložene promjenjivim silama rezanja, preferiramo čelike poput S7 tvrdoće 54-56 HRC, žrtvujući određenu otpornost na habanje za poboljšanu udarnu žilavost.
Zaključak
Odabir optimalnog alatnog čelika zahtijeva uravnoteženje svojstava materijala i zahtjeva primjene. Razumijevanjem klasifikacijskih sustava, učinaka toplinske obrade i kompromisa svojstava, isporučujemo vrhunske prilagođene strojno obrađene dijelove koji zadovoljavaju precizne specifikacije uz maksimiziranje učinkovitosti proizvodnje.




