

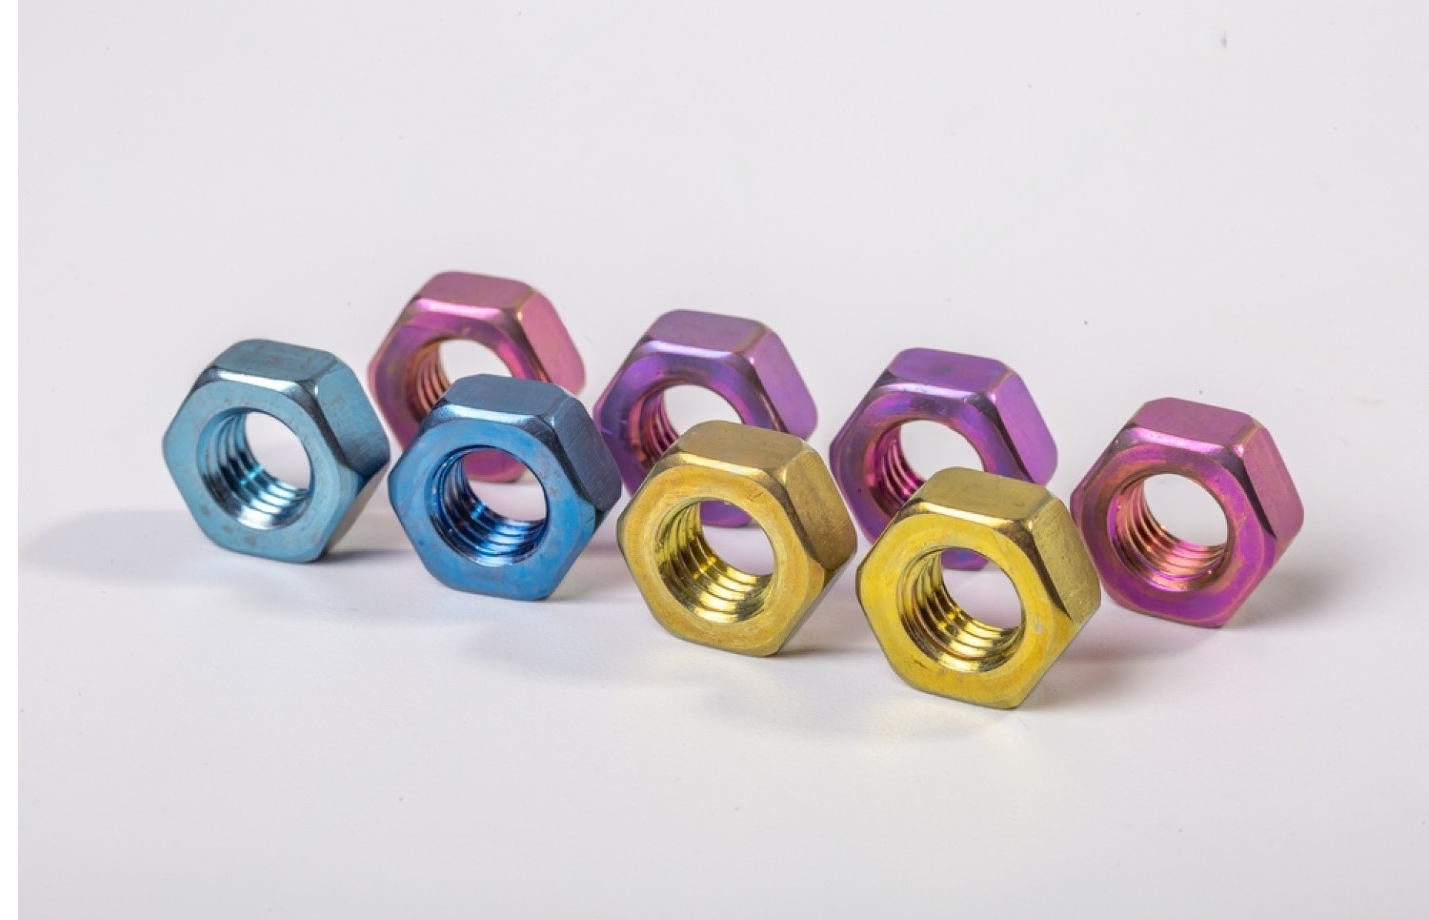
obojeni anodizirani vijci, metalni pričvršćivači visoke čvrstoće ( referenca )
Uvod
Anodizacija titana, elektrolitički proces završne obrade pokretan električnom strujom, vješto modulira oksidni sloj koji krasi površinu titana. Ova transformativna tehnika, prikladno nazvana "anodizacija" zbog uloge titana kao anode (pozitivne elektrode) unutar elektrolitičke ćelije, može se pohvaliti bogatom poviješću ukorijenjenom u zrakoplovnom sektoru. Njena prva primjena 1923. godine zaštitila je komponente britanskih hidroaviona od korozivnih kandži slane vode. Danas se zrakoplovni titani i dalje oslanjaju na procese anodizacije kako bi se obranili od neumoljivih sila starenja, habanja i korozije. Osim zrakoplovstva, industrija medicinskih uređaja iskoristila je vještinu anodizacije titana, privučena njegovim netoksičnim svojstvima i pogodnošću za vitalne biomedicinske primjene poput ortopedskih implantata. Ovaj članak istražuje različite vrste anodizacije titana, složene mehanizme, potrebne materijale, trajnost, održavanje i optimalne prakse, otkrivajući njegovu trajnu relevantnost u suvremenim industrijama i promjenjivim krajolicima tehnološkog napretka i izazova.
Kako funkcionira anodizacija titana
Da biste se upustili u ovo putovanje s malim titanskim komponentama, prvi korak je izrada elektrokemijske ćelije s izvorom istosmjerne struje i odgovarajućim elektrolitom. Osiguravajući da kupka služi kao katoda, a titanski dio preuzima ulogu anode, električna struja teče kroz ćeliju, postupno oksidirajući površinu komponente. Precizna kontrola može biti nedostižna, ali daje vizualno zadovoljavajuće rezultate.
Odiseja započinje rigoroznim režimom čišćenja, uklanjanjem ulja, masnoće ili nečistoća s površine titana koji bi mogli ometati proces eloksiranja. Nakon što je besprijekoran, titan se upušta u proces jetkanja. To podrazumijeva stvaranje teksturirane površine, potičući optimalno prianjanje na otopinu za eloksiranje. Rezultirajuća hrapava površina stvara čvrstu vezu između titana i narednih slojeva.
Pripremljeni titan se zatim umače u otopinu za anodizaciju, koja se često sastoji od sumporne kiseline, vode i specijaliziranih aditiva. Kako proces anodizacije kulminira, slijedi pažljivo ispiranje kako bi se uklonila svaka preostala otopina.
Anodizacija je elektrizirajući kemijski proces, pri kojem se titanski dio uranja u vodenu otopinu elektrolita. Prolaskom električne struje, molekule vode podliježu hidrolizi, cijepajući se na vodik i kisik. Električni potencijal prisiljava kisik da prihvati površinu titana, povećavajući tanki sloj titanijevog oksida. Kod anodizacije u boji, konačna nijansa ovisi o debljini sloja oksida, što se može podesiti naponom i trajanjem uranjanja.
Vrste eloksiranja titana
Anodiziranje titana tipa 1
Anodizirani titan tipa 1, također poznat kao komercijalni anodizirani titan, proizvodi se relativno jednostavnim postupkom koji na površini titana ostavlja tanki sloj oksida, čija je debljina obično od 0.5 do 2.5 mikrometara. Ova tehnika uključuje čišćenje površine titana, uranjanje u otopinu elektrolita, a zatim kratkotrajnu primjenu niskog napona. Ovaj anodizirani premaz pruža poboljšanu otpornost na koroziju unatoč svojoj tankoj debljini. Ima praktičnu upotrebu uz uobičajenu ukrasnu. Anodizacija tipa 1 može proizvesti poluvodički sloj oksida, što ga čini korisnim za predobradu prije ekstruzije i za posebna radijacijska ili apsorpcijska svojstva, posebno u primjenama toplinske kontrole. To je fleksibilna opcija za različite industrijske potrebe jer krajnji rezultat često ima prigušeni srebrni ili sivi izgled.
Anodiziranje titana tipa 2
Anodizirani titan tipa 2 razlikuje se debljim i kontroliranijim postupkom od tipa 1, što daje vrhunsku otpornost na koroziju i abraziju, uz povećanu tvrdoću. Iako ne nudi žive boje koje se vide kod eloksiranja tipa 3, formira prepoznatljiv sivi sloj, što olakšava razlikovanje od čelika. Ovaj tip pronalazi svoju nišu u primjenama koje uključuju mehaničko naprezanje i trenje, jer proizvodi deblje i čvršće premaze koji značajno poboljšavaju svojstva habanja. Posebno je ključno u kontekstima poput ortopedskih implantata, eloksiranje tipa 2 ograničava stvaranje neželjene titanske prašine kada netretirani dijelovi međusobno djeluju, osiguravajući glatkiju pokretljivost zglobova i smanjeno trenje. Za zrakoplovne primjene zadovoljava standarde AMS 2488, pružajući otpornost na ekstremne temperature i koroziju od izlaganja slanoj vodi. To je prvi izbor za otpornost na habanje, izdvajajući se svojom prepoznatljivom sivom nijansom, iako je za postizanje karakteristične završne obrade potreban završni korak pjeskarenja kuglicama.
srednji vijak ima anodiziranu titanijsku završnu obradu tipa 2 ( referenca )
Anodiziranje titana tipa 3
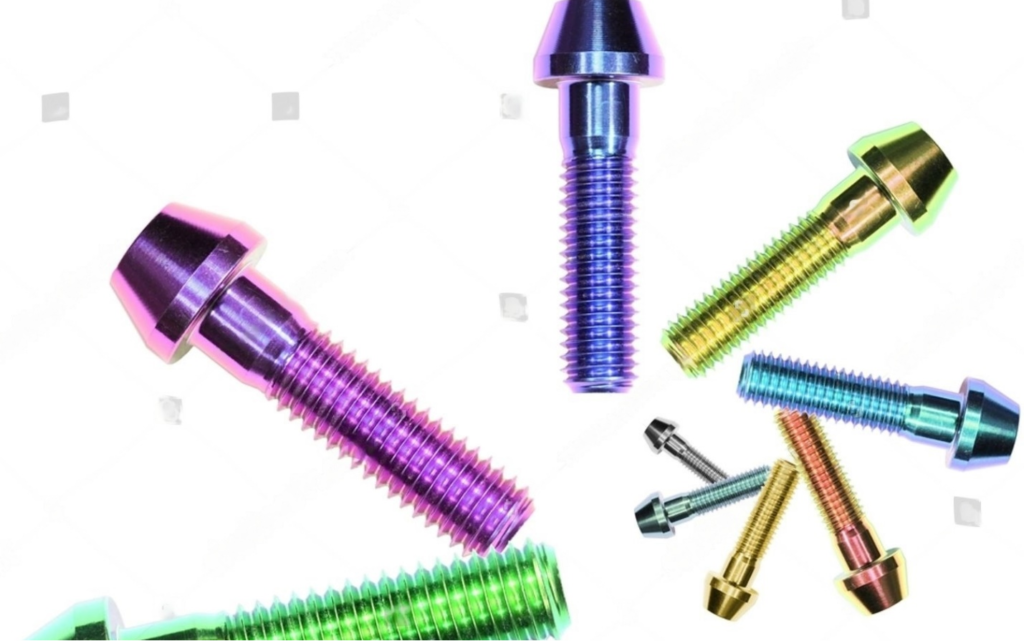
Anodizacija u boji titana ( referenca )
Anodizacija titana tipa 3, često nazivana anodizacijom u boji titana, pronalazi široku primjenu u medicinskom području zbog svoje uloge u brzoj vizualnoj identifikaciji dijelova. Na primjer, ortopedski kirurzi mogu bez napora zatražiti vijak za kost određene boje tijekom operacije, pojednostavljujući postupke. U slučajevima traumatskih prijeloma, ploče za fiksaciju kostiju opremljene su vodilicama za bušenje različitih boja kako bi se razlikovale lijeva i desna ploča, što pomaže preciznosti u ortopedskim tretmanima. Iako je rjeđa u zrakoplovstvu, anodizacija tipa 3 povremeno pomaže u vizualnoj identifikaciji složenih sklopova. Izvan ovih područja, premazi titana u boji tipa 3 pronašli su svoju nišu u proizvodnji nakita.
Za razliku od tipa 2, eloksiranje titana u boji tipa 3 nema univerzalnu industrijsku specifikaciju, što predstavlja izazove za usklađivanje boja između serija. Proizvođači koji se upuštaju u eloksiranje tipa 3 moraju uspostaviti vlastitu validaciju procesa od nule, s obzirom na nedostatak industrijskih standarda. Anodizacija tipa 3 stvara deblji i gušći sloj titanijevog oksida u usporedbi s tipovima 1 i 2, nudeći spektar boja kontroliranjem debljine oksidnog sloja. Koristeći sumpornu kiselinu kao elektrolit, ovaj je proces poznat po stvaranju tankog, prozirnog oksidnog filma promjenjive debljine, dajući niz živih nijansi izgledu titanijevog dijela, što ga čini neprocjenjivim alatom za industrije koje zahtijevaju i preciznost i estetiku.
Anodiziranje titana tipa 4
Politetrafluoroetilen (PTFE), često poznat kao teflon, ubrizgava se u površinu titana tijekom anodizacije tipa 4 kako bi se poboljšala. Ovom metodom trenje se znatno smanjuje, a otpornost na habanje poboljšava. Kada su uklanjanje trenja i jamčenje dugovječnosti ključni faktori, ovaj poseban tretman nudi značajne prednosti.
Materijali i oprema za anodizaciju titana
Za anodizaciju titana trebat će vam poseban set pribora i strojeva izrađenih za ovaj metal. Prije svega, potreban je pouzdan izvor napajanja koji može dati 120 volti. Alternativno, deset baterija od 9 volti može se spojiti serijski kako bi se proizveo potreban napon. Za nastavak eloksiranja potreban je odgovarajući elektrolit. Osim toga, trebat će vam Whink sredstvo za uklanjanje mrlja od hrđe, koje je opcionalno, ali može poboljšati dugotrajnost završne obrade i koristi se za jetkanje titana, titanska žica malog promjera, krokodilske stezaljke za sigurne veze i drugi materijali. Komad čelika za katodu, gdje će se tijekom anodizacije proizvoditi vodikov plin, i naravno, dio titana koji želite anodizirati potrebni su za dovršetak električnog kruga. Kako biste se zaštitili od moguće izloženosti kemikalijama, ne zaboravite staviti osnovnu osobnu zaštitnu opremu (OZO), koja bi trebala uključivati rukavice, zaštitne naočale i laboratorijski ogrtač ili pregaču. Korištenje ovog pribora i alata omogućit će vam anodizaciju titana na pouzdan i siguran način.
Trajnost i održavanje
Trajnost anodiziranog titana je impresivna, a anodizirana površina ostaje stabilna godinama, sve dok je zaštićena od abrazije i ograničenih kemijskih napada. Značajno je da se otpornost titana na koroziju proteže do te mjere da prkosi normama galvanske korozije. Anodizirani titan nije osjetljiv na hrđu, posebno kada se stvori robusni oksidni film, što ga čini vrlo otpornim na koroziju čak i u agresivnim uvjetima. Iako anodizacija nije u potpunosti trajna, nevjerojatno je robusna. Abrazija može uzrokovati određeno trošenje teško obrađenih dijelova, ali potpuno uklanjanje anodizacije s titana rijetka je pojava i zahtijeva koncentriranu dušičnu kiselinu s tragovima fluorovodične kiseline i toplinu. Općenito, anodizacija titana pokazuje se dugotrajnim i pouzdanim izborom, jer komponente anodizirane prije desetljeća ostaju gotovo kao nove.
Najbolje prakse
Slijeđenje skupa najboljih praksi koje se usredotočuju na pripremu površine, vrijeme i završnu obradu površine može vam pomoći da postignete najbolje rezultate pri eloksiranju titana. Konzistentna boja kritično ovisi o pripremi površine, poznatoj i kao priprema za anodizaciju. Tanak sloj materijala mora se ukloniti kako bi se osigurala homogena površina koja je prikladna za eloksiranje u boji. Razina potrebne pripreme površine ovisi o stupnju titana; za čiste stupnjeve poput stupnja 2 potrebna je agresivnija priprema nego za legure titana poput stupnja 5.
U procesu anodizacije, vrijeme je ključno. Nakon pripreme anodizacije, anodizacija bi trebala započeti odmah, idealno unutar nekoliko sati. Ako se proces odgodi dulje od 6-8 sati, počinje se stvarati prirodni sloj titanijevog oksida, što rezultira neprivlačnim mrljastim uzorcima boja.
Još jedna važna komponenta koja uvelike utječe na izgled boja je završna obrada površine. Loša obrada može rezultirati površinskim područjima koja su deformacijski očvrsnuta ili razmazana, što ometa električnu struju tijekom anodizacije i stvara neujednačenu i neskladnu boju. Na primjer, dio od titana može biti plav s brončanim točkicama ili ljubičast sa zlatnim mrljama.
Sjaj konačne nijanse također je pod utjecajem originalne površinske obrade titana. Za razliku od eloksiranja tipa 2, koje ne mijenja sjaj površinske obrade titana, titan će zadržati svoj mat izgled ako je površina pjeskarena prije eloksiranja. Slijeđenje ovih najboljih praksi jamči da će postupci eloksiranja titana proizvesti boje koje su žive, ujednačene i estetski ugodne.
Zaključak
Konačno, eloksiranje titana je fleksibilna tehnika s primjenom u raznim područjima, uključujući medicinu, zrakoplovstvo i proizvodnju nakita. Brojne briljantne nijanse mogu se proizvesti podešavanjem oksidnog sloja na površinama titana. Rezultati koji su dosljedni i ugodni ovise o pripremi površine, vremenu i završnoj obradi površine. Anodizirani titan je i dalje poželjna opcija za mnoge specijalizirane primjene zbog svoje čvrstoće i otpornosti na koroziju.




