
CNC tokarilice su među najčešće korištenim alatnim strojevima u modernoj proizvodnji, čineći okosnicu proizvodnje cilindričnih komponenti u raznim industrijama, od automobilske do zrakoplovne. Rotacijom obratka uz stacionarni alat za rezanje, CNC tokarilica uklanja materijal s visokom preciznošću kako bi proizvela osovine, spojnice, konektore i širok raspon rotacijskih dijelova.
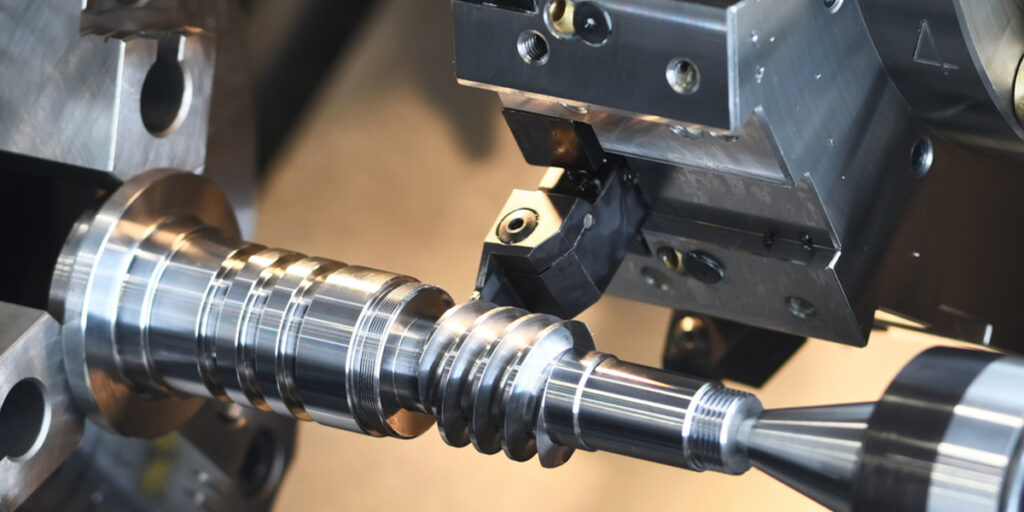
Četiri operacije definiraju osnovne mogućnosti CNC tokarilice: čeona obrada, tokarenje, narezivanje navoja i urezivanje žljebova. Svaka služi različitoj svrsi, no u praksi se rijetko izvode izolirano. Pojedinačni dio, poput hidrauličkog konektora ili osovine motora, obično zahtijeva da se sve četiri operacije izvrše u planiranom slijedu unutar jednog postavljanja. Razumijevanje svake operacije pojedinačno i načina na koji one rade zajedno temeljno je za učinkovito planiranje procesa CNC tokarilice i kvalitetu dijela.
Razumijevanje osnova obrade na CNC tokarilici
CNC tokarenje je početna točka za razumijevanje kako se cilindrični dijelovi proizvode prema strogim dimenzijskim specifikacijama. Prije ispitivanja pojedinačnih operacija, vrijedi utvrditi što je CNC tokarenje, kako mehanički funkcionira i zašto tokarske operacije ostaju ključne za preciznu proizvodnju unatoč dostupnosti složenijih tehnologija višeosne obrade.
Što je CNC tokarilica?
CNC tokarski stroj je računalno upravljani alatni stroj koji rotira obratak oko svoje središnje osi dok se alat za rezanje kreće duž programiranih putanja kako bi uklonio materijal i generirao željenu geometriju. Temeljno načelo razlikuje tokarske strojeve od glodalica: na tokarilici se obratak rotira, a alat je nominalno nepomičan u rotaciji, dok se na glodalici alat rotira, a obratak ostaje fiksan. Ova razlika čini tokarske strojeve inherentno prikladnima za izradu cilindričnih, konusnih i rotacijski simetričnih geometrija s visokom točnošću i kvalitetom površine.
CNC kontroler interpretira program obrade, obično napisan u G-kodu, i pretvara ga u koordinirano gibanje osi stroja, brzine vretena i odabira alata. To eliminira ručna podešavanja potrebna na konvencionalnim tokarilicama i pruža ponovljive rezultate u proizvodnim serijama bez varijacija od operatera do operatera. [1]
Glavne komponente CNC tokarilice
Razumijevanje funkcionalne uloge svake strojne komponente pojašnjava kako se fizički izvršavaju operacije o kojima se raspravlja u sljedećim odjeljcima:
- Chuck: Steže i okreće obradak. Stezne glave s tri čeljusti standardne su za okrugle materijale, dok stezne glave s četiri čeljusti omogućuju precizno centriranje nepravilnih obradaka.
- Vreteno: Rotirajući sklop koji pokreće steznu glavu i obradak. Brzina vretena je programabilna i automatski se podešava kako se mijenjaju uvjeti rezanja.
- Revolver za alate: Istovremeno drži više alata za rezanje i indeksira se u ispravan položaj alata pod kontrolom programa, eliminirajući ručne izmjene alata i smanjujući vrijeme ciklusa.
- Zadnji stub: Pruža aksijalnu potporu na slobodnom kraju dugih obratka pomoću pokretne ili mrtve točke, sprječavajući otklon pod silama rezanja.
- CNC kontroler: Računalna jedinica stroja koja izvršava program obrade, upravlja kretanjem osi, prati uvjete rezanja i obrađuje kompenzaciju odstupanja alata.
Zašto su operacije tokarilice važne
CNC tokarilice pružaju tri proizvodne prednosti koje je teško ponoviti alternativnim procesima:
- Točnost i ponovljivost: Moderni CNC tokarilice imaju tolerancije promjera od ±0.005 mm ili bolje u proizvodnim uvjetima, s ponovljivošću položaja koja osigurava da svaki dio u seriji zadovoljava iste specifikacije.
- Brža proizvodnja: Automatizirane izmjene alata, konstantna kontrola brzine obrade površine i programirani višeprolazni ciklusi značajno smanjuju vrijeme ciklusa u usporedbi s ručnim tokarenjem.
- Smanjena ručna intervencija: Nakon što je program validiran, sudjelovanje operatera ograničeno je na utovar obratka, periodična mjerenja i praćenje istrošenosti alata, smanjujući rizik ljudske pogreške u velikoserijskoj proizvodnji.
Praktična ilustracija ovih prednosti je izrada hidrauličkog vratila koje zahtijeva čeonu obradu, tokarenje, narezivanje navoja i utore. Sve četiri operacije se izvode u jednom postavljanju na CNC tokarilici, održavajući zajedničku referentnu točku i eliminirajući pogreške ponovnog pozicioniranja koje bi se akumulirale ako bi se dio pomicao između strojeva. [2]
CNC operacija čeone obrade
Čeona obrada je obično prva operacija koja se izvodi na CNC tokarilici i postavlja dimenzijsku i geometrijsku osnovu za svaku sljedeću operaciju. Obradak koji nije pravilno čeona obraden nosit će netočnosti duljine i površinske nepravilnosti koje se šire kroz cijeli slijed obrade. Unatoč tome što je konceptualno jedna od jednostavnijih operacija tokare, čeona obrada izravno utječe na točnost gotovog dijela.
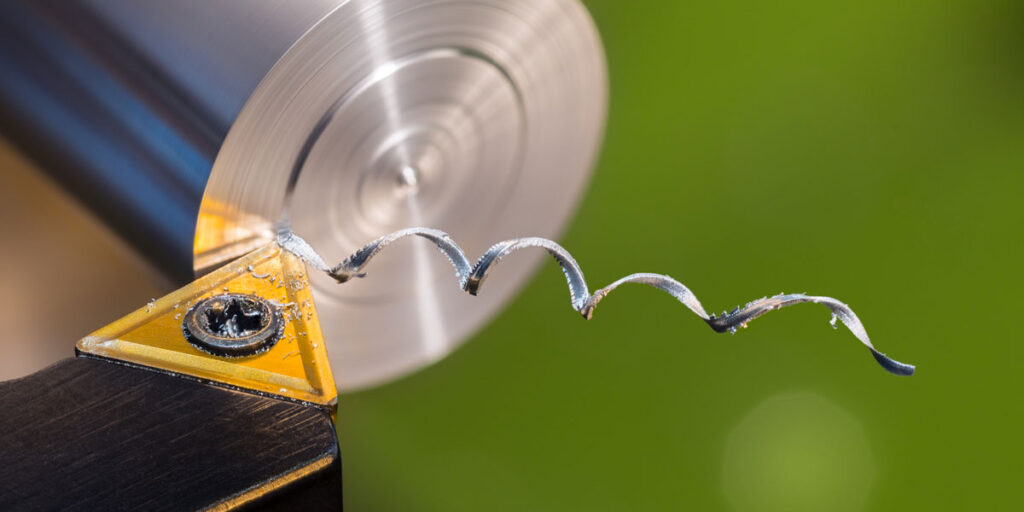
Operacija čeone obrade u strojnoj obradi
Što je suočavanje?
Čeona obrada je operacija tokarenja u kojoj se alat za rezanje radijalno pomiče preko čeone površine rotirajućeg obratka, uklanjajući materijal kako bi se stvorila ravna, glatka površina okomita na os vretena. Primarna svrha je uspostaviti čistu, točnu referentnu površinu na kraju obratka s koje se mogu mjeriti i kontrolirati aksijalne dimenzije tijekom sljedećih operacija. Na sirovom materijalu, čeone površine rijetko su ravne ili kvadratne; čeona obrada to ispravlja prije nego što se pokuša bilo kakva daljnja obrada.
Kako funkcionira sučelje
Obradak je stegnut u steznoj glavi i rotira programiranom brzinom vretena. Alat za rezanje je postavljen na vanjskom promjeru obratka i pomiče se radijalno prema unutra prema središtu kontroliranom brzinom pomaka. Alat uklanja tanki sloj materijala preko cijele površine u jednom ili više prolaza, ovisno o stanju komada i potrebnoj završnoj obradi površine. Konstantna kontrola brzine površine obično se primjenjuje tijekom čeone obrade, jer bi se brzina rezanja inače smanjivala kako se alat približava središtu obratka, gdje je brzina površine niža. [3]
Odabir alata za čeonu obradu općenito favorizira dijamantne ili trigonalne pločice od 80 stupnjeva postavljene u desni držač alata, što osigurava dovoljan razmak za radijalni smjer pomicanja uz održavanje čvrstoće oštrice.
Prednosti suočavanja
- Stvara ravne i glatke površine: Pravilno obrađen kraj pruža geometrijski pouzdanu površinu za naknadna mjerenja, postavljanje komponenti ili bušenje u središtu kontravršilice.
- Utvrđuje točnu duljinu obratka: Čeonom obradom se uklanja višak materijala s kraja obratka kako bi se dosegla ispravna početna duljina prije početka tokarenja promjera.
- Poboljšava dimenzijsku konzistentnost: U serijskoj proizvodnji, konzistentna obrada površina osigurava da svi obratci počinju s iste aksijalne reference, smanjujući varijacije duljine unutar serije.
Uobičajene aplikacije
Oblaganje se primjenjuje u širokom rasponu proizvodnih scenarija:
- Priprema sirovine: Šipka izrezana iz pile obično ima grube, blago nagnute čeone površine. Obradite i zagladite te površine prije daljnje obrade.
- Izrada referentnih površina: Čeone površine služe kao referentne površine za aksijalna mjerenja tijekom tokarenja, narezivanja navoja i utora.
- Završna obrada krajeva osovina: Na gotovim osovinama, oblaganje stvara čiste čeone površine potrebne za pravilno dosjedanje komponenti i prianjanje montaže.
Najbolje prakse
- Odabir brzine posmaka: Brzine pomaka pri čeonoj obradi obično se kreću od 0.05 do 0.2 mm/okr, ovisno o potrebnoj završnoj obradi površine. Grublji pomaci su prihvatljivi za grube prolaze; za završne prolaze potrebni su manji pomaci kako bi se postigle vrijednosti Ra ispod 1.6 µm.
- Izbjegavanje vibriranja alata: Vibracije tijekom čeonog obranja najčešće su kada je prepust alata prevelik ili stezanje obratka nije dovoljno. Smanjivanje prepusta alata i osiguravanje sigurnog stezanja stezne glave značajno smanjuje sklonost vibracijama.
- Ispravno poravnanje alata: Alat za rezanje mora biti postavljen precizno na visinu središnje linije. Alat postavljen iznad ili ispod središta ostavlja izbočinu neobrađenog materijala u središtu obratka i stvara konveksnu, a ne ravnu površinu. [4]
Reprezentativan primjer oblaganja u praksi je priprema čelične šipke prije pretvaranja u osovinu motora. Kraj sirove šipke obrađuje se kako bi se uspostavila čista aksijalna referentna točka, nakon čega se na obrađenu površinu nanosi središnje svrdlo kako bi se osigurala potpora kontrašilice za sljedeće operacije tokarenja.
CNC tokarenje
Tokarenje je definirajuća operacija CNC tokarilice i proces po kojem je stroj dobio ime. Dok čeona obrada adresira krajnju geometriju obratka, tokarenje oblikuje cilindrično tijelo, smanjujući promjere, stvarajući stepenice, generirajući konuse i proizvodeći složene profile. Konkretno u proizvodnji osovina, tokarenje čini većinu uklanjanja materijala i izravno određuje dimenzijsku točnost i kvalitetu površine gotovog dijela.
Što je okretanje?
Tokarenje je proces uklanjanja materijala u kojem se alat za rezanje pomiče aksijalno duž rotirajućeg obratka, smanjujući njegov vanjski promjer na programiranu ciljnu dimenziju. Alat kontinuirano dodiruje površinu obratka dok se kreće duž duljine reza, stvarajući cilindričnu površinu čiji je promjer određen radijalnom dubinom rezanja, a duljina aksijalnim pomakom alata. Točnost dobivenog promjera ovisi o geometriji stroja, stanju alata, parametrima rezanja i krutosti obratka, a sve to mora biti kontrolirano unutar odgovarajućih granica kako bi se zadovoljila zadana tolerancija. [5]
Vrste tokarskih operacija
CNC tokarenje obuhvaća nekoliko različitih vrsta operacija, od kojih je svaka prilagođena specifičnim geometrijskim zahtjevima:
- Ravno skretanje: Alat se kreće paralelno s osi vretena na fiksnoj radijalnoj dubini, stvarajući ujednačen cilindrični promjer duž cijele duljine reza. Ovo je najčešća operacija tokarenja i čini osnovu za sjedišta ležajeva, površine rukavaca i opće cilindrične značajke.
- Korak okretanja: Alat obrađuje niz različitih promjera na uzastopnim aksijalnim položajima, stvarajući stepenasti profil kao što je detaljno objašnjeno u kontekstu proizvodnje osovina više promjera. Svaki korak zahtijeva da alat prijeđe između cilindričnog prolaza i površine ramena, što zahtijeva precizno pozicioniranje Z-osi na svakom prijelazu.
- Konusno tokarenje: Alat se pomiče istovremeno u obje osi X i Z u programiranom omjeru, stvarajući konusnu površinu. Konusi su uobičajeni na drškama alata, vrhovima vretena i cijevnih spojeva gdje su potrebni samoblokirajući ili brtveći konusni spojevi.
- Profilno tokarenje: Alat prati složenu programiranu konturu, proizvodeći zakrivljene ili nepravilne aksijalne profile. To se koristi za komponente poput bregastih osovina, valjaka za oblikovanje i bilo kojeg dijela gdje se promjer mijenja kontinuirano, a ne u diskretnim koracima.
Čimbenici koji utječu na kvalitetu tokarenja
Četiri primarna procesna parametra upravljaju ishodom operacije tokarenja:
- Brzina rezanja: Izražena u površinskim metrima u minuti, brzina rezanja određuje brzinu kojom rub pločice zahvaća materijal obratka. Preniska brzina uzrokuje stvaranje nakupina na rubu i lošu površinsku obradu; previsoka brzina ubrzava trošenje alata i riskira toplinsko oštećenje površine obratka. Za srednje ugljični čelik, brzine rezanja od 200 do 300 m/min s obloženim karbidnim pločicama reprezentativni su početni uvjeti.
- Brzina dodavanja: Kontrolira aksijalno napredovanje alata po okretu vretena. Brzina pomaka izravno utječe na hrapavost površine; niži pomaci proizvode finije površine, ali povećavaju vrijeme ciklusa. Za završne prolaze na ležajevima, tipične su brzine pomaka od 0.05 do 0.1 mm/okr.
- Dubina rezanja: Određuje radijalni materijal uklonjen po prolazu. Grubi prolazi koriste dubine od 2 do 5 mm kako bi se maksimizirala brzina uklanjanja materijala, dok završni prolazi koriste 0.1 do 0.3 mm kako bi se postigla dimenzijska točnost bez uvođenja prekomjernih sila rezanja.
- Materijal alata: Obloženi karbid je standardni izbor za tokarenje čelika, kako u gruboj tako i u završnoj obradi. Keramičke pločice koriste se za brzu završnu obradu kaljenih materijala, dok se CBN pločice primjenjuju za tvrdo tokarenje komponenti tvrdoće iznad 45 HRC.
Prednosti CNC tokarenja
- Visoka dimenzijska točnost: CNC tokarenje dosljedno održava tolerancije promjera od IT6 do IT8 u proizvodnim uvjetima, s završnim operacijama koje mogu postići IT5 na stabilnim postavkama s dobro održavanim alatima.
- Izvrsna površinska obrada: Optimizirani parametri završne obrade daju vrijednosti Ra od 0.4 do 1.6 µm na tokarenim površinama, zadovoljavajući zahtjeve sjedišta ležajeva, brtvenih površina i kliznih ležajeva bez sekundarnog brušenja u mnogim primjenama.
- Učinkovito uklanjanje materijala: Ciklusi grube obrade programirani standardnim ciklusima kao što je G71 automatiziraju višestruko uklanjanje materijala do definiranog profila, maksimizirajući brzinu uklanjanja metala uz održavanje konzistentnog dodatka za završnu obradu za sljedeći završni prolaz.
Praktičan primjer je obrada stepenastog prijenosnog vratila s više promjera. CNC program izvodi grube prolaze po cijeloj duljini vratila, nakon čega slijede završni prolazi na svakoj zoni promjera prema redoslijedu funkcionalnog prioriteta, prvo dosjedi ležaja, zatim brtvene površine, a zatim promjeri zazora, osiguravajući da najkritičnije površine dobiju najmanje poremećen završni rez. [6]
CNC operacija narezivanja navoja
Narezivanje navoja jedna je od tehnički najzahtjevnijih operacija koje se izvode na CNC tokarilici, a zahtijeva preciznu sinkronizaciju između rotacije vretena i kretanja alata kako bi se generirao spiralni oblik navoja koji zadovoljava dimenzijske i funkcionalne standarde. Navoji su među najčešćim mehaničkim značajkama u inženjerstvu, a sposobnost njihove točne i dosljedne izrade na CNC tokarilici ključna je kompetencija u proizvodnji preciznih komponenti.
Što je navoj?
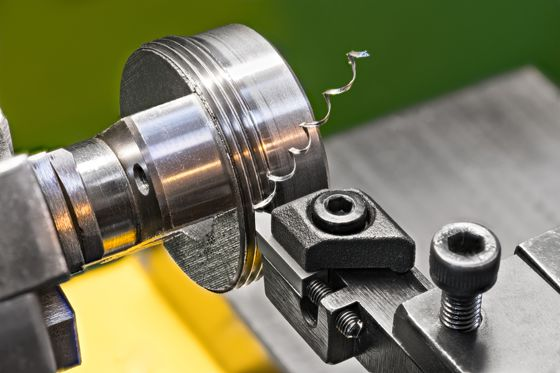
Narezivanje navoja je operacija tokarenja koja reže spiralni utor definiranog oblika i koraka na cilindričnoj površini obratka. Rezultirajući profil navoja omogućuje mehaničko spajanje s pripadajućom navojnom komponentom, omogućujući pričvršćivanje, podešavanje, brtvljenje ili prijenos snage ovisno o primjeni. Za razliku od čeone obrade ili tokarenja, gdje je pomak alata neovisan o rotaciji vretena, narezivanje navoja zahtijeva da se alat pomakne točno za jednu duljinu koraka po okretu vretena. Bilo kakvo odstupanje u ovoj sinkronizaciji stvara navoj koji je dimenzijski netočan i funkcionalno neupotrebljiv. [7]
Kako funkcionira CNC navojni alat
Na CNC tokarilici, narezivanje navoja postiže se krutim spajanjem između enkodera vretena i servo pogona Z-osi. CNC kontroler očitava položaj vretena u stvarnom vremenu i pokreće kolica alata brzinom pomaka koja je točno jednaka programiranom koraku navoja. Ova sinkronizacija se održava tijekom više prolaza, pri čemu svaki sljedeći prolaz prati istu spiralnu putanju kao i prethodni, postupno produbljujući profil navoja dok se ne postigne puna dubina navoja.
Ključni aspekti procesa navoja uključuju:
- Točnost nagiba tona: Korak navoja mora se držati standardne tolerancije za određeni oblik navoja. Pogreške koraka akumuliraju se tijekom duljine navoja i mogu spriječiti pravilno spajanje s komponentom koja se spaja.
- Kontrola dubine navoja: Narezivanje navoja se izvodi u više prolaza, pri čemu svaki prolaz uklanja progresivno manju strugotinu kako se oblik navoja produbljuje. Ovaj pristup upravlja silama rezanja i sprječava da otklon alata iskrivi profil navoja.
- Metoda uvlačenja: Radijalni ulazak reže simetrično na obje bočne strane oblika navoja, dok bočni ulazak reže prvenstveno na jednoj bočnoj strani, smanjujući sile rezanja i poboljšavajući kontrolu strugotine. Bočni ulazak je poželjniji za navoje većeg koraka i tvrđe materijale. [8]
Vrste proizvedenih niti
CNC tokarilice proizvode i vanjske i unutarnje navoje u širokom rasponu standarda i primjena:
- Vanjski navoji: Rezanje vanjskog promjera osovina, vijaka i spojnica. Uobičajene primjene uključuju navojne krajeve osovina, hidraulične spojnice i proizvodnju pričvršćivača. Vanjsko narezivanje navoja je jednostavnije od te dvije metode, jer pristup alatu i odvođenje strugotine nisu ograničeni.
- Unutarnji navoji: Rezanje unutar izbušenih rupa pomoću navojne bušilice. Unutarnje navoje je zahtjevnije od vanjskog navoja zbog ograničenog pristupa alatu, smanjene krutosti bušilice i teškoće promatranja i mjerenja navoja tijekom rezanja. Minimalni promjer rupe i dubina navoja određuju veličinu bušilice i prepust, a oboje utječe na postižnu točnost.
Metode navoja u CNC tokarilicama
Na CNC tokarilicama su dostupne tri metode navoja, svaka prikladna za različite primjene:
- Narezivanje navoja u jednoj točki: Jedan umetak prati spiralni put navoja u više prolaza. Ova metoda je svestrana, primjenjiva na bilo koji oblik i korak navoja te proizvodi točne navoje u širokom rasponu materijala. To je standardna metoda za narezivanje navoja osovine u preciznoj proizvodnji.
- Glodanje navoja: Iako se tehnički radi o glodanju, glodanje navoja izvodi se na tokarilicama i glodalicama, a navoji se izrađuju spiralnom interpolacijom glodalice s više zubaca. Poželjno je za navoje velikog promjera, tvrde materijale i slijepe rupe gdje je rizik od loma nareznice neprihvatljiv.
- Kuckanje: Navojni alat se ubacuje u prethodno izbušenu rupu pod CNC kontrolom kako bi se brzo proizveli unutarnji navoji. Narezivanje navoja je učinkovito za unutarnje navoje malog promjera u proizvodnim količinama, ali je ograničeno na standardne oblike navoja i osjetljivo je na lom alata kod tvrdih ili prekinutih rezova.
Ključna razmatranja
- Standardi niti: Navoji moraju biti izrađeni prema ispravnom standardu za primjenu. Metrički navoji (ISO), unificirani nacionalni grubi navoj (UNC), unificirani nacionalni fini navoj (UNF) i standardi za cijevne navoje (NPT, BSPT) imaju specifične zahtjeve za korak, kut i toleranciju koji se moraju ispravno programirati i provjeriti.
- Upravljanje trošenjem alata: Umetci za narezivanje navoja progresivno se troše sa svakim proizvedenim dijelom. Kako se umetak troši, točnost oblika navoja se smanjuje, posebno na kutovima bočne strane i radijusu vrha. Redovito indeksiranje umetka i periodična provjera mjerača navoja neophodni su u proizvodnim operacijama narezivanja navoja.
- Točnost programiranja: Ciklusi navoja poput G76 u FANUC-ovim upravljačkim sustavima zahtijevaju ispravan unos koraka, dubine navoja, kuta ulaza i broja prolaza. Pogreške u programiranju ovih parametara rezultiraju navojima koji vizualno izgledaju prihvatljivo, ali ne prolaze kontrolu mjerača. [9]
Reprezentativan primjer je proizvodnja navojnih cijevnih spojnica za industrijske fluidne sustave. Svaka spojnica zahtijeva vanjske navoje obrađene prema NPT ili BSPT standardima, gdje konusni oblik navoja osigurava i mehaničko spajanje i brtvljenje pod tlakom bez dodatnih brtvenih komponenti. Točnost koraka i konzistentnost kuta boka ključni su za postizanje nepropusnog spoja tijekom rada.
Zaključak
Obrada na CNC tokarilici temelji se na četiri međusobno ovisne operacije: čeonoj obradi, tokarenju, narezivanju navoja i utorima. Svaka služi različitoj geometrijskoj i funkcionalnoj svrsi, no nijedna ne djeluje izolirano. Čeonom obradom se uspostavlja aksijalna referenca, tokarenjem se definira cilindrični oblik, a narezivanjem navoja stvaraju se mehanički spojni elementi koji drže sklopove zajedno. Izvršene u planiranom slijedu unutar jednog postavljanja, ove operacije pružaju dimenzijsku točnost, kvalitetu površine i funkcionalnu pouzdanost koju zahtijeva proizvodnja preciznih komponenti.
Vrijednost razumijevanja svake pojedinačne operacije leži u sposobnosti planiranja i optimizacije cijelog slijeda obrade. Ispravan odabir parametara, odgovarajući alati i disciplinirana kontrola procesa u svakoj fazi određuju zadovoljava li gotovi dio svoje specifikacije ili zahtijeva ponovnu obradu. U proizvodnom okruženju gdje su dosljednost i učinkovitost jednako važne, savladavanje ove četiri ključne operacije tokarenja ostaje jednako relevantno danas kao i uvijek.
Reference
Aresco, R. (23. veljače 2024.). Tehnološki institut Erie . Tehnološki institut Erie. https://erieit.edu/introduction-to-cnc-turning/
Računalno numeričko upravljanje - pregled | ScienceDirect Topics . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (11. siječnja 2025.). Sveobuhvatni vodič za navoje na tokarilici - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (6. siječnja 2026.). Kako glodanje lica postiže doista ravne CNC površine? - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imran, M., Suo Shuangfu, Bai Yuzhu, Wang Yuming i Naveed Raheel. (2025). Optimizacija integriteta podpovršine i kvalitete površine pri tokarenju mekog čelika: Višekriterijski pristup trošenju alata i parametrima obrade. Journal of Materials Research and Technology , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246
Möhring, H.-C., Biermann, D., Bleicher, F., Melkote, S., i Kappmeyer, G. (2025). Učvršćenja i sustavi stezanja obratka u strojnoj obradi. Ljetopis CIRP -a , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Omirou, S., Charalambides, M. i Chasos, C. (2024). Napredno CNC glodanje navoja: sveobuhvatni standardni ciklus za učinkovito rezanje navoja s fiksnim ili promjenjivim korakom i radijusom. Međunarodni časopis za naprednu proizvodnu tehnologiju , 133 (5-6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
SINHA, SK (2010). AUTOMATIZACIJA OPERACIJE ČELNE OBRADE NA CNC OBRADNOM CENTRU. Međunarodni časopis za inženjersku znanost i tehnologiju , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Wan, M. i Yusuf Altintas. (2014). Mehanika i dinamika procesa glodanja navoja. International Journal of Machine Tools and Manufacture , 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006