

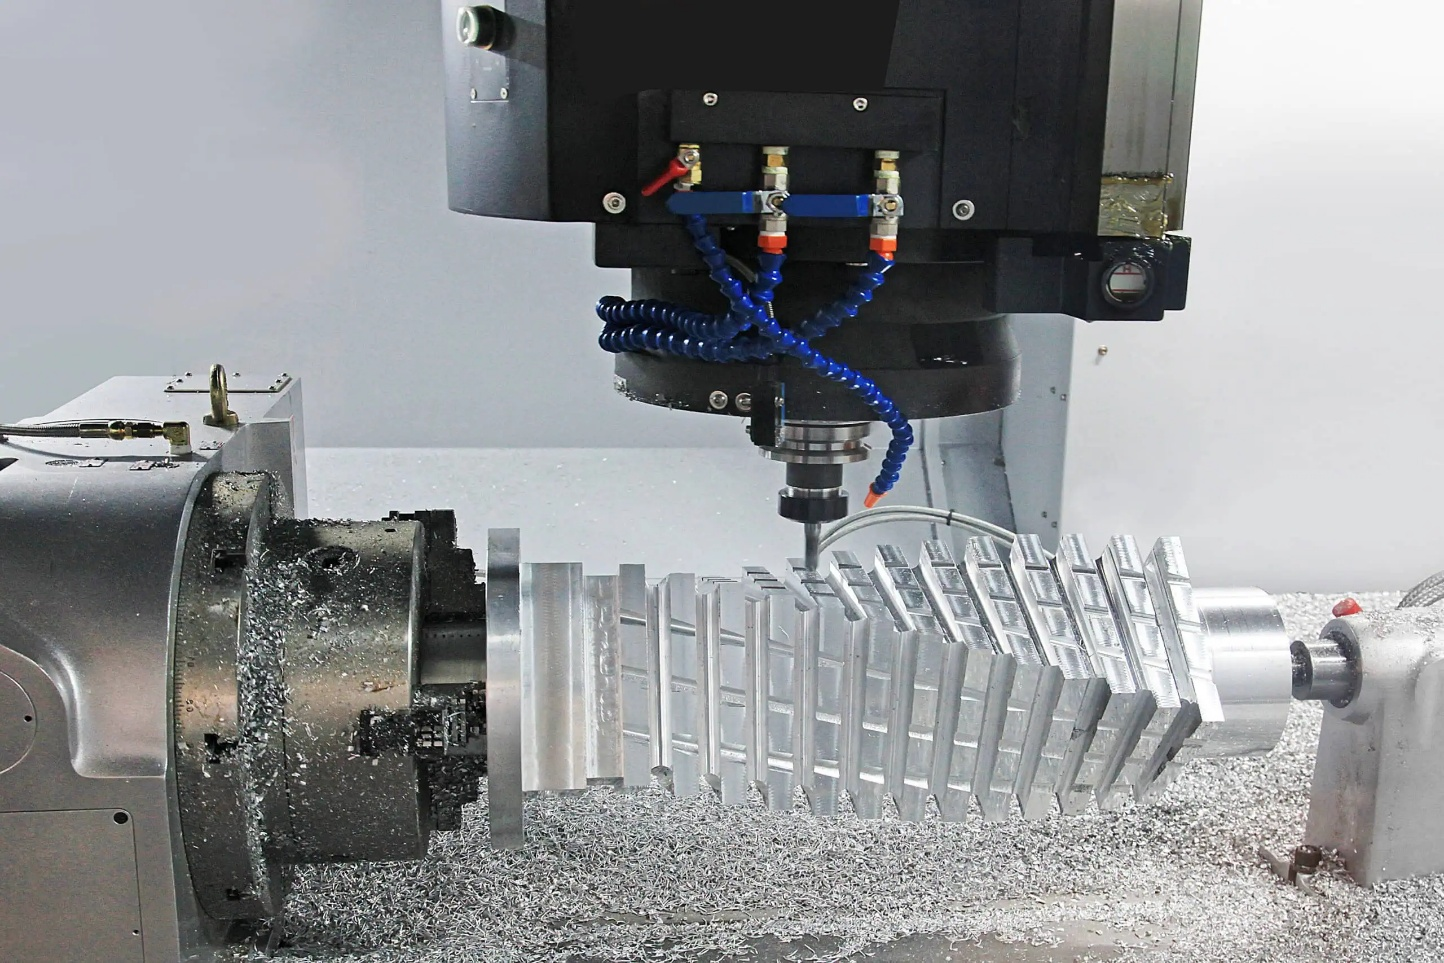
CNC obrada pruža preciznost, ponovljivost i geometrijske mogućnosti s kojima se malo koji drugi proizvodni proces može usporediti. Međutim, to je ujedno i proces koji zahtijeva puno novca, a bez jasnog razumijevanja što potiče te troškove, proračuni se mogu značajno podcijeniti u fazi projektiranja. Za proizvođače, inženjere i dizajnere proizvoda, razumijevanje troškova CNC obrade nije samo pitanje nabave; to je disciplina projektiranja.
Troškove obrade rijetko određuje samo jedna varijabla. Odabir materijala, geometrija dijela, zahtjevi za tolerancijom, količina proizvodnje i operacije sekundarne završne obrade doprinose konačnoj cijeni obrađenog dijela. Odluke donesene tijekom faze projektiranja imaju nesrazmjeran utjecaj na te troškove, često više od bilo kakvih pregovora u fazi izrade ponude. Ovaj članak ispituje ključne pokretače troškova u CNC obradi i identificira praktične strategije za smanjenje troškova bez ugrožavanja kvalitete dijela ili funkcionalnih performansi.
Odabir materijala i njegov utjecaj na troškove CNC obrade
Izbor materijala jedna je od najranijih i najvažnijih odluka u procesu CNC obrade. Utječe ne samo na trošak nabave sirovine, već i na potrebne alate za rezanje, vrijeme ciklusa potrebno za obradu dijela i brzinu kojom se ti alati troše. Materijal odabran isključivo na temelju performansi, bez razmatranja njegove obradivosti, može znatno povećati ukupne troškove dijela iznad onoga što bi sama cijena sirovine sugerirala.
Zašto je izbor materijala važan
Svaki se materijal ponaša drugačije u uvjetima rezanja. Neki se materijali brzo obrađuju uz minimalno trošenje alata, što smanjuje vrijeme ciklusa i troškove alata. Drugi stvaraju velike sile rezanja, zahtijevaju manje brzine i brzo troše pločice, što sve povećava trošak po dijelu. Kada se pomnože s proizvodnom serijom, te razlike postaju značajne. Trošak materijala stoga nije samo cijena po kilogramu zaliha; to je zbroj troškova nabave, vremena obrade i potrošnje alata zajedno. [1]
Razlike u troškovima između uobičajenih materijala
Profil troškova često korištenih CNC materijala za obradu znatno varira:
- Aluminij: Najisplativiji materijal za strojnu obradu u većini primjena. Aluminijske legure poput 6061 i 7075 režu velikim brzinama s niskim silama rezanja, proizvodeći izvrsnu površinsku obradu uz minimalno trošenje alata. Troškovi sirovina su umjereni, a ciklusi kratki, što aluminij čini zadanim izborom za cjenovno osjetljive primjene gdje je omjer čvrstoće i težine važan.
- Meki čelik: Umjerene cijene kao sirovina i razumno obradiv pod standardnim uvjetima rezanja. Meki čelik je isplativ izbor za konstrukcijske komponente gdje nije potrebna otpornost na koroziju, a toplinska obrada nije specificirana.
- Ne hrđajući Čelik: Skuplji od mekog čelika i po cijeni materijala i po cijeni obrade. Vrste poput 304 i 316 deformacijski se očvršćavaju tijekom rezanja, što zahtijeva oštre pločice, umjerene brzine rezanja i konzistentne brzine pomaka kako bi se izbjeglo trenje i prerano oštećenje alata. Ciklusi su dulji nego kod aluminija ili mekog čelika za ekvivalentne geometrije dijelova.
- Titan: Među najskupljim materijalima za obradu. Titanijeve legure imaju nisku toplinsku vodljivost, što znači da se toplina stvorena tijekom rezanja koncentrira na rubu alata umjesto da se raspršuje u strugotinu. To dramatično ubrzava trošenje alata, povećava troškove alata i zahtijeva sporije brzine rezanja koje produžuju vrijeme ciklusa. Obrada titanske komponente može koštati tri do pet puta više od ekvivalentnog aluminijskog dijela.
- Inženjerska plastika: Materijali poput Delrina, PEEK-a i najlona jeftini su za obradu u smislu sila rezanja i trošenja alata, ali zahtijevaju pažljivo pričvršćivanje kako bi se upravljalo otklonom obratka i toplinskim širenjem tijekom rezanja. Za primjene s malim opterećenjem nude isplativu alternativu metalnim komponentama. [2]
Kako obradivost materijala utječe na cijenu
Obradivost izravno utječe na vrijeme ciklusa i potrošnju alata, a oboje su značajni pokretači troškova:
- Materijali koje je lakše obraditi omogućuju veće brzine rezanja i brzine pomaka, smanjujući vrijeme ciklusa po obratku i povećavajući iskorištenost stroja.
- Tvrdi materijali zahtijevaju sporije parametre, češće izmjene pločica i povremeno specijalizirane kvalitete alata, što sve povećava troškove.
- Materijali koji stvaraju duge, vlaknaste strugotine, poput nekih vrsta nehrđajućeg čelika, zahtijevaju dodatnu pažnju pri upravljanju strugotinama, što potencijalno povećava vrijeme intervencije operatera.
Korisna usporedba je obrada jednostavnog montažnog nosača od aluminija 6061 u odnosu na titan 5. stupnja (Ti-6Al-4V). Aluminijski nosač može se dovršiti za 8 minuta s jednim umetkom koji traje kroz 50 ili više dijelova. Titanski ekvivalent, s identičnom geometrijom, može zahtijevati 35 do 40 minuta ciklusa s izmjenom umetaka svakih 10 do 15 dijelova, što povećava i troškove stroja i troškove alata za faktor četiri ili više.
Savjeti za smanjenje troškova
- Uskladite performanse materijala sa stvarnim zahtjevima: Određivanje titana ili visokokvalitetnog nehrđajućeg čelika za komponentu koja će biti izložena umjerenim opterećenjima u dobroćudnom okruženju trošak je koji se može izbjeći. Odabir materijala s odgovarajućim, a ne pretjeranim karakteristikama performansi jedna je od najjednostavnijih odluka o smanjenju troškova dostupnih u fazi projektiranja.
- Razmotrite alternativne legure: U mnogim slučajevima, niže legirani čelik s odgovarajućom toplinskom obradom ili aluminijska legura s odgovarajućom anodizacijskom obradom pruža usporedive radne performanse uz znatno niže troškove obrade od vrhunske legure.
- Procijenite inženjerske plastike: Za nestrukturne komponente koje rade u kemijskim ili električnim okruženjima, PEEK ili Delrin mogu zadovoljiti sve funkcionalne zahtjeve uz znatno nižu cijenu od metalnog ekvivalenta.
Složenost dizajna dijela i vrijeme obrade
Nakon odabira materijala, složenost dizajna dijela je najveći odrednik troškova CNC obrade. Geometrija pokreće sve nizvodno: broj potrebnih postavki, potrebne alate, vrijeme ciklusa i napor inspekcije na kraju procesa. Dio koji je geometrijski previše konstruiran, a nosi značajke koje nemaju nikakvu funkcionalnu svrhu, košta više za proizvodnju u svakoj fazi bez pružanja ikakve dodatne koristi u performansama.
Kako dizajn utječe na troškove proizvodnje
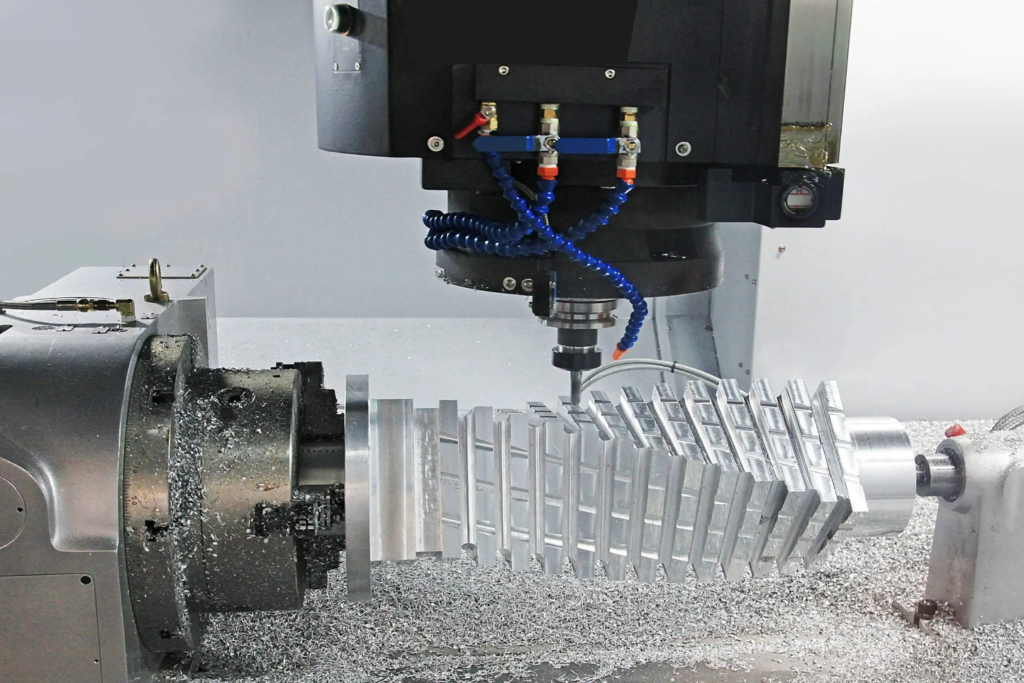
Složene geometrije zahtijevaju više strojnih operacija, više izmjena alata i, u mnogim slučajevima, dodatna podešavanja gdje se dio mora premjestiti i ponovno učvrstiti kako bi se pristupilo značajkama iz različitih orijentacija. Svako dodatno podešavanje unosi vlastiti trošak u vrijeme stroja, rad i potencijal za akumulirane pogreške položaja. Dio koji se može dovršiti u jednom postavljanju na troosnom obradnom centru gotovo će uvijek koštati manje za proizvodnju od geometrijski sličnog dijela koji zahtijeva dva ili tri podešavanja, čak i ako su sirovina i tolerancije identični. [3]
Značajke dizajna koje povećavaju troškove
Određene geometrijske značajke stalno povećavaju troškove obrade i trebale bi se koristiti samo tamo gdje je to funkcionalno opravdano:
- Duboki džepovi: Obrada dubokih džepova zahtijeva alate s dugim dosegom, koji su manje kruti i skloniji vibracijama, što zahtijeva sporije parametre rezanja i više prolaza za postizanje željene završne obrade. Omjeri dubine i širine veći od 3:1 znatno povećavaju troškove; omjeri veći od 6:1 mogu učiniti značajku nesrazmjerno skupom u odnosu na njezinu veličinu.
- Tanki zidovi: Presjeci ispod 1.5 mm u metalu ili 2.5 mm u plastici savijaju se pod silama rezanja, što zahtijeva smanjene dubine rezanja, sporije brzine pomaka i pažljivo slijedenje putanje alata kako bi se izbjeglo oštećenje dijela. Svako od ovih podešavanja produžuje vrijeme ciklusa.
- Uski unutarnji kutovi: CNC alati za glodanje su cilindrični, što znači da se unutarnji kutovi mogu proizvesti samo do minimalnog radijusa jednakog radijusu alata. Specificiranje oštrih unutarnjih kutova zahtijeva ili EDM kao sekundarnu operaciju ili vrlo male glodalice rade pri malim brzinama posmaka, što je skupo. Projektiranje kutova s najvećim prihvatljivim radijusom izravno smanjuje troškove.
- Složene konture: Oblikovane površine i složene trodimenzionalne konture zahtijevaju petosnu obradu ili višestruke troosne postavke sa specijaliziranim alatima s kuglastim vrhom. Oba pristupa povećavaju vrijeme programiranja, vrijeme ciklusa i satnicu stroja u usporedbi s prizmatičnim geometrijama.
- Podrezi: Značajke koje nisu dostupne iz standardnih orijentacija alata zahtijevaju specijalizirane alate za podrezivanje, dodatne postavke ili alternativne procese poput provlačenja. Tamo gdje podrezivanje nije funkcionalno bitno, njihovo uklanjanje u fazi projektiranja uklanja nesrazmjeran doprinos troškovima. [4]
Uloga tolerancija i površinske obrade
Tolerancije i specifikacije završne obrade površine imaju izravan i mjerljiv utjecaj na troškove obrade:
- Uske tolerancije: Tolerancije strože od IT7 zahtijevaju sporije prolaze završne obrade, češća mjerenja tijekom procesa i veću pozornost posvećenu toplinskoj stabilnosti i upravljanju trošenjem alata. Svaka od ovih stvari povećava troškove. Tolerancija od ±0.005 mm na nekritičnoj značajki znatno košta više za proizvodnju i provjeru od ±0.05 mm, bez ikakve funkcionalne koristi ako značajka ne zahtijeva tu preciznost.
- Fine površinske obrade: Postizanje vrijednosti Ra ispod 0.8 µm obično zahtijeva namjenske završne prolaze pri malim brzinama posmaka, a u nekim slučajevima i sekundarne operacije poput brušenja ili honanja. Određivanje Ra od 0.4 µm na površini koja će biti obojana ili prekrivena dodaje nepotrebne troškove.
- Trošak pregleda: Veće tolerancije zahtijevaju rigorozniji pregled, uključujući mjerenje na CMM-u i dokumentirane rezultate. Vrijeme pregleda i dokumentacija povećavaju ukupne troškove dijelova, posebno u proizvodnji malih količina gdje se troškovi postavljanja i pregleda ne mogu amortizirati na veliku seriju.
Primjer
Korisna ilustracija je usporedba jednostavnog pravokutnog aluminijskog kućišta s kućištem sličnih vanjskih dimenzija, ali koje uključuje više unutarnjih džepova, zakrivljenih stijenki, upuštenih rupa pod složenim kutovima i nekoliko značajki s tolerancijom od ±0.01 mm. Jednostavno kućište može zahtijevati jedno postavljanje, tri alata i 15 minuta ciklusa. Složena verzija može zahtijevati tri postavljanja, osam alata, 90 minuta ciklusa i rutinu inspekcije CMM-om. Troškovi obrade složenog dijela mogli bi lako biti pet do osam puta veći, što je u potpunosti uzrokovano odlukama o dizajnu, a ne razlikama u materijalu ili volumenu.
Savjeti za smanjenje troškova
- Pojednostavite geometriju gdje funkcija dopušta: Svaka značajka na dijelu treba zaslužiti svoje mjesto. Ako zakrivljena stijenka, duboki džep ili složena kontura ne doprinose funkciji dijela, njihova zamjena jednostavnijom geometrijom smanjuje troškove bez smanjenja performansi.
- Koristite standardne veličine i radijuse rupa: Izrada rupa prema standardnim veličinama svrdla i unutarnjih radijusa prema standardnim veličinama glodala eliminira potrebu za posebnim alatima i smanjuje učestalost izmjene alata.
- Selektivno primijenite uske tolerancije: Odredite značajke koje zaista zahtijevaju uske tolerancije, obično površine za spajanje, sjedišta ležajeva i značajke poravnanja, te odredite standardne tolerancije svugdje drugdje. Ova jednostavna disciplina može značajno smanjiti vrijeme inspekcije i vrijeme ciklusa završne obrade u cijeloj proizvodnoj seriji. [4]
Troškovi podešavanja stroja, alata i rada
Složenost materijala i dizajna određuju što je potrebno učiniti za proizvodnju dijela. Priprema, alati i rad određuju koliko to košta. Ove tri kategorije troškova često se podcjenjuju u fazi izrade ponude, posebno za radove malih količina i prototipove, gdje mogu predstavljati veći udio ukupnih troškova dijela od samog vremena obrade.
Troškovi postavljanja u CNC obradi
Prije nego što se napravi i jedan rez, potreban je značajan rad na pripremi stroja, programa i uređaja za proizvodnju:
- CNC programiranje i priprema CAM-a: CNC programer mora interpretirati crtež dijela, stvoriti ili uvesti CAD model, generirati putanje alata u CAM softveru, simulirati program kako bi provjerio kretanje bez kolizije i naknadno obraditi kod za specifični kontroler stroja. Za jednostavan dio to može trajati jedan do dva sata. Za složenu komponentu s više postavki, programiranje može trajati cijeli dan ili više. Ovo vrijeme se naplaćuje po poslu bez obzira na to koliko se dijelova proizvodi.
- Dizajn i izrada uređaja: Prilagođeni pribor potrebni su kada standardni škripci ili stezne glave ne mogu adekvatno smjestiti i stegnuti dio. Projektiranje i obrada prilagođenog pribora dodaje troškove koji se moraju pokriti tijekom proizvodnog ciklusa. Za pojedinačni prototip, trošak pribora može se mjeriti s troškovima obrade samog dijela.
- Podešavanje i provjera stroja: Učitavanje programa, postavljanje odstupanja alata, provjera prvog dijela i podešavanje prije početka proizvodnje oduzimaju vrijeme stroju. Ovo vrijeme podešavanja obično se naplaćuje po punoj satnici stroja, što ga čini značajnom komponentom troškova za kratke proizvodne serije. [5]
Troškovi alata
Alati za rezanje su ponavljajući trošak u CNC obradi koji se povećava s težinom materijala i količinom proizvodnje:
- Alati za rezanje i umetci: Standardni karbidni umetci za tokarenje i glodanje relativno su niski po jediničnoj cijeni, ali specijalizirani alati poput alata za oblikovanje, glodalica za navoje, glodalica malog promjera i PCD umetka imaju znatno više cijene. Jedan PCD umetci za završnu obradu aluminija mogu koštati više od cijele kutije standardnih karbidnih umetka.
- Zamjena alata zbog istrošenosti: U proizvodnim serijama, pločice se indeksiraju ili zamjenjuju u definiranim intervalima kako bi se održala dimenzijska konzistentnost. Učestalost zamjene ovisi o materijalu, parametrima rezanja i potrebnoj toleranciji. Za teške materijale poput titana ili kaljenog čelika, trošak alata po dijelu može biti značajan i mora se od samog početka uzeti u obzir u ponuđenoj cijeni. [6]
Zahtjevi za rad
CNC obrada je uglavnom automatizirana, ali nije bez rada. Tri kategorije rada doprinose cijeni dijela:
- CNC programeri: Odgovoran za prevođenje inženjerskih crteža u verificirane strojne programe. Vještina programiranja izravno utječe na učinkovitost vremena ciklusa, jer dobro optimiziran program može smanjiti vrijeme ciklusa za 20 do 30 posto u usporedbi s osnovnim programom.
- Operateri strojeva: Utovar i istovar obradaka, praćenje procesa, izvođenje mjerenja tijekom procesa, upravljanje izmjenama alata i reagiranje na alarme. U velikoserioznoj proizvodnji s dobro uspostavljenim procesima, jedan operater može istovremeno upravljati s više strojeva, smanjujući troškove rada po dijelu. U maloserioznom ili složenom radu, omjer operatera i stroja je veći.
- Inspektori kvalitete: Mjerenje gotovih dijelova prema zahtjevima crteža, rukovanje CMM opremom i generiranje zapisa o inspekciji gdje je potrebno. Rad inspekcije često se zanemaruje u procjenama troškova, ali postaje značajan za dijelove s mnogo kritičnih dimenzija ili one koji zahtijevaju dokumentiranu certifikaciju.
Primjer
Odnos između troškova postavljanja i obujma proizvodnje najjasnije se ilustrira usporedbom pojedinačnog prototipa s proizvodnom serijom. Razmotrimo strojno obrađenu aluminijsku komponentu koja zahtijeva dva sata programiranja, jedan sat postavljanja stroja i 20 minuta ciklusa po dijelu. Za jedan prototip, ukupno naplaćeno vrijeme je približno tri sata i dvadeset minuta, od čega je samo dvadeset minuta stvarno vrijeme rezanja. Troškovi postavljanja i programiranja predstavljaju 83 posto ukupnog vremena. Za seriju od 50 identičnih dijelova, isti troškovi postavljanja i programiranja raspoređuju se po cijeloj seriji, smanjujući nerezajuće režijske troškove po dijelu na manje od pet minuta, a vrijeme ciklusa dominira troškovima kao što bi i trebalo biti.
Savjeti za smanjenje troškova
- Standardizirajte dizajn dijelova: Korištenje dosljednih veličina elemenata, uzoraka rupa i specifikacija materijala u cijeloj obitelji proizvoda omogućuje ponovnu upotrebu steznih elemenata, programa i alata u više poslova, amortizirajući ulaganje u postavljanje na veći broj dijelova.
- Ponovno upotrijebite postojeće uređaje i alate: Prije dizajniranja prilagođene naprave, procijenite može li postojeći modularni sustav za pričvršćivanje ili jednostavna modifikacija meke čeljusti adekvatno locirati dio. Izbjegavanje izrade prilagođene naprave štedi i troškove i vrijeme isporuke.
- Kombinirane operacije: Dizajniranje dijelova tako da su sve značajke dostupne u jednom postavljanju u potpunosti eliminira dodatne troškove postavljanja. Čak i umjereno smanjenje s tri postavljanja na dva može značajno smanjiti ukupne troškove dijelova u proizvodnji malih serija. [6]
Učinci obujma proizvodnje i veličine serije
Volumen proizvodnje jedna je od najmoćnijih poluga dostupnih za kontrolu troškova CNC obrade po dijelu. Fiksni troškovi povezani s programiranjem, postavljanjem i pričvršćivanjem ostaju uglavnom konstantni bez obzira na to koliko se dijelova proizvodi u seriji. Kako se veličina serije povećava, ti fiksni troškovi raspoređuju se na više dijelova, progresivno smanjujući doprinos troškovima po jedinici. Razumijevanje ovog odnosa omogućuje proizvođačima i dizajnerima donošenje informiranih odluka o količinama narudžbi, rasporedu proizvodnje i ekonomiji izrade prototipova u odnosu na proizvodnju.
CNC obrada za maloserijsku proizvodnju
Zašto količina utječe na jediničnu cijenu
Jedinična cijena CNC obrađenog dijela sastoji se od dvije različite komponente: fiksnih troškova koji se ne mijenjaju s količinom i varijabilnih troškova koji se izravno skaliraju s brojem proizvedenih dijelova. Fiksni troškovi uključuju programiranje, CAM pripremu, postavljanje pribora i provjeru stroja. Varijabilni troškovi uključuju vrijeme ciklusa po dijelu, potrošnju alata, materijal i vrijeme inspekcije po dijelu. Pri malim količinama dominiraju fiksni troškovi, a jedinična cijena je visoka. Kako se količina povećava, fiksni troškovi po jedinici se smanjuju, a varijabilni troškovi postaju primarni pokretač jedinične cijene. To je temeljna ekonomska struktura CNC obrade i razlog zašto prototipni dijelovi uvijek koštaju više po jedinici od proizvodnih dijelova identične geometrije. [7]
Razlike u troškovima ovisno o obujmu proizvodnje
Profil troškova značajno se mijenja među različitim razinama volumena:
- Proizvodnja u jednom komadu: Cijena po jedinici je na maksimumu. Cijeli teret programiranja, postavljanja i testiranja pada na jedan dio. Potrebna je inspekcija prvog artikla i ne postoji mogućnost optimizacije procesa kroz ponovljene cikluse. Određivanje cijena prototipa odražava tu stvarnost i trebalo bi biti u skladu s tim planirano u proračunu.
- Proizvodnja malih količina (10 do 50 dijelova): Troškovi pripreme počinju se raspoređivati po cijeloj seriji, što znatno smanjuje jedinične troškove u usporedbi s proizvodnjom pojedinačnog komada. Međutim, režijski troškovi po komadu ostaju značajni, a svaka prerada ili škart imaju proporcionalno velik utjecaj na ekonomičnost serije.
- Srednjeserijska proizvodnja (50 do 500 dijelova): Troškovi postavljanja i programiranja postaju manji dio ukupnih troškova serije. Vrijeme ciklusa i materijal dominiraju jediničnom cijenom, a napori optimizacije procesa poput poboljšanja putanje alata i podešavanja parametara rezanja daju mjerljive povrate. Potrošnja alata postaje vidljivija komponenta troškova na ovoj razini volumena.
- Proizvodnja velikih količina (500 dijelova i više): Jedinična cijena gotovo u potpunosti ovisi o vremenu ciklusa, materijalu i alatima. Fiksni troškovi su zanemarivi po komadu. Pri ovom obujmu, ulaganja u smanjenje vremena ciklusa, namjenske stezaljke i automatizirano utovar i istovar daju snažan povrat ulaganja. [8]
Ekonomije razmjera u CNC obradi
Osim jednostavne raspodjele troškova, veći obujam proizvodnje omogućuje operativnu učinkovitost koja dodatno smanjuje jedinične troškove:
- Smanjeni trošak rada po jedinici: Kako se operateri upoznaju s poslom, vrijeme utovara, mjerenja i praćenja se smanjuje. U velikim količinama proizvodnje, jedan operater koji istovremeno upravlja više strojeva značajno smanjuje troškove rada dodijeljene svakom dijelu.
- Poboljšano iskorištenje stroja: Dulji proizvodni ciklusi smanjuju udio vremena stroja utrošenog na postavljanje i prenamjenu u odnosu na vrijeme rezanja, poboljšavajući ukupnu učinkovitost opreme i smanjujući efektivne satne troškove dodijeljene svakom dijelu.
- Stabilizacija procesa: Tijekom dugog proizvodnog ciklusa, proces se stabilizira u konzistentno stanje u kojem su obrasci trošenja alata predvidljivi, intervali inspekcije se mogu optimizirati, a stope otpada se smanjuju kako operateri identificiraju i ispravljaju bilo kakve sustavne varijacije.
Primjer
Konkretan primjer ekonomije volumena je usporedba jediničnih troškova proizvodnje 10, 100 i 1,000 identičnih aluminijskih kućišta, svako s vremenom ciklusa od 25 minuta i kombiniranim troškovima postavljanja i programiranja od 300 dolara. Pri 10 dijelova, samo troškovi postavljanja doprinose 30 dolara po dijelu prije nego što se uzme u obzir vrijeme obrade. Pri 100 dijelova, taj doprinos pada na 3 dolara po dijelu. Pri 1,000 dijelova, on je u biti zanemariv i iznosi 0.30 dolara po dijelu. Trošak vremena ciklusa ostaje konstantan u sva tri scenarija, ali njegov udio u ukupnim jediničnim troškovima raste s porastom volumena, pomičući fokus smanjenja troškova s optimizacije postavljanja na smanjenje vremena ciklusa kako količine rastu.
Savjeti za smanjenje troškova
- Konsolidirajte narudžbe u veće serije: Tamo gdje skladištenje i novčani tok dopuštaju, kombiniranje više manjih narudžbi u jednu veću proizvodnu seriju smanjuje učestalost postavljanja i učinkovitije raspoređuje fiksne troškove. Čak i udvostručenje veličine serije s 25 na 50 dijelova može rezultirati značajnim smanjenjem jedinične cijene.
- Učinkovito planirajte rasporede proizvodnje: Grupiranje sličnih dijelova koji koriste isti materijal, pribor ili alate u sekvencijalne proizvodne serije smanjuje vrijeme promjene između poslova i poboljšava ukupnu učinkovitost proizvodnog pogona.
- Procijenite minimalne ekonomske količine narudžbe: Za dijelove koji se redovito troše, izračunavanje veličine serije pri kojoj trošak pripreme po jedinici pada ispod definiranog praga pomaže u utvrđivanju racionalne minimalne količine narudžbe koja uravnotežuje troškove zaliha s ekonomijom obrade.
Zaključak
Troškovi CNC obrade rijetko su rezultat jedne varijable. Kao što gornji odjeljci pokazuju, odabir materijala, složenost dizajna dijela, ulaganje u postavljanje i alate te obujam proizvodnje neovisno doprinose konačnom trošku obrađene komponente, a njihove interakcije se brzo usporavaju kada je istovremeno prisutno više čimbenika troškova. Najvažniji uvid u sva četiri područja je dosljedan: odluke donesene u fazi projektiranja imaju najveći utjecaj na ukupne troškove proizvodnje, često više od bilo kakvih pregovora s dobavljačem nakon što je dizajn zaključen.
Inženjeri i dizajneri proizvoda koji razumiju ove pokretače troškova bolje su pozicionirani za donošenje informiranih kompromisa rano, kada su promjene jeftine, nego kasno, kada nisu. Odabir materijala s adekvatnim, a ne pretjeranim performansama, pojednostavljenje geometrije gdje funkcija to dopušta, projektiranje za obradu s jednim postavom i inteligentno planiranje proizvodnih količina nisu kompromisi u pogledu kvalitete. To je disciplina dobrog inženjerstva. Dizajn svjestan troškova i precizna proizvodnja nisu konkurentski prioriteti; ako se pravilno primjenjuju, međusobno se pojačavaju u svakoj fazi proizvodnog procesa.
Reference
Frank, M., Petrick, IJ, El-Amine Lehtihet i Voigt, RC (2002). Utjecaj dizajna i postavljanja alata na varijabilnost proizvodnih P/M komponenti . ResearchGate; nepoznato. https://www.researchgate.net/publication/242161361_IMPACT_OF_TOOLING_DESIGN_AND_SET-UP_ON_THE_VARIABILITY_OF_PRODUCTION_PM_COMPONENTS
García-Martínez, E., Miguel, V., Mancebo, Á. i Martínez-Martínez, A. (2023). Određivanje isplativih strategija obrade za grubo glodanje džepova aluminija računalno potpomognutom proizvodnjom. Advances in Science and Technology , 132 , 176–183. https://doi.org/10.4028/p-2kdotw
Kako se određuje trošak CNC obrade . (2025). Jlccnc.com. https://jlccnc.com/blog/cnc-machining-cost
Jung, J.-Y. (2002). Časopis za inteligentnu proizvodnju , 13 (4), 227–238. https://doi.org/10.1023/a:1016092808320
Minguella-Canela, J., Planas, SM, Ayats, JRG i López, MA de los S. (2019). Studija i usporedba različitih shema troškova povezanih s geometrijom, materijalom i obradom između tehnologija 3D ispisa, injekcijskog prešanja i strojne obrade. Procedia Manufacturing , 41 , 280–287. https://doi.org/10.1016/j.promfg.2019.09.010
Nizami Yusubov, Dmitriy Ardashev, Heyran Abbasova i Ramil Dadashov. (2025). Utjecaj uvjeta rezanja i trošenja alata na učinkovitost obrade u CNC alatnim strojevima . 1 , 4–19. https://doi.org/10.61413/IYJP4291
Santiago, AM, António José Festas i João Paulo Davim. (2026). Višeosno CNC glodanje složenih površina od aluminija 7075 za primjenu u zrakoplovstvu. The International Journal of Advanced Manufacturing Technology , 142 (7-8), 3967–3978. https://doi.org/10.1007/s00170-025-17209-9
Soori, M., Arezoo, B. i Dastres, R. (2024). Održive CNC obrade, pregled. Održive operacije i računala , 5 , 73–87. https://doi.org/10.1016/j.susoc.2024.01.001




