

CNC glodanje je među najsvestranijim procesima u modernoj proizvodnji, sposobnim za izradu svega, od jednostavnih ravnih površina do složenih trodimenzionalnih kontura na jednom stroju. Iza svake uspješne operacije glodanja, međutim, stoji alat za rezanje odabran posebno za taj posao. Izbor alata, njegovog materijala, geometrije i premaza izravno određuje kvalitetu dijela, učinkovitost obrade, vijek trajanja alata i u konačnici trošak proizvodnje gotovog dijela.
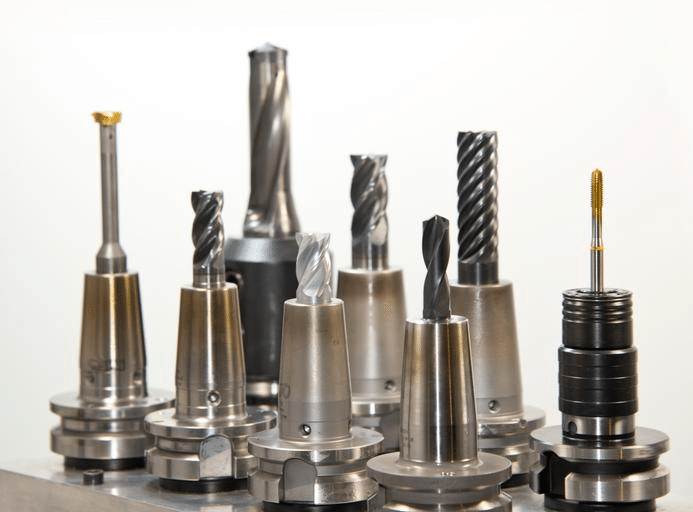
Alati za rezanje koji se koriste u CNC obradi
Dobro opremljena operacija glodanja koristi širok raspon alata za rezanje, od kojih je svaki dizajniran za određeni zadatak. Glodalice s krajnjim glodalima obavljaju većinu profiliranja, utora i konturiranja, glodalice s prednjim glodalima učinkovito obrađuju velike ravne površine, a niz specijaliziranih alata bavi se narezivanjem navoja, skošenjem i obradom žljebova.
Razumijevanje CNC alata za glodanje i rezanje
Prije usporedbe specifičnih vrsta alata, korisno je utvrditi što su alati za glodanje, kako uklanjaju materijal i koji čimbenici utječu na proces odabira u različitim scenarijima obrade.
Što su CNC alati za glodanje i rezanje?
CNC glodački alati za rezanje su rotirajući alati s jednom ili više reznih oštrica koje uklanjaju materijal s obratka dok se alat okreće i pomiče duž programirane putanje. Za razliku od tokarenja, gdje se obratak okreće uz stacionarni alat, glodanje obrće ovaj odnos: alat se okreće velikom brzinom dok se obratak, koji se drži stacionarno ili se pomiče duž kontroliranih osi, dovodi u kontakt s reznim oštricama. Materijal se uklanja u obliku strugotina dok svaka rezna oštrica redom zahvaća obratak tijekom rotacije [1].
Ključne komponente alata za glodanje
- Rezalni rubovi: Oštre površine koje zahvaćaju obradak i uklanjaju materijal. Broj i geometrija reznih rubova izravno utječu na brzinu uklanjanja materijala i završnu obradu površine.
- flaute: Spiralni ili ravni žljebovi između reznih rubova koji osiguravaju razmak za odvođenje strugotine. Dizajn žljebova utječe na protok strugotine, sile rezanja i kvalitetu obrade površine.
- Drška: Cilindrični dio alata koji se nalazi u držaču alata stroja. Promjer i duljina drške utječu na krutost alata i maksimalnu dubinu rezanja koju je moguće postići bez prekomjernog otklona.
- Premazi alata: Tanki, tvrdi površinski slojevi nanose se za poboljšanje otpornosti na habanje, smanjenje trenja i produljenje vijeka trajanja alata u zahtjevnim uvjetima rezanja.
Čimbenici koji utječu na odabir alata
- Materijal obratka: Različiti materijali zahtijevaju različite geometrije alata, broj reznih oštrica i premaze kako bi se postiglo učinkovito uklanjanje materijala bez pretjeranog trošenja alata.
- Zahtjevi za završnu obradu površine: Fine završne operacije zahtijevaju drugačije alate, često s više reznih rubova i specifičnim geometrijama, nego agresivne operacije grube obrade.
- Geometrija dijela: Unutarnji kutovi, duboki džepovi i složene konture zahtijevaju specifične promjere i profile alata za pristup i točnu reprodukciju potrebnih značajki.
- Mogućnosti stroja: Raspon brzina vretena, dostupna snaga i krutost stroja utječu na to koji se alati mogu učinkovito koristiti i pri kojim parametrima rezanja [2].
Obrada aluminijskog nosača za zrakoplovnu industriju i šupljine kalupa od kaljenog čelika ilustrira koliko se dramatično mijenja odabir alata s materijalom. Aluminijski dio preferira karbidno glodalo s visokim nagibom s oštrim rubom koje radi pri velikoj brzini vretena za brzo i učinkovito uklanjanje strugotine i izvrsnu završnu obradu površine. Šupljina kalupa od kaljenog čelika, nasuprot tome, zahtijeva obloženi karbidni ili keramički alat s robusnijom geometrijom ruba, koji radi pri znatno nižim brzinama i pomacima kako bi se upravljalo silama rezanja i toplinom nastalom pri obradi mnogo tvrđeg materijala.
Glodalice: Najsvestraniji CNC alati za glodanje
Glodalice su glavni alati CNC glodanja, sposobne za izvođenje šireg raspona operacija od bilo koje druge kategorije pojedinačnih alata. Razumijevanje razlika između vrsta glodalica ključno je za odabir pravog alata za određenu značajku ili operaciju.
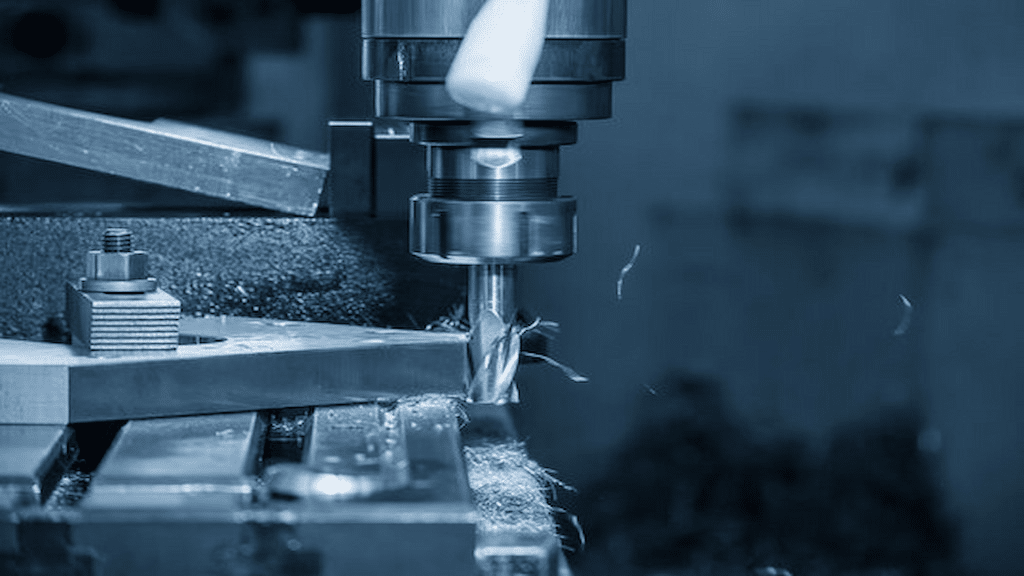
Što je glodalica?
Glodalica je rotirajući alat za rezanje s reznim rubovima i na čeonoj i na perifernoj površini, što joj omogućuje istovremeno rezanje u više smjerova. To razlikuje glodalice od svrdla, koja su prvenstveno dizajnirana za aksijalno rezanje za izradu okruglih rupa i nemaju perifernu sposobnost rezanja potrebnu za operacije utora, profiliranja ili konturiranja. Glodalica može zaroniti u materijal, rezati duž profila i obrađivati džepove i konture, što je čini daleko svestranijom od bušilice za opće radove glodanja [3].
Uobičajene vrste glodala
- Glodalice s kvadratnim krajem: Imaju ravne rezne rubove s oštrim kutovima od 90 stupnjeva, što ih čini standardnim izborom za utore, džepove s ravnim ramenima i opće profiliranje gdje su potrebni oštri unutarnji kutovi.
- Glodalice s kuglastim vrhom: Imaju polukuglasti rezni vrh, što im omogućuje izradu glatkih, kontinuirano zakrivljenih površina. To su standardni alati za 3D konturnu obradu, rad s kalupima i matricama te bilo koju primjenu koja zahtijeva glatko poravnane površine.
- Glodalice s radijusom ugla: Kombinirajte ravni profil rezanja četvrtastog glodala s malim radijusom na uglu, povećavajući čvrstoću ruba i smanjujući koncentraciju naprezanja koja dovodi do struganja. Ova geometrija značajno poboljšava vijek trajanja alata u primjenama grube i polufinišne obrade.
- Glodalice za grubu obradu: Imaju nazubljeni ili valoviti profil rezne oštrice koji lomi strugotine na manje segmente, smanjujući sile rezanja i omogućujući veće brzine uklanjanja materijala na štetu završne obrade površine, što ih čini idealnim za početnu fazu uklanjanja materijala prije završnih operacija [4].
Tipične primjene
Glodalice podržavaju širok raspon operacija glodanja:
- Urezivanje: Rezanje ravnih kanala u obratku, obično korištenjem kvadratnih glodala veličine koja odgovara širini utora.
- profiliranje: Obrada vanjske ili unutarnje granice dijela prema definiranoj konturi, slijedeći programiranu putanju alata oko perimetra dijela.
- Glodanje džepova: Uklanjanje materijala unutar zatvorene granice za stvaranje udubljene šupljine, obično korištenjem kombinacije grube i završne obrade glodanjem.
- Obrada kontura: Izrada složenih, često neravnih površina korištenjem kuglastih glodala prateći trodimenzionalnu putanju alata izvedenu iz CAD modela površine dijela.
Čeone glodalice i njihova uloga u obradi površina
Dok glodalice s čeonim glodalima obavljaju većinu konturnih i džepnih poslova, čeone glodalice imaju drugu svrhu: učinkovitu i ujednačenu završnu obradu velikih, ravnih površina. Razumijevanje kada je bolje koristiti čeonu glodalicu, a ne čeonu glodalicu, važan je dio učinkovitog planiranja procesa.
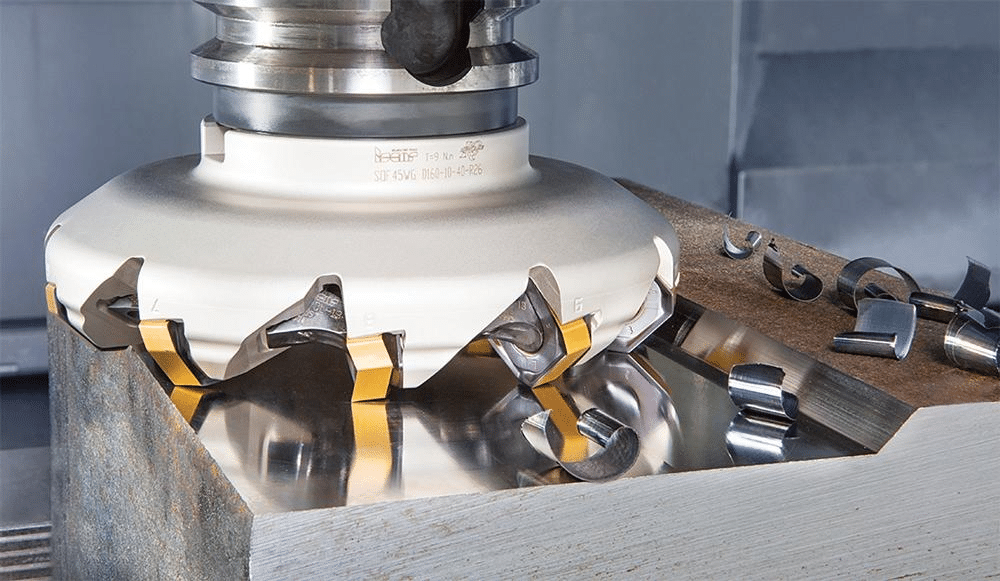
Što je glodalica za lice?
Čeona glodalica je alat za glodanje, obično većeg promjera od standardne glodalice, dizajniran s više zamjenjivih reznih umetaka raspoređenih oko svog oboda. Umjesto jedne integrirane rezne oštrice, dizajn glodalice s više umetaka omogućuje da se svaka umetnuta pločica kratko zahvati u obratak tijekom rotacije, raspoređujući opterećenje rezanja na nekoliko oštrica i omogućujući mnogo veće širine rezanja u jednom prolazu nego što bi to mogla postići usporediva glodalica [5].
Prednosti čeonog glodanja
- Brže uklanjanje materijala: Široka širina rezanja čeone glodalice, u kombinaciji s više istovremeno uključenih pločica, omogućuje obradu velikih ravnih površina u znatno kraćem vremenu nego što bi to bilo potrebno korištenjem glodalice manjeg promjera, izrađujući više prolaza.
- Bolja površinska obrada na velikim ravnim površinama: Čeone glodalice, posebno one opremljene brisačkim pločicama, postižu izvrsnu ravnost i završnu obradu površine na širokim područjima u jednom prolazu, što je teško ponoviti s preklapajućim prolazima glodala.
- Poboljšana produktivnost: Kombinacija bržeg uklanjanja materijala i vrhunske završne obrade površine smanjuje ukupno vrijeme ciklusa za dijelove s velikim ravnim elementima.
Uobičajene aplikacije
- Materijal za kvadratno rezanje: Glodanje površine često je prva operacija koja se izvodi na sirovoj šipki ili ploči, uspostavljajući ravnu, točnu referentnu površinu prije početka daljnje obrade.
- Priprema referentnih površina: Referentne površine koje se koriste za naknadno učvršćivanje ili mjerenje obično se glodaju čeono kako bi se osigurala ravnost i pravokutnost u odnosu na ostatak dijela.
- Završna obrada velikih površina obratka: Završni prolazovi na velikim ravnim površinama, kao što su podnožja strojeva ili montažne ploče, obično se izvode glodalicom za čeono glodanje kako bi se učinkovito postigla potrebna ravnost i završna obrada površine. [6].
Glodanje čeličnog bloka prije početka precizne obrade standardni je prvi korak u mnogim sekvencama obrade. Sirovi blok, često malo nepravilnog oblika i s nekonzistentnom površinom od procesa piljenja ili grube pripreme materijala, gloda se na svojim primarnim referentnim površinama kako bi se uspostavile točne, ravne referentne točke. Ove referentne točke zatim služe kao pouzdane referentne točke za sve sljedeće operacije pričvršćivanja i obrade koje se izvode na dijelu.
Ostali važni CNC alati za glodanje
Osim glodala za kraj i glodala za čelo, niz specijaliziranih alata za rezanje rješava specifične zahtjeve obrade koje alati opće namjene ne mogu učinkovito riješiti.
Shell Mills
Nasadne glodalice su alati za glodanje ravnih površina velikog promjera dizajnirani za montažu na zasebnu osovinu umjesto da imaju integriranu dršku, što ih čini ekonomičnim za operacije čeone i površinske obrade velikog promjera gdje bi čvrsti alat ekvivalentnog promjera bio skup i težak.
Rezači muha
Leteći glodači koriste jedan alat za rezanje montiran u rotirajući držač, što rezultira vrlo finom površinskom obradom uz nisku cijenu. Posebno su korisni za završnu obradu velikih ravnih površina gdje je kvaliteta površine važnija od brzine uklanjanja materijala i gdje trošak glodalice s više umetaka nije opravdan za količinu proizvodnje.
Rezači T-utora
Rezači T-utora su specijalizirani alati dizajnirani za obradu karakterističnog utora u obliku slova T koji se koristi u stolovima strojeva, pločama za pričvršćivanje i alatnim sustavima. Rezač obično zahtijeva prethodno obrađeni ravni utor, nakon čega rezač T-utora proširuje bazu utora kako bi stvorio profil podreza koji omogućuje klizanje i zaključavanje T-matica ili vijaka u položaju.
Glodalice za kosine
Glodalice za skošenje su alati za rezanje pod kutom koji se koriste za lomljenje oštrih rubova, uklanjanje neravnina i stvaranje konzistentnih kutnih prijelaza na rubovima dijelova. Skošenje poboljšava sigurnost dijelova tijekom rukovanja, priprema rubove za montažu i može smanjiti koncentraciju naprezanja na oštrim kutovima.
Glodalice za navoje
Glodalice navoja proizvode i unutarnje i vanjske navoje spiralnom interpolacijom posebno profiliranog alata za rezanje, nudeći alternativu narezivanju navoja u jednoj točki ili narezivanju navoja. Glodanje navoja posebno je vrijedno za navoje velikog promjera, tvrde materijale i primjene gdje bi lom navoja u visokovrijednom dijelu bio neprihvatljiv [7].
Rezači za ključeve i Woodruffove rezne glave
Rezači za klinove obrađuju ravne utore koji se koriste za dosjed klinova koji prenose okretni moment između osovina i montiranih komponenti kao što su zupčanici i remenice. Woodruffovi rezači proizvode profil utora za klin sa zakrivljenim dnom koji se koristi s Woodruffovim klinovima, uobičajenim dizajnom u primjenama na osovinama koje zahtijevaju samoporavnavajući dosjed klina.
Primjer
Korištenje glodalice za navoje za izradu navoja u visokovrijednim zrakoplovnim komponentama ilustrira zašto ova kategorija alata postoji uz konvencionalno narezivanje navoja. U zrakoplovnom spoju od titana ili čelika visoke čvrstoće, slomljeni navojnik unutar skupog, gotovo gotovog dijela može značiti otpis cijelog dijela. Glodanje navoja u potpunosti izbjegava ovaj rizik, budući da spiralna interpolacijska putanja glodalice za navoje ne izlaže alat istom riziku od loma kao navojnik koji aksijalno napreduje u slijepu rupu, a istovremeno proizvodi točnu, ponovljivu geometriju navoja.
Materijali i premazi alata za rezanje
Osnovni materijal alata za rezanje, u kombinaciji s bilo kojim nanesenim premazom, određuje kako alat radi u određenim uvjetima rezanja, koliko dugo traje i koje materijale može učinkovito obrađivati.
Brzorezni čelik (HSS)
Alati od brzoreznog čelika nude dobru žilavost i relativno su jeftini, što ih čini prikladnima za opću strojnu obradu, posebno u okruženjima manjeg obima ili radionicama. Njihovo glavno ograničenje je smanjena otpornost na toplinu u usporedbi s karbidom, što ograničava brzine rezanja kojima se mogu raditi bez brzog trošenja ili loma oštrice [8].
Alati od tvrdog metala
Alati od karbida nude znatno veću tvrdoću i otpornost na toplinu od HSS-a, što podržava puno veće brzine rezanja i dulji vijek trajanja alata, posebno u proizvodnim okruženjima gdje je važna učinkovitost vremena ciklusa. Nedostatak je veća krhkost u usporedbi s HSS-om, što alate od karbida čini osjetljivijima na lomljenje pri prekidima rezanja ili nedovoljnoj krutosti.
Keramički i CBN alati
Keramički i kubni alati od borovog nitrida (CBN) rezervirani su za visokotemperaturnu i brzu obradu kaljenih čelika i superlegura, gdje njihova iznimna tvrdoća na visokim temperaturama omogućuje brzine rezanja daleko iznad onih koje karbid može podnijeti. Ovi materijali su krhki i zahtijevaju stabilne, krute postavke, ali pružaju značajno povećanje produktivnosti u specifičnim primjenama s tvrdim materijalima za koje su dizajnirani.
Uobičajeni premazi za alate
- TiN (titanijev nitrid): Premaz opće namjene koji nudi poboljšanu tvrdoću i smanjeno trenje u odnosu na alate bez premaza, pogodan za širok raspon općih primjena strojne obrade.
- TiAlN (titan-aluminijev nitrid): Pruža izvrsnu otpornost na toplinu i vrlo je pogodan za suhu ili brzu obradu čelika i nehrđajućeg čelika.
- AlTiN (aluminijev titanijev nitrid): Nudi još bolje performanse na visokim temperaturama od TiAlN-a, koji se obično primjenjuje na alate koji se koriste u obradi kaljenih i teških materijala.
- DLC (ugljik poput dijamanta): Pruža vrlo nisko trenje, što ga čini vrlo prikladnim za obradu obojenih i abrazivnih materijala poput aluminija i kompozita, gdje su naslage na rubu i prianjanje strugotine problem [9].
Kako premazi poboljšavaju performanse
- Smanjeno trošenje: Tvrdi premazi otporni su na abrazivno trošenje na reznoj oštrici, produžujući vijek trajanja alata.
- Bolja otpornost na toplinu: Premazi smanjuju prijenos topline u podlogu alata, čuvajući tvrdoću rezne oštrice pri povišenim temperaturama koje nastaju tijekom rezanja.
- Duži vijek trajanja alata: Kombinirani učinak otpornosti na habanje i toplinu omogućuje alatima s premazom da održe performanse rezanja na znatno više dijelova nego ekvivalentni alat bez premaza.
Primjer
Korištenje glodala od karbida s TiAlN-obloženim karbidom za obradu komponenti od kaljenog čelika pokazuje odabir premaza koji odgovara zahtjevima primjene. Kombinacija osnovne tvrdoće karbida i otpornosti TiAlN-a na toplinu omogućuje alatu da zadrži svoju oštricu tijekom visokih temperatura koje nastaju pri obradi kaljenog alatnog čelika, gdje bi se alat bez premaza ili s TiN-obloženim premazom brzo trošio i zahtijevao daleko češću zamjenu.
Najbolje prakse za odabir CNC alata za glodanje
Odabir pravog alata dosljedno zahtijeva zajedničko razmatranje materijala, geometrije i parametara rezanja, umjesto da se izbor alata tretira kao izolirana odluka.
Uskladite alat s materijalom
- Aluminij: Pogoduje alatima od karbida s visokim nagibom s oštrim rubovima koji rade velikom brzinom, dajući prioritet učinkovitom odvodu strugotine i izvrsnoj završnoj obradi površine.
- Čelik: Zahtijeva alate s robusnom geometrijom oštrice i odgovarajućim premazima, uravnotežujući otpornost na habanje s žilavošću potrebnom za rukovanje umjerenim silama rezanja.
- Ne hrđajući Čelik: Zahtijeva oštre rezne rubove i pažljivu kontrolu parametara za upravljanje kaljenjem i stvaranjem topline, često favorizirajući alate od obloženog karbida s pozitivnom geometrijom.
- Titan: Zahtijeva alate dizajnirane za niske brzine rezanja i velike brzine posmaka, s premazima i geometrijama odabranim posebno za upravljanje koncentracijom topline karakterističnom za obradu titana.
Razmotrite geometriju alata
- Broj svirala: Manji broj žljebova omogućuje veći odmak od strugotine, što je pogodno za mekše materijale i agresivnije uklanjanje materijala, dok veći broj žljebova poboljšava završnu obradu površine u tvrđim materijalima gdje je količina strugotine manja.
- Kut spirale: Veći kutovi spirale poboljšavaju djelovanje smicanja i odvođenje strugotine, što je posebno korisno kod aluminija i drugih mekših materijala.
- Promjer alata: Veći promjeri poboljšavaju krutost i brzinu uklanjanja materijala, dok su manji promjeri potrebni za pristup uskim unutarnjim elementima i finim detaljima.
Optimizirajte parametre rezanja
- Brzina vretena: Mora se uskladiti s materijalom alata, premazom i materijalom obratka kako bi se postigla odgovarajuća brzina rezanja površine.
- Brzina dodavanja: Upravlja debljinom strugotine i izravno utječe na sile rezanja i površinsku obradu; mora biti uravnotežen s brzinom vretena i dubinom rezanja.
- Dubina rezanja: Grube operacije favoriziraju veće dubine rezanja kako bi se maksimiziralo uklanjanje materijala, dok završne operacije koriste male dubine kako bi se postigla dimenzijska točnost i kvaliteta površine.
Pratite istrošenost alata
Prepoznavanje znakova trošenja alata, uključujući povećane sile rezanja, oštećenu površinsku obradu, dimenzijsko odstupanje i čujne promjene u zvuku rezanja, omogućuje zamjenu alata u odgovarajuće vrijeme, prije nego što uzrokuju probleme s kvalitetom dijela ili katastrofalan kvar alata.
Smanjite troškove strojne obrade
Učinkovito upravljanje vijekom trajanja alata, uključujući odgovarajući odabir parametara i pravovremenu zamjenu, u kombinaciji s pravilnim održavanjem i skladištenjem alata, smanjuje ukupne troškove alata uz održavanje dosljedne kvalitete dijelova u svim proizvodnim serijama [10].
Zaključak
Odabir pravog CNC alata za glodanje ključan je za postizanje preciznosti, učinkovitosti i isplative proizvodnje. Glodalice s krajnjim rezanjem obavljaju većinu operacija profiliranja, utora i konturiranja s izvanrednom svestranošću, dok se glodalice s prednjim rezanjem ističu u izradi ravnih, precizno obrađenih površina na širokim područjima. Specijalizirani alati poput glodalica za navoje, glodalica za skošenje i glodalica za klinove popunjavaju praznine koje alati opće namjene ne mogu učinkovito riješiti.
Osim geometrije alata, izbor osnovnog materijala i premaza određuje kako će se alat ponašati u određenim uvjetima rezanja i koliko će dugo trajati u proizvodnji. Usklađivanje materijala alata, geometrije i parametara rezanja s materijalom obratka i zahtjevima dijela ono je što u konačnici razlikuje učinkovit i isplativ proces obrade od onog koji muči pretjerano trošenje alata, loša završna obrada površine i nedosljedna kvaliteta dijela. Pažljiv odabir alata, koji se dosljedno primjenjuje tijekom cijele proizvodne operacije, isplati se u svakom dijelu koji siđe sa stroja.
Reference
Bag, R., Panda, A., Sahoo, AK i Kumar, R. (2022). Održiva brza tvrda obrada čelika AISI 4340 u suhom okruženju. Arabian Journal for Science and Engineering , 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Bermanschläger, SC, Baumann, C., Brünner, J., Kolozsvari, S., Mayrhofer, PH i Bleicher, F. (2026). Performanse alata s TiN, (Ti,Al)N i (Ti,Al,Ta,Ce)N premazom pri suhoj obradi čelika C45E. CIRP Journal of Manufacturing Science and Technology , 66 , 31–40. https://doi.org/10.1016/j.cirpj.2026.01.013
Dhobale, N., Mulik, S., Jegadeeshwaran, R. i Patange, A. (2021). Nadzor umetaka alata za glodanje korištenjem konvencionalnog i umjetnog pristupa inteligencije: Pregled. Sound&Vibration , 55 (2), 87–116. https://doi.org/10.32604/sv.2021.014224
Fan, M., Bi, C., Liu, X., Ding, M. i Song, H. (2023). Istraživanje dizajna i performansi rezanja rotirajuće glodalice za lemniskate. Research Square . https://doi.org/10.21203/rs.3.rs-3578726/v1
Globisch, S., Friedrich, M., Heidemann, N. i Döpper, F. (2024). Koncept alata za glodalicu od tvrdog metala za grubu i završnu obradu alatnog čelika Toolox 44. Journal of Manufacturing and Materials Processing , 8 (4), 170. https://doi.org/10.3390/jmmp8040170
Khattab, A., Sztankovics, I. i Felhő, C. (2025). Preliminarna eksperimentalna usporedba uranjajućeg i čelnog glodanja: utjecaji parametara rezanja na silu rezanja i hrapavost površine. Eng—Advances in Engineering , 6 (6), 128. https://doi.org/10.3390/eng6060128
Laghari, RA i Mekid, S. (2023). Sveobuhvatan pristup praćenju stanja procesa obrade temeljenom na IIoT-u. Measurement , 217 , 113004. https://doi.org/10.1016/j.measurement.2023.113004
Pajaziti, A., Tafilaj, O., Gjelaj, A. i Berisha, B. (2025). Optimizacija planiranja putanje alata i performansi CNC stroja u vremenski učinkovitoj obradi. Machines , 13 (1), 65. https://doi.org/10.3390/machines13010065
Silva, FJG, Martinho, RP, Magalhães, LL, Fernandes, F., Sales-Contini, RCM, Durão, LM, Casais, RCB i Sousa, VFC (2024). Komparativna studija utjecaja različitih strategija glodanja na produktivnost, trošenje alata, hrapavost površine i vibracije. Journal of Manufacturing and Materials Processing , 8 (3), 115. https://doi.org/10.3390/jmmp8030115
Stankov, N. i Ivanov, A. (2025). Analitičko i grafičko profiliranje glodala za navoje za oblikovanje unutarnjih navoja. Primijenjene znanosti , 15 (13), 7308. https://doi.org/10.3390/app15137308




