

Kontrola kvalitete u CNC obradi ne završava kada je završen posljednji prolaz rezanja. Dio se može obraditi savršeno programiranom putanjom alata, a ipak ne zadovoljiti svoje specifikacije zbog trošenja alata, otklona stezaljke ili toplinskih varijacija tijekom procesa rezanja. Dimenzijska točnost je cijela poanta CNC obrade, a provjera te točnosti prije nego što dio napusti radionicu ono je što razlikuje pouzdanog dobavljača od nepouzdanog.
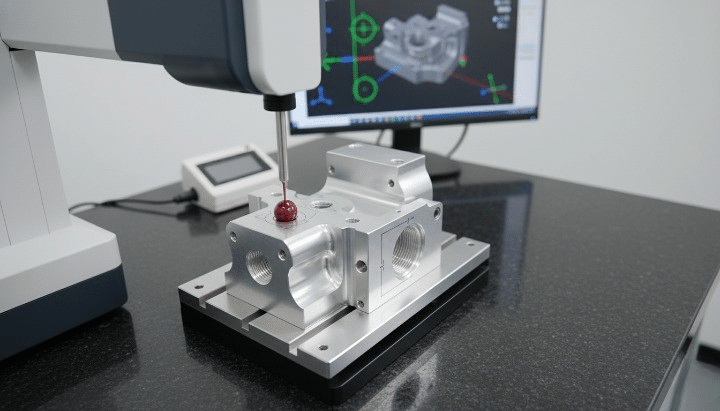
Proces inspekcije CMM-a za CNC dijelove
Koordinatni mjerni strojevi, poznati kao CMM-ovi, standardni su industrijski alat za provjeru ispunjavaju li strojno obrađeni dijelovi svoje dimenzijske i geometrijske zahtjeve. Mjerenjem fizičkih značajki u odnosu na izvorni CAD model s preciznošću od submikrona, CMM inspekcija daje proizvođačima objektivnu, dokumentiranu osnovu za potvrdu kvalitete dijela prije isporuke.
Što je CMM inspekcija?
Inspekcija CMM-om je proces korištenja koordinatnog mjernog stroja za provjeru usklađenosti proizvedenog dijela sa svojim konstrukcijskim specifikacijama. Razumijevanje načina rada samog stroja temelj je za razumijevanje zašto je ova metoda inspekcije postala nezamjenjiva u preciznoj proizvodnji.
Što je koordinatni mjerni stroj (CMM)?
Koordinatni mjerni stroj je precizni instrument koji mjeri fizičku geometriju objekta bilježenjem položaja točaka na njegovoj površini u trodimenzionalnom prostoru. Sonda dodiruje dio na definiranim mjestima, a stroj bilježi X, Y i Z koordinate svake kontaktne točke u odnosu na fiksni referentni okvir. Softver zatim uspoređuje te izmjerene točke s nominalnim dimenzijama definiranim u CAD modelu dijela, izračunavajući odstupanja za svaku pregledanu značajku [1].
Ključne komponente CMM-a uključuju:
- Sonda: Osjetnik koji dodiruje ili skenira površinu dijela. Sonde s dodirnim okidačem registriraju jednu točku pri kontaktu, dok skenirajuće sonde prikupljaju kontinuirane podatke duž površine.
- Mjerna tablica: Precizna granitna ili keramička površina koja osigurava stabilnu, ravnu referentnu ravninu na koju se dio postavlja tijekom inspekcije.
- Softver: Upravlja kretanjem sonde, bilježi podatke mjerenja, uspoređuje rezultate s nominalnim CAD vrijednostima i generira izvješća o inspekciji.
- X, Y i Z osi: Tri linearne osi duž kojih se sonda kreće kako bi dosegla bilo koju točku u mjernom volumenu, svaka opremljena linearnim enkoderima visoke rezolucije koji prate položaj s točnošću na razini mikrona.
Zašto je CMM inspekcija važna kod CNC obrade
Inspekcija CMM-om ima nekoliko funkcija koje je teško ponoviti ručnim metodama mjerenja:
- Osigurava da dijelovi odgovaraju CAD crtežima: Izravna usporedba s digitalnim modelom potvrđuje da svaka izmjerena značajka spada unutar određene tolerancije, ne samo značajke koje je lako provjeriti ručnim alatima.
- Provjerava tolerancije i geometrijske značajke: Složene geometrijske tolerancije poput položaja, ravnosti i okomitosti teško je ili nemoguće točno provjeriti kaliperom ili mikrometrom, ali se rutinski i objektivno mjere pomoću CMM-a.
- Smanjuje nedostatke i ponovnu obradu: Identificiranje dimenzijskih problema prije slanja ili sastavljanja dijelova sprječava kvarove u proizvodnom lancu čije je ispravljanje kasnije u proizvodnom lancu daleko skuplje.
- Povećava povjerenje kupaca: Dokumentirana izvješća o inspekciji pružaju objektivne dokaze o sukladnosti, podupirući ugovore o kvaliteti i regulatorne zahtjeve u industrijama kao što su zrakoplovstvo i medicinski uređaji [2].
CNC obrađeni zrakoplovni nosač specificiran za pozicijsku toleranciju od ±0.01 mm na svojim montažnim rupama ilustrira zašto je CMM inspekcija potrebna, a ne opcionalna. Na ovoj razini tolerancije, ručni alati za mjerenje ne mogu pouzdano potvrditi sukladnost, a geometrijski odnos između više rupa, a ne samo njihovi pojedinačni promjeri, mora se provjeriti. CMM mjeri stvarni položaj svake rupe u odnosu na referentne značajke dijela i potvrđuje zadovoljava li nosač pozicijsku toleranciju prije nego što se odobri za montažu u strukturu zrakoplova.
Kako funkcionira CMM inspekcija za CNC dijelove
Inspekcija CMM-om slijedi strukturirani slijed od pripreme dijela do konačnog izvješća. Svaki korak doprinosi ukupnoj točnosti i pouzdanosti rezultata inspekcije, a preskakanje ili žurba bilo koje faze uvodi rizik od pogreške u mjerenju.
Korak 1: Priprema CNC dijela
- Čišćenje dijela: Prije mjerenja s površine obratka moraju se ukloniti strugotine, ostaci rashladne tekućine i tekućina za rezanje, jer svaka kontaminacija na izmjerenom elementu unosi pogrešku u kontaktnu točku sonde.
- Stabilizacijska temperatura: Mjerenja na CMM-u su vrlo osjetljiva na toplinsko širenje. Dijelovi obrađeni pod protokom rashladne tekućine ili u toplom okruženju radionice obično se stabiliziraju na kontroliranu temperaturu prostorije CMM-a, često 20°C, prije početka mjerenja, posebno za komponente s uskim tolerancijama. [3].
- Pozicioniranje i učvršćivanje: Dio se postavlja na mjerni stol i pričvršćuje, bilo slobodno za jednostavne geometrije ili se drži u posebnom držaču za dijelove koji zahtijevaju dosljednu orijentaciju ili imaju značajke koje bi inače bile nedostupne sondi.
Korak 2: Učitavanje CAD podataka i programa za inspekciju
- Uvoz specifikacija dizajna: CAD model dijela, uključujući nominalne dimenzije i oznake tolerancija, uvozi se u CMM softver, uspostavljajući referentnu geometriju s kojom će se uspoređivati mjerenja.
- Definiranje mjernih točaka: Program inspekcije se izrađuje, ručno ili putem CAD programiranja, specificirajući koje će se značajke mjeriti, redoslijed kretanja sonde i specifične točke ili putanje skeniranja na svakoj značajki.
Korak 3: Mjerenje dijela
- Sonda dodiruje odabrane površine: CMM izvršava programiranu rutinu, pomičući sondu na svaku definiranu lokaciju i registrirajući kontaktne točke na površini obratka.
- Automatski prikupljene podatkovne točke: Za svaku značajku obično se prikuplja više točaka kako bi se točno definirala njezina geometrija, kao što je nekoliko točaka oko opsega provrta za izračun promjera i kružnosti.
- Usporedba s projektnim dimenzijama: Softver izračunava stvarnu dimenziju ili geometrijsku karakteristiku svake značajke iz prikupljenih točaka i uspoređuje je s nominalnom vrijednošću i tolerancijskim pojasom definiranim u CAD podacima.
Korak 4: Izrada izvješća o inspekciji
- Rezultati prolaza/padova: Svaka izmjerena značajka označena je kao unutar tolerancije ili izvan tolerancije, pružajući trenutni sažetak sukladnosti dijela.
- Analiza dimenzijskih odstupanja: Detaljna izvješća prikazuju stvarnu izmjerenu vrijednost, nominalnu vrijednost i odstupanje za svaku pregledanu značajku, podržavajući analizu uzroka kada se pronađu odstupanja.
- Dokumentacija za zapise o kvaliteti: Izvješća se arhiviraju kao dio zapisa o kvaliteti proizvodnje, podržavajući zahtjeve sljedivosti i ugovore o kvaliteti s kupcima.
Pregled CNC obrađenog aluminijskog kućišta s više rupa, utora i montažnih površina pokazuje vrijednost strukturirane CMM rutine. Umjesto ručne provjere svake značajke pomoću kalipera i visinomjera, jedan CMM program mjeri svaki promjer i položaj rupe, širinu i lokaciju utora te ravnost površine u jednom automatiziranom slijedu, stvarajući cjelovito dimenzijsko izvješće u djeliću vremena koje bi zahtijevalo ručno pregledavanje, sa znatno većom točnošću geometrijskih odnosa između značajki.
Vrste mjerenja koja se provode tijekom inspekcije CMM-a
CMM-ovi su sposobni mjeriti širok raspon dimenzijskih i geometrijskih karakteristika, od kojih bi mnoge bilo nepraktično ili nemoguće provjeriti konvencionalnim ručnim alatima.
Linearne dimenzije
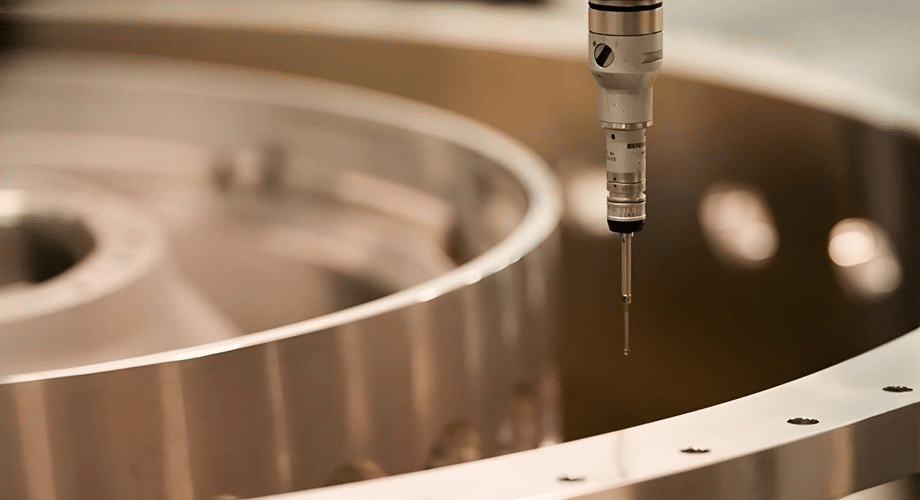
Osnovna linearna mjerenja poput duljine, širine i visine provjeravaju se snimanjem kontaktnih točaka sonde na relevantnim granicama elemenata i izračunavanjem udaljenosti između njih. Iako se te dimenzije ponekad mogu provjeriti ručno, mjerenje CMM-om pruža veću točnost i uklanja varijacije ovisne o operateru, posebno za elemente kojima je teško pristupiti kaliperom.
Inspekcija rupa i provrta
Rupe i provrti zahtijevaju više od jednostavne provjere promjera kako bi se potvrdila potpuna sukladnost:
- Promjer: Izračunava se iz više točaka oko opsega provrta, što pruža pouzdaniji rezultat od mjerenja s dvije točke kaliperom, koje može propustiti uvjete neravnine.
- Položaj: Stvarni položaj središta rupe uspoređuje se s njegovim nominalnim položajem u odnosu na referentne točke dijela, provjeravajući usklađenost s tolerancijom položaja.
- Oblina: Odstupanje od savršenog kruga izračunava se iz prikupljenih točaka, identificirajući probleme poput otklona alata ili vibracija koje jednostavna provjera promjera ne bi otkrila. [4].
Geometrijsko dimenzioniranje i tolerancija (GD&T)
CMM-ovi su jedinstveno prikladni za provjeru GD&T poziva koji definiraju geometrijske odnose između značajki, a ne jednostavnu veličinu:
- Ravnost: Mjeri odstupanje površine od savršene ravnine, relevantno za brtvene površine i montažne površine.
- Paralelizam: Potvrđuje da dvije površine ili značajke održavaju konzistentan međusobni odnos unutar određene tolerancije.
- Okomitost: Potvrđuje da je značajka orijentirana pod pravim kutom u odnosu na referentnu podatkovnu točku, što je ključno za bočne površine i montažne sučelja.
- Tolerancija položaja: Definira dopuštenu zonu unutar koje stvarna lokacija elementa može varirati u odnosu na određene datume, što se obično primjenjuje na uzorke rupa i druge locirane elemente.
Analiza površina i značajki
Osim osnovnih dimenzija i GD&T opisa, CMM-ovi mjere složenije karakteristike elemenata, uključujući kutove između površina, širinu i položaj utora te složene konture gdje se geometrija dijela uspoređuje točku po točku s CAD modelom površine, a ne s jednostavnim geometrijskim primitivima.
Primjer
Mjerenje položaja i promjera rupa za vijke na CNC obrađenoj automobilskoj komponenti pokazuje da ove vrste mjerenja rade zajedno. CMM provjerava promjer svake rupe kako bi potvrdio da prihvaća određeni pričvršćivač, provjerava položaj svake rupe u odnosu na referentne točke montaže komponente kako bi se osiguralo ispravno poravnanje sa spojnim sklopom, a također može provjeriti okomitost osi rupe na površinu za montažu kako bi se osiguralo da pričvršćivač ispravno sjedne bez izazivanja naprezanja savijanja.
Vrste CMM-ova koji se koriste u CNC proizvodnji
Različite CMM arhitekture prikladne su za različite veličine dijelova, geometrije i okruženja inspekcije. Odabir odgovarajućeg tipa stroja ovisi o dijelovima koji se proizvode i potrebnom tijeku rada inspekcije.
Most CMM
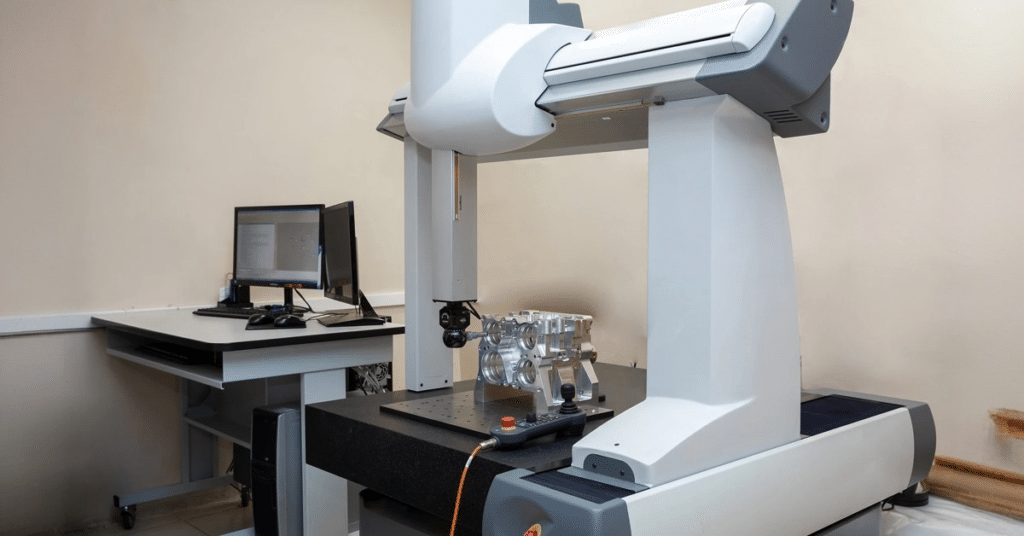
Mostni CMM je najčešća konfiguracija u preciznoj proizvodnji, a sadrži pokretnu mostnu strukturu koja se proteže preko mjernog stola i nosi vertikalni sklop Z-osi. Ovaj dizajn nudi izvrsnu krutost i točnost, što ga čini standardnim izborom za precizno obrađene komponente u većini industrija [5].
Konzolni CMM
Konzolni CMM-ovi podupiru mjernu ruku samo s jedne strane, ostavljajući prednju i bočne strane mjernog stola otvorenima za jednostavno utovar i pristup dijelovima. Ova konfiguracija je prikladna za manje obratke i primjene gdje česte izmjene dijelova daju prioritet jednostavnom pristupu, iako konzolna konstrukcija nudi nešto manju krutost od mostnog dizajna pri većim veličinama.
Gantry CMM
Portalni CMM-ovi su veliki strojevi postavljeni na stupove montirane na pod, dizajnirani za mjerenje velikih CNC obrađenih dijelova kao što su karoserijske konstrukcije automobila, veliki odljevci ili zrakoplovne strukturne komponente koje ne bi stale u mjerni volumen standardnog mostnog ili konzolnog stroja.
Prijenosni CMM i sustavi zglobnih ruku
Prijenosni CMM-ovi, uključujući mjerne sustave sa zglobnim krakom, omogućuju izravnu inspekciju na alatnom stroju ili u radionici, umjesto da se dio transportira u namjensku mjeriteljsku sobu. Ovi sustavi nude fleksibilnost za velike ili nepokretne dijelove i podržavaju inspekciju tijekom procesa, iako obično s nešto nižom točnošću od fiksnog mostnog CMM-a u kontroliranom okruženju [6].
Primjer aplikacija
- medicinski uređaji: Mostni CMM-ovi provjeravaju uske tolerancije potrebne za kirurške instrumente i komponente implantabilnih uređaja.
- Zrakoplovne komponente: I mostni i portalni CMM-ovi pregledavaju sve, od malih preciznih nosača do velikih strukturnih sklopova.
- Automobilski dijelovi: Mostni CMM-ovi su standardni za komponente motora i mjenjača, dok portalni sustavi obrađuju karoserijske ploče i velike strukturne dijelove.
- Komponente industrijskih strojeva: Konzolni i mostni CMM-ovi provjeravaju kućišta mjenjača, osovine i montažne konstrukcije u općoj industrijskoj proizvodnji.
Prednosti CMM inspekcije za CNC dijelove
Primjena CMM inspekcije u preciznoj proizvodnji odražava mjerljive prednosti u odnosu na ručne metode inspekcije, kako u pogledu kvalitete dijelova, tako i u pogledu ukupne učinkovitosti proizvodnje.
Poboljšana točnost i dosljednost
Mjerenje CMM-om eliminira varijacije ovisne o operateru koje su svojstvene ručnom mjerenju s kaliperima, mikrometrima i mjeračima. Isti program inspekcije daje dosljedne rezultate bez obzira na to koji ga operater provodi, uklanjajući značajan izvor nesigurnosti mjerenja iz procesa kontrole kvalitete [7].
Brža kontrola kvalitete
Automatizirane rutine inspekcije mjere desetke ili stotine značajki u jednom izvršavanju programa, daleko brže od ručne provjere svake dimenzije ručnim alatima. Ova prednost u brzini postaje posebno značajna za dijelove sa složenom geometrijom ili brojnim kritičnim značajkama.
Smanjeni otpad i prerada
Rano otkrivanje dimenzijskih problema putem CMM inspekcije, posebno kada je integrirano u rutine inspekcije tijekom procesa ili prvog artikla, omogućuje proizvođačima da identificiraju i isprave probleme s obradom prije nego što se cijela serija proizvede izvan tolerancije, što znatno smanjuje stopu otpada i troškove ponovne obrade.
Bolja optimizacija procesa
Podaci CMM-a prikupljeni tijekom proizvodnog ciklusa otkrivaju trendove koji ukazuju na temeljne probleme u procesu, kao što su postupno dimenzionalno pomicanje koje ukazuje na trošenje alata ili ponavljajuća odstupanja koja ukazuju na pogrešku u pričvrsnom sredstvu ili programiranju. Ovi podaci podržavaju kontinuirano poboljšanje procesa izvan jednostavne kontrole prolaza/neuspjeha.
Sljedivost i dokumentacija
Izvješća o inspekciji generirana CMM softverom pružaju dokumentirani zapis o kvaliteti za svaki dio ili seriju, podržavajući ugovore o kvaliteti s kupcima, usklađenost s propisima i zahtjeve revizije u reguliranim industrijama kao što su zrakoplovna i proizvodnja medicinskih uređaja.
Primjer
Korištenje CMM izvješća za identifikaciju trošenja alata koje uzrokuje prevelike rupe tijekom CNC proizvodnje jasno ilustrira korist od optimizacije procesa. Ako niz izvješća o inspekciji pokazuje da se promjeri rupa postupno kreću prema gornjoj granici tolerancije na uzastopnim dijelovima, ovaj obrazac izravno ukazuje na trošenje umetka u operaciji bušenja ili provrtanja, što omogućuje proizvodnom timu da zakaže izmjenu alata prije nego što bilo koji dio prijeđe toleranciju, umjesto da se problem otkrije tek nakon što su neispravni dijelovi već proizvedeni.
Uobičajeni izazovi i najbolje prakse u inspekciji CMM-a
Unatoč svojoj preciznosti, inspekcija CMM-om nije imuna na pogreške. Razumijevanje uobičajenih izvora mjerne nesigurnosti i praksi koje ih ublažavaju ključno je za dobivanje pouzdanih rezultata inspekcije.
Uobičajeni izazovi
- Nepravilno pričvršćivanje: Dio koji nije adekvatno osiguran ili je iskrivljen silama stezanja tijekom mjerenja dat će netočne rezultate koji ne odražavaju njegovu stvarnu geometriju u slobodnom stanju.
- Varijacija temperature: Mjerenje dijela prije nego što se stabilizira na temperaturu prostorije za pregled unosi pogrešku toplinskog širenja, posebno značajnu za veće dijelove ili uske tolerancije.
- Problemi s pristupačnošću sonde: Duboki džepovi, unutarnje značajke ili složene geometrije mogu biti teški ili nemogući za standardnu sondu, što zahtijeva specijalizirane konfiguracije sonde ili alternativne strategije mjerenja.
- Složene geometrije: Oblikovane površine i konture slobodnog oblika zahtijevaju tehnike skeniranja oblaka točaka i usporedbe površina koje su složenije od jednostavnog mjerenja temeljenog na značajkama. [8].
Najbolje prakse
- Redovna kalibracija CMM-a: Strojevi se moraju kalibrirati prema definiranom rasporedu, korištenjem certificiranih referentnih artefakata, kako bi se osiguralo da točnost mjerenja ostane unutar specificiranih performansi stroja tijekom vremena.
- Pravilna priprema dijelova: Prije svakog ciklusa inspekcije treba primijeniti dosljedne postupke čišćenja i stabilizacije temperature, posebno za komponente s uskim tolerancijama.
- Dosljedni postupci inspekcije: Korištenje dokumentiranih, ponovljivih programa inspekcije umjesto ad hoc ručnog mjerenja osigurava usporedivost rezultata među operaterima, smjenama i vremenskim razdobljima.
- Obuka operatera: Pravilna tehnika pričvršćivanja, odabir sonde i razvoj programa zahtijevaju obučeno osoblje koje razumije i CMM softver i metrološke principe koji stoje iza točnog mjerenja.
- Integracija s CAD/CAM tijekovima rada: Izravno povezivanje CMM programa inspekcije s CAD modelom dijela pojednostavljuje izradu programa i osigurava da kriteriji inspekcije ostanu sinkronizirani s promjenama dizajna.
Zaključak
Inspekcija CMM-om postala je standardna metoda za provjeru dimenzijske i geometrijske sukladnosti CNC obrađenih dijelova, pružajući razinu točnosti i dokumentacije koju ručne metode inspekcije ne mogu dostići. Od osnovnih linearnih dimenzija, preko složenih GD&T prikaza i usporedbi slobodnih površina, CMM-ovi proizvođačima daju objektivan i ponovljiv način potvrde da dio odgovara svojoj dizajnerskoj namjeri prije nego što stigne do kupca.
Prednosti se protežu dalje od jednostavne provjere prolaza/neuspjeha. Poboljšana točnost, brži ciklusi inspekcije, smanjeni otpad i uvid u proces dobiven analizom trendova doprinose boljim proizvodnim rezultatima tijekom vremena. Za svaku organizaciju koja proizvodi precizne CNC komponente, posebno u reguliranim industrijama kao što su zrakoplovstvo i medicinski uređaji, CMM inspekcija nije opcionalni korak kvalitete, već ključni dio isporuke dijelova koji pouzdano rade u svojoj predviđenoj primjeni.
Reference
Alsoufi, MS, Bawazeer, SA, Alhazmi, MW, Hijji, HH, Alhazmi, H. i Alqurashi, HF (2025). Dimenzijska točnost i varijabilnost mjerenja kod CNC tokarenih dijelova korištenjem digitalnih pomičnih mjerila i koordinatnih mjernih strojeva za pet materijala. Materials , 18 (12), 2728. https://doi.org/10.3390/ma18122728
Cho, N. i Tu, J. (2001). Modeliranje kružnosti obrađenih dijelova za analizu tolerancija. Precision Engineering , 25 (1), 35–47. https://doi.org/10.1016/s0141-6359(00)00053-2
Mantel, MR (nd). Koordinatni mjerni strojevi: moderni alat za inspekciju u proizvodnji . Digital Commons @ NJIT. https://digitalcommons.njit.edu/theses/1246?utm_source=digitalcommons.njit.edu%2Ftheses%2F1246&utm_medium=PDF&utm_campaign=PDFCoverPages
Mian, NS, Fletcher, S. i Longstaff, A. (2018). Smanjenje latencije između obrade i mjerenja korištenjem metode konačnih elemenata (FEA) za predviđanje toplinskih prijelaznih učinaka na mjerenje CMM-om. Measurement , 135 , 260–277. https://doi.org/10.1016/j.measurement.2018.11.034
Samelova, V., Marek, T., Jelinek, A., Jankovych, R., Maradova, K. i Holub, M. (2024). Studija slučaja o procjeni sposobnosti i primjenjivosti koordinatnog mjernog stroja sa zglobnom rukom i sonde s dodirnim okidačem za mjerenje na stroju. Machines , 12 (12), 841. https://doi.org/10.3390/machines12120841
Xia, G. (23. veljače 2026.). Objašnjenje koordinatnog mjernog stroja (CMM): vrste, principi rada, točnost i primjena . Rapid-Protos. https://www.rapid-protos.com/coordinate-measuring-machine/
Zeng, S., Wan, X., Li, W., Yin, Z. i Xiong, Y. (2012). Novi pristup dizajnu steznih uređaja za suzbijanje vibracija obrade fleksibilnog obratka. International Journal of Machine Tools and Manufacture , 58 , 29–43. https://doi.org/10.1016/j.ijmachtools.2012.02.008




