

Qu'est-ce que le soudage TIG ?
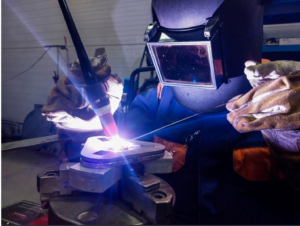
Le soudage TIG (Tungsten Inert Gas), également connu sous le nom de soudage à l'arc sous gaz de tungstène (GTAW), est un procédé d'assemblage extrêmement précis et polyvalent, offrant d'énormes possibilités de création de soudures de haute qualité dans des applications très diverses. Le procédé provoque la coalescence des métaux en les chauffant avec un arc électrique maintenu entre une électrode en tungstène non consommable et la pièce à usiner. La protection est assurée par un gaz inerte, généralement de l'hélium, de l'argon ou un mélange, qui protège l'électrode en tungstène et le bain de soudure fondue de l'oxydation due au contact avec l'air.
La figure ci-dessous montre les principaux composants et leurs positions relatives : la torche de soudage TIG, l'électrode en tungstène, le gaz de protection, l'arc de soudage et le bain de soudure. Elle montre également la manière dont le métal d'apport est introduit dans le bain de soudure par l'intermédiaire d'une baguette de soudage. S'il s'agit d'un appareil manuel, la baguette est tenue à la main, et s'il est automatisé, un guide-baguette de soudage sera utilisé.
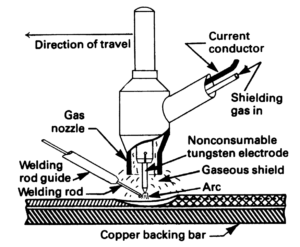
Un équipement de soudage TIG typique se compose d'une source d'alimentation, d'un porte-électrode portant l'électrode en tungstène et d'une alimentation en gaz de protection avec ses commandes. D'autres accessoires peuvent être fournis à la place, comme un rhéostat à pied pour réguler le courant et des systèmes de refroidissement par eau pour le porte-électrode.
Comment fonctionne le soudage TIG
Le soudage TIG (Tungsten Inert Gas) fonctionne sur le principe de la création d'un arc électrique entre une électrode en tungstène non consommable et la pièce à souder. L'électrode en tungstène, fabriquée à partir de tungstène pur ou d'un alliage de tungstène, conduit le courant de soudage et génère de la chaleur lorsqu'un arc est établi entre l'électrode et le métal à souder. Cet arc résulte du passage du courant à travers un gaz de protection inerte ionisé, généralement de l'argon ou de l'hélium, qui protège le bain de fusion, l'électrode et la zone de travail immédiate de la contamination atmosphérique, comme l'oxydation.
L'arc électrique est initié soit en touchant momentanément la pièce avec l'électrode, puis en la retirant rapidement, soit au moyen d'un équipement à haute fréquence qui ionise le gaz de protection dans un trajet conducteur pour l'arc de soudage principal. La chaleur générée par un arc fait fondre les bords des pièces et le métal d'apport, si nécessaire, est introduit manuellement dans le bain de soudure. Le métal en fusion se solidifie alors lorsque le soudeur déplace l'électrode le long du joint, formant ainsi une soudure solide et permanente.
Par conséquent, le gaz de protection circulerait autour de la zone de soudage pour empêcher l’oxydation et la contamination du bain de soudure et garantir la qualité et l’intégrité de la soudure.
Gaz de protection : types et applications
Les gaz de protection sont essentiels dans le soudage TIG. Ils protègent le bain de soudure des éléments atmosphériques, garantissant une qualité de soudure et des performances mécaniques élevées. Les deux gaz de protection les plus couramment utilisés sont l'argon et l'hélium, chacun ayant des propriétés différentes adaptées à différentes applications.
Propriétés des gaz de protection courants
L'argon est le gaz de protection le plus couramment utilisé. Avec un poids atomique de 40, ce gaz monoatomique lourd s'est avéré efficace avec une action d'arc douce, une tension d'arc plus faible et une excellente action de nettoyage. Comme il est environ une fois et un tiers plus lourd que l'air, il forme une couverture stable sur la zone de soudure, ce qui lui permet d'assurer efficacement sa protection même lorsqu'il est utilisé à faible débit. En outre, il offre un meilleur démarrage de l'arc, une meilleure résistance aux courants d'air transversaux et une économie. Ceci est particulièrement utile lors du soudage de matériaux minces dans des positions où le contrôle du bain de soudure en fusion ne peut pas être effectué facilement.
L'hélium a un poids atomique de 4, il est plus léger et nécessite des débits plus élevés pour un blindage similaire. Sa conductivité thermique et sa tension d'arc plus élevées offrent de bons avantages pour le soudage de matériaux plus épais à haute conductivité, tels que le cuivre ou l'aluminium. L'hélium fournit un apport de chaleur beaucoup plus élevé et permet ainsi une vitesse de soudage élevée et une pénétration profonde, en particulier dans les opérations mécanisées. Sa densité plus faible peut produire un blindage turbulent, et un contrôle minutieux est donc nécessaire.
Avantages des mélanges de gaz
Les mélanges d'argon et d'hélium assurent un équilibre entre leurs caractéristiques respectives. Par exemple, les mélanges argon-hélium améliorent les conditions de pénétration et augmentent la vitesse de soudage, en particulier dans les matériaux qui nécessitent un apport de chaleur plus important. Dans les applications en acier inoxydable, les mélanges avec de l'hydrogène sont préférés, car ils permettent des vitesses de soudage plus élevées et une meilleure qualité de soudure, avec une teneur en hydrogène correctement contrôlée pour éviter la porosité.
Comment choisir un gaz de protection
Le choix du gaz de protection dépend du type de métal, de l'épaisseur du matériau, du type de joint et des exigences de qualité. L'argon est le meilleur choix pour les matériaux fins et les soudures manuelles, tandis que l'hélium ou une combinaison d'argon et d'hélium convient aux matériaux plus épais ou hautement conducteurs. Le soudage mécanisé sur acier inoxydable est toujours plus performant avec un mélange argon-hydrogène. De nombreuses personnes prennent en compte la densité du gaz, la stabilité de l'arc et l'économie pour obtenir des résultats optimaux.
Matériaux utilisés dans le soudage TIG
Le soudage à l'arc TIG (ou soudage à l'arc sous gaz tungstène) est un procédé de soudage très précis et polyvalent. Il est généralement utilisé avec des métaux qui nécessitent une finition de haute qualité et un apport de chaleur contrôlé avec précision.
Matériaux couramment soudés
Aluminium : Le matériau le plus souvent soudé par TIG est probablement l'aluminium ; il nécessite du courant alternatif pour briser sa couche d'oxyde afin d'assurer une bonne fusion. La propreté est importante, car il souffre généralement de contamination et de porosité au sein de la soudure.
Acier inoxydable : Les soudures lisses et de qualité qui peuvent être réalisées avec le TIG (Tungsten Inert Gas) signifient essentiellement que c'est ce dont l'acier inoxydable a besoin. Il doit être protégé par un gaz inerte à la fois sur la face et sur le côté racine de la soudure pour éviter l'oxydation et la perte de résistance à la corrosion.
Les métaux actifs comme le titane et le magnésium : nécessitent une protection gazeuse quasi-idéale pour éviter la contamination par l'oxygène ou l'azote, qui peuvent tous deux détériorer gravement les propriétés de ces métaux. Un courant alternatif est généralement utilisé pour le magnésium afin de faire face aux oxydes de surface.
Alliages de nickel et de cuivre : ces alliages nécessitent fondamentalement un apport de chaleur très précis pour réduire toute fissure ou déformation éventuelle de l'alliage. La précision du contrôle de l'apport de chaleur du soudage TIG en fait un excellent choix pour assembler ces alliages sans compromettre leur intégrité.
Défis spécifiques aux matériaux
Le soudage TIG nécessite une préparation très minutieuse. Les huiles, graisses et corrosions sur les bords des joints doivent être soigneusement nettoyées pour éviter les défauts de soudure tels que les fissures ou la porosité. Les métaux d'apport devront également être choisis avec beaucoup de soin pour être métallurgiquement compatibles et pour répondre aux besoins d'application de la soudure en termes de résistance et de durabilité. En suivant ces pratiques, le soudage TIG donne de son mieux sur la plupart des matériaux.
Avantages et limites du soudage TIG
Avantages du soudage TIG
Le soudage TIG offre des avantages supérieurs, notamment pour le soudage de métaux de base minces, en raison de la précision du contrôle de l'apport de chaleur. Comme le soudage oxyacétylénique, le soudage TIG permet le contrôle indépendant de la source de chaleur et du métal d'apport et offre la plus grande polyvalence de tous les procédés de soudage. Le procédé utilise une électrode non consommable et est capable de souder par fusion sans utiliser de métal d'apport. Le TIG peut souder presque tous les métaux, bien que, parmi les matériaux à bas point de fusion comme le plomb, l'étain et les alliages de zinc, il soit moins adapté.
Cette technique est particulièrement adaptée au traitement des oxydes réfractaires et permet donc un excellent travail de soudage de l'aluminium et du magnésium ainsi que des métaux réactifs tels que le titane et le zirconium qui nécessitent une protection contre l'air pendant la fusion pour éviter la fragilisation. Le soudage TIG est également reconnu pour fournir toujours des soudures de haute qualité, ce qui en fait un outil essentiel lorsqu'il s'agit d'applications très importantes ou de matériaux coûteux. Un nettoyage préalable des métaux de base garantit le meilleur résultat possible avec le moins d'impuretés de surface susceptibles de compromettre l'intégrité de la soudure.
Défis et limites
Le soudage TIG permet d'obtenir une soudure de bonne qualité et très précise, mais il présente certains problèmes et inconvénients. Il s'agit d'un procédé très lent par rapport au soudage à l'arc avec électrode consommable et il réduit la productivité lorsque les projets sont de grande envergure. La contamination peut être un problème, car le tungstène fondu de l'électrode peut être transféré à la soudure, produisant des inclusions de tungstène dures et cassantes.
De mauvaises pratiques, comme le contact de la baguette de remplissage chaude avec l'air, contamineront également le métal de soudure et réduiront à néant toute chance que la soudure soit saine. De plus, les gaz de protection argon et hélium sont assez coûteux, ce qui augmente les dépenses totales. Les électrodes en tungstène, ainsi que toutes les sophistications qui contrôlent l'équipement de soudage TIG, les placent dans une fourchette de prix beaucoup plus élevée par rapport à des procédés comme le soudage à l'arc avec métal protégé.
Applications du soudage TIG
Le soudage TIG, également connu sous le nom de GTAW, est devenu une méthode d'assemblage universelle utilisée par plusieurs grandes industries en raison de sa précision et de la polyvalence de son utilisation. Ces procédés sont utilisés pour souder des joints longitudinaux dans des tubes sous pression en acier inoxydable et en alliage à paroi mince, ainsi que dans des laminoirs à bandes continus, où l'absence de métal d'apport est souvent préférée. Au contraire, il utilise également la présence de métal d'apport pour les tubes et tuyaux à parois plus épaisses dans toutes les positions de soudage dans les industries de production d'énergie, chimiques et pétrolières.
Soudure TIG dans la tuyauterie
Les industries aéronautique et aérospatiale utilisent le soudage TIG pour assembler de nombreux matériaux qui présentent des rapports résistance/poids critiques. On peut citer comme exemples les carters de réacteurs et de moteurs-fusées. On trouve également des applications sur des articles délicats, tels que les boîtiers de transistors et les soufflets d'expansion.
En outre, le soudage TIG est indispensable dans la tuyauterie industrielle, en particulier pour les passes de racine dans les tubes en acier au carbone utilisés dans les applications critiques, et dans les processus automatisés de fabrication d'échangeurs de chaleur pour garantir une distorsion minimale et des résultats répétables.
Références:
American Welding Society, 1978. Welding Handbook: Welding Processes, Arc and Gas Welding and Cutting, Brazing, and Soldering. 7e éd., vol. 2. Édité par WH Kearns. Miami, FL : American Welding Society.
https://www.shutterstock.com/search/tig-welding




