

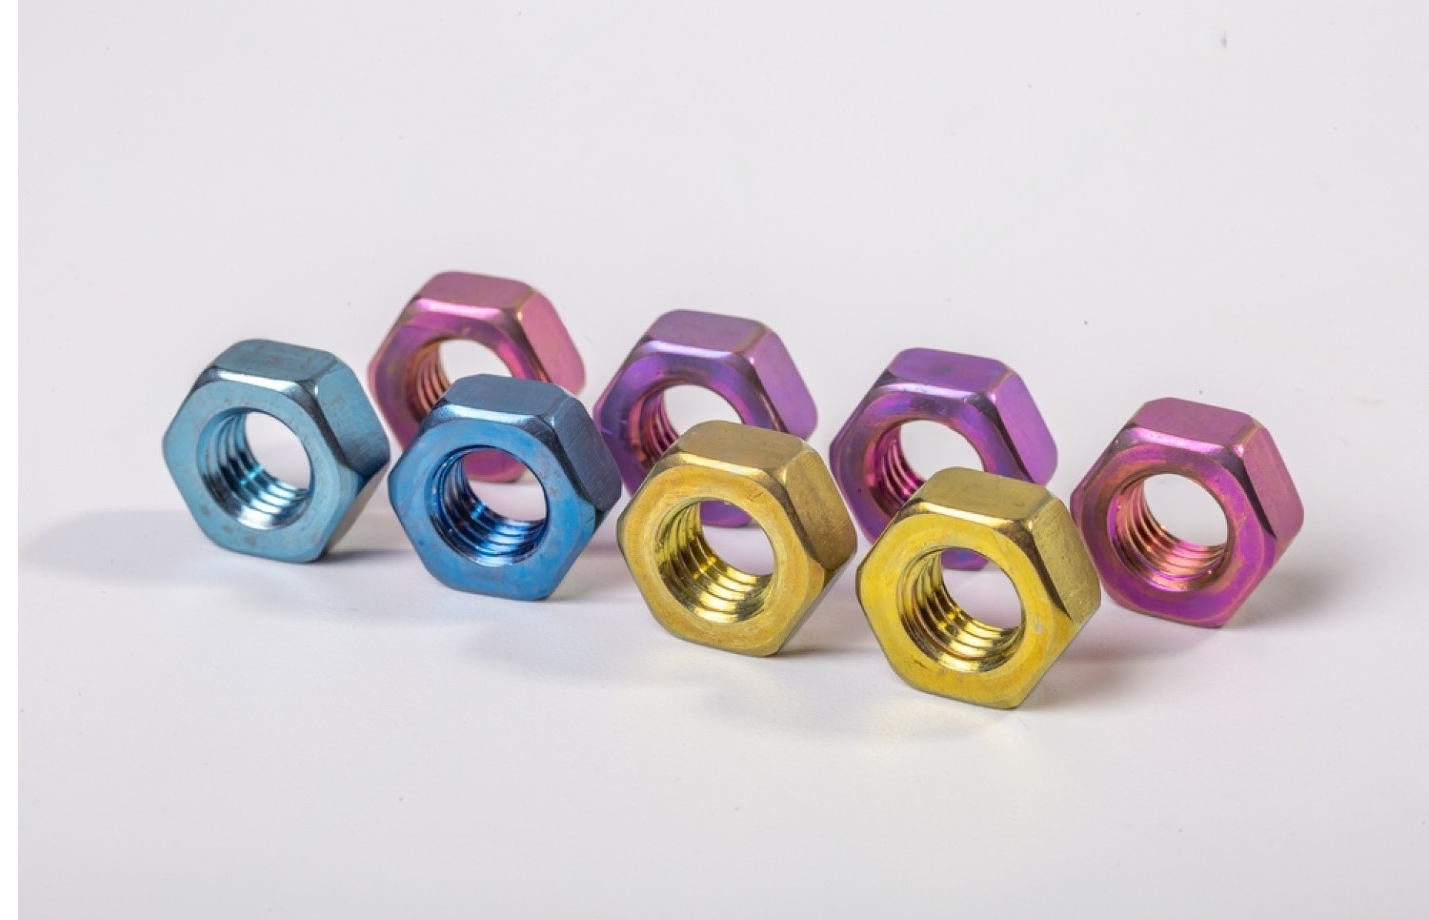
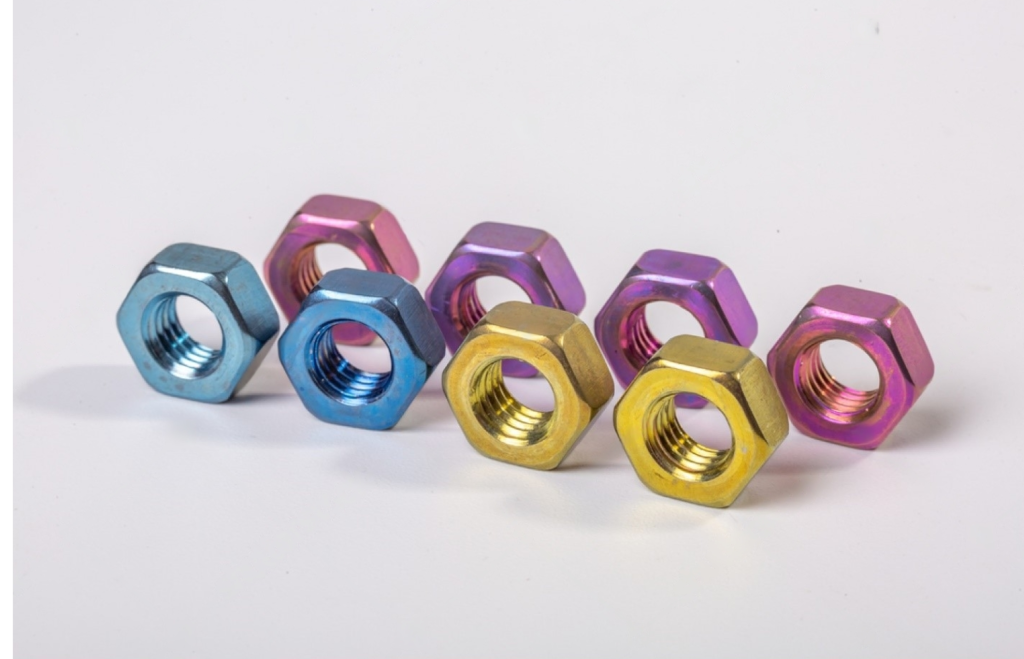
Boulons anodisés colorés, fixations métalliques haute résistance ( Référence )
Introduction
L'anodisation du titane, un procédé de finition électrolytique alimenté par un courant électrique, module astucieusement la couche d'oxyde qui orne la surface du titane. Cette technique transformatrice, judicieusement nommée « anodisation » en raison du rôle de l'élément en titane comme anode (électrode positive) dans une cellule électrolytique, bénéficie d'une riche histoire enracinée dans le secteur aérospatial. Son application inaugurale en 1923 a protégé les composants des hydravions britanniques des griffes corrosives de l'eau salée. Aujourd'hui, les titans de l'aérospatiale comptent toujours sur les processus d'anodisation pour repousser les forces implacables du vieillissement, de l'usure et de la corrosion. Au-delà de l'aviation, l'industrie des dispositifs médicaux a exploité les prouesses de l'anodisation du titane, attirée par ses attributs non toxiques et son adéquation à des applications biomédicales vitales comme les implants orthopédiques. Cet article se lance dans une exploration des divers types d'anodisation du titane, des mécanismes complexes, des matériaux requis, de la durabilité, de la maintenance et des pratiques optimales, dévoilant sa pertinence durable dans les industries contemporaines et les paysages en évolution des progrès et des défis technologiques.
Comment fonctionne l'anodisation du titane
Pour se lancer dans cette aventure avec de petits composants en titane, la première étape consiste à fabriquer une cellule électrochimique abritant une source d'alimentation CC et l'électrolyte approprié. En s'assurant que le bain sert de cathode et que la pièce en titane assume le rôle d'anode, un courant électrique traverse la cellule, oxydant progressivement la surface du composant. Un contrôle précis peut être difficile à obtenir, mais il donne des résultats visuellement gratifiants.
L'odyssée commence par un programme de nettoyage rigoureux, purgeant la surface du titane des huiles, graisses ou contaminants qui pourraient contrecarrer le processus d'anodisation. Une fois vierge, le titane se lance dans un processus de gravure. Cela implique de créer une surface texturée, favorisant une adhérence optimale à la solution d'anodisation. La surface rugueuse qui en résulte forge une liaison robuste entre le titane et les couches suivantes.
Le titane préparé est ensuite plongé dans la solution d'anodisation, souvent composée d'acide sulfurique, d'eau et d'additifs spécialisés. À la fin du processus d'anodisation, un rinçage méticuleux s'ensuit pour bannir toute solution persistante.
L'anodisation est un spectacle chimique électrisant, submergeant la pièce en titane dans une solution électrolytique aqueuse. Sous l’effet du courant électrique, les molécules d’eau subissent une hydrolyse et se décomposent en hydrogène et oxygène. Le potentiel électrique oblige l’oxygène à embrasser la surface du titane, augmentant ainsi la fine couche d’oxyde de titane. Pour l'anodisation couleur, la teinte finale repose sur l'épaisseur de la couche d'oxyde, réglable via la tension et la durée d'immersion.
Types d'anodisation du titane
Anodisation du titane de type 1
Le titane anodisé de type 1, également connu sous le nom de titane anodisé commercial, est produit à l'aide d'un procédé relativement simple qui laisse une fine couche d'oxyde sur la surface du titane dont l'épaisseur varie généralement de 0.5 à 2.5 micromètres. Cette technique consiste à nettoyer la surface du titane, à l'immerger dans une solution électrolytique, puis à appliquer brièvement une basse tension. Ce revêtement anodisé offre une meilleure résistance à la corrosion malgré sa faible épaisseur. Il a des utilisations pratiques en plus de ses utilisations ornementales habituelles. L'anodisation de type 1 peut produire une couche d'oxyde semi-conductrice, ce qui la rend utile pour le prétraitement avant l'extrusion et pour des qualités radiatives ou absorbantes particulières, en particulier dans les applications de contrôle thermique. C'est une option flexible pour des besoins industriels variés car le résultat final a souvent une apparence argentée ou grise atténuée.
Anodisation du titane de type 2
Le titane anodisé de type 2 se distingue par un processus plus épais et plus contrôlé que le type 1, offrant une résistance supérieure à la corrosion et à l'abrasion, ainsi qu'une dureté accrue. Bien qu'il n'offre pas les couleurs vives de l'anodisation de type 3, il forme une couche grise distinctive, facilitant la différenciation de l'acier. Ce type trouve sa place dans les applications impliquant des contraintes mécaniques et des frottements, car il produit des revêtements plus épais et plus résistants qui renforcent considérablement les propriétés d'usure. Particulièrement crucial dans des contextes tels que les implants orthopédiques, l'anodisation de type 2 limite la génération de poussière de titane indésirable lorsque des pièces non traitées interagissent, garantissant une mobilité articulaire plus fluide et une friction réduite. Pour les applications aérospatiales, il répond aux normes AMS 2488, offrant une résistance aux températures extrêmes et à la corrosion due à l'exposition à l'eau salée. C'est le choix de prédilection pour la résistance à l'usure, se distinguant par sa teinte grise distinctive, bien qu'une étape finale de grenaillage soit nécessaire pour obtenir la finition caractéristique.
La vis centrale possède une finition en titane anodisé de type 2 ( Référence ).
Anodisation du titane de type 3
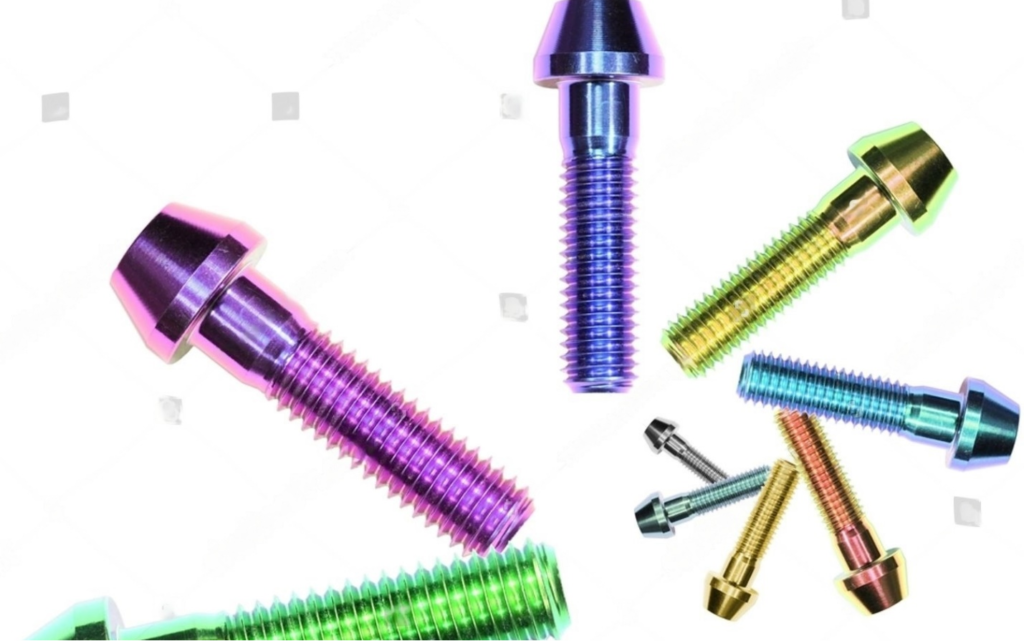
Anodisation couleur titane ( Référence )
L'anodisation du titane de type 3, souvent appelée anodisation couleur titane, trouve une application largement répandue dans le domaine médical pour son rôle dans l'identification visuelle rapide des pièces. Par exemple, les chirurgiens orthopédistes peuvent facilement demander une vis à os d’une couleur spécifique pendant l’intervention chirurgicale, rationalisant ainsi les procédures. Dans les cas de fracture traumatique, les plaques de fixation osseuse sont équipées de guides de forage de couleurs différentes pour distinguer les plaques gauche et droite, contribuant ainsi à la précision des traitements orthopédiques. Bien que moins courante dans l'aérospatiale, l'anodisation de type 3 facilite parfois l'identification visuelle dans des assemblages complexes. Au-delà de ces domaines, les revêtements en titane coloré de type 3 ont trouvé une niche dans la fabrication de bijoux.
Contrairement au type 2, l'anodisation couleur titane de type 3 ne fait l'objet d'aucune spécification industrielle universelle, ce qui pose des problèmes de correspondance des couleurs entre les lots. Les fabricants qui se lancent dans l'anodisation de type 3 doivent établir leur propre validation de processus à partir de zéro, étant donné l'absence de normes industrielles. L'anodisation de type 3 forme une couche d'oxyde de titane plus épaisse et plus dense que les types 1 et 2, offrant un spectre de couleurs en contrôlant l'épaisseur de la couche d'oxyde. Utilisant l'acide sulfurique comme électrolyte, ce procédé est connu pour créer un film d'oxyde fin et transparent d'épaisseur variable, conférant une gamme de teintes vives à l'apparence de la pièce en titane, ce qui en fait un outil précieux pour les industries exigeant à la fois précision et esthétique.
Anodisation du titane de type 4
Le polytétrafluoroéthylène (PTFE), souvent appelé Téflon, est injecté dans la surface du titane lors de l'anodisation de type 4 pour l'améliorer. Grâce à cette méthode, la friction est considérablement réduite et la résistance à l’usure est améliorée. Alors que l’élimination des frictions et la garantie de la longévité sont des considérations cruciales, ce traitement spécial offre des avantages significatifs.
Matériaux et équipements d'anodisation du titane
Pour anodiser le titane, vous aurez besoin d'un ensemble spécial de fournitures et de machines conçues pour ce métal. Tout d'abord, une source d'alimentation fiable pouvant fournir 120 volts est nécessaire. Alternativement, dix piles de 9 volts peuvent être reliées en série pour produire la tension requise. Un électrolyte adéquat est nécessaire pour l'anodisation afin de procéder. De plus, vous aurez besoin d'un détachant antirouille Whink, qui est facultatif mais peut améliorer la longévité de la finition et est utilisé pour graver le titane, d'un fil de titane de petit diamètre, de pinces crocodiles pour des connexions sécurisées et d'autres matériaux. Un morceau d'acier pour la cathode, où l'hydrogène gazeux sera produit pendant l'anodisation, et bien sûr la pièce de titane que vous souhaitez anodiser sont nécessaires pour compléter le circuit électrique. Afin de vous protéger d'une éventuelle exposition chimique, n'oubliez pas de mettre l'équipement de protection individuelle (EPI) essentiel, qui doit inclure des gants, des lunettes de sécurité et une blouse de laboratoire ou un tablier. L'utilisation de ces fournitures et outils vous permettra d'anodiser le titane de manière fiable et sûre.
Durabilité et entretien
La durabilité du titane anodisé est impressionnante, la surface anodisée restant stable pendant des années, tant qu'elle est protégée de l'abrasion et des attaques chimiques limitées. Fait remarquable, la résistance à la corrosion du titane s'étend à un tel point qu'elle défie les normes de la corrosion galvanique. Le titane anodisé n'est pas sensible à la rouille, en particulier lorsqu'un film d'oxyde robuste s'est formé, ce qui le rend très résistant à la corrosion même dans des conditions agressives. Bien que l'anodisation ne soit pas entièrement permanente, elle est incroyablement robuste. L'abrasion peut provoquer une certaine usure sur les pièces qui travaillent dur, mais l'élimination complète de l'anodisation du titane est un phénomène rare, nécessitant de l'acide nitrique concentré avec des traces d'acide fluorhydrique et de la chaleur. En général, l'anodisation au titane s'avère être un choix durable et fiable, car les composants anodisés il y a des décennies restent presque aussi bons que neufs.
Pratiques d'excellence
Suivre un ensemble de bonnes pratiques axées sur la préparation, le temps et la finition de la surface peut vous aider à obtenir les meilleurs résultats lors de l'anodisation du titane. L’homogénéité de la coloration dépend essentiellement de la préparation de la surface, également appelée préparation à l’anodisation. Une fine couche de matériau doit être retirée afin de fournir une surface homogène adaptée à l'anodisation couleur. Le niveau de préparation de surface nécessaire dépend de la qualité du titane ; une préparation plus agressive est nécessaire pour les qualités pures comme le grade 2 que pour les alliages de titane comme le grade 5.
Lors du processus d'anodisation, le timing est crucial. Après la préparation de l'anodisation, l'anodisation doit avoir lieu immédiatement, idéalement dans les heures qui suivent. Si le processus est retardé de plus de 6 à 8 heures, la couche d'oxyde naturelle du titane commence à se former, ce qui entraîne des taches de couleur peu esthétiques.
Un autre élément important qui affecte grandement l’apparence des couleurs est la finition de la surface. Un mauvais usinage peut entraîner des zones de surface écrouies ou tachées, qui interfèrent avec le courant électrique pendant l'anodisation et produisent une couleur inégale et discordante. Par exemple, une pièce en titane peut être bleue avec des points bronze ou magenta avec des points dorés.
La brillance de la teinte finale dépend également de la finition de surface d'origine du titane. Contrairement à l'anodisation de type 2, qui ne modifie pas la brillance de la finition de surface du titane, le titane conservera son aspect mat si la surface a été sablée avant l'anodisation. Le respect de ces bonnes pratiques garantit que les procédures d'anodisation du titane produisent des couleurs vives, uniformes et esthétiques.
Conclusion
Enfin, l’anodisation du titane est une technique flexible avec des applications dans divers domaines, notamment la production médicale, aérospatiale et de bijouterie. De nombreuses teintes brillantes peuvent être produites en ajustant la couche d'oxyde sur les surfaces en titane. Des résultats cohérents et satisfaisants dépendent de la préparation de la surface, du temps et de la finition de la surface. Le titane anodisé reste une option souhaitable pour de nombreuses applications spécialisées en raison de sa solidité et de sa résistance à la corrosion.




