

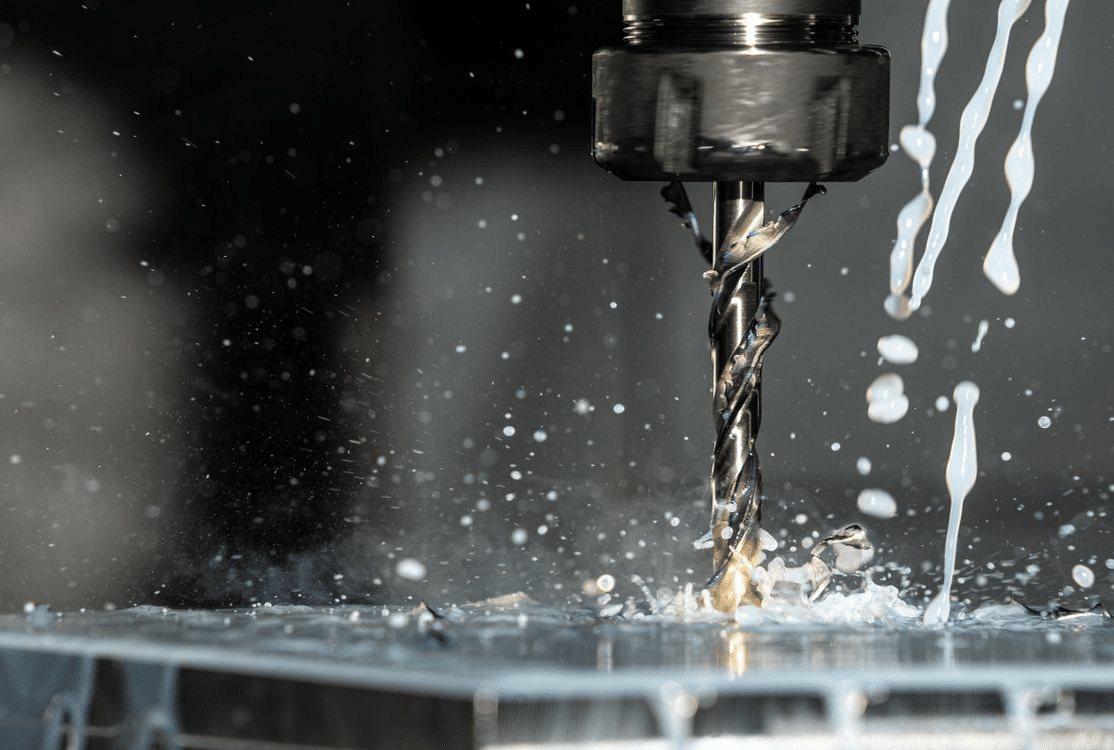
La plupart des problèmes d'usinage CNC ne sont pas créés par la machine. Ils sont inhérents à la conception de la pièce, avant même le début de la découpe. Des cavités profondes, des angles internes aigus, des parois minces, des références imprécises, des tolérances inutilement serrées et des exigences de contrôle difficiles peuvent rendre une pièce coûteuse avant même que le programmeur CNC n'entame la planification des trajectoires d'outil.
La conception pour la fabrication (DFM) est le processus d'analyse d'une pièce afin qu'elle puisse être usinée efficacement, inspectée de manière fiable et assemblée avec succès sans compromettre sa fonction première. Pour les pièces usinées CNC, la DFM englobe la géométrie, le choix des matériaux, la stratégie de tolérancement, la planification de la mise en place, l'accès aux outils et le contrôle qualité.
Une bonne conception pour la fabrication (DFM) ne consiste pas à simplifier la pièce au point de la rendre inutilisable. Il s'agit de préserver sa fonction tout en éliminant les risques de fabrication évitables.
La question centrale de l’ingénierie est simple : chaque fonctionnalité justifie-t-elle le coût, le temps de mise en place, la charge d’inspection ou le risque de production qu’elle crée ? [ 1 ]
Quelles décisions de conception engendrent le plus de risques en matière de fabrication CNC ?
Le risque le plus élevé en usinage CNC provient généralement d'une géométrie qui, bien qu'acceptable en CAO, engendre des conditions d'usinage instables en production. Les cavités profondes, les parois fines, les angles internes aigus, les zones difficiles d'accès et les exigences d'usinage multidirectionnel en sont des exemples courants.
Un modèle CAO peut afficher un angle droit parfait, mais les outils de coupe CNC sont arrondis. Un modèle CAO peut afficher une cavité profonde, mais la machine peut nécessiter un outil long susceptible de se déformer. Un modèle CAO peut afficher une paroi mince, mais cette paroi peut vibrer, se courber ou se déformer pendant l'usinage.
Le risque augmente lorsque ces caractéristiques sont associées à des tolérances serrées. Une poche profonde avec une tolérance de paroi serrée est plus difficile à réaliser qu'une poche peu profonde avec une tolérance générale. Une paroi en aluminium mince est envisageable, mais pas si elle doit également conserver une planéité extrême après un enlèvement de matière important.
Avant de diffuser les plans, les ingénieurs doivent examiner les modèles CAO, l'historique des révisions de conception, l'analyse des fonctionnalités et les rapports de faisabilité d'usinage. L'objectif est d'identifier les caractéristiques qui influent sur le fonctionnement et celles qui ne font qu'accroître la complexité de fabrication.
Dossiers techniques à examiner
| Dossier d'ingénierie | Ce que cela permet d'identifier |
| Modèle CAO | Accès aux outils, épaisseur des parois, profondeur des poches, angles vifs |
| Historique des révisions de conception | Fonctionnalités ajoutées sans étude de faisabilité. |
| Analyse des caractéristiques fonctionnelles | Quelle géométrie affecte réellement les performances |
| Examen de faisabilité de l'usinage | Nombre de configurations, portée des outils, risque lié aux dispositifs de fixation |
| Commentaires du fournisseur DFM | caractéristiques de fabrication coûteuses ou instables |
Pourquoi les pièces deviennent-elles chères avant même le début de la programmation ?
Le coût des pièces peut s'avérer élevé avant même le début de la programmation lorsque la conception exige des réglages supplémentaires, un outillage spécial, un usinage long, des montages complexes ou un contrôle difficile. Ces coûts sont souvent occultés lors des premières phases d'analyse de la conception.
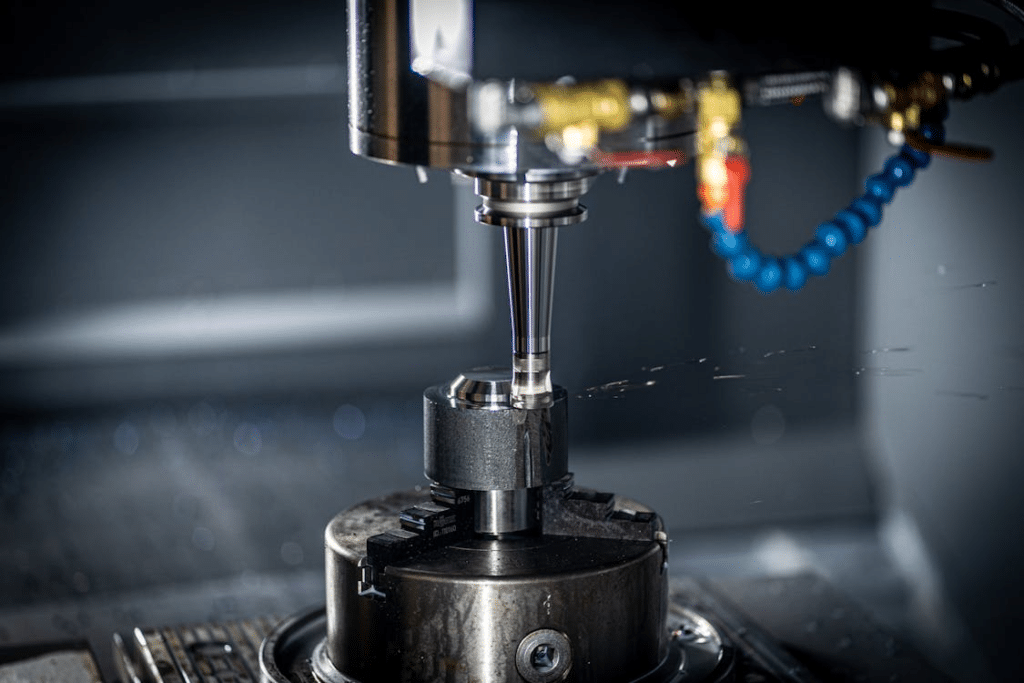
Source : Conception d'enceintes CNC pour l'usinage
Une pièce présentant des caractéristiques sur cinq faces différentes peut nécessiter plusieurs réglages. Chaque réglage implique la mise en place d'un dispositif de fixation, l'alignement, la planification de la trajectoire d'outil et le contrôle. Si les caractéristiques critiques dépendent des relations entre ces réglages, le risque s'accroît encore.
L'outillage spécial engendre également des coûts supplémentaires. Les rayons de courbure internes très faibles, les trous profonds, les fentes étroites et les poches de grande portée peuvent nécessiter des outils de coupe non standard. Ces outils peuvent être plus lents, moins puissants et plus chers que les outils standard.
Exemple concret : Boîtier léger en aluminium avec cavités profondes
Un boîtier électronique léger en aluminium peut comporter des cavités profondes pour réduire son poids. Bien que la conception puisse paraître efficace, ces cavités profondes peuvent nécessiter des outils longs, des passes de finition lentes, des passages de finition supplémentaires et un contrôle minutieux.
Si le boîtier présente également des parois minces, le problème se complexifie. L'enlèvement de matière peut libérer des contraintes et provoquer des déformations. Il est souvent possible d'améliorer la conception en augmentant les rayons internes, en réduisant la profondeur des cavités ou en séparant les surfaces critiques des éléments géométriques destinés à réduire le poids.
Comment le choix des matériaux influence la fabricabilité
Le choix du matériau influe sur la fabricabilité, car chaque matériau réagit différemment à la chaleur de coupe, à la pression de l'outil, au bridage, aux contraintes résiduelles et à la finition. L'analyse de la fabricabilité (DFM) doit examiner le comportement du matériau avant de finaliser les tolérances et la géométrie.
L'aluminium est couramment utilisé pour les pièces usinées CNC car il s'usine efficacement et permet une coupe à grande vitesse. Cependant, les parois fines et les cavités importantes peuvent se déformer après l'enlèvement de matière, notamment lors de la relaxation des contraintes résiduelles.
L'acier inoxydable offre résistance et durabilité, mais il génère plus de chaleur et d'usure des outils que l'aluminium. L'usinage de précision en acier inoxydable peut nécessiter une vitesse de coupe plus lente, un maintien plus ferme et un contrôle plus rigoureux des bavures.
Le titane est précieux pour les applications aérospatiales et médicales, mais son usinage est difficile. Il retient la chaleur près de la zone de coupe, use rapidement les outils et exige des paramètres de coupe prudents.
Les plastiques techniques ajoutent une difficulté supplémentaire. Ils peuvent se déformer sous la pression de serrage, se dilater avec la chaleur, absorber l'humidité ou se déplacer après usinage. Pour les pièces en plastique, un bridage et une stabilisation à faible contrainte sont souvent plus importants qu'une réduction drastique du temps de cycle.
Tableau de fabricabilité des matériaux
| Source | Risque DFM | Pourquoi ça arrive | Meilleure réponse de conception |
| Aluminium | Déformation des parois minces | Contraintes résiduelles et enlèvement de matière | Ajoutez du support, évitez une réduction extrême du mur |
| Acier Inoxydable | Usure des outils et bavures | Force de coupe et chaleur accrues | Simplifiez les petits détails, planifiez l'ébavurage |
| Titane | Concentration de chaleur | Faible conductivité thermique | Évitez les rétrécissements inutiles |
| Laiton | Bavures sur les petits bords | Coupe libre mais sensible aux bords | Ajouter les ruptures de bord et les notes d'inspection |
| Plastiques techniques | Déformation et mouvement | Chaleur, humidité et contrainte de serrage | Utilisez des dispositifs de fixation à faible contrainte et des tolérances réalistes. |
Pourquoi les systèmes de contrôle d'accès aux outils sont-ils un facteur de réussite dans la conception CNC ?
L'accès à l'outil est essentiel à la réussite de la conception CNC, car chaque élément usiné doit être accessible par un outil de coupe. Si l'outil ne peut pas atteindre l'élément de manière rigide, la pièce peut nécessiter des réglages supplémentaires, des outils spéciaux, l'usinage par électroérosion ou une refonte.
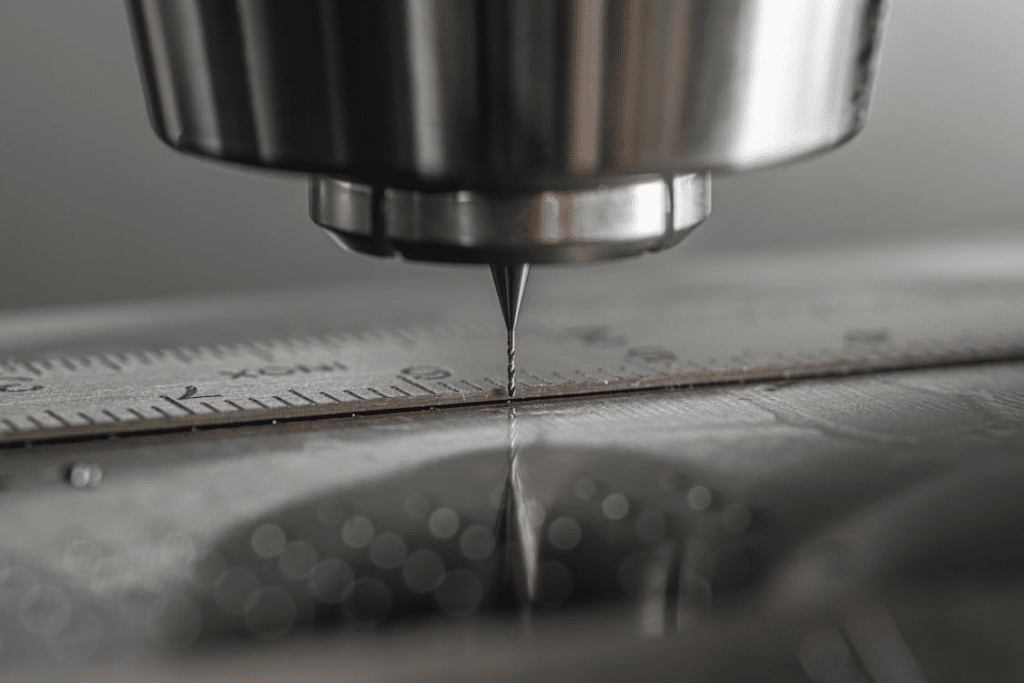
Source : Guide de conception d'usinage CNC Hubs
Le rayon des angles internes est l'un des problèmes de conception pour la fabrication (DFM) les plus courants. Les outils de fraisage étant arrondis, les angles internes ne peuvent être parfaitement vifs. Un rayon plus important permet l'utilisation d'une fraise plus large, ce qui améliore la rigidité, réduit le temps de cycle et optimise la qualité de surface.
L'usinage de cavités profondes pose un autre problème d'accès. Plus la cavité est profonde et étroite, plus l'outil doit être long. Or, les outils longs fléchissent plus facilement et peuvent engendrer des parois coniques, des vibrations, un mauvais état de finition et des défauts de tolérance.
L'accessibilité du trou est également importante. Les trous inclinés, les trous transversaux et les trous borgnes peuvent nécessiter des réglages spéciaux. Si le trou est profond et petit, les risques de déviation du foret, d'accumulation de copeaux et de casse d'outils augmentent. [ 2 ]
Données de fabrication à examiner
| Données de fabrication | Pourquoi ça compte |
| Disponibilité de la bibliothèque d'outils | Confirme si les fraises standard peuvent réaliser cette fonction |
| Exigences relatives à la portée des outils | Identifie les risques de déviation et de vibration. |
| Estimation du temps de cycle | Démontre l'impact des coûts liés à une géométrie complexe |
| Rapport sur les capacités de la machine | Confirme les limites d'accès et de déplacement de l'axe |
| Stratégie d'affichage | Indique si la pièce peut être maintenue en toute sécurité |
Quelles sont les causes de la défaillance des pièces à parois minces lors de l'usinage ?
Les pièces à parois minces présentent des défaillances lors de l'usinage, car la force de coupe, la chaleur, les vibrations et les contraintes résiduelles peuvent déformer le matériau pendant la découpe. Une paroi mince peut être validée par CAO, mais présenter un défaut de fabrication dû à son manque de rigidité.
Lors du fraisage, la fraise exerce une pression contre la paroi. Si cette dernière est trop mince, elle peut se déformer sous l'effet de la pression de l'outil et reprendre sa forme initiale après la coupe. Ceci engendre des erreurs dimensionnelles et un mauvais état de surface.
Les vibrations laissent des marques d'outils visibles, réduisent la qualité de surface et peuvent nécessiter un usinage plus lent. Dans certains cas, la pièce doit être repensée avec des parois plus épaisses, des nervures ou un support amélioré. [ 3 ]
Exemple concret : Support aérospatial avec poches d’allègement agressives
Les supports utilisés dans l'aérospatiale comportent souvent des poches pour réduire leur poids. Cette technique est utile lorsque le gain de poids est significatif, mais des poches trop importantes peuvent engendrer des nervures fines et des parois instables.
Source : Guide de conception d'usinage CNC RapidDirect
La conception peut nécessiter des étapes d'ébauche et de finition. Les ingénieurs peuvent également augmenter les rayons des angles, ajuster l'épaisseur des parois ou passer d'un usinage simple à 3 axes à un usinage multiaxes afin d'améliorer le support et l'accès aux outils.
Pourquoi la sur-tolérance crée plus de problèmes qu'elle n'en résout
Un surdimensionnement excessif engendre plus de problèmes qu'il n'en résout, car il contraint le fabricant à respecter des dimensions plus strictes que nécessaire. Cela accroît les coûts, les efforts de contrôle et le risque de rebuts.
Toutes les caractéristiques n'exigent pas une tolérance de précision. Un alésage de palier, un trou de goujon, une surface d'étanchéité ou une interface de glissement peuvent nécessiter un contrôle rigoureux. Une surface d'aspect, un logement de dégagement ou un profil extérieur non fonctionnel n'en requièrent généralement pas.
Lorsque des tolérances strictes sont appliquées partout, la fabrication devient plus lente et plus coûteuse. Le fournisseur peut avoir besoin de plus de passes de finition, de meilleurs outillages, d'inspections spéciales et d'un contrôle de processus plus rigoureux. [ 5 ]
Une tolérance stricte doit être utilisée lorsque le risque de défaillance le justifie, et non comme un signal de qualité général.
Tableau de stratégie de tolérance
| Type d'entité | Recommandation du DFM | Raison |
| Alésage de palier | Tolérance étroite | Ajustement des commandes, rotation et durée de vie |
| Trou pour cheville | Contrôle positionnel précis | Alignement de l'assemblage des commandes |
| Surface d'étanchéité | Planéité et finition impeccables | Empêche les fuites |
| Bord cosmétique | Tolérance standard | N'affecte généralement pas le fonctionnement |
| Déstockage | Tolérance standard ou moyenne | Permet un dégagement d'assemblage |
| Poche générale | Tolérance standard ou moyenne | Évite les coûts d'inspection inutiles |
Comment une mauvaise stratégie de référence engendre des défaillances de fabrication et d'inspection
Une stratégie de référence inadéquate entraîne des défaillances de fabrication et d'inspection, car le fournisseur et le client peuvent ne pas mesurer la pièce à partir des mêmes références. Une pièce peut réussir une méthode d'inspection et échouer à une autre. [ 6 ]
Les références définissent le positionnement, l'usinage et le dimensionnement de la pièce. Si le dessin ne définit pas clairement la hiérarchie des références, des caractéristiques critiques risquent d'être inspectées depuis les mauvaises surfaces.
Ceci est particulièrement important pour les pièces CNC à réglages multiples. Si une pièce est retournée ou déplacée entre deux opérations, le transfert de référence doit être contrôlé. Sinon, les trous, les poches, les rainures et les surfaces de contact risquent de se désaligner les uns par rapport aux autres.
La GD&T peut s'avérer utile lorsque les relations entre les éléments déterminent leur fonction. Les indications de position, de planéité, de perpendicularité, de profil et de faux-rond permettent de communiquer l'intention de conception plus clairement que des cotes plus/moins sans lien apparent. [ 4 ]
Conception des trous, des filetages et des caractéristiques internes pour un usinage efficace
Les perçages, les filetages et les caractéristiques internes doivent être conçus en tenant compte de l'accès aux outils, de la profondeur réaliste, de l'évacuation des copeaux et du contrôle. De petites variations de profondeur ou d'exigences de filetage peuvent avoir un impact significatif sur le coût d'usinage.
Les trous profonds augmentent le risque de déviation du foret et de problèmes d'évacuation des copeaux. Les trous borgnes peuvent retenir les copeaux et réduire la qualité du filetage. Les trous de très petit diamètre peuvent nécessiter des outils fragiles et un usinage plus lent.
La profondeur du filetage doit être déterminée en fonction de l'utilisation prévue, et non par habitude. Une profondeur excessive augmente le temps de taraudage et le risque de casse d'outil sans pour autant améliorer les performances dans de nombreuses applications.
Les trous transversaux peuvent également créer des bavures à l'intérieur de la pièce. Si un trou transversal recoupe un alésage ou un passage de fluide, l'ébavurage et le contrôle deviennent essentiels. Les concepteurs doivent s'assurer que la zone est accessible et nettoyable après usinage.
Comment configurer les variateurs de comptage : coût, précision et délai de livraison
Le nombre de réglages influe sur le coût, la précision et le délai de livraison, car chaque réglage engendre des risques supplémentaires liés à l'alignement, au bridage, à la trajectoire d'outil et au contrôle. Une pièce usinable en une seule opération est généralement plus stable qu'une pièce nécessitant plusieurs repositionnements.
À chaque déplacement d'une pièce, le fabricant doit repositionner celle-ci. Cela peut engendrer des variations de position entre les éléments. Si la pièce présente des relations étroites entre ses faces, ses perçages et ses références, le nombre de réglages devient un problème majeur de qualité.
La réduction des paramètres de réglage ne nécessite pas toujours une pièce plus simple. Elle peut parfois nécessiter une meilleure orientation des caractéristiques, une planification des données de référence améliorée ou l'utilisation d'un usinage à 4 ou 5 axes.
Tableau des processus : Impact du nombre de configurations sur la fabrication
| Condition de configuration | Impact sur la fabrication | Amélioration DFM |
| Une configuration | Meilleur contrôle des données et délai de préavis plus court | Aligner les fonctionnalités avec l'accès aux outils |
| Deux configurations | Risque de transfert de données modéré | Définir clairement les données primaires et secondaires |
| Trois configurations ou plus | Coût plus élevé et complexité accrue des inspections | Repenser l'orientation des fonctions ou utiliser l'usinage multi-axes |
| Géométrie difficile à fixer | Risque accru de serrage et de déformation | Ajouter des surfaces de positionnement stables |
| Caractéristiques essentielles pour toutes les configurations | Risque positionnel plus élevé | Utilisez le GD&T et la planification des processus dès le début. |
Exemple concret : Corps de vanne industrielle nécessitant plusieurs orientations
Le corps d'une vanne industrielle peut nécessiter des orifices, des trous taraudés, des surfaces d'étanchéité et des passages internes sur plusieurs faces. Si chaque face requiert un montage distinct, le coût et la complexité des inspections augmentent.
La DFM peut améliorer la conception en alignant les ports lorsque cela est possible, en ajoutant des repères facilitant l'inspection, en simplifiant les faces non critiques et en planifiant la séquence de configuration avant la production.
Exemples industriels où la conception pour la fabrication (DFM) a un impact direct sur la réussite de la production
La conception pour la fabrication (DFM) influence le succès de la production dans les secteurs de l'automobile, de l'aérospatiale, du médical, de l'électronique et de la fabrication industrielle, car chaque secteur présente des risques fonctionnels différents.
Source : Usinage de précision pour pièces médicales
Les composants automobiles tels que les supports de batterie, les supports de suspension, les supports de capteurs et les plaques thermiques nécessitent souvent un assemblage répétable. L'analyse de la fabrication (DFM) se concentre sur la configuration des perçages, la planéité, la réduction du poids et le coût de production.
Les composants aérospatiaux nécessitent souvent une géométrie légère, des références précises et un contrôle fiable. La conception pour la fabrication (DFM) doit trouver un équilibre entre les gains de poids, la rigidité, l'accessibilité des outils et les exigences de certification.
Les composants des dispositifs médicaux nécessitent un contrôle des bavures, un état de surface impeccable, une traçabilité des matériaux et une fiabilité d'inspection. Les instruments chirurgicaux, les boîtiers de diagnostic et les dispositifs de précision doivent être conçus pour l'usinage et le nettoyage.
Les composants électroniques tels que les dissipateurs thermiques, les plaques de connexion, les boîtiers RF et les enceintes de capteurs nécessitent planéité, contact thermique et finition esthétique. L'analyse de fabrication (DFM) permet de distinguer les surfaces fonctionnelles des géométries externes non critiques.
Les pièces d'équipements industriels, telles que les plaques d'outillage, les collecteurs, les pinces robotisées et les blocs de vannes, nécessitent souvent des alésages précis, des surfaces d'étanchéité et des filetages durables. La conception pour la fabrication (DFM) réduit le nombre de réglages, améliore le contrôle et évite les reprises inutiles.
Erreurs courantes de conception pour la fabrication (DFM) que les ingénieurs répètent
L'erreur la plus fréquente en matière de conception pour la fabrication (DFM) consiste à privilégier une géométrie idéale au détriment de l'accessibilité des outils. La CAO permet des angles vifs parfaits, des cavités profondes et des parois minces, mais l'usinage CNC exige des outils et des dispositifs de fixation réels, ainsi que des caractéristiques mesurables.
Une autre erreur fréquente consiste à considérer une tolérance stricte comme un critère de qualité. Cela augmente les coûts sans nécessairement améliorer le fonctionnement. Il est préférable de ne contrôler que les caractéristiques qui influent sur l'ajustement, l'étanchéité, l'alignement ou le mouvement.
Les ingénieurs négligent parfois les exigences d'inspection. Une caractéristique peut être usinable mais difficile à vérifier. Si la pièce ne peut être mesurée avec précision, l'approbation de la production devient complexe.
Le comportement des matériaux est également négligé. Un matériau plus résistant n'est pas toujours plus facile à usiner. Un matériau à haute résistance peut accroître l'usure des outils, la chaleur, les déformations et le temps de cycle.
Liste de vérification DFM avant la publication d'un dessin CNC
Avant sa diffusion, un dessin CNC doit être examiné en ce qui concerne la géométrie, le matériau, les tolérances, les références, l'inspection, le nombre de réglages, l'état de surface et les risques de fabrication.
Liste de contrôle DFM
| Zone d'examen | Question à poser |
| Révision de géométrie | Les outils standard permettent-ils d'accéder à toutes les fonctionnalités ? |
| Examen du matériel | Le matériau est-il adapté à la fonction et à l'usinabilité ? |
| Examen de la tolérance | Les tolérances serrées sont-elles limitées aux caractéristiques critiques ? |
| Examen des données | Les références fonctionnelles sont-elles clairement définies ? |
| Examen d'inspection | Les caractéristiques critiques peuvent-elles être mesurées de manière fiable ? |
| Examen de la configuration | Est-il possible de réduire le nombre de configurations ? |
| Examen de la finition de surface | Les exigences de finition sont-elles basées sur des fonctions ? |
| Examen des risques | Quelles caractéristiques entraînent des coûts plus élevés, des rebuts plus importants ou des retards ? |
Cette liste de contrôle doit être utilisée avant de demander un devis au fournisseur. Un examen DFM précoce réduit les modifications de conception, les retards de production et les coûts évitables. [ 7 ]
Questions fréquemment posées
Quelle est la plus grande erreur de conception pour la fabrication (DFM) dans l'usinage CNC ?
La plus grande erreur en matière de conception pour la fabrication (DFM) consiste à concevoir des fonctionnalités qui paraissent simples en CAO mais qui nécessitent un accès difficile aux outils, des tolérances serrées, des réglages supplémentaires ou une inspection spéciale en production.
Comment les poches profondes affectent-elles le coût d'usinage ?
Les cavités profondes nécessitent des outils longs, une vitesse de coupe plus lente, davantage de passes successives et une finition soignée. Elles augmentent la déformation de l'outil, le temps de cycle, le risque de vibrations et la difficulté d'inspection.
Pourquoi les angles internes vifs posent-ils problème ?
Les angles internes aigus sont difficiles à réaliser car les outils de fraisage sont arrondis. Un angle aigu peut nécessiter une fraise très petite, l'électroérosion ou une nouvelle conception avec un rayon interne adapté.
Quand faut-il utiliser le GD&T dans la conception CNC ?
Le GD&T doit être utilisé lorsque les relations entre les éléments déterminent la fonction. Il est utile pour le contrôle de la position, de la planéité, de la perpendicularité, du profil et des références.
Comment les parois minces affectent-elles la qualité des pièces ?
Les parois minces peuvent fléchir, vibrer, se déformer ou se déplacer après usinage. Elles peuvent nécessiter un usinage plus lent, un meilleur support de montage ou des modifications de conception.
Quelles fonctionnalités augmentent le nombre de configurations ?
Les pièces comportant des éléments sur plusieurs faces, des trous inclinés, des trous transversaux, des contre-dépouilles et des surfaces difficiles d'accès augmentent souvent le nombre de réglages. Un plus grand nombre de réglages accroît le coût et le risque de transfert de données.
Comment le choix des matériaux influence-t-il la fabricabilité ?
Le matériau influe sur l'usure des outils, la chaleur, la déformation, la formation de bavures, l'état de surface et le contrôle. L'aluminium, l'acier inoxydable, le titane, le laiton et les plastiques requièrent tous des stratégies différentes.
Pourquoi faut-il prendre en compte l'inspection lors de la conception ?
L'inspection doit être prise en compte dès la conception, car une caractéristique qui ne peut être mesurée de manière fiable peut engendrer des litiges avec les fournisseurs, des retards d'approbation et des risques liés à la qualité.
Les meilleures pièces CNC protègent la fonction tout en éliminant les risques de fabrication évitables
Les meilleures pièces usinées par CNC ne sont pas toujours les plus simples. Ce sont des pièces où chaque caractéristique a une raison d'être fonctionnelle, un processus de fabrication pratique et une méthode d'inspection fiable.
La conception pour la fabrication (DFM) doit privilégier la réduction des risques plutôt que la simplification à outrance. Une surface d'étanchéité critique doit rester maîtrisée. Un alésage fonctionnel doit conserver sa précision. Un bord cosmétique non critique ne doit pas engendrer les mêmes contraintes de fabrication.
La géométrie, le choix des matériaux, la stratégie de tolérancement, la planification des références, l'état de surface et le contrôle sont autant d'éléments interdépendants. Négliger un seul aspect peut rendre la pièce coûteuse, instable ou difficile à homologuer.
Une conception robuste pour la fabrication (DFM) protège les performances du produit tout en éliminant les coûts d'usinage évitables, la complexité de la configuration et les risques d'inspection.
Références
1. NIST. Défis liés au transfert de tolérance pour la fabrication additive.
https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=918584
2. Furferi, R., et al. Méthodes d'analyse de tolérance pour l'application des normes ISO et ASME dans la conception mécanique.
https://jamstjournal.com/cn/article/pdf/preview/10.51393/j.jamst.2025020.pdf
3. Ingénierie fictive. Exigences de conception pour la fabricabilité CNC : Masterclass DFM.
https://www.fictiv.com/masterclass/dfm-for-cnc-masterclass/how-design-requirements-drive-cnc-manufacturability
4. Protolabs. Kit d'outils de conception pour l'usinage.
https://www.protolabs.com/resources/design-for-machining-toolkit/
5. Principes de base du GD&T. Conception pour la fabricabilité.
https://www.gdandtbasics.com/design-for-manufacturability/
6. Five Flute Engineering. Usinage CNC DFM : Directives de conception pour les pièces fraisées.
https://www.fiveflute.com/guide/cnc-machining-dfm-design-guidelines-for-milled-parts/
7. Ingénierie des moyeux. Comment concevoir des pièces pour l'usinage CNC.
https://www.hubs.com/knowledge-base/how-design-parts-cnc-machining/





