

Le fraisage CNC est l'un des procédés les plus polyvalents de la fabrication moderne, capable de produire sur une seule machine aussi bien des surfaces planes simples que des contours tridimensionnels complexes. Derrière chaque opération de fraisage réussie se cache cependant un outil de coupe sélectionné spécifiquement pour la tâche à accomplir. Le choix de l'outil, son matériau, sa géométrie et son revêtement déterminent directement la qualité de la pièce, l'efficacité d'usinage, la durée de vie de l'outil et, en fin de compte, le coût de production du composant fini.
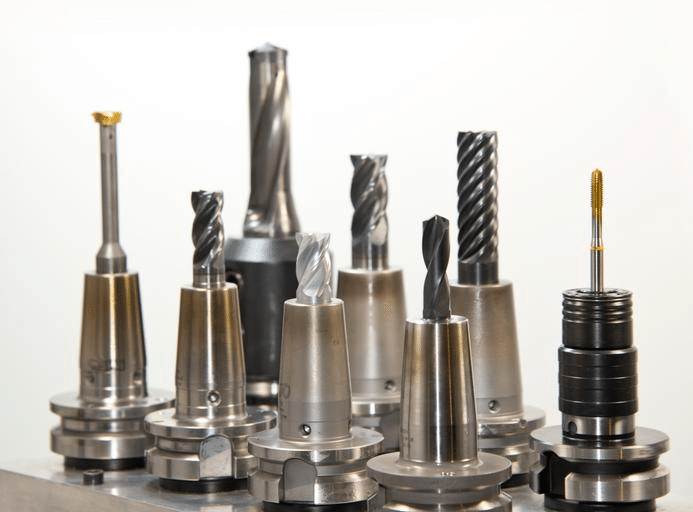
Outils de coupe utilisés dans l'usinage CNC
Un atelier de fraisage bien équipé utilise une vaste gamme d'outils de coupe, chacun conçu pour une tâche spécifique. Les fraises en bout prennent en charge la majorité des travaux de profilage, de rainurage et de contournage, les fraises à surfacer traitent efficacement les grandes surfaces planes, et une gamme d'outils spécialisés permet le filetage, le chanfreinage et l'usinage de rainures de clavette.
Comprendre les outils de coupe CNC
Avant de comparer des types d'outils spécifiques, il est utile d'établir ce que sont les outils de fraisage, comment ils enlèvent de la matière et quels facteurs régissent le processus de sélection dans différents scénarios d'usinage.
Que sont les outils de coupe pour fraisage CNC ?
Les outils de fraisage CNC sont des outils rotatifs dotés d'une ou plusieurs arêtes de coupe qui enlèvent de la matière d'une pièce à usiner lors de leur rotation et de leur déplacement le long d'une trajectoire programmée. Contrairement au tournage, où la pièce tourne par rapport à un outil fixe, le fraisage inverse ce rapport : l'outil tourne à grande vitesse tandis que la pièce, maintenue fixe ou déplacée le long d'axes contrôlés, est mise en contact avec les arêtes de coupe. La matière est enlevée sous forme de copeaux lorsque chaque arête de coupe entre en contact avec la pièce successivement pendant la rotation [1].
Composants clés d'un outil de fraisage
- Arêtes de coupe : Les surfaces affûtées entrent en contact avec la pièce et enlèvent de la matière. Le nombre et la géométrie des arêtes de coupe influent directement sur le taux d'enlèvement de matière et l'état de surface.
- Flûtes: Les cannelures, hélicoïdales ou droites, situées entre les arêtes de coupe, permettent l'évacuation des copeaux. Leur conception influe sur le flux des copeaux, les forces de coupe et la qualité de l'état de surface.
- Jarret: La partie cylindrique de l'outil est maintenue dans le porte-outil de la machine. Le diamètre et la longueur de la tige influent sur la rigidité de l'outil et sur la profondeur de coupe maximale atteignable sans déformation excessive.
- Revêtements d'outils : Couches superficielles minces et dures appliquées pour améliorer la résistance à l'usure, réduire le frottement et prolonger la durée de vie des outils dans des conditions de coupe exigeantes.
Facteurs influençant le choix des outils
- Matériau de la pièce à usiner : Différents matériaux nécessitent des géométries d'outils, des nombres d'arêtes de coupe et des revêtements différents pour obtenir un enlèvement de matière efficace sans usure excessive de l'outil.
- Exigences de finition de surface : Les opérations de finition fine nécessitent des outils différents, souvent dotés de plus d'arêtes de coupe et de géométries spécifiques, que les opérations d'ébauche agressives.
- Géométrie de la pièce : Les angles internes, les cavités profondes et les contours complexes exigent chacun des diamètres et des profils d'outils spécifiques pour accéder aux caractéristiques requises et les reproduire avec précision.
- Capacités machines : La plage de vitesses de broche, la puissance disponible et la rigidité de la machine influencent les outils qui peuvent être utilisés efficacement et les paramètres de coupe. [2].
L'usinage d'un support aérospatial en aluminium et d'une cavité de moule en acier trempé illustre à quel point le choix de l'outil varie selon le matériau. La pièce en aluminium nécessite une fraise en carbure à denture hélicoïdale élevée et à arêtes vives, utilisée à haute vitesse de broche pour une évacuation rapide et efficace des copeaux et un excellent état de surface. En revanche, la cavité de moule en acier trempé requiert un outil en carbure revêtu ou en céramique avec une géométrie d'arête plus robuste, utilisé à des vitesses et avances nettement inférieures afin de maîtriser les efforts de coupe et la chaleur générées lors de l'usinage d'un matériau beaucoup plus dur.
Fraises en bout : les outils de fraisage CNC les plus polyvalents
Les fraises sont les outils indispensables du fraisage CNC, capables de réaliser une gamme d'opérations plus étendue que toute autre catégorie d'outils. Comprendre les différences entre les types de fraises est essentiel pour choisir l'outil adapté à une caractéristique ou une opération donnée.
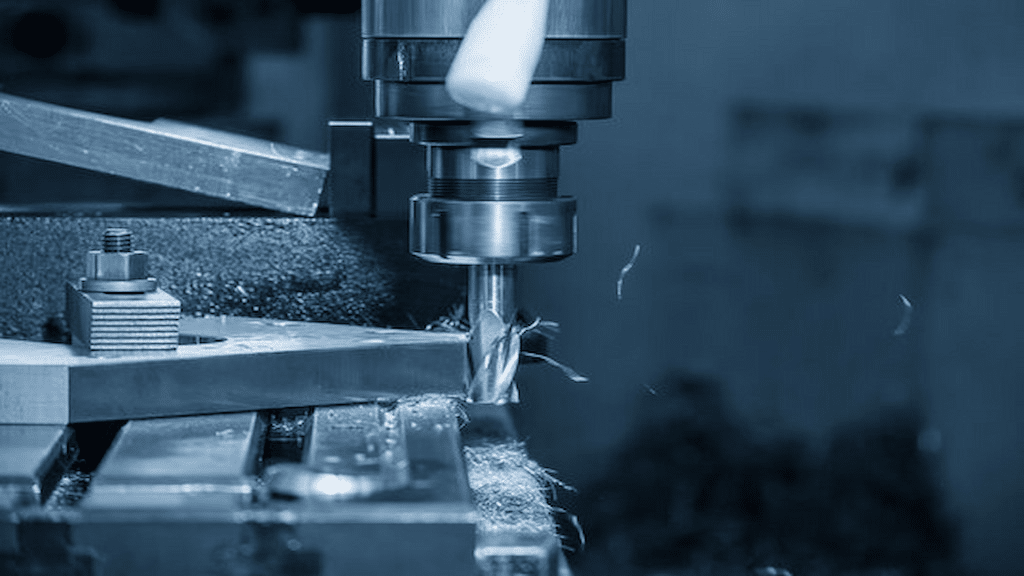
Qu'est-ce qu'une fraise ?
Une fraise en bout est un outil de coupe rotatif doté d'arêtes de coupe à la fois sur sa face d'extrémité et sur sa surface périphérique, ce qui lui permet de réaliser des coupes dans plusieurs directions simultanément. Ceci la distingue des forets, conçus principalement pour la coupe axiale afin de produire des trous ronds et qui ne possèdent pas la capacité de coupe périphérique nécessaire aux opérations de rainurage, de profilage ou de contournage. Une fraise en bout peut pénétrer dans la matière, usiner selon un profil et réaliser des poches et des contours, ce qui la rend beaucoup plus polyvalente qu'un foret pour les travaux de fraisage généraux [3].
Types courants de fraises en bout
- Fraises carrées : Dotés de bords de coupe à fond plat et d'angles vifs à 90 degrés, ils constituent le choix standard pour le rainurage, les poches à épaulement carré et le profilage général nécessitant des angles internes vifs.
- Fraises à bout hémisphérique : Dotées d'une fraise hémisphérique, ces machines permettent de réaliser des surfaces lisses et courbes en continu. Elles constituent l'outil de référence pour l'usinage de contours 3D, la fabrication de moules et matrices, et toute application exigeant des surfaces parfaitement raccordées.
- Fraises à rayon d'angle : L'association d'un profil de coupe plat et d'un petit rayon d'angle à une fraise à bout carré accroît la résistance du tranchant et réduit la concentration des contraintes à l'origine de l'écaillage. Cette géométrie améliore considérablement la durée de vie de l'outil lors des opérations d'ébauche et de semi-finition.
- Fraises à ébaucher : Dotées d'un profil de coupe dentelé ou ondulé qui fragmente les copeaux en segments plus petits, ces fraises réduisent les efforts de coupe et permettent des taux d'enlèvement de matière plus élevés, au détriment de la finition de surface. Elles sont donc idéales pour l'ébauche avant les opérations de finition. [4].
Applications typiques
Les fraises en bout permettent de réaliser une large gamme d'opérations de fraisage :
- Fente: Découpe de rainures droites dans une pièce, généralement à l'aide de fraises à bout carré dimensionnées pour correspondre à la largeur de la rainure.
- Profilage: Usinage du contour extérieur ou intérieur d'une pièce selon un profil défini, en suivant une trajectoire d'outil programmée autour du périmètre de la pièce.
- Fraisage de poches : Enlèvement de matière à l'intérieur d'une limite fermée pour créer une cavité en retrait, généralement à l'aide d'une combinaison de passes d'ébauche et de finition par fraise.
- Usinage de contours : Production de surfaces complexes, souvent non planes, à l'aide de fraises à bout sphérique suivant une trajectoire d'outil tridimensionnelle dérivée du modèle de surface CAO de la pièce.
Fraises à surfacer et leur rôle dans l'usinage de surface
Si les fraises en bout prennent en charge la majeure partie des travaux de contournage et de fraisage de poches, les fraises à surfacer ont une vocation bien précise : produire efficacement et avec une finition homogène de grandes surfaces planes. Savoir quand privilégier une fraise à surfacer plutôt qu’une fraise en bout est essentiel pour une planification efficace des processus.
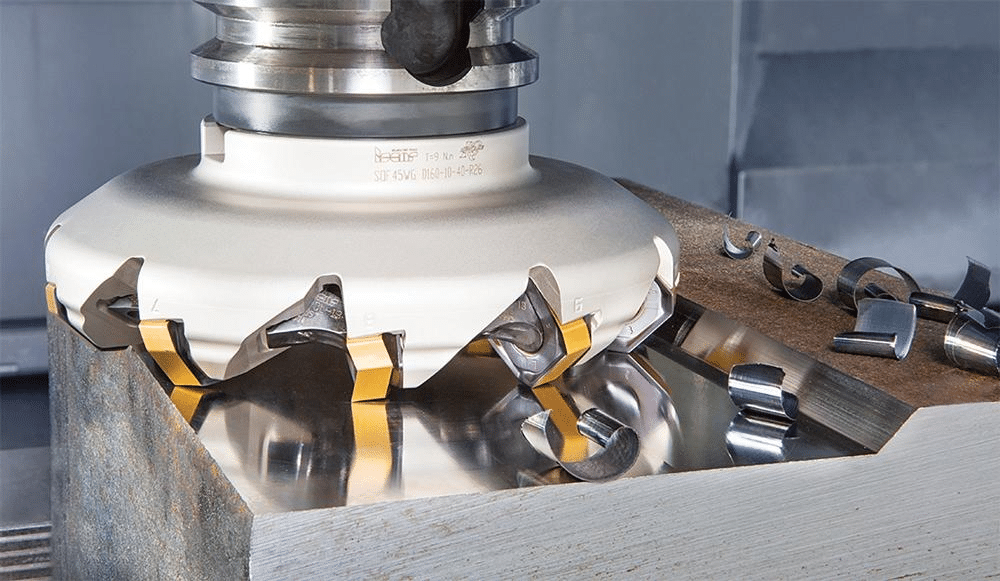
Qu'est-ce qu'une fraiseuse à surfacer ?
Une fraise à surfacer est un outil de fraisage, généralement de plus grand diamètre qu'une fraise en bout standard, conçu avec plusieurs plaquettes de coupe interchangeables disposées sur sa périphérie. Au lieu d'une seule arête de coupe intégrée, la conception multi-plaquettes de la fraise à surfacer permet à chaque plaquette d'entrer brièvement en contact avec la pièce pendant la rotation, répartissant ainsi l'effort de coupe sur plusieurs arêtes et permettant des largeurs de coupe beaucoup plus importantes en une seule passe qu'une fraise en bout comparable ne pourrait le faire [5].
Avantages du fraisage du visage
- Enlèvement de matière plus rapide : La grande largeur de coupe d'une fraise à surfacer, combinée à plusieurs plaquettes engagées simultanément, permet d'usiner de grandes surfaces planes en un temps nettement inférieur à celui requis avec une fraise en bout de plus petit diamètre, en effectuant plusieurs passes.
- Meilleure finition de surface sur les grandes surfaces planes : Les fraises à surfacer, en particulier celles équipées d'inserts de raclage, produisent une excellente planéité et un excellent état de surface sur de larges zones en une seule passe, ce qui est difficile à reproduire avec des passes de fraises en bout se chevauchant.
- Productivité améliorée : L'association d'un enlèvement de matière plus rapide et d'une finition de surface supérieure réduit le temps de cycle global pour les pièces présentant de grandes surfaces planes.
Applications courantes
- Équerrage des matériaux de base : Le surfaçage est souvent la première opération effectuée sur une barre ou une plaque brute, établissant une surface de référence plane et précise avant de commencer tout autre usinage.
- Préparation des surfaces de référence : Les surfaces de référence utilisées pour le montage ou la mesure ultérieurs sont généralement fraisées en surface pour garantir leur planéité et leur perpendicularité par rapport au reste de la pièce.
- Finition des faces de grandes pièces : Les passes de finition finales sur de grandes surfaces planes, telles que les bâtis de machines ou les plaques de montage, sont généralement effectuées avec une fraise à surfacer afin d'obtenir efficacement la planéité et la finition de surface requises. [6].
Le surfaçage d'un bloc d'acier avant l'usinage de précision est une étape standard dans de nombreuses séquences d'usinage. Le bloc brut, souvent légèrement déséquerré et présentant une surface irrégulière suite au sciage ou à la préparation de la pièce brute, est surfacé sur ses faces de référence principales afin d'établir des plans précis et plans. Ces plans servent ensuite de points de référence fiables pour toutes les opérations de montage et d'usinage ultérieures effectuées sur la pièce.
Autres outils de fraisage CNC importants
Au-delà des fraises en bout et des fraises à surfacer, une gamme d'outils de coupe spécialisés permet de répondre à des exigences d'usinage spécifiques que les outils à usage général ne peuvent pas gérer efficacement.
Moulins à coquillages
Les fraises à coquille sont des outils de fraisage de grand diamètre conçus pour être montés sur un arbre séparé plutôt que d'avoir une queue intégrée, ce qui les rend économiques pour les opérations de surfaçage et de dressage de grand diamètre où un outil solide de diamètre équivalent serait coûteux et lourd.
Coupe-mouches
Les fraises à surfacer utilisent un outil de coupe unique monté sur un porte-outil rotatif, permettant d'obtenir un état de surface très fin à faible coût. Elles sont particulièrement adaptées au surfaçage de grandes surfaces planes où la qualité de surface prime sur le taux d'enlèvement de matière, et où le coût d'une fraise à surfacer multi-plaquettes n'est pas justifié par le volume de production.
Fraises à rainure en T
Les fraises à rainurer en T sont des outils spécialisés conçus pour usiner la rainure en T caractéristique utilisée dans les tables de machines, les plaques de fixation et les systèmes d'outillage. La fraise nécessite généralement une rainure droite pré-usinée, après quoi elle élargit le fond de la rainure pour créer le profil en contre-dépouille permettant aux écrous en T ou aux boulons de s'insérer et de se verrouiller.
Fraises à chanfrein
Les fraises à chanfreiner sont des outils de coupe angulaires utilisés pour adoucir les arêtes vives, ébavurer et créer des transitions angulaires régulières sur les bords des pièces. Le chanfreinage améliore la sécurité des pièces lors de leur manipulation, prépare les bords pour l'assemblage et peut réduire la concentration des contraintes aux angles vifs.
Fraises à fileter
Les fraises à fileter produisent des filetages intérieurs et extérieurs par interpolation hélicoïdale d'un outil de coupe spécialement profilé, offrant une alternative au filetage ou au taraudage monopoint. Le fraisage de filetage est particulièrement avantageux pour les filetages de grand diamètre, les matériaux durs et les applications où la rupture d'un taraud sur une pièce de grande valeur serait inacceptable [7].
Fraises à rainurer et fraises Woodruff
Les fraises à rainurer usinent les rainures droites servant à loger les clavettes qui transmettent le couple entre les arbres et les composants montés, tels que les engrenages et les poulies. Les fraises Woodruff produisent le profil de rainure à fond incurvé utilisé avec les clavettes Woodruff, une conception courante dans les applications d'arbres nécessitant un logement de clavette auto-alignant.
Exemple
L'utilisation d'une fraise à fileter pour réaliser des filetages dans des composants aérospatiaux de haute valeur illustre la raison d'être de cette catégorie d'outils, au même titre que le taraudage conventionnel. Dans un raccord aérospatial en titane ou en acier haute résistance, la casse d'un taraud à l'intérieur d'une pièce coûteuse et presque finie peut entraîner la mise au rebut de la pièce entière. Le fraisage de filetage élimine totalement ce risque, car la trajectoire hélicoïdale d'une fraise à fileter ne soumet pas l'outil au même risque de casse qu'un taraud avançant axialement dans un trou borgne, tout en garantissant une géométrie de filetage précise et reproductible.
Matériaux et revêtements des outils de coupe
Le matériau de base d'un outil de coupe, associé à tout revêtement appliqué, détermine les performances de l'outil dans des conditions de coupe spécifiques, sa durée de vie et les matériaux qu'il peut usiner efficacement.
Acier rapide (HSS)
Les outils en acier rapide offrent une bonne ténacité et sont relativement peu coûteux, ce qui les rend adaptés à l'usinage général, notamment dans les ateliers de production à faible volume ou à la commande. Leur principal inconvénient est leur résistance thermique inférieure à celle du carbure, ce qui limite les vitesses de coupe auxquelles ils peuvent être utilisés sans risque d'usure rapide ou de rupture du tranchant [8].
Outils en carbure monobloc
Les outils en carbure offrent une dureté et une résistance à la chaleur nettement supérieures à celles de l'acier rapide, permettant des vitesses de coupe beaucoup plus élevées et une durée de vie accrue, notamment dans les environnements de production où l'efficacité du temps de cycle est primordiale. En contrepartie, ils sont plus fragiles, ce qui les rend plus sensibles à l'écaillage lors de coupes interrompues ou en cas de rigidité insuffisante.
Outils en céramique et CBN
Les outils en céramique et en nitrure de bore cubique (CBN) sont réservés à l'usinage à haute température et à grande vitesse des aciers trempés et des superalliages. Leur dureté à chaud exceptionnelle permet des vitesses de coupe bien supérieures à celles supportées par le carbure. Ces matériaux, fragiles, exigent des montages stables et rigides, mais offrent des gains de productivité considérables pour les applications spécifiques sur matériaux durs auxquelles ils sont destinés.
Revêtements d'outils courants
- TiN (nitrure de titane) : Un revêtement à usage général offrant une dureté améliorée et une friction réduite par rapport aux outils non revêtus, convenant à une large gamme d'applications d'usinage générales.
- TiAlN (nitrure d'aluminium et de titane) : Offre une excellente résistance à la chaleur et convient parfaitement à l'usinage à sec ou à grande vitesse de l'acier et de l'acier inoxydable.
- AlTiN (nitrure d'aluminium et de titane) : Offre des performances à haute température encore supérieures à celles du TiAlN, couramment utilisé pour les outils d'usinage de matériaux trempés et difficiles.
- DLC (carbone de type diamant) : Il offre un coefficient de frottement très faible, ce qui le rend parfaitement adapté à l'usinage de matériaux non ferreux et abrasifs tels que l'aluminium et les composites, où la formation d'arêtes rapportées et l'adhérence des copeaux sont des points importants. [9].
Comment les revêtements améliorent les performances
- Usure réduite : Les revêtements durs résistent à l'usure abrasive du tranchant, prolongeant ainsi la durée de vie utile de l'outil.
- Meilleure résistance à la chaleur : Les revêtements réduisent le transfert de chaleur vers le substrat de l'outil, préservant ainsi la dureté du tranchant aux températures élevées générées lors de la coupe.
- Durée de vie de l’outil plus longue : L'effet combiné de la résistance à l'usure et à la chaleur permet aux outils revêtus de maintenir leurs performances de coupe sur un nombre de pièces nettement supérieur à celui d'un outil non revêtu équivalent.
Exemple
L'utilisation de fraises en carbure revêtues de TiAlN pour l'usinage de pièces en acier trempé illustre le choix d'un revêtement adapté aux exigences de l'application. La combinaison de la dureté intrinsèque du carbure et de la résistance à la chaleur du TiAlN permet à l'outil de conserver son tranchant malgré les hautes températures générées lors de l'usinage d'acier à outils trempé, conditions dans lesquelles un outil non revêtu ou revêtu de TiN s'userait rapidement et nécessiterait un remplacement beaucoup plus fréquent.
Meilleures pratiques pour le choix des outils de coupe pour fraisage CNC
Le choix de l'outil adéquat nécessite systématiquement de prendre en compte le matériau, la géométrie et les paramètres de coupe conjointement, plutôt que de considérer le choix de l'outil comme une décision isolée.
Adapter l'outil au matériau
- Aluminium: Privilégie les outils en carbure à hélice élevée et à arêtes vives fonctionnant à grande vitesse, en mettant l'accent sur une évacuation efficace des copeaux et une excellente finition de surface.
- Acier: Nécessite des outils dotés d'une géométrie de bord robuste et de revêtements appropriés, alliant résistance à l'usure et robustesse nécessaire pour supporter des forces de coupe modérées.
- Acier inoxydable: Exige des arêtes de coupe affûtées et un contrôle précis des paramètres pour gérer l'écrouissage et la génération de chaleur, privilégiant souvent les outils en carbure revêtus à géométrie positive.
- Titane: Nécessite des outils conçus pour des vitesses de coupe faibles et des avances élevées, avec des revêtements et des géométries sélectionnés spécifiquement pour gérer la concentration de chaleur caractéristique de l'usinage du titane.
Considérer la géométrie de l'outil
- Nombre de flûtes : Un nombre réduit de cannelures assure une meilleure évacuation des copeaux, adaptée aux matériaux plus tendres et à un enlèvement de matière agressif, tandis qu'un plus grand nombre de cannelures améliore la finition de surface des matériaux plus durs où le volume de copeaux est plus faible.
- Angle d'hélice : Des angles d'hélice plus élevés améliorent l'action de cisaillement et l'évacuation des copeaux, ce qui est particulièrement bénéfique pour l'aluminium et d'autres matériaux plus tendres.
- Diamètre de l'outil : Les diamètres plus importants améliorent la rigidité et le taux d'enlèvement de matière, tandis que les diamètres plus petits sont nécessaires pour accéder aux structures internes étroites et aux détails fins.
Optimiser les paramètres de coupe
- Vitesse de broche: Doit être adapté au matériau de l'outil, au revêtement et au matériau de la pièce à usiner pour obtenir une vitesse de coupe de surface appropriée.
- Vitesse d'alimentation: Régule l'épaisseur des copeaux et influe directement sur les forces de coupe et la finition de surface ; doit être équilibrée avec la vitesse de broche et la profondeur de coupe.
- Profondeur de coupe : Les opérations d'ébauche privilégient les grandes profondeurs de coupe pour maximiser l'enlèvement de matière, tandis que les opérations de finition utilisent des profondeurs faibles pour obtenir une précision dimensionnelle et une qualité de surface optimales.
Surveiller l'usure de l'outil
La reconnaissance des signes d'usure des outils, notamment l'augmentation des forces de coupe, la dégradation de l'état de surface, la dérive dimensionnelle et les changements audibles du bruit de coupe, permet de remplacer les outils au moment opportun, avant qu'ils ne causent des problèmes de qualité des pièces ou une défaillance catastrophique de l'outil.
Réduire les coûts d'usinage
Une gestion efficace de la durée de vie des outils, incluant une sélection appropriée des paramètres et un remplacement en temps opportun, combinée à un entretien et un stockage appropriés des outils, réduit les dépenses globales d'outillage tout en maintenant une qualité de pièce constante sur l'ensemble des séries de production [10].
Conclusion
Le choix de l'outil de fraisage CNC adapté est essentiel pour une production précise, efficace et économique. Les fraises en bout permettent de réaliser la plupart des opérations de profilage, de rainurage et de contournage avec une remarquable polyvalence, tandis que les fraises à surfacer excellent dans la production de surfaces planes et parfaitement finies sur de grandes surfaces. Des outils spécialisés, tels que les fraises à fileter, les fraises à chanfreiner et les fraises à rainurer, complètent les besoins non couverts par les outils standard.
Au-delà de la géométrie de l'outil, le choix du matériau de base et du revêtement détermine ses performances dans des conditions de coupe spécifiques et sa durée de vie en production. L'adéquation du matériau, de la géométrie et des paramètres de coupe de l'outil au matériau de la pièce et aux exigences de celle-ci est ce qui distingue fondamentalement un processus d'usinage efficace et rentable d'un processus entravé par une usure excessive des outils, un mauvais état de surface et une qualité de pièce inégale. Un choix judicieux des outils, appliqué de manière systématique à l'ensemble de la production, porte ses fruits pour chaque pièce usinée.
Références
Bag, R., Panda, A., Sahoo, AK et Kumar, R. (2022). Usinage dur à grande vitesse et durable de l'acier AISI 4340 en milieu sec. Arabian Journal for Science and Engineering , 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Bermanschläger, SC, Baumann, C., Brünner, J., Kolozsvari, S., Mayrhofer, PH et Bleicher, F. (2026). Performance des outils revêtus de TiN, (Ti,Al)N et (Ti,Al,Ta,Ce)N lors de l'usinage à sec de l'acier C45E. CIRP Journal of Manufacturing Science and Technology , 66 , 31–40. https://doi.org/10.1016/j.cirpj.2026.01.013
Dhobale, N., Mulik, S., Jegadeeshwaran, R. et Patange, A. (2021). Supervision des plaquettes de fraisage par approches conventionnelles et par intelligence artificielle : une revue de la littérature. Sound&Vibration , 55 (2), 87–116. https://doi.org/10.32604/sv.2021.014224
Fan, M., Bi, C., Liu, X., Ding, M. et Song, H. (2023). Recherche sur la conception et les performances de coupe d'une fraise rotative à profil lemniscate. Research Square . https://doi.org/10.21203/rs.3.rs-3578726/v1
Globisch, S., Friedrich, M., Heidemann, N. et Döpper, F. (2024). Concept d'outil pour une fraise en carbure monobloc destinée à l'ébauche et à la finition de l'acier à outils Toolox 44. Journal of Manufacturing and Materials Processing , 8 (4), 170. https://doi.org/10.3390/jmmp8040170
Khattab, A., Sztankovics, I. et Felhő, C. (2025). Comparaison expérimentale préliminaire du fraisage en plongée et du fraisage en bout : influence des paramètres de coupe sur la force de coupe et la rugosité de surface. Eng—Advances in Engineering , 6 (6), 128. https://doi.org/10.3390/eng6060128
Laghari, RA, et Mekid, S. (2023). Approche globale de la surveillance de l'état des processus d'usinage basée sur l'IIoT. Measurement , 217 , 113004. https://doi.org/10.1016/j.measurement.2023.113004
Pajaziti, A., Tafilaj, O., Gjelaj, A. et Berisha, B. (2025). Optimisation de la planification des trajectoires d'outils et des performances des machines CNC pour un usinage rapide. Machines , 13 (1), 65. https://doi.org/10.3390/machines13010065
Silva, FJG, Martinho, RP, Magalhães, LL, Fernandes, F., Sales-Contini, RCM, Durão, LM, Casais, RCB et Sousa, VFC (2024). Étude comparative de différentes stratégies de fraisage : impact sur la productivité, l’usure des outils, la rugosité de surface et les vibrations. Journal of Manufacturing and Materials Processing , 8 (3), 115. https://doi.org/10.3390/jmmp8030115
Stankov, N., et Ivanov, A. (2025). Profilage analytique et graphique des fraises à fileter pour la réalisation de filetages intérieurs. Applied Sciences , 15 (13), 7308. https://doi.org/10.3390/app15137308




