

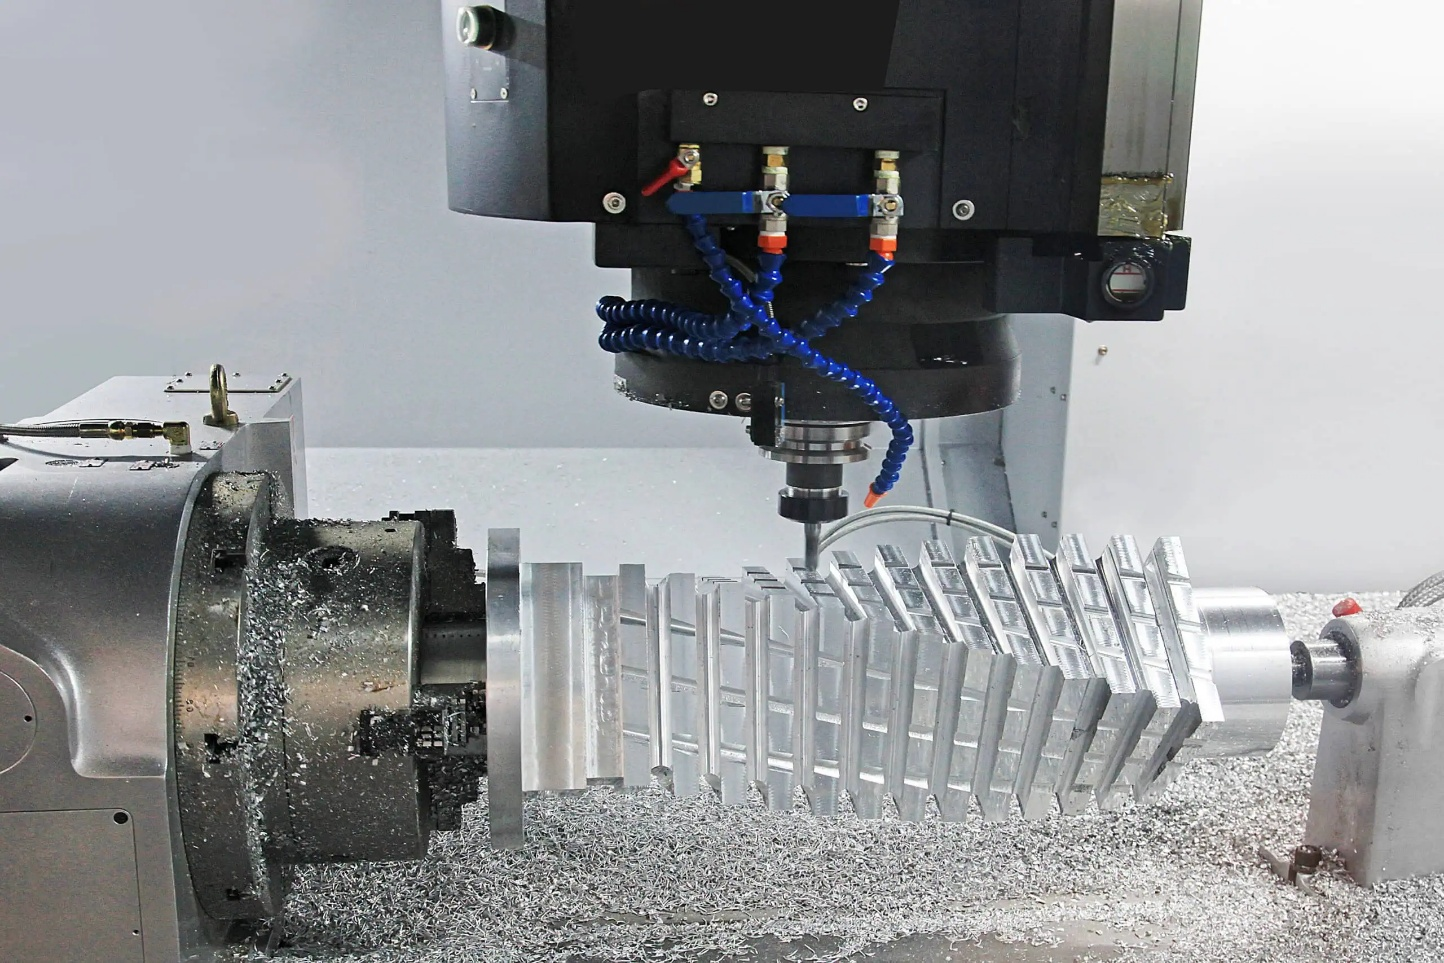
L'usinage CNC offre une précision, une répétabilité et une capacité géométrique que peu d'autres procédés de fabrication peuvent égaler. Cependant, c'est aussi un procédé coûteux, et sans une compréhension claire des facteurs qui influencent ces coûts, les budgets peuvent être considérablement sous-estimés dès la phase de conception. Pour les fabricants, les ingénieurs et les concepteurs de produits, la compréhension des coûts d'usinage CNC n'est pas seulement une question d'approvisionnement ; c'est une discipline de conception à part entière.
Les coûts d'usinage sont rarement déterminés par une seule variable. Le choix des matériaux, la géométrie des pièces, les exigences de tolérance, le volume de production et les opérations de finition secondaires contribuent tous au prix final d'un composant usiné. Les décisions prises lors de la phase de conception ont une influence considérable sur ces coûts, souvent plus importante que toute négociation lors de l'établissement du devis. Cet article examine les principaux facteurs de coûts en usinage CNC et identifie des stratégies pratiques pour réduire les dépenses sans compromettre la qualité des pièces ni leurs performances fonctionnelles.
Le choix des matériaux et son impact sur le coût d'usinage CNC
Le choix du matériau est l'une des premières décisions, et des plus importantes, du processus d'usinage CNC. Il influe non seulement sur le coût d'approvisionnement en matières premières, mais aussi sur les outils de coupe nécessaires, le temps de cycle d'usinage et l'usure de ces outils. Un matériau sélectionné uniquement pour ses performances, sans tenir compte de son usinabilité, peut faire grimper le coût total de la pièce bien au-delà de ce que le prix de la matière première laisserait supposer.
Pourquoi le choix des matériaux est important
Chaque matériau réagit différemment en conditions de coupe. Certains matériaux s'usinent rapidement avec une usure minimale des outils, ce qui réduit les temps de cycle et les coûts d'outillage. D'autres génèrent des forces de coupe élevées, nécessitent des vitesses plus lentes et usent rapidement les plaquettes, ce qui augmente le coût par pièce. Multipliées à l'échelle d'un lot de production, ces différences deviennent significatives. Le coût des matériaux ne se limite donc pas au prix au kilogramme ; il correspond à la somme des coûts d'approvisionnement, du temps d'usinage et de la consommation d'outillage. [1]
Différences de coût entre les matériaux courants
Le profil de coût des matériaux d'usinage CNC fréquemment utilisés varie considérablement :
- Aluminium: L'aluminium est le matériau le plus économique à usiner dans la plupart des applications. Les alliages d'aluminium tels que les 6061 et 7075 permettent une coupe à grande vitesse avec de faibles efforts de coupe, offrant d'excellents états de surface et une usure minimale des outils. Le coût des matières premières est modéré et les temps de cycle courts, ce qui fait de l'aluminium le choix privilégié pour les applications où le rapport résistance/poids est un facteur important et où le coût est un critère essentiel.
- Acier doux: L'acier doux, matière première à prix modéré et usinable dans des conditions de coupe standard, est un choix économique pour les composants structuraux ne nécessitant ni résistance à la corrosion ni traitement thermique.
- Acier inoxydable: Plus coûteux que l'acier doux, tant en termes de coût des matériaux que d'usinage, les aciers inoxydables 304 et 316, par exemple, s'écrouissent lors de la coupe. Il est donc nécessaire d'utiliser des plaquettes affûtées, des vitesses de coupe modérées et des avances constantes afin d'éviter le frottement et l'usure prématurée de l'outil. Les temps de cycle sont plus longs que pour l'aluminium ou l'acier doux, pour des pièces de géométrie équivalente.
- Titane: Le titane figure parmi les matériaux les plus coûteux à usiner. Les alliages de titane ont une faible conductivité thermique, ce qui signifie que la chaleur générée lors de la coupe se concentre au niveau de l'arête de coupe au lieu de se dissiper dans le copeau. Il en résulte une usure accélérée de l'outil, une augmentation des coûts d'outillage et une nécessité de réduire les vitesses de coupe, ce qui allonge le temps de cycle. L'usinage d'une pièce en titane peut coûter trois à cinq fois plus cher que celui d'une pièce équivalente en aluminium.
- Plastiques techniques : Des matériaux comme le Delrin, le PEEK et le nylon sont peu coûteux à usiner en termes d'efforts de coupe et d'usure des outils, mais nécessitent un bridage précis pour maîtriser la déformation et la dilatation thermique de la pièce pendant la coupe. Pour les applications à faible charge, ils constituent une alternative économique aux composants métalliques. [2]
Comment l'usinabilité des matériaux influence le coût
L'usinabilité influe directement sur le temps de cycle et la consommation d'outillage, deux facteurs de coûts importants :
- Les matériaux plus faciles à usiner permettent des vitesses de coupe et d'avance plus élevées, réduisant ainsi le temps de cycle par pièce et augmentant l'utilisation de la machine.
- Les matériaux durs nécessitent des paramètres plus lents, des changements d'inserts plus fréquents et parfois des outillages spécialisés, autant d'éléments qui augmentent les coûts.
- Les matériaux qui génèrent des copeaux longs et filandreux, comme certaines nuances d'acier inoxydable, nécessitent une attention particulière en matière de gestion des copeaux, ce qui peut augmenter le temps d'intervention de l'opérateur.
Une comparaison pertinente consiste à usiner un simple support de montage en aluminium 6061 et en titane de grade 5 (Ti-6Al-4V). Le support en aluminium peut être usiné en 8 minutes avec un seul outil de coupe permettant d'usiner 50 pièces, voire plus. Son équivalent en titane, de géométrie identique, peut nécessiter un temps de cycle de 35 à 40 minutes, avec un changement d'outil toutes les 10 à 15 pièces, ce qui multiplie par quatre, voire plus, le coût du temps machine et le coût de l'outillage.
Conseils de réduction des coûts
- Adapter les performances des matériaux aux exigences réelles : Choisir du titane ou de l'acier inoxydable de haute qualité pour un composant soumis à des charges modérées dans un environnement peu contraignant représente un surcoût inutile. Opter pour un matériau aux performances adéquates plutôt que excessives est l'une des décisions les plus simples pour réduire les coûts dès la conception.
- Envisagez d'autres alliages : Dans de nombreux cas, un acier faiblement allié ayant subi un traitement thermique approprié, ou un alliage d'aluminium ayant bénéficié d'un traitement d'anodisation adéquat, offre des performances comparables à un coût d'usinage nettement inférieur à celui d'un alliage haut de gamme.
- Évaluer les plastiques techniques : Pour les composants non structuraux fonctionnant dans des environnements chimiques ou électriques, le PEEK ou le Delrin peuvent répondre à toutes les exigences fonctionnelles à un coût bien inférieur à celui d'un équivalent métallique.
Complexité de la conception des pièces et temps d'usinage
Après le choix du matériau, la complexité de la conception de la pièce est le principal facteur déterminant du coût d'usinage CNC. La géométrie influence tous les aspects en aval : le nombre de réglages nécessaires, les outils requis, le temps de cycle et l'effort de contrôle en fin de processus. Une pièce surdimensionnée géométriquement, comportant des éléments inutiles, coûte plus cher à produire à chaque étape sans apporter le moindre gain de performance.
Conception de pièces CNC complexes
Comment la conception influence les coûts de fabrication
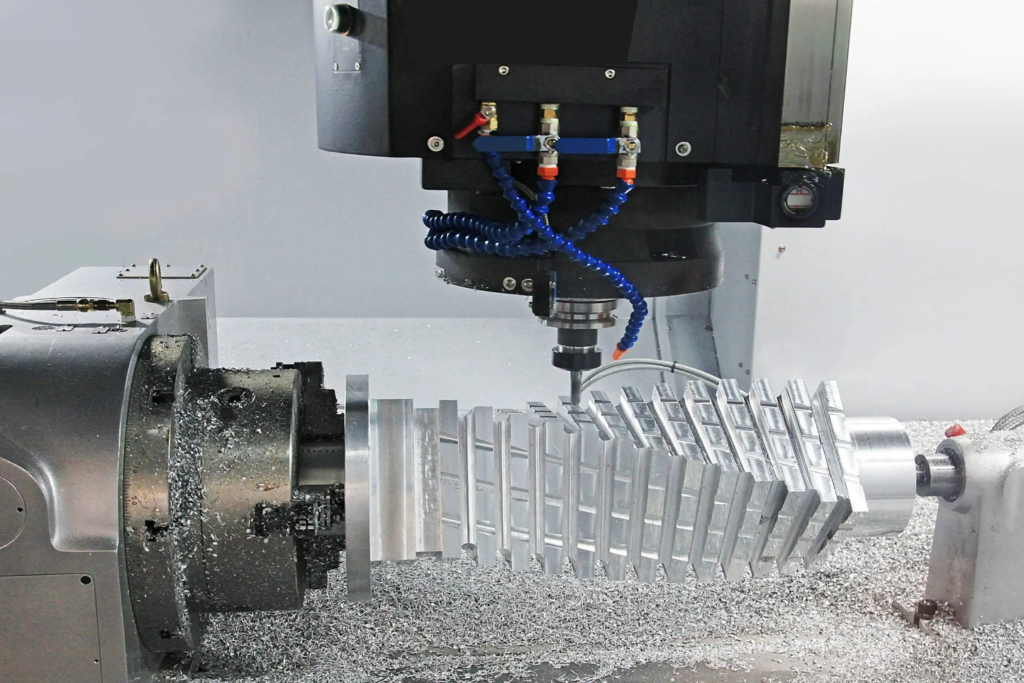
Les géométries complexes nécessitent davantage d'opérations machine, de changements d'outils et, dans de nombreux cas, des réglages supplémentaires où la pièce doit être repositionnée et réorganisée pour accéder aux caractéristiques sous différents angles. Chaque réglage supplémentaire engendre un coût en temps machine, en main-d'œuvre et en risques d'erreurs de positionnement cumulées. Une pièce pouvant être usinée en une seule opération sur un centre d'usinage trois axes coûtera presque toujours moins cher à produire qu'une pièce géométriquement similaire nécessitant deux ou trois réglages, même si la matière première et les tolérances sont identiques. [3]
Caractéristiques de conception qui augmentent les coûts
Certaines caractéristiques géométriques augmentent systématiquement les coûts d'usinage et ne devraient être utilisées que lorsque cela est fonctionnellement justifié :
- Poches profondes : L'usinage de cavités profondes nécessite des outils à grande portée, moins rigides et plus sensibles aux vibrations, ce qui impose des paramètres de coupe plus lents et un plus grand nombre de passes pour obtenir la finition souhaitée. Un rapport profondeur/largeur supérieur à 3:1 augmente sensiblement le coût ; au-delà de 6:1, le coût d'une pièce peut devenir disproportionné par rapport à sa taille.
- Parois minces : Les sections inférieures à 1.5 mm dans le métal ou à 2.5 mm dans le plastique fléchissent sous l'effet des forces de coupe, ce qui nécessite des profondeurs de passe réduites, des vitesses d'avance plus lentes et un séquençage précis des trajectoires d'outil afin d'éviter la mise au rebut de la pièce. Chacun de ces ajustements allonge le temps de cycle.
- Angles intérieurs serrés : Les outils de fraisage CNC étant cylindriques, les angles internes ne peuvent être réalisés qu'avec un rayon minimal égal au rayon de l'outil. Pour obtenir des angles internes vifs, il faut soit recourir à l'électroérosion comme opération secondaire, soit utiliser des fraises de très petit diamètre fonctionnant à faible vitesse d'avance, deux solutions coûteuses. Concevoir des angles avec le plus grand rayon admissible permet de réduire directement les coûts.
- Contours complexes : Les surfaces sculptées et les contours tridimensionnels complexes nécessitent un usinage cinq axes ou plusieurs configurations trois axes avec des outils à bout sphérique spécialisés. Ces deux approches augmentent le temps de programmation, le temps de cycle et le taux horaire machine par rapport aux géométries prismatiques.
- Contre-dépouilles : Les caractéristiques inaccessibles par les orientations d'outils standard nécessitent des outils de contre-dépouille spécifiques, des réglages supplémentaires ou des procédés alternatifs comme le brochage. Lorsque les contre-dépouilles ne sont pas essentielles au fonctionnement, leur suppression dès la conception permet d'éviter un poste de dépense disproportionné. [4]
Le rôle des tolérances et des états de surface
Les tolérances et les spécifications de finition de surface ont un impact direct et mesurable sur le coût d'usinage :
- Tolérances serrées : Des tolérances plus strictes que IT7 exigent des passes de finition plus lentes, des mesures en cours de production plus fréquentes et une attention accrue à la stabilité thermique et à la gestion de l'usure des outils. Chacune de ces contraintes engendre des coûts supplémentaires. Une tolérance de ±0.005 mm sur une caractéristique non critique coûte nettement plus cher à produire et à vérifier qu'une tolérance de ±0.05 mm, sans aucun avantage fonctionnel si cette précision n'est pas requise.
- Finitions de surface fines : L'obtention de valeurs Ra inférieures à 0.8 µm nécessite généralement des passes de finition spécifiques à faible vitesse d'avance, et parfois des opérations secondaires telles que le meulage ou le rodage. Spécifier une rugosité Ra de 0.4 µm sur une surface qui sera peinte ou recouverte engendre des coûts inutiles.
- Coût du contrôle : Des tolérances plus strictes exigent un contrôle plus rigoureux, incluant des mesures CMM et la documentation des résultats. Le temps d'inspection et la documentation augmentent le coût total des pièces, notamment pour les petites séries où les coûts de mise en place et d'inspection ne peuvent être amortis sur un lot important.
Exemple
Une illustration utile consiste à comparer un simple boîtier rectangulaire en aluminium avec un boîtier de dimensions extérieures similaires, mais comportant de multiples cavités internes, des parois courbes, des alésages fraisés à angles composés et plusieurs éléments tolérés à ±0.01 mm. Le boîtier simple peut nécessiter une seule préparation, trois outils et un temps de cycle de 15 minutes. La version complexe peut nécessiter trois préparations, huit outils, un temps de cycle de 90 minutes et un contrôle par machine à mesurer tridimensionnelle (MMT). Le coût d'usinage de la pièce complexe pourrait facilement être cinq à huit fois supérieur, en raison uniquement des choix de conception et non de différences de matériau ou de volume.
Conseils de réduction des coûts
- Simplifiez la géométrie lorsque la fonction le permet : Chaque élément d'une pièce doit être justifié. Si une paroi courbe, une cavité profonde ou un contour complexe ne contribue pas à la fonction de la pièce, les remplacer par une géométrie plus simple permet de réduire les coûts sans nuire aux performances.
- Utilisez des dimensions et des rayons de perçage standard : Le perçage aux dimensions standard des forets et le rayon interne aux dimensions standard des fraises éliminent le besoin d'outillage spécial et réduisent la fréquence de changement d'outils.
- Appliquer des tolérances strictes de manière sélective : Identifiez les éléments qui exigent des tolérances strictes, généralement les surfaces d'accouplement, les logements de paliers et les éléments d'alignement, et spécifiez des tolérances standard partout ailleurs. Cette simple rigueur permet de réduire considérablement le temps d'inspection et le temps de cycle de finition pour un lot de production. [4]
Coûts de configuration des machines, d'outillage et de main-d'œuvre
La complexité des matériaux et de la conception détermine les étapes nécessaires à la production d'une pièce. La mise en place, l'outillage et la main-d'œuvre déterminent le coût de production. Ces trois catégories de coûts sont souvent sous-estimées lors de l'établissement du devis, notamment pour les petites séries et les prototypes, où elles peuvent représenter une part plus importante du coût total de la pièce que le temps d'usinage lui-même.
Coûts d'installation en usinage CNC
Avant même de procéder à la moindre découpe, un travail considérable est nécessaire pour préparer la machine, le programme et les dispositifs de fixation pour la production :
- Programmation CNC et préparation FAO : Un programmeur CNC doit interpréter le dessin de la pièce, créer ou importer le modèle CAO, générer les trajectoires d'outil dans le logiciel FAO, simuler le programme pour vérifier l'absence de collisions et post-traiter le code pour la commande numérique de la machine. Pour une pièce simple, cela peut prendre une à deux heures. Pour un composant complexe nécessitant plusieurs réglages, la programmation peut prendre une journée entière, voire plus. Ce temps est facturé quel que soit le nombre de pièces produites.
- Conception et fabrication des dispositifs : Des outillages sur mesure sont nécessaires lorsque les étaux ou mandrins standard ne permettent pas de positionner et de fixer correctement la pièce. La conception et l'usinage d'un outillage sur mesure engendrent des coûts supplémentaires qui doivent être amortis tout au long de la production. Pour un prototype unique, le coût de l'outillage peut être comparable au coût d'usinage de la pièce elle-même.
- Configuration et validation de la machine : Le chargement du programme, le réglage des décalages d'outils, le contrôle de la première pièce et les ajustements préalables à la production nécessitent du temps machine. Ce temps de préparation est généralement facturé au tarif horaire plein de la machine, ce qui représente un coût non négligeable pour les petites séries. [5]
Frais d'outillage
Les outils de coupe représentent un coût récurrent dans l'usinage CNC, qui varie en fonction de la difficulté du matériau et du volume de production :
- Outils de coupe et inserts : Les plaquettes carbure standard pour le tournage et le fraisage sont relativement bon marché, mais les outils spécialisés tels que les outils de forme, les fraises à fileter, les fraises en bout de petit diamètre et les plaquettes PCD sont nettement plus chers. Une seule plaquette PCD pour la finition de l'aluminium peut coûter plus cher qu'une boîte entière de plaquettes carbure standard.
- Remplacement de l'outil en raison de l'usure : En production, les plaquettes sont indexées ou remplacées à intervalles réguliers afin de garantir la constance dimensionnelle. La fréquence de remplacement dépend du matériau, des paramètres de coupe et des tolérances requises. Pour les matériaux difficiles à usiner comme le titane ou l'acier trempé, le coût d'outillage par pièce peut être considérable et doit être intégré au prix initial. [6]
Exigences de main d'œuvre
L'usinage CNC est largement automatisé, mais il n'est pas sans main-d'œuvre. Trois catégories de main-d'œuvre contribuent au coût de la pièce :
- Programmeurs CNC : Responsable de la conversion des dessins techniques en programmes machines validés. La maîtrise de la programmation influe directement sur l'efficacité du temps de cycle : un programme optimisé permet de réduire ce temps de 20 à 30 % par rapport à un programme de base.
- Opérateurs de machines : Charger et décharger les pièces, surveiller le processus, effectuer des mesures en cours de production, gérer les changements d'outils et intervenir en cas d'alarmes : telles sont les tâches à accomplir. En production de masse avec des processus bien établis, un seul opérateur peut gérer plusieurs machines simultanément, réduisant ainsi le coût de main-d'œuvre par pièce. En production de faible volume ou pour des travaux complexes, le ratio opérateur/machine est plus élevé.
- Inspecteurs qualité : Mesurer les pièces finies par rapport aux spécifications du dessin, utiliser l'équipement de mesure tridimensionnelle et générer les rapports d'inspection lorsque nécessaire. Le coût de la main-d'œuvre pour l'inspection est souvent négligé dans les estimations de coûts, mais il devient important pour les pièces comportant de nombreuses dimensions critiques ou celles nécessitant une certification documentée.
Exemple
La relation entre les coûts de réglage et le volume de production est particulièrement bien illustrée par la comparaison entre un prototype unique et une production en série. Prenons l'exemple d'une pièce en aluminium usinée nécessitant deux heures de programmation, une heure de réglage machine et 20 minutes de temps de cycle par pièce. Pour un prototype unique, le temps total facturé est d'environ trois heures et vingt minutes, dont seulement vingt minutes de temps d'usinage effectif. Les coûts de réglage et de programmation représentent 83 % du total. Pour un lot de 50 pièces identiques, ces mêmes coûts sont répartis sur l'ensemble du lot, réduisant ainsi les temps morts par pièce à moins de cinq minutes (équivalent), et le temps de cycle représente alors la part prépondérante du coût, comme il se doit.
Conseils de réduction des coûts
- Standardiser la conception des pièces : L'utilisation de dimensions, de configurations de perçage et de spécifications de matériaux uniformes au sein d'une même famille de produits permet de réutiliser les dispositifs, les programmes et l'outillage pour plusieurs travaux, amortissant ainsi l'investissement initial sur un plus grand nombre de pièces.
- Réutiliser les dispositifs et l'outillage existants : Avant de concevoir un dispositif de fixation sur mesure, évaluez si un système de fixation modulaire existant ou une simple modification des mâchoires souples permet de positionner correctement la pièce. Éviter la fabrication d'un dispositif sur mesure permet de réaliser des économies de coûts et de délais.
- Opérations combinées : Concevoir des pièces permettant d'accéder à toutes leurs fonctionnalités en une seule étape élimine totalement les coûts de configuration supplémentaires. Même une réduction modeste, de trois à deux étapes, peut réduire sensiblement le coût total des pièces en production de petites séries. [6]
Effets du volume de production et de la taille des lots
Le volume de production est l'un des leviers les plus efficaces pour maîtriser le coût d'usinage CNC par pièce. Les coûts fixes liés à la programmation, à la mise en place et à l'outillage restent globalement constants, quel que soit le nombre de pièces produites par lot. À mesure que la taille du lot augmente, ces coûts fixes se répartissent sur un plus grand nombre de pièces, réduisant ainsi progressivement le coût unitaire. Comprendre cette relation permet aux fabricants et aux concepteurs de prendre des décisions éclairées concernant les quantités commandées, la planification de la production et l'analyse économique du prototypage par rapport à la production.
Usinage CNC pour la production en petites séries
Pourquoi la quantité influence le coût unitaire
Le coût unitaire d'une pièce usinée par commande numérique (CNC) se compose de deux éléments distincts : les coûts fixes, qui ne varient pas en fonction de la quantité produite, et les coûts variables, qui sont proportionnels au nombre de pièces produites. Les coûts fixes incluent la programmation, la préparation FAO, la mise en place des montages et la validation de la machine. Les coûts variables incluent le temps de cycle par pièce, la consommation d'outillage, la matière première et le temps d'inspection par pièce. Pour les faibles volumes, les coûts fixes sont prépondérants et le coût unitaire est élevé. À mesure que le volume augmente, les coûts fixes unitaires diminuent et les coûts variables deviennent le principal facteur déterminant du prix unitaire. C'est la structure économique fondamentale de l'usinage CNC, et la raison pour laquelle les prototypes coûtent invariablement plus cher à l'unité que les pièces de production de géométrie identique. [7]
Différences de coûts selon les volumes de production
Le profil de coût varie sensiblement selon les différents volumes :
- Production à l'unité : Le coût unitaire est maximal. L'intégralité des opérations de programmation, de configuration et de validation repose sur une seule pièce. Le contrôle du premier article est obligatoire et il n'est pas possible d'optimiser le processus par des cycles répétés. Le prix du prototype tient compte de cette réalité et doit être budgétisé en conséquence.
- Production en petite série (10 à 50 pièces) : Les coûts de préparation se répartissent sur l'ensemble du lot, réduisant sensiblement le coût unitaire par rapport à la production à l'unité. Toutefois, les frais généraux par pièce demeurent importants, et toute retouche ou rebut a un impact proportionnellement élevé sur la rentabilité du lot.
- Production en moyenne série (50 à 500 pièces) : Les coûts de configuration et de programmation représentent une part mineure du coût total du lot. Le temps de cycle et les matériaux constituent la principale composante du coût unitaire, et les efforts d'optimisation des processus, tels que le perfectionnement des trajectoires d'outils et le réglage des paramètres de coupe, génèrent des gains mesurables. À ce niveau de volume, la consommation d'outillage devient un poste de coût plus visible.
- Production en grande série (500 pièces et plus) : Le coût unitaire est principalement déterminé par le temps de cycle, les matériaux et l'outillage. Les coûts fixes sont négligeables par pièce. À ce volume de production, les investissements dans la réduction du temps de cycle, les dispositifs de fixation dédiés et l'automatisation des opérations de chargement et de déchargement offrent un excellent retour sur investissement. [8]
Économies d'échelle dans l'usinage CNC
Au-delà de la simple répartition des coûts, des volumes de production plus élevés permettent des gains d'efficacité opérationnelle qui réduisent encore davantage le coût unitaire :
- Coût de main-d'œuvre réduit par unité : À mesure que les opérateurs se familiarisent avec une tâche, les temps de chargement, de mesure et de contrôle diminuent. En production à haut volume, la gestion simultanée de plusieurs machines par un seul opérateur permet de réduire considérablement le coût de main-d'œuvre par pièce.
- Utilisation améliorée des machines : Des séries de production plus longues réduisent la proportion de temps machine consacrée à la configuration et au changement de format par rapport au temps de découpe, améliorant ainsi l'efficacité globale des équipements et réduisant le coût horaire effectif alloué à chaque pièce.
- Stabilisation du processus : Au fil d'une longue période de production, le processus se stabilise dans un état constant où les schémas d'usure des outils sont prévisibles, les intervalles d'inspection peuvent être optimisés et les taux de rebut diminuent à mesure que les opérateurs identifient et corrigent toute variation systématique.
Exemple
Pour illustrer concrètement les avantages des volumes de production, comparons le coût unitaire de fabrication de 10, 100 et 1 000 boîtiers en aluminium identiques, chacun avec un temps de cycle de 25 minutes et des coûts de préparation et de programmation combinés de 300 dollars. Pour 10 pièces, les seuls coûts de préparation représentent 30 dollars par pièce, avant même de prendre en compte le temps d'usinage. Pour 100 pièces, cette contribution tombe à 3 dollars par pièce. Pour 1 000 pièces, elle devient quasiment négligeable, à 0.30 dollar par pièce. Le coût lié au temps de cycle reste constant dans les trois cas, mais sa part dans le coût unitaire total augmente avec le volume, déplaçant ainsi l'objectif de réduction des coûts de l'optimisation de la préparation vers la réduction du temps de cycle à mesure que les quantités augmentent.
Conseils de réduction des coûts
- Regroupez les commandes en lots plus importants : Lorsque les capacités de stockage et la trésorerie le permettent, le regroupement de plusieurs petites commandes en une seule production plus importante réduit la fréquence des réglages et répartit plus efficacement les coûts fixes. Doubler la taille d'un lot, de 25 à 50 pièces, peut à lui seul engendrer une réduction significative du coût unitaire.
- Planifiez efficacement les calendriers de production : Le regroupement des pièces similaires utilisant le même matériau, les mêmes dispositifs de fixation ou le même outillage en séries de production séquentielles réduit le temps de changement de production et améliore l'efficacité globale de l'atelier.
- Évaluer les quantités minimales économiques à commander : Pour les pièces consommées régulièrement, le calcul de la taille du lot à partir de laquelle le coût de mise en place par unité passe sous un seuil défini permet d'établir une quantité minimale de commande rationnelle qui équilibre le coût des stocks et la rentabilité de l'usinage.
Conclusion
Les coûts d'usinage CNC sont rarement dus à une seule variable. Comme le montrent les sections précédentes, le choix des matériaux, la complexité de la conception des pièces, les investissements en outillage et en réglage, ainsi que le volume de production contribuent chacun indépendamment au coût final d'un composant usiné. Leurs interactions s'amplifient rapidement lorsque plusieurs facteurs de coût sont présents simultanément. Le principal enseignement qui se dégage de ces quatre domaines est le suivant : les décisions prises lors de la conception ont l'influence la plus importante sur le coût total de production, souvent plus que toute négociation avec un fournisseur après la finalisation de la conception.
Les ingénieurs et les concepteurs de produits qui comprennent ces facteurs de coûts sont mieux placés pour faire des choix éclairés en amont, lorsque les modifications sont peu coûteuses, plutôt qu'en aval, lorsqu'elles le sont davantage. Choisir un matériau aux performances adéquates plutôt que excessives, simplifier la géométrie lorsque la fonction le permet, concevoir pour un usinage en une seule étape et planifier intelligemment les volumes de production ne constituent pas des compromis sur la qualité. Ce sont les principes d'une ingénierie de qualité. La conception axée sur les coûts et la fabrication de précision ne sont pas des priorités concurrentes ; correctement appliquées, elles se renforcent mutuellement à chaque étape du processus de production.
Références
Frank, M., Petrick, IJ, El-Amine Lehtihet et Voigt, RC (2002). Impact de la conception et du réglage de l'outillage sur la variabilité des composants de production P/M . ResearchGate ; inconnu. https://www.researchgate.net/publication/242161361_IMPACT_OF_TOOLING_DESIGN_AND_SET-UP_ON_THE_VARIABILITY_OF_PRODUCTION_PM_COMPONENTS
García-Martínez, E., Miguel, V., Mancebo, Á. et Martínez-Martínez, A. (2023). Détermination de stratégies d'usinage rentables pour l'ébauche de poches en aluminium par fabrication assistée par ordinateur. Advances in Science and Technology , 132 , 176-183. https://doi.org/10.4028/p-2kdotw
Comment le coût de l'usinage CNC est-il déterminé ? (2025). Jlccnc.com. https://jlccnc.com/blog/cnc-machining-cost
Jung, J.-Y. (2002). Journal of Intelligent Manufacturing , 13 (4), 227–238. https://doi.org/10.1023/a:1016092808320
Minguella-Canela, J., Planas, SM, Ayats, JRG et López, MA de los S. (2019). Étude et comparaison des différents schémas de coûts associés à la géométrie, aux matériaux et aux procédés de fabrication par impression 3D, moulage par injection et usinage. Procedia Manufacturing , 41 , 280-287. https://doi.org/10.1016/j.promfg.2019.09.010
Nizami Yusubov, Dmitriy Ardashev, Heyran Abbasova et Ramil Dadashov. (2025). Influence des conditions de coupe et de l'usure des outils sur l'efficacité d'usinage des machines-outils à commande numérique . 1 , 4-19. https://doi.org/10.61413/IYJP4291
Santiago, AM, António José Festas et João Paulo Davim. (2026). Fraisage CNC multi-axes de surfaces complexes en aluminium 7075 pour applications aérospatiales. Le Journal international des technologies de fabrication avancées , 142 (7-8), 3967-3978. https://doi.org/10.1007/s00170-025-17209-9
Soori, M., Arezoo, B. et Dastres, R. (2024). Opérations d'usinage CNC durables : une revue. Sustainable Operations and Computers , 5 , 73-87. https://doi.org/10.1016/j.susoc.2024.01.001




