

Les tours à commande numérique (CNC) figurent parmi les machines-outils les plus utilisées dans l'industrie manufacturière moderne. Ils constituent l'épine dorsale de la production de composants cylindriques dans des secteurs aussi variés que l'automobile et l'aérospatiale. En faisant tourner la pièce à usiner contre un outil de coupe stationnaire, un tour CNC enlève de la matière avec une grande précision pour produire des arbres, des raccords, des connecteurs et une vaste gamme de pièces rotatives.
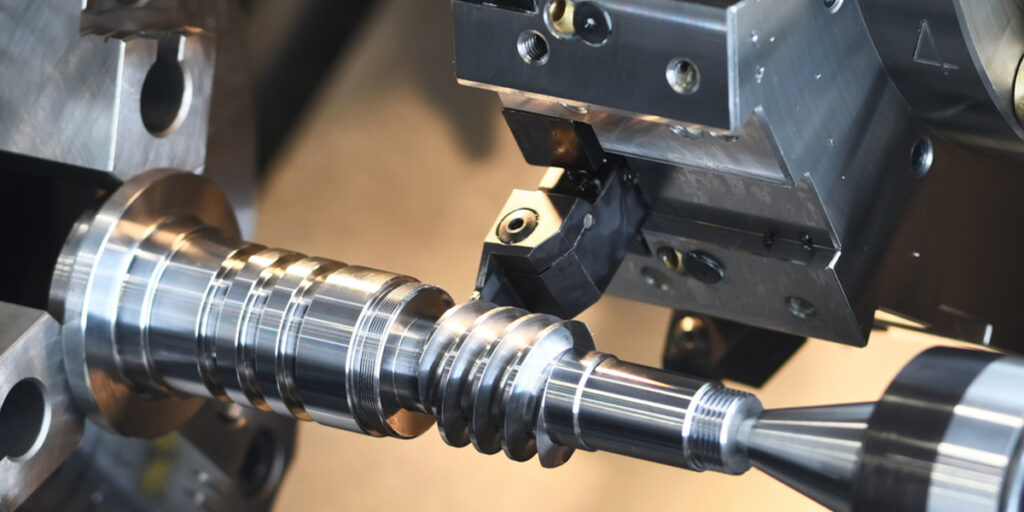
Quatre opérations définissent les capacités essentielles d'un tour à commande numérique : le dressage, le tournage, le filetage et le rainurage. Chacune a une fonction spécifique, mais en pratique, elles sont rarement réalisées isolément. Une pièce unique, comme un raccord hydraulique ou un arbre moteur, nécessite généralement l'exécution de ces quatre opérations dans une séquence planifiée, au cours d'une même configuration. Comprendre chaque opération individuellement et leur interaction est fondamental pour une planification efficace des processus d'usinage sur un tour à commande numérique et pour garantir la qualité des pièces.
Comprendre les principes fondamentaux de l'usinage sur tour CNC
L'usinage sur tour CNC est le point de départ pour comprendre comment les composants cylindriques sont produits selon des spécifications dimensionnelles précises. Avant d'examiner les opérations individuelles, il convient de définir ce qu'est un tour CNC, comment il fonctionne mécaniquement et pourquoi les opérations de tournage restent essentielles à la fabrication de précision malgré l'existence de technologies d'usinage multiaxes plus complexes.
Qu'est-ce que l'usinage au tour CNC ?
Un tour à commande numérique (CNC) est une machine-outil à commande numérique qui fait tourner une pièce autour de son axe central tandis qu'un outil de coupe se déplace le long de trajectoires programmées pour enlever de la matière et obtenir la géométrie souhaitée. Le principe fondamental qui distingue les tours des fraiseuses est le suivant : sur un tour, la pièce tourne et l'outil est immobile, tandis que sur une fraiseuse, c'est l'outil qui tourne et la pièce qui reste fixe. Cette particularité rend les tours particulièrement adaptés à la production de formes cylindriques, coniques et à symétrie de révolution avec une grande précision et une excellente qualité de surface.
La commande numérique (CNC) interprète un programme de pièce, généralement écrit en code G, et le convertit en mouvements coordonnés des axes de la machine, en vitesse de broche et en sélection d'outil. Ceci élimine les réglages manuels nécessaires sur les tours conventionnels et garantit des résultats reproductibles d'un lot de production à l'autre, sans variation liée à l'opérateur. [1]
Principaux composants d'un tour CNC
Comprendre le rôle fonctionnel de chaque composant de la machine permet de clarifier comment les opérations décrites dans les sections suivantes sont physiquement exécutées :
- Chuck: Il permet de serrer et de faire tourner la pièce. Les mandrins à trois mors sont la norme pour les barres rondes, tandis que les mandrins à quatre mors permettent un centrage précis des pièces irrégulières.
- Broche: L'ensemble rotatif qui entraîne le mandrin et la pièce à usiner. La vitesse de broche est programmable et s'ajuste automatiquement en fonction des conditions de coupe.
- Tourelle à outils : Permet de maintenir simultanément plusieurs outils de coupe et de les indexer à la position correcte sous contrôle programmatique, éliminant ainsi les changements d'outils manuels et réduisant le temps de cycle.
- Contre-pointe : Assure un support axial à l'extrémité libre des pièces longues à l'aide d'une pointe tournante ou fixe, empêchant la déformation sous l'effet des forces de coupe.
- Contrôleur CNC: L'unité de calcul de la machine exécute le programme de la pièce, gère le mouvement des axes, surveille les conditions de coupe et gère la compensation du décalage de l'outil.
Pourquoi les opérations de tournage sont importantes
Les opérations de tournage CNC offrent trois avantages de fabrication difficiles à reproduire par d'autres procédés :
- Précision et répétabilité : Les tours CNC modernes maintiennent des tolérances de diamètre de ±0.005 mm ou mieux dans des conditions de production, avec une répétabilité de position qui garantit que chaque pièce d'un lot répond aux mêmes spécifications.
- Production plus rapide : Les changements d'outils automatisés, le contrôle constant de la vitesse de surface et les cycles multi-passes programmés réduisent considérablement les temps de cycle par rapport au tournage manuel.
- Intervention manuelle réduite : Une fois le programme validé, l'intervention de l'opérateur se limite au chargement des pièces, aux mesures périodiques et à la surveillance de l'usure des outils, réduisant ainsi le risque d'erreur humaine dans la production en grande série.
Un exemple concret de ces avantages est la production d'un arbre hydraulique nécessitant le dressage, le tournage, le filetage et le rainurage. Ces quatre opérations sont réalisées en une seule opération sur un tour à commande numérique, ce qui permet de conserver une référence commune et d'éliminer les erreurs de repositionnement qui s'accumuleraient si la pièce était déplacée entre différentes machines. [2]
Opération de dressage CNC
Le dressage est généralement la première opération effectuée sur un tour à commande numérique et détermine les dimensions et la géométrie de base de toutes les opérations suivantes. Une pièce mal dressée présentera des imprécisions de longueur et des irrégularités de surface qui se propageront tout au long de la séquence d'usinage. Bien qu'étant, en théorie, l'une des opérations de tournage les plus simples, le dressage a une influence directe sur la précision de la pièce finie.
L'opération de dressage en usinage
Qu'est-ce qui nous attend ?
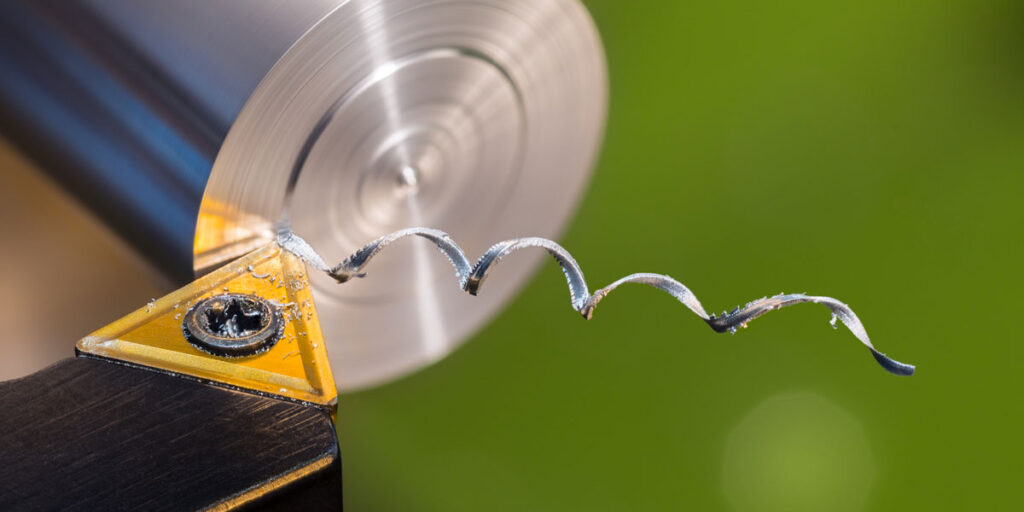
Le dressage est une opération d'usinage sur tour où l'outil de coupe se déplace radialement sur la face d'extrémité d'une pièce en rotation, enlevant de la matière pour obtenir une surface plane et lisse, perpendiculaire à l'axe de la broche. Son principal objectif est d'établir une surface de référence propre et précise à l'extrémité de la pièce, permettant de mesurer et de contrôler les dimensions axiales lors des opérations suivantes. Sur les barres brutes, les faces d'extrémité sont rarement planes ou d'équerre ; le dressage corrige ce défaut avant tout usinage ultérieur.
Comment fonctionne le visage
La pièce est fixée dans le mandrin et mise en rotation à une vitesse de broche programmée. L'outil de coupe est positionné sur le diamètre extérieur de la pièce et avance radialement vers le centre à une vitesse d'avance contrôlée. L'outil enlève une fine couche de matière sur toute la surface en une ou plusieurs passes, selon l'état de la matière brute et la finition de surface souhaitée. Un contrôle constant de la vitesse de coupe est généralement appliqué lors du surfaçage, car la vitesse de coupe diminuerait sinon à mesure que l'outil se rapproche du centre de la pièce, où la vitesse de coupe est plus faible. [3]
Le choix des outils pour le surfaçage privilégie généralement les plaquettes diamantées ou trigonales à 80 degrés montées dans un porte-outil à droite, offrant un dégagement suffisant pour la direction d'avance radiale tout en maintenant la résistance du tranchant.
Avantages de l'affrontement
- Crée des surfaces planes et lisses : Une extrémité correctement dressée offre une surface géométriquement fiable pour les mesures ultérieures, le positionnement des composants ou le perçage central de la contre-pointe.
- Détermine la longueur précise de la pièce à usiner : Le dressage consiste à enlever l'excédent de matière à l'extrémité de la pièce pour la ramener à la longueur initiale correcte avant le tournage du diamètre.
- Améliore la régularité dimensionnelle : En production par lots, un dressage uniforme garantit que toutes les pièces partent de la même référence axiale, réduisant ainsi les variations de longueur au sein du lot.
Applications courantes
Le concept de « face-à-face » s'applique à un large éventail de scénarios de production :
- Préparation des matières premières : Les barres d'acier sciées présentent généralement des faces d'extrémité rugueuses et légèrement anguleuses. Il faut dresser et lisser ces faces avant tout usinage ultérieur.
- Création de surfaces de référence : Les extrémités dressées servent de surfaces de référence pour les mesures axiales lors des opérations de tournage, de filetage et de rainurage.
- Finition des extrémités de l'arbre : Sur les arbres finis, le dressage permet d'obtenir les faces d'extrémité propres requises pour un bon positionnement des composants et un ajustement correct lors de l'assemblage.
Pratiques d'excellence
- Sélection du débit d'alimentation : Les vitesses d'avance en dressage varient généralement de 0.05 à 0.2 mm/tr, selon l'état de surface souhaité. Des avances plus importantes sont acceptables pour l'ébauche ; les passes de finition nécessitent des avances plus faibles pour atteindre des valeurs Ra inférieures à 1.6 µm.
- Éviter les bavardages inutiles : Le broutage lors du dressage est plus fréquent lorsque le porte-à-faux de l'outil est excessif ou que le serrage de la pièce est insuffisant. Minimiser le porte-à-faux de l'outil et assurer un serrage correct du mandrin réduit considérablement le broutage.
- Alignement correct des outils : L'outil de coupe doit être réglé précisément à la hauteur de l'axe de coupe. Un réglage incorrect, au-dessus ou en dessous de cet axe, laisse une bavure de matière au centre de la pièce et produit une face convexe plutôt que plane. [4]
Un exemple concret d'usinage par surfaçage est la préparation d'une barre d'acier avant son usinage en arbre moteur. L'extrémité brute de la barre est surfacée afin d'obtenir une référence axiale nette, puis un foret de centrage est utilisé sur la surface surfacée pour servir de support à la contre-pointe lors des opérations de tournage suivantes.
Opération de tournage CNC
Le tournage est l'opération principale d'un tour à commande numérique et le procédé qui donne son nom à la machine. Alors que le dressage concerne la géométrie d'extrémité d'une pièce, le tournage façonne le corps cylindrique, réduisant les diamètres, créant des épaulements, générant des conicités et produisant des profils complexes. Dans la fabrication d'arbres en particulier, le tournage représente la majeure partie de l'enlèvement de matière et détermine directement la précision dimensionnelle et la qualité de surface du composant fini.
Qu'est-ce qui tourne ?
Le tournage est un procédé d'usinage par enlèvement de matière dans lequel l'outil de coupe se déplace axialement le long d'une pièce en rotation, réduisant son diamètre extérieur jusqu'à une dimension cible programmée. L'outil est en contact continu avec la surface de la pièce tout au long de sa course, générant une surface cylindrique dont le diamètre est déterminé par la profondeur de passe radiale et la longueur par la course axiale de l'outil. La précision du diamètre obtenu dépend de la géométrie de la machine, de l'état de l'outil, des paramètres de coupe et de la rigidité de la pièce ; tous ces éléments doivent être maîtrisés afin de respecter les tolérances spécifiées. [5]
Types d'opérations de tournage
Le tournage CNC englobe plusieurs types d'opérations distincts, chacun adapté à une exigence géométrique spécifique :
- Virage droit : L'outil se déplace parallèlement à l'axe de la broche à une profondeur radiale fixe, produisant un diamètre cylindrique uniforme sur toute la longueur de la coupe. Il s'agit de l'opération de tournage la plus courante, qui constitue la base des portées de paliers, des surfaces de tourillons et des formes cylindriques en général.
- Tournage par étapes : L'outil usine une série de diamètres différents à des positions axiales successives, produisant un profil étagé, comme expliqué en détail dans le contexte de la production d'arbres de diamètres multiples. Chaque étape nécessite une transition de l'outil entre une passe cylindrique et une face d'épaulement, exigeant un positionnement précis sur l'axe Z à chaque transition.
- Tournage conique : L'outil se déplace simultanément sur les axes X et Z selon un rapport programmé, générant une surface conique. Les cônes sont courants sur les queues d'outils, les nez de broche et les raccords de tuyauterie nécessitant des interfaces coniques autobloquantes ou étanches.
- Tournage de profil : L'outil suit un contour programmé complexe, produisant des profils axiaux courbes ou irréguliers. Il est utilisé pour des composants tels que les arbres à cames, les cylindres de formage et toute pièce dont le diamètre varie de façon continue plutôt que par paliers discrets.
Facteurs affectant la qualité du tournage
Quatre paramètres de processus principaux déterminent le résultat d'une opération de tournage :
- Vitesse de coupe: Exprimée en mètres par minute (m/min), la vitesse de coupe détermine la vitesse à laquelle l'arête de coupe entre en contact avec le matériau de la pièce. Une vitesse trop faible entraîne la formation d'arêtes rapportées et un mauvais état de surface ; une vitesse trop élevée accélère l'usure de l'outil et risque d'endommager thermiquement la surface de la pièce. Pour l'acier mi-dur, des vitesses de coupe de 200 à 300 m/min avec des plaquettes en carbure revêtues constituent des conditions initiales typiques.
- Vitesse d'alimentation: Contrôle l'avance axiale de l'outil par tour de broche. L'avance influe directement sur la rugosité de surface ; des avances plus faibles produisent des surfaces plus fines, mais augmentent le temps de cycle. Pour les passes de finition sur les portées de paliers, des avances de 0.05 à 0.1 mm/tr sont typiques.
- Profondeur de coupe : Détermine la quantité de matière enlevée radialement par passe. Les passes d'ébauche utilisent des profondeurs de 2 à 5 mm pour maximiser le taux d'enlèvement de matière, tandis que les passes de finition utilisent 0.1 à 0.3 mm pour obtenir la précision dimensionnelle sans introduire de forces de coupe excessives.
- Matériau de l'outil : Les plaquettes en carbure revêtu sont la norme pour le tournage de l'acier, tant pour l'ébauche que pour la finition. Les plaquettes en céramique sont utilisées pour la finition à grande vitesse des matériaux trempés, tandis que les plaquettes en CBN sont employées pour le tournage dur de pièces d'une dureté supérieure à 45 HRC.
Avantages du tournage CNC
- Précision multidimensionnelle : Le tournage CNC maintient de manière constante des tolérances de diamètre de IT6 à IT8 dans des conditions de production, les opérations de finition étant capables d'atteindre IT5 sur des configurations stables avec un outillage bien entretenu.
- Excellent état de surface : Les paramètres de finition optimisés produisent des valeurs Ra de 0.4 à 1.6 µm sur les surfaces tournées, répondant aux exigences des sièges de paliers, des surfaces d'étanchéité et des paliers lisses sans rectification secondaire dans de nombreuses applications.
- Élimination efficace des matériaux : Les cycles d'ébauche programmés avec des cycles prédéfinis tels que G71 automatisent l'enlèvement de matière en plusieurs passes selon un profil défini, maximisant le taux d'enlèvement de métal tout en maintenant une marge de finition constante pour la passe de finition suivante.
Un exemple pratique est l'usinage d'un arbre de transmission étagé à diamètres multiples. Le programme CNC effectue des passes d'ébauche sur toute la longueur de l'arbre, suivies de passes de finition sur chaque zone de diamètre par ordre de priorité fonctionnelle : les logements de paliers en premier, puis les surfaces d'étanchéité, et enfin les diamètres de jeu, garantissant ainsi que les surfaces les plus critiques reçoivent la passe finale la moins perturbée. [6]
Opération de filetage CNC
Le filetage est l'une des opérations les plus exigeantes techniquement sur un tour à commande numérique. Il requiert une synchronisation précise entre la rotation de la broche et le mouvement de l'outil afin de générer un filetage hélicoïdal conforme aux normes dimensionnelles et fonctionnelles. Les filetages figurent parmi les éléments mécaniques les plus courants en ingénierie, et la capacité à les réaliser avec précision et régularité sur un tour à commande numérique est une compétence essentielle dans la fabrication de composants de précision.
Qu'est-ce que le filetage ?
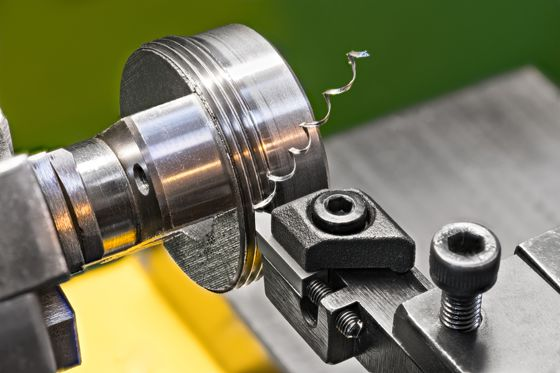
Le filetage est une opération d'usinage sur tour qui consiste à réaliser une rainure hélicoïdale de forme et de pas définis sur la surface cylindrique d'une pièce. Le profil de filetage ainsi obtenu permet l'engagement mécanique avec un composant fileté correspondant, autorisant la fixation, le réglage, l'étanchéité ou la transmission de puissance selon l'application. Contrairement au dressage ou au tournage, où l'avance de l'outil est indépendante de la rotation de la broche, le filetage exige que l'outil avance exactement d'une longueur de pas par tour de broche. Tout écart de synchronisation produit un filetage dimensionnellement incorrect et fonctionnellement inutilisable. [7]
Comment fonctionne le filetage CNC
Sur un tour à commande numérique, le filetage est réalisé grâce à un couplage rigide entre le codeur de broche et le servomoteur de l'axe Z. La commande numérique lit la position de la broche en temps réel et déplace le porte-outil à une vitesse d'avance précisément égale au pas de filetage programmé. Cette synchronisation est maintenue d'une passe à l'autre, chaque passe successive suivant la même trajectoire hélicoïdale que la précédente, approfondissant progressivement le profil du filetage jusqu'à atteindre la profondeur de filetage finale.
Les aspects clés du processus de filetage comprennent :
- Précision du pitch : Le pas du filetage doit respecter la tolérance standard prévue pour le profil de filetage spécifié. Les erreurs de pas s'accumulent sur la longueur du filetage et peuvent empêcher un engagement correct avec la pièce en contact.
- Contrôle de la profondeur du fil : Le filetage est réalisé en plusieurs passes, chaque passe enlevant une quantité de copeaux de plus en plus petite à mesure que le filetage s'approfondit. Cette méthode permet de maîtriser les forces de coupe et d'éviter que la déformation de l'outil ne perturbe le profil du filetage.
- Méthode d'alimentation : L'avance radiale effectue une coupe symétrique sur les deux flancs du profil de filetage, tandis que l'avance latérale coupe principalement sur un seul flanc, réduisant ainsi les efforts de coupe et améliorant le contrôle des copeaux. L'avance latérale est préférable pour les filetages à grand pas et les matériaux plus durs. [8]
Types de fils produits
Les tours CNC produisent des filetages extérieurs et intérieurs pour une large gamme de normes et d'applications :
- Filetages externes : Le filetage extérieur est réalisé sur le diamètre extérieur des arbres, boulons et connecteurs. Il est couramment utilisé pour le filetage des extrémités d'arbres, les raccords hydrauliques et la fabrication de fixations. Le filetage extérieur est plus simple, car l'accès à l'outil et l'évacuation des copeaux ne sont pas limités.
- Filetages internes : Le filetage intérieur s'effectue à l'aide d'une barre d'alésage. Il est plus exigeant que le filetage extérieur en raison de l'accès limité à l'outil, de la rigidité réduite de la barre d'alésage et de la difficulté d'observer et de mesurer le filetage pendant l'usinage. Le diamètre minimal de l'alésage et la profondeur du filetage déterminent la taille de la barre d'alésage et son porte-à-faux, deux paramètres qui influent sur la précision atteignable.
Méthodes de filetage sur tours CNC
Trois méthodes de filetage sont disponibles sur les tours CNC, chacune adaptée à des applications différentes :
- Filetage monopoint : Un seul insert suit la trajectoire hélicoïdale du filetage en plusieurs passes. Cette méthode polyvalente s'applique à tous les types et pas de filetage et permet d'obtenir des filetages précis sur une large gamme de matériaux. C'est la méthode standard pour le filetage d'arbres dans la fabrication de précision.
- Fraisage de filetage : Bien qu'il s'agisse techniquement d'une opération de fraisage, le filetage par fraisage est réalisé sur des centres de tournage-fraisage et produit des filetages par interpolation hélicoïdale d'une fraise à plusieurs dents. Il est privilégié pour les filetages de grand diamètre, les matériaux durs et les trous borgnes où le risque de rupture du taraud est inacceptable.
- Tapotement: Un taraud est enfoncé dans un trou pré-percé sous contrôle CNC pour réaliser rapidement un filetage intérieur. Le taraudage est efficace pour les filetages intérieurs de petit diamètre en production de masse, mais il est limité aux profils de filetage standard et sensible à la casse d'outil lors de coupes difficiles ou interrompues.
Considérations clés
- Normes de filetage : Les filetages doivent être réalisés conformément à la norme appropriée à l'application. Les filetages métriques (ISO), UNC (Unified National Coarse), UNF (Unified National Fine) et les filetages de tuyauterie (NPT, BSPT) ont chacun des exigences spécifiques en matière de pas, d'angle et de tolérance qui doivent être correctement programmées et vérifiées.
- Gestion de l'usure des outils : Les plaquettes de filetage s'usent progressivement à chaque pièce produite. Cette usure entraîne une dégradation de la précision du filetage, notamment au niveau des angles de flanc et du rayon de crête. Un indexage régulier des plaquettes et un contrôle périodique du calibre de filetage sont indispensables lors des opérations de filetage en production.
- Précision de la programmation : Les cycles de filetage tels que G76 dans les commandes numériques FANUC nécessitent la saisie correcte du pas, de la profondeur de filetage, de l'angle d'avance et du nombre de passes. Des erreurs de programmation dans ces paramètres produisent des filetages visuellement acceptables, mais non conformes aux normes de contrôle. [9]
Un exemple représentatif est la production de raccords filetés pour les systèmes de fluides industriels. Chaque raccord nécessite un filetage extérieur usiné selon les normes NPT ou BSPT, où la forme conique du filetage assure à la fois l'engagement mécanique et l'étanchéité sous pression sans composants d'étanchéité supplémentaires. La précision du pas et la constance de l'angle des flancs sont essentielles pour garantir une étanchéité parfaite en service.
Conclusion
L'usinage sur tour CNC repose sur quatre opérations interdépendantes : le dressage, le tournage, le filetage et le rainurage. Chacune remplit une fonction géométrique et pratique précise, mais aucune n'est réalisée isolément. Le dressage établit la référence axiale, le tournage définit la forme cylindrique et le filetage crée les éléments d'assemblage qui assurent la liaison des pièces. Réalisées selon une séquence planifiée au sein d'une même configuration, ces opérations garantissent la précision dimensionnelle, la qualité de surface et la fiabilité fonctionnelle exigées par la fabrication de composants de précision.
L'intérêt de comprendre chaque opération individuellement réside dans la capacité à planifier et optimiser la séquence d'usinage complète. Le choix judicieux des paramètres, l'outillage approprié et une maîtrise rigoureuse du processus à chaque étape sont déterminants pour la conformité de la pièce finie aux spécifications ou la nécessité d'une retouche. Dans un environnement de production où la constance et l'efficacité sont tout aussi importantes, la maîtrise de ces quatre opérations de tournage fondamentales demeure aujourd'hui plus que jamais d'actualité.
Références
Aresco, R. (23 février 2024). Institut de technologie d'Érié . https://erieit.edu/introduction-to-cnc-turning/
Commande numérique par ordinateur : aperçu | Sujets ScienceDirect . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (11 janvier 2025). Guide complet du filetage sur tour - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (6 janvier 2026). Comment le fraisage en bout permet-il d'obtenir des surfaces CNC parfaitement planes ? - WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imran, M., Suo Shuangfu, Bai Yuzhu, Wang Yuming et Naveed Raheel. (2025). Optimisation de l'intégrité de la sous-surface et de la qualité de surface lors du tournage d'acier doux : une approche multi-objectifs de l'usure de l'outil et des paramètres d'usinage. Journal of Materials Research and Technology , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246
Möhring, H.-C., Biermann, D., Bleicher, F., Melkote, S. et Kappmeyer, G. (2025). Fixations et systèmes de serrage de pièces en usinage. Annales du CIRP , 74 (2), 945-969. https://doi.org/10.1016/j.cirp.2025.04.096
Omirou, S., Charalambides, M. et Chasos, C. (2024). Fraisage de filetage CNC avancé : un cycle complet et automatisé pour la réalisation efficace de filetages à pas et rayon fixes ou variables. The International Journal of Advanced Manufacturing Technology , 133 (5-6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
SINHA, SK (2010). Automatisation de l'opération de surfaçage sur un centre d'usinage CNC. International Journal of Engineering Science and Technology , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Wan, M., et Yusuf Altintas. (2014). Mécanique et dynamique du processus de fraisage de filetage. International Journal of Machine Tools and Manufacture , 87 , 16-26. https://doi.org/10.1016/j.ijmachtools.2014.07.006




