

Le contrôle qualité en usinage CNC ne s'arrête pas à la fin de la dernière passe de coupe. Une pièce peut être usinée avec une trajectoire d'outil parfaitement programmée et pourtant ne pas être conforme aux spécifications en raison de l'usure de l'outil, d'une déformation du dispositif de fixation ou de variations thermiques pendant l'usinage. La précision dimensionnelle est l'objectif premier de l'usinage CNC, et la vérification de cette précision avant la sortie d'une pièce de l'atelier est ce qui distingue un fournisseur fiable d'un fournisseur non fiable.
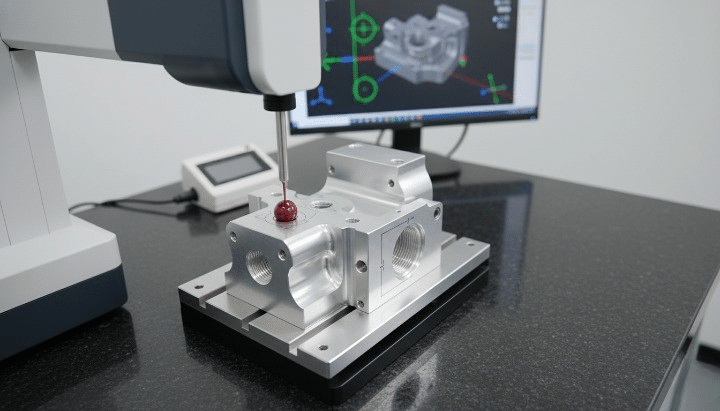
Processus d'inspection CMM pour les pièces CNC
Les machines à mesurer tridimensionnelles (MMT) sont l'outil de référence du secteur pour vérifier la conformité des pièces usinées à leurs exigences dimensionnelles et géométriques. En mesurant les caractéristiques physiques par rapport au modèle CAO d'origine avec une précision submicronique, le contrôle par MMT offre aux fabricants une base objective et documentée pour confirmer la qualité des pièces avant livraison.
Qu'est-ce que l'inspection CMM ?
Le contrôle par machine à mesurer tridimensionnelle (MMT) consiste à utiliser une machine de mesure tridimensionnelle pour vérifier qu'une pièce fabriquée est conforme à ses spécifications de conception. Comprendre le fonctionnement de la machine est essentiel pour saisir pourquoi cette méthode de contrôle est devenue indispensable dans la fabrication de précision.
Qu'est-ce qu'une machine à mesurer tridimensionnelle (MMT) ?
Une machine à mesurer tridimensionnelle (MMT) est un instrument de précision qui mesure la géométrie physique d'un objet en enregistrant la position de points sur sa surface dans l'espace tridimensionnel. Un palpeur entre en contact avec la pièce à des emplacements définis, et la machine enregistre les coordonnées X, Y et Z de chaque point de contact par rapport à un repère fixe. Un logiciel compare ensuite ces points mesurés aux dimensions nominales définies dans le modèle CAO de la pièce, calculant les écarts pour chaque élément inspecté [1].
Les principaux composants d'une machine à mesurer tridimensionnelle (MMT) sont les suivants :
- Sonde: Le dispositif de détection entre en contact avec la surface de la pièce ou la scanne. Les sondes à déclenchement tactile enregistrent un point de contact unique, tandis que les sondes à balayage collectent des données en continu sur toute la surface.
- Tableau de mesure : Une surface de précision en granit ou en céramique qui fournit un plan de référence stable et plat sur lequel la pièce est positionnée lors de l'inspection.
- Logiciel: Contrôle le mouvement de la sonde, enregistre les données de mesure, compare les résultats aux valeurs nominales CAO et génère des rapports d'inspection.
- Axes X, Y et Z : Les trois axes linéaires le long desquels la sonde se déplace pour atteindre n'importe quel point du volume de mesure, chacun équipé d'encodeurs linéaires haute résolution qui suivent la position avec une précision au micron près.
Pourquoi l'inspection par machine à mesurer tridimensionnelle est-elle importante dans l'usinage CNC ?
L'inspection par machine à mesurer tridimensionnelle (MMT) remplit plusieurs fonctions difficiles à reproduire par des méthodes de mesure manuelles :
- Garantit que les pièces correspondent aux dessins CAO : La comparaison directe avec le modèle numérique permet de vérifier que chaque caractéristique mesurée se situe dans les limites de tolérance spécifiées, et pas seulement les caractéristiques faciles à contrôler avec des outils manuels.
- Vérifie les tolérances et les caractéristiques géométriques : Les tolérances géométriques complexes telles que la position, la planéité et la perpendicularité sont difficiles, voire impossibles, à vérifier avec précision à l'aide de pieds à coulisse ou de micromètres, mais sont mesurées de manière routinière et objective par une machine à mesurer tridimensionnelle (MMT).
- Réduit les défauts et les retouches : L'identification des problèmes dimensionnels avant l'expédition ou l'assemblage des pièces permet d'éviter des défaillances en aval, beaucoup plus coûteuses à corriger ultérieurement dans la chaîne de production.
- Améliore la confiance des clients : Les rapports d'inspection documentés fournissent une preuve objective de conformité, étayant les accords de qualité et les exigences réglementaires dans des secteurs tels que l'aérospatiale et les dispositifs médicaux. [2].
Un support aérospatial usiné CNC, spécifié avec une tolérance de positionnement de ±0.01 mm sur ses trous de fixation, illustre la nécessité d'un contrôle par machine à mesurer tridimensionnelle (MMT). À ce niveau de tolérance, les outils de mesure manuels ne permettent pas de garantir la conformité ; il est donc impératif de vérifier la relation géométrique entre les différents trous, et non seulement leurs diamètres individuels. La MMT mesure la position réelle de chaque trou par rapport aux points de référence de la pièce et vérifie que le support respecte la tolérance de positionnement avant son intégration à la structure de l'aéronef.
Comment fonctionne l'inspection CMM pour les pièces CNC
L'inspection par machine à mesurer tridimensionnelle (MMT) suit une séquence structurée, de la préparation des pièces à la rédaction du rapport final. Chaque étape contribue à la précision et à la fiabilité globales du résultat d'inspection ; négliger ou précipiter une étape expose à un risque d'erreur de mesure.
Étape 1 : Préparation de la pièce CNC
- Nettoyage de la pièce : Les copeaux, les résidus de liquide de refroidissement et le fluide de coupe doivent être éliminés de la surface de la pièce avant la mesure, car toute contamination sur un élément mesuré introduit une erreur au niveau du point de contact de la sonde.
- Stabilisation de la température : Les mesures par machine à mesurer tridimensionnelle (MMT) sont très sensibles à la dilatation thermique. Les pièces usinées sous flux de liquide de refroidissement ou dans un environnement d'atelier chaud sont généralement laissées à se stabiliser à la température contrôlée de la salle de la MMT, souvent 20 °C, avant le début de la mesure, en particulier pour les composants à tolérances serrées. [3].
- Positionnement et fixation : La pièce est placée sur la table de mesure et fixée, soit en la laissant reposer librement pour les géométries simples, soit maintenue dans un dispositif dédié pour les pièces nécessitant une orientation constante ou présentant des caractéristiques qui seraient autrement inaccessibles à la sonde.
Étape 2 : Chargement des données CAO et du programme d’inspection
- Importation des spécifications de conception : Le modèle CAO de la pièce, comprenant les dimensions nominales et les indications de tolérance, est importé dans le logiciel CMM, établissant ainsi la géométrie de référence par rapport à laquelle les mesures seront comparées.
- Définition des points de mesure : Un programme d'inspection est créé, soit manuellement, soit par programmation CAO, spécifiant les caractéristiques à mesurer, la séquence des mouvements de la sonde et les points ou trajectoires de balayage spécifiques sur chaque caractéristique.
Étape 3 : Mesure de la pièce
- La sonde entre en contact avec les surfaces sélectionnées : La machine à mesurer tridimensionnelle (MMT) exécute la routine programmée, déplaçant la sonde à chaque emplacement défini et enregistrant les points de contact sur la surface de la pièce.
- Données collectées automatiquement : Pour chaque caractéristique, plusieurs points sont généralement collectés afin de définir sa géométrie avec précision, par exemple plusieurs points autour de la circonférence d'un alésage pour calculer le diamètre et la circularité.
- Comparaison avec les dimensions de conception : Le logiciel calcule la dimension réelle ou la caractéristique géométrique de chaque élément à partir des points collectés et la compare à la valeur nominale et à la bande de tolérance définies dans les données CAO.
Étape 4 : Génération des rapports d’inspection
- Résultats réussite/échec : Chaque caractéristique mesurée est signalée comme étant dans les tolérances ou hors tolérance, fournissant un résumé immédiat de la conformité de la pièce.
- Analyse des écarts dimensionnels : Des rapports détaillés indiquent la valeur mesurée réelle, la valeur nominale et l'écart pour chaque caractéristique inspectée, facilitant ainsi l'analyse des causes profondes en cas d'écarts constatés.
- Documentation relative aux enregistrements de qualité : Les rapports sont archivés dans le cadre du dossier qualité de fabrication, répondant aux exigences de traçabilité et aux accords qualité avec les clients.
L'inspection d'un boîtier en aluminium usiné CNC comportant de multiples trous, fentes et surfaces de montage démontre l'intérêt d'une routine CMM structurée. Plutôt que de vérifier manuellement chaque élément à l'aide d'un pied à coulisse et d'un comparateur de hauteur, un seul programme CMM mesure le diamètre et la position de chaque trou, la largeur et l'emplacement de chaque fente, ainsi que la planéité de chaque surface, le tout en une seule séquence automatisée. Il en résulte un rapport dimensionnel complet, généré en un temps considérablement réduit par rapport à une inspection manuelle, et avec une précision nettement supérieure quant aux relations géométriques entre les éléments.
Types de mesures effectuées lors d'une inspection CMM
Les machines à mesurer tridimensionnelles (MMT) sont capables de mesurer un large éventail de caractéristiques dimensionnelles et géométriques, dont beaucoup seraient impraticables ou impossibles à vérifier à l'aide d'outils manuels conventionnels.
Cotes linéaires
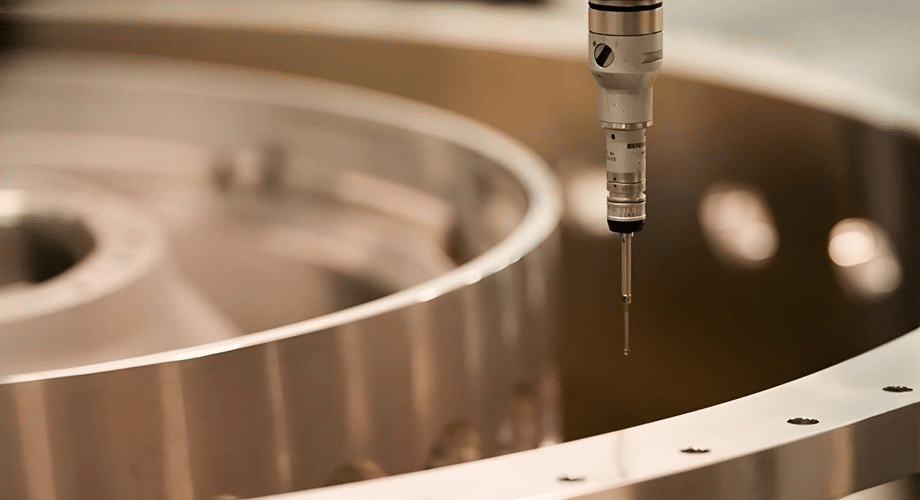
Les mesures linéaires de base, telles que la longueur, la largeur et la hauteur, sont vérifiées en enregistrant les points de contact de la sonde aux limites de la caractéristique concernée et en calculant la distance entre ces points. Bien que ces dimensions puissent parfois être vérifiées manuellement, la mesure par machine à mesurer tridimensionnelle (MMT) offre une plus grande précision et élimine les variations liées à l'opérateur, notamment pour les caractéristiques difficiles d'accès avec un pied à coulisse.
Inspection des trous et des alésages
Les trous et les alésages nécessitent plus qu'un simple contrôle de diamètre pour confirmer leur conformité totale :
- Diamètre: Calculée à partir de plusieurs points autour de la circonférence de l'alésage, elle fournit un résultat plus fiable qu'une mesure au pied à coulisse à deux points, qui peut ne pas détecter les défauts de circularité.
- Poste: La position réelle du centre du trou est comparée à sa position nominale par rapport aux références de la pièce, vérifiant ainsi le respect des tolérances de position.
- Rondeur: L'écart par rapport à un cercle parfait est calculé à partir des points collectés, ce qui permet d'identifier des problèmes tels que la déformation de l'outil ou les vibrations qu'un simple contrôle du diamètre ne révélerait pas. [4].
Cotation géométrique et tolérancement (GD&T)
Les machines à mesurer tridimensionnelles (MMT) sont particulièrement adaptées à la vérification des spécifications géométriques et de tolérancement (GD&T) qui définissent les relations géométriques entre les éléments plutôt que les simples dimensions :
- Planéité (Le facteur critique) : Mesure l'écart d'une surface par rapport à un plan parfait, ce qui est pertinent pour les surfaces d'étanchéité et les faces de montage.
- Parallélisme: Vérifie que deux surfaces ou éléments maintiennent une relation cohérente l'un par rapport à l'autre dans les limites de tolérance spécifiées.
- Perpendicularité: Confirme qu'un élément est orienté à angle droit par rapport à une référence, ce qui est essentiel pour les faces d'épaulement et les interfaces de montage.
- Tolérance de position : Définit une zone admissible dans laquelle l'emplacement réel d'une caractéristique peut varier par rapport à des références spécifiées, généralement appliquée aux schémas de perçage et autres caractéristiques localisées.
Analyse de surface et de caractéristiques
Au-delà des dimensions de base et des spécifications GD&T, les machines à mesurer tridimensionnelles (MMT) mesurent des caractéristiques plus complexes, notamment les angles entre les surfaces, la largeur et l'emplacement des fentes, et les contours complexes où la géométrie de la pièce est comparée point par point à un modèle de surface CAO plutôt qu'à de simples primitives géométriques.
Exemple
La mesure de l'emplacement et du diamètre des trous de boulons sur une pièce automobile usinée CNC illustre la complémentarité de ces deux types de mesures. La machine à mesurer tridimensionnelle (MMT) vérifie le diamètre de chaque trou pour confirmer qu'il accepte la fixation spécifiée, contrôle la position de chaque trou par rapport aux points de référence de montage de la pièce afin d'assurer un alignement correct avec l'assemblage, et peut également vérifier la perpendicularité de l'axe du trou par rapport à la surface de montage pour garantir un positionnement correct de la fixation sans induire de contraintes de flexion.
Types de machines à mesurer tridimensionnelles utilisées dans la fabrication CNC
Les différentes architectures de machines à mesurer tridimensionnelles (MMT) sont adaptées à différentes dimensions de pièces, géométries et environnements d'inspection. Le choix du type de machine approprié dépend des pièces produites et du flux de travail d'inspection requis.
MMT pont
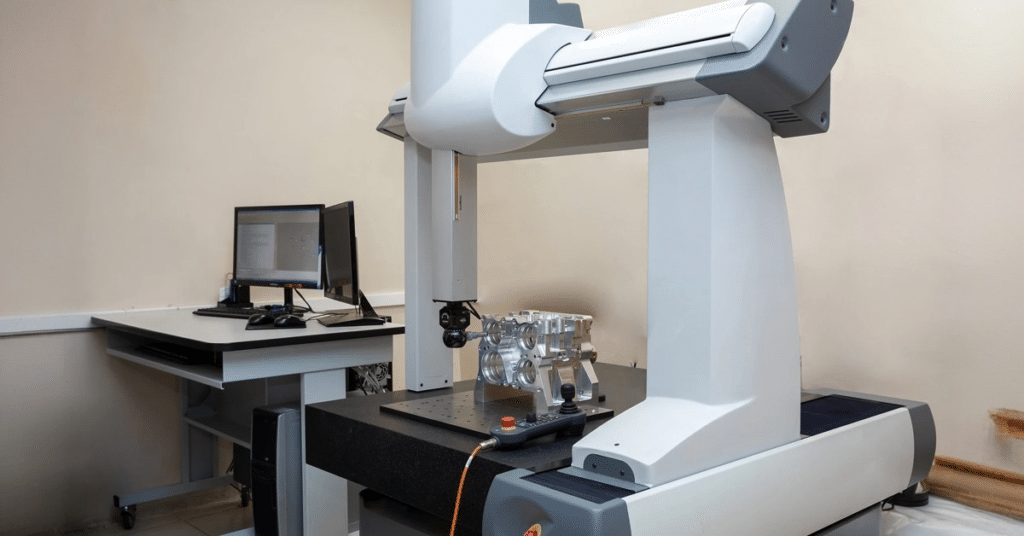
La machine à mesurer tridimensionnelle à pont est la configuration la plus courante en fabrication de précision. Elle est dotée d'une structure à pont mobile qui enjambe la table de mesure et supporte l'ensemble de l'axe vertical Z. Cette conception offre une excellente rigidité et une grande précision, ce qui en fait le choix standard pour les composants usinés avec précision dans la plupart des industries [5].
CMM cantilever
Les machines à mesurer tridimensionnelles (MMT) à bras cantilever supportent le bras de mesure d'un seul côté, laissant l'avant et les côtés de la table de mesure dégagés pour faciliter le chargement et l'accès aux pièces. Cette configuration est bien adaptée aux petites pièces et aux applications où les changements fréquents de pièces rendent l'accès facile primordial, même si la structure à bras cantilever offre une rigidité légèrement inférieure à celle d'une conception à pont pour les grandes dimensions.
CMM à portique
Les machines à mesurer tridimensionnelles à portique sont des machines de grande taille supportées par des colonnes fixées au sol, conçues pour mesurer de grandes pièces usinées CNC telles que des structures de carrosserie automobile, de grandes pièces moulées ou des composants structurels aérospatiaux qui ne rentreraient pas dans le volume de mesure d'une machine à pont ou à bras cantilever standard.
Systèmes de MMT portables et de bras articulés
Les machines à mesurer tridimensionnelles (MMT) portables, notamment les systèmes de mesure à bras articulé, permettent d'effectuer le contrôle directement sur la machine-outil ou en atelier, sans avoir à transporter la pièce dans une salle de métrologie dédiée. Ces systèmes offrent une grande flexibilité pour les pièces de grande taille ou fixes et permettent le contrôle en cours de production, bien qu'avec une précision généralement légèrement inférieure à celle d'une MMT à pont fixe en environnement contrôlé [6].
Exemples d'applications
- Équipement médical: Les machines à mesurer tridimensionnelles de type pont vérifient les tolérances strictes requises pour les instruments chirurgicaux et les composants de dispositifs implantables.
- Composants aérospatiaux : Les machines de mesure tridimensionnelles (MMT) à pont et à portique permettent d'inspecter tout, des petits supports de précision aux grands assemblages structurels.
- Pièces automobiles: Les machines à mesurer tridimensionnelles à pont sont la norme pour les composants de moteurs et de transmissions, tandis que les systèmes à portique prennent en charge les panneaux de carrosserie et les grandes pièces structurelles.
- Composants de machines industrielles : Les machines à mesurer tridimensionnelles (MMT) à bras cantilever et à pont vérifient les carters de boîtes de vitesses, les arbres et les structures de montage dans l'ensemble du secteur manufacturier industriel.
Avantages du contrôle par machine à mesurer tridimensionnelle (MMT) pour les pièces CNC
L'adoption du contrôle par machine à mesurer tridimensionnelle (MMT) dans la fabrication de précision présente des avantages mesurables par rapport aux méthodes d'inspection manuelles, tant en termes de qualité des pièces que d'efficacité globale de la production.
Précision et cohérence améliorées
La mesure par machine à mesurer tridimensionnelle (MMT) élimine la variabilité liée à l'opérateur inhérente à la mesure manuelle avec des pieds à coulisse, des micromètres et des jauges. Un même programme d'inspection produit des résultats cohérents quel que soit l'opérateur qui l'exécute, supprimant ainsi une source importante d'incertitude de mesure dans le processus de contrôle qualité [7].
Contrôle qualité plus rapide
Les routines d'inspection automatisées mesurent des dizaines, voire des centaines de caractéristiques en une seule exécution de programme, bien plus rapidement qu'un contrôle manuel de chaque dimension à l'aide d'outils manuels. Ce gain de vitesse est particulièrement important pour les pièces à géométrie complexe ou comportant de nombreuses caractéristiques critiques.
Réduction des rebuts et des reprises
La détection précoce des problèmes dimensionnels grâce à l'inspection par machine à mesurer tridimensionnelle (MMT), en particulier lorsqu'elle est intégrée aux routines d'inspection en cours de production ou du premier article, permet aux fabricants d'identifier et de corriger les problèmes d'usinage avant qu'un lot entier ne soit produit hors tolérance, réduisant ainsi considérablement les taux de rebut et les coûts de retouche.
Meilleure optimisation des processus
Les données CMM collectées tout au long d'une production révèlent des tendances qui mettent en évidence des problèmes de processus sous-jacents, comme une dérive dimensionnelle progressive indiquant l'usure des outils, ou des écarts récurrents signalant une erreur de montage ou de programmation. Ces données permettent une amélioration continue des processus, au-delà d'un simple contrôle de conformité.
Traçabilité et documentation
Les rapports d'inspection générés par le logiciel CMM fournissent un enregistrement de qualité documenté pour chaque pièce ou lot, soutenant les accords de qualité avec les clients, la conformité réglementaire et les exigences d'audit dans les industries réglementées telles que l'aérospatiale et la fabrication de dispositifs médicaux.
Exemple
L'utilisation des rapports de mesure tridimensionnelle (MMT) pour identifier l'usure des outils à l'origine des trous surdimensionnés lors de la production CNC illustre clairement les avantages de l'optimisation du processus. Si une série de rapports d'inspection révèle que les diamètres des trous tendent progressivement vers la limite supérieure de tolérance sur plusieurs pièces successives, ce phénomène indique directement une usure des plaquettes lors de l'alésage ou du perçage. L'équipe de production peut ainsi planifier un changement d'outil avant que les pièces ne dépassent les tolérances, au lieu de découvrir le problème seulement après la production de pièces défectueuses.
Défis courants et meilleures pratiques en matière d'inspection par machine à mesurer tridimensionnelle
Malgré sa précision, l'inspection par machine à mesurer tridimensionnelle (MMT) n'est pas exempte d'erreurs. Comprendre les sources courantes d'incertitude de mesure et les pratiques permettant de les atténuer est essentiel pour obtenir des résultats d'inspection fiables.
Défis communs
- Installation inadéquate : Une pièce qui n'est pas correctement fixée ou qui est déformée par les forces de serrage pendant la mesure produira des résultats inexacts qui ne reflètent pas sa véritable géométrie à l'état libre.
- Variation de température: Mesurer une pièce avant qu'elle ne se soit stabilisée à la température de la salle d'inspection introduit une erreur de dilatation thermique, particulièrement importante pour les pièces de grande taille ou les tolérances serrées.
- Problèmes d'accessibilité des sondes : Les cavités profondes, les caractéristiques internes ou les géométries complexes peuvent être difficiles, voire impossibles à atteindre pour une sonde standard, ce qui nécessite des configurations de sonde spécialisées ou des stratégies de mesure alternatives.
- Géométries complexes : Les surfaces sculptées et les contours libres nécessitent des techniques de numérisation de nuages de points et de comparaison de surfaces plus complexes que les simples mesures basées sur les caractéristiques. [8].
Pratiques d'excellence
- Étalonnage régulier des MMT : Les machines doivent être étalonnées selon un calendrier défini, à l'aide d'artefacts de référence certifiés, afin de garantir que la précision des mesures reste conforme aux performances spécifiées de la machine au fil du temps.
- Préparation adéquate des pièces : Des procédures de nettoyage et de stabilisation de la température rigoureuses doivent être appliquées avant chaque cycle d'inspection, en particulier pour les composants à tolérances serrées.
- Procédures d'inspection uniformes : L'utilisation de programmes d'inspection documentés et reproductibles plutôt que de mesures manuelles ponctuelles garantit que les résultats sont comparables entre les opérateurs, les équipes et les périodes.
- Formation opérateur : Le choix approprié des techniques de fixation, la sélection des sondes et le développement des programmes nécessitent un personnel formé qui maîtrise à la fois le logiciel de la machine à mesurer tridimensionnelle et les principes de métrologie qui sous-tendent les mesures précises.
- Intégration aux flux de travail CAO/FAO : Lier directement les programmes d'inspection CMM au modèle CAO de la pièce simplifie la création des programmes et garantit que les critères d'inspection restent synchronisés avec les modifications de conception.
Conclusion
L'inspection par machine à mesurer tridimensionnelle (MMT) est devenue la méthode standard pour vérifier la conformité dimensionnelle et géométrique des pièces usinées par commande numérique (CNC), offrant un niveau de précision et de documentation inégalé par les méthodes d'inspection manuelles. Des dimensions linéaires de base aux spécifications géométriques et dimensionnelles complexes, en passant par les comparaisons de surfaces de forme libre, les MMT offrent aux fabricants un moyen objectif et reproductible de confirmer qu'une pièce est conforme à sa conception avant sa livraison au client.
Les avantages vont bien au-delà d'une simple vérification de conformité. Une précision accrue, des cycles d'inspection plus rapides, une réduction des rebuts et une meilleure compréhension des processus grâce à l'analyse des tendances contribuent tous à de meilleurs résultats de fabrication sur le long terme. Pour toute entreprise produisant des composants CNC de précision, notamment dans des secteurs réglementés comme l'aérospatiale et les dispositifs médicaux, l'inspection par machine à mesurer tridimensionnelle (MMT) n'est pas une étape qualité optionnelle, mais un élément essentiel pour garantir la fiabilité des pièces dans leur application prévue.
Références
Alsoufi, MS, Bawazeer, SA, Alhazmi, MW, Hijji, HH, Alhazmi, H., et Alqurashi, HF (2025). Précision dimensionnelle et variabilité de mesure des pièces usinées par commande numérique (CNC) : étude de cinq matériaux à l’aide de pieds à coulisse numériques et de machines à mesurer tridimensionnelles. Materials , 18 (12), 2728. https://doi.org/10.3390/ma18122728
Cho, N., et Tu, J. (2001). Modélisation de la circularité des pièces usinées pour l'analyse des tolérances. Precision Engineering , 25 (1), 35-47. https://doi.org/10.1016/s0141-6359(00)00053-2
Mantel, MR (s.d.). Machines à mesurer tridimensionnelles : un outil d’inspection moderne en production . Digital Commons @ NJIT. https://digitalcommons.njit.edu/theses/1246?utm_source=digitalcommons.njit.edu%2Ftheses%2F1246&utm_medium=PDF&utm_campaign=PDFCoverPages
Mian, NS, Fletcher, S. et Longstaff, A. (2018). Réduction du délai entre l'usinage et la mesure grâce à l'analyse par éléments finis pour la prédiction des effets transitoires thermiques sur la mesure par machine à mesurer tridimensionnelle. Measurement , 135 , 260-277. https://doi.org/10.1016/j.measurement.2018.11.034
Samelova, V., Marek, T., Jelinek, A., Jankovych, R., Maradova, K. et Holub, M. (2024). Étude de cas sur l'évaluation des capacités et de l'applicabilité d'une machine de mesure tridimensionnelle à bras articulé et d'un palpeur à déclenchement tactile pour la mesure sur machine. Machines , 12 (12), 841. https://doi.org/10.3390/machines12120841
Xia, G. (23 février 2026). Machine à mesurer tridimensionnelle (MMT) : types, principes de fonctionnement, précision et applications . Rapid-Protos. https://www.rapid-protos.com/coordinate-measuring-machine/
Zeng, S., Wan, X., Li, W., Yin, Z. et Xiong, Y. (2012). Nouvelle approche de la conception de dispositifs de fixation pour la réduction des vibrations d'usinage de pièces flexibles. International Journal of Machine Tools and Manufacture , 58 , 29-43. https://doi.org/10.1016/j.ijmachtools.2012.02.008




