Pourquoi le sens de la force de coupe est plus important que la préférence de fraisage
Le choix entre le fraisage en avalant et le fraisage conventionnel doit reposer sur la maîtrise de l'effort de coupe, et non sur l'habitude. Ce choix dépend de la rigidité de la machine, du jeu, de la résistance du montage, de l'engagement de l'outil, du comportement du matériau, des exigences de finition de surface et des risques liés à l'inspection.
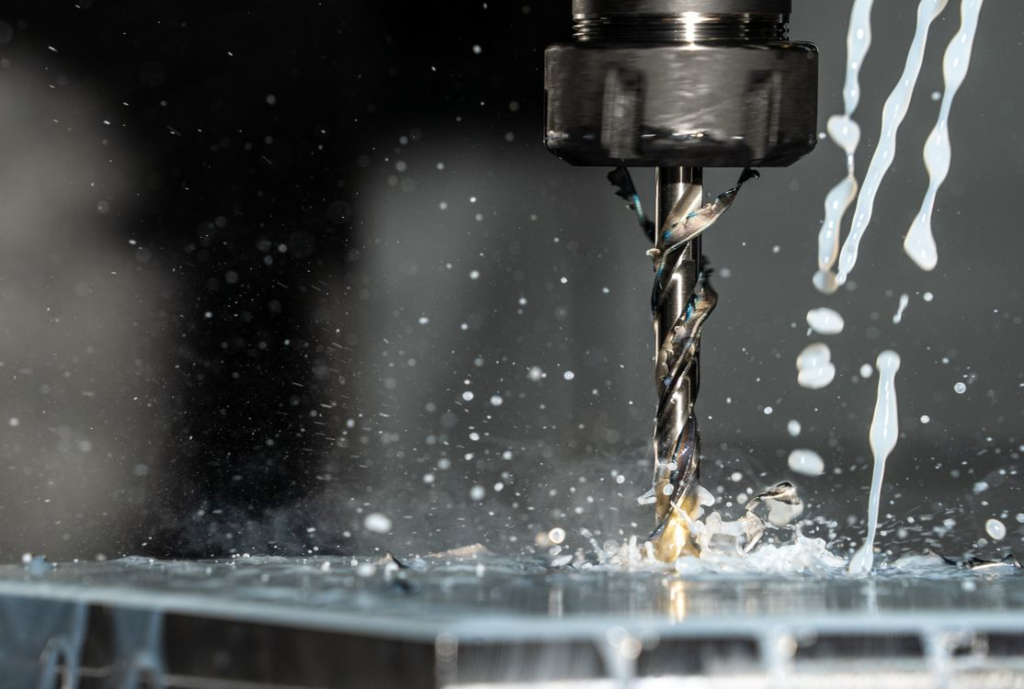
En fraisage en avalant, la fraise tourne globalement dans le même sens que l'avance dans la zone de coupe. En fraisage conventionnel, la fraise tourne dans le sens inverse de l'avance. Cette différence influe sur l'épaisseur du copeau, la direction de la force de coupe, la génération de chaleur, l'usure de l'outil, la formation de bavures et la stabilité de la pièce. [ 2 ]
Pour BaiChuan Precision Manufacturing, la question d'ingénierie centrale n'est pas « Quelle méthode est la meilleure ? » La question pertinente est : quelle direction de fraisage permet de contrôler au mieux la force, la rigidité, la qualité de surface et le risque dimensionnel pour cette pièce spécifique ?
La stratégie de fraisage la plus efficace est celle qui maintient la fraise, le dispositif de fixation, la machine et la pièce à usiner stables sous l'effet des forces de coupe réelles.
Comment la formation des copeaux modifie l'état de surface, la durée de vie de l'outil et la stabilité de coupe
La formation des copeaux modifie l'état de surface, la durée de vie de l'outil et la stabilité de coupe, car le fraisage en opposition et le fraisage conventionnel sollicitent différemment l'arête de coupe. Les manuels de coupe des métaux expliquent que l'épaisseur des copeaux, la force de coupe, la chaleur et l'engagement de l'outil déterminent les performances d'usinage. [ 1 ]
Le fraisage en avalant commence par un copeau plus épais et se termine par un copeau plus fin. Le fraisage conventionnel, quant à lui, commence par un copeau très fin et se termine par un copeau plus épais. Cette différence influe sur le frottement, la chaleur, l'usure des arêtes et l'intégrité de la surface.
Pourquoi le fraisage en avalant commence par une épaisseur de copeau maximale
Le fraisage en avalant commence avec une épaisseur de copeau maximale car l'outil de coupe pénètre plus agressivement dans la matière à l'entrée et à la sortie lorsque l'épaisseur du copeau diminue. Ceci réduit souvent le frottement et améliore l'évacuation des copeaux lorsque la machine et le dispositif de fixation sont rigides.
Sur les machines CNC modernes, le fraisage en avalant est généralement privilégié pour les passes de finition car il permet d'obtenir des surfaces plus nettes et de réduire le frottement au niveau de l'arête de coupe. Il contribue également à limiter l'échauffement au point d'entrée par rapport au fraisage conventionnel.
Cependant, le fraisage en avalant peut entraîner l'outil de coupe ou la pièce dans la zone de coupe. En cas de jeu, de fixation insuffisante ou d'engagement excessif de l'outil, le fraisage en avalant peut engendrer des erreurs dimensionnelles ou endommager l'outil.
Pourquoi le fraisage conventionnel commence par une épaisseur de copeaux minimale
Le fraisage conventionnel commence par une épaisseur de copeau minimale car l'arête de coupe frotte avant de former un copeau complet. Cela crée davantage de friction et de chaleur au début de la coupe.
Ce frottement peut accentuer l'arête rapportée dans les matériaux ductiles comme l'aluminium. Il peut également aggraver l'usure de l'outil et la finition de surface si la passe est trop légère ou si l'évacuation des copeaux est insuffisante.
Le fraisage conventionnel reste utile en cas de risque de jeu, lorsque la surface de la pièce est irrégulière ou lorsque le montage n'est pas suffisamment stable pour le fraisage en avalant. Il peut offrir un meilleur contrôle lors de certaines opérations d'ébauche.
Quelle méthode permet d'obtenir une meilleure finition de surface dans des conditions contrôlées ?
Le fraisage en avalant permet généralement d'obtenir un meilleur état de surface dans des conditions CNC contrôlées, car il réduit le frottement et améliore l'évacuation des copeaux. C'est pourquoi il est souvent utilisé pour les passes finales sur l'aluminium, les faces de précision, les surfaces esthétiques et les profils à tolérances serrées. [ 6 ]
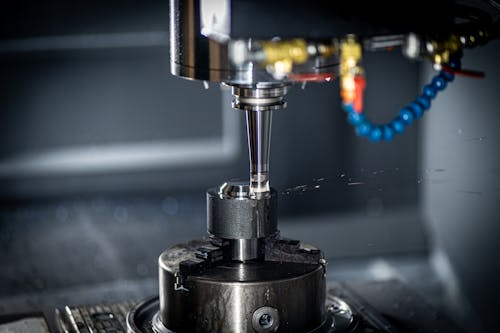
Le fraisage conventionnel peut produire des marques d'outil plus visibles car l'arête de coupe frotte avant de couper. Il peut également projeter les copeaux devant l'outil, augmentant ainsi le nombre de retouches et les dommages de surface.
| Facteur de fraisage | Montée Fraisage | Fraisage conventionnel |
| Épaisseur des copeaux | Épais à fin | De fin à épais |
| Tendance au frottement | Diminuer lorsque stable | Plus élevé à l'entrée |
| État de surface | Souvent, de meilleurs résultats sur les machines CNC rigides. | Souvent plus rugueux en cas de frottement |
| Risque de réaction négative | Plus élevé sur les machines lâches | Réduire sur les machines sujettes au jeu mécanique |
| Chargement d'outils | Peut se garer dans la coupe | Force de résistance accrue |
| Meilleure utilisation | Finition stable et réglages CNC contrôlés | Ébauche, machines manuelles, stock instable |
Quand la rigidité de la machine détermine la stratégie de fraisage appropriée
La rigidité de la machine détermine la stratégie de fraisage appropriée, car la force de coupe doit être maîtrisée par la structure de la machine, l'entraînement des axes, la broche, le porte-outil et le dispositif de fixation. Une méthode efficace sur un centre d'usinage CNC rigide peut s'avérer risquée sur une machine usée ou sujette au jeu.
Le fraisage en avalant dépend fortement de la précision du contrôle. Si la table, l'axe ou l'outil peuvent se déplacer de manière inattendue, la fraise risque de se bloquer sur la pièce. Le fraisage conventionnel est souvent plus sûr en présence de jeu ou de souplesse.
Pourquoi le jeu peut transformer le fraisage en avalant en un problème de qualité
Le jeu mécanique peut engendrer des problèmes de qualité lors du fraisage en avalant, car la force d'usinage peut déplacer la table ou la pièce dans le sens d'avance. Si la machine présente du jeu, la fraise peut avancer plus vite que prévu.
Cela engendre des blocages d'outils, un mauvais état de surface, des erreurs dimensionnelles et des risques d'endommagement des pièces. Les fraiseuses manuelles sont particulièrement vulnérables car le jeu n'est pas contrôlé de la même manière par la servocommande CNC.
Les guides de sécurité des ateliers universitaires mettent souvent en garde contre le fraisage en avalant sur machines manuelles, sauf si les conditions sont parfaitement maîtrisées. Le problème n'est pas que le fraisage en avalant soit une mauvaise technique, mais qu'il exige une maîtrise parfaite de la machine. [ 4 ]
Comment les machines CNC modernes ont changé la décision d'ascension par rapport à l'ascension conventionnelle
Les machines CNC modernes ont modifié le choix entre le fraisage en avalant et le fraisage conventionnel, car les vis à billes, la commande par servomoteur, la rigidité de la broche et le positionnement en boucle fermée réduisent le risque de jeu. Cela rend le fraisage en avalant pratique pour de nombreuses opérations de finition et de production. [ 3 ]
Les machines CNC permettent une avance plus régulière, un engagement contrôlé et des trajectoires d'outil répétables. Cela permet aux programmeurs d'utiliser le fraisage en avalant pour une meilleure finition et une durée de vie de l'outil accrue lorsque la configuration est stable.
Néanmoins, l'âge et l'état de la machine sont importants. Une broche usée, un axe desserré, un bridage insuffisant ou un dépassement excessif de l'outil peuvent rendre le fraisage en avalant instable, même sur des machines à commande numérique.
Quelles conditions machine doivent être évaluées avant de sélectionner une direction de trajectoire d'outil ?
Les conditions de la machine à évaluer comprennent le jeu, l'état de la broche, la précision des axes, l'usure, la rigidité du porte-outil et l'historique des vibrations. Le sens de fraisage ne doit pas être choisi avant d'avoir une vision claire de l'état de la machine.
| État de la machine | Pourquoi ça compte | Risque lié à la direction de fraisage |
| Contrecoup de l'axe | Permet un mouvement incontrôlé | Tirage de fraisage en montée |
| Broche usée | Augmente les vibrations | mauvaise finition et usure des outils |
| Porte-outil faible | Réduit la rigidité | Déviation et bavardage |
| Mauvaise précision des axes | Décale la position de la trajectoire d'outil | Erreur dimensionnelle |
| Vibrations de la machine | Affecte la finition de surface | Marques de broutage |
| Machine ancienne/manuelle | Contrôle de l'alimentation réduit | Risques liés à la sécurité du fraisage en montée |
Comment la force de maintien de la pièce influence les performances de fraisage
La résistance du dispositif de fixation influe sur les performances de fraisage, car celui-ci doit résister aux forces de coupe exercées dans la direction choisie. Un dispositif de fixation trop faible peut entraîner des mouvements, des vibrations, un soulèvement ou une déformation de la pièce.
Une trajectoire d'outil correcte en FAO peut échouer si la pièce n'est pas fixée selon la trajectoire de charge appropriée. Le dispositif de fixation doit soutenir la pièce à usiner dans le sens opposé à la force de coupe.
Pourquoi un montage défectueux peut provoquer le mouvement des pièces lors du fraisage en avalant
Un bridage insuffisant peut entraîner un déplacement de la pièce lors du fraisage en avalant, car la fraise risque d'entraîner la pièce dans la zone de coupe. Si la direction de serrage, la surface d'appui ou le système de positionnement sont défectueux, la pièce peut se déplacer pendant l'usinage.
Ce phénomène est fréquent pour les plaques minces, les petites pièces, les pièces hautes, les pièces moulées et les composants dont la zone de serrage est limitée. Le mouvement peut être suffisamment faible pour éviter tout dommage apparent, mais suffisamment important pour entraîner un dépassement des tolérances de rupture.
Les mesures correctives comprennent un serrage plus fort, un support amélioré, un engagement radial réduit, une force de coupe plus faible et une modification de la direction de la trajectoire de l'outil.
Quand le fraisage conventionnel offre une meilleure stabilité de processus
Le fraisage conventionnel offre une meilleure stabilité de processus en présence de matière brute, de supports limités, de calamine, de défauts de fonderie ou d'incertitudes liées au montage. Il peut réduire la tendance de l'outil de coupe à s'enfoncer dans la pièce.
Cette technique peut s'avérer utile lors de l'ébauche, notamment avant que la pièce ne dispose de surfaces de référence stables. Une fois l'ébauche et le bridage améliorés, le fraisage en avalant peut être utilisé pour les passes de finition.
Le procédé le plus performant utilise souvent les deux méthodes : le fraisage conventionnel, où le contrôle est nécessaire lors de l’ébauche, et le fraisage en avalant, où la qualité de surface est nécessaire lors de la finition.
Comment la conception des équipements influence le contrôle de la force de coupe
La conception du dispositif de fixation influe sur le contrôle de la force de coupe en déterminant la façon dont la pièce résiste à la charge de l'outil. L'orientation des brides, les points d'appui, les patins de repos, les goupilles de positionnement et la pression de l'étau affectent tous la stabilité.
Il est important, dans la mesure du possible, de maintenir la pièce à proximité de la zone de coupe à l'aide d'un dispositif de fixation. Les zones non soutenues risquent de vibrer, de se déformer ou de se déplacer. Ceci est particulièrement important pour les parois fines, les cavités et les pièces longues.
| Problème de fixation | Mode de défaillance | Correction |
| La charge de serrage n'est pas alignée avec la force. | quart de travail à temps partiel | Réorienter les brides ou la trajectoire d'outil |
| Fonctionnalité mince non prise en charge | Bavardage ou déviation | Ajouter la prise en charge d'une machine par étapes |
| Surface de localisation faible | Mouvement de référence | Améliorer la géométrie de localisation |
| Pression excessive de l'étau | Distorsion partielle | Utilisez un serrage équilibré |
| Accès difficile | Exigence d'outillage longue | Repenser le dispositif ou la séquence d'opérations |
Pourquoi les parois minces et les éléments légers réagissent-ils différemment au sens d'usinage ?
Les parois minces et les éléments légers réagissent différemment au sens d'usinage, car les forces de coupe peuvent déformer le matériau non soutenu. La méthode d'usinage influe sur l'application de la force sur la paroi : elle peut la pousser contre le support, l'en éloigner ou la mettre en vibration.
C'est un problème majeur pour les supports aérospatiaux, les boîtiers électroniques, les dissipateurs thermiques et les composants légers en aluminium. Une paroi peut passer la validation CAO mais se rompre à l'usinage en raison de la direction de la force.
Comment les forces de coupe affectent la déformation des parois minces
Les forces de coupe influent sur la déformation des parois minces en poussant ou en tirant la matière lors de l'engagement. Les parois minces ayant une faible rigidité, elles peuvent fléchir sous l'effet de l'outil de coupe puis reprendre leur forme initiale.
Cela engendre des variations d'épaisseur de paroi, un défaut de rectitude, une conicité, des marques de vibration et des problèmes de finition de surface. Dans les cas les plus graves, la pièce peut réussir les contrôles en cours de fabrication lorsqu'elle est bridée, mais échouer à l'inspection finale après desserrage.
Le sens de fraisage doit être choisi en fonction du support mural. L'objectif est de charger le mur dans la direction qui minimise les mouvements.
Quel sens de fraisage favorise le mieux la stabilité du mur ?
Le sens de fraisage qui favorise la stabilité de la paroi dépend de l'engagement de l'outil, de la géométrie de la paroi et du dispositif de fixation. Il n'existe pas de solution universelle pour toutes les pièces à parois minces.
Le fraisage en avalant peut améliorer la finition si la paroi est soutenue et que l'engagement de l'outil est contrôlé. Le fraisage conventionnel peut être plus sûr si les forces d'avalant risquent d'entraîner la paroi ou la pièce vers la fraise.
Pour les parois minces critiques, les programmeurs laissent souvent une finition brute, ébauchent uniformément les deux faces, réduisent l'engagement radial, utilisent des outils tranchants et finissent dans la direction qui produit la plus faible déviation mesurée.
Exemple aérospatial : Support en aluminium à poches avec exigences de tolérance d'épaisseur de paroi strictes
Les supports en aluminium à poches utilisés dans l'aérospatiale comportent souvent de fines nervures et des poches d'allègement. Ces conceptions permettent de réduire la masse, mais rendent le sens d'usinage plus important.
Si le fraisage en avalant arrache une paroi mince de son support, son épaisseur risque d'être compromise. Si le fraisage conventionnel frotte et chauffe la paroi, la finition et le contrôle dimensionnel peuvent s'en trouver affectés. Un procédé approprié doit maîtriser la force de coupe, la séquence d'ébauche, le support et le contrôle.
Pour les pièces aérospatiales légères, le sens d'usinage n'est pas une préférence de programmation. Il fait partie de la stratégie de contrôle dimensionnel.
Comment les propriétés des matériaux influencent la décision d'escalade par rapport à une méthode conventionnelle
Les propriétés des matériaux influencent le choix entre une coupe en montée et une coupe conventionnelle, car l'aluminium, l'acier inoxydable, le titane et les matériaux moulés réagissent différemment sous l'effet des forces de coupe. La formation des copeaux, la génération de chaleur, l'usure de l'outil et l'arrachement de la surface dépendent tous de la réponse du matériau.
Une stratégie qui donne d'excellents résultats avec l'aluminium 6061 peut ne pas se comporter de la même manière avec le titane ou la fonte.
Pourquoi l'aluminium, l'acier inoxydable, le titane et les matériaux moulés se comportent-ils différemment ?
L'aluminium est ductile et peut présenter des arêtes rapportées si le frottement et la chaleur ne sont pas maîtrisés. Le fraisage en avalant permet souvent d'obtenir des finitions plus nettes sur l'aluminium lorsque le dispositif est rigide.
L'acier inoxydable génère davantage de chaleur et peut s'écrouir en cas de mauvaises conditions de coupe. Le titane retient la chaleur près de la zone de coupe et exige une utilisation précise de l'outil. Les matériaux moulés peuvent présenter des couches externes dures, de la calamine ou des conditions de coupe irrégulières.
Il convient d'examiner le comportement du matériau avant de choisir le sens de fraisage, la géométrie de la fraise, l'avance par dent, le liquide de refroidissement et la stratégie d'engagement.
Lorsque les bords renforcés et les bavures de matériaux deviennent des risques majeurs
L'accumulation de matière et les bavures constituent des risques majeurs lorsque le matériau ductile frotte au lieu d'être coupé proprement. Le fraisage conventionnel peut accroître ce risque dès l'entrée en coupe, car l'épaisseur du copeau est initialement quasi nulle.
Cela peut engendrer des déchirures superficielles, une finition médiocre, des dépôts sur les arêtes de coupe et des variations dimensionnelles. Les pièces en aluminium comportant des surfaces d'aspect ou d'étanchéité sont particulièrement sensibles.
Le fraisage en avalant peut réduire le frottement sur les machines stables, mais l'outil doit rester affûté et la charge de copeaux doit être suffisamment élevée pour couper plutôt que polir.
Pourquoi les couches superficielles dures et le tartre favorisent parfois le fraisage conventionnel
La présence de couches superficielles dures et de calamine favorise parfois le fraisage conventionnel lors de l'ébauche, car le fraisage en avalant peut impacter l'arête de coupe dès l'épaisseur maximale du copeau. Ceci peut endommager les outils lors de l'usinage de peaux moulées, de barres oxydées ou de matériaux forgés irréguliers.
Le fraisage conventionnel permet une entrée en coupe plus progressive. Une fois la surface rugueuse éliminée, le fraisage en avalant peut être utilisé pour la finition.
Cette approche est courante lorsque l'état du stock est incertain ou lorsque la première opération doit créer des surfaces de référence stables.
Comment l'usure des outils et la durée de vie des fraises évoluent en fonction du sens de fraisage
L'usure et la durée de vie des outils varient selon le sens de fraisage, car l'épaisseur des copeaux, le frottement, la chaleur et la charge sur l'arête de coupe diffèrent. La théorie de la coupe des métaux établit un lien entre l'usure des outils et la température de coupe, le contact avec l'arête, la charge et le comportement du matériau.
L'usure de l'outil modifie également les performances en fraisage en opposition et en fraisage conventionnel. Une trajectoire d'outil conçue pour un outil affûté peut donner de mauvais résultats une fois l'usure de l'arête de coupe installée.
Quelle stratégie de coupe réduit les frottements et l'usure des bords ?
Le fraisage en avalant réduit souvent le frottement et l'usure des arêtes sur les machines CNC rigides, car la fraise commence avec un copeau important et sort avec un copeau plus fin. Cela permet de réduire la chaleur à l'entrée et d'améliorer l'état de surface.
Le fraisage conventionnel peut accentuer le frottement en début de coupe. Si la charge de copeaux est trop faible, l'outil de coupe risque de glisser avant la coupe, ce qui augmente la chaleur et l'usure.
Cependant, en fraisage en avalant instable, l'outil peut s'ébrécher si l'engagement est trop agressif. La durée de vie de l'outil dépend de l'ensemble du système, et non uniquement du sens de fraisage.
Comment les outils usés se comportent différemment en fraisage en montée et en fraisage conventionnel
Les outils usés se comportent différemment car leurs arêtes de coupe s'émoussent et nécessitent une force accrue. Le fraisage conventionnel peut engendrer un frottement plus important avec une arête émoussée. Le fraisage en avalant peut devenir plus instable si l'outil est soumis à une charge de coupe plus élevée. [ 5 ]
Un outil usé peut engendrer des vibrations, des bavures, une finition médiocre et des dérives dimensionnelles. Un contrôle peut révéler des défauts de surface avant même l'apparition d'une défaillance dimensionnelle.
Les données relatives à l'usure des outils doivent être analysées en parallèle des données de rugosité de surface et des rapports dimensionnels. Cela permet d'établir un lien entre les modifications apportées au processus et la qualité des pièces.
Pourquoi les poches profondes et les outils longs créent des risques supplémentaires lors du fraisage
Les cavités profondes et les outils longs engendrent des risques supplémentaires lors du fraisage, car le dépassement de l'outil augmente la déformation. La direction du fraisage modifie l'apparence de cette déformation sur les parois, le sol et les angles. [ 7 ]
Un outil long peut se courber sous l'effet de la force de coupe, ce qui entraîne une conicité, des vibrations, une mauvaise finition et des défauts de tolérance. Ce problème est fréquent dans les moules, les boîtiers, les cavités, les enceintes et les corps de vannes.
Comment la déformation de l'outil évolue lors de l'usinage de poches profondes
La déformation de l'outil augmente avec sa longueur. Une fraise longue se comporte moins rigidement qu'une fraise courte, notamment en cas d'engagement radial important.
En fraisage en avalant, la traction de l'outil peut affecter la précision de paroi si l'outil et la pièce ne sont pas stables. En fraisage conventionnel, le frottement et la chaleur peuvent dégrader l'état de finition et accélérer l'usure de l'outil.
L'usinage de poches profondes doit utiliser un engagement radial réduit, un ébauche par étapes, une évacuation adéquate des copeaux et des passes de finition minimisant la force.
Quelle stratégie de fraisage permet de mieux contrôler les opérations de coupe à longue portée ?
La meilleure stratégie de fraisage pour les opérations de grande portée dépend de la rigidité de l'outil, du support de paroi, de l'engagement et des exigences de surface. Le fraisage en opposition est souvent privilégié pour la finition lorsque la rigidité est suffisante. Le fraisage conventionnel peut s'avérer utile pour l'ébauche ou lorsque le risque d'arrachement est élevé.
Les programmeurs doivent éviter d'appliquer la même méthode à toutes les parois d'une poche profonde. Les parois opposées peuvent réagir différemment en raison du changement de direction de la force de coupe.
Comment les résultats d'inspection révèlent les problèmes du processus de fraisage
Les résultats d'inspection révèlent les problèmes liés au processus de fraisage, car les défauts se manifestent souvent par des marques de surface, une orientation des bavures, une conicité, des variations d'épaisseur, des vibrations ou une rugosité irrégulière. Le contrôle dimensionnel seul ne permet pas toujours d'expliquer la défaillance de la pièce.
Les ingénieurs qualité doivent relier les résultats d'inspection à la direction de la trajectoire de l'outil, à l'état de l'outil de coupe, au dispositif de maintien de la pièce et au comportement du matériau.
Quels défauts de surface indiquent un sens d'usinage incorrect ?
Les défauts de surface pouvant indiquer une direction de fraisage incorrecte comprennent les marques de vibration, les déchirures, les marques d'avance, les bavures sur les arêtes critiques, la conicité des parois et une finition irrégulière.
Les vibrations peuvent indiquer un support insuffisant, un dépassement excessif de l'outil ou une charge instable sur la fraise. La direction des bavures peut indiquer le point de sortie de la fraise dans le matériau. Les déchirures de surface peuvent indiquer un frottement, un bourrelet ou une mauvaise évacuation des copeaux.
Ces résultats aident les programmeurs à ajuster la direction de fraisage, l'engagement, la vitesse de coupe, l'avance et la sélection de l'outil.
Pourquoi la précision dimensionnelle à elle seule ne révèle pas tout
La précision dimensionnelle à elle seule ne suffit pas, car une pièce peut respecter les dimensions mais ne pas satisfaire aux exigences en matière d'intégrité de surface, de qualité des bords, d'étanchéité ou d'esthétique.
Une surface d'étanchéité présentant des bavures peut fuir même si ses dimensions sont acceptables. Un composant de dispositif médical présentant des bavures peut être refusé lors d'un contrôle de sécurité. Un boîtier électronique présentant des déchirures visibles peut être refusé lors d'un contrôle esthétique.
L'inspection doit comprendre la rugosité de surface, le contrôle des bavures, la qualité des parois et, le cas échéant, un examen fonctionnel de la surface.
Données de fabrication à examiner avant l'approbation du processus
Les données de fabrication doivent être examinées avant l'approbation du procédé, car le sens de fraisage influe sur plusieurs paramètres mesurables. Les rapports de rugosité de surface, les enregistrements d'usure des outils, l'historique des vibrations, les données de la machine à mesurer tridimensionnelle et l'inspection des bavures contribuent tous à valider le procédé.
| Données de fabrication | Ce que ça montre | Processus décisionnel soutenu |
| Rapport sur la rugosité de surface | Qualité de finition | Sélection de la direction de finition |
| enregistrement de l'usure des outils | Défaillance du bord | Réglage de la trajectoire d'outil et de la fraise |
| Analyse des bavardages | Problème de stabilité | Changement de maintien ou d'engagement |
| données sur l'épaisseur de la paroi | Risque de déviation | Stratégie des parois minces |
| Inspection des bavures | Comportement de rupture de bord | Plan de direction et d'ébavurage |
| Inspection dimensionnelle | Tendance de la précision | Approbation du processus |
Exemples industriels où le sens de fraisage détermine le succès de la production
Le sens d'usinage est déterminant pour la réussite de la production dans les secteurs de l'automobile, de l'aérospatiale, du médical, de l'électronique et de la fabrication industrielle, car chaque secteur présente des risques différents. Certains privilégient le temps de cycle, d'autres l'intégrité de surface, la maîtrise des bavures, la stabilité des parois minces ou la durée de vie de l'outil.
Composants automobiles : trouver le juste équilibre entre qualité de surface et vitesse de production
Les composants automobiles tels que les carters de transmission, les composants de batteries pour véhicules électriques et les supports structurels nécessitent un usinage répétable à coût maîtrisé. Le sens d'usinage influe sur l'usure des outils, l'état de surface et la régularité de la production.
Le fraisage en avalant peut être utilisé pour les faces et profils finaux sur les équipements de production rigides. Le fraisage conventionnel peut être utilisé lors de l'ébauche lorsque l'état de la pièce ou les risques liés au montage exigent une méthode plus sûre.
Composants aérospatiaux : Contrôle de la stabilité des parois minces et de l’intégrité des surfaces
Les pièces aérospatiales, telles que les supports légers, les raccords structuraux et les composants en aluminium à poches, présentent souvent des parois minces et des taux d'enlèvement de matière élevés. Le sens d'usinage influe sur la déformation des parois et l'intégrité de la surface.
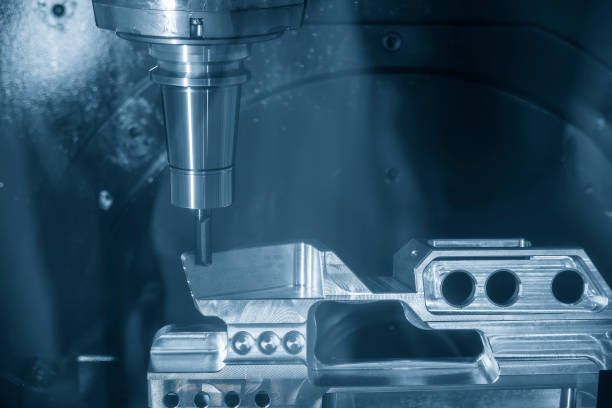
L'usinage aérospatial ne doit pas privilégier le fraisage en avalant uniquement pour son efficacité sur la finition. La rigidité de la pièce, son support, l'engagement de l'outil et les exigences de contrôle doivent guider cette décision.
Composants de dispositifs médicaux : Maîtriser les bavures et obtenir des surfaces de précision
Les composants de dispositifs médicaux, tels que les poignées d'instruments, les outils chirurgicaux, les boîtiers de diagnostic et les dispositifs de précision, nécessitent un contrôle précis des bavures et des surfaces propres. Le sens d'usinage peut modifier l'emplacement des bavures et provoquer des arrachements de surface.
Pour les pièces médicales, le meilleur procédé est celui qui permet d'obtenir des surfaces fiables et un ébavurage aisé. Une surface visuellement propre ne suffit pas si les bords restent dangereux ou difficiles à inspecter.
Composants électroniques : Gestion des dissipateurs thermiques, des boîtiers et des fonctionnalités minces
Les composants électroniques tels que les boîtiers CNC, les boîtiers RF, les dissipateurs thermiques et les ailettes de refroidissement comportent souvent des éléments fins et des surfaces d'aspect esthétique. Le sens d'usinage influe sur les marques d'outil, la déformation des ailettes et l'aspect final.
Le fraisage en avalant est souvent utile pour la finition des surfaces d'aluminium visibles, mais les ailettes des dissipateurs thermiques et les parois minces nécessitent un support précis. La stratégie employée doit garantir la planéité, la qualité de surface et l'ajustement lors de l'assemblage.
Composants d'équipements industriels : réduire l'usure des outils tout en maintenant la précision
Les pièces industrielles telles que les blocs de vannes, les plaques d'outillage, les composants robotiques, les collecteurs et les supports nécessitent souvent des surfaces durables et des alésages précis. Le sens de fraisage influe sur la durée de vie de l'outil et la régularité dimensionnelle.
Les blocs de vannes peuvent nécessiter un ébauche stable et une finition précise. Les plaques d'outillage peuvent nécessiter des faces propres et planes. Les pinces robotisées peuvent comporter des sections minces où la direction de la force de coupe influe sur la précision.
Quels documents techniques faut-il consulter avant de choisir le sens de fraisage ?
Il convient de consulter les dossiers techniques avant de choisir le sens d'usinage, car la trajectoire d'outil doit être compatible avec la fonction, le matériau, les tolérances et les exigences de contrôle de la pièce. Cette décision doit être prise avant la programmation finale et non après la mise au rebut.
Dossiers techniques à examiner
| Dossier d'ingénierie | Pourquoi ça compte |
| Modèle CAO | Affiche les parois, les poches, l'accès et la direction de coupe |
| Dessin de tolérance | Identifie les surfaces et dimensions critiques |
| Spécification du matériau | Prédit la chaleur, le comportement de la puce et le risque d'accumulation sur les bords |
| exigences relatives à la finition de surface | Détermine la stratégie de finition |
| Plan de fixation | Confirme la résistance et le soutien de la force |
| Plan d'inspection | Montre comment le succès du processus sera vérifié |
Données de fabrication à examiner
| Données de fabrication | Pourquoi ça compte |
| Rapport sur les capacités de la machine | Confirme la rigidité et l'état de l'axe |
| Mesure du jeu | Identifie le risque de traction lors du fraisage en montée |
| Historique d'usure des outils | Démontre la durée de vie des bords et le mode de défaillance |
| validation du maintien en place | Confirme la stabilité de la fixation |
| Données de rugosité de surface | Confirme la qualité de la finition |
| Rapports d'inspection | Présente les tendances dimensionnelles et de surface |
Cadre décisionnel : Comment choisir entre le fraisage en montée et le fraisage conventionnel
Le choix entre le fraisage en opposition et le fraisage conventionnel doit reposer sur le contrôle de la force, la rigidité de la machine, la résistance du maintien de la pièce, l'état du matériau, la finition de surface et les résultats du contrôle. Il n'existe pas de solution universelle. [ 8 ]
Utilisez le fraisage en montée lorsque :
Utilisez le fraisage en avalant lorsque la rigidité de la machine est élevée, le maintien de la pièce est stable, la finition de surface est critique, l'évacuation des copeaux est importante et le risque de jeu est faible.
Il est couramment utilisé pour les passes de finition, les profilés en aluminium, le nettoyage des surfaces et la production CNC contrôlée. Il est optimal lorsque l'engagement de l'outil est stable et que la pièce ne peut pas se déplacer sous l'effet de la force de coupe.
Utilisez le fraisage conventionnel lorsque :
Utilisez le fraisage conventionnel lorsque le risque de jeu est présent, que les surfaces des pièces brutes sont rugueuses, que la stabilité de l'installation est limitée ou que le contrôle du processus favorise un engagement plus sûr de l'outil de coupe.
Cette technique peut s'avérer utile pour l'ébauche de surfaces moulées, de pièces oxydées, de pièces instables ou pour les machines manuelles. Elle peut également être bénéfique lorsque le fraisage en avalant engendre des problèmes de traction ou de vibrations.
Questions auxquelles les ingénieurs devraient répondre avant de finaliser les trajectoires d'outils
Avant de finaliser les trajectoires d'outils, les ingénieurs doivent répondre aux questions suivantes :
| Questionne toi | Pourquoi ça compte |
| La machine est-elle rigide ? | Détermine la stabilité du fraisage en montée |
| Le dispositif de fixation est-il stable ? | Empêche le mouvement des pièces |
| Quel est l'état du matériel ? | Contrôle le frottement, l'entartrage, la chaleur et l'usure des outils |
| Quelle finition est requise ? | Détermine la direction finale |
| Y a-t-il des parois minces ? | Stratégie de déviation des commandes |
| Comment cette fonctionnalité sera-t-elle inspectée ? | Valide le choix du processus |
| L'outil dépasse-t-il beaucoup ? | Augmente le risque de déviation |
Questions fréquemment posées
Le fraisage en avalant est-il meilleur que le fraisage conventionnel ?
Le fraisage en avalant est souvent préférable sur les machines CNC rigides lorsque la finition de surface et l'évacuation des copeaux sont importantes. Il n'est cependant pas toujours préférable en cas de jeu, de montage peu précis ou d'instabilité de la pièce présentant un risque d'arrachement.
Quand faut-il utiliser le fraisage conventionnel ?
Le fraisage conventionnel doit être utilisé lorsqu'il existe un risque de jeu, que les surfaces brutes sont rugueuses, que la stabilité de l'installation est limitée ou que le fraisage en avalant provoque un mouvement ou des vibrations de la pièce.
Pourquoi le fraisage en avalant améliore-t-il l'état de surface ?
Le fraisage en avalant améliore souvent l'état de surface car il réduit le frottement et démarre avec un copeau réel au lieu de glisser dans la coupe. Cette technique est optimale sur des machines CNC stables.
Pourquoi le fraisage en avalant est-il risqué sur les machines manuelles ?
Le fraisage en avalant est risqué sur les machines manuelles car le jeu peut permettre à l'outil de coupe d'entraîner la table ou la pièce à usiner dans la coupe, ce qui peut entraîner un blocage de l'outil, des dommages à la pièce ou un mouvement dangereux.
L'influence du matériau sur le fraisage en avalant par rapport au fraisage conventionnel ?
Oui. L'aluminium, l'acier inoxydable, le titane et les matériaux moulés réagissent différemment à la chaleur, à la formation de copeaux, aux arêtes rapportées, à la calamine et à l'usure de l'outil. Le sens de fraisage doit correspondre au comportement du matériau.
Quelle méthode est la plus adaptée aux parois minces ?
La méthode la plus appropriée dépend du type de support mural et de la direction de la force. La stratégie optimale est celle qui minimise la déformation du mur, les vibrations et les dommages superficiels.
Les deux méthodes de fraisage peuvent-elles être utilisées sur une même pièce ?
Oui. Le fraisage conventionnel peut être utilisé pour l'ébauche de pièces instables, tandis que le fraisage en avalant peut être utilisé pour la finition finale de surfaces stables.
Comment les résultats d'inspection aident-ils à choisir le sens de fraisage ?
Les résultats d'inspection révèlent des vibrations, des bavures, une rugosité de surface, une conicité de paroi, des marques d'outil et une dérive dimensionnelle. Ces résultats permettent aux ingénieurs d'ajuster la trajectoire d'outil et les conditions de coupe.
La meilleure stratégie de fraisage est déterminée par le contrôle de la force, et non par l'habitude.
La meilleure stratégie de fraisage dépend de la maîtrise de l'effort, et non des habitudes. Le fraisage en avalant et le fraisage conventionnel sont tous deux efficaces lorsqu'ils sont appliqués à la machine, au matériau, à la configuration et à la caractéristique appropriés.
Le fraisage en avalant est souvent privilégié sur les machines CNC rigides car il permet d'améliorer l'état de surface et de réduire les frottements. Le fraisage conventionnel reste utile lorsque le jeu, la rugosité du matériau, un support limité ou le risque d'arrachement doivent être maîtrisés.
La qualité de surface, la durée de vie des outils, la précision dimensionnelle, la maîtrise des bavures et les performances d'inspection dépendent toutes d'une gestion optimale des forces. Chez BaiChuan Precision Manufacturing, la stratégie adéquate est celle qui réduit les risques de fabrication et de qualité pour la pièce concernée, et non celle choisie par défaut.
Références
- Stephenson, DA, et Agapiou, JS. Théorie et pratique de la découpe des métaux. CRC Press, 2016.
https://www.routledge.com/Metal-Cutting-Theory-and-Practice/Stephenson-Agapiou/p/book/9781466587540 - Kalpakjian, S., et Schmid, SR. Génie et technologie de fabrication. Pearson.
https://www.pearson.com/en-us/subject-catalog/p/manufacturing-engineering-and-technology/P200000003224 - Autodesk / Académie des Titans de la CNC. Principes fondamentaux de l'usinage CNC.
https://academy.titansofcnc.com/files/Fundamentals_of_CNC_Machining.pdf - Université de Californie à Riverside. Pour les fraiseuses manuelles. Manuel des procédures opératoires normalisées (SOP) en génie mécanique.
https://me.ucr.edu/sites/default/files/2019-05/UCR-ME-SOP-Manual%20Milling%20Machines-v5.pdf - Reddy, DRGS et Narayan, A. Étude du processus d'usinage d'outils usés en fraisage en avalant et en fraisage conventionnel.
https://publications.anveshanaindia.com/wp-content/uploads/2021/03/STUDY-OF-WORN-TOOL-MACHINING-PROCESS-IN-CLIMB-AND-CONVENTIONAL-MILLING-.pdf - Zubir, B. Analyse comparative du fraisage en opposition et en avalant sur la finition de surface. Journal of Tribology, 2025.
https://jurnaltribologi.mytribos.org/v47/JTRIB-47-154-170.pdf - Metcut Research Associates. Manuel des données d'usinage.
https://archive.org/details/MachiningDataHandbook3rdEditionVol1 - Fictiv Engineering. Fraisage en montée vs fraisage conventionnel : quelles sont les différences ?
https://www.fictiv.com/articles/climb-vs-conventional-milling-what-are-the-differences