


Tipos de brocas CNC: usos, beneficios y cómo elegir la mejor.
Un orificio perforado puede tener el diámetro nominal correcto, pero aun así no superar la inspección debido a una precisión de posicionamiento deficiente, rebabas excesivas o defectos superficiales. El resultado depende de más factores que el diámetro o el material de la herramienta de corte. La geometría de la broca, las propiedades de la pieza, la profundidad del orificio, la evacuación de virutas y la rigidez de la máquina influyen en el resultado final.
Comprender los distintos tipos de brocas CNC ayuda a los fabricantes a seleccionar las herramientas que mejor equilibren la calidad del orificio, la fiabilidad del proceso y el coste de producción. Este artículo analiza las herramientas de perforación más comunes, sus aplicaciones y los factores de ingeniería que determinan cuál es la más adecuada para una operación de mecanizado específica.
Tipos de brocas CNC y sus aplicaciones
Los principales tipos de brocas utilizadas en el mecanizado CNC difieren en su geometría de corte, construcción y aplicaciones previstas. Algunas producen agujeros cilíndricos, mientras que otras preparan las características iniciales, crean perfiles especializados o se adaptan a condiciones de perforación exigentes.
Brocas helicoidales
Las brocas helicoidales se utilizan habitualmente para perforar agujeros cilíndricos en metales y otros materiales mecanizables. Sus ranuras helicoidales permiten que las virutas se alejen de los filos de corte.
Están disponibles en acero rápido (HSS), acero rápido aleado con cobalto y carburo, con geometrías adaptadas a diferentes materiales. Su versatilidad las hace útiles para el taladrado CNC en general, aunque los agujeros largos, las configuraciones inestables y la difícil formación de virutas pueden limitar su rendimiento.
Brocas para taladros de punto
Las perforaciones puntuales crean puntos de inicio poco profundos que ayudan a establecer la ubicación de perforación prevista.
Su construcción corta y rígida puede reducir la tendencia de la broca siguiente a desplazarse sobre la superficie de la pieza durante la entrada. La perforación por puntos es útil en aplicaciones específicas, pero las brocas autocentrantes modernas pueden no requerir una operación de centrado por separado.
Brocas centrales
Las brocas de centrado producen principalmente agujeros centrales para sujetar las piezas de trabajo entre los centros durante las operaciones de torneado.
Si bien a veces se utilizan para iniciar perforaciones, su geometría está diseñada para un propósito diferente al de las brocas de perforación específicas. La elección de una u otra requiere considerar la operación de perforación posterior.
Brocas escalonadas
Las brocas escalonadas contienen secciones de corte de diferentes diámetros, lo que permite producir formas escalonadas con una sola herramienta.
Son especialmente útiles para materiales delgados adecuados y aplicaciones donde se requieren múltiples diámetros de orificio. Su geometría de paso fijo limita la flexibilidad cuando las dimensiones del orificio o el espesor del material difieren del diseño de la herramienta.
Brocas de fondo plano
Las brocas de fondo plano están diseñadas para crear agujeros o cavidades con perfiles de fondo relativamente planos.
Son útiles cuando una punta de broca convencional dejaría un fondo cónico inadecuado. Su rendimiento depende de las condiciones de entrada, la geometría de corte y la estabilidad de la herramienta.
Brocas de carburo sólido
Las brocas de carburo sólido combinan un cuerpo de corte rígido con filos de corte resistentes al desgaste.
Se suelen seleccionar para perforaciones productivas en configuraciones estables de mecanizado CNC. Su rigidez relativamente alta permite un corte controlado, pero el carburo es más susceptible a sufrir daños por fragilidad en el filo de corte bajo vibraciones o un acoplamiento inestable que las herramientas de acero rápido (HSS) más resistentes.
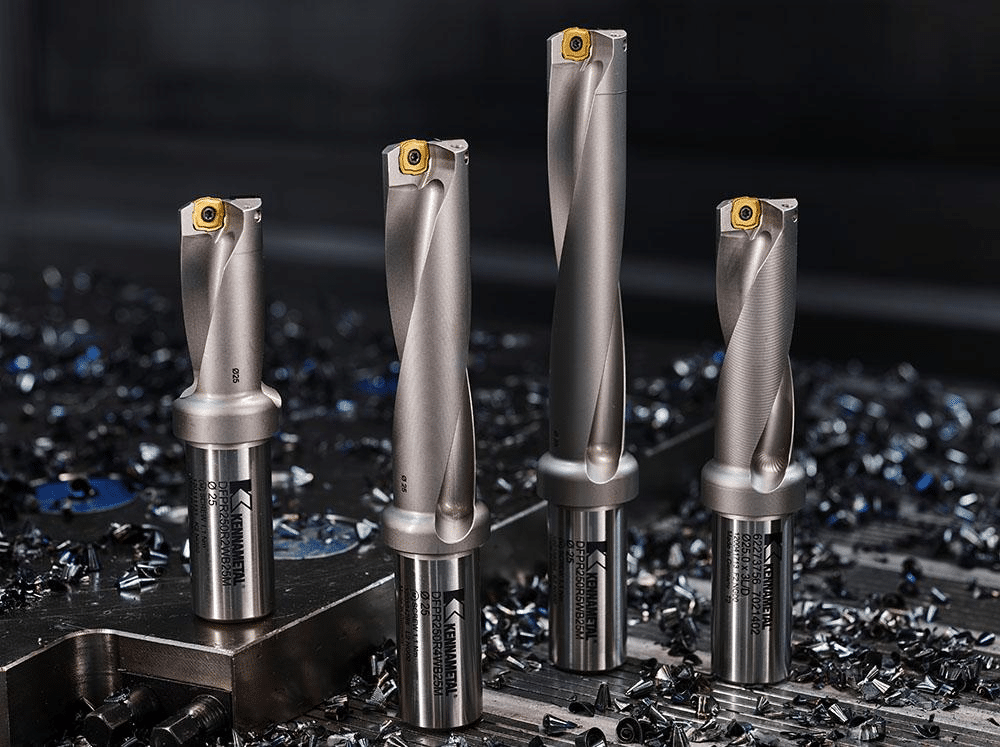
Brocas con insertos indexables
Las brocas indexables utilizan plaquitas de corte reemplazables montadas en un cuerpo de herramienta reutilizable.
Se suelen utilizar para perforaciones de mayor diámetro, donde reemplazar los filos de corte resulta más económico que reemplazar la herramienta completa. La geometría del inserto, el estado del cuerpo de la broca y la estabilidad de la configuración influyen en el rendimiento y la calidad del orificio.
Brocas con punta reemplazable
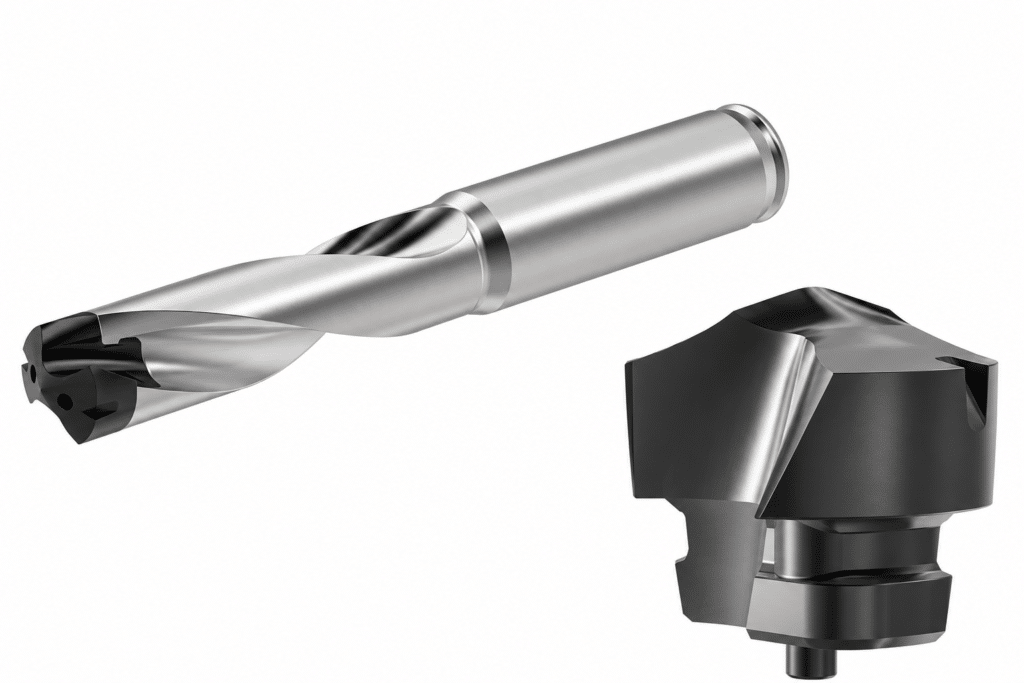
Los taladros con punta reemplazable utilizan un cuerpo reutilizable con un cabezal de corte extraíble.
Estos sistemas modulares pueden reducir la necesidad de reemplazar la herramienta completa tras el desgaste del filo. Son especialmente relevantes para la perforación de producción repetida, si bien la disponibilidad de diámetros, la compatibilidad del cuerpo de la herramienta y las condiciones de corte determinan su idoneidad.
Brocas para pistolas
Las brocas de cañón son herramientas especializadas para perforar agujeros profundos, diseñadas para guiar la acción de corte al tiempo que suministran refrigerante y eliminan las virutas a través de un flujo controlado.
Se utilizan cuando la profundidad del orificio dificulta considerablemente la perforación convencional. La perforación con cañón requiere equipos, sistemas de guiado y suministro de refrigerante adecuados.
Micro brocas
Las microbrocas producen agujeros de pequeño diámetro donde la resistencia del filo de corte, la excentricidad del husillo y la evacuación de las virutas son especialmente importantes.
Se utilizan en la fabricación de componentes de precisión, incluidas algunas aplicaciones médicas y electrónicas. Pequeños incrementos en la excentricidad o la carga de corte pueden afectar significativamente la fiabilidad de la herramienta.
Comparación de tipos de brocas para taladros CNC
La siguiente comparativa resume las herramientas de perforación CNC más comunes y los principales factores que influyen en su selección.
| Tipo de taladro | Common Application | Beneficio clave | Limitación principal |
|---|---|---|---|
| Broca helicoidal | agujeros cilíndricos generales | Perforación versátil | Restricciones de profundidad y evacuación de virutas |
| Taladrado puntual | Inicio del agujero | Ubicación de inicio controlada | No está diseñado para perforaciones de profundidad total. |
| Taladro central | agujeros centrales del torno | Geometría central especializada | No son universalmente intercambiables con los ejercicios de perforación puntual. |
| Taladro escalonado | Características de diámetro múltiple | Combina operaciones seleccionadas | Dimensiones de paso fijas |
| Taladro de fondo plano | Características de fondo plano | Geometría inferior especializada | Requisitos de ingreso y estabilidad |
| Broca de carburo sólido | Perforación de precisión productiva | Rigidez y resistencia al desgaste | Riesgo de fractura frágil en condiciones inestables |
| taladro indexable | Orificios de mayor diámetro adecuados | Insertos reemplazables | Calidad de los orificios dependiente de la aplicación |
| Broca con punta reemplazable | Perforación de producción repetida | Cuerpo de herramienta reutilizable | La compatibilidad del sistema |
| Ejercicio con pistola | Mecanizado de agujeros profundos | Asesoramiento especializado y extracción de virutas | Requisitos de equipos y refrigerantes |
| Microtaladro | Pequeños agujeros de precisión | Capacidad para agujeros pequeños | Sensibilidad al desgaste y a la rotura |
Estas categorías no son del todo excluyentes. Por ejemplo, una broca helicoidal puede estar fabricada de carburo sólido, mientras que otros sistemas de perforación se clasifican según la construcción de su filo reemplazable.
Cómo afecta el material de la pieza de trabajo a la selección de la broca
El material de la pieza influye en la geometría de la broca, el sustrato de la herramienta de corte, la selección del recubrimiento y los requisitos de refrigerante. La dureza por sí sola no determina la maquinabilidad; la ductilidad, el comportamiento térmico y la formación de virutas también afectan el rendimiento de la perforación.
Brocas para Aluminio
Las aleaciones de aluminio pueden producir virutas continuas y desarrollar rebabas cuando el material se adhiere a la herramienta de corte.
Los filos de corte afilados, la geometría adecuada de la ranura y la evacuación eficaz de las virutas ayudan a controlar estos problemas. Dependiendo de la aleación y las condiciones de funcionamiento, pueden ser apropiadas las brocas de carburo sin recubrimiento o con recubrimiento específico para cada aplicación.
Las rebabas de salida también requieren atención. En un estudio experimental realizado en 2015 por Abdelhafeez y sus colegas, que involucró aleaciones de aluminio aeroespacial, los parámetros de corte afectaron significativamente la formación de rebabas y la calidad del orificio medido.
Brocas para acero inoxidable
Los aceros inoxidables austeníticos pueden endurecerse durante el mecanizado. Un roce excesivo o una alimentación inadecuada pueden aumentar la resistencia al corte y acelerar el desgaste de la herramienta.
Por lo tanto, es importante una geometría de broca adecuada, condiciones de avance estables y una refrigeración apropiada. Las herramientas de carburo se suelen considerar para operaciones productivas, mientras que las herramientas de acero rápido (HSS) siguen siendo útiles en condiciones apropiadas.
Las recomendaciones deben tener en cuenta el tipo específico de acero inoxidable, en lugar de tratar todos los aceros inoxidables por igual.
Brocas para aleaciones de titanio
La perforación de titanio presenta desafíos relacionados con el calor de corte concentrado, el desgaste del filo de corte y la formación de rebabas.
Un artículo de revisión publicado en Machining Science and Technology identifica las altas temperaturas de procesamiento y el deterioro de la herramienta como limitaciones importantes en el taladrado convencional de Ti-6Al-4V.
Las herramientas de carburo específicas para cada aplicación, una refrigeración eficaz y unas condiciones de corte controladas pueden ayudar a gestionar estas dificultades. La selección de la herramienta también debe tener en cuenta la profundidad del orificio y los requisitos de rebaba finales.
Brocas para acero al carbono y hierro fundido
Los aceros al carbono y aleados requieren que la selección de la broca se base en la composición, la dureza, el tratamiento térmico y el comportamiento de la viruta.
Las fundiciones presentan diferentes desafíos en cuanto al desgaste debido a su microestructura y a sus componentes potencialmente abrasivos. Si bien el uso de filos de corte resistentes al desgaste puede resultar beneficioso, la geometría de la broca y las condiciones de corte deben ajustarse al grado específico del material.
Geometría del orificio, profundidad de perforación y evacuación de virutas.
La geometría del orificio suele determinar si es adecuado utilizar una broca helicoidal convencional o si es necesario un sistema de perforación especializado.
La relación profundidad/diámetro (L/D) es una variable de selección importante. A medida que aumenta la profundidad de perforación, la evacuación de virutas se dificulta y la deflexión de la herramienta puede ser más significativa.
Diámetro del orificio y longitud de la broca
Por lo general, las brocas más largas son más sensibles a la deflexión y la vibración que las herramientas más cortas de construcción comparable.
Utilizar la broca más corta posible mejora la capacidad de mantener condiciones de corte estables. También deben tenerse en cuenta la sujeción de la herramienta, el soporte de la pieza de trabajo y la excentricidad del husillo, ya que influyen en la carga del filo de corte y la alineación del orificio.
Ángulo de la punta de la broca y geometría de la ranura
La geometría de la punta afecta la entrada de la perforación, las fuerzas de empuje y el contacto del filo de corte.
La geometría de la ranura influye en la formación de virutas y en el espacio de evacuación disponible. Una geometría adecuada para producir virutas más cortas en una aleación puede ser menos eficaz en un material dúctil que produce virutas largas y continuas.
No existe un único ángulo de punta o diseño de ranura que sea óptimo para todas las piezas de trabajo.
Requisitos para la perforación de agujeros profundos
El mecanizado de agujeros profundos puede requerir brocas con refrigeración interna, procedimientos de entrada controlados o sistemas de perforación de cañón específicos.
Por ejemplo, Guhring especifica que su broca de carburo sólido RT 100 T Series 6511 está diseñada para perforaciones de hasta 20×D . El fabricante exige un procedimiento definido para la perforación del orificio piloto y un control preciso del sistema de refrigeración.
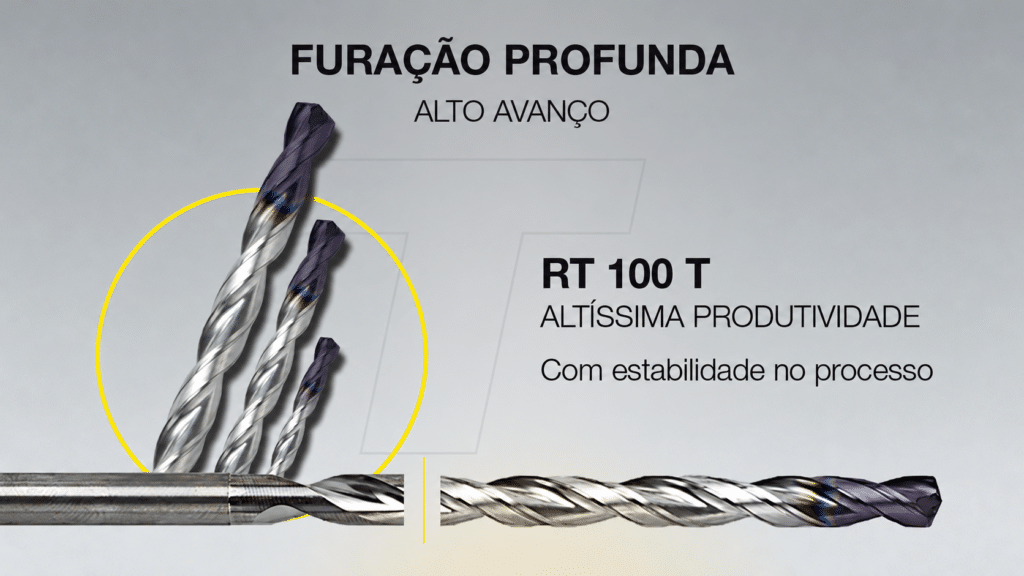
Esta es una capacidad específica del producto, no un límite de profundidad universal para las brocas CNC convencionales.
Suministro de refrigerante y eliminación de virutas
El refrigerante puede ayudar a controlar la temperatura de corte y a transportar las virutas lejos de la zona de corte.
La refrigeración a través de la herramienta resulta especialmente valiosa en las operaciones de perforación donde el refrigerante externo no puede llegar eficazmente a los filos de corte.
La perforación intermitente puede ayudar a controlar las virutas en ciertas operaciones, pero no debe aplicarse automáticamente. Algunas brocas especializadas para agujeros profundos requieren un corte continuo después del procedimiento de entrada prescrito.
Brocas de acero rápido (HSS) frente a brocas de carburo frente a brocas indexables frente a brocas con punta reemplazable
La construcción de la broca afecta al rendimiento de corte, a la rentabilidad de su reemplazo y a los requisitos de la máquina.
Las brocas de acero rápido (HSS) ofrecen filos de corte relativamente resistentes y pueden ser prácticas para trabajos de menor volumen o en condiciones de operación menos exigentes. El acero rápido aleado con cobalto proporciona características de dureza en caliente mejoradas para aplicaciones adecuadas.
Las brocas de carburo sólido ofrecen mayor rigidez y resistencia al desgaste, lo que permite un mecanizado productivo cuando la máquina, la sujeción de la pieza y los parámetros de corte proporcionan suficiente estabilidad.
Los sistemas indexables reemplazan los insertos individuales en lugar del cuerpo completo de la herramienta. De manera similar, los sistemas de puntas reemplazables conservan el cuerpo, pero reemplazan el cabezal de corte. Ambas configuraciones pueden ofrecer ventajas económicas cuando sus características operativas se ajustan a los requisitos de producción.
La guía técnica de Kennametal describe estas diferencias en la construcción de herramientas para perforar agujeros y en la selección de su aplicación.
La elección adecuada depende del diámetro del orificio, el material, la capacidad de la máquina, la vida útil prevista de la herramienta y el volumen de producción. Un mayor coste de compra de la herramienta de corte se justifica cuando las mejoras en el tiempo de mecanizado y la fiabilidad del proceso reducen el coste total por orificio aceptable.
Precisión, acabado superficial y calidad de los orificios en el taladrado CNC
Producir un orificio con el diámetro nominal previsto no garantiza que cumpla con todos los requisitos del plano.
La excentricidad de la broca, las fuerzas de corte, el desgaste de la herramienta, el movimiento de la pieza de trabajo y la evacuación de virutas pueden afectar el diámetro, la redondez, la ubicación y el estado de la superficie del orificio.
Diámetro del orificio y precisión de posicionamiento
Un orificio perforado debe evaluarse en función de sus requisitos dimensionales y geométricos especificados.
La desviación o la desalineación de la herramienta pueden producir errores de posición, mientras que un contacto desigual del filo de corte puede influir en el tamaño y la circularidad del orificio.
En el estudio de Abdelhafeez et al., la falta de redondez no superó los 0.03 mm y la desviación del diámetro del orificio se mantuvo por debajo de 0.04 mm en las condiciones de ensayo. Estos son resultados experimentales, no tolerancias de perforación universales.
Formación de rebabas y calidad de la superficie
Las rebabas suelen aparecer cuando el material se deforma plásticamente cerca de la entrada o la salida de un orificio.
Su formación depende del comportamiento del material, las condiciones de corte, la geometría de la broca y el estado de la herramienta.
El mismo estudio de 2015 reportó reducciones en la altura de la rebaba de salida de hasta un 50 % para la aleación de titanio investigada y de un 75 % para las aleaciones de aluminio investigadas bajo condiciones experimentales específicas. Estos resultados demuestran la importancia de la optimización de parámetros, en lugar de un resultado garantizado, para otras aplicaciones.
Acabado de agujeros secundarios
Algunos agujeros requieren un mecanizado adicional después de la perforación.
El escariado puede mejorar ciertas características dimensionales y superficiales. El mandrinado se puede utilizar cuando se requiere un control más preciso de la geometría de un orificio existente. El avellanado, el mandrinado y el desbarbado permiten corregir otras características funcionales específicas.
La necesidad de estas operaciones depende del plano de ingeniería.
Inspección y verificación de calidad
La inspección debe medir las características requeridas para la aceptación del componente.
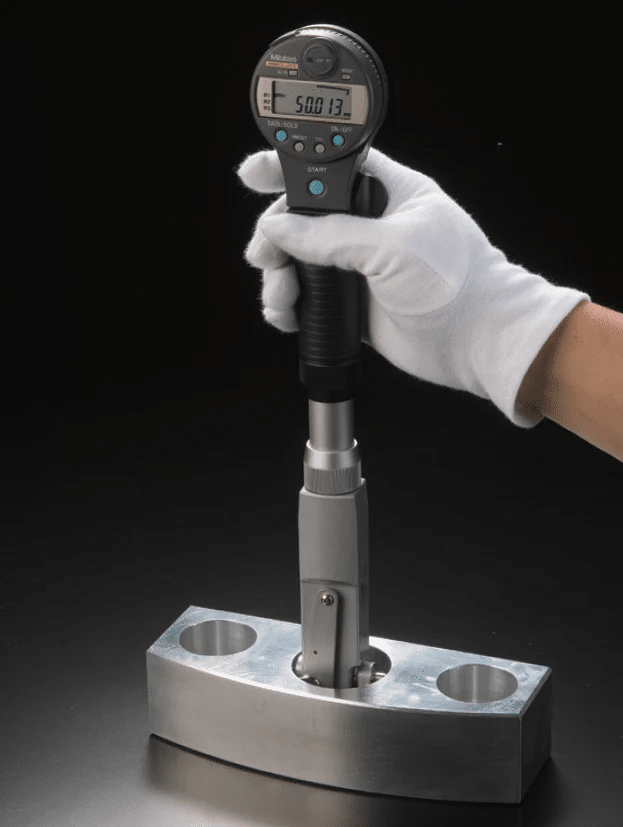
Los calibres de interiores y los instrumentos dimensionales adecuados permiten comprobar el diámetro de los agujeros. Las máquinas de medición por coordenadas pueden verificar la posición de los agujeros y las relaciones geométricas, mientras que los equipos de medición de superficies pueden evaluar los requisitos de rugosidad especificados.
Una sola medición del diámetro no puede determinar todos los aspectos de la calidad del orificio.
Cómo elegir brocas CNC para su aplicación
Para elegir las brocas más adecuadas para el mecanizado CNC, es necesario realizar una evaluación sistemática de la pieza y de la configuración de fabricación.
- Identifica el material. Confirme el grado de aleación, la dureza, las condiciones del tratamiento térmico y el comportamiento relevante de formación de virutas.
- Defina el agujero. Revise el diámetro, la profundidad, la geometría de los agujeros (ciegos o pasantes), la posición, la tolerancia y los requisitos de superficie.
- Seleccione la familia de herramientas de perforación. Determine si es apropiado utilizar una broca helicoidal de uso general, una herramienta de geometría especializada, un sistema modular o una herramienta para agujeros profundos.
- Evaluar la construcción de la herramienta de corte. Compare las geometrías de los insertos, recubrimientos y filos de corte de acero rápido (HSS), carburo.
- Comprobar la capacidad de la máquina. Confirme la rigidez del sistema de sujeción de herramientas, el rendimiento disponible del husillo, el suministro de refrigerante y la estabilidad de la sujeción de la pieza.
- Revisar los requisitos de acabado. Determinar si la operación de perforación cumple con los requisitos del plano final o si se necesita un mecanizado secundario.
- Validar el rendimiento de la producción. Antes de comprometerse con la producción repetida, evalúe el desgaste de las herramientas, el tiempo de ciclo, los resultados de las inspecciones y la consistencia del proceso.
La selección correcta debe estar respaldada por los datos de aplicación del fabricante y, cuando sea necesario, por ensayos de mecanizado en condiciones de producción representativas.
Consideraciones sobre costes y producción en el taladrado CNC
La broca más económica no es necesariamente la que tiene el precio de compra más bajo. El costo total de la perforación depende de la fiabilidad y eficiencia con la que se obtienen agujeros aceptables.
Costos de herramientas de corte y reemplazo
Las brocas macizas pueden requerir reemplazo o reacondicionamiento tras el desgaste. Los sistemas modulares e indexables permiten reemplazar componentes de corte específicos sin necesidad de desmontar el cuerpo de la herramienta.
Que esto reduzca o no los costes depende del precio de los componentes, la vida útil de las herramientas y la cantidad de producción.
Tiempo de mecanizado y vida útil de la herramienta
Una mayor productividad de corte puede reducir la ocupación del husillo, pero solo cuando las condiciones de corte se mantienen estables.
El desgaste prematuro, las roturas y los cambios de herramientas pueden contrarrestar la mejora de la productividad prevista.
Acabado, inspección y retrabajo
Un ciclo de perforación más rápido puede ofrecer pocos beneficios si la operación genera rebabas excesivas, errores dimensionales o requisitos de acabado adicionales.
Por lo tanto, la medida económica pertinente es el coste total por orificio aceptable, incluyendo la inspección y el retrabajo.
Prototipo frente a producción en masa
El mecanizado de prototipos suele favorecer la flexibilidad y la disponibilidad inmediata de herramientas.
La producción repetida puede justificar el uso de brocas específicas para cada aplicación, herramientas modulares y procedimientos de mecanizado optimizados cuando la productividad y la fiabilidad resultantes respaldan la inversión.
Preguntas frecuentes
¿Puede una taladradora CNC producir un orificio de precisión sin necesidad de escariado?
Sí. En aplicaciones adecuadas, la perforación por sí sola puede cumplir con las dimensiones y especificaciones de superficie requeridas. El escariado o mandrinado se hace necesario cuando el orificio perforado no cumple de manera fiable con los requisitos finales del plano.
¿Es siempre necesario realizar perforaciones puntuales antes de la perforación CNC?
No. Algunas brocas autocentrantes modernas pueden comenzar a funcionar directamente en materiales y configuraciones de máquina adecuadas. La perforación por puntos es útil cuando las condiciones de entrada, la geometría de la herramienta o los requisitos de posicionamiento lo justifican.
¿Cómo afecta la desviación de la perforación a la calidad del pozo?
La excentricidad provoca un contacto desigual del filo de corte y puede contribuir a la variación del diámetro, el desgaste prematuro, la vibración y la reducción de la precisión del orificio. Una sujeción adecuada de la herramienta y el buen estado de la máquina ayudan a controlar estos efectos.
¿Cuándo debería un maquinista utilizar el taladrado intermitente en lugar del taladrado continuo?
El taladrado intermitente puede ser útil cuando la acumulación de virutas se vuelve difícil de controlar. El taladrado continuo puede ser preferible con una geometría de rotura de virutas adecuada y refrigeración a través de la herramienta. El procedimiento recomendado por el fabricante de la herramienta debe determinar el método final.
Conclusión
La selección de herramientas de taladrado CNC requiere más que comparar los materiales de las herramientas o el rendimiento de corte anunciado. La decisión debe comenzar con el material de la pieza de trabajo, la geometría del orificio, los requisitos dimensionales y las condiciones de mecanizado.
Las brocas helicoidales son versátiles para agujeros convencionales, mientras que los sistemas de puntas de carburo, indexables y reemplazables satisfacen diferentes necesidades de rendimiento y producción. Las herramientas especializadas para agujeros profundos cobran relevancia cuando la guía y la evacuación de virutas imponen limitaciones adicionales.
Para componentes personalizados, el proceso de perforación final debe evaluarse junto con cualquier acabado e inspección necesarios. BaiChuan ofrece servicios de fresado CNC, torneado CNC y mecanizado de metales a medida. Los fabricantes pueden enviar sus planos de ingeniería, especificaciones de materiales, requisitos de orificios y cantidades previstas para una revisión de viabilidad de fabricación y una cotización.
Referencias
Abdelhafeez, AM, Soo, SL, Aspinwall, DK, Dowson, A., & Arnold, D. (2015). Formación de rebabas y calidad del orificio al taladrar aleaciones de titanio y aluminio. Procedia CIRP, 37, 230–235.
https://doi.org/10.1016/j.procir.2015.08.019
Yuan, CG, Pramanik, A., Basak, AK, Prakash, C., & Shankar, S. (2021). Perforación de aleación de titanio (Ti6Al4V): una revisión. Machining Science and Technology, 25(4), 637–702.
https://doi.org/10.1080/10910344.2021.1925295
Kennametal. Cómo elegir la herramienta adecuada para perforar agujeros. Guía técnica del fabricante.
Guhring. Taladro de agujeros profundos RT 100 T, Serie 6511 — Broca de carburo sólido de 20×D. Especificaciones técnicas del fabricante.
https://guhring.com/ProductsServices/SeriesDetails?Series=6511
Guhring. Brocas de perforación profunda RT 100 T — 20×D. Catálogo de productos y guía técnica de perforación.
https://guhring.com/media/catalogs/hbkbyevb0ee.pdf
BaiChuan. Servicios de fresado CNC.
https://bccncmilling.com/service/cnc-machining/cnc-milling/
BaiChuan. Servicios de torneado CNC.
https://bccncmilling.com/service/cnc-machining/cnc-turning/
Utilizado en: Conclusión.



