

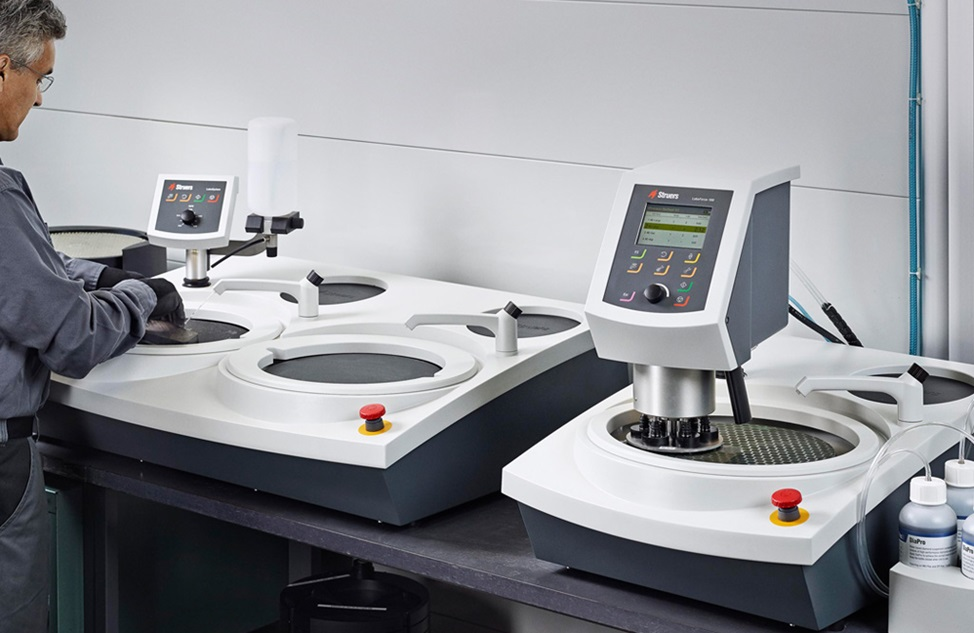
En el procesamiento posterior de las cámaras de vacío, el pulido es una fase esencial, aunque a menudo se pasa por alto. ¿Te has preguntado alguna vez por qué es tan importante? ¿Qué efectos puede tener la suavidad de la superficie de una cámara en su funcionalidad en sectores de alta precisión como la producción de semiconductores o la industria aeroespacial?
Incluso los defectos más pequeños pueden provocar contaminación, desgasificación o averías costosas, ya que las cámaras de vacío funcionan en entornos hostiles. Entonces, ¿por qué es necesario el pulido para reducir estos riesgos? El siguiente artículo se adentrará en el fascinante mundo de los métodos de pulido y examinará cómo mejoran la eficacia, la solidez y la fiabilidad de las cámaras de vacío. Así que, comencemos.
2. Pulido en la fabricación de cámaras de vacío
Una etapa crucial en el procesamiento posterior de las cámaras de vacío es el pulido, que mejora la apariencia y la funcionalidad de sus superficies. Durante la fabricación, pueden formarse superficies rugosas, impurezas y microimperfecciones que pueden afectar la capacidad de la cámara para mantener altos niveles de vacío. Al alisar estas imperfecciones y reducir la rugosidad de la superficie, el pulido mejora la eficiencia y la limpieza general de la cámara.
La importancia del pulido
El pulido es fundamental para reducir la desgasificación, es decir, la liberación de gases atrapados en defectos superficiales en condiciones de vacío. Además, las superficies lisas facilitan la limpieza de la cámara y evitan la acumulación de impurezas, lo que garantiza su idoneidad para procesos de vacío delicados.
3. Tipos de métodos de pulido
En la construcción de cámaras de vacío se utilizan diversas técnicas de pulido para lograr el acabado superficial requerido según las necesidades particulares de la cámara. Cada técnica tiene sus propias ventajas y se selecciona en función de una serie de variables, entre ellas el entorno de vacío deseado, el material de la cámara y la suavidad necesaria. Las siguientes son técnicas de pulido típicas:
1. Pulido mecánico
Tradicionalmente, la superficie de la cámara de vacío se alisa mediante pulido mecánico , que utiliza equipos y materiales abrasivos como discos de pulido o papel de lija. Este procedimiento reduce la rugosidad y elimina físicamente las imperfecciones de la superficie.
- Proceso:Para disminuir gradualmente la rugosidad de la superficie, el pulido mecánico utiliza abrasivos progresivamente más finos.
- Beneficios: Económico para áreas extensas. Elimina imperfecciones de la superficie y la prepara para un acabado adicional.
- DesventajasEs posible que no pueda alcanzar el alto grado de suavidad necesario para aplicaciones que requieren un vacío extremadamente alto. requiere constancia y trabajo duro para producir resultados consistentes.
2. Pulido electrolítico
Durante el proceso electroquímico de electropulido, se sumerge una cámara de vacío en una solución electrolítica y se expone a una corriente eléctrica. Esta técnica crea un acabado muy suave y reflectante al retirar cuidadosamente el material de la superficie.
Una sustancia conductora, generalmente acero inoxidable u otro material inerte, sirve como cátodo (electrodo con carga negativa) en el electropulido, mientras que la cámara de vacío o el objeto que se está puliendo sirve como ánodo (electrodo con carga positiva).
- Procedimiento:En un baño electrolítico, la cámara actúa como ánodo. La corriente suaviza las fluctuaciones disolviendo el material de la superficie a nivel microscópico.
- Beneficios: Produce superficies increíblemente lisas, similares a espejos. La rugosidad de la superficie se puede reducir a niveles extremadamente bajos (valores Ra submicrónicos) con este método. Mejora la resistencia a la corrosión mediante la eliminación de impurezas de la superficie.
- Desventajas: Un inconveniente es que se necesita un equipo específico. Es más costoso que el pulido manual.
3. Pulido químico
El pulido químico elimina y alisa la superficie de la cámara de vacío mediante una solución química. Generalmente, se aplica a piezas delicadas o de diseño complejo que resultan difíciles de pulir mecánicamente.
- Procedimiento:La cámara está sumergida en un baño químico que elimina las partículas de manera uniforme y sin necesidad de equipo.
- Beneficios: Adecuado para geometrías y diseños complicados. Garantiza un acabado uniforme de los lugares de difícil acceso.
- Inconvenientes:Puede resultar difícil regularlo con precisión. Puede dejar contaminantes que requieran una limpieza meticulosa.
4. Pulido
El pulido es una técnica de acabado que produce una superficie lisa mediante el uso de un disco de tela giratorio y productos químicos para pulir. Como último paso, se utiliza con frecuencia para mejorar el aspecto de la cámara de vacío.
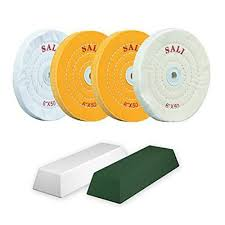
- Método:Para pulir la superficie, se gira a alta velocidad una rueda de fieltro o un paño recubierto con una sustancia pulidora.
- Beneficios:Fácil de usar y eficaz para mejoras estéticas. Es capaz de proporcionar un acabado de alto brillo.
- Desventajas:Principalmente estético; no es apropiado para producir superficies finas de calidad de vacío por sí solo. Está restringido a superficies al aire libre.
5. Pulido láser
En un proceso sin contacto llamado pulido láser, la superficie del material se funde mediante radiación láser, lo que permite que la tensión superficial suavice los defectos a medida que la sustancia se solidifica.
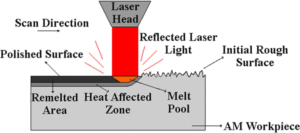
- Método:Se funde una fina capa de material enfocando un haz láser sobre la superficie de la cámara. A medida que el material fundido rellena los defectos, la superficie se alisa a medida que se enfría.
- Beneficios:Perfecto para áreas pequeñas e intrincadas, extremadamente preciso y controlado.
método sin contacto, reduciendo la posibilidad de contaminación.
Ideal para superficies complejas o de difícil acceso.
- Desventajas:Requiere equipo láser específico.
Restringido por la capacidad de la sustancia de solidificarse y fundirse sin cambiar sus características.
6. Pulido de plasma
El pulido con plasma elimina los depósitos microscópicos de la superficie mediante el uso de plasma, un gas ionizado. Este método resulta especialmente eficaz para superficies que requieren un acabado uniforme y libre de tensiones mecánicas, o para el pulido de materiales no conductores.
- Procedimiento: Se introduce una atmósfera de baja presión en la cámara de vacío, lo que crea un plasma. A medida que los iones del plasma atacan la superficie, el material se va desprendiendo átomo a átomo.
- Beneficios: Se obtienen superficies extremadamente limpias y de gran calidad. Menor daño físico al no haber contacto entre las herramientas y el objeto a trabajar. Es adecuado para superficies no metálicas.
- Inconvenientes: Más lento que las técnicas mecánicas. Requiere aparatos específicos de plasma y vacío.
7. Pulido ultrasónico
La superficie de la cámara de vacío se pule mediante pulido ultrasónico , que utiliza vibraciones ultrasónicas de alta frecuencia para remover una mezcla abrasiva. Esta técnica es perfecta para pulir piezas pequeñas o complejas.
- Procedimiento: Las vibraciones de alta frecuencia producidas por un transductor ultrasónico hacen que las partículas abrasivas del lodo oscilen, puliendo la superficie.
- Beneficios:Excelente para geometría intrincada y detalles minuciosos. Preciso y no destructivo. Reduce la posibilidad de pérdida de material o pulido excesivo.
- Desventajas: La incapacidad de trabajar bien en grandes superficies es un inconveniente. Exige un control exacto de la composición de la pulpa y de las características de vibración.
8. Pulido abrasivo magnético (MAP)
En el pulido abrasivo magnético , las partículas abrasivas se manipulan mediante campos magnéticos para pulir las superficies. Esta técnica resulta muy eficaz para formas complejas o superficies internas inaccesibles con herramientas convencionales.
- Procedimiento: Cuando se introduce un campo magnético, las partículas abrasivas ferromagnéticas se alinean y viajan a lo largo de la superficie, puliéndola uniformemente.
- Beneficios: Se adapta bien a geometrías intrincadas y superficies interiores. Puede pulir lugares de difícil acceso sin necesidad de equipo real. Poco daño en la superficie y un acabado uniforme.
- Desventajas: Restringido a regiones donde se pueden aplicar campos magnéticos o a materiales ferromagnéticos. Requiere un control preciso del medio abrasivo y de la intensidad del campo magnético.
9. Pulido por chorro de fluido
Durante el pulido por chorro de fluido, se dirige un chorro a alta presión de un fluido que contiene abrasivos hacia la superficie para desgastarla y pulirla. Este método es muy eficaz para superficies que requieren un alto grado de precisión y un pulido exacto.
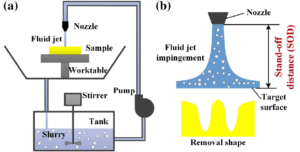
- Procedimiento:El proceso implica pulir y eliminar partículas microscópicas de la superficie de la cámara dirigiendo un chorro de fluido presurizado que contiene abrasivos finos.
- BeneficiosIncluye un excelente control y precisión en el proceso de pulido. Perfecto para materiales delicados que no toleran el pulido a mano. Es aplicable a superficies metálicas y no metálicas.
- Desventajas: Una desventaja es que para mantener la presión y el caudal de fluido constantes se necesita un equipo especializado. El proceso es más lento para áreas más grandes.
4. Consideraciones sobre los materiales para el pulido
El material de la cámara es un factor clave para elegir la mejor técnica de pulido para el postprocesamiento de la cámara de vacío. Seleccionar la técnica de pulido adecuada garantiza la integridad de la superficie, el máximo rendimiento y la durabilidad de la cámara de vacío, ya que los diferentes materiales reaccionan de manera distinta a los procedimientos de pulido. A continuación se enumeran los principales materiales y factores importantes para el pulido:
1. Acero inoxidable
La resistencia del acero inoxidable, su facilidad de fabricación y su resistencia a la corrosión lo convierten en uno de los materiales más populares para la construcción de cámaras de vacío. Para evitar la contaminación y la desgasificación en aplicaciones de vacío, es necesaria una superficie lisa y limpia.
- Técnicas de pulido:El acero inoxidable se pule con frecuencia mediante técnicas mecánicas, químicas y electropulidas.
Teniendo en cuenta:
- En entornos de ultra alto vacío (UHV), el electropulido se utiliza con frecuencia para proporcionar un acabado muy suave, similar a un espejo, que reduce la desgasificación, mientras que el pulido mecánico es mejor para suavizar superficies rugosas.
- El pulido debe regularse para evitar el desarrollo de defectos en la superficie que podrían causar corrosión o contaminantes.
2. Aluminio:
Aunque el aluminio es más blando que el acero inoxidable y es más probable que sufra daños en la superficie durante el pulido mecánico, se utiliza en cámaras de vacío cuando se requiere una estructura liviana.
- Técnicas de pulido:El aluminio se puede pulir mecánicamente, químicamente o electropulir.
Consideraciones
- La ductilidad del aluminio requiere el uso de métodos de pulido mecánico más cuidadosos para evitar rayar la superficie.
- Se puede lograr una superficie lisa utilizando pulido químico sin exponer el material a tensión mecánica.
- La rugosidad de la superficie se puede minimizar y la resistencia del material a la corrosión se puede aumentar mediante el electropulido.
3. Cobre
La excepcional conductividad térmica y eléctrica del cobre lo convierte en una opción popular para cámaras de vacío especializadas; sin embargo, también es delicado y propenso al deslustre o la corrosión.
Procedimiento: Las técnicas de pulido incluyen pulido químico, mecánico y electropulido.
Cosas a tener en cuenta:
- Es necesario pulir cuidadosamente las superficies de cobre para evitar la oxidación y los arañazos.
- Para obtener una superficie lisa y limpia con menos posibilidades de corrosión o contaminación, se recomienda el electropulido.
- Es posible que sea necesario restaurar la superficie mediante pulido químico después del procesamiento mecánico.
4. Titanio:
El titanio es un material popular para cámaras de vacío en entornos severos o que necesitan ser livianos debido a su resistencia, baja densidad y resistencia excepcional a la corrosión. Las técnicas de pulido incluyen pulido electrolítico, pulido químico y pulido mecánico.
Teniendo en cuenta:
- A pesar de su fuerte resistencia a la corrosión, el titanio debe pulirse con cuidado para evitar daños en la superficie.
- Los métodos más comunes para crear superficies lisas y libres de contaminantes son el pulido químico y el electropulido.
- Es importante vigilar cuidadosamente el pulido mecánico ya que puede provocar cambios en la superficie y calentamiento localizado.
5. Vidrio y cerámica
Las cámaras de vacío que requieren una gran resistencia térmica o transparencia para aplicaciones ópticas emplean materiales de vidrio y cerámica. Estos materiales deben pulirse con métodos específicos debido a su fragilidad.
Las técnicas de pulido incluyen el pulido por chorro de fluido, el pulido químico y el pulido ultrasónico.
Puntos a tener en cuenta:
- En general, el pulido mecánico no es apropiado ya que el vidrio y la cerámica son frágiles y pueden fracturarse en la superficie.
- Para estos materiales se recomienda el pulido químico y ultrasónico porque proporcionan una superficie lisa sin someterlos a tensiones indebidas ni dañarlos.
- Para un acabado de superficies extremadamente preciso, especialmente en componentes de grado óptico, el pulido por chorro de fluido es una posibilidad.
6. Materiales no metálicos (polímeros)
Para usos específicos, ciertas partes de las cámaras de vacío pueden estar compuestas de polímeros como PTFE (teflón). Estos materiales deben pulirse utilizando técnicas que eviten el sobrecalentamiento y el deterioro. Las técnicas de pulido incluyen el pulido químico y el pulido ultrasónico.
Consideraciones Técnicas:
- Dado que los polímeros son susceptibles a la distorsión térmica, con frecuencia se evita el pulido mecánico.
- Para crear una superficie lisa sin cambiar la estructura del material, se emplean pulido ultrasónico y químico.
5. Pasos del proceso de pulido
En la fabricación de cámaras de vacío, el pulido es un procedimiento de varias etapas que garantiza una superficie limpia, lisa e impecable para un rendimiento óptimo en entornos de vacío. El proceso de pulido consta de los siguientes pasos esenciales:
1. Preparación de la superficie
La preparación de la superficie para el pulido es el primer paso del proceso de pulido. Para ello, es necesario limpiar, desengrasar y, en ocasiones, cubrir algunas zonas que no necesitan pulido.
Acciones tomadas:
Limpieza: Utilice disolventes o detergentes para eliminar cualquier impureza, aceite, suciedad o residuo procedente de las operaciones de mecanizado.
Desengrasado: Para eliminar la grasa y los aceites difíciles, utilice desengrasantes químicos o limpieza ultrasónica.
Enmascaramiento de superficies : Para proteger las áreas que no requieren pulido, se pueden cubrir con una máscara.
Importancia : Cuando la superficie está debidamente preparada, se evita que las impurezas se incrusten en el material durante el pulido y se prepara toda la superficie para obtener un acabado liso.
2. Pulido basto
El primer paso para eliminar material es el pulido basto. Su objetivo principal es eliminar cualquier anomalía de la superficie, rayones, marcas de mecanizado y otros posibles defectos de producción.
Acciones tomadas:
Abrasivos gruesos : Para eliminar defectos importantes, utilice abrasivos gruesos como el carburo de silicio o el óxido de aluminio.
En el pulido mecánico se pueden utilizar bandas abrasivas, muelas abrasivas y otras herramientas mecánicas.
 Papel de lija grueso para pulir superficies (fuente). Shutterstock)
Presión controlada : Para evitar la aparición de nuevos defectos en la superficie, asegúrese de aplicar una presión uniforme.
Importancia : Al crear una superficie relativamente plana, lisa y libre de defectos significativos, el pulido basto prepara el terreno para el pulido fino.
3. Pulido fino
El paso de pulido secundario, cuyo objetivo es producir una calidad similar a la de un espejo, se denomina pulido fino. En este paso, la superficie se refina hasta el grado de suavidad requerido utilizando abrasivos más finos y procesos de pulido.
Acciones tomadas:
Abrasivos más finos: Se emplean materiales como pasta de diamante o alúmina fina como abrasivos progresivamente más finos.
Electropulido : Para obtener un acabado liso y altamente reflectante, en esta etapa se puede aplicar el electropulido a metales como el aluminio y el acero inoxidable.
Métodos no abrasivos: El pulido químico o ultrasónico son ejemplos de métodos no abrasivos que se utilizan en materiales como la cerámica, el vidrio o los polímeros.
Importancia: La rugosidad de la superficie se reduce mediante un pulido fino, lo cual es esencial para disminuir la desgasificación, evitar la contaminación y mejorar el rendimiento general del vacío de la cámara.
4. Inspección de superficie.
Para evaluar la calidad de la superficie pulida y asegurarse de que cumple con los requisitos necesarios, la inspección de la superficie es un primer paso esencial.
Pasos involucrados:
Inspección visual: El primer examen utiliza equipos de aumento para buscar defectos superficiales evidentes, como arañazos, manchas o irregularidades.
Medición de la rugosidad superficial: Para determinar la suavidad de una superficie, utilice perfilómetros u otras herramientas de medición de la rugosidad superficial. Para las cámaras de vacío, se suele requerir una rugosidad superficial ultrabaja (generalmente entre 0.1 y 0.4 micras).
Análisis microscópico: Para detectar incluso los defectos más pequeños en superficies de alta precisión, se puede emplear el análisis microscópico o el escaneo láser.
Importancia: El examen de la superficie garantiza que el procedimiento de pulido haya producido los efectos deseados y que no existan defectos que puedan comprometer el funcionamiento de la cámara de vacío.
5. Limpieza final e inspección
La última etapa de limpieza e inspección garantiza que no queden impurezas en la superficie pulida una vez que esta cumple con los estándares necesarios antes de utilizar la cámara de vacío.
Pasos tomados:
Limpieza ultrasónica : Por lo general, se utilizan baños ultrasónicos para limpiar la cámara de vacío con el fin de eliminar cualquier residuo o partícula fina de pulido que pueda haber quedado en la superficie.
Enjuague químico : Para asegurar que la superficie quede impecable, considere utilizar un enjuague químico con agua desionizada u otras soluciones de limpieza.
Secado: Para eliminar cualquier resto de agua de la superficie de la cámara, esta se seca utilizando gas nitrógeno o aire limpio y filtrado.
Última revisión: Para asegurarse de que no haya contaminantes, partículas o defectos en la superficie, se realiza una última revisión visual y microscópica.
Importancia: Cualquier residuo o partícula que pudiera afectar el funcionamiento de la cámara de vacío, especialmente en entornos de ultra alto vacío (UHV), se elimina durante la limpieza e inspección final. Esto garantiza que la superficie de la cámara esté impecable y lista para su uso.
6. Equipos y herramientas para pulir
El pulido en cámara de vacío requiere el uso de herramientas y equipos específicos diseñados para el material y la técnica de pulido que se utilicen. Los principales tipos de herramientas y equipos empleados en el proceso de pulido se enumeran a continuación:
1. Herramientas mecánicas de pulido
Para alisar una superficie, el pulido mecánico implica desgastarla físicamente. Para garantizar un acabado uniforme sin imperfecciones, este procedimiento requiere instrumentos de precisión.
- Muelas: Se utilizan para el pulido preliminar, eliminando defectos importantes de la superficie, abrasiones y marcas de mecanizado. Se pueden elegir distintos tamaños de grano en función del material y del nivel de calidad de la superficie deseado.

- Cinturones abrasivos:Dado que ofrecen una abrasión constante, las bandas abrasivas se utilizan con frecuencia en superficies grandes. Tanto para pulido grueso como para pulido fino, vienen en diferentes tamaños de grano.
- Discos y almohadillas para pulir:Los compuestos de pulido se aplican junto con almohadillas y discos de pulido para producir una superficie brillante y lisa. La selección de almohadillas de pulido depende de la sustancia que se esté puliendo, que puede estar compuesta de fieltro, espuma o algodón.
- Pulidora y abrillantadora rotativa: Estos dispositivos portátiles o estacionarios, que aplican productos químicos para pulir superficies con presión y velocidad constantes para lograr un pulido fino, se denominan pulidoras y abrillantadoras rotativas.
- Pulido abrasivo magnético (MAP): En regiones a las que es difícil llegar con equipos de pulido mecánico tradicionales, se utilizan campos magnéticos para manipular partículas abrasivas en un proceso conocido como pulido abrasivo magnético (MAP).
2. Equipos de electropulido:
En el proceso electroquímico de electropulido, la pieza de trabajo (cámara de vacío) se sumerge en un baño de electrolito y sirve como ánodo. El equipo de electropulido garantiza una superficie lisa y brillante y una eliminación uniforme del material.
Baños electrolíticos : Estos baños contienen una solución electrolítica especialmente preparada que puede contener ácidos sulfúrico o fosfórico. Para garantizar una eliminación eficaz del material, la temperatura del baño electrolítico se mantiene bajo control.
Fuentes de alimentación: El ánodo (pieza de trabajo) y el cátodo (generalmente una placa o varilla de acero inoxidable) deben tener la diferencia de potencial eléctrico requerida, generada por una fuente de alimentación de corriente continua (CC). Para controlar la velocidad de remoción de material y la suavidad de la superficie, la fuente de alimentación se regula con precisión.
Sujeciones: Se utilizan para garantizar una exposición uniforme al campo eléctrico, fijando firmemente la cámara de vacío en el baño electrolítico. Las cámaras con geometrías complejas pueden requerir equipos especiales para lograr un pulido uniforme.
Cátodo: Para iniciar la reacción electroquímica necesaria, los cátodos se colocan cerca de la pieza de trabajo. El cátodo debe posicionarse adecuadamente para lograr un pulido uniforme en toda la superficie.
3. Pulido químico:
El pulido químico crea una superficie limpia al eliminar una fina capa de sustancia mediante reacciones químicas cuidadosamente reguladas. El equipo de pulido químico proporciona un control preciso del procedimiento para evitar defectos en la superficie.
Baños químicos: Estos baños están compuestos de materiales específicos y contienen una solución ácida o alcalina. Por ejemplo, el metal puede tratarse con una solución de ácidos fluorhídrico y nítrico. La composición del baño químico está diseñada específicamente para eliminar las imperfecciones superficiales sin causar una pérdida significativa de material.
Sistemas de control de temperatura: La temperatura influye significativamente en el pulido químico. Para mantener el rango de temperatura adecuado para una eliminación eficaz del material y evitar reacciones secundarias no deseadas, se combinan sistemas de calefacción o refrigeración con el baño químico.
4. Pulido láser
En el pulido láser se utilizan rayos láser de alta energía para fundir y alisar la superficie de un material, permitiendo que la sustancia fundida se solidifique en un acabado uniformemente liso.
Fuente láser: El componente principal que genera haces láser de alta energía capaces de fundir la superficie de un material es la fuente láser, que puede ser de CO2, fibra o neodimio. Además de su precisión y controlabilidad, los láseres de fibra y los de neodimio son los más utilizados.
Sistema de suministro del haz: El haz láser se dirige a la ubicación deseada en la pieza de trabajo mediante espejos, lentes y fibra óptica. Para una eliminación uniforme del material, esta tecnología garantiza que el láser esté perfectamente enfocado en la superficie.
5. Pulido abrasivo magnético (MAP)
El pulido abrasivo magnético permite pulir con precisión piezas delicadas y lugares de difícil acceso, incluidas las superficies interiores de los tubos.
Generador de campo magnético: El campo magnético, producido por electroimanes o imanes permanentes, es el elemento esencial en el pulido abrasivo magnético. Para controlar las partículas abrasivas durante el pulido, se ajusta la intensidad del campo.
Partículas abrasivas: Los abrasivos utilizados en MAP son ferromagnéticos o paramagnéticos, y suelen estar compuestos por pequeñas partículas abrasivas (carburo de silicio, diamante o alúmina) combinadas con polvos a base de hierro. Estas partículas se emplean para desgastar la superficie debido a su atracción por el campo magnético.
Mecanismo de rotación : Para garantizar un pulido uniforme en toda la superficie, la pieza de trabajo o el área abrasiva gira en diversos sistemas MAP. Esto resulta especialmente útil para pulir superficies tubulares o cilíndricas.
6. Pulido de plasma:
Para superficies y materiales sensibles que exigen un alto nivel de precisión, funciona increíblemente bien.
Unidad de generación de plasma: Mediante una fuente de alta energía, como radiofrecuencia (RF) o corriente continua (CC), esta unidad ioniza un gas (generalmente hidrógeno, oxígeno o argón) para producir plasma. Mediante reacciones químicas o bombardeo físico, el gas ionizado elimina material de la superficie.
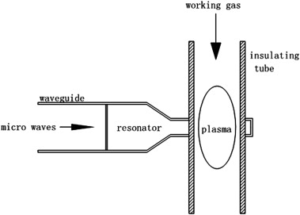
Cámara de vacío: Para proporcionar una atmósfera regulada en la que el plasma pueda interactuar eficazmente con la superficie del material, el proceso de pulido se lleva a cabo dentro de una cámara de vacío. El vacío garantiza una alta precisión y previene la contaminación.
7. Pulido por chorro de fluido
El pulido por chorro de fluido implica el siguiente equipo.
Bomba de alta presión
Se utiliza una bomba de alta presión para presurizar el fluido y crear la velocidad necesaria para eliminar el material de manera eficiente. Para garantizar un pulido uniforme, la bomba debe proporcionar un caudal constante y manejable.
Sistemas de seguridad y cerramiento
El FJP generalmente se realiza en un área cerrada para proteger la seguridad del operador y evitar la contaminación porque utiliza chorros de fluido abrasivo de alta velocidad.
Sistema de posicionamiento y control de movimiento
La pieza de trabajo o la boquilla de chorro se fijan frecuentemente en un sistema controlado por computadora que permite un movimiento preciso para lograr un pulido uniforme.
7. Normas y requisitos de pulido
Las normas ASTM e ISO:
Normas ISO : proporcionan uniformidad y excelencia en los acabados superficiales de las cámaras de vacío, definiendo los criterios permisibles de limpieza y rugosidad superficial.
Norma ASTM: Por ejemplo, la norma ASTM B912 especifica las características para el electropulido del acero inoxidable, haciendo hincapié en la calidad del acabado superficial y la resistencia a la corrosión.
Las reglamentaciones específicas de la industria regulan los tratamientos de superficies para limitar la desgasificación, evitar la contaminación y mantener la integridad del vacío. Estas recomendaciones respaldan la preservación de la durabilidad y el rendimiento óptimos de las aplicaciones de cámaras de vacío.
8. Desafíos y soluciones en el pulido
Existen los siguientes desafíos y sus correspondientes soluciones.
Desafíos:
- Irregularidades de la superficiePuede resultar complicado conseguir un pulido uniforme de la superficie en geometrías complejas.
- La Solución: Para una eliminación uniforme del material, utilice métodos de pulido controlados con precisión, como el pulido por chorro de fluido o el pulido asistido por CNC.
Desafíos:
- Sensibilidad de los materiales:El pulido agresivo podría dañar materiales delicados.
- La Solución: Para disminuir la tensión mecánica del material, utilice técnicas sin contacto como el pulido con láser o plasma.
Desafíos:
- Procedimiento que consume mucho tiempoPulir superficies grandes o intrincadas puede llevar mucho tiempo.
- La Solución: Para agilizar el proceso, utilice equipos automatizados y métodos de pulido sofisticados (como el pulido abrasivo magnético).
Desafíos:
- Contaminación: El rendimiento de la cámara de vacío final puede verse afectado por la contaminación de la superficie.
- La Solución: Para garantizar una superficie libre de contaminantes, realice una limpieza y examen exhaustivo después del pulido.
Desafíos
- Generación de calor: Al pulir, demasiado calor puede provocar que la superficie se deforme.
- La Solución: Para manejar eficazmente el calor, utilice sistemas de enfriamiento y ajuste las condiciones de pulido.
9. Ventajas de un Pulido Adecuado en Cámaras de Vacío
A continuación, se presentan algunos de los beneficios del pulido en el postprocesamiento de cámaras de vacío.
- Mejor eficiencia:La rugosidad de la superficie se reduce mediante un pulido adecuado, lo que también minimiza la desgasificación y la formación de partículas, mejorando la eficiencia y la limpieza del vacío.
- Durabilidad mejorada: La durabilidad de las cámaras de vacío aumenta considerablemente con un pulido adecuado, que corrige los defectos de la superficie y aumenta la resistencia a las influencias ambientales.
- Resistencia a la corrosión y reacciones químicas:Cuando el pulido se realiza con técnicas como el electropulido, que pasiva la superficie, se reduce la posibilidad de corrosión.
- Vida útil extendida:El pulido prolonga la vida útil de la cámara de vacío al eliminar microdefectos y reducir el desgaste.
- Mejoras en estética y función: Además de ser estéticamente agradables, las superficies pulidas minimizan la posibilidad de contaminación, facilitan la limpieza y garantizan el máximo rendimiento en situaciones exigentes.
10. Aplicaciones del pulido en diversas industrias
En muchos sectores, el pulido es esencial para mejorar la eficiencia y la fiabilidad de las cámaras de vacío. A continuación se enumeran las principales aplicaciones:
Industria aeroespacial: En las pruebas de satélites y la investigación aeroespacial, es fundamental contar con condiciones de vacío precisas y una mínima emisión de gases, por lo que se emplean cámaras de vacío pulidas.
Fabricación de semiconductores: La producción de microchips y componentes electrónicos en este sector está garantizada por cámaras extremadamente limpias y pulidas, libres de contaminación.
Industria farmacéutica y biotecnológica: Para garantizar que no haya contaminación superficial durante la fabricación de medicamentos, las cámaras de vacío pulidas son cruciales para la esterilidad y la limpieza en procedimientos como la liofilización.
Investigación científica : En ámbitos como la física de partículas y la ciencia de los materiales, donde pequeñas imperfecciones superficiales pueden influir en los resultados, las superficies pulidas en cámaras de vacío son esenciales para la investigación de alta precisión.
Industria nuclear : Un alto nivel de vacío es necesario para una experimentación segura y eficiente en la industria nuclear, donde se emplean cámaras pulidas en procedimientos como la investigación de la fusión nuclear.
11. Conclusión
En la construcción de cámaras de vacío, el pulido adecuado es el héroe que se pasa por alto y que mejora la limpieza, el rendimiento y la longevidad. En sectores cruciales como el aeroespacial, la electrónica y la biotecnología, el pulido garantiza que las cámaras de vacío funcionen con su máxima eficiencia al mejorar la resistencia a la corrosión o garantizar superficies increíblemente lisas.
Para aplicaciones de vanguardia, las cámaras pulidas son cruciales porque brindan precisión, confiabilidad y una vida útil más larga cuando se utilizan correctamente. ¿Este blog te resultó útil? ¿Tienes alguna pregunta? Háznoslo saber comentando a continuación.







