

El fresado CNC es uno de los procesos más versátiles de la fabricación moderna, capaz de producir desde superficies planas simples hasta contornos tridimensionales complejos en una sola máquina. Sin embargo, detrás de cada operación de fresado exitosa hay una herramienta de corte seleccionada específicamente para el trabajo en cuestión. La elección de la herramienta, su material, geometría y recubrimiento determina directamente la calidad de la pieza, la eficiencia del mecanizado, la vida útil de la herramienta y, en última instancia, el costo de producción del componente terminado.
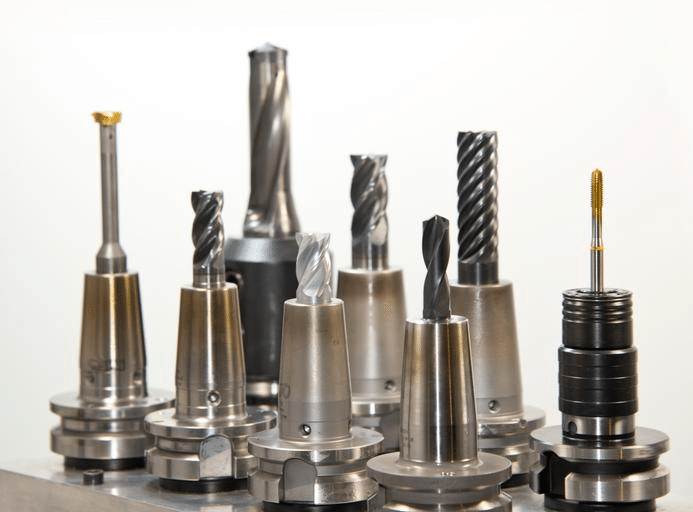
Herramientas de corte utilizadas en el mecanizado CNC
Un taller de fresado bien equipado utiliza una amplia gama de herramientas de corte, cada una diseñada para una tarea específica. Las fresas de extremo se encargan de la mayor parte del trabajo de perfilado, ranurado y contorneado; las fresas frontales trabajan eficazmente en grandes superficies planas; y una variedad de herramientas especializadas se ocupan del roscado, el chaflán y el mecanizado de chaveteros.
Comprensión de las herramientas de corte de fresado CNC
Antes de comparar tipos específicos de herramientas, es útil establecer qué son las herramientas de corte de fresado, cómo eliminan material y qué factores rigen el proceso de selección en diferentes escenarios de mecanizado.
¿Qué son las herramientas de corte para fresado CNC?
Las herramientas de corte de fresado CNC son herramientas giratorias con uno o más filos de corte que eliminan material de una pieza de trabajo a medida que la herramienta gira y se mueve a lo largo de una trayectoria programada. A diferencia del torneado, donde la pieza de trabajo gira contra una herramienta estacionaria, el fresado invierte esta relación: la herramienta gira a alta velocidad mientras la pieza de trabajo, mantenida estacionaria o moviéndose a lo largo de ejes controlados, entra en contacto con los filos de corte. El material se elimina en forma de virutas a medida que cada filo de corte entra en contacto con la pieza de trabajo en secuencia durante la rotación [1].
Componentes clave de una herramienta de fresado
- Los bordes de corte: Las superficies afiladas entran en contacto con la pieza de trabajo y eliminan material. El número y la geometría de los filos de corte afectan directamente la tasa de eliminación de material y el acabado superficial.
- Flautas: Las ranuras helicoidales o rectas entre los filos de corte proporcionan espacio libre para la evacuación de las virutas. El diseño de la ranura influye en el flujo de virutas, las fuerzas de corte y la calidad del acabado superficial.
- Caña: La parte cilíndrica de la herramienta se sujeta en el portaherramientas de la máquina. El diámetro y la longitud del vástago afectan la rigidez de la herramienta y la profundidad máxima de corte que se puede alcanzar sin una deflexión excesiva.
- Recubrimientos de herramientas: Se aplican capas superficiales finas y duras para mejorar la resistencia al desgaste, reducir la fricción y prolongar la vida útil de la herramienta en condiciones de corte exigentes.
Factores que influyen en la selección de herramientas
- Material de la pieza de trabajo: Los distintos materiales requieren diferentes geometrías de herramientas, número de filos de corte y recubrimientos para lograr una eliminación eficiente del material sin un desgaste excesivo de la herramienta.
- Requisitos de acabado superficial: Las operaciones de acabado fino requieren herramientas diferentes, a menudo con más filos de corte y geometrías específicas, que las operaciones de desbaste agresivas.
- Geometría de la pieza: Las esquinas internas, las cavidades profundas y los contornos complejos requieren diámetros y perfiles de herramientas específicos para acceder a las características necesarias y reproducirlas con precisión.
- Capacidades de la máquina: El rango de velocidad del husillo, la potencia disponible y la rigidez de la máquina influyen en qué herramientas se pueden utilizar de forma eficaz y en qué parámetros de corte. [ 2 ].
El mecanizado de un soporte aeroespacial de aluminio y una cavidad de molde de acero endurecido ilustra cómo la selección de herramientas varía drásticamente según el material. La pieza de aluminio requiere una fresa de carburo de alto ángulo de hélice y filo afilado, que funcione a alta velocidad de husillo para una evacuación de virutas rápida y eficiente, y un excelente acabado superficial. La cavidad del molde de acero endurecido, por el contrario, requiere una herramienta de carburo recubierto o cerámica con una geometría de filo más robusta, que funcione a velocidades y avances significativamente menores para controlar las fuerzas de corte y el calor generado al mecanizar un material mucho más duro.
Fresas de extremo: Las herramientas de fresado CNC más versátiles
Las fresas de extremo son la herramienta fundamental del fresado CNC, capaces de realizar una gama de operaciones más amplia que cualquier otra categoría de herramienta. Comprender las diferencias entre los tipos de fresas de extremo es esencial para seleccionar la herramienta adecuada para una característica u operación determinada.
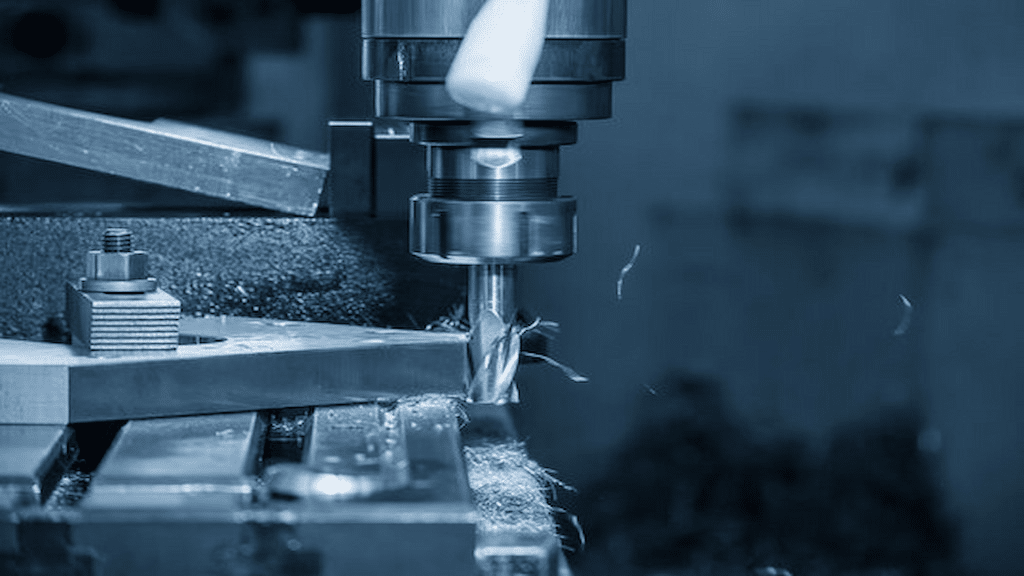
¿Qué es una fresa?
Una fresa de extremo es una herramienta de corte giratoria con filos de corte tanto en su cara frontal como en su superficie periférica, lo que le permite cortar en múltiples direcciones simultáneamente. Esto distingue a las fresas de extremo de las brocas, que están diseñadas principalmente para el corte axial para producir agujeros redondos y carecen de la capacidad de corte periférico necesaria para operaciones de ranurado, perfilado o contorneado. Una fresa de extremo puede penetrar en el material, cortar a lo largo de un perfil y mecanizar cavidades y contornos, lo que la hace mucho más versátil que una broca para trabajos de fresado general [3].
Tipos comunes de fresas de extremo
- Fresas de punta cuadrada: Cuentan con bordes de corte de base plana y esquinas afiladas de 90 grados, lo que las convierte en la opción estándar para ranurar, hacer bolsillos de hombros cuadrados y perfilar en general donde se requieren esquinas internas afiladas.
- Fresas de punta esférica: Cuentan con una punta de corte hemisférica que permite obtener superficies lisas y de curvatura continua. Son las herramientas estándar para el mecanizado de contornos 3D, la fabricación de moldes y matrices, y cualquier aplicación que requiera superficies perfectamente integradas.
- Fresas de extremo con radio de esquina: Combinando el perfil de corte plano de una fresa de extremo cuadrado con un pequeño radio en la esquina, se incrementa la resistencia del filo y se reduce la concentración de tensiones que provoca el astillamiento. Esta geometría mejora significativamente la vida útil de la herramienta en aplicaciones de desbaste y semiacabado.
- Fresas de desbaste: Presentan un perfil de filo dentado u ondulado que divide las virutas en segmentos más pequeños, reduciendo las fuerzas de corte y permitiendo mayores tasas de remoción de material a expensas del acabado superficial, lo que los hace ideales para la etapa inicial de remoción de material antes de las operaciones de acabado. [ 4 ].
Aplicaciones principales
Las fresas de extremo admiten una amplia gama de operaciones de fresado:
- Ranurado: Para cortar canales rectos en una pieza de trabajo, normalmente se utilizan fresas de extremo cuadrado del tamaño adecuado para que coincida con el ancho de la ranura.
- Perfilando: Mecanizar el contorno exterior o interior de una pieza según un perfil definido, siguiendo una trayectoria de herramienta programada alrededor del perímetro de la pieza.
- Fresado de cajeras: Eliminar material del interior de un contorno cerrado para crear una cavidad empotrada, generalmente mediante una combinación de pasadas de fresado de desbaste y acabado.
- Mecanizado de contornos: Producción de superficies complejas, a menudo no planas, utilizando fresas de punta esférica siguiendo una trayectoria tridimensional derivada del modelo de superficie CAD de la pieza.
Fresas frontales y su papel en el mecanizado de superficies
Si bien las fresas de extremo se utilizan principalmente para el contorneado y el mecanizado de cavidades, las fresas frontales tienen una función específica: producir superficies planas de gran tamaño de manera eficiente y con un acabado uniforme. Saber cuándo usar una fresa frontal en lugar de una fresa de extremo es fundamental para una planificación de procesos eficiente.
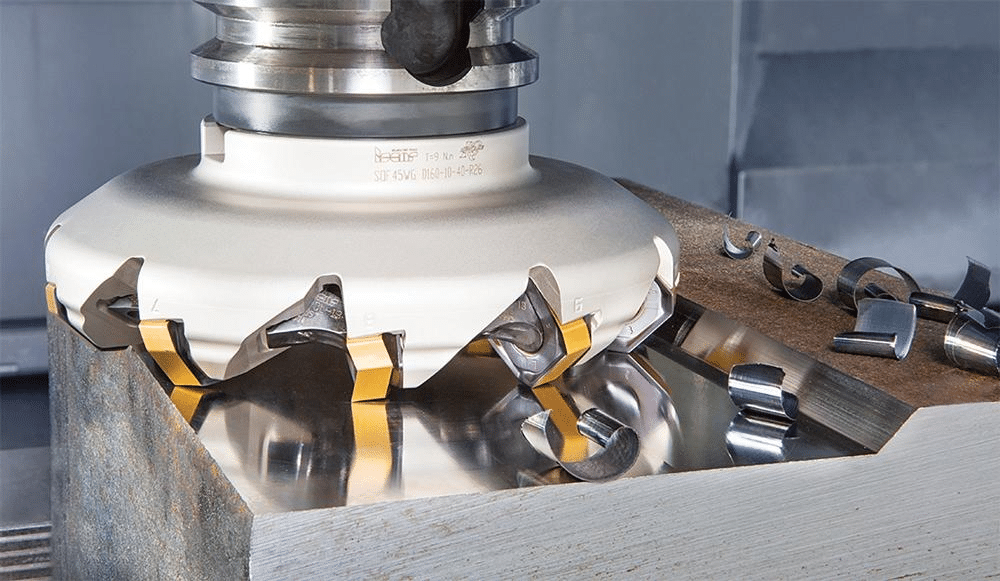
¿Qué es una fresadora frontal?
Una fresa frontal es una herramienta de fresado, generalmente de mayor diámetro que una fresa de extremo estándar, diseñada con múltiples insertos de corte reemplazables dispuestos alrededor de su periferia. En lugar de un único filo de corte integral, el diseño de múltiples insertos de la fresa frontal permite que cada inserto entre en contacto con la pieza de trabajo brevemente durante la rotación, distribuyendo la carga de corte entre varios filos y permitiendo anchos de corte mucho mayores en una sola pasada que los que podría lograr una fresa de extremo comparable [5].
Ventajas del planeado
- Eliminación de material más rápida: La gran anchura de corte de una fresa frontal, combinada con múltiples plaquitas que se acoplan simultáneamente, permite mecanizar grandes superficies planas en mucho menos tiempo que el que se requeriría utilizando una fresa de extremo de menor diámetro, realizando múltiples pasadas.
- Mejor acabado superficial en grandes superficies planas: Las fresas frontales, en particular las equipadas con plaquitas limpiadoras, producen una excelente planitud y acabado superficial en áreas extensas en una sola pasada, algo difícil de replicar con pasadas superpuestas de fresas de extremo.
- Productividad mejorada: La combinación de una eliminación de material más rápida y un acabado superficial superior reduce el tiempo total del ciclo para piezas con grandes superficies planas.
Aplicaciones comunes
- Cuadrar material de stock: El fresado frontal suele ser la primera operación que se realiza en barras o planchas en bruto, ya que permite establecer una superficie de referencia plana y precisa antes de que comience el mecanizado posterior.
- Preparación de superficies de referencia: Las superficies de referencia utilizadas para la posterior fijación o medición suelen fresarse frontalmente para garantizar la planitud y la perpendicularidad con respecto al resto de la pieza.
- Acabado de caras de piezas grandes: Los pasos de acabado final en grandes superficies planas, como bases de máquinas o placas de montaje, se realizan normalmente con una fresa frontal para lograr la planitud y el acabado superficial requeridos de manera eficiente. [ 6 ].
El fresado frontal de un bloque de acero antes del mecanizado de precisión es un primer paso habitual en muchos procesos de mecanizado. El bloque en bruto, a menudo ligeramente descentrado y con una superficie irregular debido al aserrado o la preparación del material en bruto, se fresa en sus superficies de referencia principales para establecer puntos de referencia planos y precisos. Estos puntos sirven como referencia fiable para todas las operaciones posteriores de sujeción y mecanizado de la pieza.
Otras herramientas importantes de fresado CNC
Además de las fresas frontales y las fresas de extremo, existe una gama de herramientas de corte especializadas que satisfacen requisitos de mecanizado específicos que las herramientas de uso general no pueden manejar de manera eficiente.
Molinos de concha
Las fresas de concha son herramientas de fresado frontal de gran diámetro diseñadas para montarse en un mandril separado en lugar de tener un vástago integral, lo que las hace económicas para operaciones de fresado frontal y de superficie de gran diámetro donde una herramienta sólida de diámetro equivalente sería costosa y pesada.
Cortadores de moscas
Las fresas de corte utilizan una sola herramienta de corte montada en un soporte giratorio, lo que permite obtener un acabado superficial muy fino a bajo costo. Son especialmente útiles para el acabado de grandes superficies planas donde la calidad del acabado es más importante que la velocidad de remoción de material, y donde el costo de una fresa frontal de múltiples insertos no se justifica para el volumen de producción requerido.
Cortadores de ranura en T
Las fresas para ranuras en T son herramientas especializadas diseñadas para mecanizar la característica ranura en forma de T que se utiliza en mesas de máquinas, placas de fijación y sistemas de herramientas. La fresa generalmente requiere una ranura recta previamente mecanizada, tras lo cual ensancha la base de la ranura para crear el perfil de socavado que permite que las tuercas o pernos en T se deslicen y se fijen en su posición.
Molinos de chaflán
Las fresas de chaflán son herramientas de corte angular que se utilizan para suavizar bordes afilados, eliminar rebabas y crear transiciones angulares uniformes en los bordes de las piezas. El chaflán mejora la seguridad de las piezas durante su manipulación, prepara los bordes para el ensamblaje y puede reducir la concentración de tensiones en las esquinas afiladas.
Molinos de hilo
Las fresas de roscar producen roscas internas y externas mediante la interpolación helicoidal de una herramienta de corte con perfil especial, ofreciendo una alternativa al roscado o machuelado de un solo punto. El fresado de roscas es particularmente valioso para roscas de gran diámetro, materiales duros y aplicaciones donde la rotura de la broca en una pieza de alto valor sería inaceptable [7].
Fresas para chavetas y Woodruff
Las fresas para chaveteros mecanizan las ranuras rectas que se utilizan para alojar las chavetas que transmiten el par entre ejes y componentes montados, como engranajes y poleas. Las fresas Woodruff producen el perfil de chavetero de fondo curvo que se utiliza con las chavetas Woodruff, un diseño común en aplicaciones de ejes que requieren un asiento de chaveta autoalineable.
Ejemplo
El uso de una fresa de roscar para crear roscas en componentes aeroespaciales de alto valor ilustra la importancia de esta herramienta junto con el roscado convencional. En un accesorio aeroespacial de titanio o acero de alta resistencia, la rotura de un macho de roscar dentro de una pieza costosa y casi terminada puede implicar desechar todo el componente. El fresado de roscar evita por completo este riesgo, ya que la trayectoria de interpolación helicoidal de la fresa no expone la herramienta al mismo riesgo de rotura que un macho de roscar que avanza axialmente en un orificio ciego, a la vez que produce una geometría de rosca precisa y repetible.
Materiales y recubrimientos para herramientas de corte
El material base de una herramienta de corte, combinado con cualquier recubrimiento aplicado, determina cómo se comporta la herramienta en condiciones de corte específicas, cuánto tiempo dura y qué materiales puede mecanizar eficazmente.
Acero de alta velocidad (HSS)
Las herramientas de acero de alta velocidad ofrecen buena tenacidad y son relativamente económicas, lo que las hace adecuadas para el mecanizado de uso general, especialmente en entornos de bajo volumen o talleres. Su principal limitación es la menor resistencia al calor en comparación con el carburo, lo que restringe las velocidades de corte a las que pueden funcionar sin un desgaste rápido o falla del filo [8].
Herramientas de carburo sólido
Las herramientas de carburo ofrecen una dureza y resistencia al calor significativamente mayores que el acero rápido (HSS), lo que permite velocidades de corte mucho más altas y una vida útil más prolongada, especialmente en entornos de producción donde la eficiencia del tiempo de ciclo es crucial. La desventaja es su mayor fragilidad en comparación con el HSS, lo que hace que las herramientas de carburo sean más susceptibles al astillamiento durante cortes interrumpidos o con rigidez insuficiente.
Herramientas de cerámica y CBN
Las herramientas de cerámica y nitruro de boro cúbico (CBN) se reservan para el mecanizado a alta temperatura y alta velocidad de aceros endurecidos y superaleaciones, donde su excepcional dureza en caliente permite velocidades de corte muy superiores a las que puede soportar el carburo. Estos materiales son frágiles y requieren configuraciones estables y rígidas, pero ofrecen importantes aumentos de productividad en las aplicaciones específicas de materiales duros para las que están diseñadas.
Recubrimientos comunes para herramientas
- TiN (nitruro de titanio): Un recubrimiento de uso general que ofrece mayor dureza y menor fricción que las herramientas sin recubrimiento, adecuado para una amplia gama de aplicaciones de mecanizado general.
- TiAlN (nitruro de aluminio y titanio): Ofrece una excelente resistencia al calor y es muy adecuada para el mecanizado en seco o a alta velocidad de acero y acero inoxidable.
- AlTiN (nitruro de aluminio y titanio): Ofrece un rendimiento a altas temperaturas aún mayor que el TiAlN, comúnmente utilizado en herramientas para el mecanizado de materiales endurecidos y difíciles.
- DLC (carbono tipo diamante): Proporciona una fricción muy baja, lo que la hace ideal para el mecanizado de materiales no ferrosos y abrasivos como el aluminio y los materiales compuestos, donde la acumulación de material en el filo y la adhesión de virutas son factores importantes. [ 9 ].
Cómo los recubrimientos mejoran el rendimiento
- Desgaste reducido: Los recubrimientos duros resisten el desgaste abrasivo en el filo de corte, lo que prolonga la vida útil de la herramienta.
- Mayor resistencia al calor: Los recubrimientos reducen la transferencia de calor al sustrato de la herramienta, preservando la dureza del filo de corte a las altas temperaturas generadas durante el proceso de corte.
- Mayor vida útil de la herramienta: El efecto combinado de la resistencia al desgaste y al calor permite que las herramientas recubiertas mantengan su rendimiento de corte en una cantidad significativamente mayor de piezas que una herramienta equivalente sin recubrimiento.
Ejemplo
El uso de fresas de carburo con recubrimiento de TiAlN para el mecanizado de componentes de acero endurecido demuestra la idoneidad del recubrimiento para las exigencias de la aplicación. La combinación de la dureza base del carburo y la resistencia al calor del TiAlN permite que la herramienta mantenga su filo a pesar de las altas temperaturas generadas durante el mecanizado de acero para herramientas endurecido, donde una herramienta sin recubrimiento o con recubrimiento de TiN se desgastaría rápidamente y requeriría un reemplazo mucho más frecuente.
Buenas prácticas para la selección de herramientas de corte para fresado CNC
Para seleccionar la herramienta adecuada de forma consistente, es necesario considerar conjuntamente el material, la geometría y los parámetros de corte, en lugar de tratar la elección de la herramienta como una decisión aislada.
Adapte la herramienta al material
- Aluminio: Favorece el uso de herramientas de carburo de alto ángulo de hélice y filo afilado, que se utilizan a alta velocidad, priorizando la evacuación eficiente de las virutas y un excelente acabado superficial.
- Acero: Requiere herramientas con una geometría de filo robusta y recubrimientos adecuados, que equilibren la resistencia al desgaste con la tenacidad necesaria para soportar fuerzas de corte moderadas.
- Acero inoxidable: Requiere filos de corte afilados y un control preciso de los parámetros para gestionar el endurecimiento por deformación y la generación de calor, lo que a menudo favorece el uso de herramientas de carburo recubiertas con geometría positiva.
- Titanio: Requiere herramientas diseñadas para bajas velocidades de corte y altas velocidades de avance, con recubrimientos y geometrías seleccionadas específicamente para controlar la concentración de calor característica del mecanizado de titanio.
Considere la geometría de la herramienta.
- Número de flautas: Un menor número de ranuras proporciona una mayor evacuación de virutas, lo que resulta adecuado para materiales más blandos y una eliminación agresiva de material, mientras que un mayor número de ranuras mejora el acabado superficial en materiales más duros donde el volumen de virutas es menor.
- Ángulo de hélice: Los ángulos de hélice más elevados mejoran la acción de cizallamiento y la evacuación de virutas, lo que resulta especialmente beneficioso en el aluminio y otros materiales más blandos.
- Diámetro de la herramienta: Los diámetros mayores mejoran la rigidez y la tasa de remoción de material, mientras que los diámetros más pequeños son necesarios para acceder a características internas estrechas y detalles finos.
Optimizar los parámetros de corte
- Velocidad del husillo: Debe coincidir con el material de la herramienta, el recubrimiento y el material de la pieza de trabajo para lograr una velocidad de corte superficial adecuada.
- Tasa de alimentación: Controla el espesor de la viruta y afecta directamente tanto a las fuerzas de corte como al acabado superficial; debe equilibrarse con la velocidad del husillo y la profundidad de corte.
- Profundidad del corte: Las operaciones de desbaste favorecen mayores profundidades de corte para maximizar la eliminación de material, mientras que las operaciones de acabado utilizan profundidades menores para lograr precisión dimensional y calidad superficial.
Supervisar el desgaste de la herramienta
Reconocer los signos de desgaste de las herramientas, como el aumento de las fuerzas de corte, el deterioro del acabado superficial, la desviación dimensional y los cambios audibles en el sonido de corte, permite reemplazar las herramientas en el momento adecuado, antes de que causen problemas de calidad en las piezas o una falla catastrófica de la herramienta.
Reduzca los costos de mecanizado
Una gestión eficaz de la vida útil de las herramientas, que incluye la selección adecuada de parámetros y su reemplazo oportuno, combinada con un mantenimiento y almacenamiento adecuados de las herramientas, reduce el gasto total en herramientas al tiempo que mantiene una calidad de piezas constante en todas las series de producción [10].
Conclusión
Seleccionar la herramienta de corte CNC adecuada es fundamental para lograr precisión, eficiencia y una producción rentable. Las fresas de extremo manejan la mayoría de las operaciones de perfilado, ranurado y contorneado con notable versatilidad, mientras que las fresas frontales destacan por producir superficies planas y con un acabado preciso en áreas extensas. Las herramientas especializadas, como las fresas de roscar, las fresas de chaflán y las fresas para chaveteros, cubren las necesidades que las herramientas de uso general no pueden satisfacer de manera eficiente.
Más allá de la geometría de la herramienta, la elección del material base y el recubrimiento determina su rendimiento en condiciones de corte específicas y su vida útil en producción. La correcta adaptación del material, la geometría y los parámetros de corte a la pieza y sus requisitos es lo que, en última instancia, distingue un proceso de mecanizado eficiente y rentable de uno plagado de desgaste excesivo, un acabado superficial deficiente y una calidad de pieza inconsistente. Una selección cuidadosa de la herramienta, aplicada de forma sistemática en toda la operación de producción, se traduce en beneficios en cada pieza que sale de la máquina.
Referencias
Bag, R., Panda, A., Sahoo, AK y Kumar, R. (2022). Mecanizado duro de alta velocidad sostenible de acero AISI 4340 en ambiente seco. Arabian Journal for Science and Engineering , 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Bermanschläger, SC, Baumann, C., Brünner, J., Kolozsvari, S., Mayrhofer, PH, & Bleicher, F. (2026). Rendimiento de herramientas recubiertas con TiN, (Ti,Al)N y (Ti,Al,Ta,Ce)N en el mecanizado en seco de acero C45E. CIRP Journal of Manufacturing Science and Technology , 66 , 31–40. https://doi.org/10.1016/j.cirpj.2026.01.013
Dhobale, N., Mulik, S., Jegadeeshwaran, R., & Patange, A. (2021). Supervisión de insertos de herramientas de fresado mediante un enfoque convencional y de inteligencia artificial: una revisión. Sound&Vibration , 55 (2), 87–116. https://doi.org/10.32604/sv.2021.014224
Fan, M., Bi, C., Liu, X., Ding, M., & Song, H. (2023). Investigación sobre el diseño y el rendimiento de corte de una fresa lemniscata giratoria. Research Square . https://doi.org/10.21203/rs.3.rs-3578726/v1
Globisch, S., Friedrich, M., Heidemann, N., & Döpper, F. (2024). Concepto de herramienta para una fresa de carburo sólido para desbaste y acabado del acero para herramientas Toolox 44. Journal of Manufacturing and Materials Processing , 8 (4), 170. https://doi.org/10.3390/jmmp8040170
Khattab, A., Sztankovics, I., & Felhő, C. (2025). Comparación experimental preliminar del fresado por penetración y el fresado frontal: influencia de los parámetros de corte en la fuerza de corte y la rugosidad superficial. Eng—Advances in Engineering , 6 (6), 128. https://doi.org/10.3390/eng6060128
Laghari, RA, & Mekid, S. (2023). Enfoque integral para el monitoreo de condiciones de procesos de mecanizado basado en IIoT. Measurement , 217 , 113004. https://doi.org/10.1016/j.measurement.2023.113004
Pajaziti, A., Tafilaj, O., Gjelaj, A., & Berisha, B. (2025). Optimización de la planificación de trayectorias de herramientas y el rendimiento de máquinas CNC en el mecanizado eficiente en tiempo. Machines , 13 (1), 65. https://doi.org/10.3390/machines13010065
Silva, FJG, Martinho, RP, Magalhães, LL, Fernandes, F., Sales-Contini, RCM, Durão, LM, Casais, RCB y Sousa, VFC (2024). Estudio comparativo de diferentes estrategias de fresado sobre productividad, desgaste de herramientas, rugosidad superficial y vibración. Journal of Manufacturing and Materials Processing , 8 (3), 115. https://doi.org/10.3390/jmmp8030115
Stankov, N., & Ivanov, A. (2025). Perfilado analítico y gráfico de fresas para roscado para la formación de roscas internas. Applied Sciences , 15 (13), 7308. https://doi.org/10.3390/app15137308




